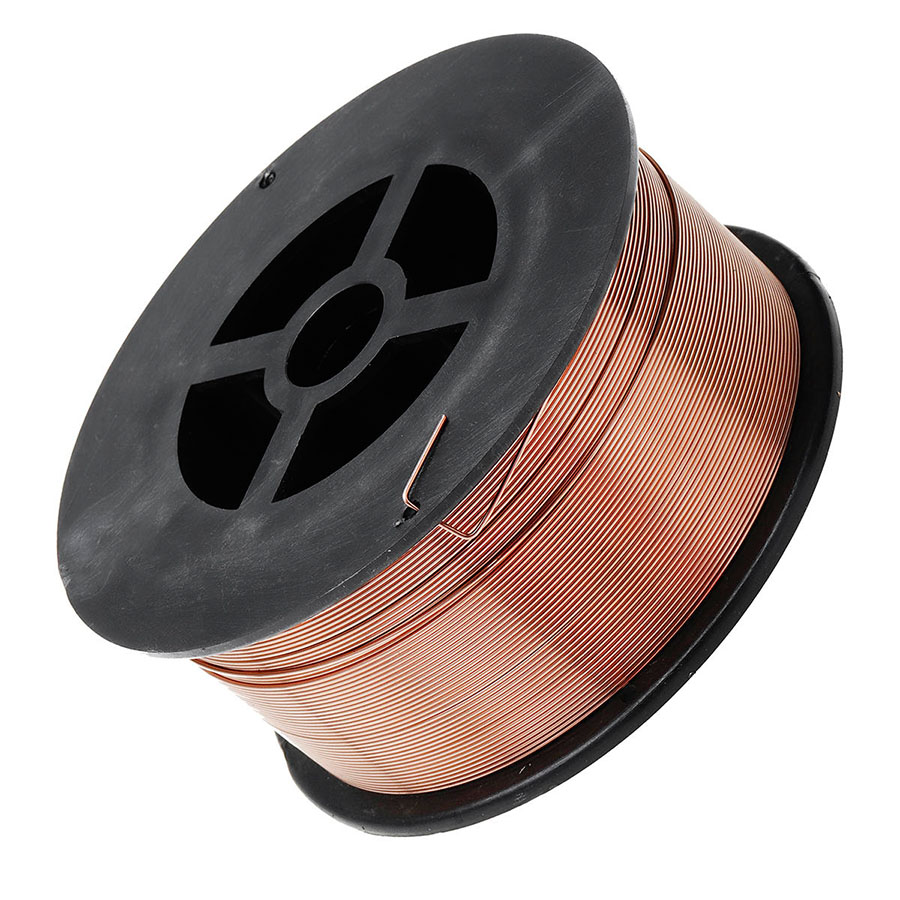
KYA ER70S-6 CO2 溶接ワイヤ 1.0mm は、ガスメタルアーク溶接 (GMAW/MIG/MAG) 用に設計された銅被覆軟鋼ソリッド溶接ワイヤです。 100% CO2 またはアルゴンと CO2 の混合シールドガスを使用して、炭素鋼および選択された低合金鋼コンポーネントを溶接するのに適しています。
ER70S-6 ワイヤ分類には、適切に準備された鋼表面を扱う際の溶接品質のサポートに役立つマンガンおよびシリコンの脱酸剤が含まれています。このワイヤは、適切な溶接条件下で安定した送給、一貫したアーク性能、および適切に形成された溶接ビードを提供することを目的としています。
公称線径1.0mmのこの製品は、ER70S-6溶加材が指定されている形鋼加工、機械製造、造船、その他の産業用溶接作業にご検討いただけます。
銅被覆ソリッドワイヤ: 炭素鋼のガスシールド MIG/MAG 溶接用に設計されています。
1.0mm ワイヤ径: 1.0mm ソリッドワイヤ用に構成された溶接装置に適しています。
安定したワイヤ送給: 適切なドライブ ロール、ライナー、コンタクト チップと併用すると、安定したワイヤ送給がサポートされます。
アーク性能: 適切な溶接パラメータの下で、安定したアーク動作と一貫した溶接ビード形成を実現するように設計されています。
脱酸元素: マンガンとシリコンは溶接時の脱酸に寄与します。
シールド ガス オプション: 100% CO2 および互換性のあるアルゴンと CO2 のシールド ガス混合物に適しています。
全姿勢溶接: 溶接手順と金属転写モードが適切であれば、さまざまな溶接姿勢で使用できます。
産業用途: 炭素鋼の製造、鉄骨構造、機械、および厳選された低合金鋼コンポーネントを対象としています。
以下の製品情報では、KYA 1.0mm ER70S-6 溶接ワイヤ、その分類、シールド ガス オプション、および公開されているパッケージングについて説明します。
| 製品名 | CO2 溶接ワイヤ 1.0mm |
|---|---|
| ブランド | KYA |
| 製品コード | KYA-ER70S-6/1.0MM |
| AWS の分類 | ER70S-6 |
| GB 分類 | ER50-6 |
| 線径 | 1.0mm |
| ワイヤーの種類 | 銅被覆ソリッド溶接ワイヤ |
| 溶接工程 | GMAW / ミグ / マグ |
| シールドガス | 100%CO2またはアルゴン・CO2混合ガス |
| 溶接位置 | すべての位置、溶接手順と転写モードの影響を受ける |
| 公開された重量オプション | 5kg、15kg、20kg |
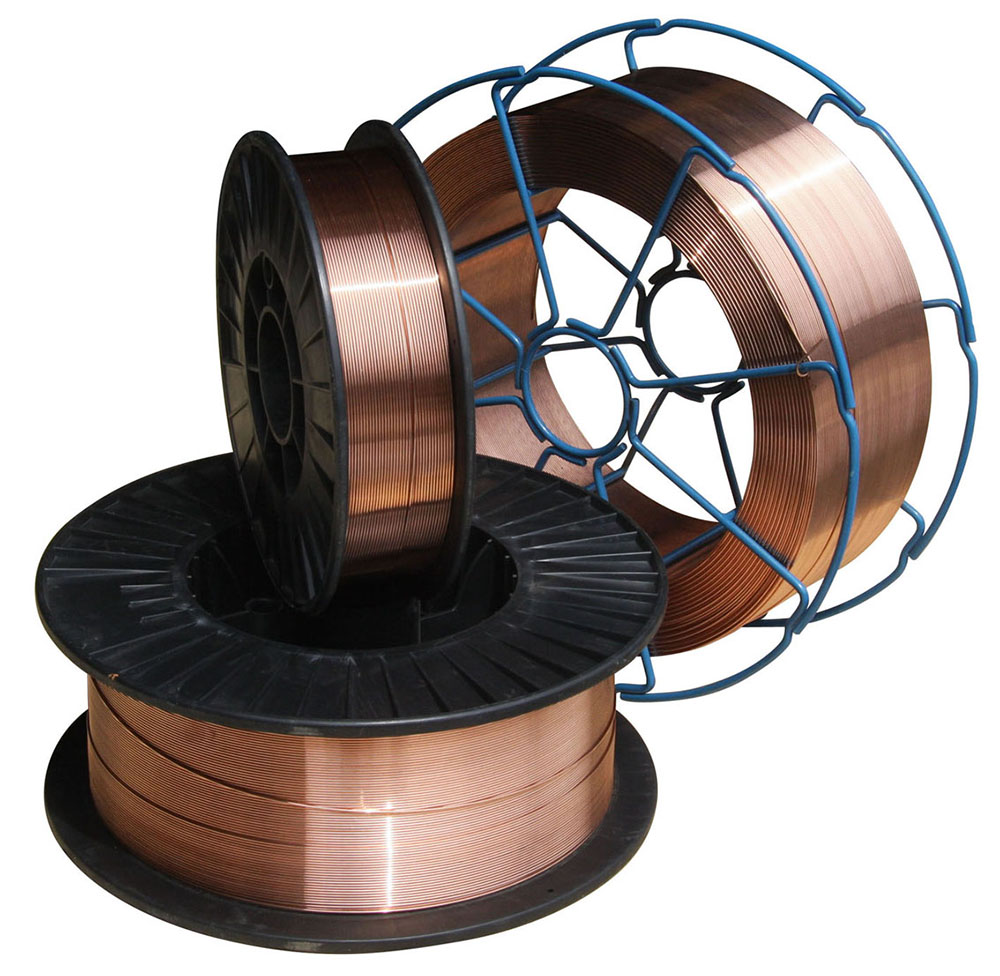
| 公開されたパッケージ | 15kg/D270プラスチックスプール。 16kg/箱 |
| パレット梱包 | 72箱/パレット |
| コンテナの積み込み | 24 パレット/1 x 20 フィート GP |
| 支払い条件 | 30% T/T 事前に、B/L コピーに対して 70% のバランス |
| 公開されたリードタイム | デポジットの受領後 10 ~ 25 日 |
大量購入の場合は、お見積もり時に必要な線径、スプール重量、シールドガスの適用、出荷数量を指定できます。最終的な梱包と配送の手配については、KYA に確認する必要があります。
ER70S-6 は、マンガンとシリコンの脱酸剤を含む炭素鋼ソリッド溶接ワイヤの分類です。以下のER50-6 / ER70S-6の成分値はKYA独自の製品比較データに記載されています。
| エレメント | ER50-6 / ER70S-6 組成 (%) |
|---|---|
| カーボン(C) | 0.06~0.15 |
| マンガン(Mn) | 1.40~1.85 |
| シリコン(Si) | 0.80~1.15 |
| リン(P) | ≤0.025 |
| 硫黄(S) | ≤0.035 |
| 銅(Cu) | ≤0.50 |
特定の材料要件が適用される場合は、個々の製造バッチの化学組成を、該当する製品文書と照合して確認する必要があります。
オリジナルの KYA 比較表には、ER50-6 / ER70S-6 分類の次の機械的特性がリストされています。
| 機械的特性 | の出典記載値 |
|---|---|
| 降伏強さ(σs) | ≧420MPa |
| 引張強さ(σb) | ≧500MPa |
| 伸び(σ5) | ≥22% |
| 衝撃エネルギー (AKV) | -29°C で ≥27 J |
これらの値は、公開されている製品比較データから再現されたものであり、バッチ固有のテスト結果として解釈されるべきではありません。実際の溶着溶接金属の特性は、溶接手順、シールドガス、接合状態、および試験要件によって異なります。
溶接ワイヤの分類が異なれば、化学組成、機械的特性の要件、および用途の特性も異なります。以下の比較では、元の KYA 製品説明に記載されているグレード情報が維持されています。
| 物件 | ER49-1 | ER50-3 | ER50-4 | ER50-6 | ER50-G |
|---|---|---|---|---|---|
| 分類 | GB: ER49-1 AWS: – |
GB:ER50-3 AWS:ER70S-3 |
GB:ER50-4 AWS:ER70S-4 |
GB:ER50-6 AWS:ER70S-6 |
GB:ER50-G AWS:ER70S-G |
| サイズ(mm) | 0.9~1.6 | 0.8~1.6 | 0.8~1.6 | 0.8~1.6 | 0.8~1.6 |
| 化学成分(%) | C:≦0.11 Mn:1.8~2.1 Si:0.65~0.95 P:≦0.030 S:≦0.030 Cr:≦0.20 Ni:≦0.30 Cu:≦0.50 |
C:0.06~0.15 Mn:0.9~1.4 Si:0.45~0.75 P:≦0.025 S:≦0.035 Cu:≦0.50 |
C:0.07~0.15 Mn:1.00~1.50 Si:0.65~0.85 P:≦0.025 S:≦0.035 Cu:≦0.50 |
C: 0.06~0.15 Mn: 1.40~1.85 Si: 0.80~ 1.15 P: ≤0.025 S: ≤0.035 Cu: ≤0.50 |
C:≦0.10 Mn:1.40~1.90 Si:0.55~1.10 P:≦0.030 S:≦0.030 Al:≦0.10 Ti:0.12~0.20 Cu:≦0.50 |
| 機械的性質 | σs:≧372MPa σb:≧490MPa σ5:≧20% AKV:≧47J |
σs:≧420MPa σb:≧500MPa σ5:≧22% AKV:≧27J(-18℃) |
σs:≧420MPa σb:≧500MPa σ5:≧22% |
σs:≧420MPa σb:≧500MPa σ5:≧22% AKV:≧27J(-29℃) |
σs: ≥420 MPa σb: 500–660 MPa σ5: ≥22% AKV: ≥47 J (-20°C) |
| シールドガスリストに掲載 | CO2 | 80% Ar + 20% CO2 | CO2 | CO2 | CO2 |
| アプリケーション | 低炭素鋼および一部の低合金鋼構造物 | 炭素鋼および低合金鋼構造物 | 炭素鋼 | 500MPaの低炭素高張力鋼構造 | 500MPaの低炭素高張力鋼構造、大電流溶接 |
注: この表は、さまざまな溶接ワイヤ グレードを比較し、元の公表値を再現しています。その他のグレードの仕様書にはKYA 1.0mm ER70S-6の製品は記載されていません。用途の要件と適用される技術規格に従って、溶加材と溶接手順を選択します。
KYA ER70S-6 ソリッド MIG 溶接ワイヤは、外部シールド ガスでの使用を目的としています。ガスの選択は、アーク特性、金属転写、溶接ビードの外観、スパッタ レベルに影響します。
純粋な二酸化炭素は、炭素鋼のガスシールド溶接に通常使用されます。適切な溶接条件下で良好な溶け込みが得られます。多くのアルゴンを多く含む混合ガスと比較して、CO2 シールドはより多くのスパッタと異なるアーク特性を生成する可能性があります。
アルゴンと CO2 の混合物も ER70S-6 ワイヤと互換性があります。ガス組成と選択した溶接パラメータに応じて、混合ガスは純粋な CO2 と比較して、よりスムーズなアーク動作、改善されたビード外観、および低減されたスパッタを実現できます。
適切な混合ガスは、母材、継手の設計、溶接設備、溶接手順の要件に従って選択する必要があります。
ER70S-6 ソリッド溶接ワイヤは、工業用鋼の製造に広く関連しています。適切な溶接手順の一般的な適用分野は次のとおりです。
構造用鋼の製造: 炭素鋼の構造コンポーネントと組み立てられたアセンブリを溶接します。
建設機械: エンジニアリング機器に使用されるフレーム、サポート、鋼製コンポーネントの製造。
造船: 溶加材が溶接手順の要件を満たす、選択された炭素鋼の製造および組立作業。
橋梁の製作: 認定された手順に従って、適切な鋼構造コンポーネントを溶接します。
石炭採掘機械: 鉄鋼機械部品の製造およびメンテナンス。
発電設備: 適用可能な炭素鋼構造物および設備の製作。
ボイラーおよび圧力容器: 適用される規格、承認された手順、および材料認定の対象となる、選択された溶接用途。
石油化学装置: 互換性のある炭素鋼アセンブリおよびサポートの製造。
高温サイクロンセパレーター: 使用条件と溶接仕様が ER70S-6 フィラーメタルを許可する、選択された鉄鋼製造作業。
一般的な鉄鋼製造: 互換性のあるガスシールド溶接装置を使用した炭素鋼の製造。
重要な構造、圧力保持装置、および高温でのサービスの場合、溶加材の選択は、適用される溶接手順、設計コード、およびサービス要件を満たさなければなりません。
溶接消耗品の販売業者、工業用サプライヤー、製造会社にとって、一貫した梱包仕様は購入、倉庫管理、輸送計画において重要です。
KYA オリジナルの製品情報には、5kg、15kg、20kg の重量オプションが記載されています。公表されているバルク梱包配置には、15kg/D270 プラスチック スプール、1 箱あたり 16kg、1 パレットあたり 72 箱、20 フィートの汎用コンテナあたり 24 パレットが含まれています。
公表されている支払い条件は、30% の T/T 前払いと 70% の残高を船荷証券のコピーに対して支払うものです。記載されているリードタイムは、入金の受領後 10 ~ 25 日です。
購入者は、注文する前に、必要なスプール形式、梱包数量、出荷構成、および現在の商業条件を KYA と確認する必要があります。
ER70S-6 1.0 mm 溶接ワイヤは、主に炭素鋼と厳選された低合金鋼部品の接合に使用されるガスシールドソリッドワイヤです。一般的な応用分野には、構造製作、機械製造、造船、一般産業用鋼溶接などがあります。
はい。 KYA ER70S-6 ソリッド溶接ワイヤは、100% CO2 または互換性のあるアルゴンと CO2 のシールド ガス混合物を使用した溶接を目的としています。溶接パラメータは、選択したシールドガスと用途に合わせて調整する必要があります。
ER70S-6 には通常、ER70S-3 よりも高レベルのマンガンおよびシリコン脱酸剤が含まれています。これらの元素は、溶接中の酸素の管理に役立ち、特定の表面状態に対する耐性を向上させることができます。母材、下地処理、溶接仕様に応じて適切なグレードを選択してください。
ER70S-6 は、溶接手順と搬送モードが適切であれば、平坦、水平、垂直、頭上などの複数の溶接位置で使用できます。溶接位置の能力は、機器の設定、シールドガス、およびジョイントの要件によって異なります。
主な違いはワイヤーの直径です。ワイヤのサイズは、利用可能な溶接電流範囲、溶着特性、および適切な動作パラメータに影響します。 1.0mm ワイヤと 1.2mm ワイヤには、互換性のあるドライブ ロール、コンタクト チップ、溶接設定が必要です。選択は、母材の厚さ、接合部の設計、および必要な溶接手順によって異なります。
はい。 ER70S-6 はガスメタル アーク溶接用のソリッド ワイヤであり、適切な外部シールド ガスが必要です。自己シールド型フラックス入りワイヤではありません。ガス供給と溶接環境は、溶融池を保護するために適切でなければなりません。
公開されている KYA 製品情報には、5kg、15kg、20kg の重量オプションがリストされています。詳細な梱包情報では、15kg/D270 プラスチック スプールが指定されています。購入者は、注文に必要な梱包構成を確認する必要があります。
KYA が公開した梱包詳細には、指定された梱包手配で 1 箱あたり 16 kg、パレットあたり 72 箱、および 20 フィートの汎用コンテナあたり 24 パレットがリストされています。出荷数量は商用注文を準備する際に確認する必要があります。
販売代理店および産業用バイヤーは、ER70S-6 分類、1.0 mm ワイヤ直径、推奨スプール重量、注文数量、仕向地、および該当する技術文書要件を指定する必要があります。この情報は、KYA が購入要件を検討するのに役立ちます。
ER70S-6 は、該当する設計コードおよび認定された溶接手順によって許可されている場合、特定の圧力容器溶接用途に検討できます。溶加材の分類だけでは、あらゆる圧力容器の材質や使用条件への適合性を確立できるわけではありません。
KYA Fasteners は、工業用ファスナーと溶接消耗品を海外の顧客に供給しています。 20 年以上の業界経験を持つ KYA は、溶接ワイヤおよび関連する締結製品を求める販売代理店、卸売業者、専門の産業バイヤーにサービスを提供しています。
ER70S-6 ソリッド MIG 溶接ワイヤについては、お客様は KYA にお問い合わせいただき、製品仕様、梱包要件、注文数量、商用手配についてご相談ください。