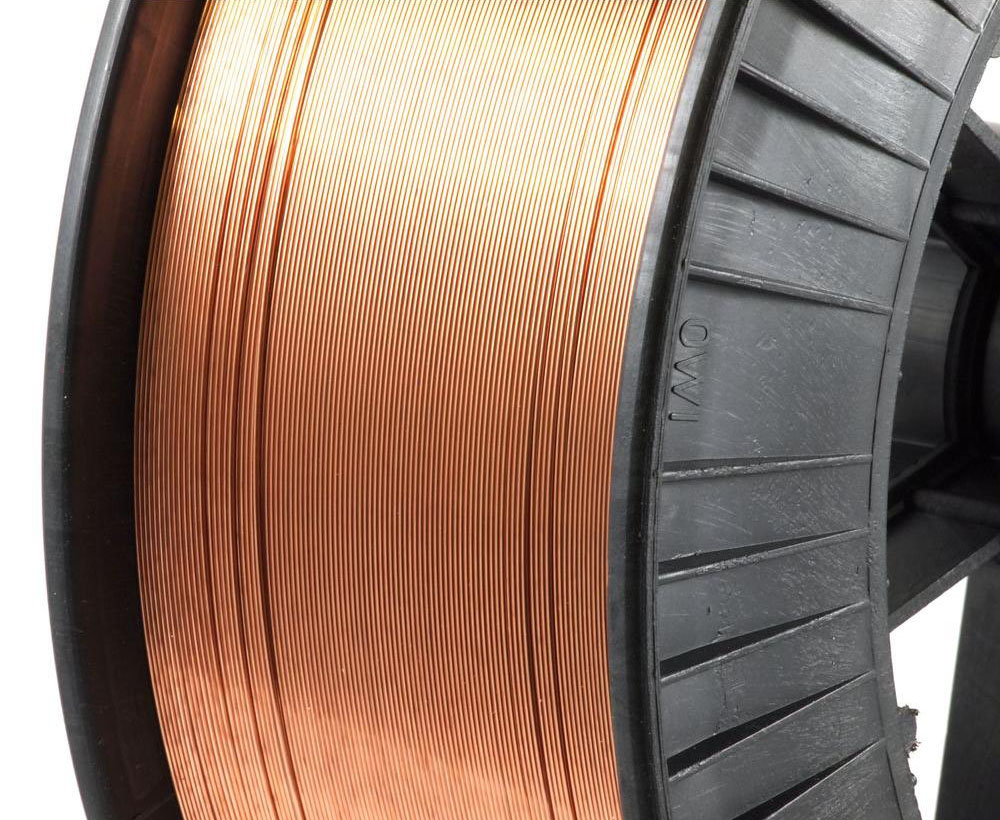
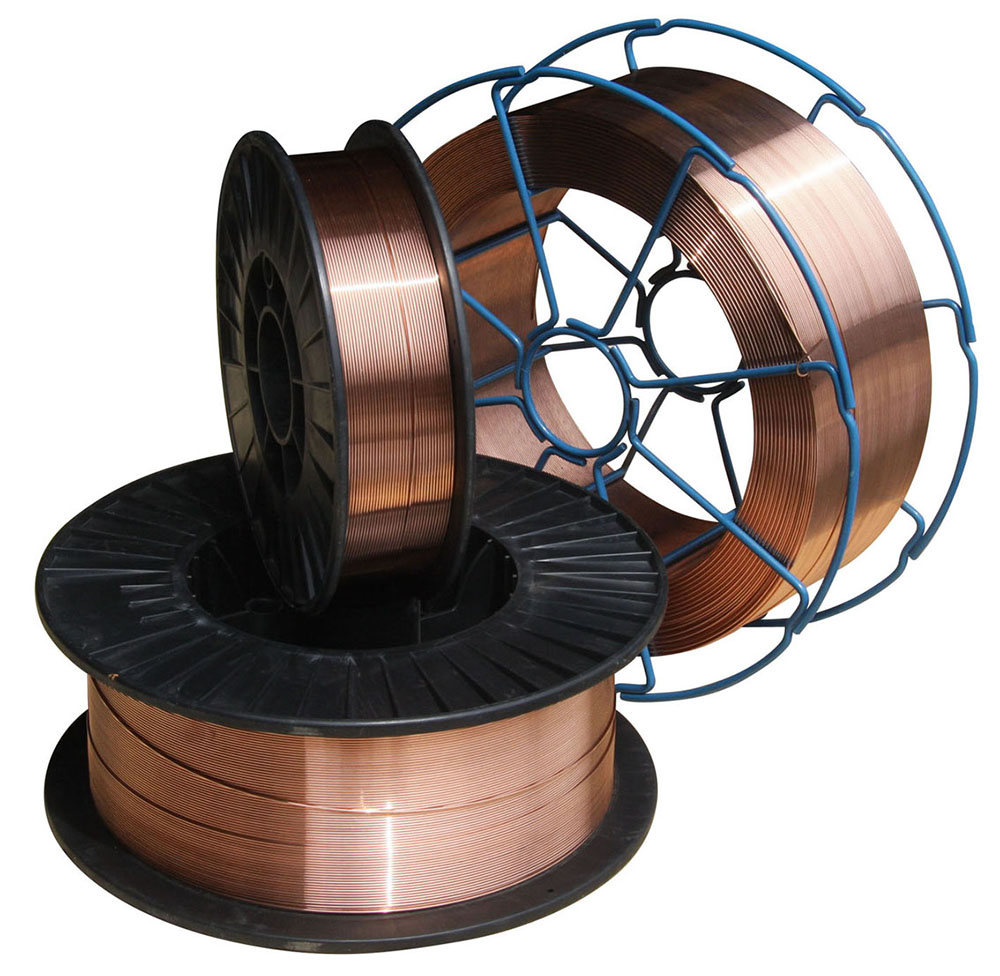
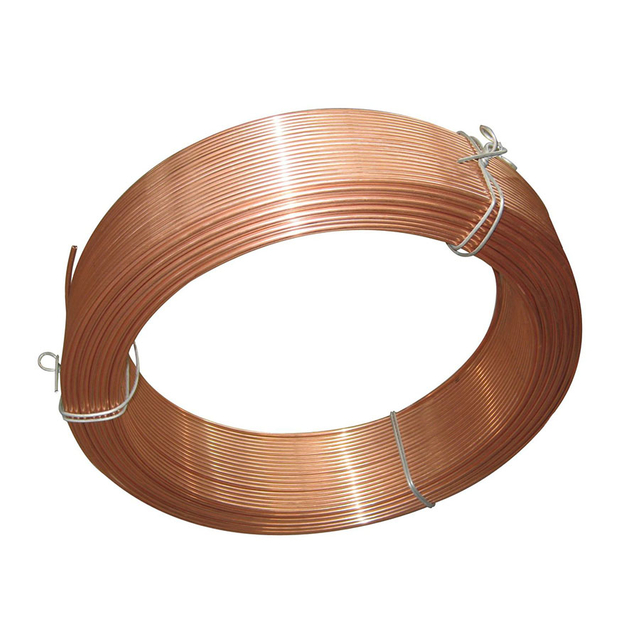
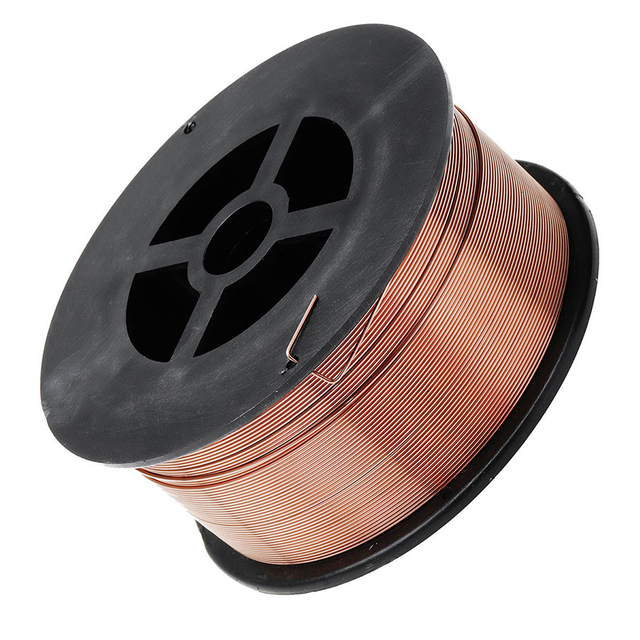
KYA ER70S-6 Sârma de sudură MIG din oțel moale este o sârmă solidă acoperită cu cupru pentru sudarea cu arc metalic cu gaz (GMAW / MIG) a oțelului moale și a oțelurilor carbon-mangan adecvate. Este proiectat pentru a fi utilizat cu gaz de protecție 100% CO2 sau Argon/CO2 mixt în fabricarea generală, structuri de oțel, mașini, auto, construcții navale și alte aplicații industriale de sudare.
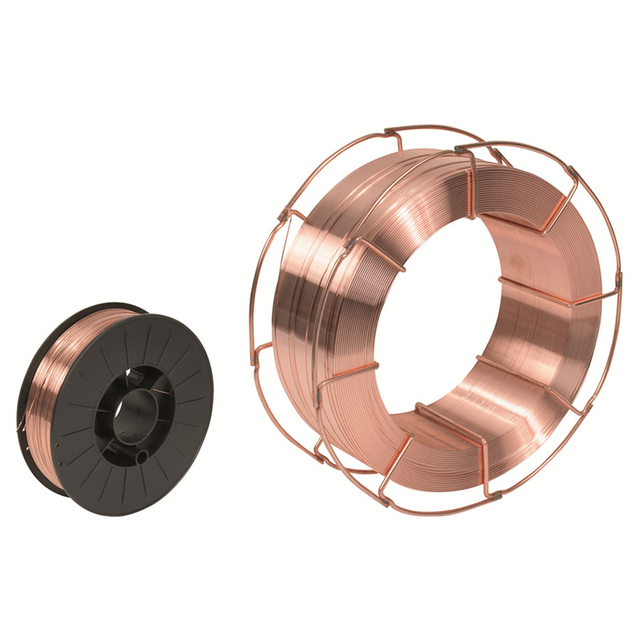
Diametrele disponibile ale firului includ 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm și 1,6 mm , cu opțiuni de bobină de 5 kg, 15 kg și 20 kg . Produsul este listat ca AWS A5.18 ER70S-6 / ER50-6.
ER70S-6 conține dezoxidanți de mangan și siliciu care susțin performanțe stabile de sudare pe oțel moale pregătit corespunzător și oferă o toleranță mai mare la sârmă ușoară sau la oxidarea suprafeței decât firele solide cu un dezoxidant mai scăzut. Metalul de bază trebuie în continuare curățat conform procedurii de sudare ori de câte ori este posibil.
| specificații | Detalii |
|---|---|
| Tip de produs | Sârmă solidă de sudare MIG / GMAW din oțel moale |
| Clasificare AWS | AWS A5.18 ER70S-6 |
| Gradul aferent | ER50-6 |
| Tip fir | Sârmă solidă |
| Tip de aliaj de bază | Oțel moale / Oțel carbon-mangan |
| Suprafaţă | Acoperit cu cupru |
| Diametre disponibile | 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm |
| Greutatea bobinei | 5 kg, 15 kg, 20 kg |
| Referință pentru bobină | Configurații D200 / D270 / D300 în funcție de diametrul firului și pachet; confirmați bobina exactă înainte de a comanda |
| Procesul de sudare | Sudare GMAW / MIG |
| Gaz de protecție | 100% CO2 sau gaz mixt Argon/CO2 |
| Polaritate | DCEP este utilizat în mod normal pentru ER70S-6 GMAW solid; urmați procedura de sudare și cerințele echipamentului |
| Aplicații tipice | Fabricație generală, Structuri din oțel, Mașini, Automobile, Construcții navale, Poduri, Recipiente sub presiune și Construcții |
ER70S-6 este o clasificare AWS pentru sârmă solidă de sudare din oțel carbon. Înțelegerea denumirii ajută distribuitorii și producătorii de sudare să aleagă metalul de umplutură corect.
| de desemnare | Sens |
|---|---|
| ER | Metal de umplutură pentru electrod sau tijă |
| 70 | Clasificare minimă de rezistență la tracțiune de 70 ksi conform specificației AWS aplicabile |
| S | Sârmă solidă |
| 6 | Identifică clasificarea chimică ER70S-6, inclusiv gama sa de deoxidant de mangan și siliciu |
| Pachetul | de clasificare AWS | diametru | cu |
|---|---|---|---|
| ER50-6 | ER70S-6 | 0,8 mm | 5 / 15 / 20 kg per bobină |
| ER50-6 | ER70S-6 | 0,9 mm | 5 / 15 / 20 kg per bobină |
| ER50-6 | ER70S-6 | 1,0 mm | 5 / 15 / 20 kg per bobină |
| ER50-6 | ER70S-6 | 1,2 mm | 5 / 15 / 20 kg per bobină |
| ER50-6 | ER70S-6 | 1,6 mm | 5 / 15 / 20 kg per bobină |
| ER50-G | ER70S-G | 1,0–1,6 mm | 15 / 20 kg per bobină - referință de calitate aferentă |
Diametrul corect al firului depinde de grosimea metalului de bază, modul de transfer, curentul de sudare, cerința privind rata de depunere, proiectarea îmbinării și echipamentul de sudare. Rolele de antrenare, căptușeala și vârful de contact ar trebui, de asemenea, să se potrivească cu diametrul firului selectat.
Următoarele valori sunt datele tipice privind compoziția chimică listate în prezent de KYA pentru acest produs ER70S-6. Pentru proiectele controlate de specificații, solicitați certificatul de material aplicabil sau raportul de testare a lotului înainte de utilizare.
| C | Mn | Si | P | S | Ni | Cr | Cu | V |
|---|---|---|---|---|---|---|---|---|
| 0,08% | 1,51% | 0,89% | 0,015% | 0,013% | 0,016% | 0,021% | 0,18% | 0,003% |
ER70S-6 folosește mangan și siliciu ca elemente dezoxidante importante. Aceste elemente reacționează cu oxigenul în timpul sudării și ajută la reducerea porozității metalului de sudură cauzată de cantități limitate de oxidare a suprafeței sau de calcar.
Acest nivel mai ridicat de deoxidant este unul dintre motivele pentru care ER70S-6 este selectat pe scară largă pentru fabricarea generală. Nu trebuie interpretat ca permisiunea de a suda prin rugină puternică, ulei, vopsea sau contaminare; pregătirea normală a sudurii rămâne importantă.
În prezent, KYA listează următoarele proprietăți reprezentative ale metalului depozitat sub gazul de protecție CO2. Rezultatele efective ale testelor depind de lotul de sârmă, gazul de protecție, procedura de sudare, aportul de căldură și condițiile de testare.
| Rezistenta la tractiune | Limita de curgere | Alungire | Impact Energie | Test Temperatura | Gaz de protectie |
|---|---|---|---|---|---|
| 545 MPa | 452 MPa | 29% | 91 J | -30°C | CO2 |
| Gaz de protecție | Caracteristici generale de sudare |
|---|---|
| 100% CO2 | Gaz de protecție economic comun pentru ER70S-6; asigură în general o penetrare puternică, dar poate produce mai multe stropi decât amestecurile bogate în argon, în funcție de parametrii de sudare. |
| Ar / CO2 gaz mixt | Amestecurile bogate în argon pot oferi un arc mai fin, stropire reduse și diferite caracteristici de transfer în funcție de raportul exact de gaz și parametrii de sudare. |
KYA listează în prezent 100% CO2 și Argon cu aproximativ 5–20% CO2 ca configurații aplicabile de gaz de protecție. Selectarea gazului trebuie să urmeze modul de transfer necesar, penetrarea sudurii, profilul cordonului, nivelul de stropire și procedura de sudare calificată.
Următoarele valori sunt intervalele de parametri listate în prezent de KYA. Acestea ar trebui folosite ca referințe de pornire, mai degrabă decât setări fixe. Curentul și tensiunea finală depind de grosimea metalului de bază, designul îmbinării, viteza de alimentare a sârmei, gazul de protecție, modul de transfer, poziția de sudare și sursa de alimentare.
| Diametrul firului | Interval de curent | Domeniu de tensiune Curent | de referință |
|---|---|---|---|
| 0,8 mm | 50-120 A | 15–22 V | 100 A |
| 1,0 mm | 70–180 A | 18–24 V | 150 A |
| 1,2 mm | 80-350 A | 18–34 V | 280 A |
| 1,6 mm | 140–500 A | 20–42 V | 350 A |
| Caracteristica | ER70S-6 | ER70S-3 |
|---|---|---|
| Tip fir | Sârmă MIG solidă din oțel moale | Sârmă MIG solidă din oțel moale |
| Nivelul dezoxidantului | Conținut în general mai mare de dezoxidant de Mn/Si | Conținut în general mai mic de deoxidant decât ER70S-6 |
| Starea suprafeței | Mai tolerant la scara ușoară sau la oxidare limitată, deși curățarea este totuși recomandată | De obicei preferat pe material de bază mai curat |
| Utilizare tipică | Fabricație generală, sudare auto, structurală și industrială | Fabricare generală cu material de bază pregătit corespunzător |
Acoperirea cu cupru susține un contact electric constant între fir și vârful de contact în timpul funcționării GMAW.
O suprafață consistentă a sârmei și înfășurarea bobinei ajută la susținerea alimentării ușoare prin rolele de antrenare, căptușeală și vârful de contact. Performanța de alimentare depinde, de asemenea, de configurarea corectă a alimentatorului și de starea consumabilelor.
Diametrul constant al firului, chimia și alimentarea contribuie la un comportament stabil al arcului atunci când parametrii de sudare și gazul de protecție sunt selectați corect.
ER70S-6 este utilizat pe scară largă pentru sudarea cadrelor din oțel moale, a componentelor fabricate, a consolelor, a ansamblurilor și a oțelului industrial general.
Sârma poate fi utilizată în fabricarea structurilor în care clasificarea metalului de umplutură, oțelul de bază și procedura de sudare calificată îndeplinesc cerințele aplicabile ale proiectului.
Aplicațiile includ componente de automobile, cadre de vehicule, remorci și alte medii de producție care necesită sudare MIG repetabilă cu fir solid.
Mașinile de inginerie, echipamentele agricole și componentele mașinilor fabricate sunt aplicații obișnuite pentru sârma solidă de sudare ER70S-6.
ER70S-6 este utilizat în construcțiile navale și în fabricația grea, acolo unde procedura de sudare aplicabilă, materialul de bază și specificațiile proiectului permit această clasificare a metalului de umplutură.
Clasificarea poate fi utilizată în fabricarea vaselor sub presiune și a conductelor selectate, dar lucrările controlate de cod ar trebui să urmeze WPS calificat, codul de construcție aplicabil și certificarea necesară pentru metal de umplutură.
| Diametrul | Selecție generală Considerent |
|---|---|
| 0,8 mm | Sudarea cu curent mai scăzut, material mai subțire și aplicații care necesită un control mai fin al aportului de căldură |
| 0,9 mm | Fabricare generală ușoară până la medie și configurații comune ale echipamentelor MIG |
| 1,0 mm | Fabricare generală care necesită un echilibru între viteza de depunere și intervalul de curent |
| 1,2 mm | Fabricare medie spre grea și cerințe mai mari de depunere |
| 1,6 mm | Sudare industrială cu curent mai mare și fabricație mai grea, unde echipamentul și procedura susțin dimensiunea firului |
| Informații de achiziție | Informații de furnizat |
|---|---|
| Clasificare | ER70S-6 / ER50-6 |
| Diametrul firului | 0,8, 0,9, 1,0, 1,2 sau 1,6 mm |
| Greutatea bobinei | 5 kg, 15 kg sau 20 kg |
| Tip bobină | Confirmați D200, D270, D300 sau pachetul necesar compatibil cu alimentatorul |
| Gaz de protecție | CO2 sau amestecul necesar de Ar/CO2 |
| Aplicație | Fabricare generală, oțel structural, auto, construcții navale, mașini sau alte suduri industriale |
| Documentația necesară | Specificați certificatul de material, raportul de testare a lotului sau altă documentație necesară pentru proiect |
| Cantitate | Bobine, cutii, paleți sau volum anual de achiziții |
| Ambalare | Ambalaj standard sau ambalaj obligatoriu cu etichetă privată |
ER70S-6 este un fir de sudură MIG solid din oțel moale, utilizat pentru fabricarea generală, oțel structural, componente auto, mașini, construcții navale și multe alte aplicații de sudare a oțelului carbon.
ER70S-6 este clasificat ca un fir de sudare solid din oțel moale/carbon-mangan. Nu ar trebui descris ca oțel #45 cu conținut ridicat de carbon.
ER70S-6 poate fi utilizat cu 100% CO2 sau gaze de protecție în amestec Argon/CO2 adecvate. Amestecul de gaze afectează penetrarea, caracteristicile arcului, modul de transfer, profilul granulelor și nivelul de stropire.
Da. 100% CO2 este un gaz de protecție folosit în mod obișnuit cu fir solid ER70S-6. Parametrii de sudare trebuie ajustați pentru diametrul sârmei, modul de transfer și îmbinarea selectate.
Da. Amestecurile de CO2 bogate în argon sunt utilizate pe scară largă cu ER70S-6 și pot oferi caracteristici de arc mai fine și stropire reduse în comparație cu 100% CO2 în condiții adecvate.
Firul MIG solid ER70S-6 este în mod normal sudat folosind DCEP, adică electrod de curent continuu pozitiv. Respectați întotdeauna specificațiile firului, procedura de sudare și cerințele de configurare a mașinii.
ER70S-6 conține, în general, niveluri mai ridicate de dezoxidant de mangan și siliciu, oferindu-i o toleranță mai mare la scara limitată de măcinare sau la oxidarea suprafeței. ER70S-3 este în general asociat cu suprafețe mai curate din oțel. Pregătirea corectă a metalelor de bază este recomandată pentru ambele.
Produsul KYA ER70S-6 descris pe această pagină este acoperit cu cupru. Acoperirea susține contactul electric și alimentarea constantă a firului atunci când sistemul de sudare este întreținut corect.
Gama actuală de produse KYA listează diametre de 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm și 1,6 mm .
KYA listează în prezent opțiuni de bobină de 5 kg, 15 kg și 20 kg . Confirmați diametrul exact al bobinei și configurația butucului cerute de alimentatorul de sârmă atunci când comandați.
Conținutul său mai mare de deoxidant oferă mai multă toleranță la scara limitată de moara sau la oxidarea ușoară a suprafeței decât unele fire solide cu dezoxidant mai scăzut, dar rugina grea, uleiul, vopseaua și contaminarea ar trebui în continuare îndepărtate conform practicii normale de sudare.
ER70S-6 poate fi utilizat în mai multe poziții de sudare atunci când modul de transfer selectat, diametrul firului, parametrii și procedura calificată susțin această poziție. Capacitatea poziției de sudare nu trebuie determinată numai din clasificarea firelor.
ER70S-6 este utilizat în fabricarea vaselor sub presiune selectate, dar aplicațiile controlate de cod necesită documentația corectă a metalului de umplutură și o procedură de sudare calificată care îndeplinește standardul de construcție aplicabil.
Furnizați diametrul necesar al firului, greutatea bobinei, tipul bobinei, gazul de protecție, aplicația, cantitatea, documentele de testare necesare, ambalajul și piața de destinație.
Cumpărătorii care solicită documentație chimică sau mecanică de proprietate trebuie să specifice certificatul necesar sau raportul de testare a lotului atunci când solicită o ofertă, astfel încât disponibilitatea să poată fi confirmată pentru comandă.
Întrebați despre sârma de sudură ER70S-6KYA furnizează sârmă de sudură MIG din oțel moale ER70S-6 pentru distribuitori de sudură, fabrici de construcții din oțel, producători de mașini, furnizori de automobile, șantiere navale, fabrici de fabricație și alți utilizatori industriali.
Pentru oferte, furnizați diametrul firului ER70S-6 necesar , greutatea bobinei, configurația bobinei, gazul de protecție, cantitatea, cerințele de documentație și piața de destinație.
Solicitați o cotație în bloc