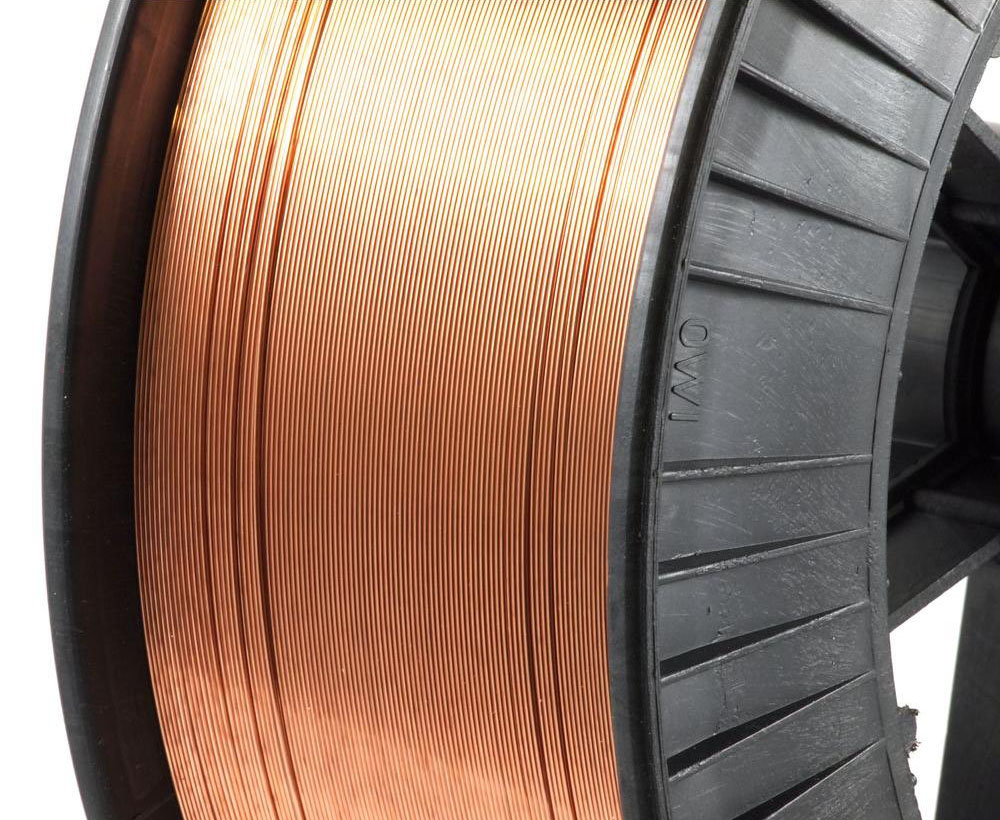
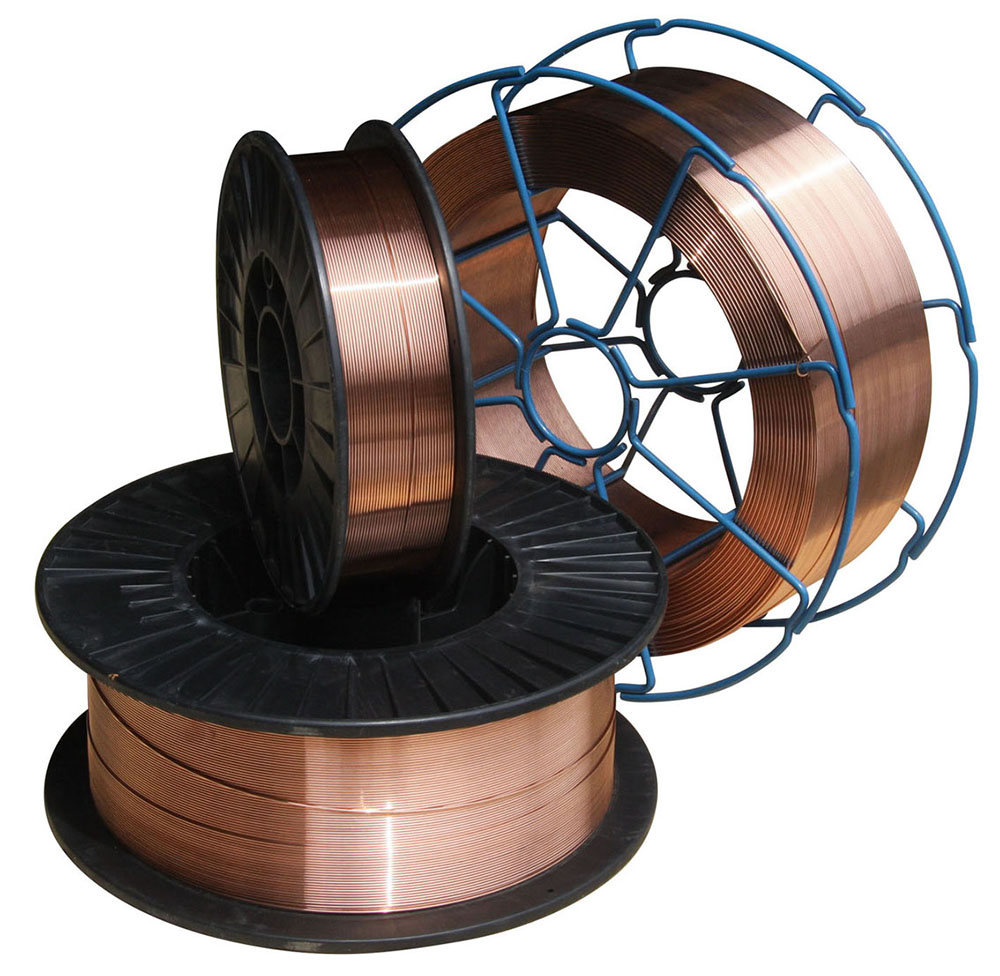
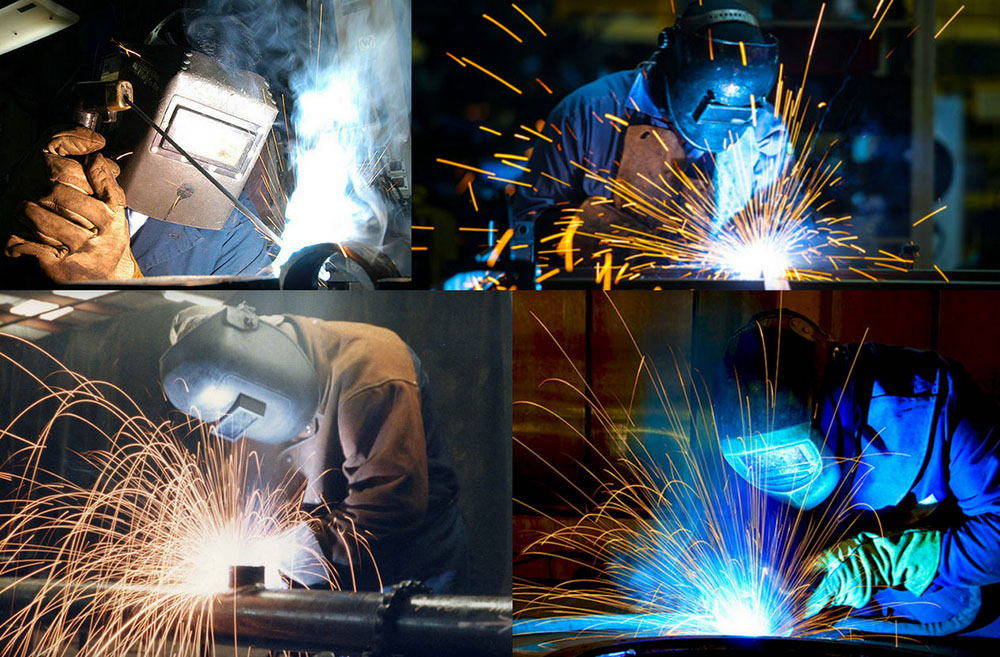
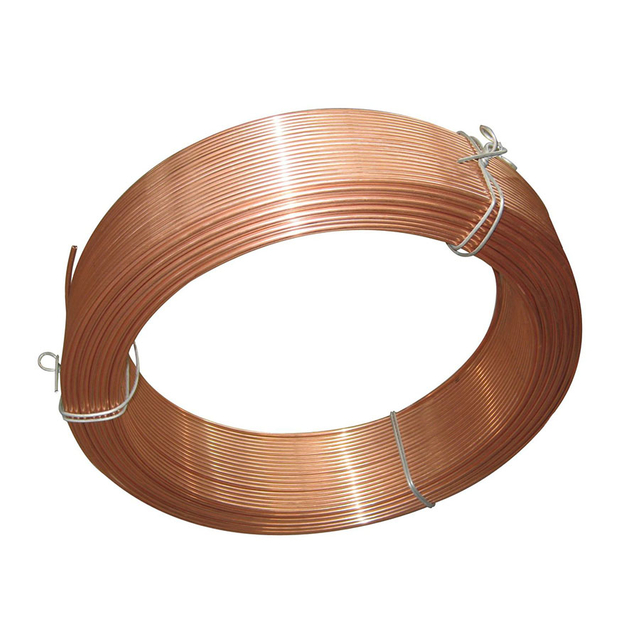
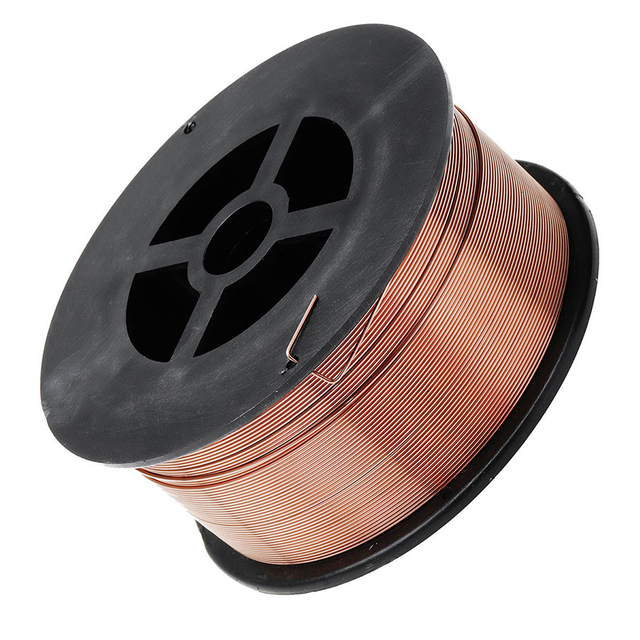
KYA ER70S-6 軟鋼 MIG 溶接ワイヤ は、軟鋼および適切な炭素マンガン鋼のガスメタル アーク溶接 (GMAW / MIG) 用の銅被覆ソリッド ワイヤです。使用するように設計されています。 100% CO2 またはアルゴン/CO2 混合シールド ガスを 一般的な製造、鉄骨構造、機械、自動車、造船、その他の産業用溶接用途で
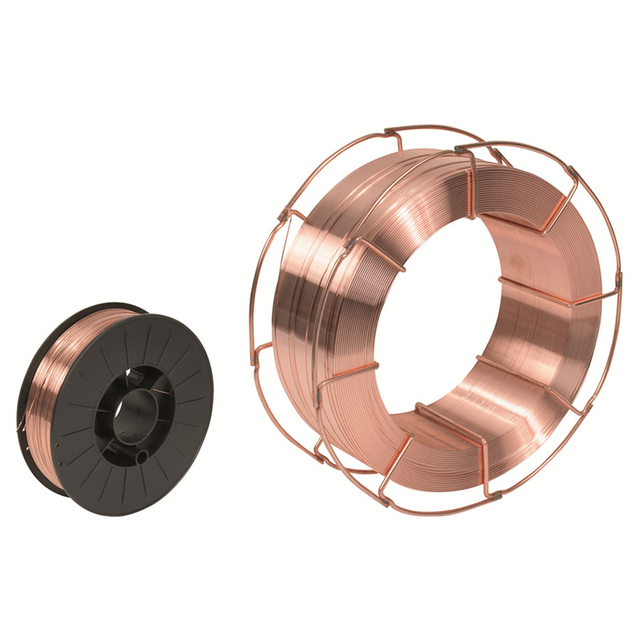
利用可能なワイヤ直径には 0.8mm、0.9mm、1.0mm、1.2mm、1.6mmがあり、 スプール オプションは 5kg、15kg、20kgです。この製品は AWS A5.18 ER70S-6 / ER50-6としてリストされています。.
ER70S-6 にはマンガンとシリコンの脱酸剤が含まれており、適切に準備された軟鋼での安定した溶接性能をサポートし、脱酸剤の少ないソリッド ワイヤよりも軽いミル スケールや表面酸化に対する耐性が高くなります。母材金属は、実際的な場合には常に溶接手順に従って洗浄する必要があります。
| 仕様 | 詳細 |
|---|---|
| 製品タイプ | 軟鋼ソリッド MIG / GMAW 溶接ワイヤ |
| AWS の分類 | AWS A5.18 ER70S-6 |
| 関連グレード | ER50-6 |
| ワイヤーの種類 | ソリッドワイヤー |
| ベース合金の種類 | 軟鋼・炭素マンガン鋼 |
| 表面 | 銅メッキ |
| 利用可能な直径 | 0.8mm、0.9mm、1.0mm、1.2mm、1.6mm |
| スプール重量 | 5kg、15kg、20kg |
| スプールリファレンス | ワイヤ径とパッケージに応じた D200 / D270 / D300 構成。ご注文前に正確なスプールを確認してください |
| 溶接工程 | GMAW/MIG溶接 |
| シールドガス | 100%CO2またはアルゴン/CO2混合ガス |
| 極性 | DCEP は通常、ソリッド ER70S-6 GMAW に使用されます。溶接手順と設備要件に従ってください |
| 代表的な用途 | 一般製造、鉄骨構造物、機械、自動車、造船、橋梁、圧力容器、建設 |
ER70S-6 は、炭素鋼ソリッド溶接ワイヤの AWS 分類です。この指定を理解することは、溶接販売業者や製造業者が正しい溶加材を選択するのに役立ちます。
| 指定の | 意味 |
|---|---|
| ER | 電極またはロッドフィラーメタル |
| 70 | 該当する AWS 仕様に基づく 70 ksi の最小引張強度分類 |
| S | 単線 |
| 6 | マンガンおよびシリコン脱酸剤の範囲を含む、ER70S-6 化学分類を識別します。 |
| グレード | AWS 分類 | 直径 | パッケージ |
|---|---|---|---|
| ER50-6 | ER70S-6 | 0.8mm | 5/15/20kg/スプール |
| ER50-6 | ER70S-6 | 0.9mm | 5/15/20kg/スプール |
| ER50-6 | ER70S-6 | 1.0mm | 5/15/20kg/スプール |
| ER50-6 | ER70S-6 | 1.2mm | 5/15/20kg/スプール |
| ER50-6 | ER70S-6 | 1.6mm | 5/15/20kg/スプール |
| ER50-G | ER70S-G | 1.0~1.6mm | スプールあたり 15 / 20kg – 関連グレードの参考 |
正しいワイヤ径は、母材の厚さ、転写モード、溶接電流、溶着速度の要件、継手の設計、および溶接装置によって異なります。ドライブ ロール、ライナー、コンタクト チップも、選択したワイヤの直径と一致する必要があります。
以下の値は、KYA がこの ER70S-6 製品について現在リストしている代表的な化学成分データです。仕様管理プロジェクトの場合は、使用前に該当する材料証明書またはバッチテストレポートを要求してください。
| C | Mn | Si | P | S | Ni | Cr | Cu | V |
|---|---|---|---|---|---|---|---|---|
| 0.08% | 1.51% | 0.89% | 0.015% | 0.013% | 0.016% | 0.021% | 0.18% | 0.003% |
ER70S-6は、重要な脱酸元素としてマンガンとシリコンを使用しています。これらの元素は溶接中に酸素と反応し、限られた量の表面酸化やミルスケールによって引き起こされる溶接金属の気孔率を減らすのに役立ちます。
このより高い脱酸剤レベルが、ER70S-6 が一般製造に広く選択される理由の 1 つです。これは、ひどい錆、油、塗料、または汚染を介して溶接することを許可するものとして解釈されるべきではありません。通常の溶接準備は引き続き重要です。
KYA は現在、CO2 シールドガスの下で以下の代表的な蒸着金属特性をリストしています。実際のテスト結果は、ワイヤのバッチ、シールドガス、溶接手順、入熱、およびテスト条件によって異なります。
| 引張強さ | 強さ伸び | 降伏 | 衝撃エネルギー | 試験温度 | シールドガス |
|---|---|---|---|---|---|
| 545MPa | 452MPa | 29% | 91J | -30℃ | CO2 |
| シールドガスの | 一般的な溶接特性 |
|---|---|
| 100%CO2 | ER70S-6 用の共通の経済的なシールドガス。一般に強力な溶け込みを実現しますが、溶接パラメータによってはアルゴンを多く含む混合物よりも多くのスパッタが発生する可能性があります。 |
| Ar/CO2混合ガス | アルゴンを多く含む混合物は、正確なガス比と溶接パラメータに応じて、よりスムーズなアーク、スパッタの低減、および異なる伝達特性を実現できます。 |
KYA は現在、適用可能なシールドガス構成として 100% CO2 と約 5 ~ 20% CO2 を含むアルゴンをリストしています。ガスの選択は、必要な搬送モード、溶接の溶け込み、ビードのプロファイル、スパッタ レベル、および認定された溶接手順に従って行う必要があります。
以下の値は、KYA によって現在リストされているパラメータ範囲です。これらは、固定設定ではなく、開始基準として使用する必要があります。最終的な電流と電圧は、母材の厚さ、継手の設計、ワイヤ送給速度、シールドガス、搬送モード、溶接位置、電源によって異なります。
| 線径 電流 | 範囲 | 電圧範囲 | 基準電流 |
|---|---|---|---|
| 0.8mm | 50~120A | 15~22V | 100A |
| 1.0mm | 70~180A | 18~24V | 150A |
| 1.2mm | 80~350A | 18~34V | 280A |
| 1.6mm | 140~500A | 20~42V | 350A |
| 特長 | ER70S-6 | ER70S-3 |
|---|---|---|
| ワイヤーの種類 | ソリッド軟鋼 MIG ワイヤ | ソリッド軟鋼 MIG ワイヤ |
| 脱酸素剤レベル | 一般に Mn / Si 脱酸剤含有量が高い | 一般的に脱酸剤の含有量は ER70S-6 よりも低い |
| 表面状態 | 限定的な軽度のミルスケールや酸化に対してはより耐性がありますが、それでも洗浄が推奨されます。 | 通常、よりクリーンな基材に使用することが推奨されます |
| 一般的な使用方法 | 一般製造、自動車、構造および産業用溶接 | 適切に準備された基材を使用した一般的な製造 |
銅コーティングは、GMAW 動作中のワイヤとコンタクトチップ間の一貫した電気接触をサポートします。
一貫したワイヤ表面とスプール巻きにより、ドライブ ロール、ライナー、コンタクト チップを介したスムーズな供給がサポートされます。フィードのパフォーマンスは、フィーダーの正しいセットアップと消耗品の状態にも依存します。
溶接パラメータとシールドガスが正しく選択されている場合、一貫したワイヤ径、化学的性質、および供給により、安定したアーク動作が実現されます。
ER70S-6 は、軟鋼フレーム、加工部品、ブラケット、アセンブリ、および一般的な工業用鋼材の溶接に広く使用されています。
このワイヤは、溶加材の分類、母材鋼材、認定された溶接手順が該当するプロジェクト要件を満たしている構造製作に使用できます。
アプリケーションには、自動車部品、車両フレーム、トレーラー、および再現性のあるソリッド ワイヤ MIG 溶接が必要なその他の生産環境が含まれます。
ER70S-6 ソリッド溶接ワイヤの一般的な用途は、エンジニアリング機械、農業機器、機械加工部品です。
ER70S-6 は、該当する溶接手順、母材、およびプロジェクトの仕様によってこの溶加材の分類が許可されている造船および重工業で使用されます。
この分類は、選択された圧力容器および配管の製造に使用できますが、コード管理された作業は、認定された WPS、適用される建設コード、および必要なフィラーメタル認定に従う必要があります。
| 直径の | 一般的な選択に関する考慮事項 |
|---|---|
| 0.8mm | 低電流溶接、より薄い材料、およびより微細な入熱制御が必要な用途 |
| 0.9mm | 一般的な軽~中程度の製造と一般的な MIG 装置構成 |
| 1.0mm | 成膜速度と電流範囲のバランスが必要な一般的な製造 |
| 1.2mm | 中程度から重度の製造および高度な成膜要件 |
| 1.6mm | 機器と手順がワイヤ サイズに対応している場合の、大電流の工業用溶接および重量物の製造 |
| 購入情報 | 提供する情報 |
|---|---|
| 分類 | ER70S-6 / ER50-6 |
| 線径 | 0.8、0.9、1.0、1.2または1.6mm |
| スプール重量 | 5kg、15kg、20kg |
| スプールタイプ | D200、D270、D300、または必要なフィーダー互換パッケージを確認してください |
| シールドガス | CO2 または必要な Ar/CO2 混合物 |
| 応用 | 一般製造、形鋼、自動車、造船、機械またはその他の工業用溶接 |
| 必要な書類 | 材料証明書、バッチテストレポート、またはプロジェクトに必要なその他の文書を指定します |
| 量 | スプール、カートン、パレットまたは年間購入量 |
| 包装 | 標準梱包または必須のプライベートラベル梱包 |
ER70S-6 は、一般製造、構造用鋼、自動車部品、機械、造船およびその他の多くの炭素鋼溶接用途に使用される軟鋼ソリッド MIG 溶接ワイヤです。
ER70S-6 は軟鋼/炭素マンガン固体溶接ワイヤに分類されます。 #45 高炭素鋼と記載すべきではありません。
ER70S-6 は、100% CO2 または適切なアルゴン/CO2 混合シールド ガスで使用できます。ガス混合物は、溶け込み、アーク特性、移行モード、ビードのプロファイル、スパッタ レベルに影響を与えます。
はい。 100% CO2 は、ER70S-6 ソリッド ワイヤで一般的に使用されるシールド ガスです。溶接パラメータは、選択したワイヤ径、転写モード、および接合部に合わせて調整する必要があります。
はい。アルゴンを豊富に含む CO2 混合物は ER70S-6 で広く使用されており、適切な条件下では 100% CO2 と比較してよりスムーズなアーク特性とスパッタの低減を実現できます。
ER70S-6 ソリッド MIG ワイヤは通常、直流電極プラスを意味する DCEP を使用して溶接されます。常にワイヤの仕様、溶接手順、および機械のセットアップ要件に従ってください。
ER70S-6 には通常、より高いレベルのマンガンとシリコンの脱酸剤が含まれており、限られたミル スケールや表面酸化に対する耐性が高くなります。 ER70S-3 は一般に、よりきれいなスチール表面を連想します。どちらの場合も、ベースメタルを適切に準備することをお勧めします。
このページに記載されているKYA ER70S-6製品は銅メッキです。溶接システムが正しく維持されている場合、コーティングは電気接触と安定したワイヤ送給をサポートします。
現在の KYA 製品範囲には、直径 0.8mm、0.9mm、1.0mm、1.2mm、および 1.6mmがリストされています 。
KYAは現在、 5kg、15kg、20kgの スプールオプションをリストしています。ご注文の際は、ワイヤ送給装置に必要な正確なスプール径とハブ構成をご確認ください。
脱酸剤の含有量が高いため、脱酸剤の少ないソリッド ワイヤーよりも限定的なミル スケールまたは軽い表面酸化に対する耐性が高くなりますが、重度の錆、油、塗料、汚染は通常の溶接方法に従って除去する必要があります。
ER70S-6 は、選択した搬送モード、ワイヤ径、パラメータ、認定手順がその位置をサポートしている場合、複数の溶接位置で使用できます。溶接位置の能力はワイヤの分類だけから判断すべきではありません。
ER70S-6 は、選択された圧力容器の製造に使用されますが、コードで管理された用途には、正しい溶加材の文書と、該当する建設規格を満たす認定された溶接手順が必要です。
必要なワイヤ径、スプール重量、スプールタイプ、シールドガス、用途、数量、必要な試験書類、梱包、仕向地市場を提供します。
化学的または機械的特性の文書を必要とする購入者は、注文の可用性を確認できるように、見積もりを要求するときに必要な証明書またはバッチテストレポートを指定する必要があります。
ER70S-6 溶接ワイヤについて質問するKYA は、溶接代理店、鉄骨構造工場、機械メーカー、自動車サプライヤー、造船所、製造工場、その他の産業ユーザー向けに ER70S-6 軟鋼 MIG 溶接ワイヤを供給しています。
見積もりの場合は、必要な ER70S-6 ワイヤ径、スプール重量、スプール構成、シールド ガス、数量、書類要件、および仕向け市場を提供してください。.
一括見積もりをリクエストする