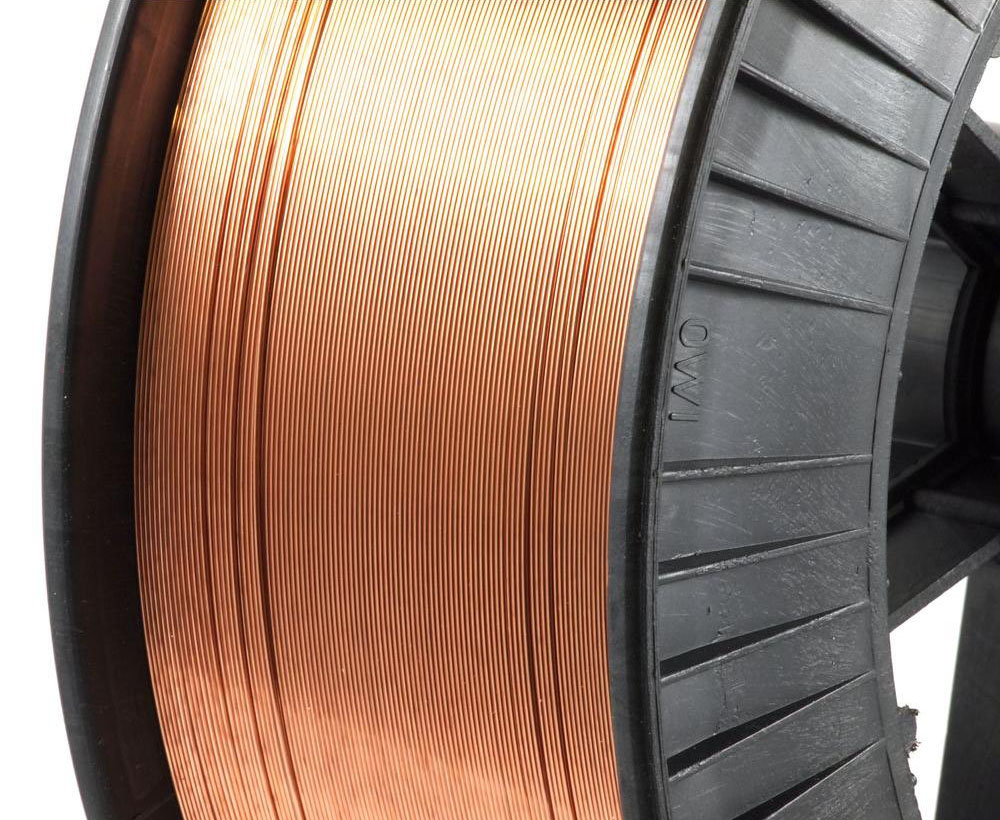
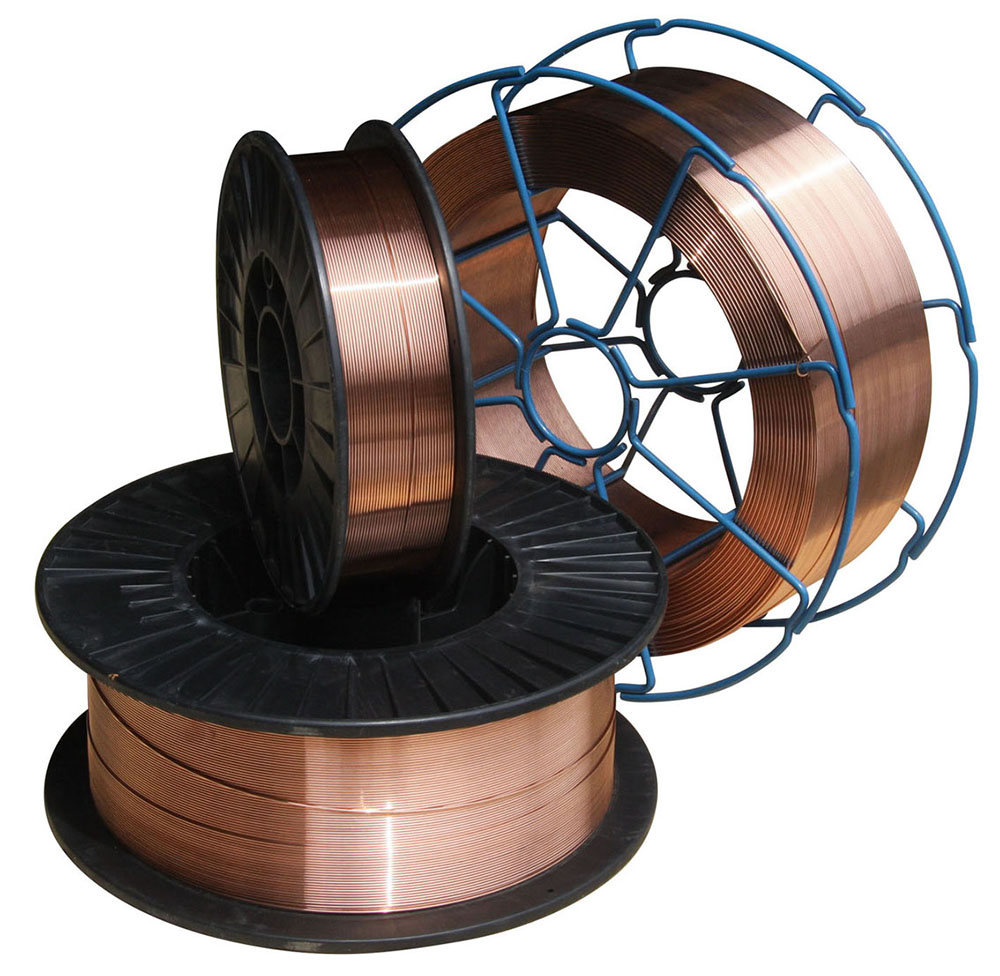
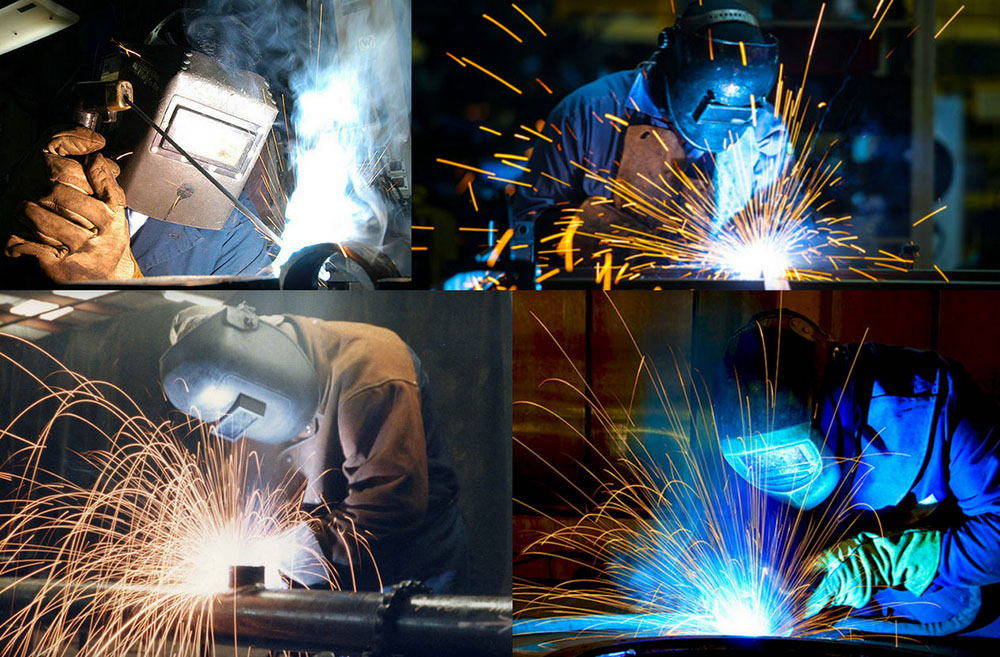
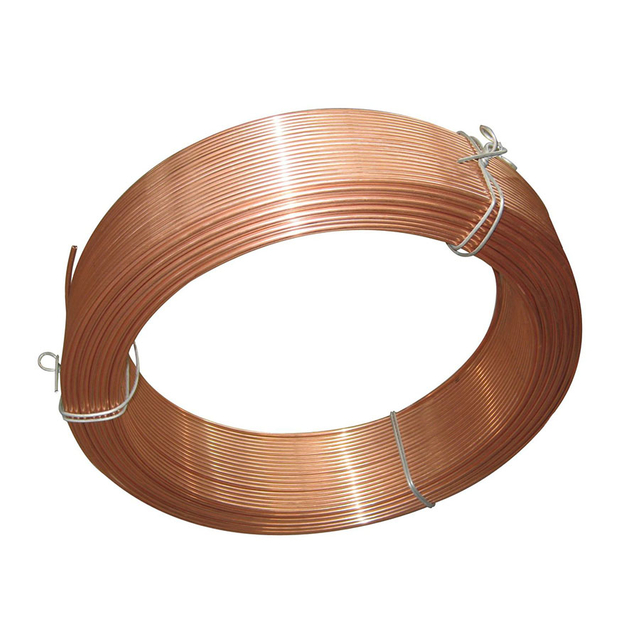
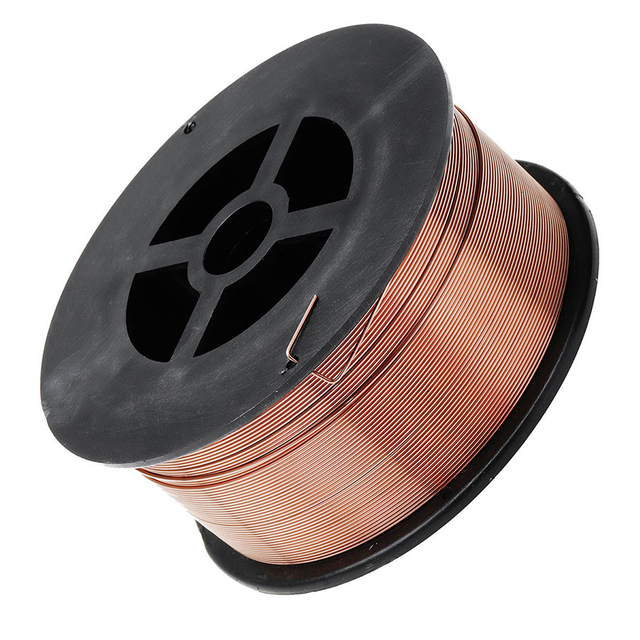
KYA ER70S-6 Weichstahl MIG Schweißdraht ist ein kupferbeschichteter Massivdraht für das Metall-Schutzgasschweißen (GMAW / MIG) von Weichstahl und geeigneten Kohlenstoff-Mangan-Stählen. Es ist für den Einsatz mit 100 % CO2 oder gemischtem Argon/CO2-Schutzgas in der allgemeinen Fertigung, im Stahlbau, im Maschinenbau, im Automobilbau, im Schiffbau und bei anderen industriellen Schweißanwendungen konzipiert.
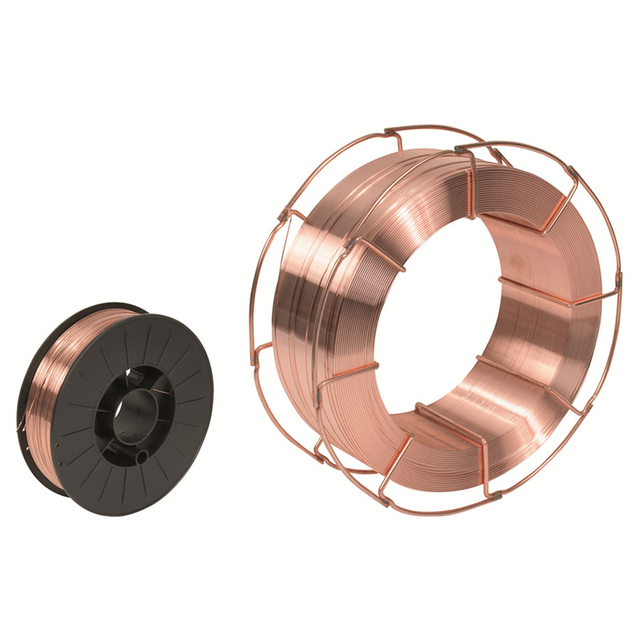
Zu den verfügbaren Drahtdurchmessern gehören 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm und 1,6 mm , mit 5-kg-, 15-kg- und 20-kg-Spulenoptionen . Das Produkt ist als AWS A5.18 ER70S-6 / ER50-6 aufgeführt.
ER70S-6 enthält Mangan- und Silizium-Desoxidationsmittel, die eine stabile Schweißleistung auf richtig vorbereitetem Weichstahl unterstützen und eine größere Toleranz gegenüber leichtem Walzzunder oder Oberflächenoxidation bieten als Massivdrähte mit geringerem Desoxidationsmittel. Das Grundmetall sollte nach Möglichkeit dennoch gemäß dem Schweißverfahren gereinigt werden.
| Spezifikationsdetails | |
|---|---|
| Produkttyp | Vollstahl-MIG/MSG-Schweißen Schweißdraht |
| AWS-Klassifizierung | AWS A5.18 ER70S-6 |
| Verwandte Note | ER50-6 |
| Drahttyp | Massiver Draht |
| Basislegierungstyp | Weichstahl / Kohlenstoff-Mangan-Stahl |
| Oberfläche | Kupferbeschichtet |
| Verfügbare Durchmesser | 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm |
| Spulengewicht | 5kg, 15kg, 20kg |
| Spool-Referenz | Konfigurationen D200 / D270 / D300 je nach Drahtdurchmesser und Paket; Bestätigen Sie vor der Bestellung die genaue Spule |
| Schweißprozess | MSG-/MIG-Schweißen |
| Schutzgas | 100 % CO2 oder Argon/CO2-Mischgas |
| Polarität | DCEP wird normalerweise für massives MSG-Schweißen vom Typ ER70S-6 verwendet; Befolgen Sie das Schweißverfahren und die Anforderungen an die Ausrüstung |
| Typische Anwendungen | Allgemeine Fertigung, Stahlkonstruktionen, Maschinen, Automobil, Schiffbau, Brücken, Druckbehälter und Bauwesen |
ER70S-6 ist eine AWS-Klassifizierung für Massivschweißdraht aus Kohlenstoffstahl. Das Verständnis der Bezeichnung hilft Schweißhändlern und -verarbeitern bei der Auswahl des richtigen Schweißzusatzwerkstoffs.
| Bezeichnung | Bedeutung |
|---|---|
| ER | Elektroden- oder Stabfüllmetall |
| 70 | Mindestzugfestigkeitsklassifizierung von 70 ksi gemäß der geltenden AWS-Spezifikation |
| S | Massiver Draht |
| 6 | Identifiziert die chemische Klassifizierung ER70S-6, einschließlich der Mangan- und Silizium-Desoxidationsmittelreihe |
| Grade | AWS | Klassifizierungsdurchmesserpaket | - |
|---|---|---|---|
| ER50-6 | ER70S-6 | 0,8 mm | 5 / 15 / 20 kg pro Spule |
| ER50-6 | ER70S-6 | 0,9 mm | 5 / 15 / 20 kg pro Spule |
| ER50-6 | ER70S-6 | 1,0 mm | 5 / 15 / 20 kg pro Spule |
| ER50-6 | ER70S-6 | 1,2 mm | 5 / 15 / 20 kg pro Spule |
| ER50-6 | ER70S-6 | 1,6 mm | 5 / 15 / 20 kg pro Spule |
| ER50-G | ER70S-G | 1,0–1,6 mm | 15 / 20 kg pro Spule – entsprechende Qualitätsreferenz |
Der richtige Drahtdurchmesser hängt von der Dicke des Grundmetalls, dem Übertragungsmodus, dem Schweißstrom, der erforderlichen Abschmelzleistung, dem Verbindungsdesign und der Schweißausrüstung ab. Antriebsrollen, Liner und Stromdüse sollten ebenfalls zum gewählten Drahtdurchmesser passen.
Die folgenden Werte sind die typischen Daten zur chemischen Zusammensetzung, die derzeit von KYA für dieses ER70S-6-Produkt aufgeführt werden. Fordern Sie bei spezifikationsgesteuerten Projekten vor der Verwendung das entsprechende Materialzertifikat oder den Chargentestbericht an.
| C | Mn | Si | P | S | Ni | Cr | Cu | V |
|---|---|---|---|---|---|---|---|---|
| 0,08 % | 1,51 % | 0,89 % | 0,015 % | 0,013 % | 0,016 % | 0,021 % | 0,18 % | 0,003 % |
ER70S-6 verwendet Mangan und Silizium als wichtige desoxidierende Elemente. Diese Elemente reagieren beim Schweißen mit Sauerstoff und tragen dazu bei, die Porosität des Schweißguts zu verringern, die durch begrenzte Mengen an Oberflächenoxidation oder Walzzunder verursacht wird.
Dieser höhere Desoxidationsmittelgehalt ist einer der Gründe, warum ER70S-6 häufig für die allgemeine Fertigung ausgewählt wird. Es sollte nicht als Erlaubnis zum Schweißen durch starken Rost, Öl, Farbe oder Verschmutzung ausgelegt werden; Die normale Schweißnahtvorbereitung bleibt wichtig.
KYA listet derzeit die folgenden repräsentativen Eigenschaften abgeschiedener Metalle unter CO2-Schutzgas auf. Die tatsächlichen Testergebnisse hängen von der Drahtcharge, dem Schutzgas, dem Schweißverfahren, der Wärmezufuhr und den Testbedingungen ab.
| Zugfestigkeit, | Streckgrenze, Dehnung, | Schlagenergie | , | Prüfung, Temperatur, | Schutzgas |
|---|---|---|---|---|---|
| 545 MPa | 452 MPa | 29 % | 91 J | -30°C | CO2 |
| des Schutzgases | Allgemeine Schweißeigenschaften |
|---|---|
| 100 % CO2 | Gängiges wirtschaftliches Schutzgas für ER70S-6; Bietet im Allgemeinen eine starke Eindringung, kann jedoch abhängig von den Schweißparametern mehr Spritzer erzeugen als argonreiche Mischungen. |
| Ar/CO2-Mischgas | Argonreiche Mischungen können abhängig vom genauen Gasverhältnis und den Schweißparametern für einen gleichmäßigeren Lichtbogen, weniger Spritzer und unterschiedliche Übertragungseigenschaften sorgen. |
KYA listet derzeit 100 % CO2 und Argon mit etwa 5–20 % CO2 als anwendbare Schutzgaskonfigurationen auf. Die Gasauswahl sollte sich nach dem erforderlichen Übertragungsmodus, der Schweißdurchdringung, dem Schweißraupenprofil, der Spritzermenge und dem qualifizierten Schweißverfahren richten.
Die folgenden Werte sind die derzeit von KYA aufgeführten Parameterbereiche. Sie sollten als Startreferenzen und nicht als feste Einstellungen verwendet werden. Endgültiger Strom und Spannung hängen von der Dicke des Grundmetalls, der Verbindungskonstruktion, der Drahtvorschubgeschwindigkeit, dem Schutzgas, dem Übertragungsmodus, der Schweißposition und der Stromquelle ab.
| Drahtdurchmesser | Strombereich | Spannungsbereich | Referenzstrom |
|---|---|---|---|
| 0,8 mm | 50–120 A | 15–22 V | 100 A |
| 1,0 mm | 70–180 n. Chr | 18–24 V | 150 A |
| 1,2 mm | 80–350 n. Chr | 18–34 V | 280 A |
| 1,6 mm | 140–500 n. Chr | 20–42 V | 350 A |
| Merkmal | ER70S-6 | ER70S-3 |
|---|---|---|
| Drahttyp | Massiver MIG-Draht aus Weichstahl | Massiver MIG-Draht aus Weichstahl |
| Desoxidationsmittelniveau | Im Allgemeinen höherer Mn/Si-Desoxidationsmittelgehalt | Im Allgemeinen geringerer Desoxidationsmittelgehalt als ER70S-6 |
| Oberflächenzustand | Ist toleranter gegenüber leichtem Walzzunder oder Oxidation, obwohl eine Reinigung dennoch empfohlen wird | Wird normalerweise auf saubererem Grundmaterial bevorzugt |
| Typische Verwendung | Allgemeine Fertigung, Automobil-, Struktur- und Industrieschweißen | Allgemeine Fertigung mit entsprechend vorbereitetem Grundmaterial |
Die Kupferbeschichtung sorgt für einen gleichmäßigen elektrischen Kontakt zwischen Draht und Kontaktspitze während des MSG-Schweißbetriebs.
Eine gleichmäßige Drahtoberfläche und Spulenwicklung unterstützen eine reibungslose Zuführung durch die Antriebsrollen, den Liner und die Kontaktspitze. Die Zufuhrleistung hängt auch von der korrekten Zufuhreinrichtung und dem Zustand der Verbrauchsmaterialien ab.
Gleichbleibende Drahtdurchmesser, Chemie und Vorschub tragen zu einem stabilen Lichtbogenverhalten bei, wenn Schweißparameter und Schutzgas richtig ausgewählt werden.
ER70S-6 wird häufig zum Schweißen von Weichstahlrahmen, gefertigten Bauteilen, Halterungen, Baugruppen und allgemeinen industriellen Stahlkonstruktionen verwendet.
Der Draht kann in der Strukturfertigung verwendet werden, wenn die Klassifizierung des Zusatzwerkstoffs, der Basisstahl und das qualifizierte Schweißverfahren den geltenden Projektanforderungen entsprechen.
Zu den Anwendungen gehören Automobilkomponenten, Fahrzeugrahmen, Anhänger und andere Produktionsumgebungen, die wiederholbares Massivdraht-MIG-Schweißen erfordern.
Maschinenbau, landwirtschaftliche Geräte und gefertigte Maschinenkomponenten sind häufige Anwendungen für den Massivschweißdraht ER70S-6.
ER70S-6 wird im Schiffbau und in der Schwerindustrie eingesetzt, wo das anwendbare Schweißverfahren, das Grundmaterial und die Projektspezifikation diese Zusatzmetallklassifizierung zulassen.
Die Klassifizierung kann bei der Herstellung ausgewählter Druckbehälter und Rohrleitungen verwendet werden, normierte Arbeiten sollten jedoch dem qualifizierten WPS, den geltenden Bauvorschriften und der erforderlichen Schweißzusatzzertifizierung folgen.
| Allgemeine | Überlegungen zur Durchmesserauswahl |
|---|---|
| 0,8 mm | Schweißen mit niedrigerem Strom, dünnerem Material und Anwendungen, die eine feinere Steuerung der Wärmezufuhr erfordern |
| 0,9 mm | Allgemeine leichte bis mittlere Fertigung und gängige MIG-Gerätekonfigurationen |
| 1,0 mm | Allgemeine Fertigung, die ein Gleichgewicht zwischen Abscheidungsrate und Strombereich erfordert |
| 1,2 mm | Mittlere bis schwere Fertigung und höhere Abscheidungsanforderungen |
| 1,6 mm | Industrielles Schweißen mit höherem Strom und schwerere Fertigung, bei der Ausrüstung und Verfahren die Drahtgröße unterstützen |
| Kaufinformationen | . Zu liefernde Informationen |
|---|---|
| Einstufung | ER70S-6 / ER50-6 |
| Drahtdurchmesser | 0,8, 0,9, 1,0, 1,2 oder 1,6 mm |
| Spulengewicht | 5kg, 15kg oder 20kg |
| Spulentyp | Bestätigen Sie D200, D270, D300 oder das erforderliche Feeder-kompatible Paket |
| Schutzgas | CO2 oder erforderliches Ar/CO2-Gemisch |
| Anwendung | Allgemeine Fertigung, Baustahl, Automobil, Schiffbau, Maschinenbau oder andere industrielle Schweißen |
| Erforderliche Dokumentation | Geben Sie Materialzertifikat, Chargentestbericht oder andere für das Projekt erforderliche Dokumentation an |
| Menge | Spulen, Kartons, Paletten oder jährliches Einkaufsvolumen |
| Verpackung | Standardverpackung oder erforderliche Private-Label-Verpackung |
ER70S-6 ist ein Vollstahl-MIG-Schweißdraht für die allgemeine Fertigung, Baustahl, Automobilkomponenten, Maschinen, Schiffbau und viele andere Kohlenstoffstahl-Schweißanwendungen.
ER70S-6 wird als Vollstahl-/Kohlenstoff-Mangan-Schweißdraht klassifiziert. Es sollte nicht als #45-Stahl mit hohem Kohlenstoffgehalt beschrieben werden.
ER70S-6 kann mit 100 % CO2 oder geeigneten gemischten Argon/CO2-Schutzgasen verwendet werden. Die Gasmischung beeinflusst den Einbrand, die Lichtbogeneigenschaften, den Übertragungsmodus, das Raupenprofil und die Spritzerhöhe.
Ja. 100 % CO2 ist ein häufig verwendetes Schutzgas für ER70S-6-Massivdraht. Die Schweißparameter sollten an den gewählten Drahtdurchmesser, den Übertragungsmodus und die Verbindung angepasst werden.
Ja. Argonreiche CO2-Mischungen werden häufig mit ER70S-6 verwendet und können unter geeigneten Bedingungen im Vergleich zu 100 % CO2 für gleichmäßigere Lichtbogeneigenschaften und weniger Spritzer sorgen.
Der massive MIG-Draht ER70S-6 wird normalerweise mit DCEP geschweißt, was bedeutet, dass die Gleichstromelektrode positiv ist. Befolgen Sie stets die Drahtspezifikation, das Schweißverfahren und die Anforderungen an die Maschineneinrichtung.
ER70S-6 enthält im Allgemeinen einen höheren Gehalt an Mangan- und Silizium-Desoxidationsmittel, was ihm eine größere Toleranz gegenüber begrenztem Walzzunder oder Oberflächenoxidation verleiht. ER70S-3 wird im Allgemeinen mit saubereren Stahloberflächen in Verbindung gebracht. Für beides wird eine ordnungsgemäße Vorbereitung des Grundmetalls empfohlen.
Das auf dieser Seite beschriebene Produkt KYA ER70S-6 ist kupferbeschichtet. Die Beschichtung unterstützt den elektrischen Kontakt und eine gleichmäßige Drahtförderung, wenn das Schweißsystem ordnungsgemäß gewartet wird.
Das aktuelle KYA-Produktsortiment umfasst Durchmesser von 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm und 1,6 mm .
KYA listet derzeit mit 5 kg, 15 kg und 20 kg auf. Spulenoptionen Bestätigen Sie bei der Bestellung den genauen Spulendurchmesser und die Nabenkonfiguration, die für den Drahtvorschub erforderlich sind.
Sein höherer Desoxidationsmittelgehalt bietet eine größere Toleranz gegenüber begrenztem Walzzunder oder leichter Oberflächenoxidation als einige Massivdrähte mit geringerem Desoxidationsmittel. Starker Rost, Öl, Farbe und Verunreinigungen sollten jedoch dennoch gemäß der normalen Schweißpraxis entfernt werden.
ER70S-6 kann in mehreren Schweißpositionen verwendet werden, wenn der ausgewählte Übertragungsmodus, der Drahtdurchmesser, die Parameter und das qualifizierte Verfahren diese Position unterstützen. Die Schweißpositionsfähigkeit sollte nicht allein anhand der Drahtklassifizierung bestimmt werden.
ER70S-6 wird in der Herstellung ausgewählter Druckbehälter verwendet, für normengesteuerte Anwendungen sind jedoch die korrekte Schweißzusatzdokumentation und ein qualifiziertes Schweißverfahren erforderlich, das der geltenden Baunorm entspricht.
Geben Sie den erforderlichen Drahtdurchmesser, das Spulengewicht, den Spulentyp, das Schutzgas, die Anwendung, die Menge, die erforderlichen Prüfdokumente, die Verpackung und den Zielmarkt an.
Käufer, die eine Dokumentation über chemische oder mechanische Eigenschaften benötigen, sollten bei der Angebotsanfrage das erforderliche Zertifikat oder den Chargentestbericht angeben, damit die Verfügbarkeit für die Bestellung bestätigt werden kann.
Fragen Sie nach ER70S-6 SchweißdrahtKYA liefert ER70S-6 MIG-Schweißdraht aus Weichstahl für Schweißvertriebe, Stahlkonstruktionsfabriken, Maschinenhersteller, Automobilzulieferer, Werften, Fertigungsanlagen und andere industrielle Anwender.
Geben Sie für Angebote den erforderlichen ER70S-6-Drahtdurchmesser, das Spulengewicht, die Spulenkonfiguration, das Schutzgas, die Menge, die Dokumentationsanforderungen und den Zielmarkt an.
Fordern Sie ein Massenangebot an