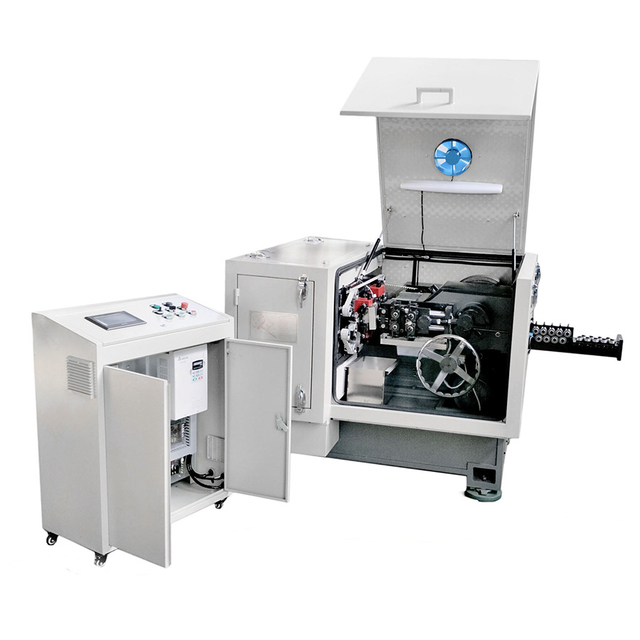
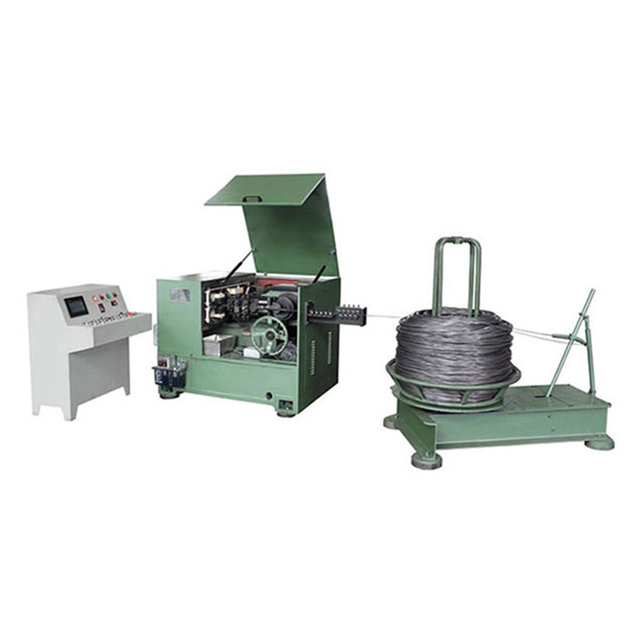
D130 हाई स्पीड कील बनाने की मशीन को तार की कीलों के स्वचालित उत्पादन के लिए डिज़ाइन किया गया है । 75 मिमी से 130 मिमी लंबे 2.75 मिमी से 4.2 मिमी व्यास वाले स्टील के तार का उपयोग करके तक की उत्पादन गति प्रति मिनट 600 नाखून , टचस्क्रीन ऑपरेशन और एक दोहरी-पंच बनाने की प्रणाली के साथ, डी130 पेशेवर नाखून कारखानों और उच्च-मात्रा फास्टनर उत्पादन लाइनों के लिए उपयुक्त है।

मशीन का उद्देश्य ढीले तार वाले कीलों का उत्पादन करना है जिनका उपयोग सीधे सामान्य या निर्माण कीलों के रूप में किया जा सकता है, या कॉइल कीलों, पेपर स्ट्रिप कीलों और अन्य कोलेटेड नेल उत्पादों के उत्पादन के लिए डाउनस्ट्रीम कोलेटिंग उपकरण में स्थानांतरित किया जा सकता है। वज़न के अनुसार वास्तविक आउटपुट चयनित कील की लंबाई और तार के व्यास पर निर्भर करता है।
D130 स्वचालित रूप से स्टील के तार को पोषण देता है, इसे सीधा करता है, इसे आवश्यक लंबाई में काटता है, नेल पॉइंट बनाता है और नेल हेड का निर्माण करता है। नाखून की लंबाई को समर्थित सीमा के भीतर समायोजित किया जा सकता है, जबकि तार का व्यास आवश्यक नाखून विनिर्देश और टूलींग से मेल खाना चाहिए।
600 कील/मिनट तक: उच्च मात्रा में स्वचालित तार कील उत्पादन के लिए डिज़ाइन किया गया।
75-130 मिमी नाखून की लंबाई: लंबे सामान्य, निर्माण और औद्योगिक नाखूनों के लिए उपयुक्त।
2.75-4.2 मिमी तार व्यास: कई तैयार नाखून विनिर्देशों का समर्थन करता है।
डुअल-पंच फॉर्मिंग: दो-स्टेज हेडिंग संरचना लगातार नेल-हेड फॉर्मेशन का समर्थन करती है।
टचस्क्रीन नियंत्रण: केंद्रीकृत इंटरफ़ेस मशीन संचालन और पैरामीटर मॉनिटरिंग का समर्थन करता है।
सात अलार्म सेंसर: मशीन में असामान्य परिचालन स्थितियों के लिए कई निगरानी बिंदु शामिल हैं।
स्वचालित स्नेहन: निर्दिष्ट स्नेहन प्रणाली के लिए 32# गियर तेल का उपयोग करता है।

नई नाखून उत्पादन लाइन की योजना बनाते समय या मौजूदा नाखून बनाने वाली मशीन को बदलते समय नीचे दिए गए विनिर्देशों की समीक्षा करें।
| पैरामीटर | विशिष्टता |
|---|---|
| नमूना | KYA-D130 |
| मशीन का प्रकार | हाई स्पीड स्वचालित तार कील बनाने की मशीन |
| उत्पादन गति | 600 नाखून/मिनट तक |
| नाखून की लंबाई सीमा | 75-130 मिमी |
| तार व्यास रेंज | 2.75-4.2 मिमी |
| मोटर शक्ति | 7 किलोवाट / 9 किलोवाट |
| बिजली की आपूर्ति | एसी 380V/415V |
| स्नेहन प्रणाली | 32# गियर ऑयल |
| मशीन आयाम | 2300 × 1100 × 1100 मिमी |
| मशीन वजन | लगभग। 3500 किग्रा |
| नाखून की लंबाई सहनशीलता | ±0.2 मिमी |
| नियंत्रण इंटरफ़ेस | टच स्क्रीन |
| सिर बनाना | दोहरी-पंच/दो बार मुद्रांकन प्रणाली |
तकनीकी विशिष्टताएँ प्राप्त करें

D130 नेल-हेड बनाने के लिए दो बार-स्टैंपिंग, दोहरी-पंच संरचना का उपयोग करता है। नेल हेड का निर्माण एक ही प्रभाव पर निर्भर होने के बजाय कई चरणों में होता है, जिससे उच्च गति के उत्पादन के दौरान अधिक सुसंगत हेड प्रोफाइल बनाए रखने में मदद मिलती है।
सही पंच, डाई और कटर का चयन महत्वपूर्ण रहता है क्योंकि आवश्यक टूलींग कील तार के व्यास, तैयार सिर की ज्यामिति और कील की लंबाई पर निर्भर करती है।
टचस्क्रीन ऑपरेटरों को मशीन संचालन और निगरानी के लिए एक केंद्रीकृत इंटरफ़ेस प्रदान करता है। D130 में असामान्य परिचालन स्थितियों की पहचान करने और उत्पादन के दौरान मशीन की सुरक्षा में मदद करने के उद्देश्य से कई अलार्म सेंसर भी शामिल हैं।
नई उत्पादन लाइन के लिए, खरीदारों को मशीन कॉन्फ़िगरेशन और शिपमेंट से पहले आवश्यक ऑपरेटिंग भाषा, विद्युत मानक और फ़ैक्टरी वोल्टेज की पुष्टि करनी चाहिए।
D130 मुख्य रूप से एक तार की कील बनाने की मशीन है । यह स्टील के तार से अलग-अलग कीलें बनाता है। तैयार ढीले नाखूनों को सीधे इस्तेमाल किया जा सकता है या कोलेटिंग, थ्रेडिंग, रोलिंग या अन्य माध्यमिक प्रसंस्करण के लिए डाउनस्ट्रीम मशीनों में स्थानांतरित किया जा सकता है।
| तैयार उत्पाद | उत्पादन नोट |
|---|---|
| सामान्य तार कीलें | समर्थित व्यास और लंबाई सीमा के भीतर उपयुक्त स्टील के तार से सीधे निर्मित। |
| निर्माण कीलें | आवश्यक नेल विशिष्टता और टूलींग के अनुसार लंबे तार वाले कीलों का उत्पादन किया जा सकता है। |
| कुंडल कील रिक्त स्थान | अंतिम कॉइल उत्पादन के लिए ढीले नाखूनों को एक संगत कॉइल नेल कोलेटिंग मशीन में स्थानांतरित किया जा सकता है। |
| पेपर स्ट्रिप नेल ब्लैंक | ढीले नाखूनों को उपयुक्त पेपर-स्ट्रिप कोलेटिंग उपकरण द्वारा संसाधित किया जा सकता है। |
| विशेष नाखून प्रकार | व्यवहार्यता नेल हेड, पॉइंट, शैंक और टूलींग आवश्यकताओं पर निर्भर करती है। |


D130 की सूचीबद्ध अधिकतम संचालन गति लगभग 600 कील प्रति मिनट है । वजन के अनुसार वास्तविक उत्पादन आउटपुट नाखून की लंबाई, तार व्यास, मशीन सेटिंग्स, कच्चे माल और परिचालन दक्षता के अनुसार काफी भिन्न होता है।
उत्पादन योजना के लिए, खरीदारों को प्रत्येक नाखून के आकार के लिए एक निश्चित टन भार के आंकड़े पर भरोसा करने के बजाय सटीक तैयार नाखून आयामों का उपयोग करके अपेक्षित किलोग्राम/घंटा या किलोग्राम/शिफ्ट की गणना करनी चाहिए। उत्पादन पर
| क्षमता कारक | प्रभाव |
|---|---|
| नाखून की लंबाई | लंबे नाखूनों में प्रति टुकड़े अधिक स्टील होता है और वजन के अनुसार आउटपुट बदलता है। |
| तार का व्यास | तार का बड़ा व्यास तैयार कील का वजन काफी बढ़ा देता है। |
| दौड़ने की गति | वास्तविक स्थिर उत्पादन गति नेल विनिर्देश और सेटअप के अनुसार भिन्न हो सकती है। |
| शिफ्ट दक्षता | उपकरण परिवर्तन, कॉइल परिवर्तन, रखरखाव और ऑपरेटर जांच नेट शिफ्ट आउटपुट को प्रभावित करते हैं। |
D130 को सूचीबद्ध 7 किलोवाट या 9 किलोवाट मोटर के साथ कॉन्फ़िगर किया गया है। मशीन कॉन्फ़िगरेशन के आधार पर, प्रकाशित KYA उत्पाद जानकारी यह भी इंगित करती है कि सामान्य उत्पादन स्थितियों के तहत वास्तविक परिचालन शक्ति स्थापित मोटर रेटिंग से कम हो सकती है।
वास्तविक बिजली की खपत नाखून के आकार, परिचालन भार, मशीन विन्यास, उत्पादन गति और संयंत्र की स्थिति पर निर्भर करती है। उत्पादन लागत का मूल्यांकन करने वाले खरीदारों को अपने नियोजित नेल विनिर्देश के आधार पर उपभोग डेटा का अनुरोध करना चाहिए।
शाफ्ट, कैम और गियर जैसे प्रमुख यांत्रिक घटक औद्योगिक संचालन के लिए स्टील और ताप उपचार से बनाए जाते हैं। प्रत्येक मशीन को अनुरोधित नेल विनिर्देश से मेल खाने वाले टूलींग की आपूर्ति की जाती है।
| घटक | कार्य |
|---|---|
| नेल मोल्ड / डाई | चयनित तार और तैयार नाखून आयामों के अनुसार नाखून बनाने का समर्थन करता है। |
| नेल कटर/चाकू | उत्पादन के दौरान तार को काटना और आवश्यक कील बिंदु बनाना। |
| पंच पिन | दोहरी-पंच हेडिंग प्रक्रिया में नेल हेड बनाता है। |
| वायर फीडिंग सिस्टम | उत्पादन चक्र के अनुसार स्टील के तार को मशीन में फीड करता है। |
| टचस्क्रीन नियंत्रण | केंद्रीकृत मशीन संचालन और स्थिति की निगरानी प्रदान करता है। |
| स्नेहन प्रणाली | 32# गियर ऑयल का उपयोग करके निर्दिष्ट मशीन घटकों को स्नेहन की आपूर्ति करता है। |
सही मशीन मॉडल का चयन केवल उत्पादन गति के बजाय तैयार नाखून विनिर्देश के अनुसार किया जाना चाहिए। D130 का ऑर्डर देने से पहले, लक्ष्य कील आयाम और उत्पादन आवश्यकताएँ प्रदान करें।
| आवश्यक जानकारी | यह क्यों महत्वपूर्ण है |
|---|---|
| नाखून की लंबाई | D130 75 मिमी से 130 मिमी तक नाखून की लंबाई का समर्थन करता है। |
| नाखून का व्यास | आवश्यक इनपुट तार व्यास और मशीन टूलींग निर्धारित करता है। |
| नेल हेड प्रकार | अलग-अलग हेड प्रोफाइल के लिए अलग-अलग डाई और पंच की आवश्यकता हो सकती है। |
| कील बिंदु | बिंदु ज्यामिति कटर और टूलींग चयन को प्रभावित करती है। |
| आवश्यक आउटपुट | आवश्यक मशीनों और डाउनस्ट्रीम उपकरणों की संख्या निर्धारित करने में सहायता करता है। |
| अंतिम उत्पाद | पुष्टि करें कि क्या नाखून ढीले रहेंगे या कॉइल, पेपर स्ट्रिप या अन्य कोलेटिंग उपकरण की आवश्यकता होगी। |
| फ़ैक्टरी वोल्टेज | मशीन का विद्युत विन्यास स्थापना स्थल से मेल खाना चाहिए। |
अपने नाखून की विशिष्टताएँ भेजें
एक पूर्ण नाखून उत्पादन लाइन में D130 नाखून बनाने की मशीन की तुलना में अधिक उपकरण शामिल हो सकते हैं। अंतिम विन्यास आने वाले तार की स्थिति और तैयार नाखून उत्पाद पर निर्भर करता है।
| उत्पादन चरण | विशिष्ट उपकरण |
|---|---|
| तार की तैयारी | आवश्यकता पड़ने पर तार खींचने या तार तैयार करने के उपकरण। |
| नाखून बनाना | D130 हाई स्पीड तार कील बनाने की मशीन। |
| नेल पॉलिशिंग | पॉलिश करने वाले उपकरण जहां सतह की सफाई या फिनिशिंग की आवश्यकता होती है। |
| धागा या अंगूठी शंख | रिंग, स्क्रू या अन्य रोल्ड शैंक प्रोफाइल के लिए थ्रेड रोलिंग मशीन। |
| कुंडल कील उत्पादन | कुंडल कील मिलान या वेल्डिंग उपकरण। |
| कागज़ की पट्टी कीलें | संगत पेपर टेप मिलान उपकरण। |
स्थापना से पहले, खरीदार को पर्याप्त फैक्ट्री स्थान, एक उपयुक्त मशीन फाउंडेशन, विद्युत आपूर्ति, कच्चे तार विनिर्देश और मशीन अनलोडिंग और पोजिशनिंग के लिए पहुंच की पुष्टि करनी चाहिए।
शिपमेंट से पहले फ़ैक्टरी वोल्टेज और विद्युत आवृत्ति की पुष्टि करें।
आवश्यक कील व्यास विनिर्देश से मेल खाते कच्चे तार तैयार करें।
संचालन और रखरखाव के लिए 2300 × 1100 × 1100 मिमी मशीन बॉडी के आसपास पर्याप्त जगह की पुष्टि करें।
लगभग 3500 किलोग्राम वजन वाली मशीन के लिए उपयुक्त उठाने या सामग्री-हैंडलिंग उपकरण तैयार करें।
लक्ष्य उत्पाद के लिए सही नेल डाई, कटर और पंच स्थापित करें।
नमूना उत्पादन चलाएं और निरंतर संचालन से पहले नाखून की लंबाई, सिर, बिंदु और सीधेपन का निरीक्षण करें।
निर्दिष्ट 2.75-4.2 मिमी व्यास सीमा के भीतर स्टील के तार का उपयोग करें।
ऐसे टूलींग का उपयोग करें जो लक्षित नाखून आयामों और सिर प्रोफ़ाइल से मेल खाता हो।
स्नेहन प्रणाली बनाए रखें और निर्दिष्ट 32# गियर तेल का उपयोग करें।
कटर, पंच, डाई और वायर-फीडिंग घटकों का नियमित रूप से निरीक्षण करें।
यदि अलार्म असामान्य संचालन का संकेत देता है तो मशीन बंद कर दें।
टूलींग समायोजन या कच्चे तार में बदलाव के बाद नाखून के आयामों की जांच करें।
आंतरिक मशीन घटकों की सर्विसिंग से पहले विद्युत शक्ति को डिस्कनेक्ट और अलग करें।
| मुद्दे | संभावित कारण | अनुशंसित जाँच |
|---|---|---|
| नाखून की गलत लंबाई | फ़ीड समायोजन या टूलींग सेटअप | वायर फीडिंग सेटिंग्स की जांच करें और तैयार नाखून आयामों को सत्यापित करें। |
| अनियमित नाखून सिर | पंच या डाई घिसाव, गलत समायोजन | पंच, नेल मोल्ड और डुअल-पंच फॉर्मिंग सेटअप का निरीक्षण करें। |
| ख़राब कील बिंदु | कटर घिसना या गलत कटर संरेखण | नेल चाकू का निरीक्षण करें और सही सेटअप की पुष्टि करें। |
| वायर फीडिंग अस्थिरता | तार की स्थिति या फ़ीड तंत्र संबंधी समस्या | तार की सीधीता, व्यास और फीडिंग घटकों की जाँच करें। |
| असामान्य मशीन अलार्म | संचालन संबंधी असामान्यता का पता चला | उत्पादन बंद करें और पुनः आरंभ करने से पहले अलार्म स्थिति की पहचान करें। |
D130 नेल निर्माताओं, फास्टनर कारखानों, कॉइल नेल उत्पादकों, निर्माण नेल आपूर्तिकर्ताओं और उत्पादन-लाइन खरीदारों के लिए है, जिन्हें लंबे तार वाले नेलों के स्वचालित निर्माण की आवश्यकता होती है।
कोटेशन का अनुरोध करते समय, लक्ष्य कील की लंबाई, कील का व्यास, सिर का प्रकार, बिंदु प्रकार, आवश्यक आउटपुट, फ़ैक्टरी वोल्टेज प्रदान करें और क्या डाउनस्ट्रीम कॉइल, पेपर स्ट्रिप या थ्रेड-रोलिंग उपकरण की भी आवश्यकता है।
प्रोडक्शन लाइन कोटेशन का अनुरोध करें
केवाईए फास्टनरों ने 2003 से कील बनाने वाले उपकरण का निर्माण किया है और संयुक्त राज्य अमेरिका, कनाडा, यूनाइटेड किंगडम, ऑस्ट्रेलिया और 50 से अधिक देशों में निर्यात करता है। D130 को संबंधित नेल मोल्ड, नेल कटर, पंच पिन और स्पेयर पार्ट्स सहित पुष्टि किए गए नेल विनिर्देश से मेल खाने वाले टूलींग के साथ आपूर्ति की जाती है।
वारंटी: स्पेयर पार्ट्स सहित एक वर्ष।
OEM कॉन्फ़िगरेशन: कस्टम वोल्टेज और टचस्क्रीन विकल्प पूछताछ द्वारा उपलब्ध हैं।
सूचीबद्ध लीड समय: संयुक्त राज्य अमेरिका, यूरोपीय संघ, ऑस्ट्रेलिया और कनाडा के लिए 30-45 दिन; अपने गंतव्य और कॉन्फ़िगरेशन के लिए वर्तमान शेड्यूल की पुष्टि करें।
ब्लेड जीवन: उत्पाद जानकारी में प्रति ब्लेड 800 मिलियन कट तक की सूची दी गई है। चयनित नेल वायर और परिचालन स्थितियों के लिए लागू ब्लेड प्रकार और सेवा अंतराल की पुष्टि करें।
यह पृष्ठ ऊपर सूचीबद्ध D130 उत्पाद विवरण का अनुसरण करता है। अन्य KYA लिस्टिंग अलग-अलग नेल रेंज, गति और मशीन का वजन दिखाती हैं; खरीद से पहले अपने नाखून के नमूनों, फ़ैक्टरी वोल्टेज और टूलींग के विरुद्ध निर्धारित अंतिम विनिर्देश की पुष्टि करें।
D130 को लगभग 75 मिमी से 130 मिमी तक की नाखून लंबाई के लिए डिज़ाइन किया गया है.
सूचीबद्ध इनपुट तार व्यास सीमा 2.75 मिमी से 4.2 मिमी है.
सूचीबद्ध अधिकतम उत्पादन गति लगभग 600 कील प्रति मिनट है । वास्तविक स्थिर गति नेल विनिर्देश और मशीन सेटअप के साथ भिन्न हो सकती है।
वजन के अनुसार उत्पादन तैयार कील की लंबाई और तार के व्यास पर निर्भर करता है। खरीदारों को प्रत्येक उत्पाद पर एक निश्चित टन भार का आंकड़ा लागू करने के बजाय सटीक नेल विनिर्देश का उपयोग करके किलोग्राम/घंटा या किलोग्राम/शिफ्ट की गणना करनी चाहिए।
D130 अलग-अलग तार की कीलों का उत्पादन करता है। यदि अंतिम उत्पाद कॉइल नेल है, तो ढीले कीलों को डाउनस्ट्रीम कॉइल नेल कोलेटिंग या वेल्डिंग उपकरण की आवश्यकता होती है।
D130 उपयुक्त ढीले नेल ब्लैंक का उत्पादन कर सकता है। अंतिम पेपर स्ट्रिप नाखूनों को नाखून बनाने के बाद संगत मिलान उपकरण की आवश्यकता होती है।
मशीन को 7 किलोवाट/9 किलोवाट मोटर कॉन्फ़िगरेशन के साथ सूचीबद्ध किया गया है।मशीन सेटअप के आधार पर
मानक सूचीबद्ध बिजली आपूर्ति AC 380V / 415V है । ऑर्डर देने से पहले खरीदारों को फ़ैक्टरी विद्युत मानक प्रदान करना चाहिए।
डी130 दो बार-स्टैम्पिंग हेड-फॉर्मिंग संरचना का उपयोग करता है जिसमें नेल हेड एक एकल हेडिंग प्रभाव के बजाय कई छिद्रण चरणों के माध्यम से बनता है।
हाँ। मशीन में संचालन और मशीन-स्थिति की निगरानी के लिए एक टचस्क्रीन इंटरफ़ेस शामिल है।
मशीन को निर्दिष्ट कॉन्फ़िगरेशन के अनुसार नेल मोल्ड, कटर और पंच पिन सहित निर्दिष्ट नेल उत्पाद से जुड़े टूलींग और अतिरिक्त घटकों की आपूर्ति की जाती है।
आवश्यक नाखून की लंबाई, नाखून का व्यास, सिर का व्यास और आकार, बिंदु प्रकार, टांग का प्रकार, अपेक्षित उत्पादन क्षमता, फ़ैक्टरी वोल्टेज और अंतिम उत्पाद प्रारूप प्रदान करें। यदि कॉइल कीलों या पेपर स्ट्रिप कीलों की आवश्यकता है, तो यह भी निर्दिष्ट करें कि डाउनस्ट्रीम कोलेटिंग उपकरण की आवश्यकता है या नहीं।