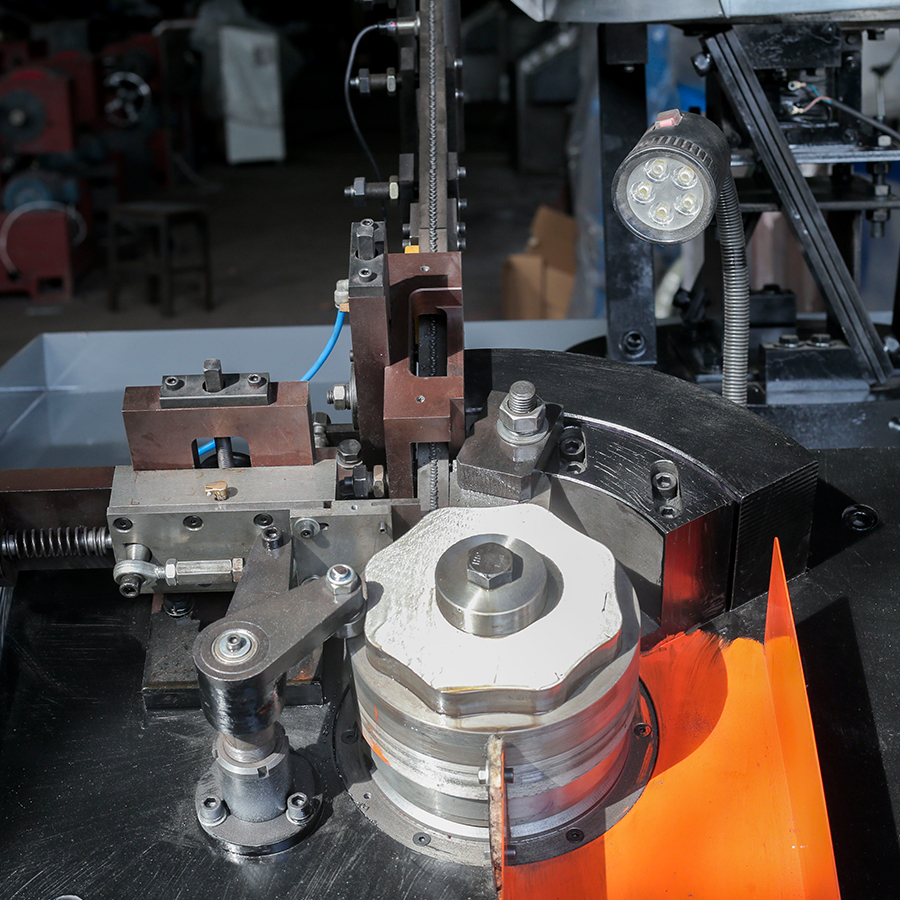
KYA toimittaa automaattisia naulakierteiden valssauskoneita ruuvivarren naulojen, rengasvarren naulojen ja valikoitujen erikoisnaulaprofiilien valmistukseen. Koneemme on suunniteltu kiinnikkeiden valmistajille, naulojen tuotantotehtaille, lavanaulojen toimittajille ja teollisuuskoneiden jakelijoille, jotka vaativat ohjattua naulavarren muotoilua.
KYA-GS-100 kierrevalssauskone on suunniteltu prosessoimaan valmiiksi muotoiltuja nauloja kierteitetyiksi tai rengasvarsiksi yhteensopivien valssausmuottien avulla. Julkaistut referenssitiedot sisältävät naulan halkaisijat 1,5–4,5 mm, naulan pituudet 20–100 mm ja nimelliskäyttönopeuden 1 000–1 500 naulaa minuutissa.
KYA tarjoaa myös KYA-C naulalangan valssauskoneen valittuun rengas-, ruuvi- ja erikoisnaulavarren tuotantoon. Ostajien tulee vertailla koneen mallia, naulan mittoja, valssausmuotin suunnittelua, syöttöjärjestelmää, tuotantokapasiteettia ja sähkövaatimuksia ennen laitteiden valintaa.
Pyydä tarjous langanrullauskoneesta
Naulalangan valssauskone on teollinen laite, jolla muodostetaan kohotettuja tai upotettuja profiileja aiemmin valmistettujen naulojen varsiin. Valssausmuotin konfiguraatiosta riippuen kone voi tuottaa ruuvin varren, rengasvarren tai muita määriteltyjä naulan pintakuvioita.
Toisin kuin lanka naulojen valmistuskone, kierteiden valssauskone ei normaalisti suorita langan alkuleikkausta, naulan pään muodostusta ja naulan kärjen muodostusta. Se prosessoi valmiita naulaaihioita pyörittämällä niiden varsia erityisesti suunniteltujen muovausmuotin välissä.
Kierteen rullauksen aikana ohjattu paine muuttaa plastisesti naulan varren pintaa ja muodostaa vaaditun profiilin. Naulan materiaali, halkaisija, pituus, syöttöolosuhteet, muotin geometria ja koneen säätö vaikuttavat kaikki tuloksena olevaan kuvioon ja tuotannon suorituskykyyn.
Kierrevarren nauloissa on kierteinen tai kierretty kuvio naulan vartta pitkin. Tätä konfiguraatiota käytetään valikoiduissa puukiinnityksissä, puisten kuormalavojen kokoonpanossa, pakkauksissa ja rakennussovelluksissa, joissa on määritelty profiloitu naulavarsi.
Ruuvin varren kuvio valmistetaan sopivilla valssausmuotteilla. Profiilin jako, syvyys, pituus ja lopulliset naulan mitat tulee määrittää valmiin naulan vaatimusten mukaan.
Rengasvarren nauloissa on rengasmaiset harjanteet, jotka on muodostettu varren ympärille. Niitä käytetään laajalti valituissa kuormalavoissa, puulaatikoissa, paneelien kiinnityksissä ja muissa puusovelluksissa, joissa naulan vetäytymiskestävyys on tärkeää.
Sopiva rengasprofiili riippuu naulan halkaisijasta, alustasta, kiinnitysmäärityksistä ja valssausmuotin konfiguraatiosta. Pitokykyä tulisi arvioida koko kynnen ja sovelluksen mukaan eikä pelkästään varren kuviosta päätellä.
Valitut valssauskoneet voidaan konfiguroida sopivilla muotteilla tuottamaan muita määriteltyjä naulanvarsikuvioita. Käytettävissä olevat profiilit riippuvat koneen kapasiteetista, muotin geometriasta ja naulamateriaalin ominaisuuksista.
KYA-GS-100 on suunniteltu ruuvivarren ja rengasvarren naulojen tuotantoon. Seuraava taulukko sisältää tekniset parametrit KYA:n julkaisemista luokkaspesifikaatioista.
| Parametri | KYA-GS-100 Specification |
|---|---|
| Malli | KYA-GS-100 |
| Tuotantonopeus | 1 000–1 500 kpl/min |
| Kynsien halkaisijaalue | 1,5-4,5 mm |
| Kynsien pituusalue | 20-100 mm |
| Moottorin teho | 5,5 kW |
| Koneen paino | 1500 kg |
Nämä ovat julkaistuja viitetietoja KYA-GS-100:lle. Todellinen käyttönopeus riippuu naulan halkaisijasta, naulan pituudesta, rullaprofiilista, syöttöolosuhteista, suuttimen suunnittelusta ja koneen säädöstä. Lopullinen kokoonpano tulee vahvistaa ennen tilaamista.
KYA tarjoaa erilaisia konereferenssejä naulavarren valssausoperaatioihin. Alla oleva vertailu erottaa näiden kahden mallin julkaistut tekniset tiedot.
| Parametri | KYA-GS-100 | KYA-C |
|---|---|---|
| Nimellisnopeus | 1 000–1 500 kpl/min | Jopa 1200 kpl/min |
| Kynnen halkaisija | 1,5-4,5 mm | 1,8-4,5 mm |
| Kynnen pituus | 20-100 mm | Alle 100 mm |
| Moottorin teho | 5,5 kW | 5,5 kW |
| Koneen paino | 1500 kg | Noin 1500 kg |
| Sovellus | Ruuvin ja rengasvarren naulojen rullaus | Ruuvi-, rengas- ja valitut erikoisvarsiprofiilit |
Molemmat mallit tulee arvioida suunnitellun naulavalikoiman, varren profiilin, työkalujen ja tuotantoolosuhteiden mukaan. Julkaistuja nimellisnopeuksia ei tule tulkita taatuksi jokaiselle kynsikoolle.
Katso KYA-C Nail Thread Rolling Machine
Kone käyttää koordinoitua syöttö- ja rullausprosessia ohjaamaan yksittäisiä nauloja muodostusalueelle. Seuraavissa kuvissa näkyy laitteen alkuperäiset osat.
Suuntaa ja syöttää yksittäisiä nauloja rullaukseen.
Tarjoaa valitun muotoilugeometrian vaaditulle kynsiprofiilille.
Muodostaa naulan varren pinnan säädellyllä pyörimispaineella.
Langan rullaus tapahtuu ensimmäisen naulanvalmistusprosessin jälkeen. Materiaalin syöttämisen, suuttimen kohdistuksen ja naulan asennon asianmukainen hallinta on tarpeen vaaditun profiilin saavuttamiseksi.
Kynsien valmistelu: Valmiista naulaaihioista tarkistetaan vaadittu halkaisija, pituus, päätyyppi ja materiaali.
Automaattinen syöttö: värähtelevä syöttöjärjestelmä järjestää naulat ja toimittaa ne rullaavaan mekanismiin.
Profiilin muodostus: Valssaimet kohdistavat painetta naulan varteen tuottaen määritellyn ruuvi- tai rengaskuvion.
Valmiit kynnet: Valssatut naulat lähtevät muodostusalueelta keräystä, tarkastusta tai jatkokäsittelyä varten.
Loppuvaiheen toiminnot: Sopivat viimeistellyt naulat voivat tulla tarvittaessa kierukkanaulan hitsaus- tai lajitteluprosessiin.
Kone tulee konfiguroida vaaditun varren kuvion ja naulamateriaalin mukaan. Todelliset työkalut, syöttö- ja asetusmenettelyt riippuvat tilatuista laitteista.
Seuraavissa kuvissa on kaksi yleistä naulaprofiilia, jotka on valmistettu sopivilla kierteillä.
Rullatut kierukkamaiset naulat tiettyihin puu- ja teollisiin kiinnityssovelluksiin.
Rengasmaisilla harjanteilla varustetut naulat sovelluksiin, joissa vaaditaan tietty vetäytymisvastusprofiili.
Naulanvalmistuskone ja naulalangan valssauskone suorittavat erilliset valmistustoimenpiteet. Niiden toimintojen ymmärtäminen on tärkeää kynsien valmistuslinjaa suunniteltaessa.
| Koneen tyyppi | Päätoiminto | Tyypillinen lähtö |
|---|---|---|
| Lankakynsien valmistuskone | Leikkaa ja muotoilee teräslangan yksittäisiksi nauloksi | Valmiit kynsiaihiot |
| Kynsilangan rullauskone | Rullaa ruuvi- tai rengasprofiilit olemassa oleviin naulavarsiin | Profiloidut ruuvi- tai rengasnaulat |
| Kierukkanaulojen lajittelukone | Kohdistaa ja liittää yhteensopivia nauloja keloiksi | Lajiteltu kierukkanaulat |
Tyypillisessä kierukkanaulan tuotantolinjassa naulanvalmistuskone muodostaa yksittäisiä nauloja, kierteiden valssauskone tuottaa tarvittavan varsiprofiilin ja alavirran lajittelukone kokoaa naulat tarvittaessa keloiksi.
Tutustu KYA-kynsien tekokoneisiin
Nimellisvalssausnopeus on tärkeä spesifikaatio, mutta todellinen tuotantomäärä riippuu naulan mitoista, suutinkokoonpanosta, syöttölaitteen suorituskyvystä, koneen asetuksista ja valssatun profiilin vaaditusta laadusta.
Julkaistu KYA-GS-100 nopeusalue on 1 000–1 500 naulaa minuutissa. Tuotantolinjan suunnittelua varten kierteiden valssauskone on sovitettava alkupään naulanvalmistuslaitteiden ja mahdollisten loppupään lajittelukoneiden tuottoon.
| Tuotantotekijä, | jota ostajien tulisi arvioida |
|---|---|
| Kynnen halkaisija | Koneeseen tulevien naulaaihioiden todelliset mitat |
| Kynnen pituus | Tuettu pituus syöttö- ja rullajärjestelmälle |
| Viestiprofiili | Ruuvi- tai rengaskuvio, syvyys ja pituus |
| Syöttöjärjestelmä | Kynsien suunta, ruokinnan vakaus ja käytettävissä oleva syöttönopeus |
| Työkalu | Valssaimen suunnittelu, kunto ja vaihtovaatimukset |
| Linjojen integrointi | Ylävirran naulanvalmistus- ja loppupään lajittelulaitteiden kapasiteetti |
Kierteiden valssausmuotit ovat keskeisiä tuotannon komponentteja. Niiden geometria määrää muodostuvan kynnen varren kuvion, kun taas niiden kunto ja kohdistus vaikuttavat profiilin yhtenäisyyteen ja tuotannon vakauteen.
Erilaiset naulojen halkaisijat, varsiprofiilit ja materiaalilaadut voivat vaatia sopivia muottimuutoksia tai koneen säätöjä. Ostajien tulee määrittää suunniteltu naulavalikoima ja tarvittavat kierteet valitessaan työkaluja.
Rutiinihuoltoon tulee kuulua tärysyöttöjärjestelmän, naulaohjaimien, valssausmuotin, mekaanisen käytön, voitelupisteiden, suojusten ja sähkökomponenttien tarkastus. Muotin vaihtovälit riippuvat todellisista käyttöolosuhteista ja materiaalin ominaisuuksista.
Koneen huolto, tukosten poisto ja työkalujen vaihto tulee suorittaa vasta, kun laite on pysäytetty ja eristetty turvallisesti käyttöohjeiden mukaisesti.
Naulakierteiden valssauskoneita käytetään ruuvi- ja rengasvarsinaulojen valmistukseen valikoituihin lavavalmistus- ja lavakorjaussovelluksiin. Tarvittava kuvio riippuu lavan suunnittelusta, alustasta ja kiinnittimen eritelmistä.
Valssattuja varren nauloja käytetään sopivissa puulaatikoissa, kuljetuslaatikoissa ja teollisuuspakkaussovelluksissa. Valmistajien tulee vahvistaa naulan mitat, varren profiili ja valmiin tuotteen vaatimukset.
Ruuvivarsia ja rengasvarren nauloja voidaan käyttää määrätyissä rakennus- ja puun kiinnitystöissä. Soveltuvuus riippuu sovelluksesta, vaaditusta mekaanisesta suorituskyvystä ja sovellettavista kiinnitysstandardeista.
Kierteiden valssauskoneet voidaan integroida ensisijaisten naulojen valmistuskoneiden ja kierukkanaulojen kokoamislaitteiden väliin. Tämän järjestelyn avulla valmistajat voivat valmistaa profiloituja nauloja ennen lajittelua sopiviksi lankahitsauksiksi naulakeloiksi.
KYA:n julkaisemat laitetiedot kuvaavat suojalavapakkauksen ja erikseen suojatut varaosat koneen kuljetukseen. Varsinainen vientipakkaustapa tulee vahvistaa tilatun koneen ja lähetysjärjestelyjen mukaisesti.
Varmista ennen toimitusta ja asennusta koneen mitat, paino, nostojärjestelyt, purkulaitteet, tehtaan virtalähde, asennustila ja pääsy käyttö- ja huoltotoimia varten.
Takuun kattavuus, maksuehdot, toimitusjärjestelyt, asennustuki ja asiakirjat tulee määrittää yksittäisessä laitetarjouksessa ja ostosopimuksessa.
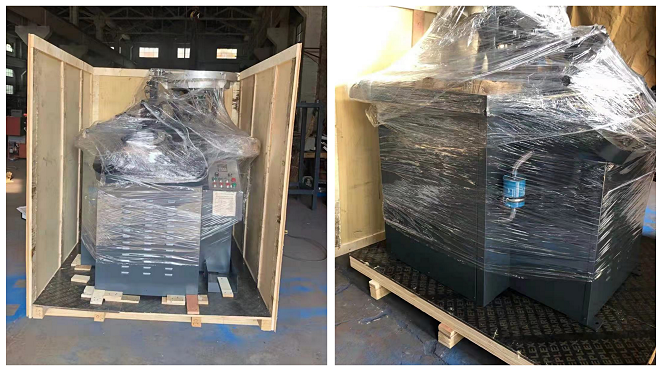
Naulavalmistajille ja laitejakelijoille koneen valinta alkaa naula-aihioista ja tarvittavasta valmiista lankaprofiilista.
| Valintaparametritiedot | vaaditaan |
|---|---|
| Koneen malli | KYA-GS-100, KYA-C tai vaadittu erittely |
| Kynnen halkaisija | Naula-aihioiden vähimmäis- ja enimmäishalkaisija |
| Kynnen pituus | Vaaditut kynsien pituudet ja pään kokoonpano |
| Varren profiili | Ruuvi, rengas tai muu määritelty rullaprofiili |
| Profiilin mitat | Kaltevuus, profiilin syvyys ja tarvittava rullattu pituus |
| Kynsien materiaali | Teräslaatu, kovuus ja pinnan kunto |
| Tuotantokapasiteetti | Tavoitekynnet minuutissa ja käyttöaikataulu |
| Rolling Dies | Vaadittu muotin tyyppi, koko ja vaihtokonfiguraatio |
| Sähkönsyöttö | Tehdasjännite, taajuus ja vaihe |
| Tuotantolinja | Integrointi kynsien valmistus- ja lajittelulaitteistoon |
KYA toimittaa naulalankojen valssauslaitteita kiinnittimien tuotantolaitoksille, lavanaulojen valmistajille, naulojen valmistajille ja teollisuuskoneiden jakelijoille.
Konetarjousta varten anna seuraavat tiedot:
Vaaditut naulan halkaisija- ja pituusalueet
Ruuvivarsi, rengasvarsi tai muu määritetty profiili
Naulamateriaali ja valmis kiinnitys
Vierintäkulma, profiilin syvyys ja valssatun varren pituus
Tavoite tuotantonopeus ja tehtaan toiminta-aikataulu
Nykyiset naulanvalmistus- ja naulojen lajittelulaitteet
Tehtaan sähkönsyöttö- ja asennusvaatimukset
Vaaditut valssausmuotit, varaosat ja käyttöasiakirjat
Koneiden lukumäärä ja kohdemaa
Olemassa olevaa kynsien tuotantolinjaa varten toimita nykyiset kynsinäytteet, mittapiirustukset ja alkupään laitteiden tekniset tiedot. KYA voi tarkistaa valitun koneen kokoonpanon ja toimittaa tuote- ja tarjoustiedot.
Naulalangan valssauskone muodostaa ruuvi-, rengas- tai muita määrättyjä varsikuvioita aiemmin valmistettuihin nauloihin. Sitä käytetään yleisesti naulojen tuotantolinjoilla, jotka palvelevat rakentamisen, lavavalmistuksen ja teollisuuspakkausten markkinoita.
Julkaistu KYA-GS-100 spesifikaatio listaa naulan halkaisijat 1,5–4,5 mm ja naulan pituudet 20–100 mm. Varmista yksittäisen profiilin ja työkalujen yhteensopivuus valituille mitoille.
KYA ilmoittaa nimellistuotantoalueeksi 1 000–1 500 naulaa minuutissa. Todellinen teho riippuu naulan koosta, rullauskuviosta, syöttölaitteen kunnosta, meististä ja käyttöasetuksista.
Molemmat ovat naulalangan valssauskonemalleja. KYA-GS-100 julkaistaan 1 000–1 500 kpl/min nopeusalueella, kun taas KYA-C on listattu jopa 1 200 kpl/min. Niiden julkaistut kynsien halkaisija- ja pituusalueet vaihtelevat myös. Valitse kone todellisten tuotantovaatimusten mukaan.
Kyllä, yhteensopivat koneet voivat muodostaa ruuvi- ja rengasvarsikuvioita käyttämällä sopivia valssausmuotteja. Profiilimuutokset saattavat edellyttää muottien vaihtamista ja laitteiden säätämistä.
Ei. Naulalangan valssauskone käsittelee tyypillisesti aiemmin muodostetut naulat. Erillistä naulanvalmistuskonetta käytetään langan alkusyöttöön, katkaisuun sekä naulanpään ja kärjen muotoiluun.
Kierrevarren nauloissa on kierrekuvioita varressa, kun taas rengasvarren nauloissa on rengasmaiset harjanteet. Niiden suorituskyky riippuu profiilin geometriasta, naulamateriaalista, alustasta ja kiinnityssovelluksesta.
Ilmoitettu moottorin teho on 5,5 kW. Tämä on moottorin arvo, ei taattu sähkönkulutusarvo tunnissa tai tuhatta naulaa kohden. Todellinen energiankulutus vaihtelee käyttöolosuhteiden mukaan.
Julkaistu KYA-GS-100 koneen paino on 1500 kg. Vahvista lopullinen lähetyksen paino, mitat ja pakkauskokoonpano kuljetusta ja asennusta varten.
KYA-GS-100 tuotetiedot kuvaa tärisevää syöttölevyä, joka järjestää nauloja ja toimittaa ne rullaukseen. Todellinen syöttöteho riippuu naulan mitoista ja koneen kokoonpanosta.
Sopivat valssaussuuttimet voidaan valita eri naulaprofiileille. Muotin yhteensopivuus, vaihtomenettely ja käytettävissä olevat mallit on vahvistettava valitulle koneelle ja naulalle.
Kyllä. Kierteiden rullauslaitteita voidaan käyttää naulojen valmistuksen jälkeen ja ennen naulan käämitystä, mikäli naulan mitat ja käsittelykapasiteetit ovat yhteensopivia tuotantolinjan kanssa.
Rutiinihuolto sisältää syöttökomponenttien, naulanohjainten, valssausmuotin, voitelun, käyttömekanismien ja sähköturvakomponenttien tarkastuksen. Noudata varsinaisen koneen huoltotoimenpiteitä.
Takuun kattavuus, asennusasiakirjat, varaosat ja huoltojärjestelyt tulee vahvistaa valitun koneen tarjouksessa ja laitehankintasopimuksessa.
Ilmoita vaadittu naulan halkaisija, naulan pituus, ruuvi- tai rengasprofiili, naulamateriaali, suunniteltu tuotantonopeus, olemassa olevat laitteet, sähkönsyöttö, työkaluvaatimukset, koneen määrä ja kohdemaa.