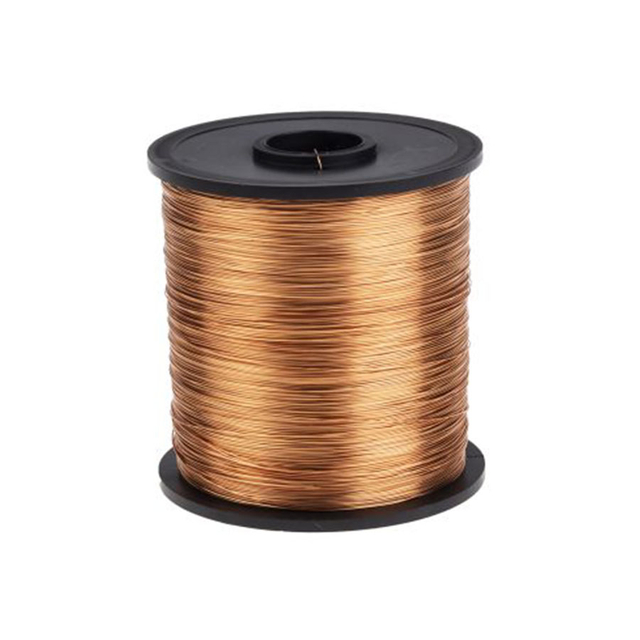
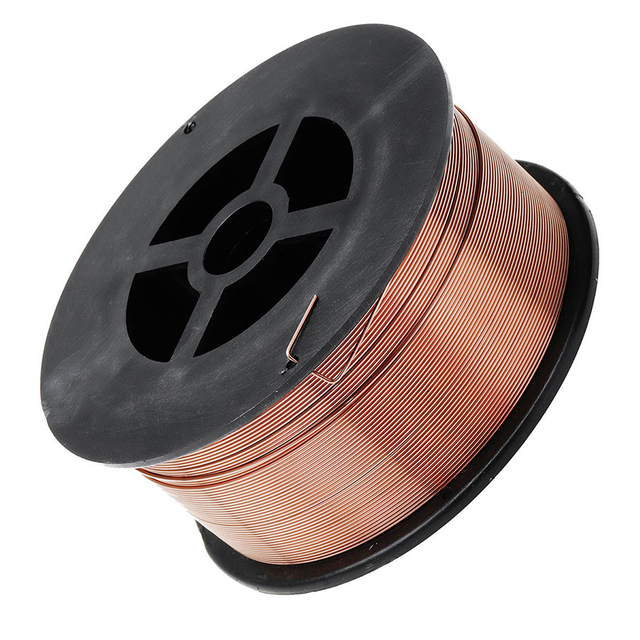
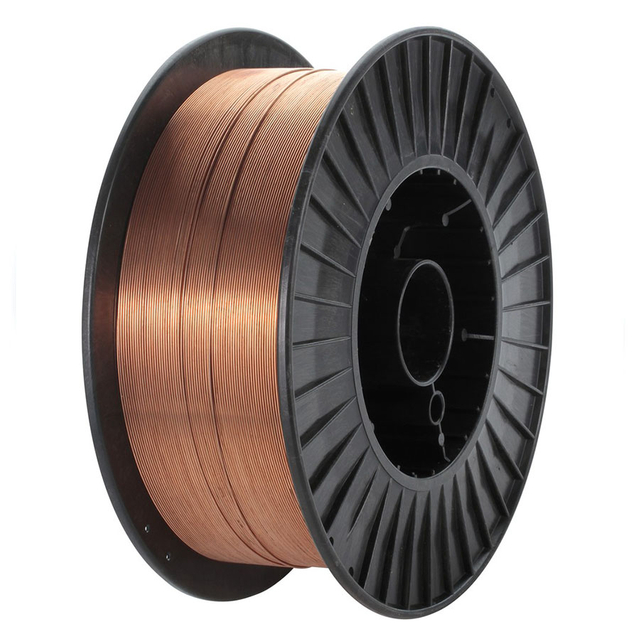
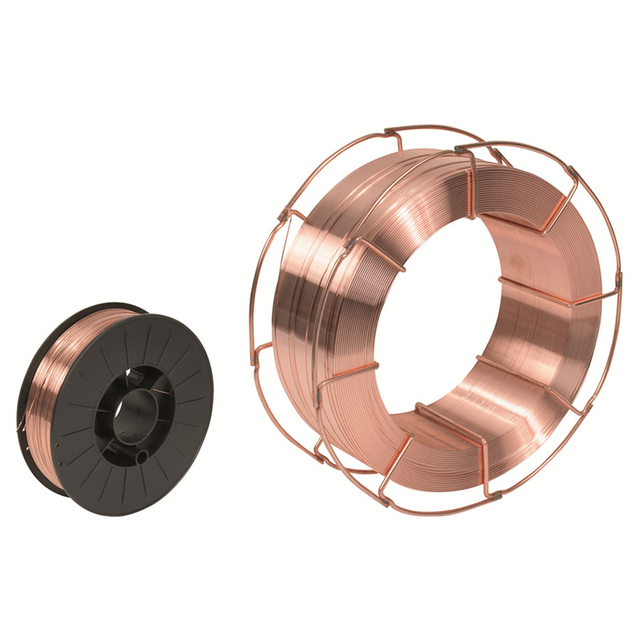
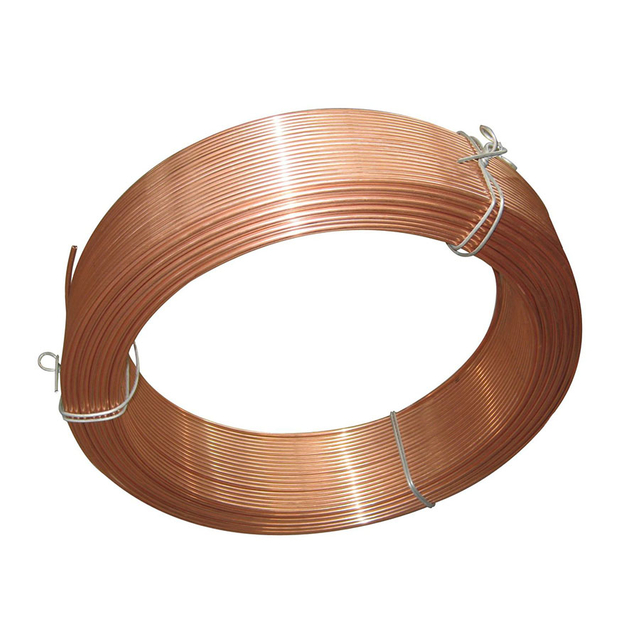
Teollisuuden hitsauslangan valmistaja ja toimittaja
KYA toimittaa teollisuuden hitsauslankoja metallien valmistukseen, koneiden valmistukseen, rakenneterästöihin, teollisuuslaitteiden tuotantoon ja ammattikäyttöön. Valikoimamme sisältää kiinteän MIG-hitsauslangan, CO2-kaasusuojatun hitsauslangan, valitun TIG-täyttölangan ja uppokaarihitsauslangan yhteensopiviin hitsausprosesseihin.
Saatavilla olevia tuotteita ovat ER70S-6-hitsauslanka, valikoidut ER70S-G-referenssit, TIG-hitsauslanka, upokaarihitsauslanka ja erikoislankatuotteet teolliseen valmistukseen. KYA listaa myös kuparipinnoitettuja hitsauslankoja eri halkaisijoilla ja valituilla kelakokoonpanoilla.
Hitsaustarvikkeet on tarkoitettu hitsaustarvikkeiden jakelijoille, konepajoille, konevalmistajille, teräsrakenteiden urakoitsijoille ja ammattimaisille teollisille ostajille. Tuotevalinnan tulee perustua hitsausprosessiin, perusmetalliin, tarvittavaan täyteaineen luokitukseen, langan halkaisijaan, suojakaasuun, mekaanisiin ominaisuuksiin ja hitsauslaitteistoon.
Pyydä hitsauslankojen tukkuhinta
Hitsauslankojen tyypit saatavilla KYA:lta
MIG-hitsauslanka kevyelle teräkselle
MIG-hitsauslanka on jatkuvasti syötettävä kulutuselektrodi, jota käytetään kaasumetallikaarihitsauksessa (GMAW). Hitsauspistooli syöttää langan kaarelle, jossa se sulaa ja syöttää täytemetallia hitsausliitokseen. Sula hitsausallas on suojattu sopivalla suojakaasulla.
KYA listaa kevyen teräksen MIG-hitsauslankatuotteet, mukaan lukien ER70S-6 kuparipinnoitetuissa kokoonpanoissa. Näitä tuotteita käytetään yhteensopivissa hitsaussovelluksissa, joissa käytetään hiiliterästä ja sopivia niukkaseosteisia teräksiä.
Valitse MIG-hitsauslanka määritellyn täyteaineluokituksen, langan halkaisijan, hitsausvirran, suojakaasun ja vaaditun hitsausmetallin suorituskyvyn mukaan.
ER70S-6 CO2-kaasusuojattu hitsauslanka
ER70S-6 on yleisesti määritelty hiiliteräksinen kiinteä hitsauslanka, jota käytetään GMAW-sovelluksissa. Sen mangaani- ja piin hapettumisenestoainepitoisuus tukee sopivasti valmistettujen hiiliteräsmateriaalien hitsaussuorituskykyä, mukaan lukien eräät teräkset, joiden valssausasteikko tai pintahapettuminen on rajoitettua.
KYA listaa ER70S-6-tuotteet CO2:lle ja sopiville argonpohjaisille suojakaasuseosille. Oikea kaasun koostumus, hitsausparametrit ja hitsausmenetelmä riippuvat perusmetallista ja sovelluksesta.
ER70S-6 lankaa käytetään yleisessä teräksen valmistuksessa, koneenvalmistuksessa, rakennekomponenteissa ja muissa hyväksytyissä hiiliteräksen hitsaussovelluksissa.
ER70S-G hitsauslanka
ER70S-G on täytemetalliluokitus, jonka koostumusvaatimukset tulee varmistaa soveltuvien tuotespesifikaatioiden kautta. Sitä ei pitäisi automaattisesti pitää identtisenä ER70S-6:n kanssa.
ER70S-G:tä varten ilmoita vaadittu kemiallinen koostumus, sovellettava luokitus, perusmetalli, suojakaasu ja mekaaniset ominaisuudet. Tuotteen saatavuus ja soveltuvuus tulee varmistaa vaadittua hitsausmenettelyä varten.
TIG-hitsauksen täytelanka
TIG-hitsauksessa, joka tunnetaan myös nimellä kaasuvolframikaarihitsaus (GTAW), käytetään ei-kuluvaa volframielektrodia kaaren muodostamiseen. Hitsausaltaaseen voidaan lisätä erillinen täyttötanko tai lanka liitoksen ja hitsauksen edellyttämällä tavalla.
KYA listaa kuparipinnoitettuja TIG-hitsauslankatuotteita. Ostajien tulee tarkistaa täytemetallin luokitus, halkaisija, pituus tai toimitusmuoto, perusmetallin yhteensopivuus ja määritelty suojakaasu.
MIG-hitsauksen toimintaparametreja ei tule soveltaa suoraan TIG-hitsaukseen. Prosesseissa käytetään erilaisia elektrodijärjestelyjä ja laiteasetuksia.
Upotettu kaarihitsauslanka
Submerged kaarihitsaus (SAW) käyttää jatkuvasti syötettyä kuluvaa lankaelektrodia ja rakeista virtausta, joka peittää hitsauskaaren. Flux ja lanka on valittava yhteensopivaksi järjestelmäksi vaadittujen hitsausominaisuuksien saavuttamiseksi.
KYA:n julkaisemat hitsausmateriaalivalikoimat viittaavat H08A (EL12), H08MnA (EM12) ja H10Mn2 (EH14) upokaarihitsauslankalajeihin. Tarkka laatuluokka, virtauspari ja sovellettava luokitus tulee vahvistaa valitulle tuotteelle.
SAW-lankaa käytetään sopivissa mekanisoiduissa hitsausoperaatioissa teräsrakenteissa, raskaassa valmistuksessa ja muissa teollisissa kokoonpanoissa, joissa hitsausprosessi sallii prosessin.
Hitsauslanka lajiteltujen naulojen valmistukseen
KYA listaa myös hitsauslangat lajiteltujen kierukkanaulojen valmistukseen. Tällä tuotteella on eri teollinen käyttötarkoitus kuin kuluva kaarihitsauksen lisäainelanka, jota käytetään metallien liittämiseen.
Valmistajien tulee ilmoittaa kelan naulojen valmistuslaitteet, langan mitat, materiaalit ja liitosvaatimukset, kun ne pyytävät tämäntyyppistä teollista hitsauslankaa.
MIG vs. TIG vs. upotettu kaarihitsauslanka
Erilaiset hitsausprosessit vaativat erilaisia kulutusosien muotoja ja käyttöolosuhteita. Valitse hitsauslanka prosessin ja sovellettavan hitsausmenetelmän mukaan.
| Hitsausprosessin |
täyteainejärjestelyn |
suojausmenetelmä |
Tyypillinen sovellus |
| MIG / GMAW |
Jatkuvasti syötetty kulutuslankaelektrodi |
Ulkoinen suojakaasu |
Yleinen teräksen valmistus ja valmistus |
| TIG / GTAW |
Erillinen täyttötanko tai lanka volframielektrodilla |
Inertti suojakaasu |
Tarkkuusliitokset ja kontrolloidut hitsaustoimenpiteet |
| SAW |
Jatkuvasti syötetty kulutuslankaelektrodi |
Rakeinen hitsausvirtaus |
Koneistettu ja raskas teräsvalmistus |
Vaadittu hitsauslankojen luokitus, suojausaine ja toiminta-alue on tarkistettava valitulle prosessille. Täytemetalleja ei pidä vaihtaa keskenään pelkästään siksi, että niillä on samanlainen halkaisija tai teräskoostumus.
ER70S-6 kevyen teräksen hitsauslangan tekniset tiedot
ER70S-6:ta käytetään laajalti kevyenä teräslankaana kaasumetallikaarihitsaukseen. Nimellinen täyteainekoostumus sisältää mangaania ja piitä hapettumisenestoaineita. Hitsausominaisuudet riippuvat langan laadusta, suojakaasusta, perusmetallista, laiteasetuksista ja hitsausmenettelystä.
Seuraavat kemiallinen koostumus ja mekaaniset ominaisuudet ovat KYA:n hitsauslankatiedoissa julkaistuja viitearvoja. Niitä ei pidä tulkita taatuiksi tuloksiksi jokaiselle tuotantoerälle tai suojakaasuyhdistelmälle.
ER70S-6-hitsauslangan kemiallinen koostumus
Alla oleva taulukko näyttää julkaistun alkuaineanalyysin. Arvot ilmaistaan massaprosentteina.
| C |
Mn |
Si |
P |
S |
Ni |
Cr |
Cu |
V |
| 0.08 |
1.51 |
0.89 |
0.015 |
0.013 |
0.016 |
0.021 |
0.18 |
0.003 |
C on hiili, Mn-mangaani, Si-pii, P-fosfori, S-rikki, Ni-nikkeli, Cr-kromi, Cu-kupari ja V-vanadiini. Vaaditut kemialliset raja-arvot on tarkastettava soveltuvan täytemetalliluokituksen ja toimitetun tuotteen spesifikaation perusteella.
ER70S-6 hitsausmetallin mekaaniset ominaisuudet
Seuraavat arvot ovat KYA:n julkaisemia referenssimekaanisia ominaisuuksia. Todellinen kerrostetun hitsimetallin suorituskyky voi vaihdella suojakaasun, hitsausparametrien, testausolosuhteiden ja valitun tuotteen mukaan.
| Mekaanisen ominaisuuden |
julkaistu viitearvo |
| Vetolujuus, Rm |
545 MPa |
| Tuottovoima, ReL tai Rp0,2 |
452 MPa |
| Pidentymä |
29 % |
| Julkaistu Impact Energy Reference |
91 J -30 °C:ssa |
Sovelluksissa, jotka edellyttävät sertifioitua iskunkestävyyttä, lujuutta tai hitsausmenetelmän hyväksyntää, vahvista varsinaisen toimitetun tuotteen asianmukainen testiraportti, testimenetelmä, suojakaasu ja hyväksymiskriteerit.
Hitsauslangan halkaisija, virta ja jänniteopas
KYA:n julkaisemat ER70S-6-referenssiparametrit sisältävät nimellishalkaisijat 0,8 mm, 1,0 mm, 1,2 mm ja 1,6 mm. Alla oleva taulukko säilyttää luetellut arvot.
| Parametri |
0,8 mm |
1,0 mm |
1,2 mm |
1,6 mm |
| Hitsausvirta |
50–120 A |
70–180 A |
80–350 A |
140-500 A |
| Hitsausjännite |
15-22 V |
18-24 V |
18-34 V |
20-42 V |
| Viitevirta |
100 A |
150 A |
280 A |
350 A |
Nämä ovat vertailualueita pikemminkin kuin täydellistä hitsausmenettelyä. Sopivat arvot riippuvat langan syöttönopeudesta, siirtotavasta, hitsausasennosta, suojakaasusta, perusmateriaalista, puikkojen ulokkeesta ja varusteista. Hyväksytyt hitsausmenetelmät on asetettava etusijalle tarvittaessa.
Suojakaasut ER70S-6 hitsauslangalle
KYA:n alkuperäiset tuotetiedot viittaavat CO2-, Ar + 5% CO2- ja Ar + 2% O2 -suojakaasukonfiguraatioihin. Muita sopivia argon-CO2-seoksia voidaan määrittää tietyille ER70S-6-hitsaustuotteille ja -menetelmille.
Valittu suojakaasu vaikuttaa valokaaren käyttäytymiseen, metallin siirtoon, tunkeutumiseen, roiskeisiin ja kerrostuneen hitsimetallin ominaisuuksiin. Tarkista kaasun koostumus lankatuotteen ja vaaditun hitsausmenettelyn mukaan.
| Suojakaasun |
valinnassa huomioitavaa |
| 100 % CO2 |
Yhteinen yhteensopiville hiiliteräs GMAW-sovelluksille; arvioida tunkeutumis- ja roiskekäyttäytymistä |
| Argon + CO2 -seos |
Valitse aiotun metallinsiirron, kaaren ominaisuuksien ja hitsausmenetelmän suhde |
| Argon + 2 % O2 |
Käytä vain langalle, epäjalolle metallille ja pätevälle prosessille määrätyissä paikoissa |
Hitsauslangan halkaisijat ja kelan pakkaus
KYA listaa kiinteitä MIG-hitsauslankatuotteita metrisillä ja brittiläisillä halkaisijamerkinnöillä, mukaan lukien 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm, 0,030 tuuman, 0,035 tuuman ja 0,045 tuuman viitteet julkaistussa valikoimassa.
Julkaistut pakkausviitteet sisältävät 5 kg:n, 15 kg:n ja 20 kg:n kelamuodot sekä yksittäiset tuotteet, jotka on kuvattu 33 lb:n kelapakkauksella. Saatavuus ja pakkauskokoonpano on vahvistettava kullekin lankalaadulle ja halkaisijalle.
| Ostoparametri |
Mitä vahvistetaan |
| Täyteaineluokitus |
ER70S-6, ER70S-G tai muu määritetty laatu |
| Langan halkaisija |
Todellinen metrinen tai englantilainen halkaisija ja toleranssi |
| Langan viimeistely |
Kuparipinnoitettu tai muu määrätty pinta |
| Kelan paino |
Vaadittu hitsauslangan nettomassa kelaa kohti |
| Kelan mitat |
Ulkohalkaisijan, navan ja asennuksen yhteensopivuus |
| Hitsauslaitteet |
Virtalähteen, langansyöttölaitteen ja hitsauspistoolin yhteensopivuus |
| Suojausväline |
Vaadittu suojakaasu- tai upotettu kaarivuojärjestelmä |
| Tekniset vaatimukset |
Luokitus, eräasiakirjat ja mekaaniset suorituskykyvaatimukset |
Teollisuuden hitsauslangan sovellukset
Yleinen teräksen valmistus
ER70S-6 kiinteää MIG-hitsauslankaa käytetään sopivissa hiiliteräksen valmistusprosesseissa kehyksissä, kannakkeissa, valmistetuissa kokoonpanoissa ja teollisuuskomponenteissa. Täyteaineen luokituksen on vastattava perusmetallia ja hitsausmenetelmää.
Koneiden ja laitteiden valmistus
Hitsauslankaa käytetään konekomponenttien, laiterunkojen ja teräskokoonpanojen valmistuksessa. Langan halkaisijan, hitsausprosessin ja kerrostetun hitsin ominaisuuksien tulee vastata liitoksen suunnittelu- ja tuotantospesifikaatioita.
Rakenteelliset terästyöt ja rakentaminen
Valikoituja kaasusuojattuja hitsauslankoja ja upotettuja kaarihitsauslankajärjestelmiä voidaan käyttää rakenneterästen valmistuksessa. Projektit, joilla on määritelty koodivaatimukset, edellyttävät sopivat täyteaineluokitukset, hitsausmenetelmät ja tukiasiakirjat.
Laivanrakennus ja raskas valmistus
Teollisia hitsausaineita käytetään valikoiduissa laivanrakennuksessa ja raskaassa valmistustoiminnassa. Materiaalin soveltuvuus riippuu teräslaadusta, liitoskokoonpanosta, hitsausprosessista, vaaditusta sitkeydestä ja sovellettavista valmistussäännöistä.
Painelaitteet ja putket
Painelaitteiden, kattilan komponenttien ja putkistojen hitsauslanka tulee valita soveltuvien rakennevaatimusten ja pätevän hitsausmenettelyn mukaisesti. Täytelaadun yleinen saatavuus ei edellytä hyväksyntää jokaiselle painetta sisältävälle sovellukselle.
Kuinka valita oikea hitsauslanka
Hitsauslangan valinta alkaa hitsattavasta materiaalista ja hitsausprosessista. Tuotteen luokitus, langan halkaisija ja vaaditut ominaisuudet tulee tarkastella yhdessä.
Hitsausprosessi: Vahvista MIG/GMAW, TIG/GTAW tai SAW.
Epäjalometalli: Tunnista teräslaatu ja asiaankuuluva materiaalistandardi.
Täyteaineen luokitus: Määritä ER70S-6, ER70S-G tai soveltuva upokaarilangan laatu.
Langan halkaisija: Sovita lanka laitteiston, metallin paksuuden ja hitsausmenetelmän mukaan.
Suojausaine: Vahvista CO2, argonpohjainen kaasu tai hyväksytty hitsausvirtaus.
Hitsin ominaisuudet: Määritä vaadittu vetolujuus, myötöraja, venymä ja iskusitkeys tarvittaessa.
Hitsausasento: Varmista, että valittu prosessi ja menetelmä tukevat aiottua asentoa.
Langansyöttö: Tarkista käyttörullien, langan vuorauksen, kosketinkärjen ja puolan yhteensopivuus.
Pakkaus: Määritä puolan paino, halkaisija ja suojausvaatimukset.
Dokumentaatio: Tunnista vaaditut materiaalitodistukset, testiraportit tai erän jäljitettävyys.
Turvallisuuskriittisissä tai koodiohjatussa valmistuksessa hyväksytty hitsausmenetelmä, sovellettavat standardit ja projektivaatimukset ovat yleisiä tuotekuvauksia tärkeämpiä.
Hitsauslankojen tukkumyynti jakelijoille ja valmistajille
KYA toimittaa hitsauslankoja hitsaustarvikkeiden jakelijoille, teräsvalmistusyrityksille, konevalmistajille ja teollisille hankintaryhmille, jotka etsivät tiettyjä lankalaatuja ja pakkauskokoonpanoja.
Pyydä tarjous antamalla seuraavat tiedot:
Vaadittu hitsauslangan tyyppi ja laatu
Hitsausprosessi ja sovellettava luokitus
Epäjalometalli ja tarkoitettu valmistussovellus
Langan halkaisija ja pintakäsittely
Suojakaasun tai upotetun kaarivuon vaatimukset
Vaaditut mekaaniset ominaisuudet ja testidokumentaatio
Kela tai muu pyydetty toimitusmuoto
Hitsauslaitteet ja langansyöttölaitteet
Tilausmäärä ja pakkausvaatimukset
Kohdemaa ja toimitusvaatimukset
Jos haluat vaihtaa hitsaustarvikkeita, anna olemassa oleva tuoteluokitus, etiketti, tekniset tiedot tai näytetiedot. KYA voi tarkistaa pyydetyn johdinkokoonpanon ja toimittaa tuote- ja tarjoustiedot.
Pyydä tarjous hitsauslangan tukkukaupasta
Usein kysyttyjä kysymyksiä hitsauslangasta
Mitä hitsauslankatuotteita KYA toimittaa?
KYA listaa ER70S-6 MIG-hitsauslangan, valitun TIG-täyttölangan, CO2-kaasusuojatun hitsauslangan, uppokaarihitsauslangan ja teollisuushitsauslangan naulanvalmistukseen. Vahvista valitun tuotteen tekniset tiedot.
Mihin ER70S-6 hitsauslankaa käytetään?
ER70S-6 on hiiliteräksinen kiinteä täytelanka, jota käytetään sopivissa kaasumetallikaarihitsaussovelluksissa. Yleisiä käyttökohteita ovat yleinen valmistus, konekomponentit ja yhteensopivat rakenneteräskokoonpanot.
Mitä eroa on ER70S-6:lla ja ER70S-G:llä?
ER70S-6:lla on määritelty täyteaineluokitus ja tietyt kemiallisen koostumuksen vaatimukset. ER70S-G edellyttää tuotteen todellisen koostumuksen ja sovellettavan luokituksen tarkistamista. Näitä kahta ei pidä korvata ilman hitsausvaatimusten tarkistamista.
Voidaanko ER70S-6:ta käyttää 100 % CO2:n kanssa?
Kyllä, ER70S-6:ta käytetään yleisesti CO2-suojakaasun kanssa yhteensopivissa GMAW-sovelluksissa. Hitsausasetukset ja kerrostetun hitsin ominaisuudet voivat poiketa argonpohjaisilla kaasuseoksilla saaduista.
Voidaanko ER70S-6:ta käyttää argon-CO2-suojakaasun kanssa?
Kyllä, sopivia argon-CO2-seoksia käytetään ER70S-6:n kanssa moniin hiiliteräksen hitsaustoimintoihin. Valitse suhde ja hitsausparametrit lankaerittelyn ja hyväksytyn menettelyn mukaan.
Mitä eroa on MIG- ja TIG-hitsauslangan välillä?
MIG-lanka toimii jatkuvasti syötettävänä kulutuselektrodina GMAW:ssa. TIG-täyttötanko tai -lanka toimitetaan erillään GTAW:n ei-kuluvasta volframielektrodista. Laitteet ja toimintaparametrit eroavat näiden prosessien välillä.
Mikä on upotettu kaarihitsauslanka?
Upotettu kaarihitsauslanka on kuluva elektrodi, jota käytetään rakeisen hitsausvirran kanssa. Lanka ja sulate on valittava yhdessä, jotta saavutetaan vaaditut hitsausominaisuudet aiottuun sovellukseen.
Mitä ovat H08A, H08MnA ja H10Mn2 hitsauslangat?
Nämä ovat lankalaatumerkintöjä, joihin viitataan upokaarihitsauksessa. Vaadittu langan koostumus, soveltuva luokitus, juoksutusaineyhdistelmä ja mekaaniset ominaisuudet tulee varmistaa varsinaista hitsausprosessia varten.
Minkä kokoisia hitsauslankoja on saatavana?
KYA:n julkaisemaan valikoimaan kuuluu MIG-hitsauslankatuotteita, joiden nimellishalkaisijat ovat 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm ja 1,6 mm sekä keisarilliset merkinnät. Vahvista kunkin lankalaadun todellinen käytettävissä oleva halkaisija.
Mitä kelapainoja on saatavana hitsauslangalle?
KYA:n julkaisemat tuotetiedot viittaavat 5 kg:n, 15 kg:n ja 20 kg:n pakkausmuotoihin, joista tietyt tuotteet kuvataan myös 33 lb:n keloiksi. Toimitettu paketti on vahvistettava tarkalleen tuotteelle.
Tuottaako ER70S-6 hitsauslanka kuonaa?
Kiinteä ER70S-6 GMAW-lanka ei toimi tavanomaisen kuonaa muodostavan juoksutteen, kuten upokaarihitsauksen, kanssa. Pinnalle voi muodostua silikaattisaarekkeita tai muita hitsausjäämiä riippuen prosessista ja hitsausolosuhteista. Puhdistusvaatimukset riippuvat valmiista sovelluksesta.
Voidaanko ER70S-6 käyttää kaikkiin hitsausasentoihin?
ER70S-6:ta voidaan käyttää useissa hitsausasennoissa sopivilla laitteilla ja menettelyillä. Sallittu asento, metallinsiirtotapa ja käyttöasetukset on vahvistettava kullekin liitoskohdalle ja sovellukselle.
Miten oikea hitsauslangan halkaisija valitaan?
Harkitse perusmetallin paksuutta, liitoksen rakennetta, hitsausvirtaa, langansyöttökykyä, hitsauskohtaa ja vaadittuja tuotantoolosuhteita. Valitse hitsausmenetelmän ja -laitteiden tukema halkaisija.
Mitä tietoja tarvitaan tukkutarjoukseen?
Ilmoita hitsauslangan laatu, halkaisija, prosessi, suojausaine, vaaditut standardit, pakkauskoko, mekaaniset ominaisuudet, tilausmäärä ja kohdemaa. Sisällytä tarvittaessa tekniset tiedot tai testidokumentaatiovaatimukset.
Ota yhteyttä KYA:han, jos tarvitset teollisen hitsauslangan