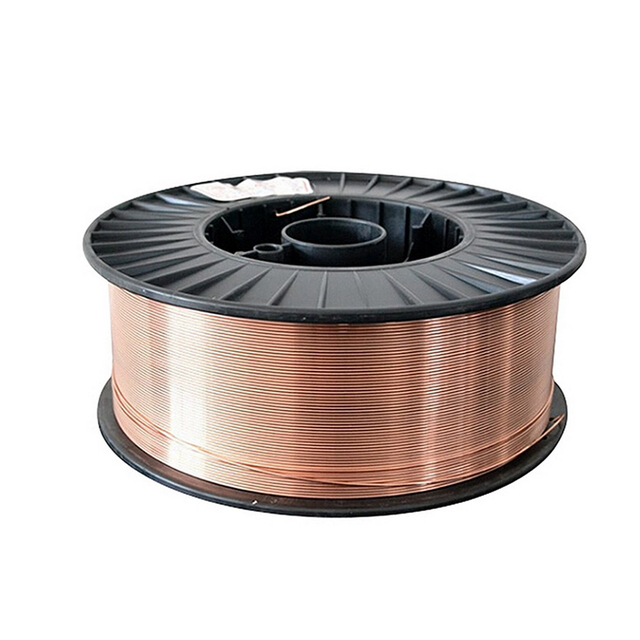
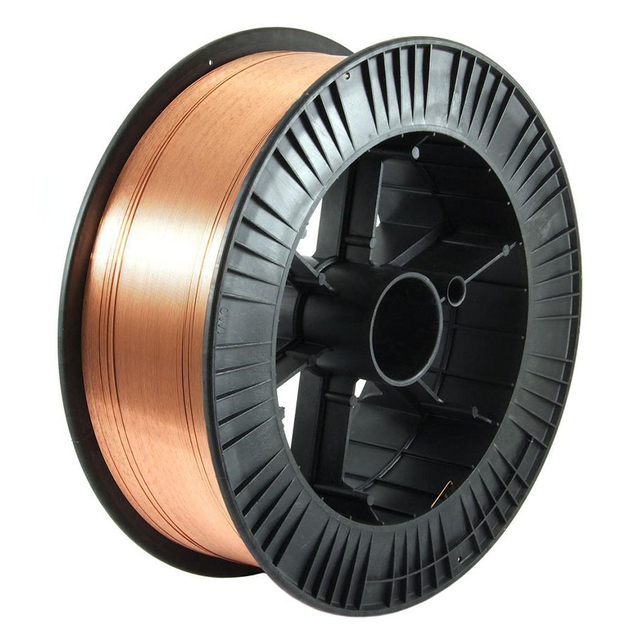
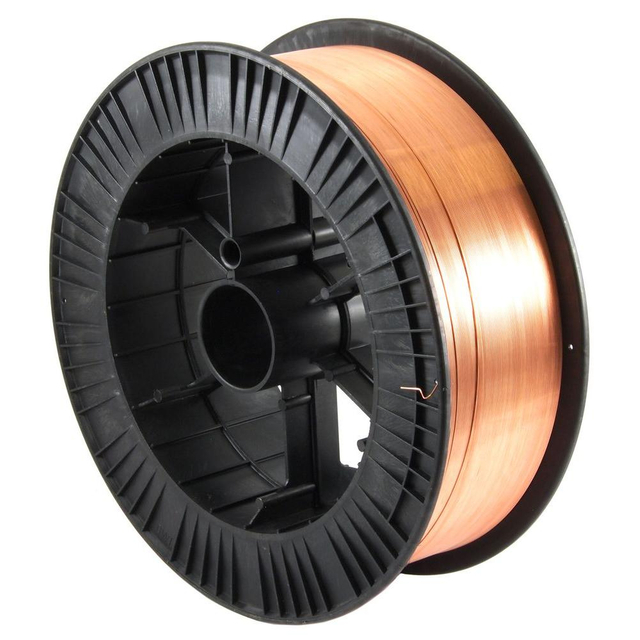
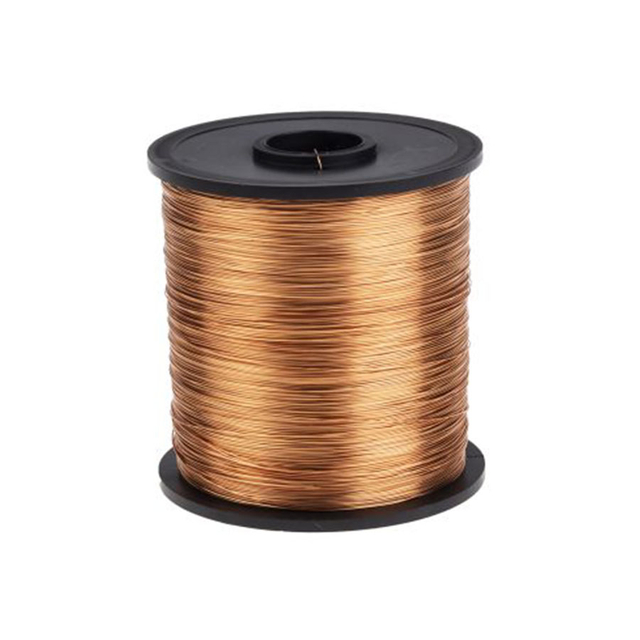
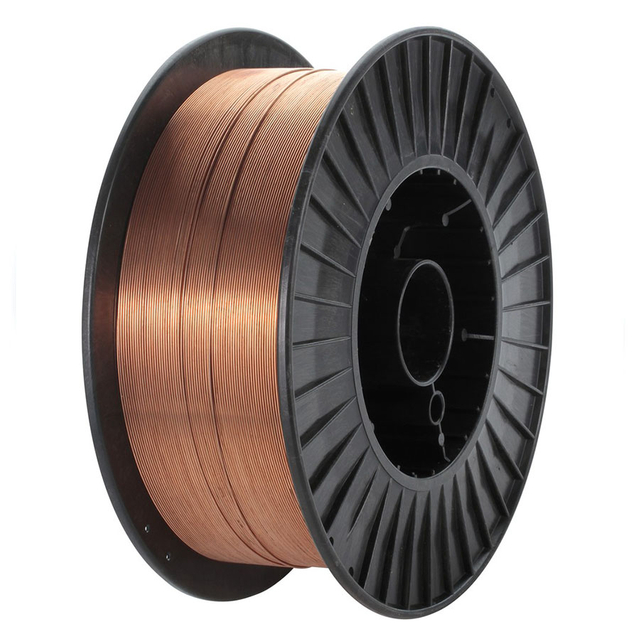
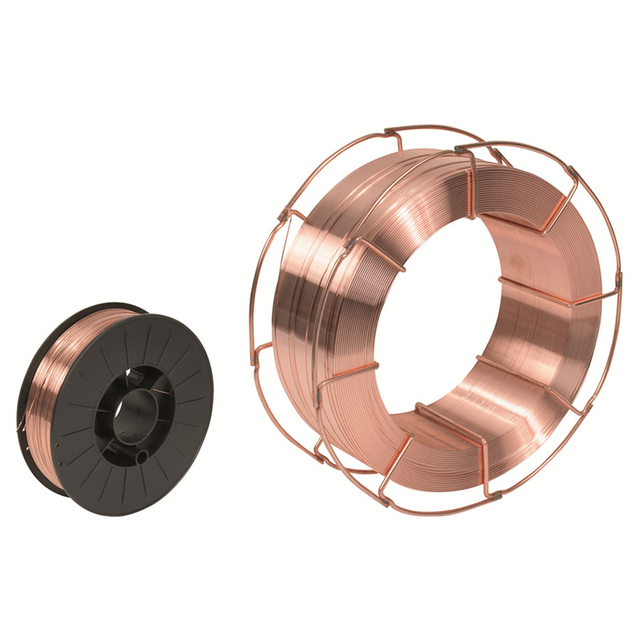
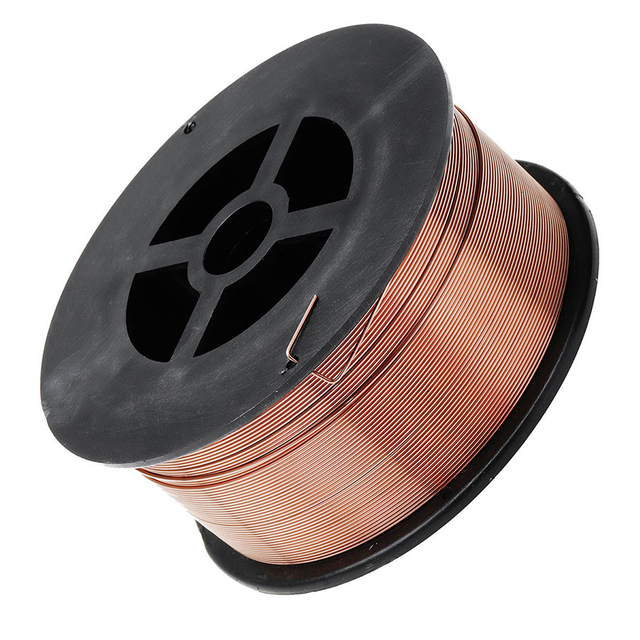
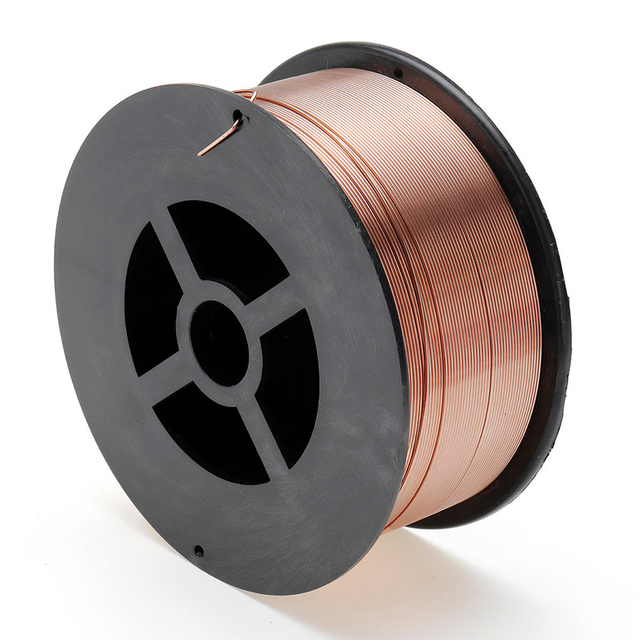
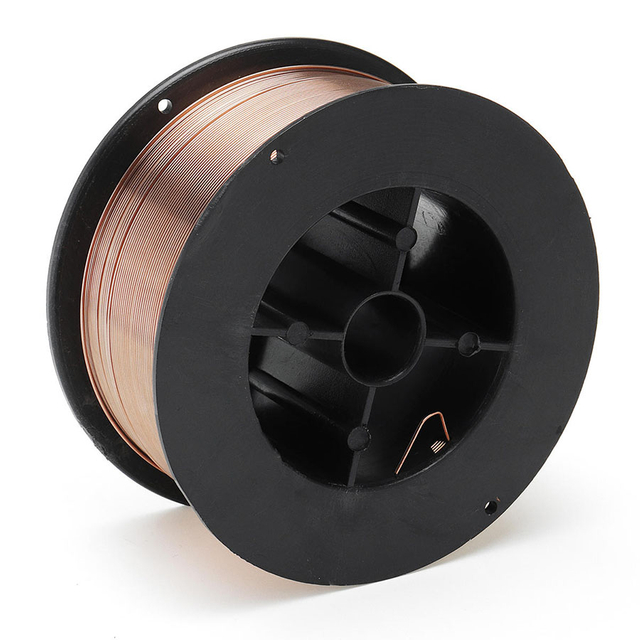
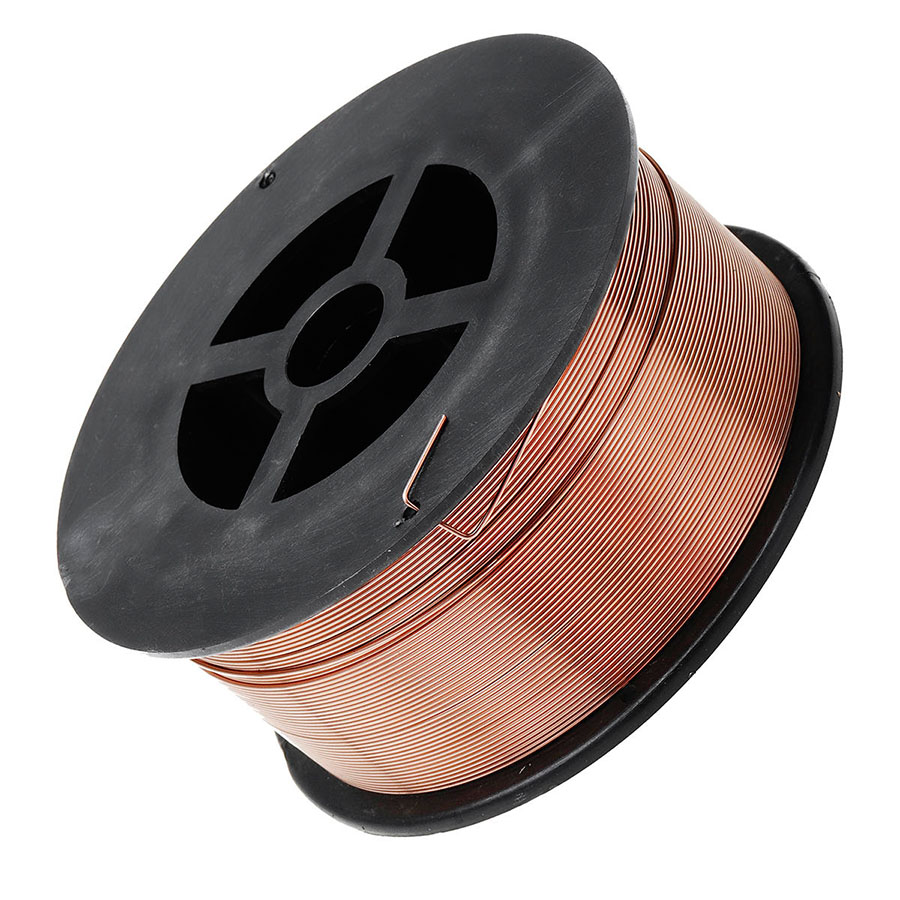
KYA ER70S-6 Kuparipinnoitettu TIG-hitsauslanka on hiiliteräksinen täytemetalli pehmeän teräksen ja sopivien hiiliterässovelluksien hitsaukseen. Se on luokiteltu ksi AWS A5.18 ER70S-6: , ja se sisältää suhteellisen korkeita määriä mangaania ja piitä hapettumisenestoaineita ja sitä voidaan käyttää TIG/GTAW:ssa sekä MIG/GMAW:ssa, kun se toimitetaan sopivassa tuotemuodossa ja sitä käytetään oikean hitsausmenetelmän kanssa.
tavanomaiseen TIG-hitsaukseen Hiiliteräksen käytetään tavallisesti ER70S-6-täytemetallia, jossa on 100 % argonsuojakaasu ja DCEN-napaisuus . Sen mangaani- ja piipitoisuus tukee hitsauslätäkön juoksevuutta ja auttaa tarjoamaan hyödyllisen sietokyvyn kohtalaiselle pinnan hapettumiselle ja valssihilseelle, vaikka kriittisen hitsauksen yhteydessä suositellaan edelleen kunnollista sauman puhdistusta.
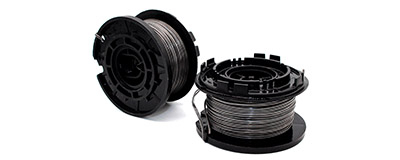
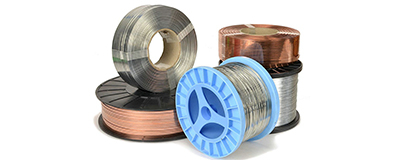
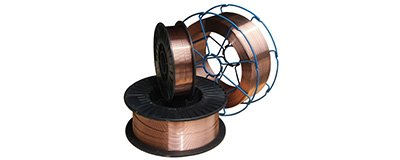
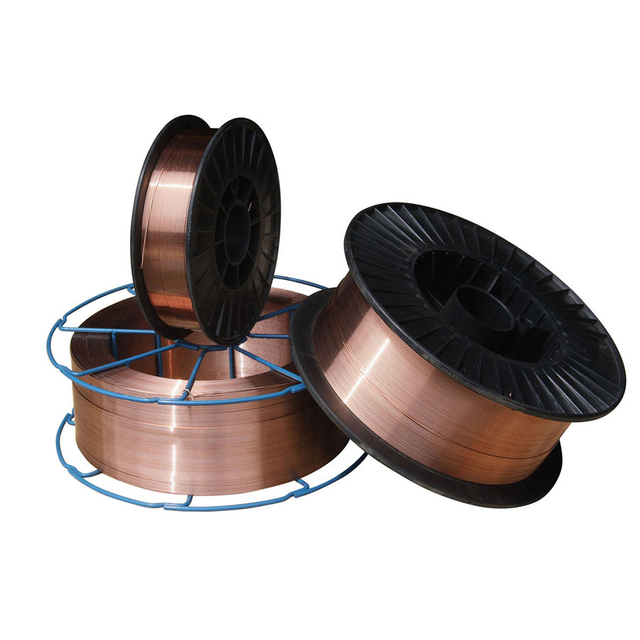
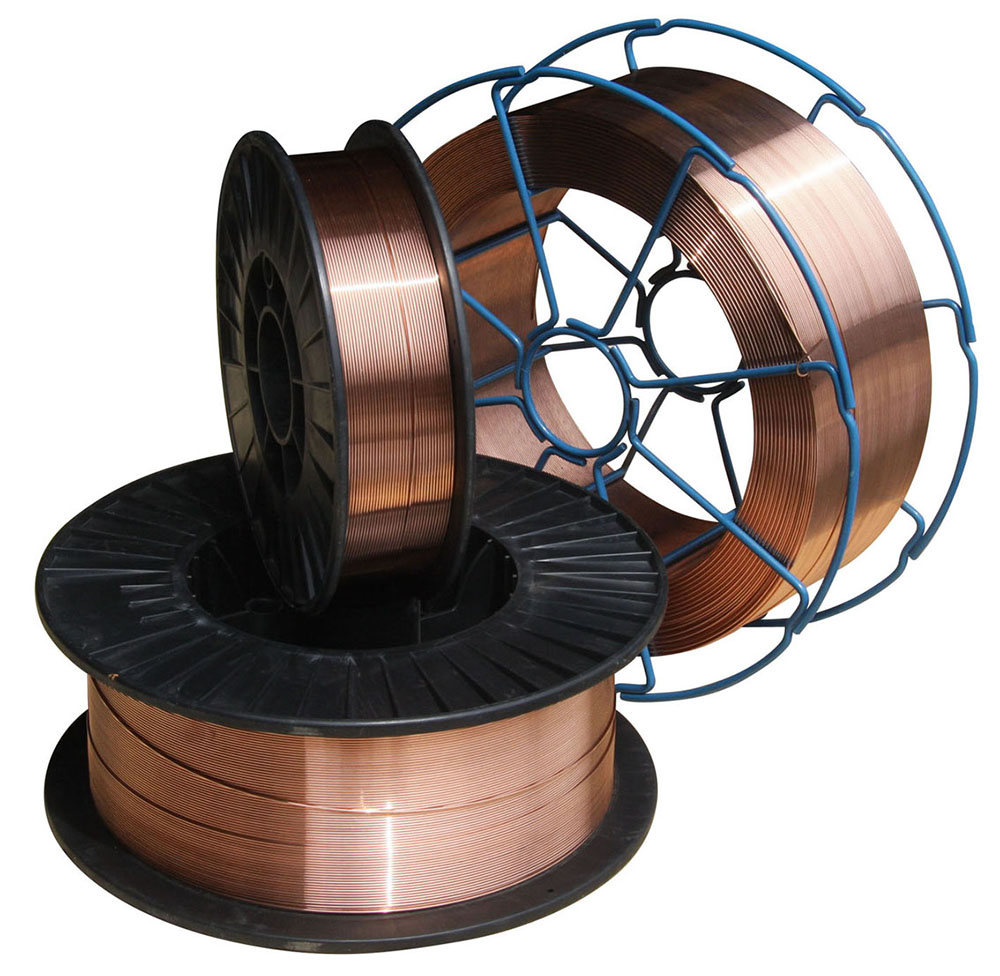
KYA listaa halkaisijat välillä 0,6-1,6 mm . Nykyiset KYA-tuotetiedot sisältävät myös 5kg, 15kg ja 20kg kelat sekä 100-350kg tynnyrit. Ostajien, jotka tarvitsevat tavanomaisia käsisyötettyjä TIG-täyttösauvoja, tulee vahvistaa vaadittu suoraleikattu tankomuoto ja pakkaus KYA:lta ennen tilaamista, kun taas kela- ja rumpupakkaukset yhdistetään yleisemmin jatkuvaan langansyöttöön tarkoitettuihin hitsaussovelluksiin.
 Pyydä tarjous ER70S-6 TIG-langasta
| Tekniset | tiedot |
|---|---|
| AWS-luokitus | AWS A5.18 ER70S-6 |
| Viitatut nimitykset | ER70S-6 / ER50-6 / SG2 / JIS YGW12; vahvista tarkan tilauksen soveltuva sertifikaatti |
| Täytemetallityyppi | Kiinteä hiiliteräshitsauslanka / täytemetalli |
| Base Metal | Mieto teräs ja sopiva hiiliteräs |
| Pinta | Kuparipinnoitettu |
| Saatavilla halkaisijat | 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm |
| TIG / GTAW suojakaasu | 100 % argonia |
| Tyypillinen TIG-napaisuus | DCEN / tasavirtaelektrodi negatiivinen |
| MIG / GMAW suojakaasu | 100 % CO2, Ar + 5 % CO2, Ar + 2 % O2 KYA:n tuotetietojen mukaan |
| Listattu kelapakkaus | 5kg, 15kg, 20kg |
| Listattu rumpupakkaus | 100-350kg |
| Kelan tyypit | D270, D300 muovikela; K300 metallikela |
| Manuaalinen TIG-tankomuoto | Varmista leikatun pituuden tangon halkaisija, pituus ja pakkaus KYA:lla ennen tilaamista |
ER70S-6:ta voidaan käyttää hiiliteräksisenä täytemetallina sekä TIG/GTAW:ssa että MIG/GMAW: ssa , mutta suojakaasu, napaisuus, täyteaineen toimitustapa, pakkaus- ja hitsausparametrit ovat erilaisia. Näitä prosesseja ei pidä esittää keskenään vaihdettavissa olevina.
| Tuote | TIG / GTAW | MIG / GMAW |
|---|---|---|
| Täyteaineluokitus | ER70S-6 | ER70S-6 |
| Tyypillinen täytelomake | Suora leikkauspituinen täyttötanko tai yhteensopiva automaattinen langansyöttö | Jatkuva lanka kelassa tai rummussa |
| Suojakaasu | 100 % argonia | CO2 tai sopiva argonpohjainen kaasuseos |
| Tyypillinen teräksen napaisuus | DCEN | Tyypillisesti DCEP |
| Täyteaineen toimitus | Täyteaine syötetään erikseen hitsausaltaaseen | Lankaelektrodia syötetään jatkuvasti hitsauspistoolin läpi |
| Tyypillinen ostolomake | Tankoputki / laatikko manuaaliselle TIG:lle | Kela tai bulkkirumpu |
Jos sovelluksesi on tavanomainen manuaalinen TIG-hitsaus, kerro KYA:lle tarvittava täyteaineen halkaisija, leikkauspituus, pakkauksen paino, perusmetalli ja hitsausmenetelmä. Jos tarvitset jatkuvaa lankaa D270-, D300- tai K300-kelaan, määritä, onko sovellus MIG/GMAW vai automaattinen lankasyöttöinen TIG-prosessi.
ER70S-6:lle on ominaista suhteellisen korkea mangaani- ja piipitoisuus verrattuna joihinkin muihin hiiliterästäytemetalleihin. Nämä hapettumisenestoaineet tukevat hitsausaltaan käyttäytymistä ja tarjoavat hyödyllisen sietokyvyn maltillista valssihilsettä ja pinnan hapettumista vastaan.
| Element | ER70S-6 Alue / maksimi |
|---|---|
| Hiili (C) | 0,06-0,15 % |
| Mangaani (Mn) | 1,40-1,85 % |
| Pii (Si) | 0,80-1,15 % |
| Fosfori (P) | ≤0,025 % |
| rikki (S) | ≤0,035 % |
| Kupari (Cu) | ≤0,50 % |
Sertifioitua kemiaa vaativien ostajien tulee pyytää soveltuvaa materiaalitodistusta tai erätestitietoja tarkalleen toimitetulle tuotteelle sen sijaan, että luottaisivat vain nimellisiin luokitusrajoihin.
Seuraavat mekaanisten ominaisuuksien arvot säilytetään nykyisistä KYA-tuotetiedoista. Todelliset kerrostetun hitsimetallin ominaisuudet riippuvat hitsausprosessista, suojakaasusta, lämmönsyötöstä, liitoksen suunnittelusta, perusmateriaalista ja testiolosuhteista.
| Testikohde | KYA-takuuarvo | listattu Yleinen tulos |
|---|---|---|
| Vetolujuus | ≥500 MPa | 558 MPa |
| Tuottovoima | ≥420 MPa | 472 MPa |
| Pidentymä | ≥ 22 % | 27 % |
| Iskuenergia -30°C:ssa | ≥27 J | 98 J |
Pehmeän ja hiiliteräksen TIG/GTAW-hitsauksessa ER70S-6:ta tulee normaalisti käyttää 100 % argonsuojakaasun ja DCEN-napaisuuden kanssa . TIG-virta tulee valita perusmetallin paksuuden, täyttösauvan halkaisijan, volframihalkaisijan, liitosrakenteen, hitsausasennon ja pätevän hitsausmenettelyn mukaan.
| TIG-parametrin | suositeltu lähestymistapa |
|---|---|
| Käsitellä | GTAW / TIG |
| Suojakaasu | 100 % argonia |
| Vastakkaisuus | DCEN tyypilliseen hiiliteräksen TIG-hitsaukseen |
| Täyteaineen halkaisija | Valitse perusmetallin paksuuden, liitoskoon ja tarvittavan saostuksen mukaan |
| Pinnan valmistelu | Poista ylimääräinen ruoste, öljy, kosteus, maali ja epäpuhtaudet ennen kriittistä hitsausta |
| Ampeeri | Määritä materiaalin paksuus, volframikoko, täyteainekoko, liitosrakenne ja hyväksytty WPS |
Älä käytä seuraavan osan CO2-kaasuvirtausarvoja TIG-parametreina. Ne kuuluvat jatkuvan langan MIG/GMAW-viitetietoihin, jotka tällä hetkellä toimitetaan tämän KYA-tuotteen mukana.
Nykyinen KYA-lähdesivu tarjoaa myös seuraavat hitsausvirta- ja CO2-virtatiedot. Koska nämä arvot käyttävät CO2-suojakaasua, ne tulee tunnistaa MIG/GMAW-referenssiparametreiksi , ei TIG-hitsausparametreiksi.
| Johdinkoko | Hitsausvirran | CO2-virtausnopeus |
|---|---|---|
| 0,6 mm | 50-80 A | 10-15 l/min |
| 0,8 mm | 50-100 A | 15 l/min |
| 1,0 mm | 50-220 A | 15-20 l/min |
| 1,2 mm | 80-350 A | 15-25 l/min |
| 1,6 mm | 170-550 A | 20-25 l/min |
Nämä ovat KYA-viitearvoja jatkuvatoimiselle kaasusuojatussa hitsauksessa. Todelliset MIG/GMAW-asetukset riippuvat suojakaasusta, siirtotavasta, perusmetallin paksuudesta, langansyöttönopeudesta, kosketinkärjen ja työskentelyn välisestä etäisyydestä ja sovellettavasta hitsausmenetelmästä.
AWS A5.18 ER70S-6 Luokitus: Hiiliterästäytemetalli, jota käytetään laajalti mietojen ja sopivien hiiliterästen hitsaukseen.
Korkea Mn- ja Si-deoksidin pitoisuus: Tukee lätäkön juoksevuutta ja tarjoaa hyödyllisen sietokyvyn kohtalaiselle valssihilseelle ja pinnan hapettumiselle.
Kuparipinnoitettu pinta: Tarjoaa määritellyn pinnan ja auttaa suojaamaan täytelangan pintaa normaalin käsittelyn ja varastoinnin aikana.
Soveltuu TIG/GTAW:lle: Käytä 100 % argonia ja asianmukaisia DCEN-hitsausparametreja tavanomaisiin hiiliteräs-TIG-sovelluksiin.
Useita halkaisijoita: Saatavilla olevat KYA-koot vaihtelevat 0,6–1,6 mm erilaisiin hitsaus- ja langansyöttövaatimuksiin.
Hyvä hitsausaltaan juoksevuus: ER70S-6:een liittyvä piitaso tukee kastumista ja tasaista helmien muodostusta, kun käytetään sopivia hitsausmenetelmiä.
Teollisuuden hiiliterässovellukset: Soveltuu valmistukseen, koneisiin, rakentamiseen, laivanrakennukseen ja vastaaviin hiiliteräshitsauksiin, joissa ER70S-6 on määritelty.
ER70S-6:ta käytetään pehmeän teräksen ja sopivien hiiliteräskomponenttien hitsaukseen, joissa vaaditaan hyvää lätäkköhallintaa, kostutuskäyttäytymistä ja hapettumisenestokykyä. TIG/GTAW:ssa sitä voidaan käyttää täytemetallina manuaalisissa tai automatisoiduissa hitsausprosesseissa sauman suunnittelun ja pätevän hitsausmenettelyn mukaisesti.
| Sovellus | Tyypillinen käyttö |
|---|---|
| Teräsrakenteet | Sopiva hiiliteräsvalmistus, jossa ER70S-6 on sallittu hitsausmenettelyssä. |
| Tekniset koneet | Hitsauskehykset, kannattimet, konekomponentit ja valmistetut kokoonpanot. |
| Laivanrakennus | Valikoitu hiiliteräksinen laivavalmistus hyväksyttyjen hitsausmenetelmien mukaisesti. |
| Sillat | Hiiliteräksen rakennehitsaus, jossa määritetty lisäaine ja WPS sallivat ER70S-6:n. |
| Paineastiat | Hitsaussovellukset edellyttävät soveltuvia materiaali-, koodi- ja menettelyvaatimuksia. |
| Rakentaminen | Yleinen hiiliteräksen valmistus ja korjaus. |
| Petrokemian laitteet | Valikoitu hiiliteräksen valmistus teknisten vaatimusten mukaan. |
| Kattilat ja sähkölaitteet | Käyttökohteet, joissa vaadittu hitsausspesifikaatio sallii ER70S-6-täytemetallin. |
Täyteaineen halkaisija tulee valita perusmetallin paksuuden, liitoksen geometrian, vaaditun saostusnopeuden, hitsausasennon, lämmönsyötön ja hitsausprosessin mukaan. Pienin tai suurin saatavilla oleva halkaisija ei ole automaattisesti paras vaihtoehto.
| Halkaisijan | valinnan huomioiminen |
|---|---|
| 0,6-0,8 mm | Pienen halkaisijan omaava täyteaine sovelluksiin, jotka vaativat suhteellisen hienoa lämpöä ja täyteaineen ohjausta; vahvista TIG-tuotelomake. |
| 0,9-1,0 mm | Keskikokoiset täyteainekoot sopivaan kevyeen ja yleiseen valmistukseen. |
| 1,2 mm | Suurempi täyteaine tai jatkuva lankakoko korkeampiin saostusvaatimuksiin sopivalla hitsauslaitteella. |
| 1,6 mm | Suurempi täyteainekoko sopiviin paksumpiin saumoihin tai korkeampiin kerroskohteisiin. |
ER70S-6 ja ER70S-2 ovat molemmat TIG-hitsauksessa käytettyjä hiiliterästaytteiden luokituksia, mutta niiden hapettumisenestojärjestelmät eroavat toisistaan. Oikean täyteaineen tulee noudattaa perusmateriaalia, hitsausmenettelyä ja projektin vaatimuksia sen sijaan, että oletetaan, että nämä kaksi laatua ovat aina keskenään vaihdettavissa.
| Ominaisuus | ER70S-6 | ER70S-2 |
|---|---|---|
| Materiaaliperhe | Hiiliterästäytemetalli | Hiiliterästäytemetalli |
| Ensisijaiset hapettumisenestoaineet | Suhteellisen paljon mangaania ja piitä | Erilainen monielementtinen hapettumisenestojärjestelmä |
| Valinta | Noudata soveltuvaa WPS:ää, teknisiä vaatimuksia ja epäjalometallin määrityksiä. | |
KYA toimittaa ER70S-6 hitsaustäytemetallia hitsauksen jakelijoille, teollisuuden toimittajayrityksille, teräsvalmistajille, konevalmistajille, rakennusyhtiöille, telakoille ja muille ammattimaisille ostajille.
Koska TIG-tangossa ja MIG-langassa käytetään erilaisia tuotemuotoja ja -pakkauksia, ostajien tulee ilmoittaa tarkasti hitsausprosessi tarjousta pyydettäessä. Ilmoita TIG-sovelluksissa vaadittu täyteaineen halkaisija, suora tangon pituus tarvittaessa, pakkauksen paino, perusmetalli ja vaadittu standardi. Jatkuviin lankasovelluksiin on valittava kelan tai rummun tyyppi ja hitsausprosessi.
Ostajien, jotka vaativat AWS-sertifikaatteja, kemiallisia analyyseja, mekaanisia testitietoja tai muita tarkastusasiakirjoja, tulee liittää kyseiset vaatimukset kyselyyn, jotta tuotteen tarkat tiedot voidaan varmistaa ennen tuotantoa.
Pyydä tukkuhinta Tutustu hitsauslankaan
Kyllä. ER70S-6:ta voidaan käyttää hiiliteräksisenä täytemetallina TIG/GTAW:lle, kun se toimitetaan sopivassa täyteainemuodossa ja sitä käytetään oikean suojakaasun ja hitsauksen kanssa.
Tavanomaisessa hiiliteräksen TIG/GTAW-hitsauksessa ER70S-6:lla käytetään normaalisti 100 % argonsuojakaasua.
Ei. CO2- ja argon/CO2-seokset liittyvät MIG/GMAW-sovelluksiin. Perinteisessä TIG-hitsauksessa ER70S-6:lla tulisi käyttää inerttiä suojakaasua, kuten 100 % argonia.
DCEN eli tasavirtaelektrodi negatiivinen, käytetään tyypillisesti miedon ja hiiliteräksen TIG-hitsaukseen.
ER70S-6 on hiiliteräksestä valmistettu elektrodi- ja tankoluokitus, joka kattaa AWS A5.18:n.
ER70S-6:ta käytetään ensisijaisesti sopiviin mietoihin ja hiiliteräksiin. Sitä ei pitäisi automaattisesti käyttää ruostumattomasta teräksestä, alumiinista tai muista seosjärjestelmistä, jotka vaativat erilaisia täyteaine-metalliluokituksia.
Mangaani ja pii toimivat hapettumisenestoaineina ja tukevat hitsauslätäköä. Tämä antaa ER70S-6:lle hyödyllisen sietokyvyn kohtalaiselle valssihilseelle ja pinnan hapettumiselle verrattuna alhaisemman hapettumisenestoaineen hiiliterästaytteisiin.
ER70S-6:ta ei pitäisi kuvata matalavetyisten elektrodien luokitukseksi samassa mielessä kuin vähän vetyjä sisältäviä SMAW-elektrodeja, kuten E7018. Täytemateriaali tulee silti säilyttää puhtaana ja kuivana ja suojassa öljyltä, kosteudelta ja lialta.
Täytemetalliluokitus voi olla sama, mutta tuotteen muoto ja hitsausmenetelmä eroavat. Manuaalinen TIG käyttää tavallisesti suoria täyttötankoja, kun taas MIG käyttää jatkuvasti syötettyä lankaa, joka toimitetaan kelalla tai rummulla.
Jatkuvaa kelalankaa voidaan käyttää erikoistuneissa automatisoiduissa tai mekanisoiduissa TIG-langansyöttöjärjestelmissä, mutta tavanomaisessa manuaalisessa TIG:ssä käytetään yleensä suoria leikkauspituisia täyttötankoja. Vahvista hitsausprosessi ja tarvittava tuotelomake ennen tilaamista.
Nykyiset KYA-tuotetiedot sisältävät halkaisijat 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm ja 1,6 mm. Varmista saatavuus vaaditussa TIG-tangossa tai jatkuvassa langassa.
Nykyisissä KYA-tuotetiedoissa takuuarvo on vähintään 500 MPa ja yleinen tulos 558 MPa. Todellinen hitsausmetallin suorituskyky riippuu prosessista ja testiolosuhteista.
Sen suhteellisen korkea mangaani- ja piipitoisuus tarjoaa hyödyllisen sietokyvyn kohtalaiselle pinnan hapettumiselle ja valssihilseelle. Kriittisen hitsauksen tulee silti noudattaa vaadittua puhdistusmenettelyä ja WPS:ää.
Nykyiset KYA-tuotetiedot sisältävät 5kg, 15kg ja 20kg kelat sekä 100-350kg tynnyrit. Ostajien, jotka tarvitsevat tavanomaisia TIG-täyttötankoja, tulee erikseen vahvistaa suora tangon pituus ja pakkauksen saatavuus.
Säilytä sitä puhtaassa ja kuivassa ympäristössä ja suojaa täytemetalli kosteudelta, öljyltä, pölyltä, ruosteelta ja muulta saastumiselta ennen hitsausta.
Kyllä. Hitsauksen jakelijat, teräsvalmistajat, konevalmistajat ja muut teolliset ostajat voivat ottaa yhteyttä KYA:han halkaisijaa, pakkausta, sertifiointia ja irtotavaraa koskevia ostovaatimuksia varten.
Etsitkö ER70S-6 kuparipinnoitettua TIG-hitsaustäytemetallia ? Lähetä KYA Fastenersille hitsausprosessisi, täyteaineen halkaisija, vaadittu tuotemuoto, pakkauksen paino, perusmetallin erittely, ostomäärä, kohdemaa ja sertifiointivaatimukset. Määritä TIG-sovelluksissa, tarvitsetko suoria täyttötankoja vai jatkuvaa lankaa automatisoituun TIG-järjestelmään.