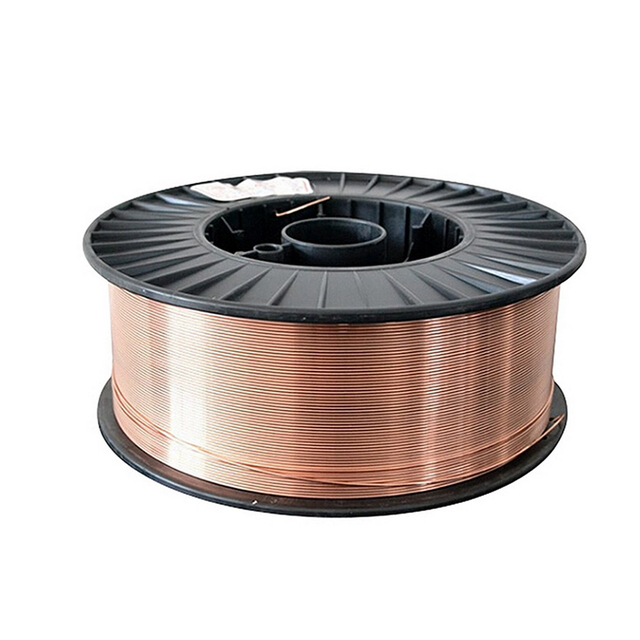
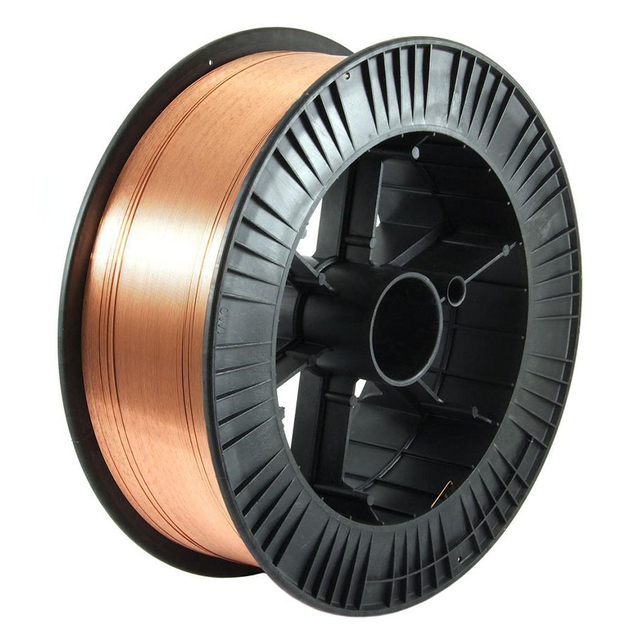
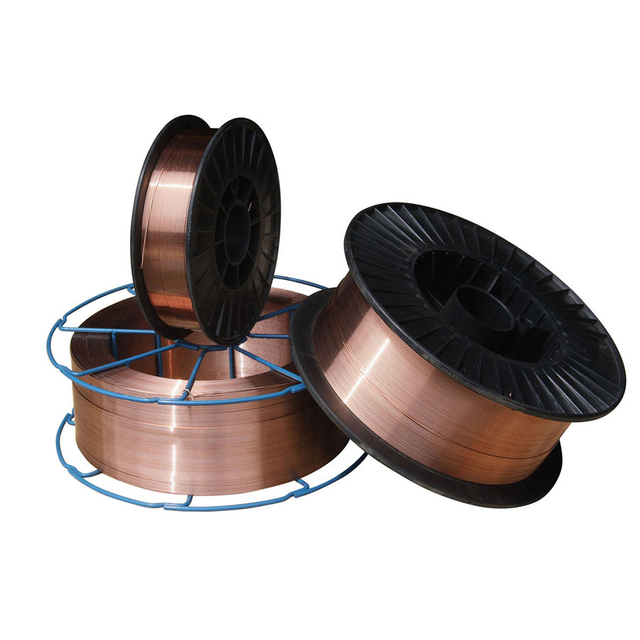
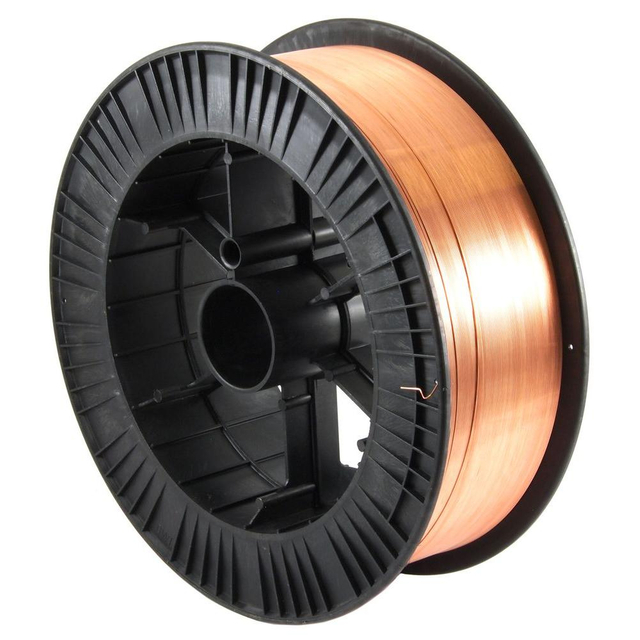
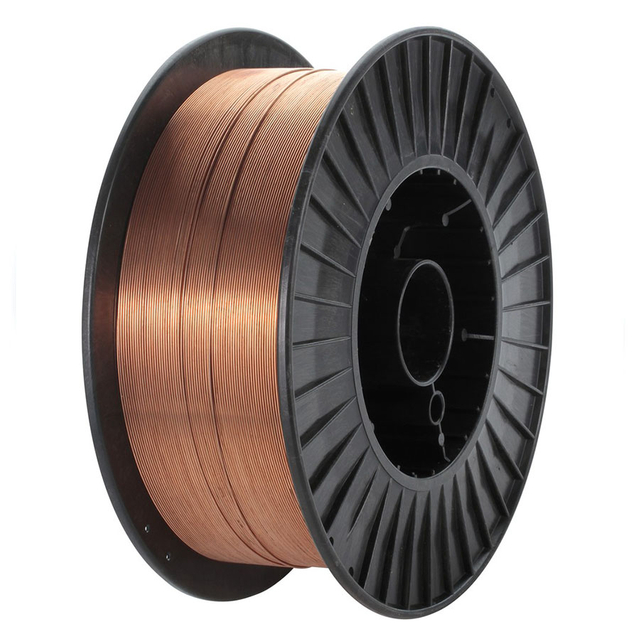
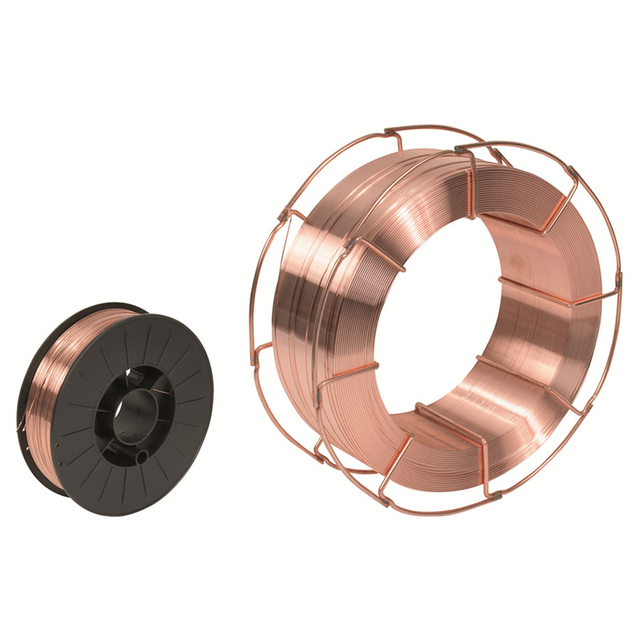
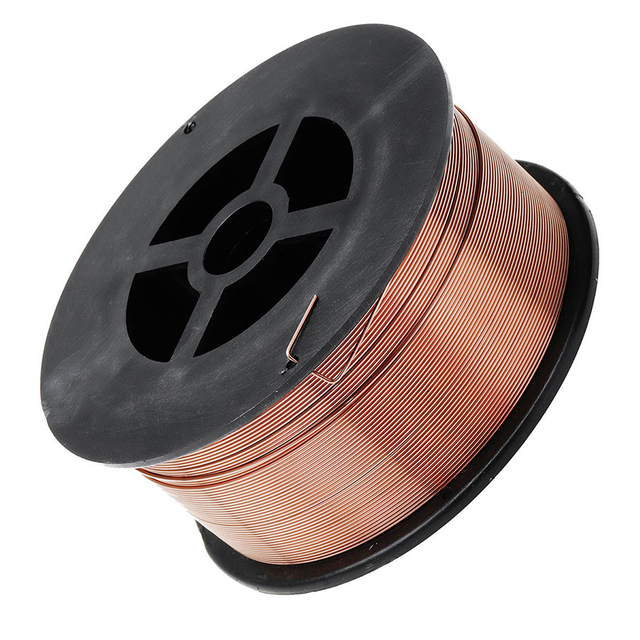
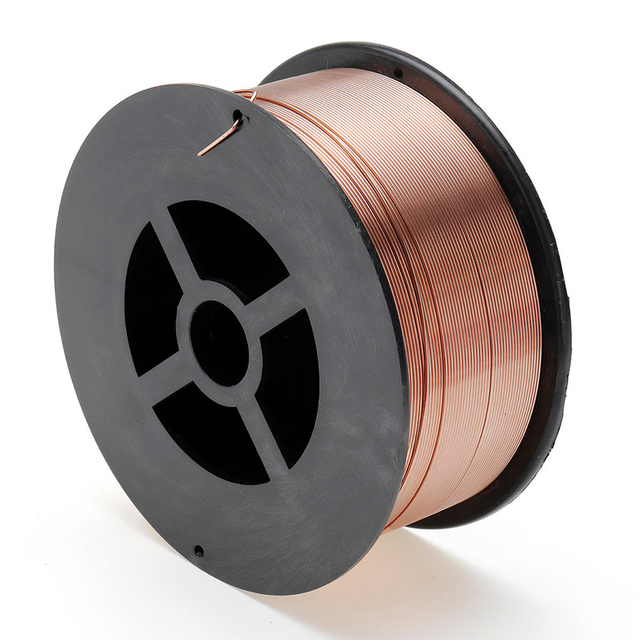
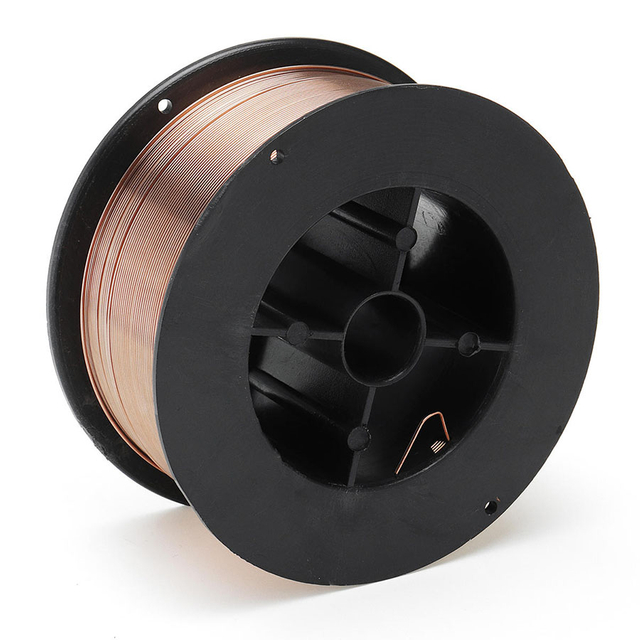
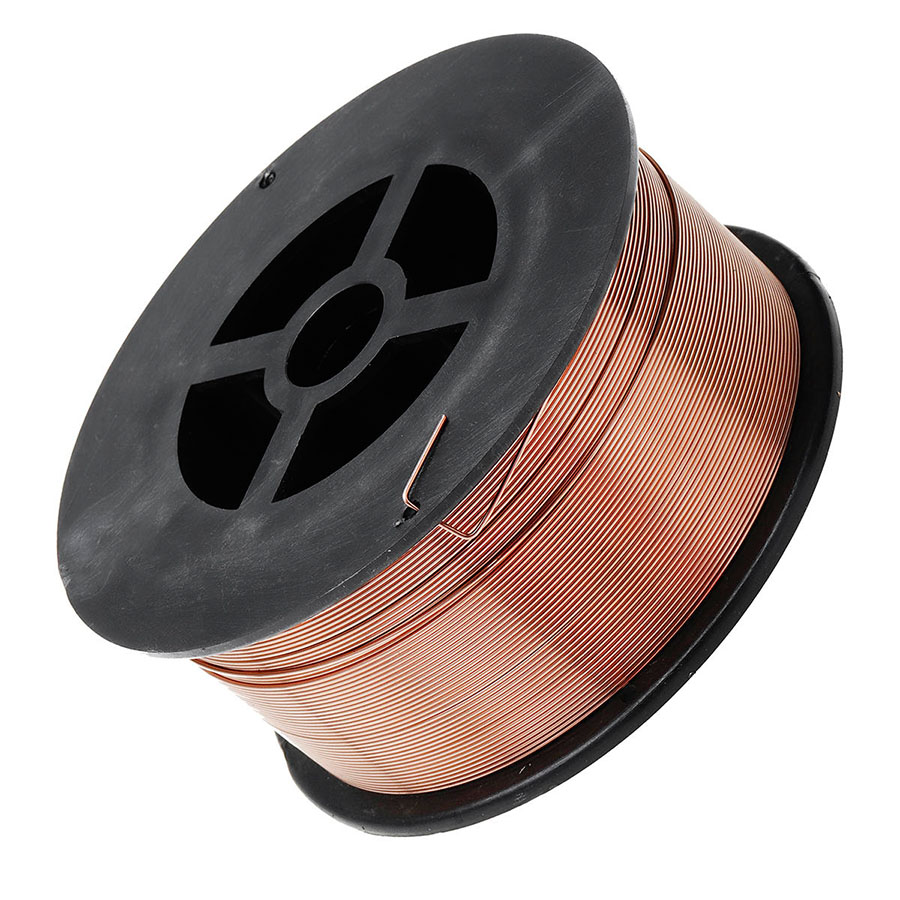
KYA ER70S-6 Copper Coated TIG Drut spawalniczy to metal dodatkowy do stali węglowej przeznaczony do spawania stali miękkiej i odpowiednich zastosowań w stali węglowej. Sklasyfikowany jako AWS A5.18 ER70S-6 , zawiera stosunkowo dużą ilość odtleniaczy manganu i krzemu i może być stosowany w procesach TIG/GTAW, a także MIG/GMAW, jeśli jest dostarczany w odpowiedniej postaci produktu i stosowany zgodnie z prawidłową procedurą spawania.
Do konwencjonalnego spawania stali węglowej metodą TIG zwykle stosuje się spoiwo ER70S-6 w osłonie 100% argonu i polaryzacji DCEN . Zawartość manganu i krzemu poprawia płynność jeziorka spawalniczego i pomaga zapewnić użyteczną tolerancję na umiarkowane utlenianie powierzchni i zgorzelinę walcowniczą, chociaż w przypadku krytycznych spawania nadal zalecane jest właściwe czyszczenie spoin.
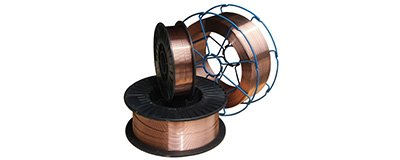
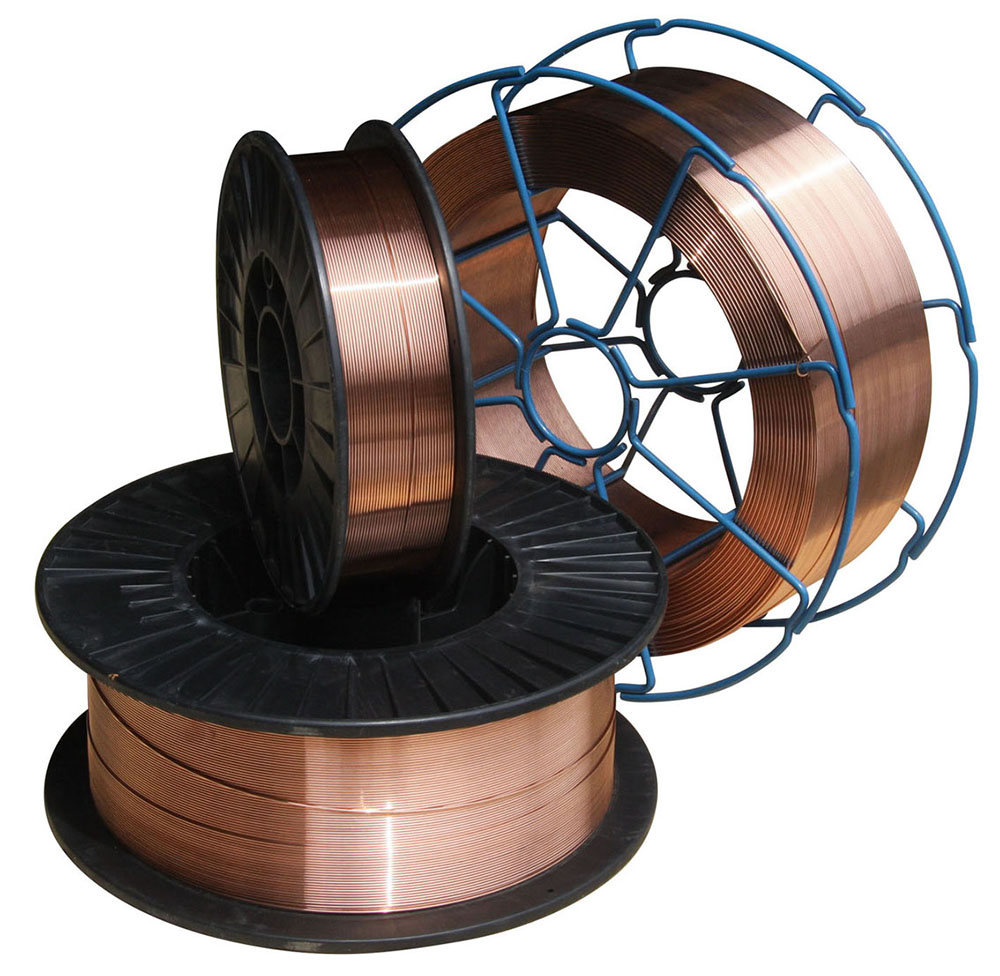
KYA podaje średnice od 0,6 mm do 1,6 mm . Aktualne dane produktów KYA obejmują również szpule 5 kg, 15 kg i 20 kg oraz beczki 100–350 kg. Nabywcy wymagający konwencjonalnych prętów wypełniających TIG z ręcznym podawaniem powinni przed złożeniem zamówienia potwierdzić w firmie KYA wymagany kształt pręta o prostym cięciu i opakowanie, podczas gdy pakiety szpul i bębnów są częściej kojarzone z zastosowaniami do spawania z ciągłym podawaniem drutu.
 Poproś o wycenę drutu TIG ER70S-6
| techniczne Dane | techniczne |
|---|---|
| Klasyfikacja AWS | AWS A5.18 ER70S-6 |
| Oznaczenia referencyjne | ER70S-6 / ER50-6 / SG2 / JIS YGW12; potwierdzić odpowiedni certyfikat dla konkretnego zamówienia |
| Typ wypełniacza | Pełna stal węglowa Drut spawalniczy / metal wypełniający |
| Metal podstawowy | Stal miękka i odpowiednia stal węglowa |
| Powierzchnia | Pokryty miedzią |
| Dostępne średnice | 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm |
| Gaz osłonowy TIG/GTAW | 100% argonu |
| Typowa polaryzacja TIG | DCEN / Elektroda prądu stałego ujemna |
| Gaz osłonowy MIG/GMAW | 100% CO2, Ar + 5% CO2, Ar + 2% O2 zgodnie z danymi produktu KYA |
| Wymienione opakowanie szpul | 5kg, 15kg, 20kg |
| Wystawione opakowanie bębna | 100-350kg |
| Typy szpul | Plastikowa szpula D270, D300; Metalowa szpula K300 |
| Ręczny kształt pręta TIG | Przed złożeniem zamówienia należy potwierdzić średnicę pręta, jego długość i opakowanie w KYA |
ER70S-6 może być stosowany jako spoiwo ze stali węglowej zarówno w metodzie TIG/GTAW, jak i MIG/GMAW , ale różni się gaz osłonowy, polaryzacja, sposób dostarczania wypełniacza, opakowanie i parametry spawania. Procesów tych nie należy przedstawiać jako wymiennych.
| Pozycja | TIG / GTAW | MIG / GMAW |
|---|---|---|
| Klasyfikacja wypełniaczy | ER70S-6 | ER70S-6 |
| Typowy formularz wypełniający | Pręt elektrodowy o prostej długości lub kompatybilny automatyczny podajnik drutu | Drut ciągły na szpuli lub bębnie |
| Gaz osłonowy | 100% argonu | CO2 lub odpowiednia mieszanina gazów na bazie argonu |
| Typowa polaryzacja stali | DCEN | Zwykle DCEP |
| Dostawa wypełniacza | Wypełniacz wprowadza się oddzielnie do jeziorka spawalniczego | Drut elektrodowy jest w sposób ciągły podawany przez uchwyt spawalniczy |
| Typowy formularz zakupu | Rura prętowa/pudełko do ręcznego TIG | Szpula lub bęben masowy |
Jeśli Twoim zastosowaniem jest konwencjonalne ręczne spawanie TIG, podaj KYA wymaganą średnicę wypełniacza, długość cięcia, wagę opakowania, metal nieszlachetny i procedurę spawania. Jeśli potrzebujesz drutu ciągłego na szpuli D270, D300 lub K300, określ, czy stosowany jest proces MIG/GMAW, czy zautomatyzowany proces TIG z podawaniem drutu.
ER70S-6 charakteryzuje się stosunkowo dużą zawartością manganu i krzemu w porównaniu z niektórymi innymi spoiwami ze stali węglowej. Te odtleniacze wspomagają zachowanie jeziorka spawalniczego i zapewniają użyteczną tolerancję na umiarkowane poziomy zgorzeliny walcowniczej i utleniania powierzchni.
| Element | ER70S-6 Zakres / Maksymalny |
|---|---|
| Węgiel (C) | 0,06-0,15% |
| Mangan (Mn) | 1,40-1,85% |
| Krzem (Si) | 0,80-1,15% |
| Fosfor (P) | ≤0,025% |
| Siarka (S) | ≤0,035% |
| Miedź (Cu) | ≤0,50% |
Nabywcy wymagający certyfikowanych środków chemicznych powinni poprosić o odpowiedni certyfikat materiałowy lub dane z badań partii dla dokładnego dostarczonego produktu, zamiast polegać wyłącznie na nominalnych granicach klasyfikacji.
Poniższe wartości właściwości mechanicznych zostały zachowane z aktualnych danych produktów KYA. Rzeczywiste właściwości osadzonego metalu spoiny zależą od procesu spawania, gazu osłonowego, doprowadzonego ciepła, konstrukcji złącza, materiału podstawowego i warunków testu.
| Przedmiot testowy. | Wartość gwarancji KYA. | Wynik ogólny |
|---|---|---|
| Wytrzymałość na rozciąganie | ≥500 MPa | 558 MPa |
| Siła plonu | ≥420 MPa | 472 MPa |
| Wydłużenie | ≥22% | 27% |
| Energia uderzenia w temperaturze -30°C | ≥27 J | 98 J |
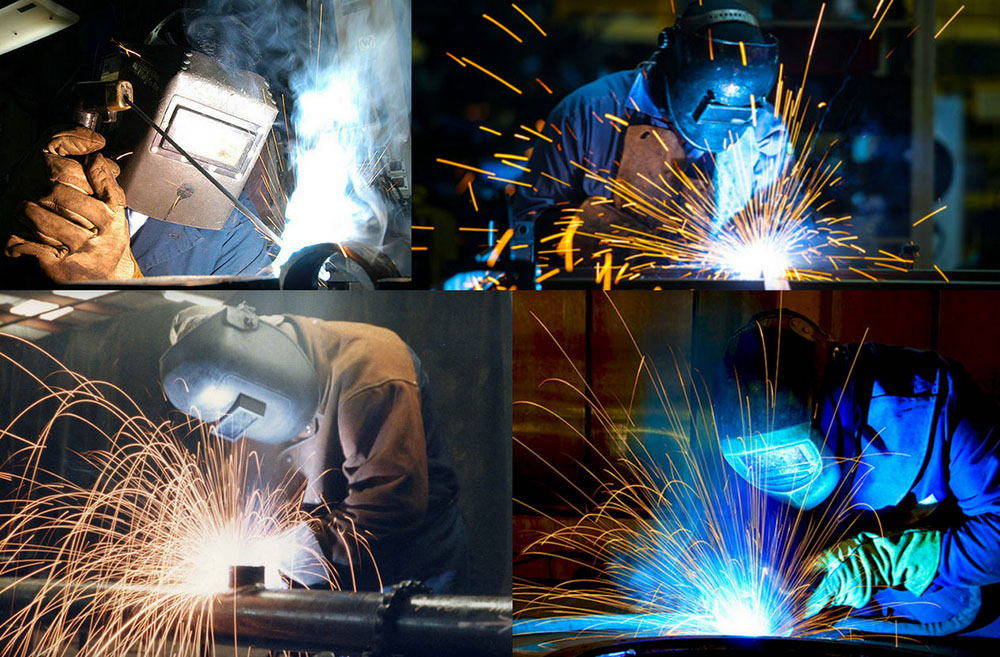
Do spawania metodą TIG/GTAW stali miękkiej i węglowej należy zwykle używać ER70S-6 ze 100% gazem osłonowym argonem i polaryzacją DCEN . Natężenie prądu TIG należy dobrać w zależności od grubości metalu podstawowego, średnicy pręta dodatkowego, średnicy wolframu, konstrukcji złącza, pozycji spawania i kwalifikowanej procedury spawania.
| do parametrów TIG | Zalecane podejście |
|---|---|
| Proces | GTAW/TIG |
| Gaz osłonowy | 100% argonu |
| Biegunowość | DCEN do typowego spawania metodą TIG stali węglowej |
| Średnica wypełniacza | Wybierz w zależności od grubości metalu podstawowego, rozmiaru złącza i wymaganego osadzania |
| Przygotowanie powierzchni | Przed krytycznym spawaniem należy usunąć nadmiar rdzy, oleju, wilgoci, farby i zanieczyszczeń |
| Natężenie w amperach | Określ na podstawie grubości materiału, rozmiaru wolframu, rozmiaru wypełniacza, projektu złącza i zatwierdzonych WPS |
Nie należy używać wartości przepływu gazu CO2 podanych w następnym rozdziale jako parametrów TIG. Należą one do danych referencyjnych spawania drutem ciągłym MIG/GMAW dostarczanych obecnie z tym produktem KYA.
Aktualna strona źródłowa KYA dostarcza także następujących danych dotyczących prądu spawania i przepływu CO2. Ponieważ wartości te wykorzystują gaz osłonowy CO2, należy je traktować jako parametry referencyjne MIG/GMAW , a nie parametry spawania TIG.
| Rozmiar drutu | Prąd spawania | Natężenie przepływu CO2 |
|---|---|---|
| 0,6 mm | 50-80 A | 10-15 l/min |
| 0,8 mm | 50-100 A | 15 l/min |
| 1,0 mm | 50-220 A | 15-20 l/min |
| 1,2 mm | 80-350 A | 15-25 l/min |
| 1,6 mm | 170-550 A | 20-25 l/min |
Są to wartości referencyjne KYA dla spawania drutem ciągłym w osłonie gazowej. Rzeczywiste ustawienia MIG/GMAW zależą od gazu osłonowego, trybu transferu, grubości metalu podstawowego, prędkości podawania drutu, odległości końcówki prądowej od materiału spawanego i stosowanej procedury spawania.
AWS A5.18 ER70S-6 Klasyfikacja: Dodatek ze stali węglowej szeroko stosowany do spawania miękkich i odpowiednich stali węglowych.
Wysoka zawartość odtleniaczy Mn i Si: Wspomaga płynność kałuż i zapewnia użyteczną tolerancję na umiarkowaną zgorzelinę walcowniczą i utlenianie powierzchniowe.
Powierzchnia pokryta miedzią: Zapewnia określone wykończenie powierzchni i pomaga chronić powierzchnię drutu elektrodowego podczas normalnej obsługi i przechowywania.
Odpowiednie do spawania TIG/GTAW: Stosuj 100% argonu i odpowiednie parametry spawania DCEN dla konwencjonalnych zastosowań TIG ze stali węglowej.
Wiele średnic: Dostępne rozmiary KYA mieszczą się w zakresie od 0,6 mm do 1,6 mm dla różnych wymagań dotyczących spawania i podawania drutu.
Dobra płynność jeziorka spawalniczego: Poziom krzemu związany z ER70S-6 wspomaga zwilżanie i gładkie tworzenie ściegów, gdy stosowane są odpowiednie procedury spawania.
Przemysłowe zastosowania stali węglowej: Nadaje się do produkcji, maszyn, budownictwa, przemysłu stoczniowego i powiązanego spawania stali węglowej, gdzie określono ER70S-6.
ER70S-6 stosuje się do spawania stali miękkiej i odpowiednich elementów ze stali węglowej, gdzie wymagana jest dobra kontrola kałuży, właściwości zwilżające i zdolność odtleniania. W przypadku TIG/GTAW może być stosowany jako spoiwo w procesach spawania ręcznego lub zautomatyzowanego, zgodnie z projektem złącza i kwalifikowaną procedurą spawania.
| Zastosowanie | Typowe zastosowanie |
|---|---|
| Konstrukcje Stalowe | Odpowiednie wykonanie ze stali węglowej, jeżeli procedura spawania dopuszcza ER70S-6. |
| Maszyny Inżynieryjne | Spawanie ram, wsporników, komponentów maszyn i gotowych zespołów. |
| Okrętownictwo | Wybrane konstrukcje morskie ze stali węglowej podlegające zatwierdzonym procedurom spawania. |
| Mosty | Spawanie konstrukcyjne stali węglowej, jeśli pozwala na to określony metal dodatkowy i WPS ER70S-6. |
| Zbiorniki ciśnieniowe | Zastosowania spawalnicze podlegają obowiązującym wymaganiom dotyczącym materiału, przepisów i procedur. |
| Budowa | Ogólna produkcja i naprawa stali węglowej. |
| Sprzęt petrochemiczny | Wybrana produkcja stali węglowej zgodnie z wymaganiami inżynieryjnymi. |
| Kotły i sprzęt energetyczny | Zastosowania, w których pozwala na to wymagana specyfikacja spawania, spoiwo ER70S-6. |
Średnicę wypełniacza należy dobrać w zależności od grubości metalu podstawowego, geometrii złącza, wymaganej szybkości stapiania, pozycji spawania, ciepła wprowadzonego i procesu spawania. Najmniejsza lub największa dostępna średnica nie jest automatycznie najlepszą opcją.
| średnicy | Rozważania dotyczące wyboru |
|---|---|
| 0,6-0,8 mm | Wypełniacz o małej średnicy do zastosowań wymagających stosunkowo dokładnej kontroli ciepła i wypełniacza; potwierdź formularz produktu TIG. |
| 0,9-1,0 mm | Pośrednie rozmiary wypełniaczy do odpowiednich zastosowań lekkich i ogólnych. |
| 1,2 mm | Większy rozmiar wypełniacza lub drutu ciągłego dla wyższych wymagań osadzania przy użyciu odpowiedniego sprzętu spawalniczego. |
| 1,6 mm | Większy rozmiar wypełniacza dla odpowiednich grubszych spoin lub zastosowań wymagających większego osadzania. |
ER70S-6 i ER70S-2 to wypełniacze ze stali węglowej stosowane w spawaniu TIG, ale ich systemy odtleniające różnią się. Właściwy wypełniacz powinien być zgodny z materiałem podstawowym, procedurą spawania i wymaganiami projektu, zamiast zakładać, że te dwa gatunki są zawsze zamienne.
| Cecha | ER70S-6 | ER70S-2 |
|---|---|---|
| Materialna Rodzina | Metal wypełniający ze stali węglowej | Metal wypełniający ze stali węglowej |
| Podstawowe odtleniacze | Stosunkowo wysoka zawartość manganu i krzemu | Inny wieloelementowy system odtleniacza |
| Wybór | Postępuj zgodnie z obowiązującymi WPS, wymaganiami technicznymi i specyfikacją metali nieszlachetnych. | |
KYA dostarcza spoiwo spawalnicze ER70S-6 dystrybutorom spawalniczym, firmom zaopatrzenia przemysłowego, wytwórcom stali, producentom maszyn, firmom budowlanym, stoczniom i innym profesjonalnym nabywcom.
Ponieważ pręt TIG i drut MIG wykorzystują różne formy produktów i opakowania, kupujący powinni wyraźnie określić proces spawania, prosząc o wycenę. W przypadku zastosowań TIG należy podać wymaganą średnicę wypełniacza, długość prostego pręta, jeśli ma to zastosowanie, wagę opakowania, metal nieszlachetny i wymaganą normę. W przypadku zastosowań z drutem ciągłym należy podać typ szpuli lub bębna oraz proces spawania.
Kupujący wymagający certyfikatów AWS, analiz chemicznych, danych z testów mechanicznych lub innych dokumentów z kontroli powinni uwzględnić te wymagania w zapytaniu, aby można było potwierdzić dokładną specyfikację produktu przed rozpoczęciem produkcji.
Zapytaj o cenę hurtową Eksploruj Drut spawalniczy
Tak. ER70S-6 może być stosowany jako spoiwo ze stali węglowej do spawania TIG/GTAW, jeśli jest dostarczane w odpowiedniej postaci wypełniacza i stosowane z właściwym gazem osłonowym i procedurą spawania.
Konwencjonalne spawanie stali węglowej metodą TIG/GTAW przy użyciu ER70S-6 zwykle wykorzystuje 100% argonu jako gaz osłonowy.
Nie. CO2 i mieszaniny argonu/CO2 są powiązane z zastosowaniami MIG/GMAW. Konwencjonalne spawanie TIG za pomocą ER70S-6 powinno wykorzystywać obojętny gaz osłonowy, taki jak 100% argon.
DCEN, czyli ujemna elektroda prądu stałego, jest zwykle używana do spawania metodą TIG stali miękkiej i węglowej.
ER70S-6 to klasyfikacja elektrod i prętów ze stali węglowej objęta normą AWS A5.18.
ER70S-6 stosuje się głównie do odpowiednich stali miękkich i węglowych. Nie należy go automatycznie stosować do stali nierdzewnej, aluminium lub innych systemów stopowych wymagających różnych klasyfikacji metali wypełniających.
Mangan i krzem działają jako odtleniacze i wspomagają zachowanie jeziorka spawalniczego. Daje to ER70S-6 użyteczną tolerancję na umiarkowaną zgorzelinę walcowniczą i utlenianie powierzchniowe w porównaniu z wypełniaczami ze stali węglowej o mniejszej zawartości odtleniacza.
ER70S-6 nie należy opisywać jako elektrody o niskiej zawartości wodoru w tym samym sensie, co elektrody SMAW o niskiej zawartości wodoru, takie jak E7018. Materiał wypełniający powinien być nadal przechowywany w stanie czystym i suchym oraz chroniony przed olejem, wilgocią i zanieczyszczeniami.
Klasyfikacja metalu dodatkowego może być taka sama, ale forma produktu i metoda spawania są różne. Ręczny TIG zwykle wykorzystuje proste pręty wypełniające, podczas gdy MIG wykorzystuje drut podawany w sposób ciągły na szpuli lub bębnie.
Ciągły drut szpulowy można stosować w wyspecjalizowanych, zautomatyzowanych lub zmechanizowanych systemach podawania drutu TIG, ale w konwencjonalnym ręcznym TIG zwykle stosuje się pręty wypełniające o prostej długości. Przed złożeniem zamówienia należy potwierdzić proces spawania i wymaganą formę produktu.
Aktualne dane produktów KYA obejmują średnice 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm i 1,6 mm. Potwierdź dostępność w wymaganej formie pręta TIG lub drutu ciągłego.
Aktualne dane produktów KYA podają wartość gwarancyjną co najmniej 500 MPa i ogólny wynik 558 MPa. Rzeczywista wydajność stopiwa zależy od procesu i warunków testowych.
Stosunkowo wysoka zawartość manganu i krzemu zapewnia użyteczną tolerancję na umiarkowane utlenianie powierzchni i zgorzelinę walcowniczą. Podczas spawania krytycznego należy nadal przestrzegać wymaganej procedury czyszczenia i instrukcji WPS.
Aktualne dane produktów KYA obejmują szpule 5 kg, 15 kg i 20 kg oraz beczki 100-350 kg. Kupujący potrzebujący konwencjonalnych prętów wypełniających TIG powinni osobno potwierdzić długość prostego pręta i dostępność opakowania.
Przechowuj go w czystym i suchym środowisku i chroń spoiwo przed wilgocią, olejem, kurzem, rdzą i innymi zanieczyszczeniami przed spawaniem.
Tak. Dystrybutorzy spawalniczy, wytwórcy stali, producenci maszyn i inni nabywcy przemysłowi mogą kontaktować się z KYA w sprawie wymagań dotyczących średnicy, opakowania, certyfikacji i zakupów hurtowych.
Szukasz spoiwa do spawania TIG powlekanego miedzią ER70S-6 ? Wyślij KYA Fasteners swój proces spawania, średnicę wypełniacza, wymaganą formę produktu, wagę opakowania, specyfikację metalu nieszlachetnego, zakupioną ilość, kraj docelowy i wymagania certyfikacyjne. W przypadku zastosowań TIG określ, czy do zautomatyzowanego systemu TIG potrzebujesz prostych prętów wypełniających, czy drutu ciągłego.