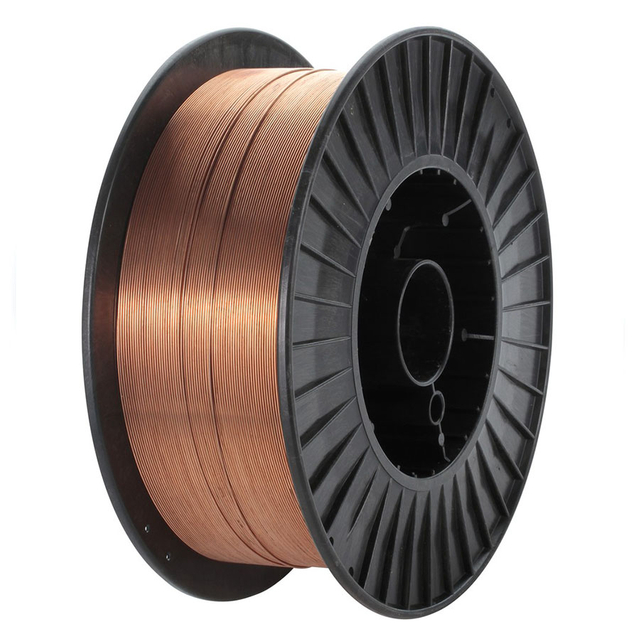
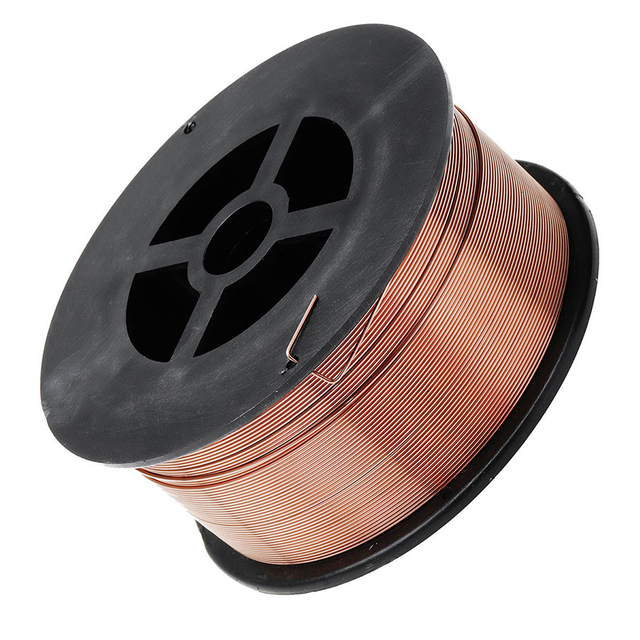
KYA ER70S-6 Der kupferbeschichtete WIG-Schweißdraht ist ein Kohlenstoffstahl-Zusatzwerkstoff zum Schweißen von Baustahl und geeigneten Kohlenstoffstahlanwendungen. Es ist als AWS A5.18 ER70S-6 klassifiziert , enthält relativ hohe Mengen an Mangan- und Silizium-Desoxidationsmitteln und kann sowohl für WIG/GTAW als auch für MIG/GMAW verwendet werden, wenn es in der entsprechenden Produktform geliefert und mit dem richtigen Schweißverfahren verwendet wird.
Beim konventionellen WIG-Schweißen von Kohlenstoffstahl wird normalerweise der Zusatzwerkstoff ER70S-6 mit 100 % Argon-Schutzgas und DCEN-Polarität verwendet . Sein Mangan- und Siliziumgehalt unterstützt die Fließfähigkeit der Schweißpfütze und sorgt für eine gute Toleranz gegenüber mäßiger Oberflächenoxidation und Walzzunder. Bei kritischen Schweißnähten wird jedoch weiterhin eine ordnungsgemäße Reinigung der Verbindungsstellen empfohlen.
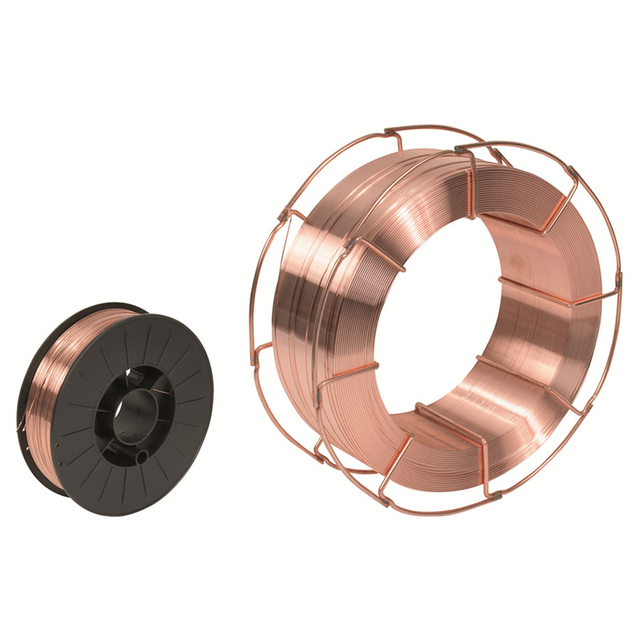
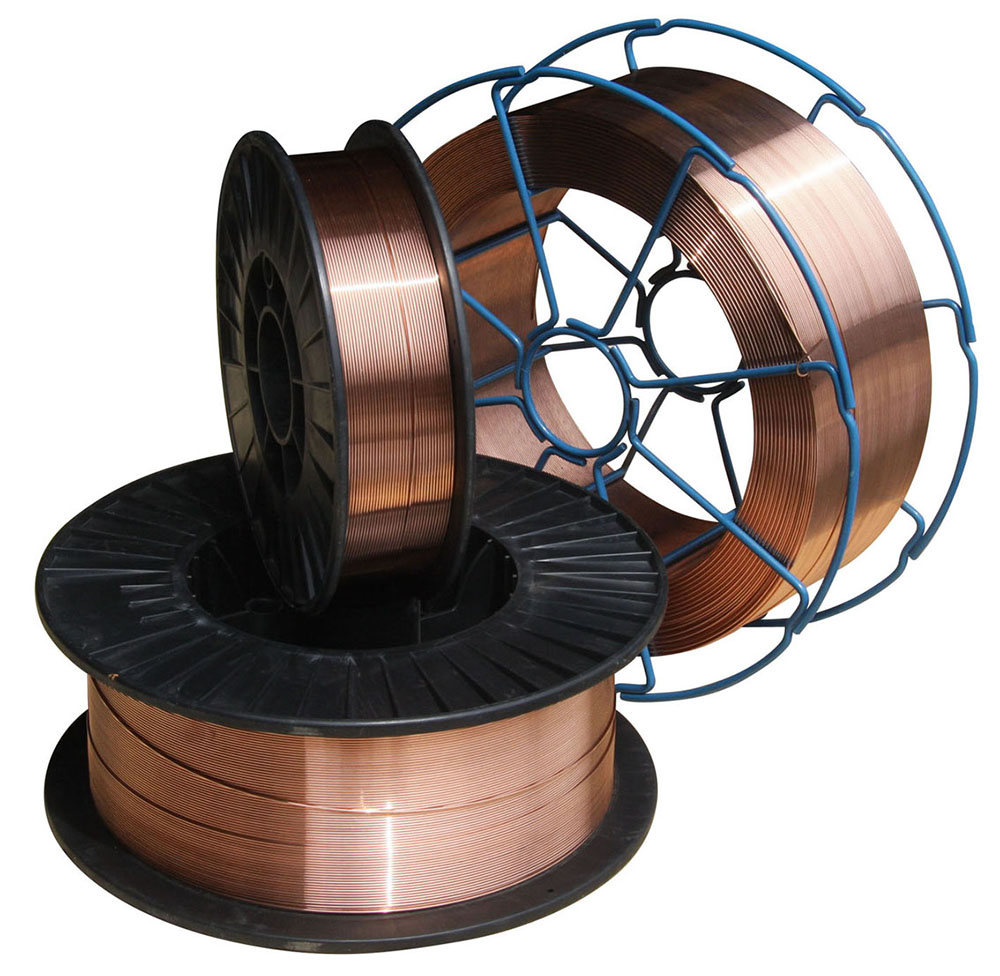
KYA listet Durchmesser von 0,6 mm bis 1,6 mm auf . In den aktuellen KYA-Produktdaten sind auch 5-kg-, 15-kg- und 20-kg-Spulen sowie 100-350-kg-Fässer aufgeführt. Käufer, die herkömmliche, von Hand zugeführte WIG-Schweißstäbe benötigen, sollten vor der Bestellung die erforderliche Form und Verpackung des geraden Stabs bei KYA bestätigen lassen, während Spulen- und Trommelpakete häufiger mit kontinuierlichen Schweißanwendungen mit Drahtvorschub in Verbindung gebracht werden.
 Fordern Sie ein Angebot für WIG-Draht ER70S-6 an
| – | Spezifikationsdetails |
|---|---|
| AWS-Klassifizierung | AWS A5.18 ER70S-6 |
| Referenzierte Bezeichnungen | ER70S-6 / ER50-6 / SG2 / JIS YGW12; Bestätigen Sie die entsprechende Zertifizierung für die genaue Bestellung |
| Zusatzmetalltyp | Schweißdraht/Füllmetall aus massivem Kohlenstoffstahl |
| Unedles Metall | Weichstahl und geeigneter Kohlenstoffstahl |
| Oberfläche | Kupferbeschichtet |
| Verfügbare Durchmesser | 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm |
| WIG/WIG-Schutzgas | 100 % Argon |
| Typische WIG-Polarität | DCEN / Gleichstromelektrode negativ |
| MIG-/MSG-Schutzgas | 100 % CO2, Ar + 5 % CO2, Ar + 2 % O2, wie in den KYA-Produktdaten aufgeführt |
| Gelistete Spulenverpackung | 5kg, 15kg, 20kg |
| Gelistete Trommelverpackung | 100–350 kg |
| Spulentypen | D270, D300 Kunststoffspule; K300 Metallspule |
| Manuelle WIG-Stabformung | Bestätigen Sie vor der Bestellung den Durchmesser, die Länge und die Verpackung der geschnittenen Stangen mit KYA |
ER70S-6 kann als Kohlenstoffstahl-Zusatzwerkstoff sowohl beim WIG/GTAW als auch beim MIG/GMAW verwendet werden , aber das Schutzgas, die Polarität, die Art der Zufuhr des Füllstoffs, die Verpackung und die Schweißparameter sind unterschiedlich. Diese Prozesse sollten nicht als austauschbar dargestellt werden.
| Artikel | WIG / GTAW | MIG / GMAW |
|---|---|---|
| Füllstoffklassifizierung | ER70S-6 | ER70S-6 |
| Typisches Füllformular | Gerade geschnittener Füllstab oder kompatibler automatischer Drahtvorschub | Durchgehender Draht auf Spule oder Trommel |
| Schutzgas | 100 % Argon | CO2 oder geeignetes Gasgemisch auf Argonbasis |
| Typische Stahlpolarität | DCEN | Typischerweise DCEP |
| Füllerlieferung | Der Zusatzwerkstoff wird separat in das Schweißbad eingebracht | Die Drahtelektrode wird kontinuierlich durch die Schweißpistole geführt |
| Typisches Einkaufsformular | Stabrohr / Box für manuelles WIG | Spule oder Großtrommel |
Wenn es sich bei Ihrer Anwendung um herkömmliches manuelles WIG-Schweißen handelt, teilen Sie KYA den erforderlichen Füllmaterialdurchmesser, die Schnittlänge, das Paketgewicht, das Grundmetall und das Schweißverfahren mit. Wenn Sie Endlosdraht auf einer D270-, D300- oder K300-Spule benötigen, geben Sie an, ob es sich bei der Anwendung um MIG/GMAW oder einen automatisierten WIG-Drahtvorschubprozess handelt.
ER70S-6 zeichnet sich im Vergleich zu einigen anderen Kohlenstoffstahl-Füllmetallen durch einen relativ hohen Mangan- und Siliziumgehalt aus. Diese Desoxidationsmittel unterstützen das Verhalten des Schweißbades und sorgen für eine nützliche Toleranz gegenüber mäßiger Walzzunder- und Oberflächenoxidation.
| Element | ER70S-6 Reichweite/Maximum |
|---|---|
| Kohlenstoff (C) | 0,06–0,15 % |
| Mangan (Mn) | 1,40–1,85 % |
| Silizium (Si) | 0,80-1,15 % |
| Phosphor (P) | ≤0,025 % |
| Schwefel (S) | ≤0,035 % |
| Kupfer (Cu) | ≤0,50 % |
Käufer, die zertifizierte Chemikalien benötigen, sollten das entsprechende Materialzertifikat oder Chargentestdaten für das genaue gelieferte Produkt anfordern, anstatt sich nur auf nominelle Klassifizierungsgrenzen zu verlassen.
Die folgenden mechanischen Eigenschaftswerte werden aus den aktuellen KYA-Produktdaten übernommen. Die tatsächlichen Eigenschaften des abgeschiedenen Schweißguts hängen vom Schweißverfahren, dem Schutzgas, der Wärmezufuhr, der Verbindungskonstruktion, dem Grundmaterial und den Prüfbedingungen ab.
| Testgegenstand | KYA-Garantiewert | aufgeführtes allgemeines Ergebnis |
|---|---|---|
| Zugfestigkeit | ≥500 MPa | 558 MPa |
| Streckgrenze | ≥420 MPa | 472 MPa |
| Verlängerung | ≥22 % | 27 % |
| Aufprallenergie bei -30°C | ≥27 J | 98 J |
Für das WIG/GTAW-Schweißen von Weich- und Kohlenstoffstahl sollte normalerweise ER70S-6 mit 100 % Argon-Schutzgas und DCEN-Polarität verwendet werden . Die WIG-Stromstärke sollte entsprechend der Dicke des Grundmetalls, dem Durchmesser des Füllstabs, dem Wolframdurchmesser, der Verbindungskonstruktion, der Schweißposition und dem qualifizierten Schweißverfahren ausgewählt werden.
| WIG-Parameter | Empfohlener Ansatz |
|---|---|
| Verfahren | GTAW / WIG |
| Schutzgas | 100 % Argon |
| Polarität | DCEN für typisches WIG-Schweißen von Kohlenstoffstahl |
| Füllerdurchmesser | Wählen Sie entsprechend der Dicke des Grundmetalls, der Fugengröße und der erforderlichen Abscheidung aus |
| Oberflächenvorbereitung | Entfernen Sie vor kritischen Schweißarbeiten übermäßigen Rost, Öl, Feuchtigkeit, Farbe und Verunreinigungen |
| Stromstärke | Bestimmen Sie die Materialstärke, die Wolframgröße, die Füllstoffgröße, das Verbindungsdesign und die zugelassene WPS |
Verwenden Sie die CO2-Gasflusswerte im folgenden Abschnitt nicht als WIG-Parameter. Sie gehören zu den Referenzdaten für das MIG/GMAW-Schweißen mit durchgehendem Draht, die derzeit mit diesem KYA-Produkt geliefert werden.
Die aktuelle KYA-Quellenseite liefert außerdem die folgenden Schweißstrom- und CO2-Flussdaten. Da diese Werte CO2-Schutzgas verwenden, sollten sie als MIG/GMAW-Referenzparameter und nicht als WIG-Schweißparameter identifiziert werden.
| Drahtgröße | Schweißstrom | CO2-Durchflussrate |
|---|---|---|
| 0,6 mm | 50-80 A | 10-15 l/min |
| 0,8 mm | 50-100 A | 15 l/min |
| 1,0 mm | 50-220 A | 15-20 l/min |
| 1,2 mm | 80-350 A | 15-25 l/min |
| 1,6 mm | 170-550 A | 20-25 l/min |
Dies sind KYA-Referenzwerte für das kontinuierliche Drahtschutzgasschweißen. Die tatsächlichen MIG/GMAW-Einstellungen hängen vom Schutzgas, dem Übertragungsmodus, der Dicke des Grundmetalls, der Drahtvorschubgeschwindigkeit, dem Abstand zwischen Kontaktspitze und Werkstück und dem anwendbaren Schweißverfahren ab.
AWS A5.18 ER70S-6-Klassifizierung: Kohlenstoffstahl-Zusatzwerkstoff, der häufig zum Schweißen weicher und geeigneter Kohlenstoffstähle verwendet wird.
Hoher Mn- und Si-Desoxidationsmittelgehalt: Unterstützt die Fließfähigkeit der Pfütze und bietet eine nützliche Toleranz gegenüber mäßiger Walzzunder- und Oberflächenoxidation.
Kupferbeschichtete Oberfläche: Bietet die angegebene Oberflächenbeschaffenheit und trägt zum Schutz der Fülldrahtoberfläche bei normaler Handhabung und Lagerung bei.
Geeignet für WIG/GTAW: Verwenden Sie 100 % Argon und geeignete DCEN-Schweißparameter für herkömmliche WIG-Anwendungen aus Kohlenstoffstahl.
Mehrere Durchmesser: Die verfügbaren KYA-Größen reichen von 0,6 mm bis 1,6 mm für unterschiedliche Schweiß- und Drahtvorschubanforderungen.
Gute Fließfähigkeit des Schweißbades: Der mit ER70S-6 verbundene Siliziumgehalt unterstützt die Benetzung und eine gleichmäßige Schweißnahtbildung bei Verwendung geeigneter Schweißverfahren.
Industrielle Kohlenstoffstahlanwendungen: Geeignet für die Fertigung, den Maschinenbau, den Bau, den Schiffbau und das damit verbundene Schweißen von Kohlenstoffstahl, wenn ER70S-6 spezifiziert ist.
ER70S-6 wird zum Schweißen von Weichstahl und geeigneten Kohlenstoffstahlkomponenten verwendet, bei denen eine gute Pfützenkontrolle, Benetzungsverhalten und Desoxidationsfähigkeit erforderlich sind. Für WIG/GTAW kann es je nach Verbindungsdesign und qualifiziertem Schweißverfahren als Zusatzwerkstoff in manuellen oder automatisierten Schweißprozessen verwendet werden.
| Anwendung | Typische Verwendung |
|---|---|
| Stahlkonstruktionen | Geeignete Kohlenstoffstahlherstellung, wenn ER70S-6 durch das Schweißverfahren zulässig ist. |
| Maschinenbau | Schweißen von Rahmen, Halterungen, Maschinenkomponenten und gefertigten Baugruppen. |
| Schiffbau | Ausgewählte Schiffsfertigung aus Kohlenstoffstahl unterliegt genehmigten Schweißverfahren. |
| Brücken | Schweißen von Kohlenstoffstahlkonstruktionen, wenn das angegebene Schweißzusatzwerkstoff und WPS ER70S-6 zulassen. |
| Druckbehälter | Schweißanwendungen unterliegen den geltenden Material-, Code- und Verfahrensanforderungen. |
| Konstruktion | Allgemeine Herstellung und Reparatur von Kohlenstoffstahl. |
| Petrochemische Ausrüstung | Ausgewählte Kohlenstoffstahlherstellung entsprechend den technischen Anforderungen. |
| Kessel und Elektrogeräte | Anwendungen, bei denen die erforderliche Schweißspezifikation ER70S-6-Zusatzwerkstoff zulässt. |
Der Füllstoffdurchmesser sollte entsprechend der Dicke des Grundmetalls, der Verbindungsgeometrie, der erforderlichen Abschmelzleistung, der Schweißposition, der Wärmeeinbringung und dem Schweißverfahren ausgewählt werden. Der kleinste oder größte verfügbare Durchmesser ist nicht automatisch die beste Option.
| Durchmesserauswahl | Überlegungen zur |
|---|---|
| 0,6–0,8 mm | Füllstoff mit kleinem Durchmesser für Anwendungen, die eine relativ feine Wärme- und Füllstoffkontrolle erfordern; Bestätigen Sie das WIG-Produktformular. |
| 0,9–1,0 mm | Mittlere Füllergrößen für geeignete leichte und allgemeine Arbeiten. |
| 1,2 mm | Größere Füll- oder Endlosdrahtgröße für höhere Abscheidungsanforderungen mit geeigneter Schweißausrüstung. |
| 1,6 mm | Größere Füllstoffgröße für geeignete dickere Fugen oder Anwendungen mit höherer Ablagerung. |
ER70S-6 und ER70S-2 sind beide Kohlenstoffstahl-Zusatzstoffklassifizierungen, die beim WIG-Schweißen verwendet werden, ihre Desoxidationsmittelsysteme unterscheiden sich jedoch. Der richtige Zusatzwerkstoff sollte dem Grundmaterial, dem Schweißverfahren und den Projektanforderungen entsprechen und nicht davon ausgehen, dass die beiden Qualitäten immer austauschbar sind.
| Merkmal | ER70S-6 | ER70S-2 |
|---|---|---|
| Materielle Familie | Füllmetall aus Kohlenstoffstahl | Füllmetall aus Kohlenstoffstahl |
| Primäre Desoxidationsmittel | Relativ hoher Mangan- und Siliziumgehalt | Verschiedenes Mehrelement-Desoxidationssystem |
| Auswahl | Befolgen Sie die geltenden WPS, technischen Anforderungen und Basismetallspezifikationen. | |
KYA liefert Schweißzusatzwerkstoff ER70S-6 an Schweißhändler, Industriezulieferer, Stahlhersteller, Maschinenhersteller, Bauunternehmen, Werften und andere professionelle Käufer.
Da WIG-Stäbe und MIG-Drähte unterschiedliche Produktformen und Verpackungen verwenden, sollten Käufer den Schweißprozess bei der Angebotsanfrage klar angeben. Geben Sie für WIG-Anwendungen den erforderlichen Füllstoffdurchmesser, die Länge des geraden Stabs (falls zutreffend), das Paketgewicht, das Grundmetall und die erforderliche Norm an. Für Endlosdrahtanwendungen Spulen- oder Trommeltyp und Schweißverfahren bereitstellen.
Käufer, die AWS-Zertifikate, chemische Analysen, mechanische Testdaten oder andere Inspektionsdokumente benötigen, sollten diese Anforderungen bei der Anfrage angeben, damit die genaue Produktspezifikation vor der Produktion bestätigt werden kann.
Großhandelspreis anfordern Entdecken Sie Schweißdraht
Ja. ER70S-6 kann als Kohlenstoffstahl-Zusatzwerkstoff für WIG/GTAW verwendet werden, wenn es in einer geeigneten Zusatzform geliefert und mit dem richtigen Schutzgas und Schweißverfahren verwendet wird.
Beim herkömmlichen WIG/GTAW-Schweißen von Kohlenstoffstahl mit ER70S-6 wird normalerweise 100 % Argon-Schutzgas verwendet.
Nein. CO2- und Argon/CO2-Gemische werden mit MIG/GMAW-Anwendungen in Verbindung gebracht. Beim herkömmlichen WIG-Schweißen mit ER70S-6 sollte ein inertes Schutzgas wie 100 % Argon verwendet werden.
DCEN (Gleichstromelektrode negativ) wird typischerweise zum WIG-Schweißen von Weich- und Kohlenstoffstahl verwendet.
ER70S-6 ist eine Kohlenstoffstahl-Elektroden- und Stabklassifizierung, die von AWS A5.18 abgedeckt wird.
ER70S-6 wird hauptsächlich für geeignete Weich- und Kohlenstoffstähle verwendet. Es sollte nicht automatisch für Edelstahl-, Aluminium- oder andere Legierungssysteme verwendet werden, die unterschiedliche Zusatzmetallklassifizierungen erfordern.
Mangan und Silizium wirken als Desoxidationsmittel und unterstützen das Verhalten von Schweißpfützen. Dies verleiht ER70S-6 eine nützliche Toleranz gegenüber mäßiger Walzzunder- und Oberflächenoxidation im Vergleich zu Kohlenstoffstahlfüllstoffen mit geringerer Desoxidationsfähigkeit.
ER70S-6 sollte nicht als Elektrodenklassifizierung mit niedrigem Wasserstoffgehalt im gleichen Sinne wie SMAW-Elektroden mit niedrigem Wasserstoffgehalt wie E7018 beschrieben werden. Füllmaterial sollte dennoch sauber und trocken gelagert und vor Öl, Feuchtigkeit und Verunreinigungen geschützt werden.
Die Klassifizierung des Zusatzwerkstoffs kann gleich sein, Produktform und Schweißmethode unterscheiden sich jedoch. Beim manuellen WIG werden normalerweise gerade Füllstäbe verwendet, während beim MIG kontinuierlich zugeführter Draht auf einer Spule oder Trommel verwendet wird.
Kontinuierlicher Spulendraht kann in speziellen automatischen oder mechanisierten WIG-Drahtvorschubsystemen verwendet werden, bei herkömmlichen manuellen WIG-Drahtvorschubsystemen werden jedoch normalerweise Füllstäbe mit gerader Schnittlänge verwendet. Bestätigen Sie vor der Bestellung den Schweißprozess und die gewünschte Produktform.
In den aktuellen KYA-Produktdaten sind die Durchmesser 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm und 1,6 mm aufgeführt. Bestätigen Sie die Verfügbarkeit in der erforderlichen WIG-Stab- oder Endlosdrahtform.
Die aktuellen KYA-Produktdaten geben einen Garantiewert von mindestens 500 MPa und ein Gesamtergebnis von 558 MPa an. Die tatsächliche Leistung des Schweißguts hängt von den Prozess- und Testbedingungen ab.
Sein relativ hoher Mangan- und Siliziumgehalt sorgt für eine gute Toleranz gegenüber mäßiger Oberflächenoxidation und Walzzunder. Bei kritischen Schweißarbeiten sollten dennoch die erforderlichen Reinigungsverfahren und WPS eingehalten werden.
In den aktuellen KYA-Produktdaten sind 5-kg-, 15-kg- und 20-kg-Spulen sowie 100-350-kg-Fässer aufgeführt. Käufer, die herkömmliche WIG-Füllstäbe benötigen, sollten die Länge der geraden Stäbe und die Verfügbarkeit der Verpackung separat bestätigen.
Lagern Sie es in einer sauberen und trockenen Umgebung und schützen Sie das Zusatzmetall vor dem Schweißen vor Feuchtigkeit, Öl, Staub, Rost und anderen Verunreinigungen.
Ja. Schweißhändler, Stahlhersteller, Maschinenhersteller und andere industrielle Einkäufer können sich bezüglich Durchmesser, Verpackung, Zertifizierung und Großeinkaufsanforderungen an KYA wenden.
Suchen Sie nach ER70S-6 kupferbeschichtetem WIG-Schweißzusatz ? Senden Sie KYA Fasteners Ihren Schweißprozess, den Fülldurchmesser, die erforderliche Produktform, das Verpackungsgewicht, die Spezifikation des Grundmetalls, die Kaufmenge, das Zielland und die Zertifizierungsanforderungen. Geben Sie für WIG-Anwendungen an, ob Sie gerade Füllstäbe oder Endlosdraht für ein automatisiertes WIG-System benötigen.