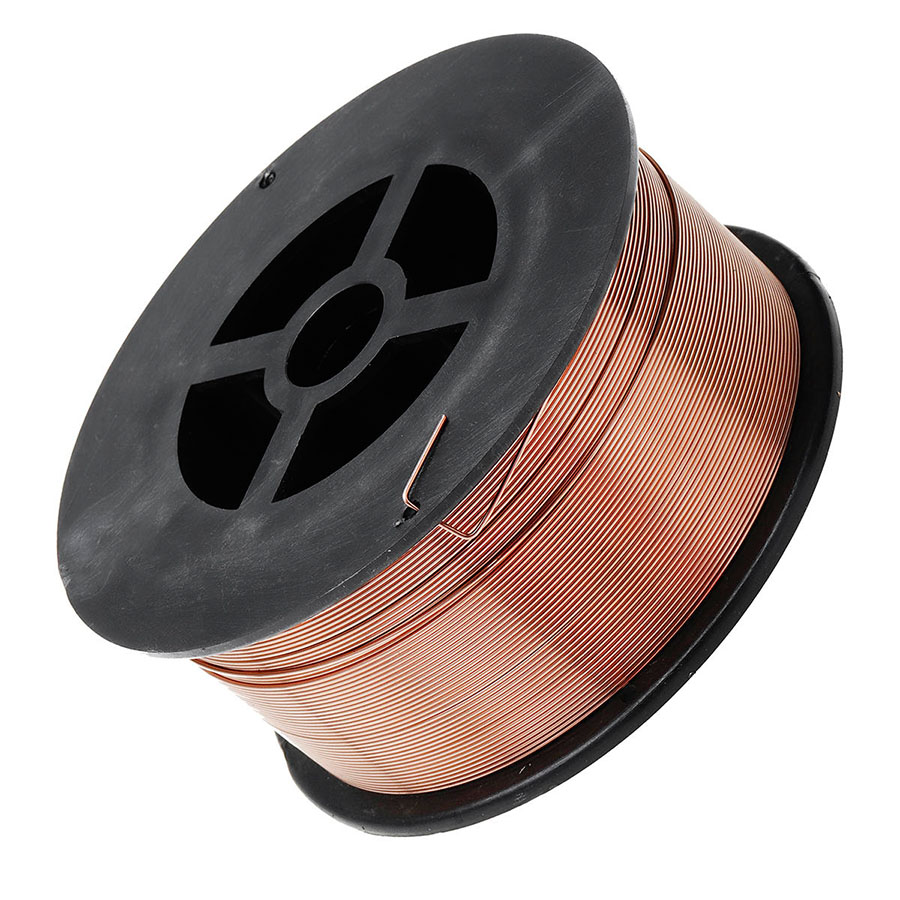
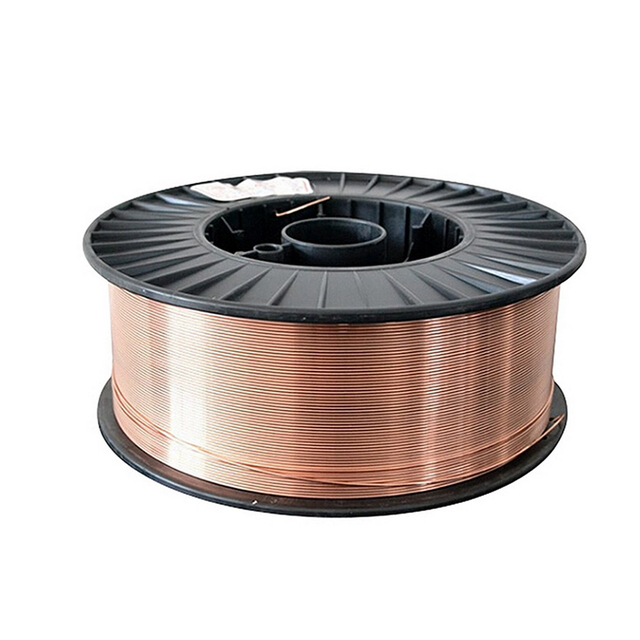
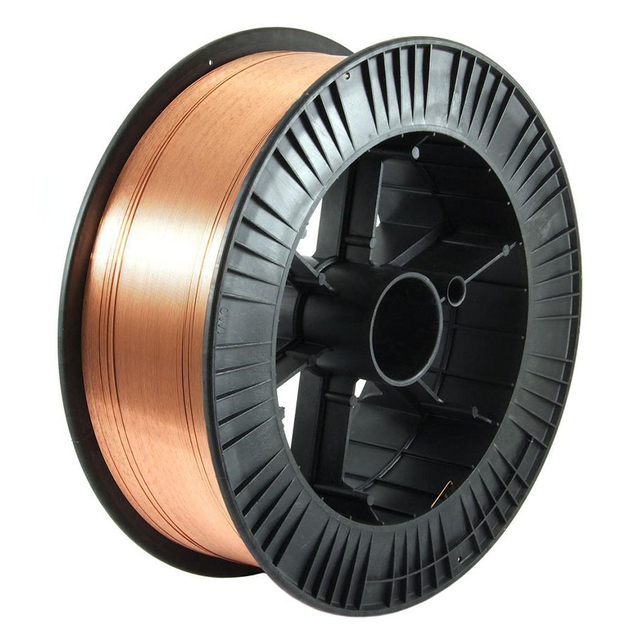
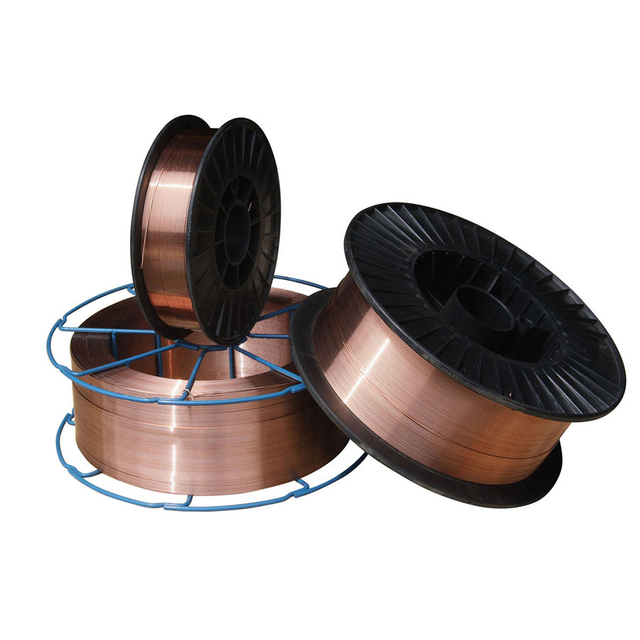
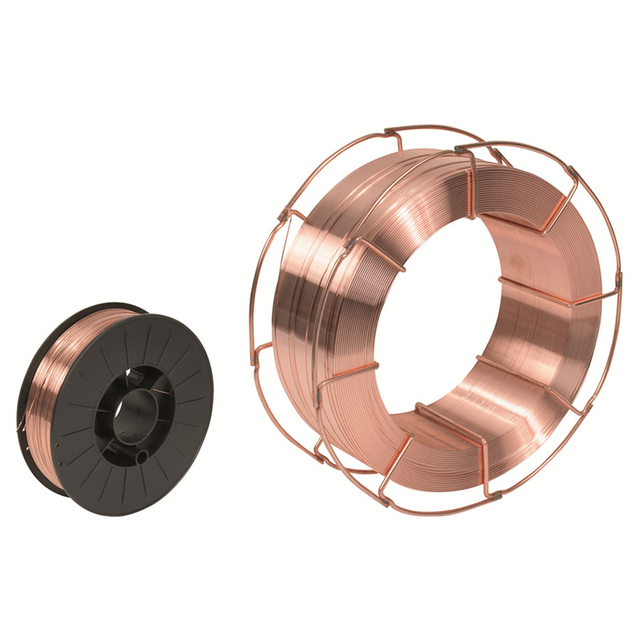
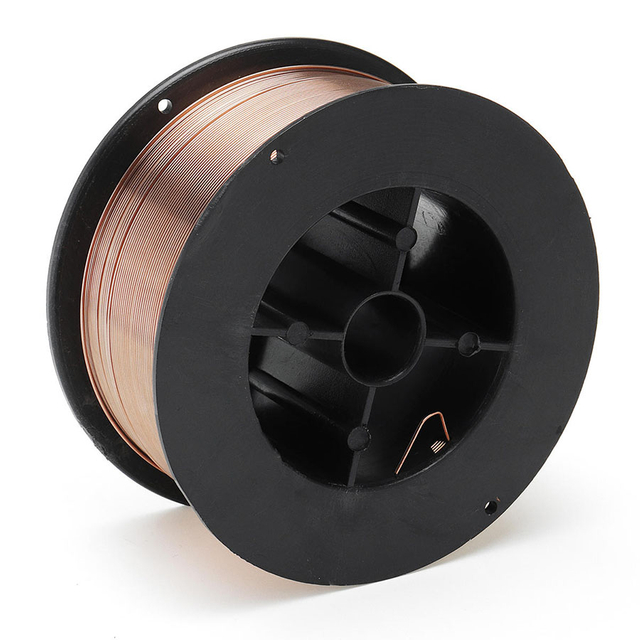
KYA ER70S-6 Bakır Kaplamalı TIG Kaynak teli yumuşak çeliklerin ve uygun karbon çeliği uygulamalarının kaynağı için karbon çeliği dolgu metalidir. olarak sınıflandırılan AWS A5.18 ER70S-6 bu ürün, nispeten yüksek düzeyde manganez ve silikon deoksidanlar içerir ve uygun ürün formunda tedarik edildiğinde ve doğru kaynak prosedürüyle kullanıldığında TIG/GTAW'nin yanı sıra MIG/GMAW için de kullanılabilir.
geleneksel TIG kaynağı için normalde Karbon çeliğinin ile ER70S-6 dolgu metali kullanılır %100 argon koruyucu gaz ve DCEN polaritesi . Manganez ve silikon içeriği, kaynak birikintisi akışkanlığını destekler ve orta derecede yüzey oksidasyonuna ve hadde tufalına karşı faydalı tolerans sağlamaya yardımcı olur, ancak kritik kaynak için uygun bağlantı temizliği tavsiye edilmeye devam eder.
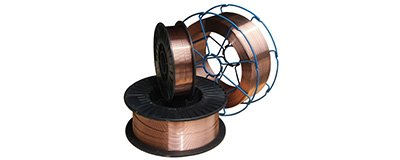
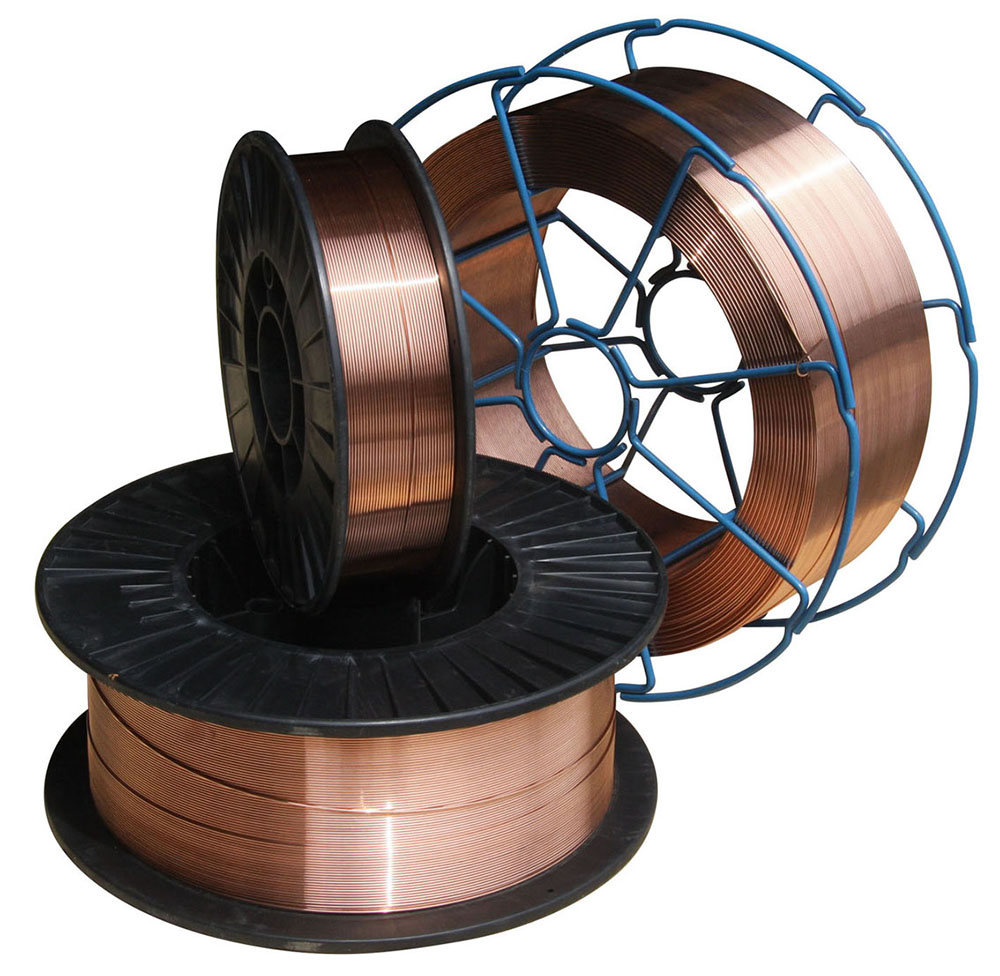
KYA, çapları listeler 0,6 mm'den 1,6 mm'ye kadar . Mevcut KYA ürün verileri ayrıca 5kg, 15kg ve 20kg'lık makaraların yanı sıra 100-350kg'lık varilleri de listeliyor. Geleneksel elle beslemeli TIG dolgu çubuklarına ihtiyaç duyan alıcılar, sipariş vermeden önce gerekli düz kesilmiş çubuk formunu ve ambalajı KYA ile teyit etmelidir; makara ve tambur paketleri ise daha çok sürekli tel beslemeli kaynak uygulamalarıyla ilişkilendirilir.
| Spesifikasyon | Ayrıntıları |
|---|---|
| AWS Sınıflandırması | AWS A5.18 ER70S-6 |
| Referans Verilen Tanımlar | ER70S-6 / ER50-6 / SG2 / JIS YGW12; Tam sipariş için geçerli sertifikayı onaylayın |
| Dolgu Metal Tipi | Katı Karbon Çelik Kaynak teli / Dolgu Metal |
| Baz Metal | Yumuşak Çelik ve Uygun Karbon Çelik |
| Yüzey | Bakır Kaplamalı |
| Mevcut Çaplar | 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm |
| TIG / GTAW Koruyucu Gaz | %100 Argon |
| Tipik TIG Polaritesi | DCEN / Doğru Akım Elektrodu Negatif |
| MIG / GMAW Koruyucu Gaz | KYA ürün verilerinde listelendiği gibi %100 CO2, Ar + %5 CO2, Ar + %2 O2 |
| Listelenen Makara Ambalajı | 5kg, 15kg, 20kg |
| Listelenen Varil Paketleme | 100-350kg |
| Makara Çeşitleri | D270, D300 Plastik Makara; K300 Metal Makara |
| Manuel TIG Çubuk Formu | Sipariş vermeden önce kesim çubuğunun çapını, uzunluğunu ve ambalajını KYA ile teyit edin |
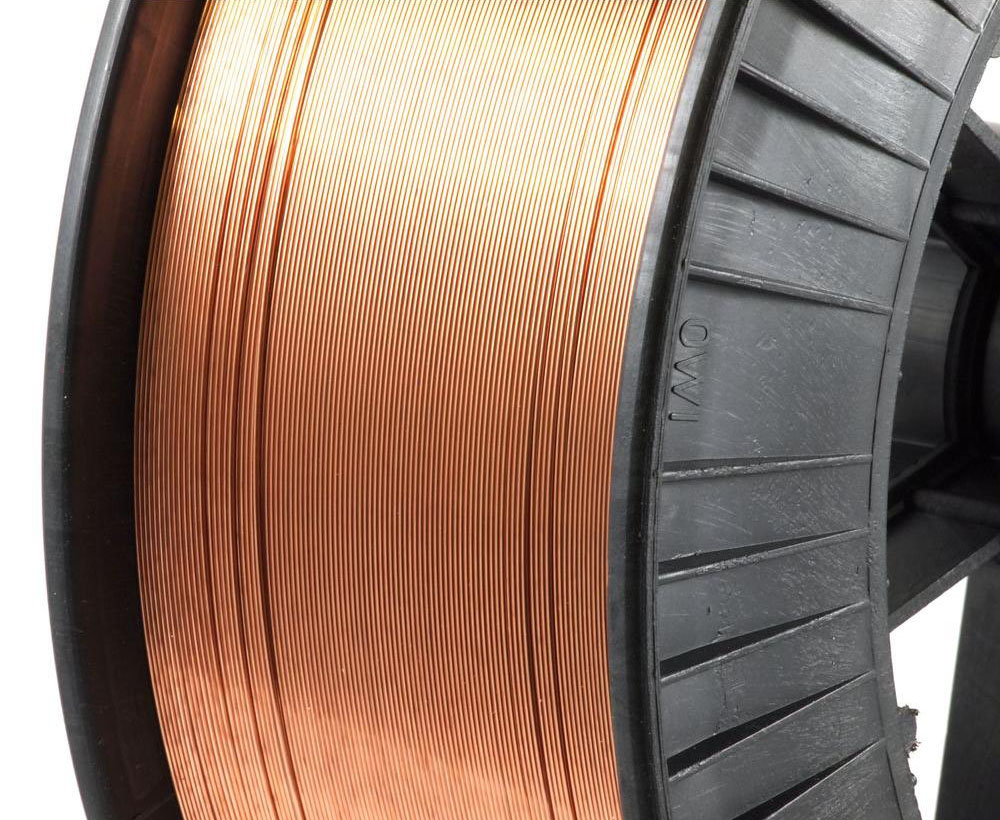
ER70S-6, hem karbon çeliği dolgu metali olarak kullanılabilir TIG/GTAW hem de MIG/GMAW'da ancak koruyucu gaz, polarite, dolgu dağıtım yöntemi, paketleme ve kaynak parametreleri farklıdır. Bu süreçler birbirinin yerine geçebilirmiş gibi sunulmamalıdır.
| Öğe | TIG / GTAW | MIG / GMAW |
|---|---|---|
| Dolgu Sınıflandırması | ER70S-6 | ER70S-6 |
| Tipik Doldurucu Formu | Düz kesim uzunlukta dolgu çubuğu veya uyumlu otomatik tel besleme | Makara veya tambur üzerinde sürekli tel |
| Koruyucu Gaz | %100 Argon | CO2 veya uygun argon bazlı gaz karışımı |
| Tipik Çelik Polaritesi | DCEN | Tipik olarak DCEP |
| Dolgu Teslimatı | Dolgu maddesi kaynak havuzuna ayrı olarak eklenir | Tel elektrot kaynak tabancasından sürekli olarak beslenir |
| Tipik Satın Alma Formu | Manuel TIG için çubuk tüp / kutu | Makara veya toplu tambur |
Uygulamanız geleneksel manuel TIG kaynağı ise KYA'ya gerekli dolgu çapını, kesim uzunluğunu, paket ağırlığını, ana metali ve kaynak prosedürünü bildirin. D270, D300 veya K300 makarasında sürekli kabloya ihtiyacınız varsa uygulamanın MIG/GMAW mı yoksa otomatik tel beslemeli TIG işlemi mi olduğunu belirtin.
ER70S-6, diğer bazı karbon çeliği dolgu metalleriyle karşılaştırıldığında nispeten yüksek manganez ve silikon içeriği ile karakterize edilir. Bu deoksidizatörler kaynak havuzu davranışını destekler ve orta seviyedeki hadde tufalına ve yüzey oksidasyonuna karşı faydalı tolerans sağlar.
| Eleman | ER70S-6 Aralığı / Maksimum |
|---|---|
| Karbon (C) | %0,06-0,15 |
| Manganez (Mn) | %1,40-1,85 |
| Silikon (Si) | %0,80-1,15 |
| Fosfor (P) | ≤%0,025 |
| Kükürt (S) | ≤%0,035 |
| Bakır (Cu) | ≤%0,50 |
Sertifikalı kimyaya ihtiyaç duyan alıcılar, yalnızca nominal sınıflandırma sınırlarına dayanmak yerine, tedarik edilen tam ürün için geçerli malzeme sertifikasını veya seri test verilerini talep etmelidir.
Aşağıdaki mekanik özellik değerleri mevcut KYA ürün verilerinden alınmıştır. Gerçekte biriken kaynak metali özellikleri kaynak işlemine, koruyucu gaza, ısı girdisine, bağlantı tasarımına, temel malzemeye ve test koşullarına bağlıdır.
| Test Öğesi | KYA Garanti Değeri | Listelendi Genel Sonuç |
|---|---|---|
| Çekme Dayanımı | ≥500 MPa | 558 MPa |
| Akma Dayanımı | ≥420 MPa | 472 MPa |
| Uzama | ≥%22 | %27 |
| -30°C'de Darbe Enerjisi | ≥27 J | 98J |
Yumuşak ve karbon çeliğin TIG/GTAW kaynağı için ER70S-6 normalde ile kullanılmalıdır %100 argon koruyucu gaz ve DCEN polaritesi . TIG amperajı ana metal kalınlığına, dolgu çubuğu çapına, tungsten çapına, bağlantı tasarımına, kaynak pozisyonuna ve nitelikli kaynak prosedürüne göre seçilmelidir.
| TIG Parametresi | Önerilen Yaklaşım |
|---|---|
| İşlem | GTAW / TIG |
| Koruyucu Gaz | %100 Argon |
| Polarite | Tipik karbon çeliği TIG kaynağı için DCEN |
| Dolgu Çapı | Ana metal kalınlığına, bağlantı boyutuna ve gerekli kaplamaya göre seçim yapın |
| Yüzey Hazırlığı | Kritik kaynak işleminden önce aşırı pas, yağ, nem, boya ve kirliliği giderin |
| Amperaj | Malzeme kalınlığı, tungsten boyutu, dolgu boyutu, bağlantı tasarımı ve onaylı WPS'den karar verin |
Aşağıdaki bölümdeki CO2 gaz akışı değerlerini TIG parametreleri olarak kullanmayın. Bunlar, şu anda bu KYA ürünüyle birlikte sağlanan sürekli kablolu MIG/GMAW referans verilerine aittir.
Mevcut KYA kaynak sayfası ayrıca aşağıdaki kaynak akımı ve CO2 akışı verilerini de sağlar. Bu değerler CO2 koruyucu gaz kullandığından, TIG kaynak parametreleri olarak değil, olarak tanımlanmalıdırlar MIG/GMAW referans parametreleri .
| Tel Boyutu | Kaynak Akımı | CO2 Akış Hızı |
|---|---|---|
| 0,6 mm | 50-80A | 10-15 L/dk |
| 0,8 mm | 50-100A | 15 L/dak |
| 1,0 mm | 50-220A | 15-20 L/dk |
| 1,2 mm | 80-350A | 15-25 L/dk |
| 1,6 mm | 170-550A | 20-25 L/dk |
Bunlar sürekli telli gaz korumalı kaynak için KYA referans değerleridir. Gerçek MIG/GMAW ayarları koruyucu gaza, transfer moduna, ana metal kalınlığına, tel besleme hızına, temas ucu-iş parçası mesafesine ve geçerli kaynak prosedürüne bağlıdır.
AWS A5.18 ER70S-6 Sınıflandırması: Yumuşak ve uygun karbon çeliklerinin kaynağında yaygın olarak kullanılan karbon çeliği dolgu metali.
Yüksek Mn ve Si Deoksidasyon İçeriği: Su birikintisi akışkanlığını destekler ve orta seviyedeki değirmen tufalı ve yüzey oksidasyonuna karşı faydalı tolerans sağlar.
Bakır Kaplamalı Yüzey: Belirtilen yüzey kaplamasını sağlar ve normal kullanım ve depolama sırasında dolgu teli yüzeyinin korunmasına yardımcı olur.
TIG/GTAW için uygundur: Geleneksel karbon çeliği TIG uygulamaları için %100 argon ve uygun DCEN kaynak parametrelerini kullanın.
Çoklu Çaplar: Farklı kaynak ve tel besleme gereksinimleri için mevcut KYA boyutları 0,6 mm'den 1,6 mm'ye kadar değişir.
İyi Kaynak Havuzu Akışkanlığı: ER70S-6 ile ilişkili silikon seviyesi, uygun kaynak prosedürleri kullanıldığında ıslanmayı ve pürüzsüz boncuk oluşumunu destekler.
Endüstriyel Karbon Çelik Uygulamaları: ER70S-6'nın belirtildiği imalat, makine, inşaat, gemi yapımı ve ilgili karbon çeliği kaynakları için uygundur.
ER70S-6, iyi su birikintisi kontrolü, ıslatma davranışı ve oksit giderme özelliğinin gerekli olduğu yumuşak çelik ve uygun karbon çeliği bileşenlerin kaynaklanması için kullanılır. TIG/GTAW için birleştirme tasarımına ve nitelikli kaynak prosedürüne göre manuel veya otomatik kaynak proseslerinde dolgu metali olarak kullanılabilir.
| Uygulama | Tipik Kullanımı |
|---|---|
| Çelik Yapılar | Kaynak prosedürünün ER70S-6'ya izin verdiği durumlarda uygun karbon çeliği imalatı. |
| Mühendislik Makinaları | Kaynak çerçeveleri, braketler, makine bileşenleri ve fabrikasyon montajlar. |
| Gemi yapımı | Onaylanmış kaynak prosedürlerine tabi seçilmiş karbon çeliğinden deniz imalatı. |
| Köprüler | Belirtilen dolgu metalinin ve WPS'nin ER70S-6'ya izin verdiği yapısal karbon çeliği kaynağı. |
| Basınçlı Kaplar | Kaynak uygulamaları geçerli malzeme, kod ve prosedür gerekliliklerine tabidir. |
| Yapı | Genel karbon çeliği imalat ve onarımı. |
| Petrokimya Ekipmanları | Mühendislik gereksinimlerine göre seçilen karbon çeliği imalatı. |
| Kazanlar ve Güç Ekipmanları | Gerekli kaynak spesifikasyonunun ER70S-6 dolgu metaline izin verdiği uygulamalar. |
Dolgu çapı ana metal kalınlığına, birleştirme geometrisine, gerekli kaplama oranına, kaynak pozisyonuna, ısı girdisine ve kaynak prosesine göre seçilmelidir. Mevcut en küçük veya en büyük çap otomatik olarak en iyi seçenek değildir.
| Çap | Seçiminde Dikkat Edilmesi Gerekenler |
|---|---|
| 0,6-0,8 mm | Nispeten hassas ısı ve dolgu kontrolü gerektiren uygulamalar için küçük çaplı dolgu maddesi; TIG ürün formunu onaylayın. |
| 0,9-1,0 mm | Uygun hafif ve genel imalat için ara dolgu boyutları. |
| 1,2 mm | Uygun kaynak ekipmanıyla daha yüksek kaplama gereksinimleri için daha büyük dolgu maddesi veya sürekli tel boyutu. |
| 1,6 mm | Uygun daha kalın derzler veya daha yüksek biriktirme uygulamaları için daha büyük dolgu boyutu. |
ER70S-6 ve ER70S-2'nin her ikisi de TIG kaynağında kullanılan karbon çeliği dolgu sınıflandırmalarıdır, ancak deoksidasyon sistemleri farklıdır. Doğru dolgu maddesi, iki kalitenin her zaman birbirinin yerine geçebileceğini varsaymak yerine temel malzemeyi, kaynak prosedürünü ve proje gerekliliklerini takip etmelidir.
| Özellik | ER70S-6 | ER70S-2 |
|---|---|---|
| Malzeme Ailesi | Karbon çeliği dolgu metali | Karbon çeliği dolgu metali |
| Birincil Deoksidanlar | Nispeten yüksek manganez ve silikon | Farklı çok elementli deoksidasyon sistemi |
| Seçim | Geçerli WPS'ye, mühendislik gerekliliklerine ve ana metal spesifikasyonlarına uyun. | |
KYA, kaynak distribütörleri, endüstriyel tedarik şirketleri, çelik imalatçıları, makine üreticileri, inşaat şirketleri, tersaneler ve diğer profesyonel alıcılar için ER70S-6 kaynak dolgu metali tedarik etmektedir.
TIG çubuğu ve MIG teli farklı ürün formları ve ambalajları kullandığından, alıcılar fiyat teklifi isterken kaynak işlemini açıkça belirtmelidir. TIG uygulamaları için gerekli dolgu çapını, varsa düz çubuk uzunluğunu, paket ağırlığını, ana metali ve gerekli standardı sağlayın. Sürekli tel uygulamaları için makara veya tambur tipi ve kaynak işlemi sağlayın.
AWS sertifikalarına, kimyasal analizlere, mekanik test verilerine veya diğer denetim belgelerine ihtiyaç duyan alıcılar, üretimden önce tam ürün özelliklerinin doğrulanabilmesi için bu gereksinimleri sorguya dahil etmelidir.
Toptan Fiyat İste Kaynak teli ı keşfedin
Evet. ER70S-6, uygun dolgu formunda sağlandığında ve doğru koruyucu gaz ve kaynak prosedürüyle kullanıldığında TIG/GTAW için karbon çeliği dolgu metali olarak kullanılabilir.
Karbon çeliğinin ER70S-6 ile geleneksel TIG/GTAW kaynağında normalde %100 argon koruyucu gaz kullanılır.
No. CO2 ve argon/CO2 karışımları MIG/GMAW uygulamalarıyla ilişkilidir. ER70S-6 ile geleneksel TIG kaynağında %100 argon gibi inert bir koruyucu gaz kullanılmalıdır.
DCEN veya negatif doğru akım elektrotu genellikle yumuşak ve karbon çeliğinin TIG kaynağı için kullanılır.
ER70S-6, AWS A5.18 kapsamına giren bir karbon çelik elektrot ve çubuk sınıflandırmasıdır.
ER70S-6 öncelikle uygun yumuşak ve karbon çelikleri için kullanılır. Farklı dolgu metali sınıflandırmaları gerektiren paslanmaz çelik, alüminyum veya diğer alaşım sistemlerinde otomatik olarak kullanılmamalıdır.
Manganez ve silikon deoksidant görevi görür ve kaynak birikintisi davranışını destekler. Bu, ER70S-6'ya, daha düşük deoksidize edici karbon çeliği dolgu maddeleri ile karşılaştırıldığında, orta derecede hadde tufalına ve yüzey oksidasyonuna karşı faydalı tolerans sağlar.
ER70S-6, E7018 gibi düşük hidrojenli SMAW elektrotlarıyla aynı anlamda düşük hidrojenli elektrot sınıflandırması olarak tanımlanmamalıdır. Dolgu malzemesi yine de temiz ve kuru olarak saklanmalı ve yağdan, nemden ve kirlenmeden korunmalıdır.
İlave metal sınıflandırması aynı olabilir ancak ürün formu ve kaynak yöntemi farklılık gösterir. Manuel TIG normalde düz dolgu çubukları kullanırken MIG, bir makara veya tambur üzerinde sürekli olarak beslenen tel kullanır.
Sürekli makara teli, özel otomatik veya mekanize TIG tel besleme sistemlerinde kullanılabilir, ancak geleneksel manuel TIG normalde düz kesilmiş uzunlukta dolgu çubukları kullanır. Sipariş vermeden önce kaynak işlemini ve gerekli ürün formunu onaylayın.
Mevcut KYA ürün verileri 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm ve 1,6 mm çapları listelemektedir. Gerekli TIG çubuğu veya sürekli tel formunun mevcut olduğunu doğrulayın.
Mevcut KYA ürün verileri, en az 500 MPa garanti değerini ve 558 MPa genel sonucunu listeliyor. Gerçek kaynak metali performansı proses ve test koşullarına bağlıdır.
Nispeten yüksek manganez ve silikon içeriği, orta dereceli yüzey oksidasyonuna ve değirmen tufalına karşı faydalı tolerans sağlar. Kritik kaynaklarda yine de gerekli temizleme prosedürü ve WPS izlenmelidir.
Mevcut KYA ürün verileri 5 kg, 15 kg ve 20 kg'lık makaraların yanı sıra 100-350 kg'lık varilleri listelemektedir. Geleneksel TIG dolgu çubuklarına ihtiyaç duyan alıcılar, düz çubuk uzunluğunu ve ambalajın kullanılabilirliğini ayrı ayrı doğrulamalıdır.
Temiz ve kuru bir ortamda saklayın ve kaynak yapmadan önce dolgu metalini nem, yağ, toz, pas ve diğer kirlenmelerden koruyun.
Evet. Kaynak distribütörleri, çelik imalatçıları, makine üreticileri ve diğer endüstriyel alıcılar çap, paketleme, sertifikasyon ve toplu satın alma gereksinimleri için KYA ile iletişime geçebilir.
mi arıyorsunuz ER70S-6 bakır kaplı TIG kaynak dolgu metali ? Kaynak işleminizi, dolgu çapını, gerekli ürün formunu, paket ağırlığını, ana metal özelliklerini, satın alma miktarını, varış ülkesini ve sertifika gereksinimlerinizi KYA Fasteners'a gönderin. TIG uygulamaları için, otomatik bir TIG sistemi için düz dolgu çubuklarına mı yoksa sürekli kabloya mı ihtiyacınız olduğunu belirtin.