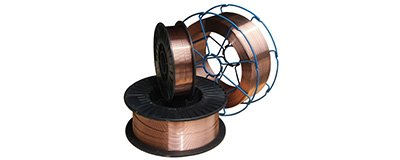
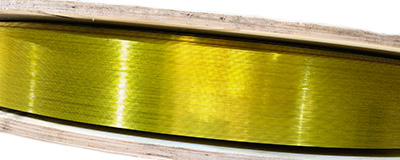
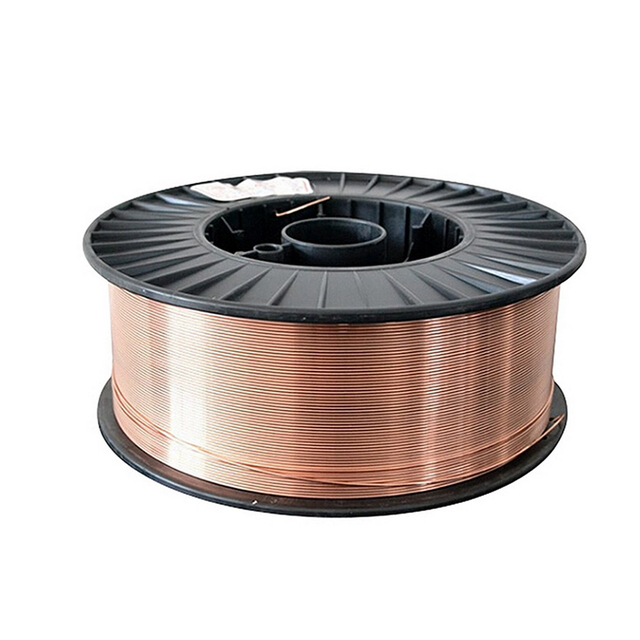
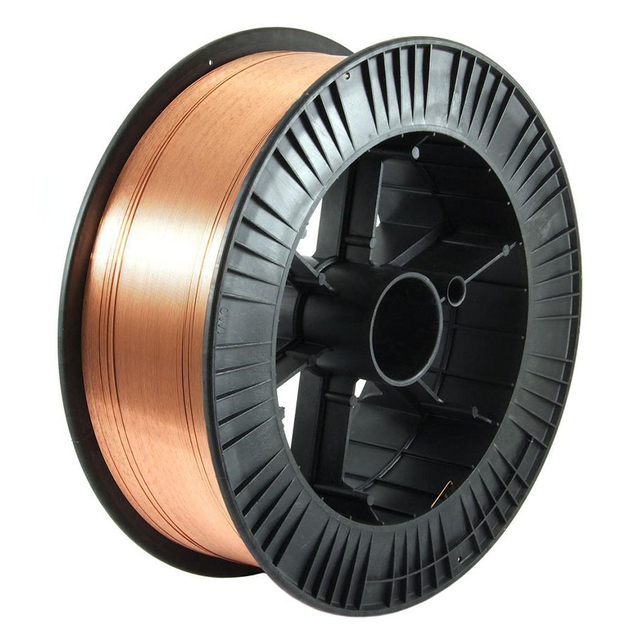
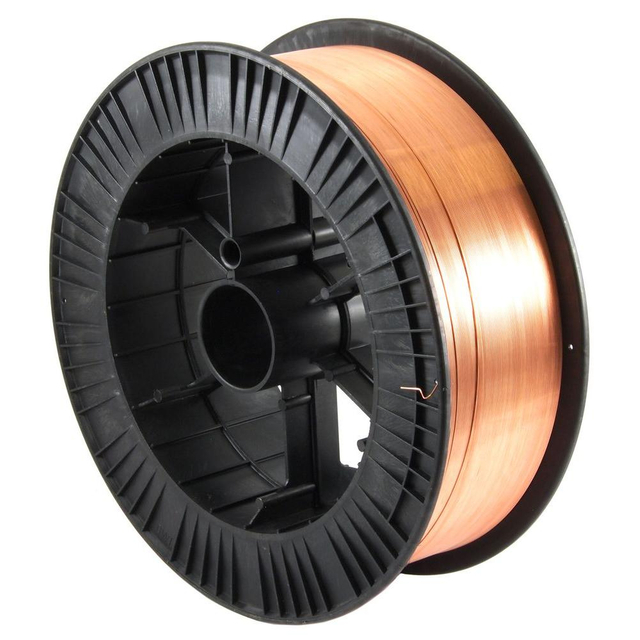
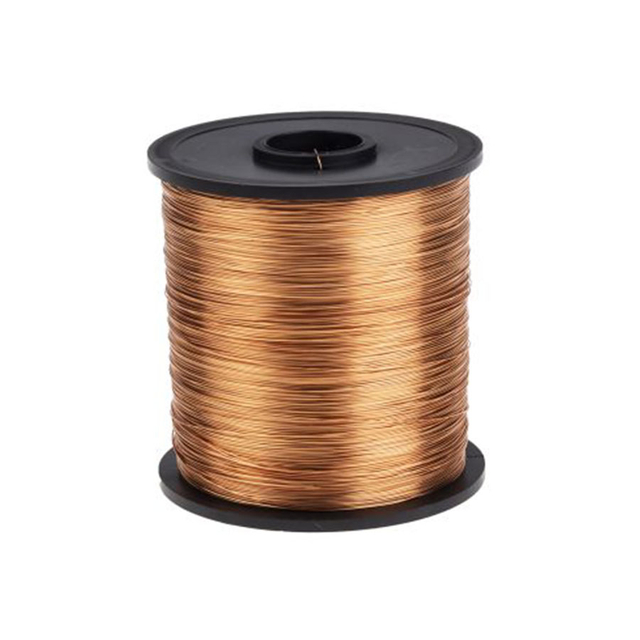
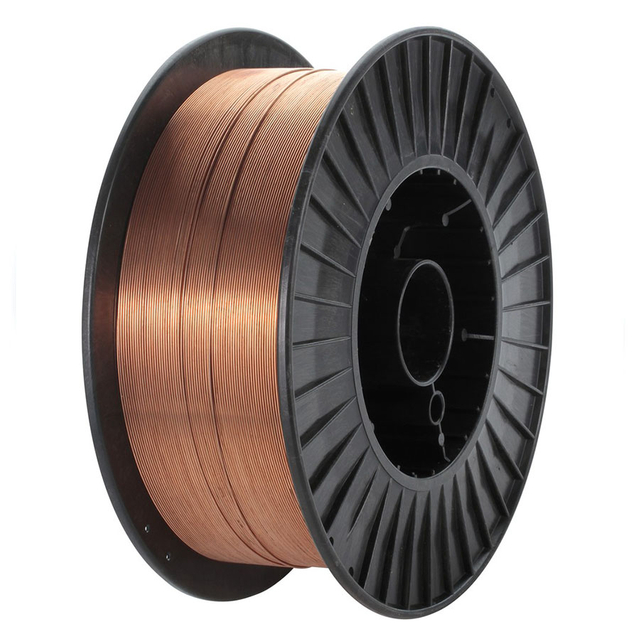
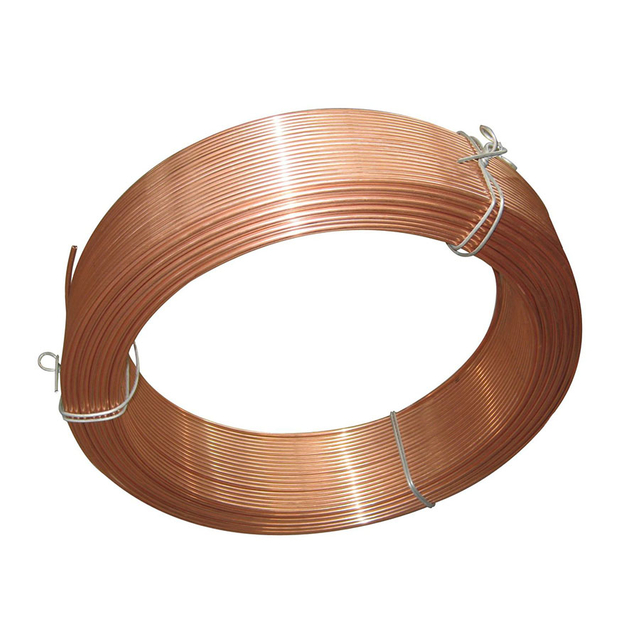
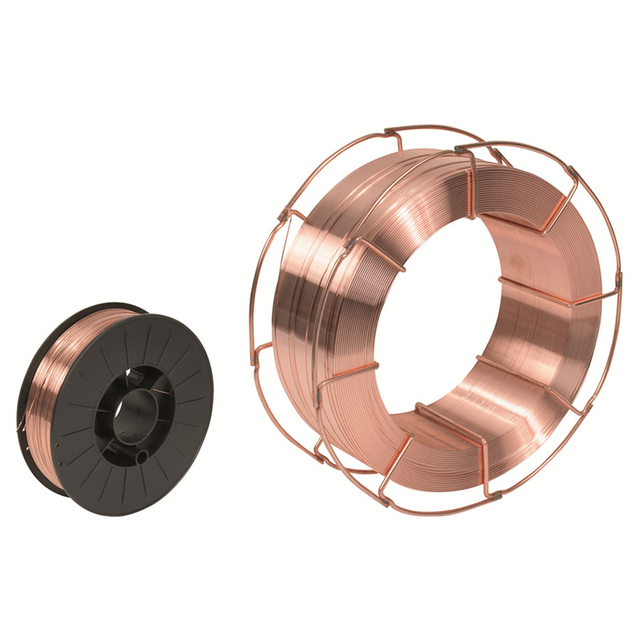
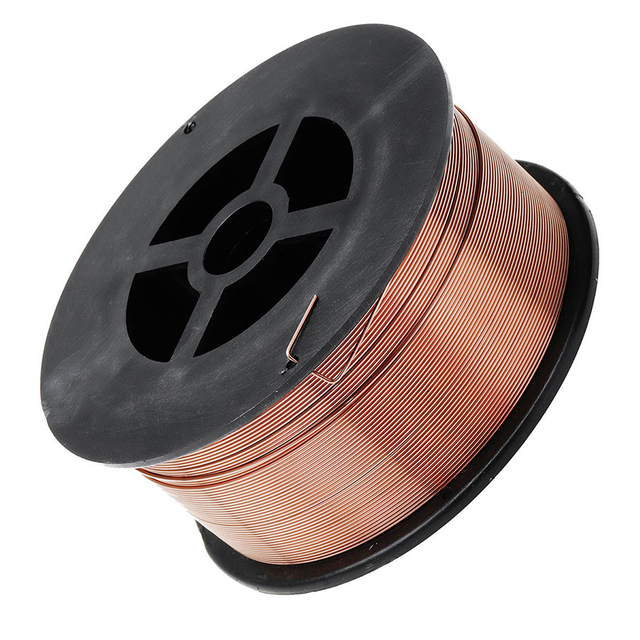
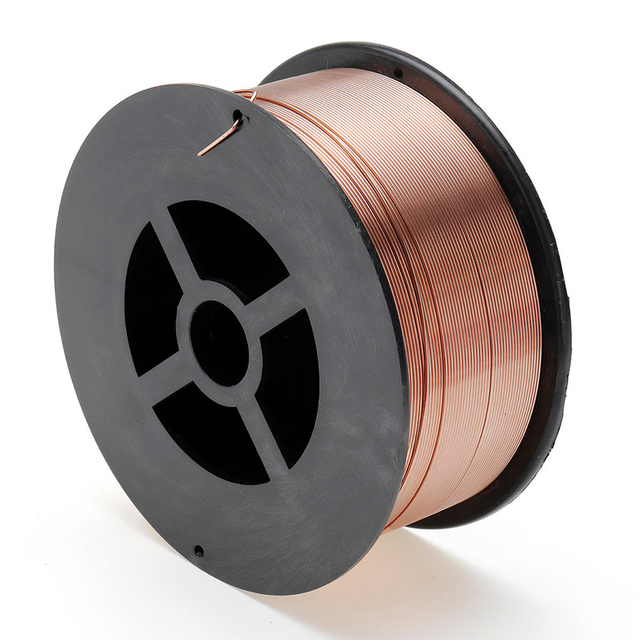
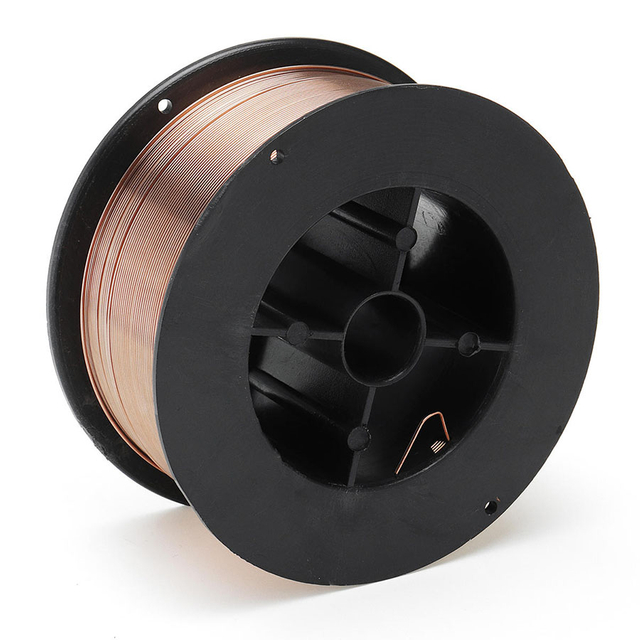
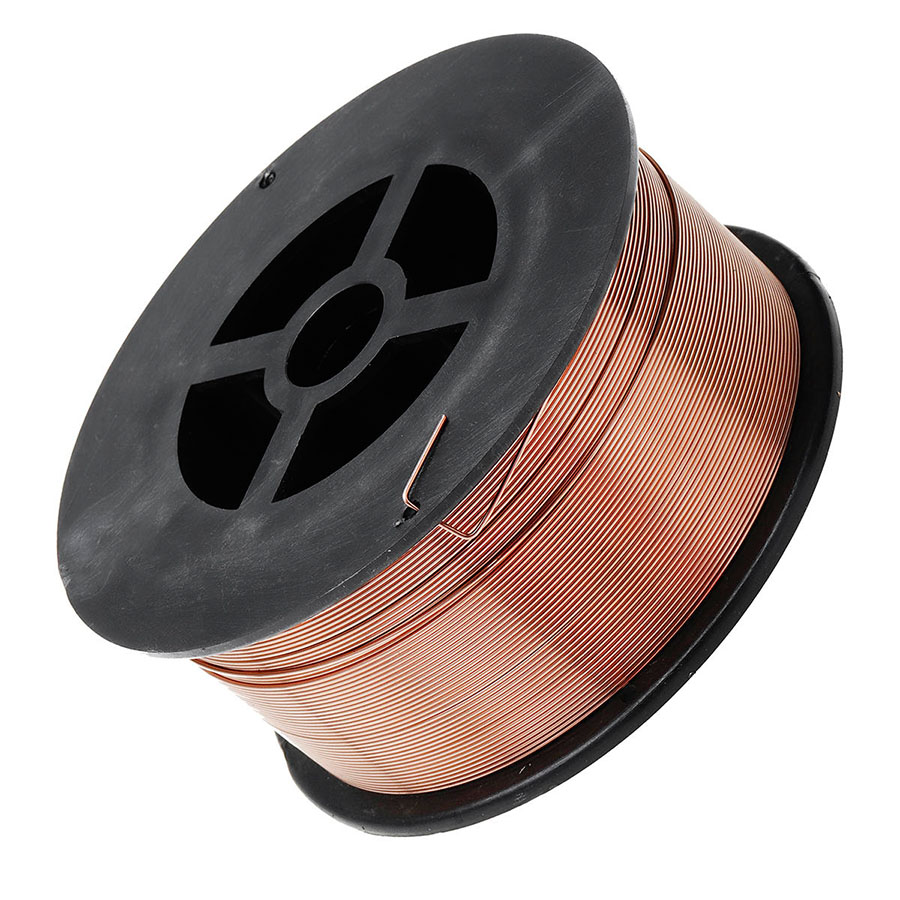
KYA ER70S-6 kopparbelagd TIG-svetstråd är en tillsatsmetall av kolstål för svetsning av mjukt stål och lämpliga kolstålapplikationer. Klassad som AWS A5.18 ER70S-6 innehåller den relativt höga halter av mangan- och kiseldeoxidationsmedel och kan användas för TIG/GTAW såväl som MIG/GMAW när den levereras i lämplig produktform och används med rätt svetsningsprocedur.
För konventionell TIG-svetsning av kolstål , används normalt ER70S-6 tillsatsmetall med 100 % argonskyddsgas och DCEN-polaritet . Dess mangan- och kiselinnehåll stödjer svetspölens flytbarhet och hjälper till att ge användbar tolerans mot måttlig ytoxidation och fräsavlagringar, även om korrekt fogrengöring fortfarande rekommenderas för kritisk svetsning.
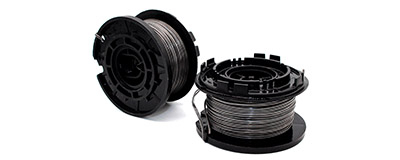
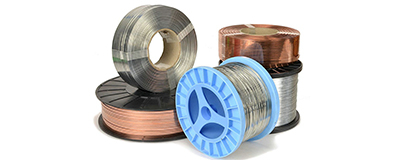
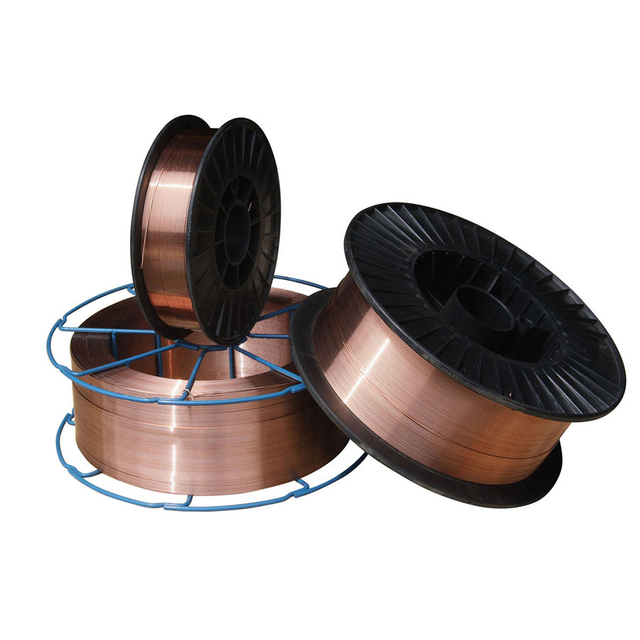
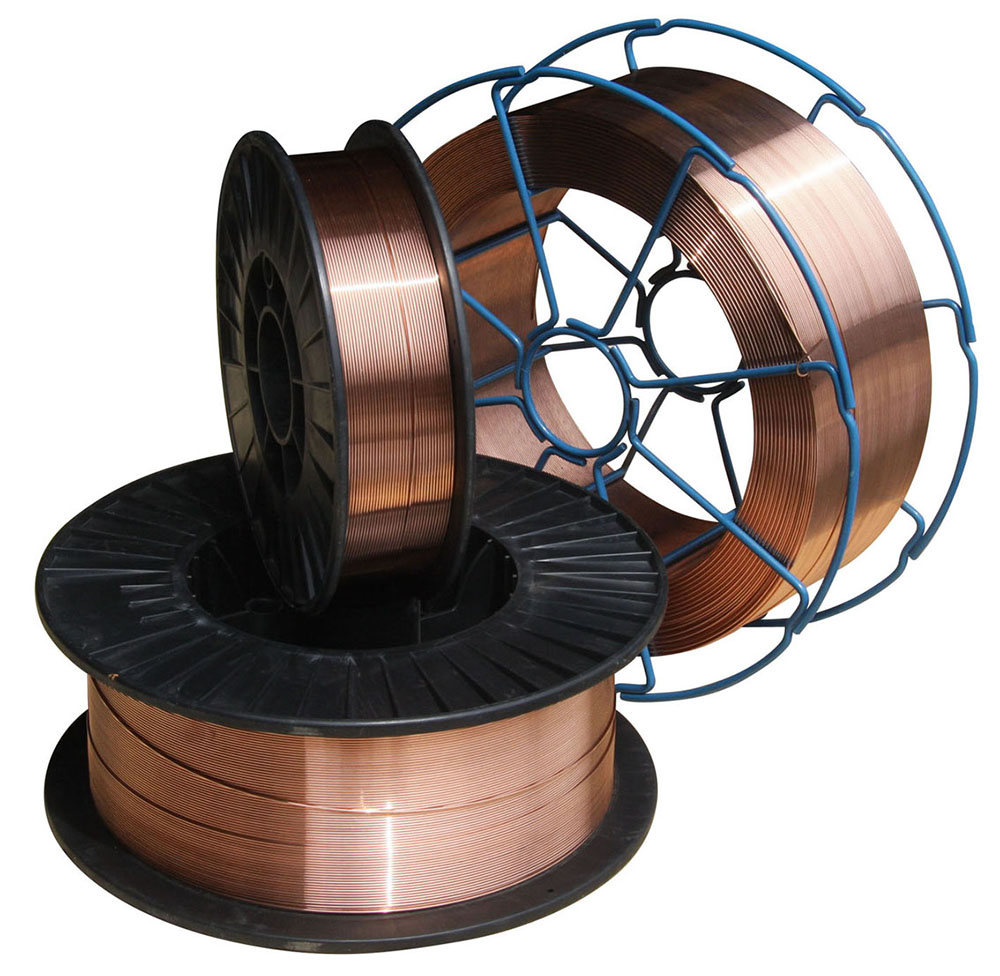
KYA listar diametrar från 0,6 mm till 1,6 mm . Den aktuella KYA-produktdatan listar också 5 kg, 15 kg och 20 kg spolar plus 100-350 kg fat. Köpare som behöver konventionella handmatade TIG-spånstavar bör bekräfta den erforderliga raktskurna stavformen och förpackningen med KYA innan de beställer, medan spol- och trumpaket är vanligare förknippade med kontinuerlig trådmatningssvetsning.
 Begär offert för ER70S-6 TIG tråd
| Specifikationsdetaljer | - |
|---|---|
| AWS-klassificering | AWS A5.18 ER70S-6 |
| Refererade beteckningar | ER70S-6 / ER50-6 / SG2 / JIS YGW12; bekräfta tillämplig certifiering för den exakta beställningen |
| Typ av fyllnadsmetall | Solid kolstål svetstråd / tillsatsmetall |
| Basmetall | Milt stål och lämpligt kolstål |
| Yta | Kopparbelagd |
| Tillgängliga diametrar | 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm |
| TIG / GTAW Skyddsgas | 100% argon |
| Typisk TIG-polaritet | DCEN / Likströmselektrod negativ |
| MIG / GMAW skyddsgas | 100% CO2, Ar + 5% CO2, Ar + 2% O2 enligt lista i KYA produktdata |
| Listad spoleförpackning | 5 kg, 15 kg, 20 kg |
| Listad trumförpackning | 100-350 kg |
| Spoltyper | D270, D300 plastspole; K300 metallspole |
| Manuell TIG-stavform | Bekräfta stångens diameter, längd och förpackning med KYA innan du beställer |
ER70S-6 kan användas som tillsatsmetall av kolstål i både TIG/GTAW och MIG/GMAW , men skyddsgasen, polariteten, leveransmetoden för tillsatsen, förpackningen och svetsparametrarna är olika. Dessa processer bör inte presenteras som utbytbara.
| Artikel | TIG / GTAW | MIG / GMAW |
|---|---|---|
| Filler klassificering | ER70S-6 | ER70S-6 |
| Typisk fyllnadsform | Rak utfyllnadsstång eller kompatibel automatisk trådmatning | Kontinuerlig tråd på spole eller trumma |
| Skyddsgas | 100% argon | CO2 eller lämplig argonbaserad gasblandning |
| Typisk stålpolaritet | DCEN | Typiskt DCEP |
| Filler leverans | Fyllmedel införs separat i svetsbadet | Trådelektrod matas kontinuerligt genom svetspistolen |
| Typisk inköpsform | Stångrör / låda för manuell TIG | Spole eller bulktrumma |
Om din applikation är konventionell manuell TIG-svetsning, berätta för KYA den erforderliga tillsatsdiametern, skärlängden, förpackningens vikt, basmetallen och svetsproceduren. Om du behöver kontinuerlig tråd på en D270, D300 eller K300 spole, ange om applikationen är MIG/GMAW eller en automatiserad trådmatad TIG-process.
ER70S-6 kännetecknas av relativt hög mangan- och kiselhalt jämfört med vissa andra tillsatsmetaller av kolstål. Dessa deoxideringsmedel stödjer svetsbadens beteende och ger användbar tolerans mot måttliga nivåer av kvarnavlagringar och ytoxidation.
| Element | ER70S-6 Räckvidd / max |
|---|---|
| Kol (C) | 0,06–0,15 % |
| Mangan (Mn) | 1,40–1,85 % |
| Kisel (Si) | 0,80–1,15 % |
| Fosfor (P) | ≤0,025 % |
| Svavel (S) | ≤0,035 % |
| Koppar (Cu) | ≤0,50 % |
Köpare som kräver certifierad kemi bör begära tillämpligt materialcertifikat eller batchtestdata för den exakta produkten som levereras i stället för att endast förlita sig på nominella klassificeringsgränser.
Följande värden för mekaniska egenskaper behålls från aktuell KYA-produktdata. Faktiska avsatta svetsmetallegenskaper beror på svetsprocess, skyddsgas, värmetillförsel, fogdesign, basmaterial och testförhållanden.
| Testobjekt | KYA-garanti Värde | listat Allmänt resultat |
|---|---|---|
| Draghållfasthet | ≥500 MPa | 558 MPa |
| Avkastningsstyrka | ≥420 MPa | 472 MPa |
| Förlängning | ≥22 % | 27 % |
| Slagenergi vid -30°C | ≥27 J | 98 J |
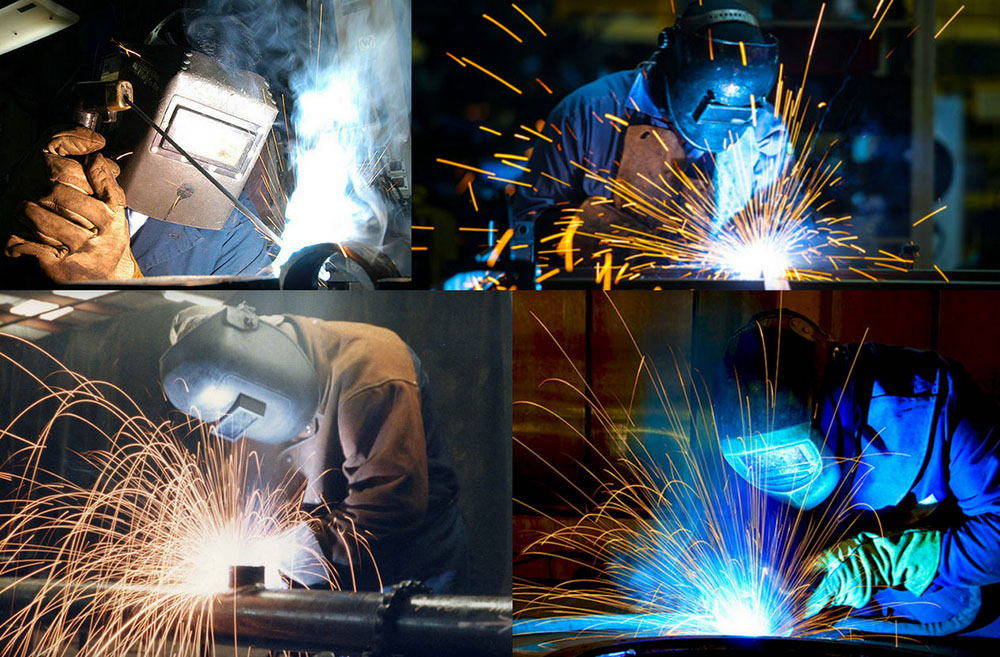
För TIG/GTAW-svetsning av mjukt och kolstål ska ER70S-6 normalt användas med 100 % argonskyddsgas och DCEN-polaritet . TIG-strömstyrka bör väljas i enlighet med basmetalltjocklek, fyllstavsdiameter, volframdiameter, fogdesign, svetsposition och kvalificerad svetsprocedur.
| TIG-parameter | Rekommenderad metod |
|---|---|
| Behandla | GTAW / TIG |
| Skyddsgas | 100% argon |
| Polaritet | DCEN för typisk TIG-svetsning av kolstål |
| Fyllningsdiameter | Välj efter basmetalltjocklek, fogstorlek och önskad avsättning |
| Ytförberedelse | Ta bort överflödig rost, olja, fukt, färg och föroreningar före kritisk svetsning |
| Amperage | Bestäm från materialtjocklek, volframstorlek, fyllnadsstorlek, fogdesign och godkänd WPS |
Använd inte CO2-gasflödesvärdena i följande avsnitt som TIG-parametrar. De tillhör MIG/GMAW-referensdata som för närvarande levereras med denna KYA-produkt.
Den aktuella KYA-källsidan tillhandahåller även följande svetsström- och CO2-flödesdata. Eftersom dessa värden använder CO2-skyddsgas bör de identifieras som MIG/GMAW-referensparametrar , inte TIG-svetsparametrar.
| Trådstorlek | Svetsström | CO2 Flödeshastighet |
|---|---|---|
| 0,6 mm | 50-80 A | 10-15 l/min |
| 0,8 mm | 50-100 A | 15 l/min |
| 1,0 mm | 50-220 A | 15-20 l/min |
| 1,2 mm | 80-350 A | 15-25 l/min |
| 1,6 mm | 170-550 A | 20-25 l/min |
Dessa är KYA-referensvärden för kontinuerlig tråd gasskärmad svetsning. Faktiska MIG/GMAW-inställningar beror på skyddsgas, överföringsläge, basmetalltjocklek, trådmatningshastighet, kontakt-spets-till-arbetsavstånd och tillämplig svetsprocedur.
AWS A5.18 ER70S-6 Klassificering: Tillsatsmetall av kolstål som används ofta för svetsning av milda och lämpliga kolstål.
Högt innehåll av Mn- och Si-deoxidationsmedel: Stöder flytande pöl och ger användbar tolerans mot måttlig kvarnavlagring och ytoxidation.
Kopparbelagd yta: Ger den specificerade ytfinishen och hjälper till att skydda tillsatstrådens yta under normal hantering och förvaring.
Lämplig för TIG/GTAW: Använd 100 % argon och lämpliga DCEN-svetsparametrar för konventionella TIG-applikationer av kolstål.
Flera diametrar: Tillgängliga KYA-storlekar sträcker sig från 0,6 mm till 1,6 mm för olika svets- och trådmatningskrav.
Bra flytande svetsbassäng: Kiselnivån förknippad med ER70S-6 stöder vätning och jämn strängbildning när lämpliga svetsprocedurer används.
Industriella kolstålapplikationer: Lämplig för tillverkning, maskiner, konstruktion, skeppsbyggnad och relaterad kolstålsvetsning där ER70S-6 specificeras.
ER70S-6 används för svetsning av mjukt stål och lämpliga kolstålkomponenter där god pölkontroll, vätningsbeteende och desoxiderande förmåga krävs. För TIG/GTAW kan den användas som tillsatsmetall i manuella eller automatiserade svetsprocesser enligt fogdesign och kvalificerad svetsprocedur.
| Användning | Typisk användning |
|---|---|
| Stålkonstruktioner | Lämplig tillverkning av kolstål där ER70S-6 är tillåten enligt svetsproceduren. |
| Ingenjörsmaskiner | Svetsramar, konsoler, maskinkomponenter och tillverkade sammansättningar. |
| Skeppsbyggnad | Utvald marin tillverkning av kolstål omfattas av godkända svetsprocedurer. |
| Broar | Strukturell kolstålsvetsning där specificerad tillsatsmetall och WPS tillåter ER70S-6. |
| Tryckkärl | Svetsapplikationer omfattas av tillämpliga material-, kod- och procedurkrav. |
| Konstruktion | Allmän tillverkning och reparation av kolstål. |
| Petrokemisk utrustning | Vald tillverkning av kolstål enligt tekniska krav. |
| Pannor & Elutrustning | Tillämpningar där den erforderliga svetsspecifikationen tillåter ER70S-6 tillsatsmetall. |
Tillsatsens diameter bör väljas enligt basmetalltjocklek, foggeometri, erforderlig avsättningshastighet, svetsposition, värmetillförsel och svetsprocess. Den minsta eller största tillgängliga diametern är inte automatiskt det bästa alternativet.
| Diametervalsövervägande | |
|---|---|
| 0,6-0,8 mm | Fyllmedel med liten diameter för applikationer som kräver relativt fin värme- och fyllmedelskontroll; bekräfta TIG-produktformuläret. |
| 0,9-1,0 mm | Mellanstora fyllmedelsstorlekar för lämplig lätt och allmän tillverkning. |
| 1,2 mm | Större fyllmedel eller kontinuerlig trådstorlek för högre avsättningskrav med lämplig svetsutrustning. |
| 1,6 mm | Större fyllmedelsstorlek för lämpliga tjockare fogar eller applikationer med högre deponering. |
ER70S-6 och ER70S-2 är båda fyllmedelsklassificeringar av kolstål som används vid TIG-svetsning, men deras desoxideringssystem skiljer sig åt. Rätt fyllmedel bör följa grundmaterialet, svetsproceduren och projektkraven snarare än att anta att de två kvaliteterna alltid är utbytbara.
| Funktion | ER70S-6 | ER70S-2 |
|---|---|---|
| Materialfamilj | Kolstål tillsatsmetall | Kolstål tillsatsmetall |
| Primära deoxidationsmedel | Relativt högt mangan och kisel | Olika multi-element deoxidizer system |
| Urval | Följ tillämpliga WPS, tekniska krav och basmetallspecifikationer. | |
KYA levererar ER70S-6 svetstillsats till svetsdistributörer, industriförsörjningsföretag, ståltillverkare, maskintillverkare, byggföretag, varv och andra professionella köpare.
Eftersom TIG-stav och MIG-tråd använder olika produktformer och förpackningar, bör köpare tydligt specificera svetsprocessen när de begär en offert. För TIG-tillämpningar, ange erforderlig fyllnadsdiameter, rak stavlängd om tillämpligt, förpackningsvikt, basmetall och erforderlig standard. För kontinuerliga trådapplikationer, tillhandahåll spol- eller trummatyp och svetsprocess.
Köpare som kräver AWS-certifikat, kemisk analys, mekaniska testdata eller andra inspektionsdokument bör inkludera dessa krav i förfrågan så att den exakta produktspecifikationen kan bekräftas före produktion.
Begär grossistpris Utforska svetstråd
Ja. ER70S-6 kan användas som tillsatsmetall av kolstål för TIG/GTAW när den levereras i lämplig fyllmedelsform och används med rätt skyddsgas och svetsningsprocedur.
Konventionell TIG/GTAW-svetsning av kolstål med ER70S-6 använder normalt 100 % argon skyddsgas.
Nej. Blandningar av CO2 och argon/CO2 är associerade med MIG/GMAW-applikationer. Konventionell TIG-svetsning med ER70S-6 bör använda en inert skyddsgas som 100 % argon.
DCEN, eller likströmselektrod negativ, används vanligtvis för TIG-svetsning av mjukt stål och kolstål.
ER70S-6 är en kolstålelektrod och stavklassificering som omfattas av AWS A5.18.
ER70S-6 används främst för lämpliga mjuka och kolstål. Den ska inte automatiskt användas för system av rostfritt stål, aluminium eller andra legeringar som kräver olika tillsatsmetallklassificeringar.
Mangan och kisel fungerar som deoxidationsmedel och stödjer svetspöls beteende. Detta ger ER70S-6 användbar tolerans mot måttlig kvarnbeläggning och ytoxidation jämfört med fyllmedel i kolstål med lägre desoxidationsmedel.
ER70S-6 ska inte beskrivas som en elektrodklassificering med låg vätehalt i samma mening som SMAW-elektroder med låg vätehalt som E7018. Fyllnadsmaterial ska fortfarande förvaras rent och torrt och skyddat från olja, fukt och föroreningar.
Tillsatsmetallklassificeringen kan vara densamma, men produktform och svetsmetod skiljer sig åt. Manuell TIG använder normalt raka påfyllningsstavar, medan MIG använder kontinuerligt matad tråd som levereras på en spole eller trumma.
Kontinuerlig spoltråd kan användas i specialiserade automatiserade eller mekaniserade TIG-trådmatningssystem, men konventionell manuell TIG använder normalt utfyllnadsstavar med rak längd. Bekräfta svetsprocessen och önskat produktformulär innan du beställer.
Den aktuella KYA-produktdatan visar diametrar på 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm och 1,6 mm. Bekräfta tillgängligheten i den erforderliga TIG-staven eller kontinuerlig trådform.
Den aktuella KYA-produktdatan visar ett garantivärde på minst 500 MPa och ett generellt resultat på 558 MPa. Den faktiska svetsmetallens prestanda beror på process- och testförhållanden.
Dess relativt höga mangan- och kiselinnehåll ger användbar tolerans mot måttlig ytoxidation och kvarnbeläggning. Kritisk svetsning bör fortfarande följa den nödvändiga rengöringsproceduren och WPS.
Den aktuella KYA-produktdatan listar 5 kg, 15 kg och 20 kg spolar plus 100-350 kg fat. Köpare som behöver konventionella TIG-påfyllningsstavar bör separat bekräfta rak stavlängd och förpackningstillgänglighet.
Förvara den i en ren och torr miljö och skydda tillsatsmetallen från fukt, olja, damm, rost och annan förorening innan svetsning.
Ja. Svetsdistributörer, ståltillverkare, maskintillverkare och andra industriella köpare kan kontakta KYA för krav på diameter, förpackning, certifiering och bulkinköp.
Letar du efter ER70S-6 kopparbelagd TIG-svetsningstillsats ? Skicka KYA Fasteners din svetsprocess, tillsatsdiameter, önskad produktform, paketvikt, basmetallspecifikation, inköpskvantitet, destinationsland och certifieringskrav. För TIG-applikationer, specificera om du behöver raka fyllnadsstavar eller kontinuerlig tråd för ett automatiserat TIG-system.