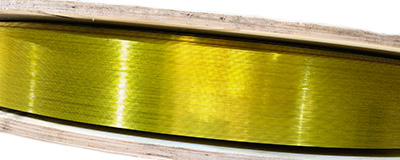
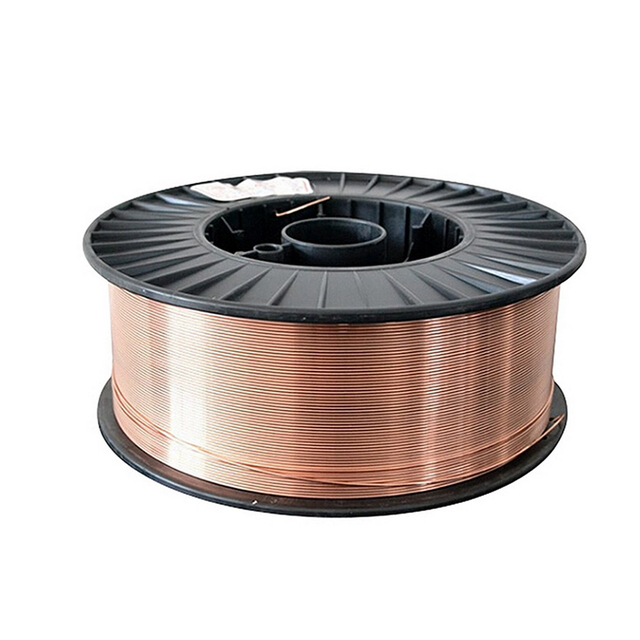
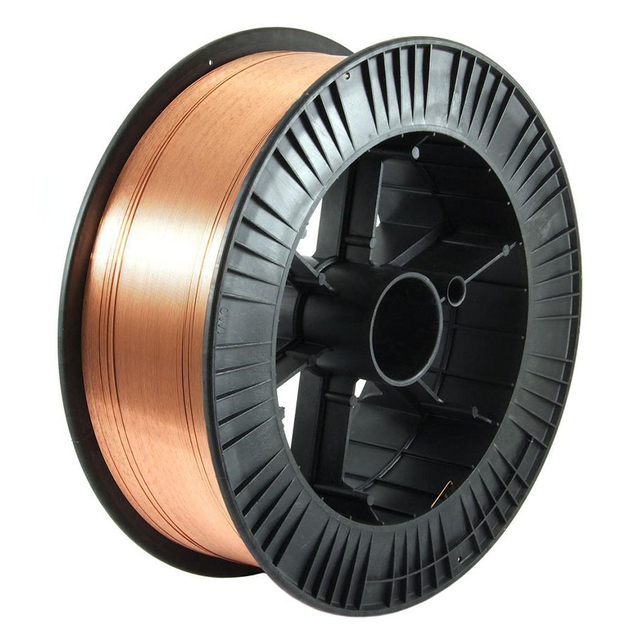
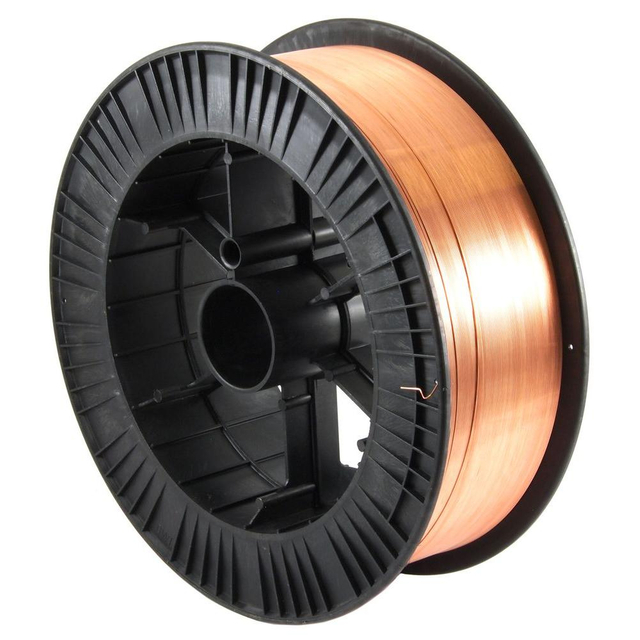
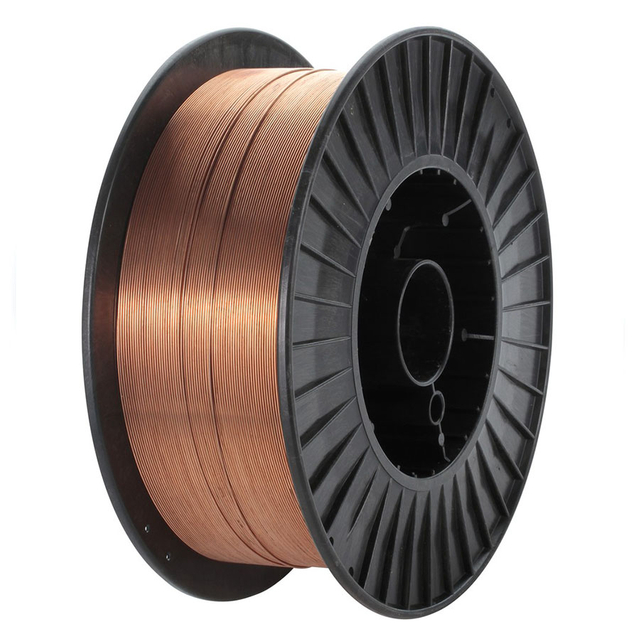
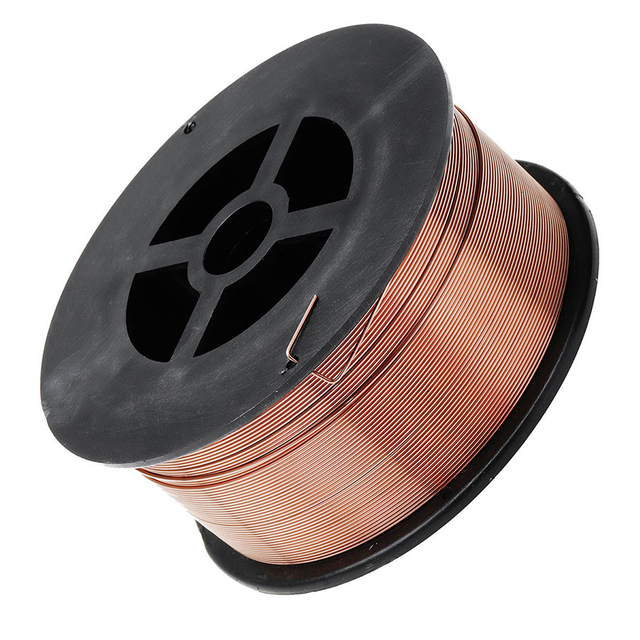
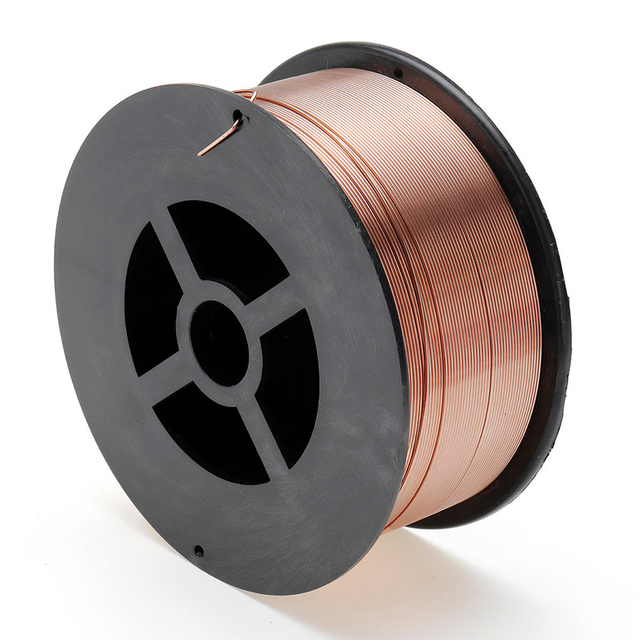
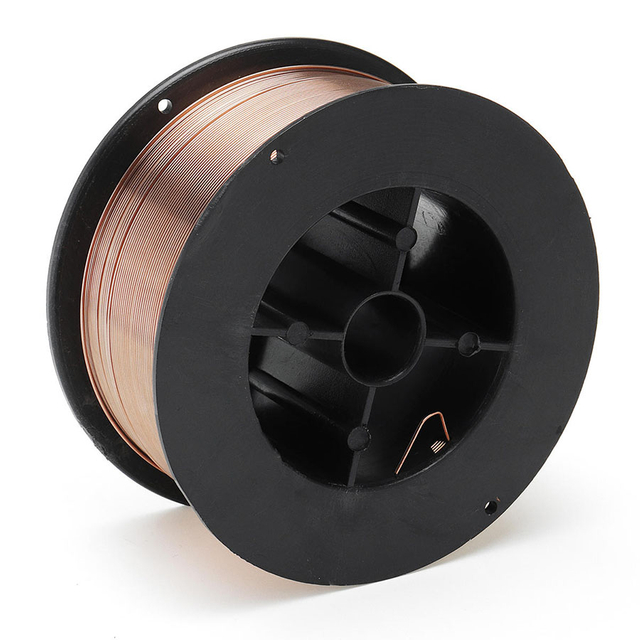
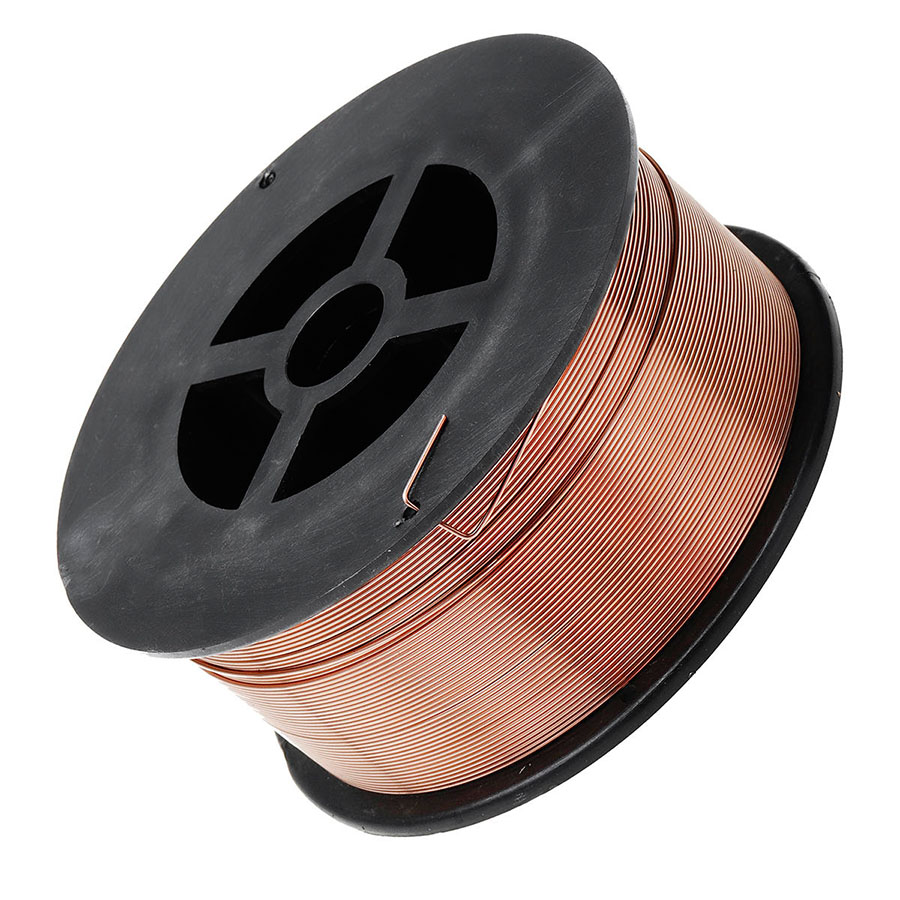
KYA ER70S-6 vasega kaetud TIG-keevitustraat on süsinikterasest täitemetall pehme terase ja sobivate süsinikterase rakenduste keevitamiseks. Klassifitseeritud kui AWS A5.18 ER70S-6 , sisaldab see suhteliselt palju mangaani ja räni desoksüdeerijaid ning seda saab kasutada nii TIG/GTAW kui ka MIG/GMAW jaoks, kui seda tarnitakse sobivas tootevormis ja kasutatakse õige keevitusprotseduuriga.
tavapärase TIG-keevituse puhul Süsinikterase kasutatakse tavaliselt täitematerjali ER70S-6 100% argooni kaitsegaasiga ja DCEN polaarsusega . Selle mangaani ja räni sisaldus toetab keevisõmbluse voolavust ja aitab tagada kasuliku taluvuse mõõduka pinna oksüdeerumise ja freeskivi suhtes, kuigi kriitilise keevitamise korral on soovitatav vuukide korralik puhastamine.
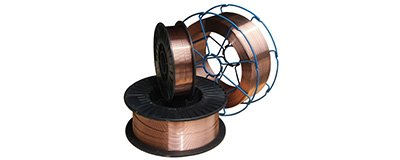
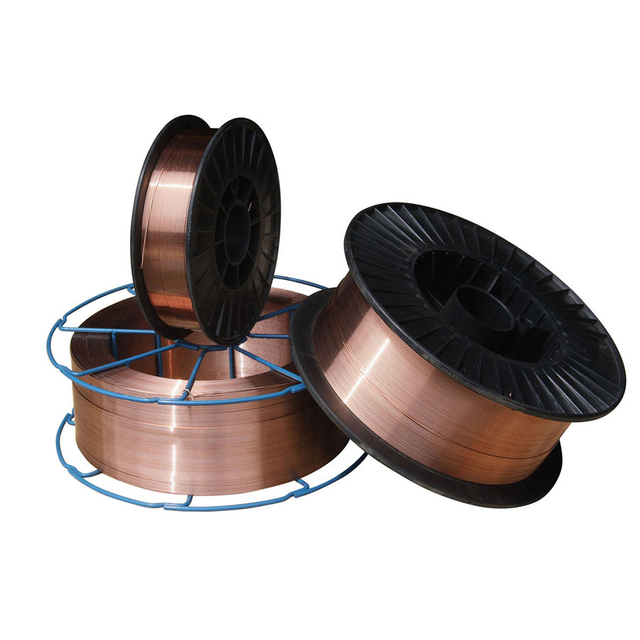
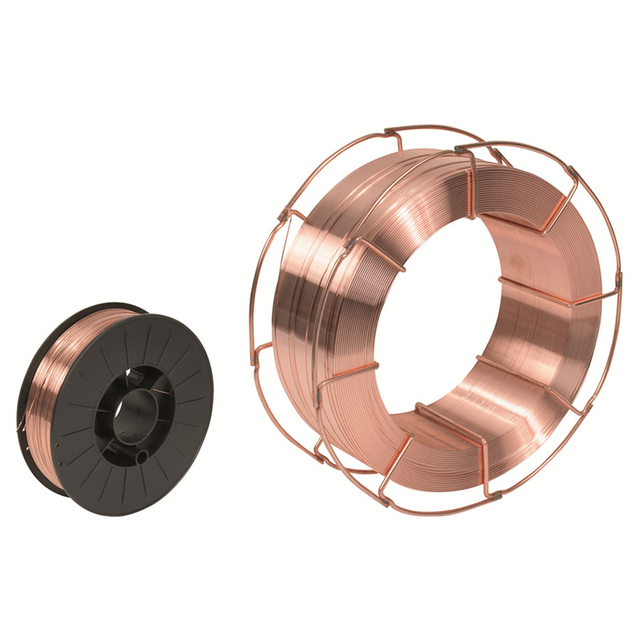
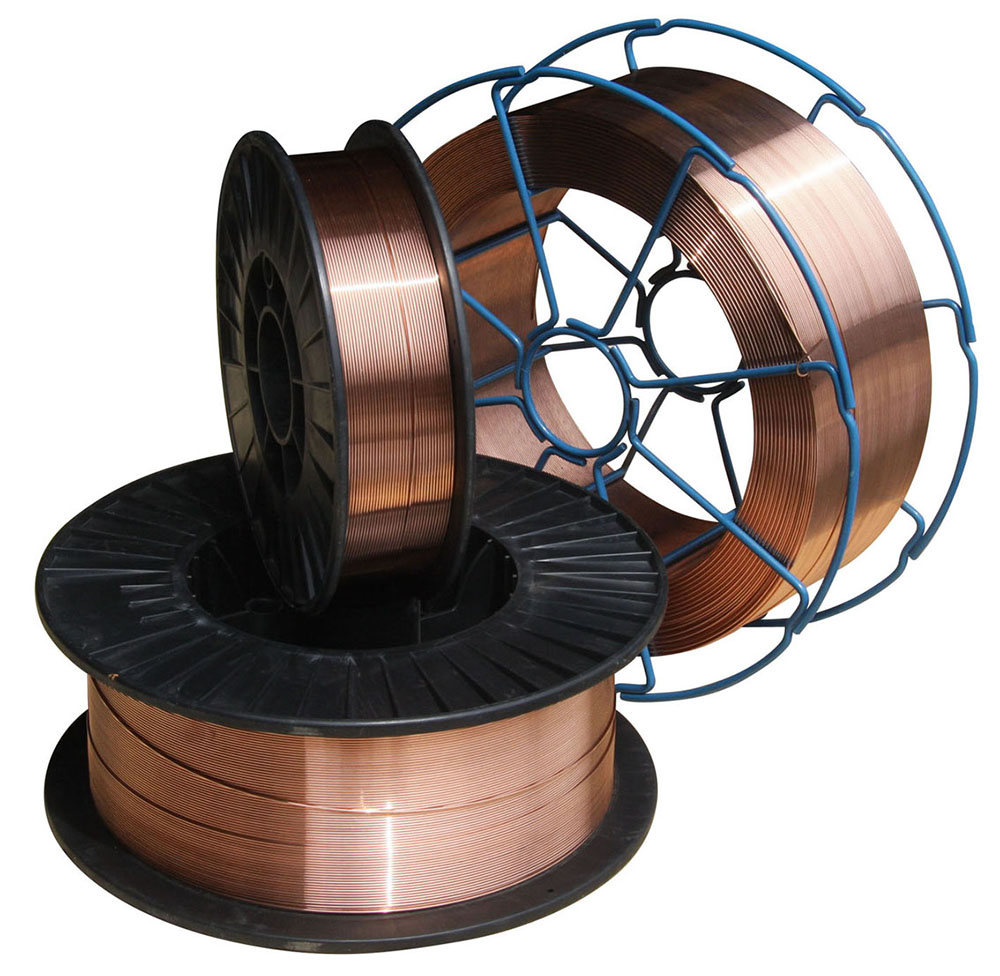
KYA loetleb läbimõõdud vahemikus 0,6 mm kuni 1,6 mm . Praegustes KYA tooteandmetes on ka 5kg, 15kg ja 20kg poolid pluss 100-350kg trumlid. Ostjad, kes vajavad tavapäraseid käsitsi etteantava TIG täitevardaid, peaksid enne tellimist KYA-ga kinnitama nõutava sirge lõikega varda vormi ja pakendi, samas kui pooli ja trumli pakette seostatakse sagedamini pideva traadi etteandega keevitusrakendustega.
 Küsige ER70S-6 TIG-traadi pakkumist
| Spetsifikatsiooni | üksikasjad |
|---|---|
| AWS klassifikatsioon | AWS A5.18 ER70S-6 |
| Viidatud nimetused | ER70S-6 / ER50-6 / SG2 / JIS YGW12; kinnitage täpse tellimuse jaoks kehtiv sertifikaat |
| Täiteaine metalli tüüp | Tahke süsinikterasest keevitustraat / täitemetall |
| Mitteväärismetallist | Kerge teras ja sobiv süsinikteras |
| Pind | Vasega kaetud |
| Saadaval läbimõõdud | 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm |
| TIG / GTAW kaitsegaas | 100% argoon |
| Tüüpiline TIG polaarsus | DCEN / alalisvooluelektroodi negatiivne |
| MIG / GMAW kaitsegaas | 100% CO2, Ar + 5% CO2, Ar + 2% O2, nagu on loetletud KYA tooteandmetes |
| Loetletud pooli pakend | 5kg, 15kg, 20kg |
| Loetletud trumlipakend | 100-350 kg |
| Pooli tüübid | D270, D300 plastikpool; K300 metallist pool |
| Manuaalne TIG varda vorm | Enne tellimist kinnitage lõigatud pikkusega varda läbimõõt, pikkus ja pakend KYA-ga |
ER70S-6 saab kasutada süsinikterasest täitemetallina nii TIG/GTAW kui ka MIG/GMAW puhul , kuid kaitsegaas, polaarsus, täiteaine kohaletoimetamise viis, pakendamine ja keevitusparameetrid on erinevad. Neid protsesse ei tohiks esitada omavahel asendatavatena.
| Toode | TIG / GTAW | MIG / GMAW |
|---|---|---|
| Täiteainete klassifikatsioon | ER70S-6 | ER70S-6 |
| Tüüpiline täitevorm | Sirge lõigatud pikkusega täitevarras või ühilduv automaatne traadi etteanne | Pidev traat poolil või trumlil |
| Kaitsegaas | 100% argoon | CO2 või sobiv argoonipõhine gaasisegu |
| Tüüpiline terase polaarsus | DCEN | Tavaliselt DCEP |
| Täiteaine kohaletoimetamine | Täiteaine sisestatakse keevisbasseini eraldi | Traatelektroodi juhitakse pidevalt läbi keevituspüstoli |
| Tavaline ostuvorm | Varda toru / kast käsitsi TIG jaoks | Pool või puistetrummel |
Kui teie rakendus on tavaline käsitsi TIG-keevitus, öelge KYA-le nõutav täiteaine läbimõõt, lõikepikkus, pakendi kaal, mitteväärismetall ja keevitusprotseduur. Kui vajate D270, D300 või K300 poolile pidevat traati, määrake, kas rakendus on MIG/GMAW või automaatne traadi etteandega TIG protsess.
ER70S-6 iseloomustab suhteliselt kõrge mangaani ja räni sisaldus võrreldes mõne teise süsinikterasest täitemetalliga. Need desoksüdeerijad toetavad keevisvanni käitumist ja tagavad kasuliku tolerantsi mõõduka katlakivi ja pinna oksüdatsiooni suhtes.
| Element | ER70S-6 Vahemik / maksimum |
|---|---|
| Süsinik (C) | 0,06-0,15% |
| Mangaan (Mn) | 1,40-1,85% |
| Räni (Si) | 0,80-1,15% |
| Fosfor (P) | ≤0,025% |
| Väävel (S) | ≤0,035% |
| Vask (Cu) | ≤0,50% |
Ostjad, kes vajavad sertifitseeritud keemiat, peaksid taotlema kohaldatavat materjalisertifikaati või partii katseandmeid täpse tarnitava toote kohta, selle asemel, et tugineda ainult nominaalsetele klassifitseerimispiiridele.
Praegustest KYA tooteandmetest säilitatakse järgmised mehaaniliste omaduste väärtused. Tegelikud sadestatud keevismetalli omadused sõltuvad keevitusprotsessist, kaitsegaasist, soojussisendist, vuugi konstruktsioonist, alusmaterjalist ja katsetingimustest.
| Katseelement | KYA garantiiväärtuse | loetelus Üldine tulemus |
|---|---|---|
| Tõmbetugevus | ≥500 MPa | 558 MPa |
| Saagikuse tugevus | ≥420 MPa | 472 MPa |
| Pikendamine | ≥22% | 27% |
| Löögienergia temperatuuril -30°C | ≥27 J | 98 J |
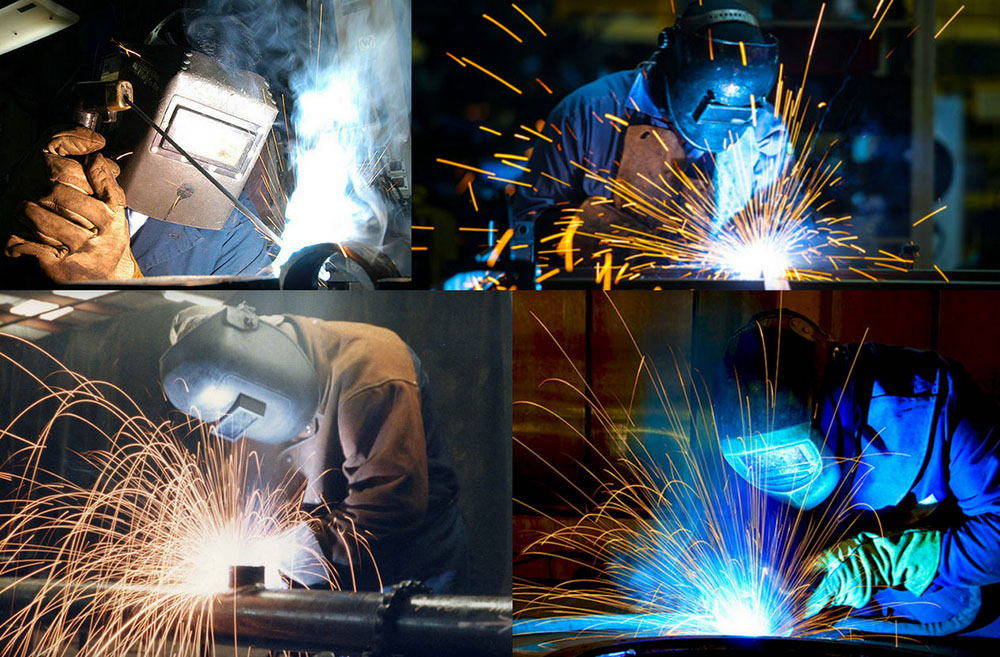
Pehme ja süsinikterase TIG/GTAW keevitamiseks tuleks ER70S-6 tavaliselt kasutada 100% argooni kaitsegaasiga ja DCEN polaarsusega . TIG voolutugevus tuleks valida vastavalt mitteväärismetalli paksusele, täitevarda läbimõõdule, volframi läbimõõdule, liigendi konstruktsioonile, keevitusasendile ja kvalifitseeritud keevitusprotseduurile.
| TIG parameetri | soovitatav lähenemine |
|---|---|
| Protsess | GTAW / TIG |
| Kaitsegaas | 100% argoon |
| Polaarsus | DCEN tüüpilise süsinikterasest TIG-keevituse jaoks |
| Täiteaine läbimõõt | Valige vastavalt mitteväärismetalli paksusele, vuugi suurusele ja vajalikule sadestamisele |
| Pinna ettevalmistamine | Enne kriitilist keevitamist eemaldage liigne rooste, õli, niiskus, värv ja saaste |
| Voolutugevus | Tehke kindlaks materjali paksuse, volframi suuruse, täiteaine suuruse, vuugi konstruktsiooni ja heakskiidetud WPS-i põhjal |
Ärge kasutage CO2 gaasivoolu väärtusi järgmises jaotises TIG parameetritena. Need kuuluvad pideva juhtmega MIG/GMAW viiteandmete hulka, mis on praegu selle KYA tootega kaasas.
Praegune KYA lähteleht sisaldab ka järgmisi keevitusvoolu ja CO2 voolu andmeid. Kuna need väärtused kasutavad CO2-kaitsegaasi, tuleks need identifitseerida MIG/GMAW võrdlusparameetritena , mitte TIG-keevitusparameetritena.
| Traadi suurus | Keevitusvoolu | CO2 voolukiirus |
|---|---|---|
| 0,6 mm | 50-80 A | 10-15 l/min |
| 0,8 mm | 50-100 A | 15 l/min |
| 1,0 mm | 50-220 A | 15-20 L/min |
| 1,2 mm | 80-350 A | 15-25 l/min |
| 1,6 mm | 170-550 A | 20-25 l/min |
Need on KYA kontrollväärtused pideva traadiga varjestatud gaaskeevituse jaoks. Tegelikud MIG/GMAW sätted sõltuvad kaitsegaasist, ülekanderežiimist, mitteväärismetalli paksusest, traadi etteande kiirusest, kontakti otsa ja töö kaugusest ning kohaldatavast keevitusprotseduurist.
AWS A5.18 ER70S-6 Klassifikatsioon: Süsinikterasest täitemetall, mida kasutatakse laialdaselt pehmete ja sobivate süsinikteraste keevitamiseks.
Kõrge Mn- ja Si-deoksüdeerija sisaldus: toetab lombi voolavust ja tagab kasuliku taluvuse mõõduka veskikivi ja pinna oksüdatsiooni suhtes.
Vasega kaetud pind: tagab kindlaksmääratud pinnaviimistluse ja aitab kaitsta täitetraadi pinda tavapärase käsitsemise ja ladustamise ajal.
Sobib TIG/GTAW jaoks: kasutage tavapäraste süsinikterasest TIG-rakenduste jaoks 100% argooni ja sobivaid DCEN-i keevitusparameetreid.
Mitu läbimõõtu: saadaolevad KYA suurused on vahemikus 0,6 mm kuni 1,6 mm erinevate keevitus- ja traadi etteandenõuete jaoks.
Hea keevisvanni voolavus: ER70S-6-ga seotud ränitase toetab sobivate keevitusprotseduuride kasutamisel märgumist ja sujuvat helmeste moodustumist.
Tööstuslikud süsinikterase rakendused: sobib tootmiseks, masinate jaoks, ehituseks, laevaehituseks ja sellega seotud süsinikterase keevitamiseks, kui on määratud ER70S-6.
ER70S-6 kasutatakse pehme terase ja sobivate süsinikterasest komponentide keevitamiseks, kui on vaja head lombi kontrolli, märgumiskäitumist ja deoksüdatsioonivõimet. TIG/GTAW puhul saab seda kasutada täitemetallina käsitsi või automatiseeritud keevitusprotsessides vastavalt liiteprojektile ja kvalifitseeritud keevitusprotseduurile.
| Rakendus | Tüüpiline kasutus |
|---|---|
| Teraskonstruktsioonid | Sobiv süsinikterasest valmistamine, kus ER70S-6 on keevitusprotseduuriga lubatud. |
| Tehnikamasinad | Keevitusraamid, kronsteinid, masinaosad ja valmistatud sõlmed. |
| Laevaehitus | Valitud süsinikterasest meretööstus, mille suhtes kohaldatakse heakskiidetud keevitusprotseduure. |
| Sillad | Struktuurne süsinikterasest keevitamine, kus määratud täitemetall ja WPS lubavad ER70S-6. |
| Surveanumad | Keevitusrakenduste puhul kehtivad materjali-, koodi- ja protseduurinõuded. |
| Ehitus | Üldine süsinikterase valmistamine ja remont. |
| Naftakeemia seadmed | Valitud süsinikterasest valmistamine vastavalt insenerinõuetele. |
| Katlad ja toiteseadmed | Rakendused, kus nõutavad keevitusspetsifikatsioonid lubavad ER70S-6 täitematerjali. |
Täiteaine läbimõõt tuleks valida vastavalt mitteväärismetalli paksusele, liite geomeetriale, nõutavale sadestuskiirusele, keevitusasendile, soojussisendile ja keevitusprotsessile. Väikseim või suurim saadaolev läbimõõt ei ole automaatselt parim valik.
| Läbimõõdu | valiku kaalumine |
|---|---|
| 0,6-0,8 mm | Väikese läbimõõduga täiteaine rakenduste jaoks, mis nõuavad suhteliselt peent kuumust ja täiteaine juhtimist; kinnitage TIG toote vorm. |
| 0,9-1,0 mm | Vahetäite suurused sobivaks kergeks ja üldiseks tootmiseks. |
| 1,2 mm | Suurem täiteaine või pideva traadi suurus kõrgemate sadestusnõuete jaoks sobiva keevitusseadmega. |
| 1,6 mm | Suurem täiteaine suurus sobivate paksemate vuukide või suurema sadestamise jaoks. |
ER70S-6 ja ER70S-2 on mõlemad TIG-keevitamisel kasutatavad süsinikterasest täiteainete klassifikatsioonid, kuid nende desoksüdeerimissüsteemid erinevad. Õige täiteaine peaks järgima alusmaterjali, keevitusprotseduuri ja projekti nõudeid, mitte eeldama, et need kaks klassi on alati omavahel asendatavad.
| Funktsioon | ER70S-6 | ER70S-2 |
|---|---|---|
| Materjali perekond | Süsinikterasest täitematerjal | Süsinikterasest täitematerjal |
| Peamised desoksüdeerijad | Suhteliselt kõrge mangaani ja räni sisaldus | Erinevad mitmeelemendilised desoksüdeerimissüsteemid |
| Valik | Järgige kehtivat WPS-i, tehnilisi nõudeid ja mitteväärismetalli spetsifikatsioone. | |
KYA tarnib ER70S-6 keevitustäitemetalli keevitusturustajatele, tööstusettevõtetele, terasetootjatele, masinatootjatele, ehitusettevõtetele, laevatehastele ja teistele professionaalsetele ostjatele.
Kuna TIG-varras ja MIG-traat kasutavad erinevaid tootevorme ja -pakendeid, peaksid ostjad pakkumist taotledes selgelt täpsustama keevitusprotsessi. TIG-rakenduste jaoks esitage nõutav täiteaine läbimõõt, sirge varda pikkus, kui see on olemas, pakendi kaal, mitteväärismetall ja nõutav standard. Pidevate traadirakenduste jaoks esitage pooli või trumli tüüp ja keevitusprotsess.
Ostjad, kes vajavad AWS-i sertifikaate, keemilist analüüsi, mehaaniliste katsete andmeid või muid kontrollidokumente, peaksid need nõuded lisama päringule, et täpset tootespetsifikatsiooni saaks enne tootmist kinnitada.
Küsi hulgihinda Avastage Keevitustraati
Jah. ER70S-6 saab kasutada süsinikterasest täitemetallina TIG/GTAW jaoks, kui see tarnitakse sobivas täitevormis ning kasutatakse koos õige kaitsegaasi ja keevitusprotseduuriga.
Süsinikterase tavapärasel TIG/GTAW keevitamisel ER70S-6-ga kasutatakse tavaliselt 100% argooni kaitsegaasi.
CO2 ja argooni/CO2 segud on seotud MIG/GMAW rakendustega. Tavaline TIG-keevitus ER70S-6-ga peaks kasutama inertset kaitsegaasi, näiteks 100% argooni.
DCEN-i ehk alalisvooluelektroodi negatiivset kasutatakse tavaliselt pehme ja süsinikterase TIG-keevitamiseks.
ER70S-6 on süsinikterasest elektroodide ja varraste klassifikatsioon, mida hõlmab AWS A5.18.
ER70S-6 kasutatakse peamiselt sobivate pehmete ja süsinikteraste jaoks. Seda ei tohiks automaatselt kasutada roostevabast terasest, alumiiniumist või muudest sulamitest süsteemides, mis nõuavad erinevat täiteaine-metalli klassifikatsiooni.
Mangaan ja räni toimivad desoksüdeerijatena ja toetavad keevisloigu käitumist. See annab ER70S-6-le kasuliku taluvuse mõõduka freeskivi ja pinna oksüdatsiooni suhtes võrreldes madalama deoksüdeerijaga süsinikterasest täiteainetega.
ER70S-6 ei tohiks kirjeldada kui madala vesinikusisaldusega elektroodide klassifikatsiooni samas tähenduses kui madala vesinikusisaldusega SMAW-elektroode, nagu E7018. Täitematerjali tuleb hoida puhtana ja kuivana ning kaitstuna õli, niiskuse ja saastumise eest.
Täitemetalli klassifikatsioon võib olla sama, kuid toote vorm ja keevitusmeetod erinevad. Manuaalne TIG kasutab tavaliselt sirgeid täitevardaid, samas kui MIG kasutab pidevalt etteantud traati, mis tarnitakse poolile või trumlile.
Pidevpooli traati saab kasutada spetsiaalsetes automatiseeritud või mehhaniseeritud TIG-traadi etteandesüsteemides, kuid tavapärases käsitsi TIG-s kasutatakse tavaliselt sirge lõigatud pikkusega täitevardaid. Enne tellimist kinnitage keevitusprotsess ja nõutav tootevorm.
Praegustes KYA tooteandmetes on läbimõõdud 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm ja 1,6 mm. Kinnitage saadavust vajalikul TIG-varda või pidevtraadi kujul.
Praegustes KYA tooteandmetes on garantiiväärtuseks vähemalt 500 MPa ja üldiseks tulemuseks 558 MPa. Tegelik keevismetalli jõudlus sõltub protsessist ja katsetingimustest.
Selle suhteliselt kõrge mangaani ja räni sisaldus tagab kasuliku taluvuse mõõduka pinna oksüdatsiooni ja jahvatuskivi suhtes. Kriitiline keevitamine peaks siiski järgima nõutavat puhastusprotseduuri ja WPS-i.
Praegustes KYA tooteandmetes on 5kg, 15kg ja 20kg poolid pluss 100-350kg trumlid. Ostjad, kes vajavad tavalisi TIG-täitevardaid, peaksid eraldi kinnitama sirge varda pikkuse ja pakendi saadavuse.
Hoidke seda puhtas ja kuivas keskkonnas ning kaitske täitematerjali enne keevitamist niiskuse, õli, tolmu, rooste ja muu saastumise eest.
Jah. Keevitusturustajad, terasetootjad, masinate tootjad ja muud tööstuslikud ostjad võivad KYA-ga ühendust võtta läbimõõdu, pakendamise, sertifitseerimise ja hulgiostu nõuete osas.
Kas otsite ER70S-6 vasega kaetud TIG-keevitustäitemetalli ? Saatke KYA kinnitusdetailidele oma keevitusprotsess, täiteaine läbimõõt, nõutav toote vorm, pakendi kaal, mitteväärismetalli spetsifikatsioon, ostukogus, sihtriik ja sertifitseerimisnõuded. TIG-rakenduste puhul määrake, kas vajate automaatse TIG-süsteemi jaoks sirgeid täitevardaid või pidevat traati.