| Quantidade: | |
|---|---|
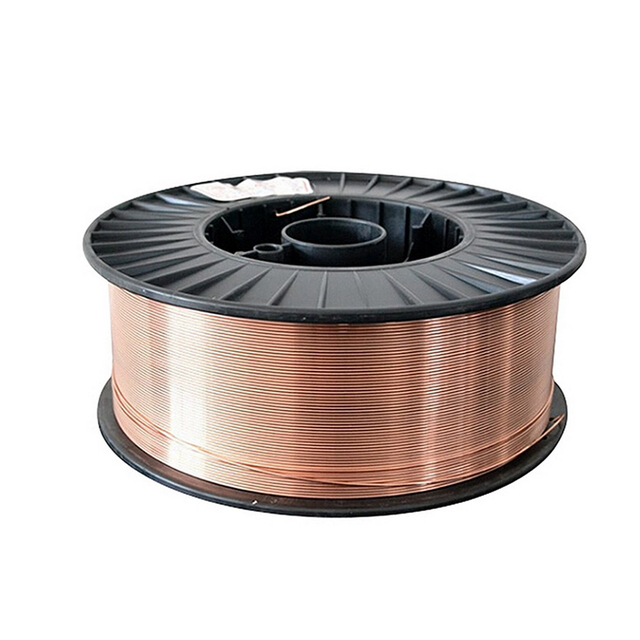
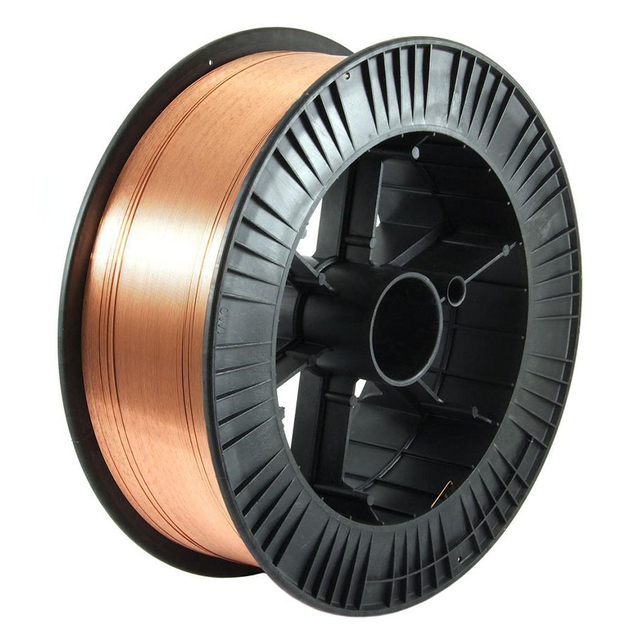
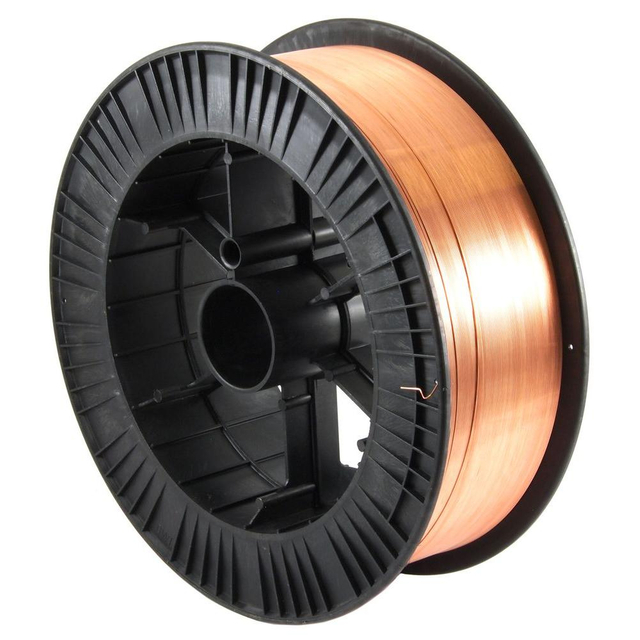
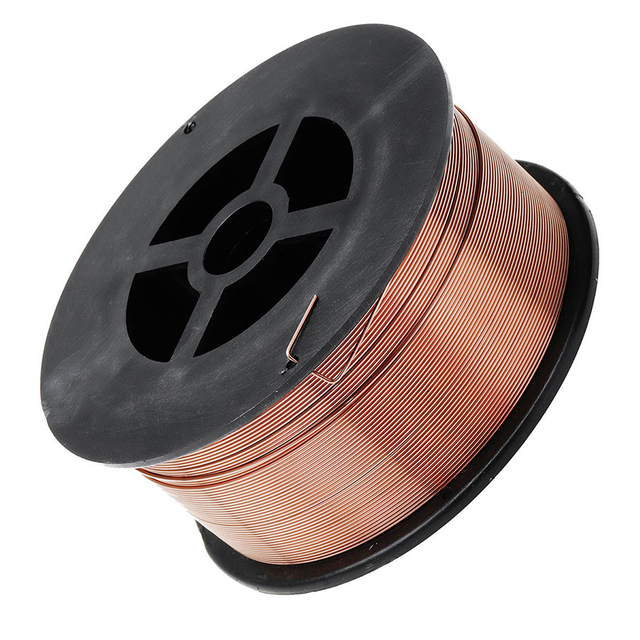
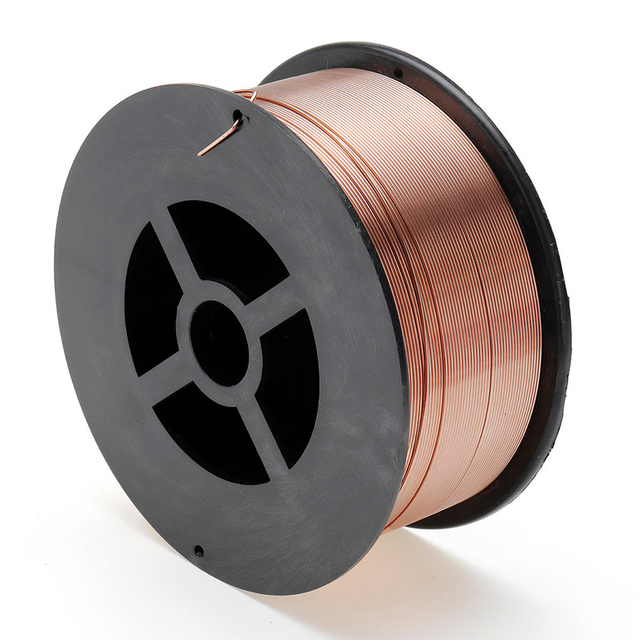
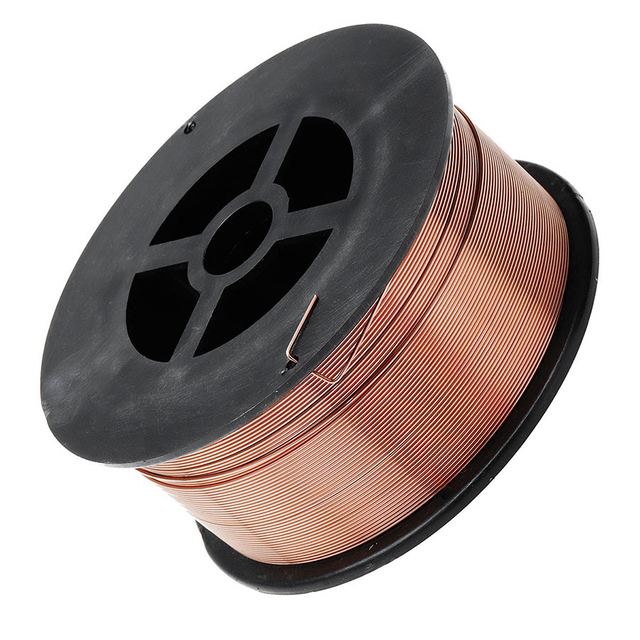
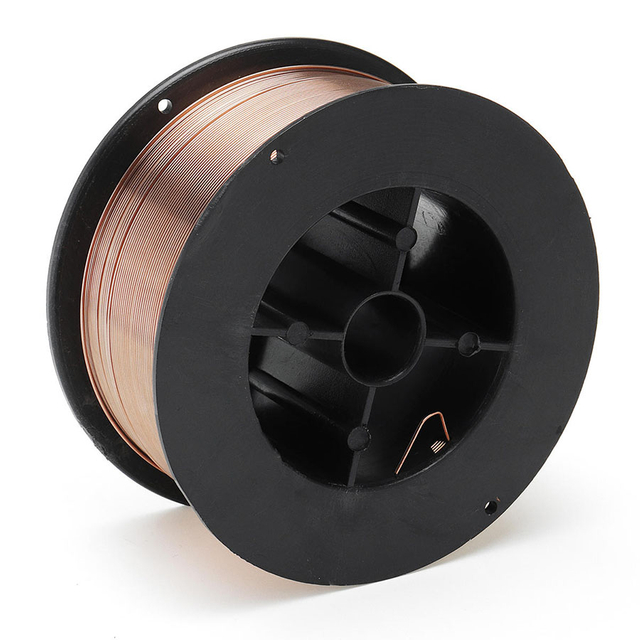
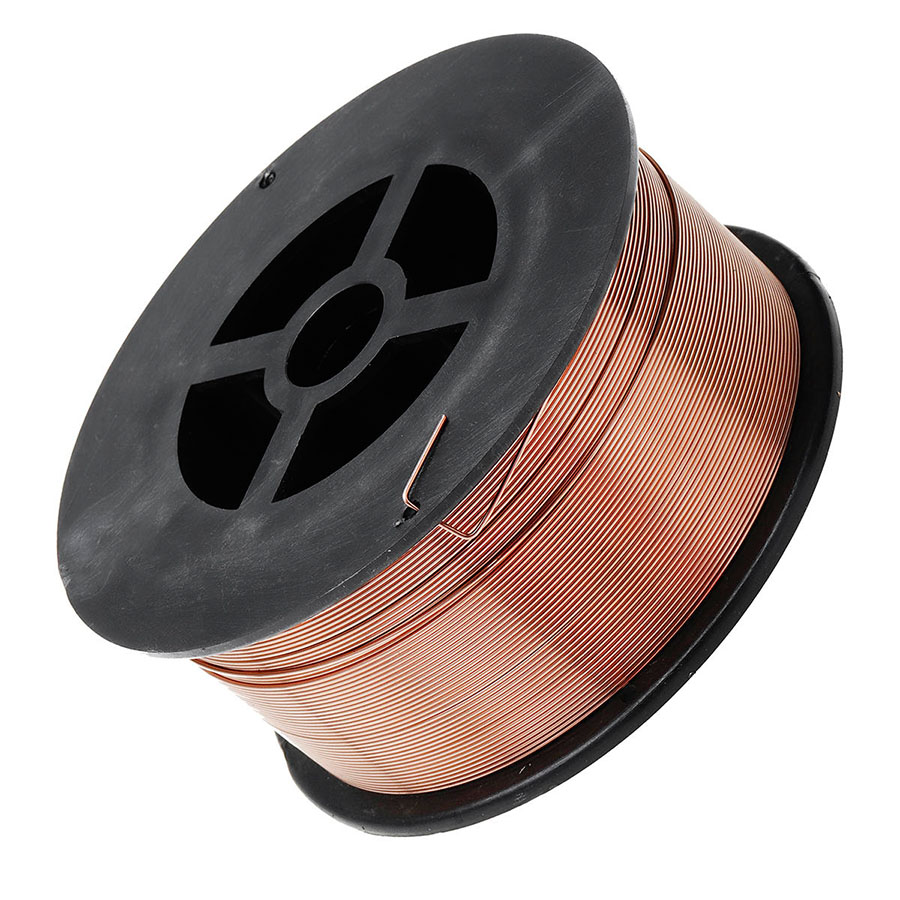
KYA ER70S-6 Copper Coated TIG Arame de soldagem é um metal de adição de aço carbono para soldagem de aço carbono e aplicações adequadas de aço carbono. Classificado como AWS A5.18 ER70S-6 , contém níveis relativamente altos de desoxidantes de manganês e silício e pode ser usado para TIG/GTAW e MIG/GMAW quando fornecido na forma de produto apropriada e usado com o procedimento de soldagem correto.
Para soldagem TIG convencional de aço carbono , o metal de adição ER70S-6 é normalmente usado com gás de proteção 100% argônio e polaridade DCEN . Seu conteúdo de manganês e silício suporta a fluidez da poça de fusão e ajuda a fornecer tolerância útil à oxidação moderada da superfície e à incrustação de laminação, embora a limpeza adequada das juntas continue sendo recomendada para soldagem crítica.
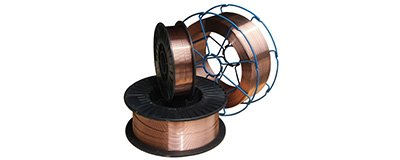
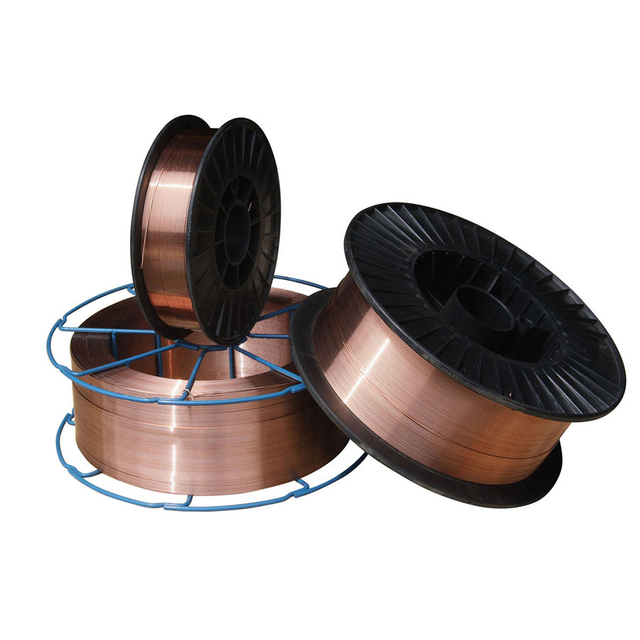
KYA lista diâmetros de 0,6 mm a 1,6 mm . Os dados atuais do produto KYA também listam carretéis de 5kg, 15kg e 20kg, além de tambores de 100-350kg. Os compradores que necessitam de hastes de enchimento TIG convencionais com alimentação manual devem confirmar o formato e a embalagem da haste de corte reto necessária com a KYA antes de fazer o pedido, enquanto os pacotes de carretel e tambor são mais comumente associados a aplicações de soldagem com alimentação contínua de arame.
 Solicite orçamento de fio TIG ER70S-6
| da especificação | Detalhes |
|---|---|
| Classificação AWS | AWS A5.18 ER70S-6 |
| Designações referenciadas | ER70S-6/ER50-6/SG2/JIS YGW12; confirmar a certificação aplicável para o pedido exato |
| Tipo de metal de enchimento | Aço Carbono Sólido Arame de soldagem / Metal de adição |
| Metal básico | Aço macio e aço carbono adequado |
| Superfície | Cobre Revestido |
| Diâmetros Disponíveis | 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm |
| Gás de proteção TIG/GTAW | 100% Argônio |
| Polaridade TIG típica | DCEN / Eletrodo de Corrente Contínua Negativo |
| Gás de proteção MIG/GMAW | 100% CO2, Ar + 5% CO2, Ar + 2% O2 conforme listado nos dados do produto KYA |
| Embalagem de carretel listada | 5kg, 15kg, 20kg |
| Embalagem de tambor listada | 100-350kg |
| Tipos de carretel | Carretel de plástico D270, D300; Carretel metálico K300 |
| Formulário de haste TIG manual | Confirme o diâmetro, comprimento e embalagem da haste do comprimento de corte com a KYA antes de fazer o pedido |
ER70S-6 pode ser usado como metal de adição de aço carbono em TIG/GTAW e MIG/GMAW , mas o gás de proteção, polaridade, método de entrega de enchimento, embalagem e parâmetros de soldagem são diferentes. Esses processos não devem ser apresentados como intercambiáveis.
| Item | TIG/GTAW | MIG/GMAW |
|---|---|---|
| Classificação de enchimento | ER70S-6 | ER70S-6 |
| Formulário de preenchimento típico | Haste de enchimento de comprimento de corte reto ou alimentação de arame automatizada compatível | Fio contínuo em carretel ou tambor |
| Gás de Proteção | 100% Argônio | CO2 ou mistura de gás adequada à base de argônio |
| Polaridade Típica do Aço | DCEN | Normalmente DCEP |
| Entrega de enchimento | O enchimento é introduzido separadamente na poça de fusão | O eletrodo de arame é alimentado continuamente através da pistola de soldagem |
| Formulário de compra típico | Tubo/caixa de haste para TIG manual | Carretel ou tambor a granel |
Se a sua aplicação for soldagem TIG manual convencional, informe à KYA o diâmetro de enchimento necessário, comprimento de corte, peso da embalagem, metal base e procedimento de soldagem. Se você precisar de fio contínuo em um carretel D270, D300 ou K300, especifique se a aplicação é MIG/GMAW ou um processo TIG alimentado por fio automatizado.
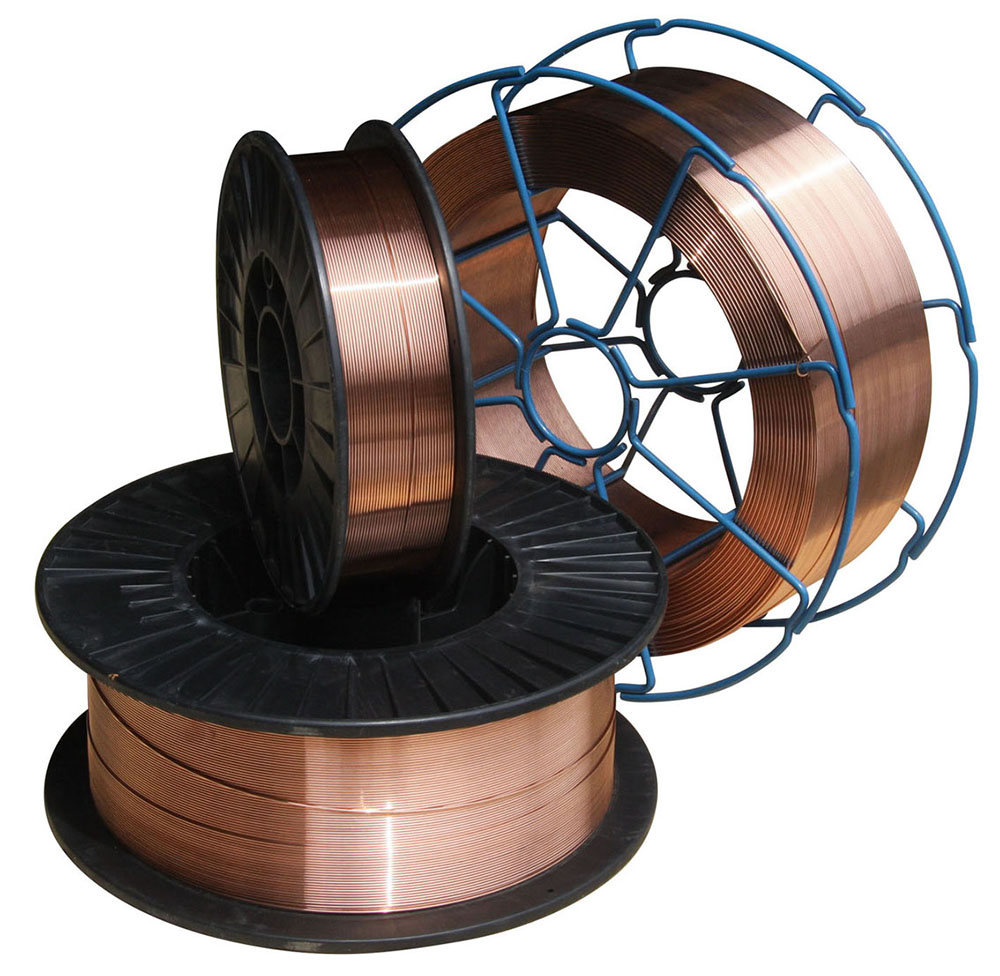
O ER70S-6 é caracterizado por um teor relativamente alto de manganês e silício em comparação com alguns outros metais de adição de aço carbono. Esses desoxidantes suportam o comportamento da poça de fusão e fornecem tolerância útil a níveis moderados de carepa de laminação e oxidação superficial.
| Elemento | ER70S-6 Faixa / Máximo |
|---|---|
| Carbono (C) | 0,06-0,15% |
| Manganês (Mn) | 1,40-1,85% |
| Silício (Si) | 0,80-1,15% |
| Fósforo (P) | ≤0,025% |
| Enxofre (S) | ≤0,035% |
| Cobre (Cu) | ≤0,50% |
Os compradores que necessitam de produtos químicos certificados devem solicitar o certificado de material aplicável ou dados de teste de lote para o produto exato fornecido, em vez de confiar apenas nos limites de classificação nominais.
Os seguintes valores de propriedades mecânicas são retidos dos dados atuais do produto KYA. As propriedades reais do metal de solda depositado dependem do processo de soldagem, do gás de proteção, do aporte térmico, do projeto da junta, do material de base e das condições de teste.
| Item de teste | Valor de garantia KYA | listado Resultado geral |
|---|---|---|
| Resistência à tracção | ≥500 MPa | 558 MPa |
| Força de rendimento | ≥420 MPa | 472 MPa |
| Alongamento | ≥22% | 27% |
| Energia de Impacto a -30°C | ≥27 J | 98J |
Para soldagem TIG/GTAW de aço carbono e aço carbono, o ER70S-6 normalmente deve ser usado com gás de proteção 100% argônio e polaridade DCEN . A amperagem TIG deve ser selecionada de acordo com a espessura do metal base, diâmetro da haste de enchimento, diâmetro do tungstênio, projeto da junta, posição de soldagem e procedimento de soldagem qualificado.
| para parâmetros TIG | Abordagem recomendada |
|---|---|
| Processo | GTAW/TIG |
| Gás de Proteção | 100% Argônio |
| Polaridade | DCEN para soldagem TIG típica de aço carbono |
| Diâmetro de enchimento | Selecione de acordo com a espessura do metal base, tamanho da junta e deposição necessária |
| Preparação de Superfície | Remova o excesso de ferrugem, óleo, umidade, tinta e contaminação antes da soldagem crítica |
| Amperagem | Determine a espessura do material, tamanho do tungstênio, tamanho do enchimento, projeto da junta e WPS aprovado |
Não use os valores de fluxo de gás CO2 na seção seguinte como parâmetros TIG. Eles pertencem aos dados de referência MIG/GMAW de fio contínuo atualmente fornecidos com este produto KYA.
A página de fonte atual do KYA também fornece os seguintes dados de corrente de soldagem e fluxo de CO2. Como esses valores utilizam gás de proteção CO2, eles devem ser identificados como parâmetros de referência MIG/GMAW e não como parâmetros de soldagem TIG.
| Tamanho do fio | Corrente de soldagem | Taxa de fluxo de CO2 |
|---|---|---|
| 0,6 mm | 50-80A | 10-15 L/min |
| 0,8 mm | 50-100A | 15 l/min |
| 1,0 mm | 50-220A | 15-20 L/min |
| 1,2 mm | 80-350A | 15-25 L/min |
| 1,6 mm | 170-550A | 20-25 L/min |
Estes são valores de referência KYA para soldagem com arame contínuo protegido por gás. As configurações MIG/GMAW reais dependem do gás de proteção, do modo de transferência, da espessura do metal base, da velocidade de alimentação do arame, da distância entre a ponta de contato e a peça de trabalho e do procedimento de soldagem aplicável.
Classificação AWS A5.18 ER70S-6: Metal de adição de aço carbono amplamente utilizado para soldagem de aços carbono suaves e adequados.
Alto teor de desoxidante de Mn e Si: Suporta a fluidez da poça e fornece tolerância útil à oxidação moderada da carepa e da superfície.
Superfície revestida de cobre: Fornece o acabamento superficial especificado e ajuda a proteger a superfície do fio de enchimento durante o manuseio e armazenamento normais.
Adequado para TIG/GTAW: Use 100% argônio e parâmetros de soldagem DCEN apropriados para aplicações TIG convencionais de aço carbono.
Vários diâmetros: Os tamanhos KYA disponíveis variam de 0,6 mm a 1,6 mm para diferentes requisitos de soldagem e alimentação de arame.
Boa fluidez do banho de solda: O nível de silício associado ao ER70S-6 suporta umedecimento e formação suave de cordão quando procedimentos de soldagem adequados são usados.
Aplicações de aço carbono industrial: Adequado para fabricação, maquinário, construção, construção naval e soldagem de aço carbono relacionado onde ER70S-6 é especificado.
ER70S-6 é usado para soldar aço-carbono e componentes de aço carbono adequados onde são necessários bom controle de poças, comportamento de umedecimento e capacidade de desoxidação. Para TIG/GTAW, pode ser utilizado como metal de adição em processos de soldagem manuais ou automatizados de acordo com o projeto da junta e procedimento de soldagem qualificado.
| do aplicativo | Uso típico |
|---|---|
| Estruturas Metálicas | Fabricação adequada de aço carbono onde ER70S-6 é permitido pelo procedimento de soldagem. |
| Máquinas de Engenharia | Estruturas de soldagem, suportes, componentes de máquinas e conjuntos fabricados. |
| Construção naval | Fabricação marítima de aço carbono selecionada sujeita a procedimentos de soldagem aprovados. |
| Pontes | Soldagem estrutural de aço carbono onde o metal de adição especificado e WPS permitem ER70S-6. |
| Vasos de pressão | Aplicações de soldagem sujeitas aos requisitos aplicáveis de material, código e procedimento. |
| Construção | Fabricação e reparos em aço carbono em geral. |
| Equipamento Petroquímico | Fabricação de aço carbono selecionado de acordo com requisitos de engenharia. |
| Caldeiras e equipamentos elétricos | Aplicações onde a especificação de soldagem exigida permite metal de adição ER70S-6. |
O diâmetro do enchimento deve ser selecionado de acordo com a espessura do metal base, geometria da junta, taxa de deposição necessária, posição de soldagem, aporte térmico e processo de soldagem. O menor ou maior diâmetro disponível não é automaticamente a melhor opção.
| de diâmetro | Consideração sobre seleção |
|---|---|
| 0,6-0,8mm | Enchimento de pequeno diâmetro para aplicações que exigem controle relativamente fino de calor e enchimento; confirme o formulário do produto TIG. |
| 0,9-1,0mm | Tamanhos de enchimento intermediários para fabricação leve e geral adequada. |
| 1,2 mm | Maior tamanho de enchimento ou fio contínuo para maiores requisitos de deposição com equipamento de soldagem adequado. |
| 1,6 mm | Tamanho de enchimento maior para juntas mais espessas adequadas ou aplicações de maior deposição. |
ER70S-6 e ER70S-2 são classificações de enchimento de aço carbono usadas na soldagem TIG, mas seus sistemas desoxidantes são diferentes. O enchimento correto deve seguir o material base, o procedimento de soldagem e os requisitos do projeto, em vez de assumir que os dois graus são sempre intercambiáveis.
| Característica | ER70S-6 | ER70S-2 |
|---|---|---|
| Família de materiais | Metal de adição de aço carbono | Metal de adição de aço carbono |
| Desoxidantes Primários | Manganês e silício relativamente altos | Diferente sistema desoxidante multielemento |
| Seleção | Siga o WPS aplicável, os requisitos de engenharia e as especificações do metal base. | |
A KYA fornece metal de adição para soldagem ER70S-6 para distribuidores de soldagem, empresas de fornecimento industrial, fabricantes de aço, fabricantes de máquinas, empresas de construção, estaleiros e outros compradores profissionais.
Como a haste TIG e o fio MIG usam formas e embalagens de produtos diferentes, os compradores devem especificar claramente o processo de soldagem ao solicitar um orçamento. Para aplicações TIG, forneça o diâmetro de enchimento necessário, o comprimento da haste reta, se aplicável, o peso da embalagem, o metal base e o padrão exigido. Para aplicações de fio contínuo, forneça o tipo de carretel ou tambor e o processo de soldagem.
Os compradores que necessitam de certificados AWS, análises químicas, dados de testes mecânicos ou outros documentos de inspeção devem incluir esses requisitos na consulta para que a especificação exata do produto possa ser confirmada antes da produção.
Solicitar preço de atacado Explorar Arame de soldagem
Sim. O ER70S-6 pode ser usado como metal de adição de aço carbono para TIG/GTAW quando fornecido em uma forma de adição apropriada e usado com gás de proteção e procedimento de soldagem corretos.
A soldagem TIG/GTAW convencional de aço carbono com ER70S-6 normalmente utiliza gás de proteção 100% argônio.
Não. Misturas de CO2 e argônio/CO2 estão associadas a aplicações MIG/GMAW. A soldagem TIG convencional com ER70S-6 deve usar um gás de proteção inerte, como 100% argônio.
DCEN, ou eletrodo de corrente contínua negativo, é normalmente usado para soldagem TIG de aço carbono e aço carbono.
ER70S-6 é um eletrodo de aço carbono e classificação de haste coberta pela AWS A5.18.
ER70S-6 é usado principalmente para aços macios e carbono adequados. Não deve ser usado automaticamente para sistemas de aço inoxidável, alumínio ou outras ligas que exijam diferentes classificações de metal de adição.
O manganês e o silício atuam como desoxidantes e auxiliam no comportamento da poça de fusão. Isso dá ao ER70S-6 uma tolerância útil à oxidação moderada da carepa e da superfície em comparação com cargas de aço carbono com menor desoxidação.
O ER70S-6 não deve ser descrito como uma classificação de eletrodo com baixo teor de hidrogênio no mesmo sentido que os eletrodos SMAW com baixo teor de hidrogênio, como o E7018. O material de enchimento ainda deve ser armazenado limpo e seco e protegido de óleo, umidade e contaminação.
A classificação do metal de adição pode ser a mesma, mas a forma do produto e o método de soldagem são diferentes. O TIG manual normalmente usa hastes de enchimento retas, enquanto o MIG usa fio alimentado continuamente fornecido em um carretel ou tambor.
O fio de carretel contínuo pode ser usado em sistemas de alimentação de fio TIG automatizados ou mecanizados especializados, mas o TIG manual convencional normalmente usa hastes de enchimento de comprimento de corte reto. Confirme o processo de soldagem e a forma do produto necessária antes de fazer o pedido.
Os dados atuais do produto KYA listam diâmetros de 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm e 1,6 mm. Confirme a disponibilidade na haste TIG necessária ou no formato de fio contínuo.
Os dados atuais do produto KYA listam um valor de garantia de pelo menos 500 MPa e um resultado geral de 558 MPa. O desempenho real do metal de solda depende do processo e das condições de teste.
Seu teor relativamente alto de manganês e silício proporciona tolerância útil à oxidação superficial moderada e incrustações de laminação. A soldagem crítica ainda deve seguir o procedimento de limpeza exigido e o WPS.
Os dados atuais do produto KYA listam carretéis de 5kg, 15kg e 20kg, além de tambores de 100-350kg. Os compradores que necessitam de hastes de enchimento TIG convencionais devem confirmar separadamente o comprimento da haste reta e a disponibilidade da embalagem.
Armazene-o em um ambiente limpo e seco e proteja o metal de adição contra umidade, óleo, poeira, ferrugem e outras contaminações antes da soldagem.
Sim. Distribuidores de soldagem, fabricantes de aço, fabricantes de máquinas e outros compradores industriais podem entrar em contato com a KYA para obter informações sobre diâmetro, embalagem, certificação e requisitos de compra a granel.
Procurando por metal de enchimento para soldagem TIG revestido de cobre ER70S-6 ? Envie à KYA Fasteners seu processo de soldagem, diâmetro de enchimento, formato do produto necessário, peso da embalagem, especificação do metal base, quantidade de compra, país de destino e requisitos de certificação. Para aplicações TIG, especifique se você precisa de varetas de enchimento retas ou arame contínuo para um sistema TIG automatizado.