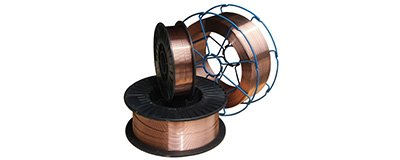
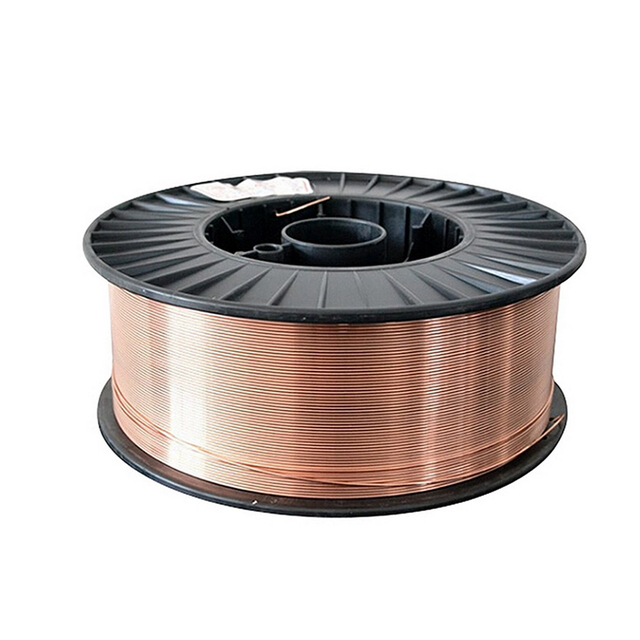
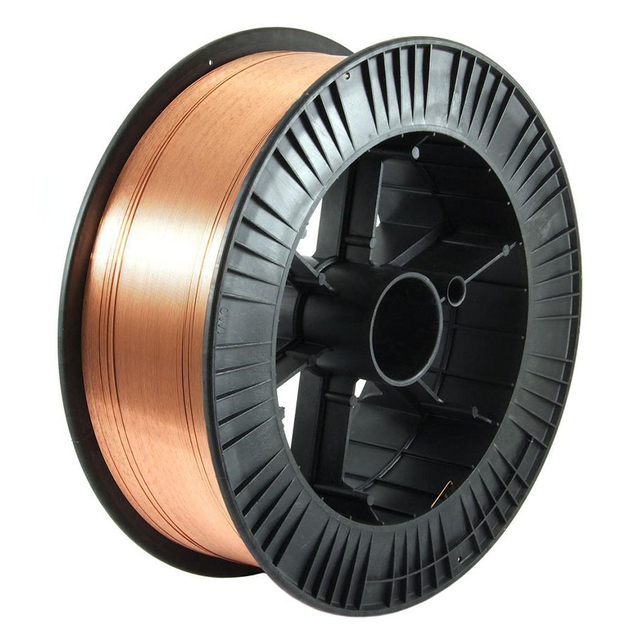
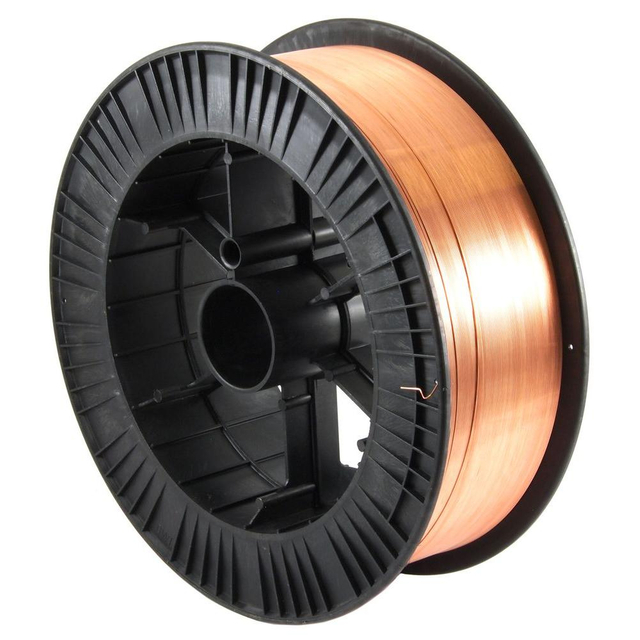
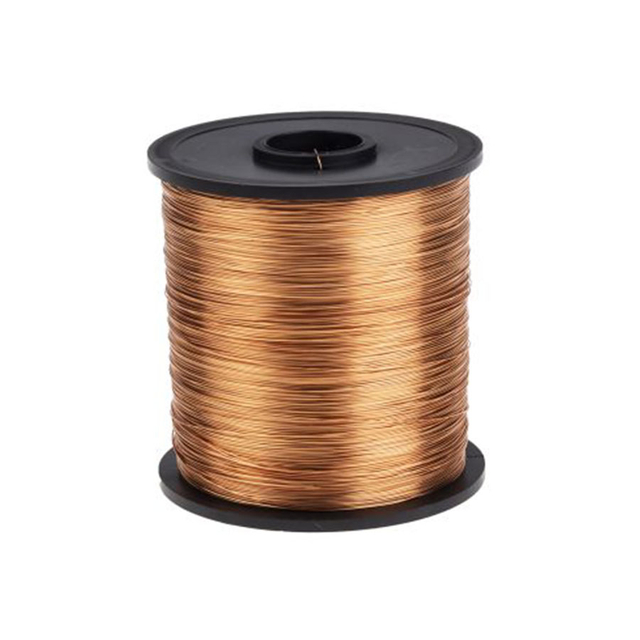
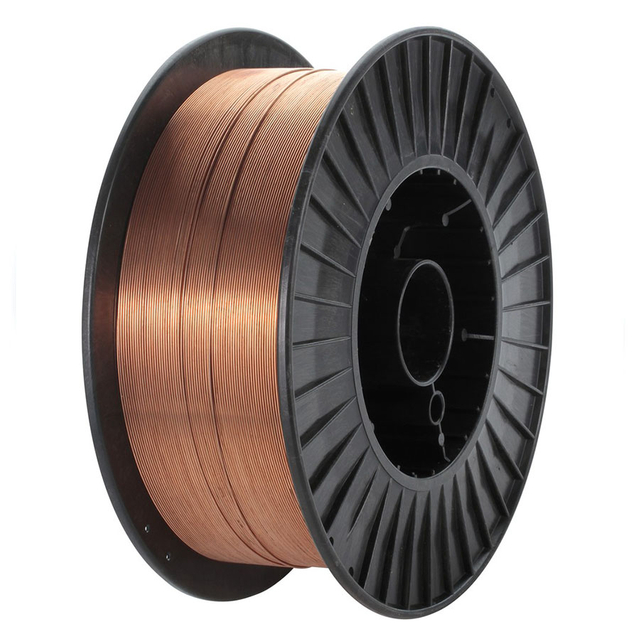
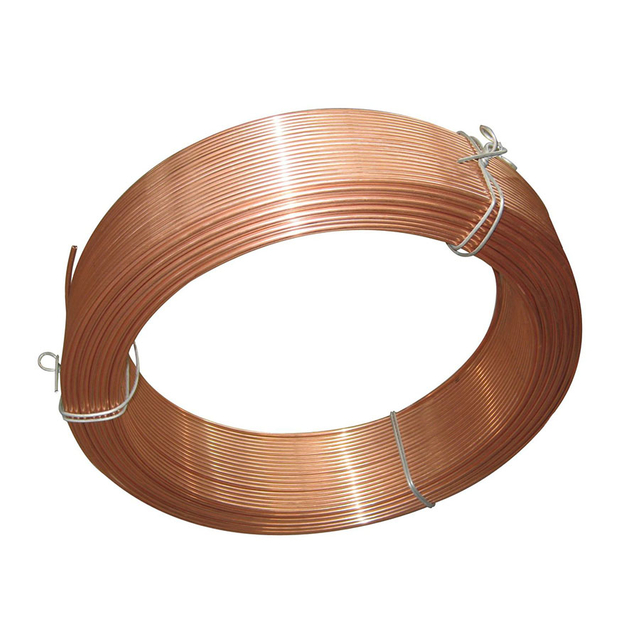
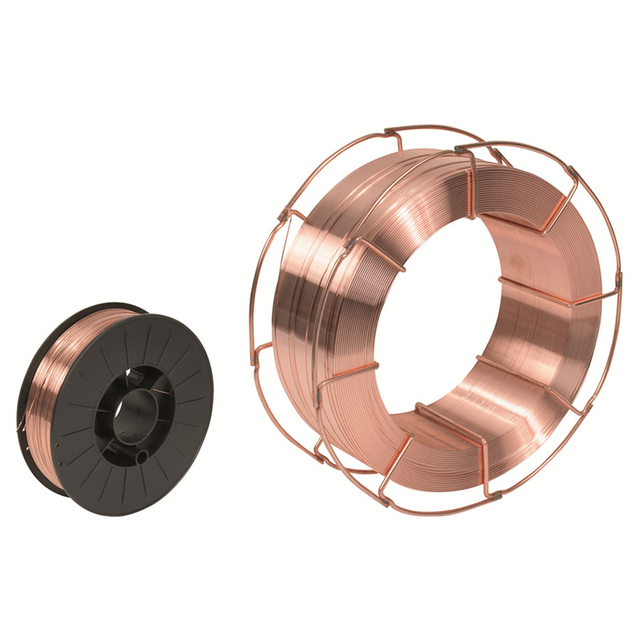
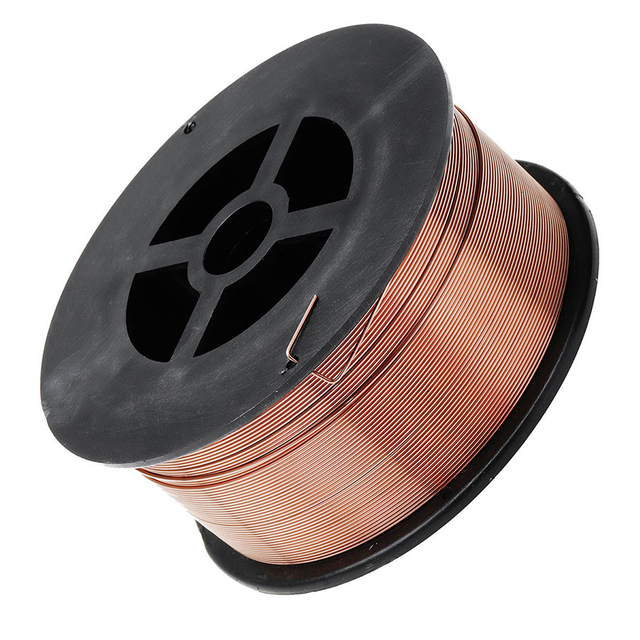
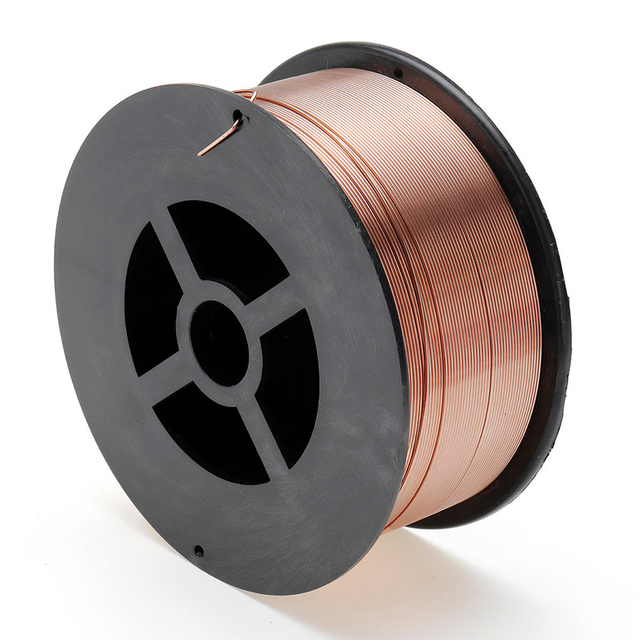
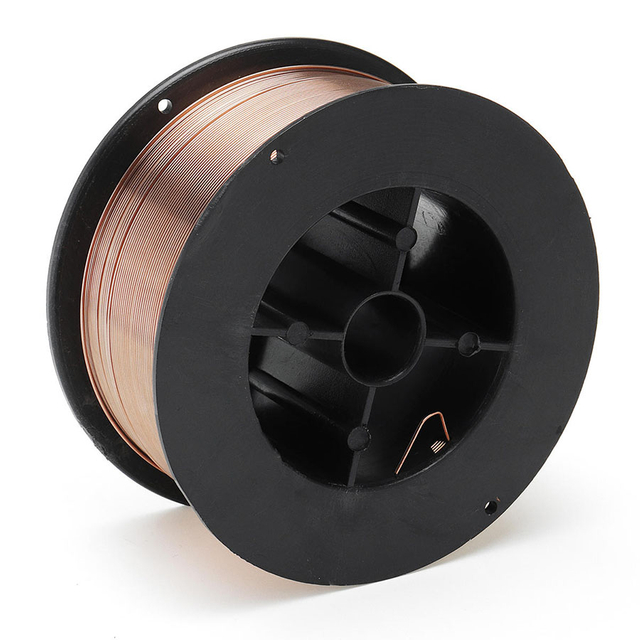
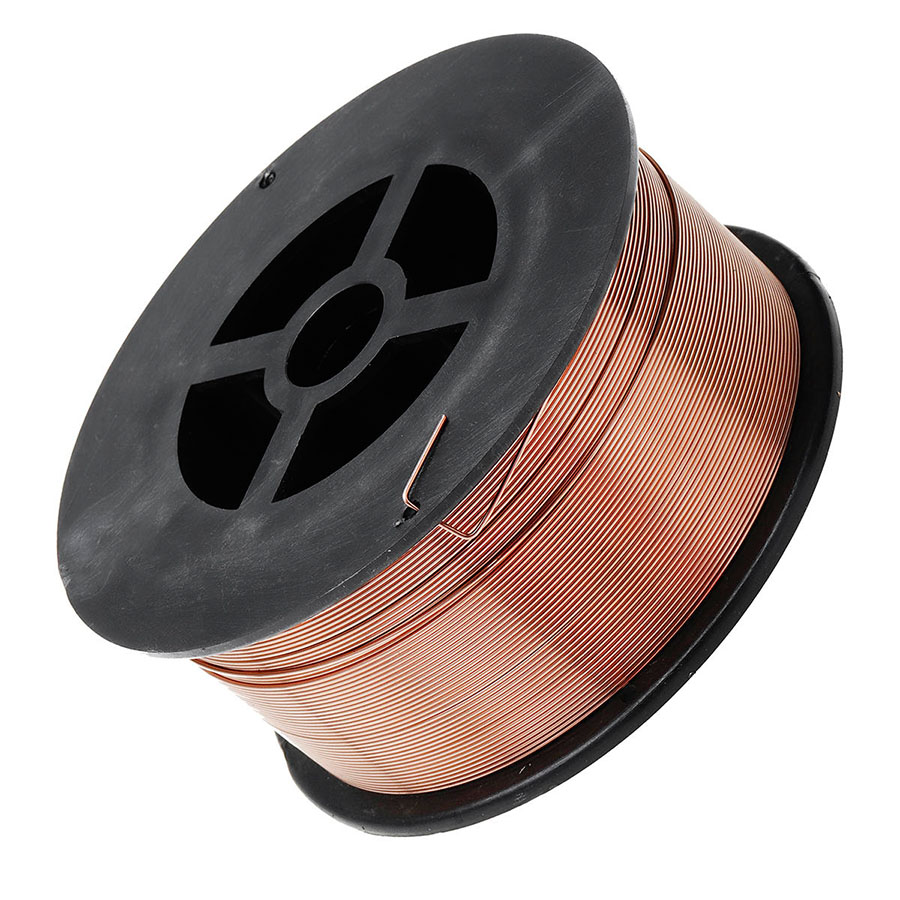
KYA ER70S-6 TIG revêtu de cuivre Fil de soudage est un métal d'apport en acier au carbone pour le soudage de l'acier doux et des applications appropriées en acier au carbone. Classé AWS A5.18 ER70S-6 , il contient des niveaux relativement élevés de désoxydants de manganèse et de silicium et peut être utilisé pour TIG/GTAW ainsi que MIG/GMAW lorsqu'il est fourni sous la forme de produit appropriée et utilisé avec la procédure de soudage correcte.
Pour le soudage TIG conventionnel de l'acier au carbone , le métal d'apport ER70S-6 est normalement utilisé avec un gaz de protection à 100 % d'argon et une polarité DCEN . Sa teneur en manganèse et en silicium favorise la fluidité des flaques de soudure et contribue à fournir une tolérance utile à l'oxydation modérée de la surface et au tartre d'usine, bien qu'un nettoyage approprié des joints reste recommandé pour le soudage critique.
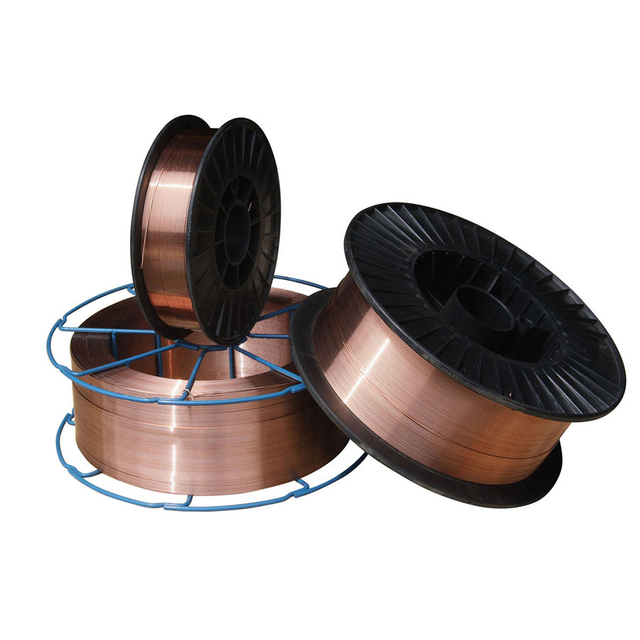
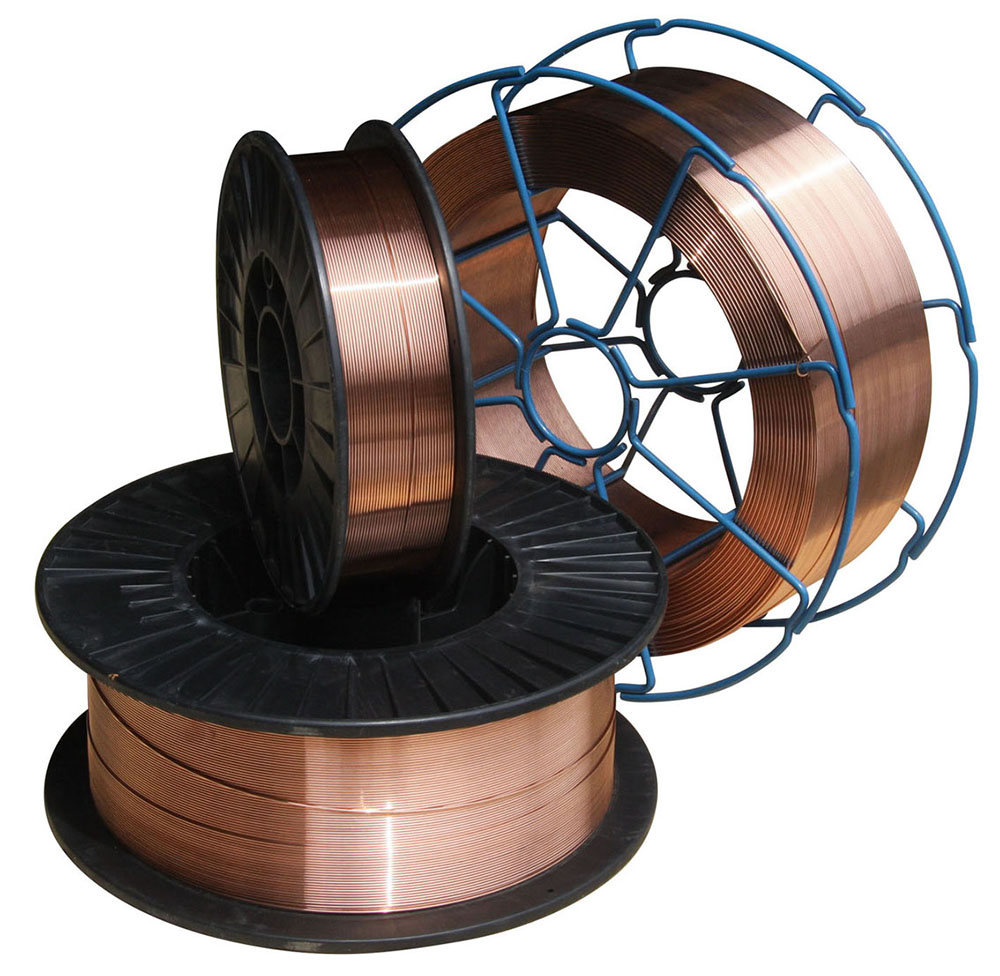
KYA répertorie les diamètres de 0,6 mm à 1,6 mm . Les données actuelles sur les produits KYA répertorient également les bobines de 5 kg, 15 kg et 20 kg ainsi que les fûts de 100 à 350 kg. Les acheteurs ayant besoin de tiges de remplissage TIG conventionnelles alimentées à la main doivent confirmer la forme et l'emballage de la tige droite requise auprès de KYA avant de commander, tandis que les emballages en bobines et en tambours sont plus communément associés aux applications de soudage à alimentation continue en fil.
 Demander un devis pour le fil TIG ER70S-6
| des spécifications | Détails |
|---|---|
| Classement AWS | AWS A5.18 ER70S-6 |
| Désignations référencées | ER70S-6/ER50-6/SG2/JIS YGW12 ; confirmer la certification applicable pour la commande exacte |
| Type de métal d'apport | Acier au carbone massif Fil de soudage / Métal d'apport |
| Métal commun | Acier doux et acier au carbone approprié |
| Surface | Enduit de cuivre |
| Diamètres disponibles | 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm |
| Gaz de protection TIG/GTAW | 100% Argon |
| Polarité TIG typique | DCEN / Électrode à courant continu négatif |
| Gaz de protection MIG/GMAW | 100 % CO2, Ar + 5 % CO2, Ar + 2 % O2 comme indiqué dans les données produit KYA |
| Emballage de bobine répertorié | 5kg, 15kg, 20kg |
| Emballage de fût répertorié | 100-350kg |
| Types de bobines | Bobine en plastique D270, D300 ; Bobine métallique K300 |
| Forme de tige TIG manuelle | Confirmez le diamètre, la longueur et l'emballage de la tige coupée avec KYA avant de commander |
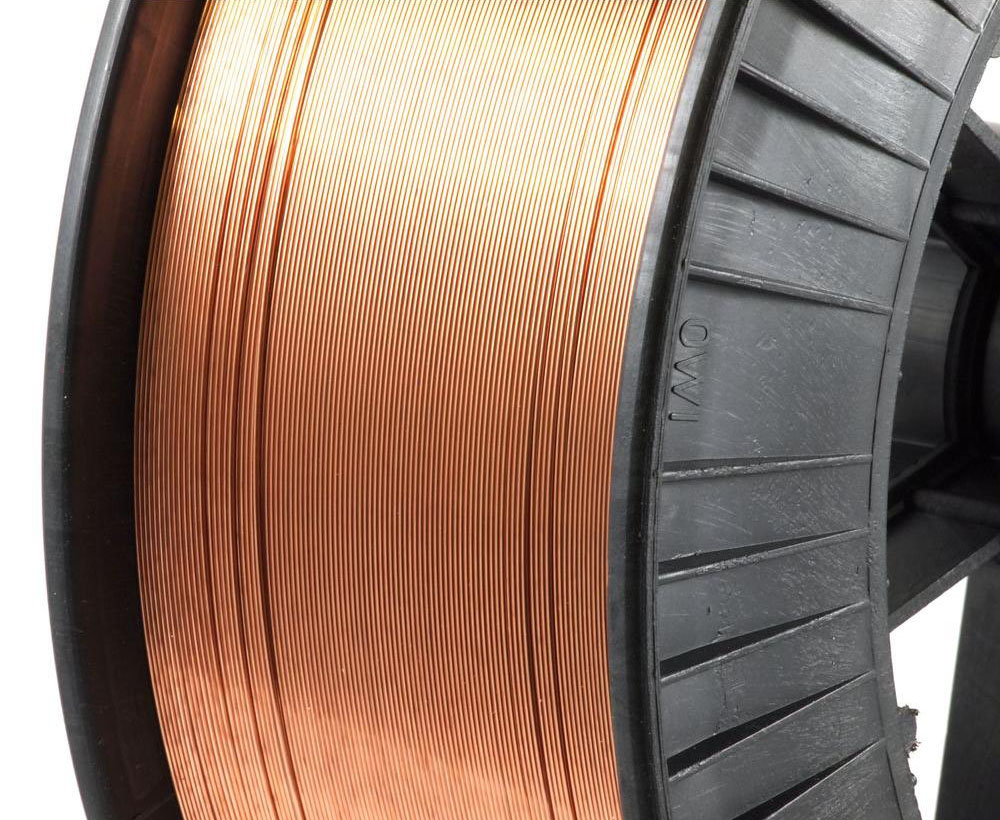
L'ER70S-6 peut être utilisé comme métal d'apport pour l'acier au carbone dans les procédés TIG/GTAW et MIG/GMAW , mais le gaz de protection, la polarité, la méthode d'administration du produit de remplissage, l'emballage et les paramètres de soudage sont différents. Ces processus ne doivent pas être présentés comme interchangeables.
| Article | TIG/GTAW | MIG/GMAW |
|---|---|---|
| Classification des charges | ER70S-6 | ER70S-6 |
| Formulaire de remplissage typique | Tige d'apport à coupe droite ou alimentation en fil automatisée compatible | Fil continu sur bobine ou sur tambour |
| Gaz de protection | 100% Argon | CO2 ou mélange gazeux approprié à base d'argon |
| Polarité typique de l'acier | DCEN | Généralement DCEP |
| Livraison de remplissage | Le mastic est introduit séparément dans le bain de fusion | Le fil-électrode est alimenté en continu à travers le pistolet de soudage |
| Formulaire d'achat typique | Tube / boîte de tige pour TIG manuel | Bobine ou fût en vrac |
Si votre application est un soudage TIG manuel conventionnel, indiquez à KYA le diamètre de remplissage requis, la longueur de coupe, le poids de l'emballage, le métal de base et la procédure de soudage. Si vous avez besoin de fil continu sur une bobine D270, D300 ou K300, précisez si l'application est MIG/GMAW ou un procédé TIG automatisé avec fil.
L'ER70S-6 se caractérise par une teneur relativement élevée en manganèse et en silicium par rapport à certains autres métaux d'apport en acier au carbone. Ces désoxydants favorisent le comportement du bain de soudure et offrent une tolérance utile à des niveaux modérés de calamine et d'oxydation de surface.
| Elément | ER70S-6 Gamme / Maximum |
|---|---|
| Carbone (C) | 0,06-0,15% |
| Manganèse (Mn) | 1,40-1,85% |
| Silicium (Si) | 0,80-1,15% |
| Phosphore (P) | ≤0,025% |
| Soufre (S) | ≤0,035% |
| Cuivre (Cu) | ≤0,50% |
Les acheteurs nécessitant une chimie certifiée doivent demander le certificat de matériau applicable ou les données de test par lots pour le produit exact fourni plutôt que de se fier uniquement aux limites de classification nominales.
Les valeurs de propriétés mécaniques suivantes sont conservées à partir des données actuelles du produit KYA. Les propriétés réelles du métal déposé dépendent du procédé de soudage, du gaz de protection, de l'apport de chaleur, de la conception du joint, du matériau de base et des conditions d'essai.
| Article de test | Valeur de garantie KYA | Résultat général indiqué |
|---|---|---|
| Résistance à la traction | ≥500 MPa | 558 MPa |
| Limite d'élasticité | ≥420 MPa | 472 MPa |
| Élongation | ≥22% | 27% |
| Énergie d'impact à -30°C | ≥27 J | 98 J |
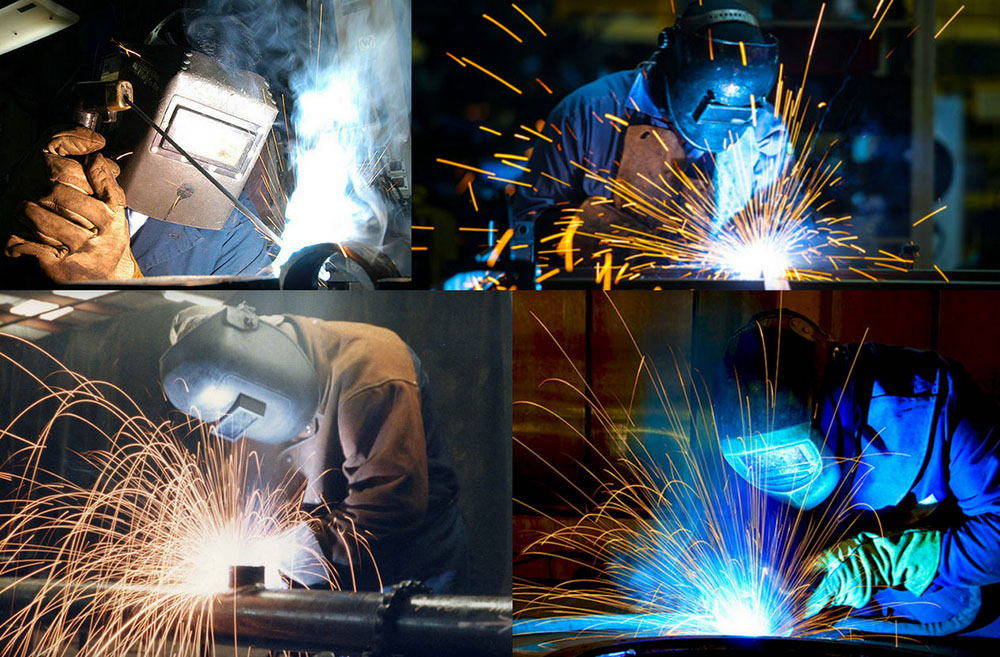
Pour le soudage TIG/GTAW de l'acier doux et de l'acier au carbone, l'ER70S-6 doit normalement être utilisé avec un gaz de protection à 100 % d'argon et une polarité DCEN . L'ampérage TIG doit être sélectionné en fonction de l'épaisseur du métal de base, du diamètre de la tige d'apport, du diamètre du tungstène, de la conception du joint, de la position de soudage et de la procédure de soudage qualifiée.
| les paramètres TIG | Approche recommandée pour |
|---|---|
| Processus | GTAW/TIG |
| Gaz de protection | 100% Argon |
| Polarité | DCEN pour le soudage TIG typique de l'acier au carbone |
| Diamètre de remplissage | Sélectionner en fonction de l'épaisseur du métal de base, de la taille du joint et du dépôt requis |
| Préparation des surfaces | Éliminer l'excès de rouille, d'huile, d'humidité, de peinture et de contamination avant le soudage critique |
| Intensité de courant | Déterminer à partir de l'épaisseur du matériau, de la taille du tungstène, de la taille du remplissage, de la conception du joint et du WPS approuvé. |
N'utilisez pas les valeurs de débit de gaz CO2 dans la section suivante comme paramètres TIG. Elles appartiennent aux données de référence MIG/GMAW à fil continu actuellement fournies avec ce produit KYA.
La page source KYA actuelle fournit également les données suivantes sur le courant de soudage et le débit de CO2. Étant donné que ces valeurs utilisent du gaz de protection CO2, elles doivent être identifiées comme paramètres de référence MIG/GMAW , et non comme paramètres de soudage TIG.
| Taille du fil | Courant de soudage | Débit de CO2 |
|---|---|---|
| 0,6 mm | 50-80 A | 10-15 L/min |
| 0,8 mm | 50-100 A | 15 L/min |
| 1,0 mm | 50-220 A | 15-20 L/min |
| 1,2 mm | 80-350 A | 15-25 L/min |
| 1,6 mm | 170-550 A | 20-25 L/min |
Il s'agit des valeurs de référence KYA pour le soudage en fil continu sous protection gazeuse. Les réglages MIG/GMAW réels dépendent du gaz de protection, du mode de transfert, de l'épaisseur du métal de base, de la vitesse d'alimentation du fil, de la distance entre la pointe de contact et la pièce de travail et de la procédure de soudage applicable.
Classification AWS A5.18 ER70S-6 : métal d'apport en acier au carbone largement utilisé pour le soudage des aciers au carbone doux et appropriés.
Teneur élevée en désoxydant de Mn et de Si : Favorise la fluidité des flaques d’eau et offre une tolérance utile au tartre modéré et à l’oxydation de surface.
Surface recouverte de cuivre : Fournit la finition de surface spécifiée et aide à protéger la surface du fil d'apport pendant la manipulation et le stockage normaux.
Convient pour TIG/GTAW : utilisez 100 % d'argon et les paramètres de soudage DCEN appropriés pour les applications TIG conventionnelles en acier au carbone.
Plusieurs diamètres : les tailles KYA disponibles vont de 0,6 mm à 1,6 mm pour différentes exigences de soudage et d'alimentation en fil.
Bonne fluidité du bain de soudure : le niveau de silicium associé à l'ER70S-6 favorise le mouillage et la formation de cordons lisses lorsque des procédures de soudage appropriées sont utilisées.
Applications industrielles de l'acier au carbone : Convient à la fabrication, aux machines, à la construction, à la construction navale et au soudage de l'acier au carbone associé où ER70S-6 est spécifié.
L'ER70S-6 est utilisé pour souder l'acier doux et les composants appropriés en acier au carbone lorsqu'un bon contrôle des flaques, un bon comportement au mouillage et une bonne capacité de désoxydation sont requis. Pour TIG/GTAW, il peut être utilisé comme métal d'apport dans les procédés de soudage manuels ou automatisés selon la conception du joint et la procédure de soudage qualifiée.
| Application | Utilisation typique |
|---|---|
| Structures en acier | Fabrication appropriée en acier au carbone où ER70S-6 est autorisé par la procédure de soudage. |
| Machines d'ingénierie | Soudage de cadres, supports, composants de machines et assemblages fabriqués. |
| Construction navale | Fabrication marine en acier au carbone sélectionnée soumise à des procédures de soudage approuvées. |
| Ponts | Soudage structurel de l'acier au carbone où le métal d'apport spécifié et le WPS le permettent ER70S-6. |
| Appareils à pression | Applications de soudage soumises aux exigences applicables en matière de matériaux, de codes et de procédures. |
| Construction | Fabrication et réparation générales d'acier au carbone. |
| Équipement pétrochimique | Fabrication d'acier au carbone sélectionné selon les exigences techniques. |
| Chaudières et équipements électriques | Applications où les spécifications de soudage requises autorisent le métal d’apport ER70S-6. |
Le diamètre de la charge doit être sélectionné en fonction de l'épaisseur du métal de base, de la géométrie du joint, du taux de dépôt requis, de la position de soudage, de l'apport de chaleur et du processus de soudage. Le diamètre disponible le plus petit ou le plus grand n’est pas automatiquement la meilleure option.
| du diamètre | Considération de sélection |
|---|---|
| 0,6-0,8 mm | Mastic de petit diamètre pour les applications nécessitant un contrôle relativement fin de la chaleur et du mastic ; confirmer la forme du produit TIG. |
| 0,9-1,0 mm | Tailles de remplissage intermédiaires pour une fabrication légère et générale appropriée. |
| 1,2 mm | Charge plus grande ou taille de fil continu pour des exigences de dépôt plus élevées avec un équipement de soudage approprié. |
| 1,6 mm | Taille de charge plus grande pour des joints plus épais appropriés ou des applications de dépôt plus élevé. |
ER70S-6 et ER70S-2 sont toutes deux des classes de charges en acier au carbone utilisées dans le soudage TIG, mais leurs systèmes désoxydants diffèrent. Le mastic approprié doit respecter le matériau de base, la procédure de soudage et les exigences du projet plutôt que de supposer que les deux qualités sont toujours interchangeables.
| Caractéristique | ER70S-6 | ER70S-2 |
|---|---|---|
| Famille de matériaux | Métal d'apport en acier au carbone | Métal d'apport en acier au carbone |
| Désoxydants primaires | Manganèse et silicium relativement élevés | Différents systèmes de désoxydation multi-éléments |
| Sélection | Suivez le WPS applicable, les exigences techniques et les spécifications des métaux de base. | |
KYA fournit le métal d'apport de soudage ER70S-6 pour les distributeurs de soudage, les entreprises de fournitures industrielles, les fabricants d'acier, les fabricants de machines, les entreprises de construction, les chantiers navals et autres acheteurs professionnels.
Étant donné que les tiges TIG et les fils MIG utilisent des formes et des emballages de produits différents, les acheteurs doivent clairement spécifier le processus de soudage lorsqu'ils demandent un devis. Pour les applications TIG, fournissez le diamètre de remplissage requis, la longueur de la tige droite le cas échéant, le poids de l'emballage, le métal de base et la norme requise. Pour les applications de fil continu, fournissez le type de bobine ou de tambour et le processus de soudage.
Les acheteurs nécessitant des certificats AWS, des analyses chimiques, des données d'essais mécaniques ou d'autres documents d'inspection doivent inclure ces exigences dans leur demande afin que les spécifications exactes du produit puissent être confirmées avant la production.
Demander un prix de gros Explorez Fil de soudage
Oui. L'ER70S-6 peut être utilisé comme métal d'apport en acier au carbone pour TIG/GTAW lorsqu'il est fourni sous une forme d'apport appropriée et utilisé avec le gaz de protection et la procédure de soudage appropriés.
Le soudage TIG/GTAW conventionnel de l'acier au carbone avec ER70S-6 utilise normalement du gaz de protection à 100 % d'argon.
Non. Les mélanges CO2 et argon/CO2 sont associés aux applications MIG/GMAW. Le soudage TIG conventionnel avec ER70S-6 doit utiliser un gaz de protection inerte tel que l'argon à 100 %.
Le DCEN, ou électrode négative à courant continu, est généralement utilisé pour le soudage TIG de l'acier doux et de l'acier au carbone.
ER70S-6 est une classification d'électrodes et de tiges en acier au carbone couverte par AWS A5.18.
ER70S-6 est principalement utilisé pour les aciers doux et au carbone appropriés. Il ne doit pas être automatiquement utilisé pour les systèmes en acier inoxydable, en aluminium ou en d’autres alliages nécessitant différentes classifications de métaux d’apport.
Le manganèse et le silicium agissent comme désoxydants et favorisent le comportement des flaques de soudure. Cela donne à l'ER70S-6 une tolérance utile au tartre modéré et à l'oxydation de surface par rapport aux charges en acier au carbone à faible désoxydation.
L'ER70S-6 ne doit pas être décrite comme une classification d'électrodes à faible teneur en hydrogène au même sens que les électrodes SMAW à faible teneur en hydrogène telles que l'E7018. Le matériau de remplissage doit toujours être stocké propre et sec et protégé de l'huile, de l'humidité et de la contamination.
La classification du métal d’apport peut être la même, mais la forme du produit et la méthode de soudage diffèrent. Le TIG manuel utilise normalement des tiges de remplissage droites, tandis que le MIG utilise du fil alimenté en continu fourni sur une bobine ou un tambour.
Le fil en bobine continue peut être utilisé dans des systèmes d'alimentation en fil TIG automatisés ou mécanisés spécialisés, mais le TIG manuel conventionnel utilise normalement des tiges d'apport de longueur coupée droite. Confirmez le processus de soudage et la forme du produit requis avant de commander.
Les données actuelles des produits KYA répertorient les diamètres de 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm et 1,6 mm. Confirmez la disponibilité sous la forme de tige TIG ou de fil continu requise.
Les données actuelles des produits KYA indiquent une valeur de garantie d'au moins 500 MPa et un résultat général de 558 MPa. Les performances réelles du métal soudé dépendent du processus et des conditions de test.
Sa teneur relativement élevée en manganèse et en silicium offre une tolérance utile à une oxydation modérée de la surface et au tartre de broyeur. Le soudage critique doit toujours suivre la procédure de nettoyage requise et le WPS.
Les données actuelles sur les produits KYA répertorient des bobines de 5 kg, 15 kg et 20 kg ainsi que des fûts de 100 à 350 kg. Les acheteurs nécessitant des tiges de remplissage TIG conventionnelles doivent confirmer séparément la longueur de la tige droite et la disponibilité de l'emballage.
Stockez-le dans un environnement propre et sec et protégez le métal d'apport de l'humidité, de l'huile, de la poussière, de la rouille et de toute autre contamination avant le soudage.
Oui. Les distributeurs de produits de soudage, les fabricants d'acier, les fabricants de machines et autres acheteurs industriels peuvent contacter KYA pour connaître les exigences en matière de diamètre, d'emballage, de certification et d'achat en gros.
Vous recherchez du métal d’apport pour soudage TIG revêtu de cuivre ER70S-6 ? Envoyez à KYA Fasteners votre processus de soudage, le diamètre de remplissage, la forme de produit requise, le poids du colis, les spécifications du métal de base, la quantité d'achat, le pays de destination et les exigences de certification. Pour les applications TIG, précisez si vous avez besoin de tiges d'apport droites ou de fil continu pour un système TIG automatisé.