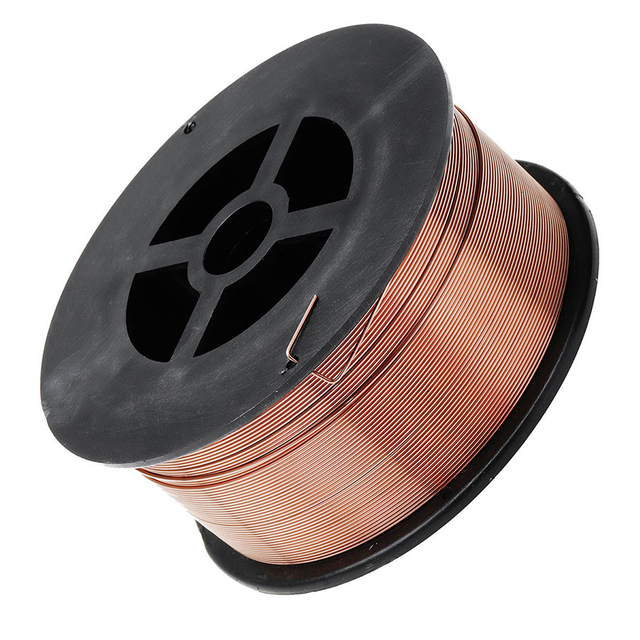
KYA ER70S-6 з мідним покриттям TIG Зварювальний дріт – це присадковий метал із вуглецевої сталі для зварювання м’якої та відповідної вуглецевої сталі. Класифікований як AWS A5.18 ER70S-6 , він містить відносно високий рівень розкислювачів марганцю та кремнію і може використовуватися для TIG/GTAW, а також MIG/GMAW, якщо поставляється у відповідній формі продукту та використовується з правильною процедурою зварювання.
Для звичайного зварювання вуглецевої сталі TIG зазвичай використовується присадний метал ER70S-6 зі 100% захисним газом аргон і полярністю DCEN . Його вміст марганцю та кремнію підтримує текучість зварювальної ванни та допомагає забезпечити корисну стійкість до помірного окислення поверхні та окалини, хоча належне очищення швів залишається рекомендованим для критичного зварювання.
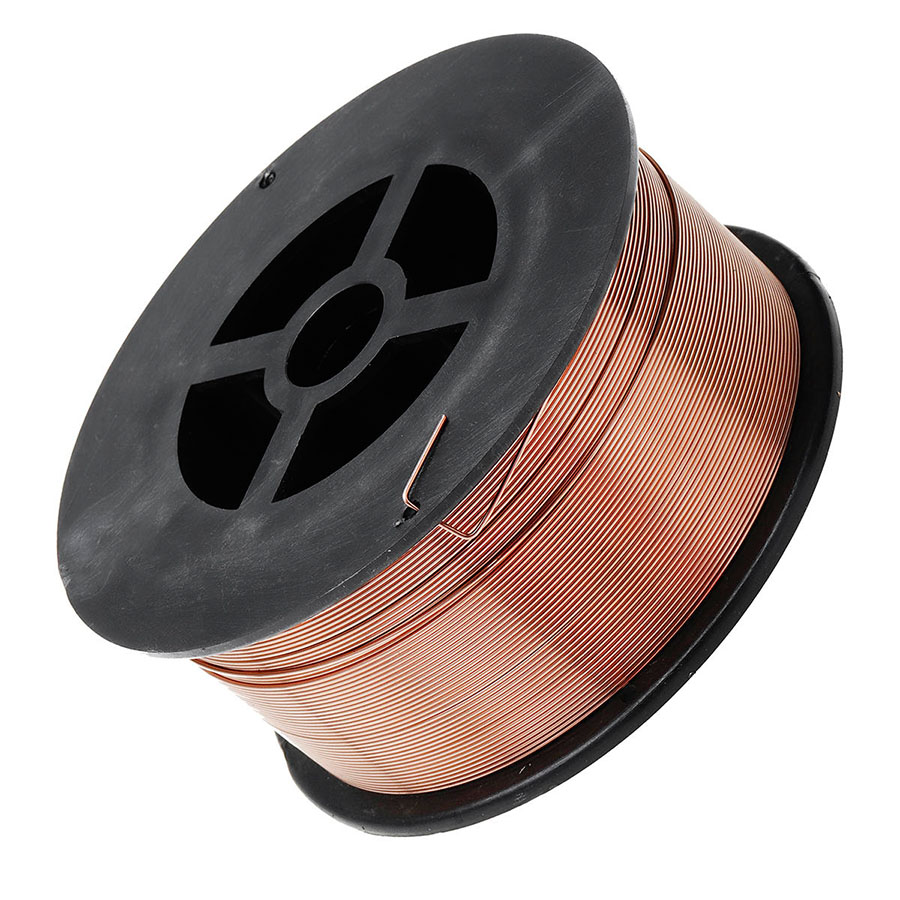
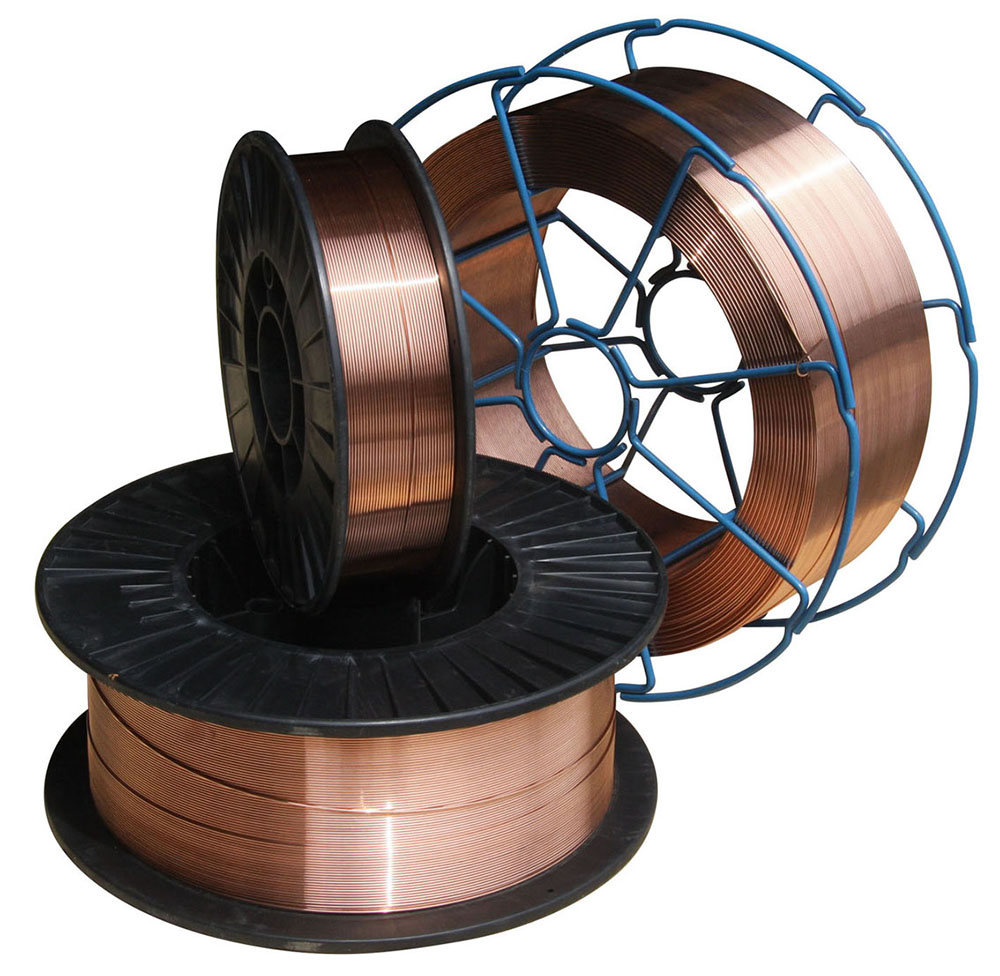
KYA перераховує діаметри від 0,6 мм до 1,6 мм . Поточні дані про продукцію KYA також містять котушки вагою 5 кг, 15 кг і 20 кг, а також барабани вагою 100-350 кг. Покупці, яким потрібні звичайні присадочні стрижні TIG з ручною подачею, повинні підтвердити необхідну форму стрижня з прямим нарізом і упаковку в KYA перед замовленням, тоді як пакети котушок і барабанів частіше пов’язані з безперервною подачею дроту.
 Запит на пропозицію ER70S-6 TIG Wire
| специфікації | Деталі |
|---|---|
| Класифікація AWS | AWS A5.18 ER70S-6 |
| Позначення на посилання | ER70S-6 / ER50-6 / SG2 / JIS YGW12; підтвердити відповідну сертифікацію для точного замовлення |
| Тип присадного металу | Суцільний зварювальний дріт з вуглецевої сталі / присадний метал |
| Основний метал | М'яка сталь і відповідна вуглецева сталь |
| Поверхня | Мідне покриття |
| Доступні діаметри | 0,6 мм, 0,8 мм, 0,9 мм, 1,0 мм, 1,2 мм, 1,6 мм |
| TIG / GTAW захисний газ | 100% аргон |
| Типова полярність TIG | DCEN / Негативний електрод постійного струму |
| Захисний газ MIG / GMAW | 100% CO2, Ar + 5% CO2, Ar + 2% O2, як зазначено в даних про продукт KYA |
| Упаковка для котушки | 5 кг, 15 кг, 20 кг |
| Упаковка для барабанів | 100-350 кг |
| Типи котушок | D270, D300 пластикова котушка; K300 металева котушка |
| Ручна TIG стрижнева форма | Перед замовленням уточнюйте в KYA діаметр стрижня, довжину та упаковку |
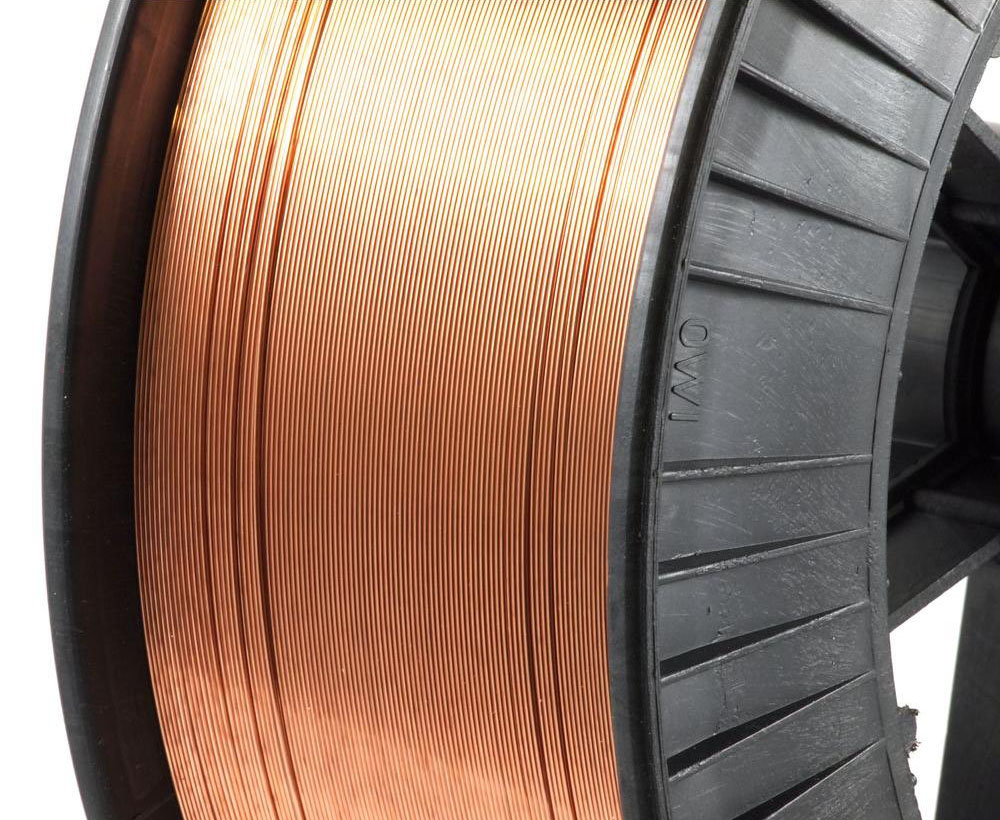
ER70S-6 можна використовувати як наповнювач із вуглецевої сталі як у TIG/GTAW, так і в MIG/GMAW , але захисний газ, полярність, спосіб доставки наповнювача, пакування та параметри зварювання відрізняються. Ці процеси не слід представляти як взаємозамінні.
| Артикул | TIG / GTAW | MIG / GMAW |
|---|---|---|
| Класифікація наповнювача | ER70S-6 | ER70S-6 |
| Типова форма заповнювача | Присадний стрижень з прямим відрізом або сумісна автоматична подача дроту | Безперервний дріт на котушці або барабані |
| Захисний газ | 100% аргон | CO2 або відповідна газова суміш на основі аргону |
| Типова полярність сталі | DCEN | Зазвичай DCEP |
| Доставка наповнювача | Наповнювач вводиться окремо в зварювальну ванну | Дротяний електрод безперервно подається через зварювальний пістолет |
| Типова форма закупівлі | Стрижнева трубка/коробка для ручного TIG | Котушка або насипний барабан |
Якщо ви використовуєте звичайне ручне зварювання TIG, повідомте KYA необхідний діаметр наповнювача, довжину відрізу, вагу упаковки, основний метал і процедуру зварювання. Якщо вам потрібен безперервний дріт на котушці D270, D300 або K300, укажіть, чи використовується процес MIG/GMAW чи автоматизований процес TIG із подачею дроту.
ER70S-6 характеризується відносно високим вмістом марганцю та кремнію порівняно з деякими іншими присадними металами з вуглецевої сталі. Ці розкислювачі підтримують поведінку зварювальної ванни та забезпечують стійкість до помірних рівнів окалини та окислення поверхні.
| Елемент | ER70S-6 Діапазон / Максимум |
|---|---|
| Карбон (C) | 0,06-0,15% |
| Марганець (Mn) | 1,40-1,85% |
| Кремній (Si) | 0,80-1,15% |
| Фосфор (P) | ≤0,025% |
| Сірка (S) | ≤0,035% |
| мідь (Cu) | ≤0,50% |
Покупці, яким потрібна сертифікована хімія, повинні вимагати відповідний сертифікат матеріалу або дані тестування партії для точного продукту, що поставляється, а не покладатися лише на номінальні межі класифікації.
Наступні значення механічних властивостей збережено з поточних даних про продукт KYA. Фактичні властивості наплавленого металу зварного шва залежать від процесу зварювання, захисного газу, підведення тепла, конструкції з’єднання, основного матеріалу та умов випробування.
| Тестовий елемент | KYA Гарантія Значення | Перераховано Загальний результат |
|---|---|---|
| Міцність на розрив | ≥500 МПа | 558 МПа |
| Межа текучості | ≥420 МПа | 472 МПа |
| Подовження | ≥22% | 27% |
| Енергія удару при -30°C | ≥27 Дж | 98 Дж |
Для зварювання TIG/GTAW м’якої та вуглецевої сталі зазвичай слід використовувати ER70S-6 із 100% захисним газом аргоном і полярністю DCEN . Силу струму TIG слід вибирати відповідно до товщини основного металу, діаметра присадного стрижня, діаметра вольфраму, конструкції з’єднання, місця зварювання та кваліфікованої процедури зварювання.
| параметрів TIG | Рекомендований підхід до |
|---|---|
| процес | GTAW / TIG |
| Захисний газ | 100% аргон |
| Полярність | DCEN для типового зварювання вуглецевої сталі TIG |
| Діаметр наповнювача | Виберіть відповідно до товщини основного металу, розміру з’єднання та необхідного наплавлення |
| Підготовка поверхні | Перед критичним зварюванням видаліть зайву іржу, масло, вологу, фарбу та забруднення |
| Сила струму | Визначте з товщини матеріалу, розміру вольфраму, розміру наповнювача, конструкції з’єднання та затвердженого WPS |
Не використовуйте значення витрати газу CO2 у наступному розділі як параметри TIG. Вони належать до еталонних даних MIG/GMAW безперервного дроту, які наразі постачаються з цим продуктом KYA.
Поточна сторінка джерела KYA також надає такі дані про зварювальний струм і потік CO2. Оскільки ці значення використовують захисний газ CO2, їх слід ідентифікувати як еталонні параметри MIG/GMAW , а не параметри TIG.
| Розмір дроту | Зварювальний струм | Швидкість потоку CO2 |
|---|---|---|
| 0,6 мм | 50-80 А | 10-15 л/хв |
| 0,8 мм | 50-100 А | 15 л/хв |
| 1,0 мм | 50-220 А | 15-20 л/хв |
| 1,2 мм | 80-350 А | 15-25 л/хв |
| 1,6 мм | 170-550 А | 20-25 л/хв |
Це контрольні значення KYA для зварювання безперервним дротом у захисних газах. Фактичні параметри MIG/GMAW залежать від захисного газу, режиму передачі, товщини основного металу, швидкості подачі дроту, відстані між наконечником контакту та заготовкою та застосовної процедури зварювання.
AWS A5.18 ER70S-6 Класифікація: присадковий метал з вуглецевої сталі, який широко використовується для зварювання м’якої та відповідної вуглецевої сталі.
Високий вміст розкислювальних речовин Mn і Si: підтримує текучість калюж і забезпечує корисну стійкість до помірної окалини та поверхневого окислення.
Поверхня з мідним покриттям: забезпечує зазначену обробку поверхні та допомагає захистити поверхню присадного дроту під час нормального використання та зберігання.
Підходить для TIG/GTAW: використовуйте 100% аргон і відповідні параметри зварювання DCEN для звичайних застосувань TIG з вуглецевої сталі.
Кілька діаметрів: доступні розміри KYA варіюються від 0,6 мм до 1,6 мм для різних вимог до зварювання та подачі дроту.
Хороша текучість зварювальної ванни: рівень кремнію, пов’язаний з ER70S-6, підтримує змочування та гладке утворення валиків, якщо використовуються відповідні процедури зварювання.
Промислове застосування вуглецевої сталі: підходить для виробництва, машин, будівництва, суднобудування та пов’язаного зварювання вуглецевої сталі, де зазначено ER70S-6.
ER70S-6 використовується для зварювання м’якої сталі та відповідних компонентів із вуглецевої сталі, де потрібний хороший контроль над нальотом, змочування та здатність до розкислення. Для TIG/GTAW його можна використовувати як присадний метал у ручних або автоматизованих процесах зварювання відповідно до конструкції з’єднання та кваліфікованої процедури зварювання.
| застосування | Типове |
|---|---|
| Сталеві конструкції | Відповідне виготовлення вуглецевої сталі, де ER70S-6 дозволено процедурою зварювання. |
| Інженерні машини | Зварювання рам, кронштейнів, компонентів машин і готових вузлів. |
| Суднобудування | Вибрані морські конструкції з вуглецевої сталі підлягають затвердженим процедурам зварювання. |
| Мости | Зварювання конструкційної вуглецевої сталі, якщо вказаний присадний метал і WPS дозволяють ER70S-6. |
| Посудини під тиском | Зварювальні роботи підлягають відповідним вимогам до матеріалів, коду та процедури. |
| Будівництво | Загальне виготовлення та ремонт вуглецевої сталі. |
| Нафтохімічне обладнання | Вибране виробництво вуглецевої сталі відповідно до інженерних вимог. |
| Котли та енергетичне обладнання | Застосування, де необхідні специфікації зварювання дозволяють використовувати присадний метал ER70S-6. |
Діаметр наповнювача слід вибирати відповідно до товщини основного металу, геометрії з’єднання, необхідної швидкості наплавлення, положення зварювання, підведення тепла та процесу зварювання. Найменший або найбільший доступний діаметр не є автоматично найкращим варіантом.
| діаметра | Розгляд вибору |
|---|---|
| 0,6-0,8 мм | Наповнювач малого діаметра для застосувань, що вимагають відносно тонкого нагрівання та контролю наповнювача; підтвердити форму продукту TIG. |
| 0,9-1,0 мм | Проміжні розміри наповнювача для відповідного легкого та загального виробництва. |
| 1,2 мм | Більший розмір наповнювача або безперервного дроту для вищих вимог до наплавлення з відповідним зварювальним обладнанням. |
| 1,6 мм | Більший розмір наповнювача для відповідних більш товстих швів або застосувань із високим наплавленням. |
ER70S-6 і ER70S-2 є класифікаціями наповнювачів вуглецевої сталі, які використовуються для зварювання TIG, але їхні системи розкислювача відрізняються. Правильний наповнювач повинен відповідати основному матеріалу, процедурі зварювання та вимогам проекту, а не припускати, що два сорти завжди взаємозамінні.
| Функція | ER70S-6 | ER70S-2 |
|---|---|---|
| Матеріальна сім'я | Присадний метал з вуглецевої сталі | Присадний метал з вуглецевої сталі |
| Первинні розкислювачі | Відносно високий вміст марганцю та кремнію | Різна багатоелементна система розкислювача |
| Вибір | Дотримуйтеся застосовної WPS, інженерних вимог і специфікації основного металу. | |
KYA постачає зварювальний присадковий метал ER70S-6 для зварювальних дистриб’юторів, промислових постачальників, виробників сталі, виробників машин, будівельних компаній, верфей та інших професійних покупців.
Оскільки пруток TIG і дріт MIG використовують різні форми та упаковки, покупці повинні чітко вказати процес зварювання, коли запитують пропозицію. Для застосувань TIG укажіть необхідний діаметр наповнювача, довжину прямого стрижня, якщо це можливо, вагу упаковки, основний метал і необхідний стандарт. Для безперервного застосування дроту передбачте котушковий або барабанний тип і процес зварювання.
Покупці, яким потрібні сертифікати AWS, хімічний аналіз, дані механічних випробувань або інші перевірочні документи, повинні включити ці вимоги до запиту, щоб можна було підтвердити точні характеристики продукту перед виробництвом.
Запит оптової ціни Дослідіть зварювальний дріт
так ER70S-6 можна використовувати як наповнювач з вуглецевої сталі для TIG/GTAW, якщо він постачається у відповідній формі наповнювача та використовується з правильним захисним газом і процедурою зварювання.
Звичайне зварювання TIG/GTAW вуглецевої сталі з ER70S-6 зазвичай використовує 100% захисний газ аргон.
Суміші CO2 і аргон/CO2 пов’язані з застосуванням MIG/GMAW. Звичайне зварювання TIG з ER70S-6 має використовувати інертний захисний газ, наприклад 100% аргон.
DCEN, або негативний електрод постійного струму, зазвичай використовується для зварювання TIG м’якої та вуглецевої сталі.
ER70S-6 — це класифікація електродів і стрижнів з вуглецевої сталі, що відповідає AWS A5.18.
ER70S-6 в основному використовується для відповідної м'якої та вуглецевої сталі. Його не слід автоматично використовувати для систем із нержавіючої сталі, алюмінію чи інших сплавів, які потребують різних класифікацій наповнювача.
Марганець і кремній діють як розкислювачі та підтримують поведінку зварювальної ванни. Це забезпечує ER70S-6 корисну толерантність до помірної окалини та поверхневого окислення порівняно з наповнювачами з вуглецевої сталі з меншим розкислювачем.
ER70S-6 не слід описувати як класифікацію електродів з низьким вмістом водню в тому ж сенсі, що й електроди SMAW з низьким вмістом водню, такі як E7018. Наповнювач слід зберігати в чистому та сухому місці, захищаючи від масла, вологи та забруднення.
Класифікація присадного металу може бути однаковою, але форма виробу і спосіб зварювання відрізняються. У режимі TIG вручну зазвичай використовуються прямі присадочні стрижні, тоді як MIG використовується дріт безперервної подачі, що подається на котушку або барабан.
Дріт безперервної котушки можна використовувати в спеціалізованих автоматизованих або механізованих системах подачі дроту TIG, але звичайний дріт TIG вручну зазвичай використовує присадочні стрижні прямої довжини. Підтвердьте процес зварювання та необхідну форму продукту перед замовленням.
У поточних даних про продукт KYA зазначено діаметри 0,6 мм, 0,8 мм, 0,9 мм, 1,0 мм, 1,2 мм і 1,6 мм. Підтвердьте наявність необхідної форми стрижня TIG або безперервного дроту.
Поточні дані про продукт KYA містять гарантійне значення щонайменше 500 МПа та загальний результат 558 МПа. Фактичні характеристики зварного металу залежать від процесу та умов випробування.
Його відносно високий вміст марганцю та кремнію забезпечує корисну стійкість до помірного поверхневого окислення та окалини. Під час критичного зварювання слід дотримуватися необхідної процедури очищення та WPS.
Поточні дані про продукцію KYA містять котушки на 5, 15 і 20 кг, а також бочки на 100-350 кг. Покупці, яким потрібні звичайні присадочні стрижні TIG, повинні окремо підтвердити довжину прямого стрижня та наявність упаковки.
Зберігайте його в чистому та сухому середовищі та захищайте присадковий метал від вологи, масла, пилу, іржі та інших забруднень перед зварюванням.
так Дистриб’ютори зварювального обладнання, виробники сталі, виробники обладнання та інші промислові покупці можуть зв’язатися з KYA щодо діаметра, упаковки, сертифікації та вимог до оптових закупівель.
Шукаєте присадковий метал для зварювання TIG ER70S-6 з мідним покриттям ? Надішліть KYA Fasteners інформацію про процес зварювання, діаметр наповнювача, необхідну форму продукту, вагу упаковки, специфікацію основного металу, кількість закупівлі, країну призначення та вимоги до сертифікації. Для застосувань TIG укажіть, чи потрібні вам прямі присадочні стрижні чи суцільний дріт для автоматизованої системи TIG.