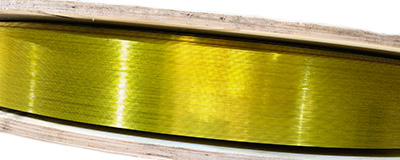
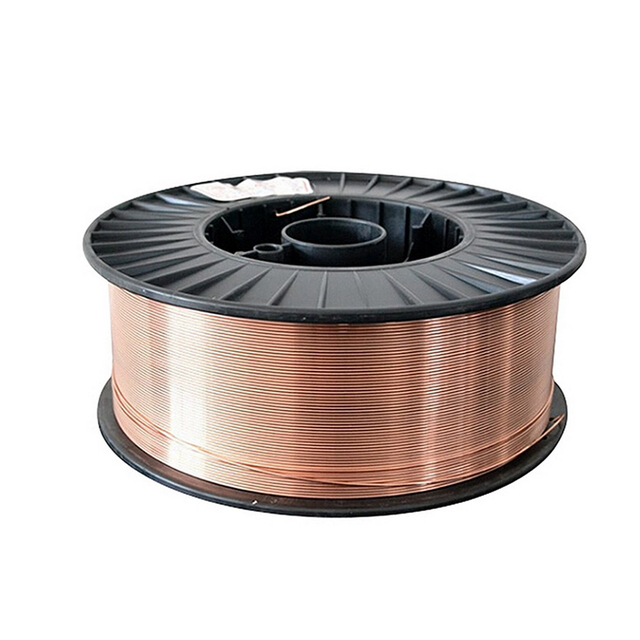
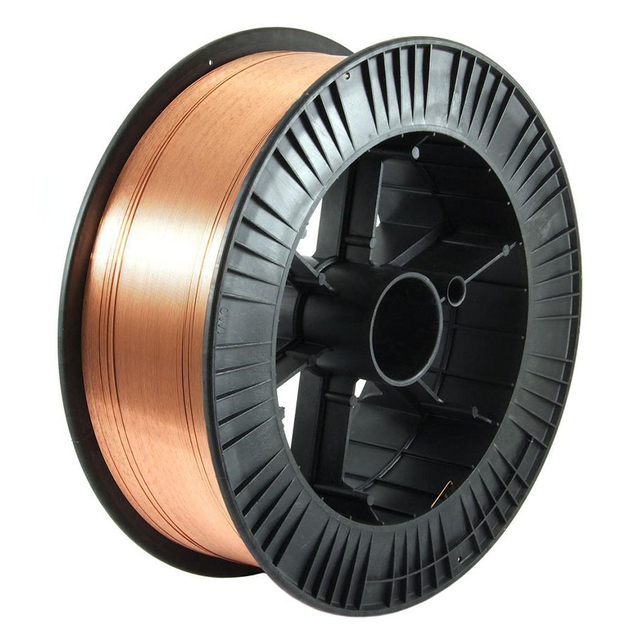
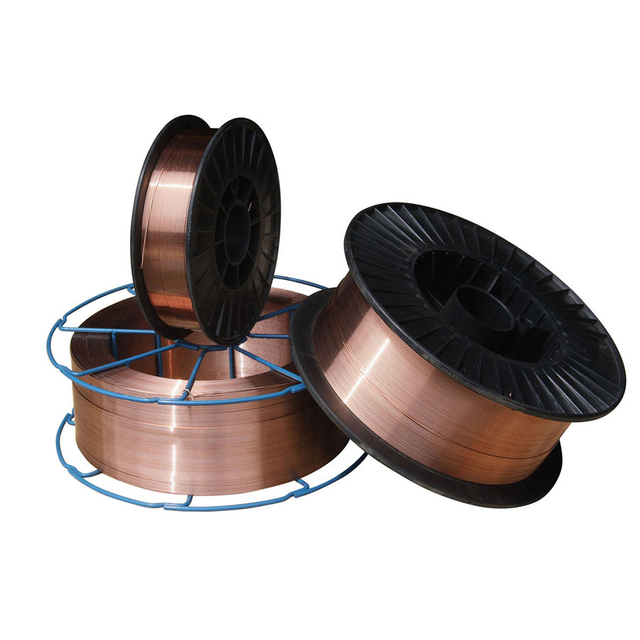
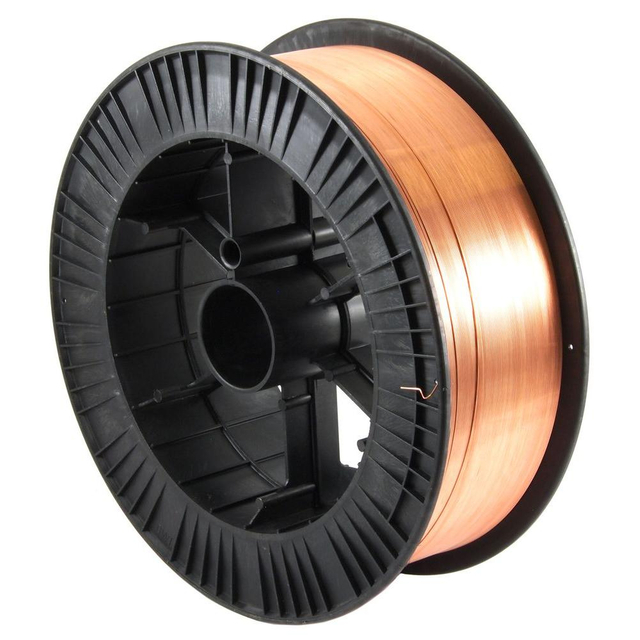
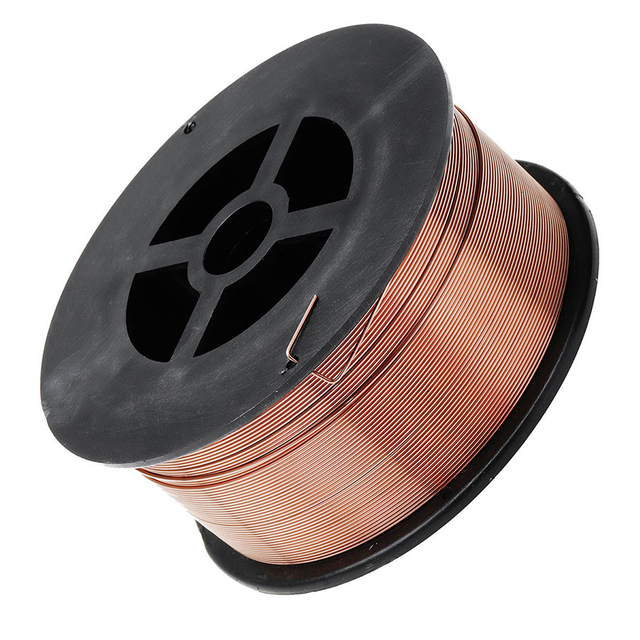
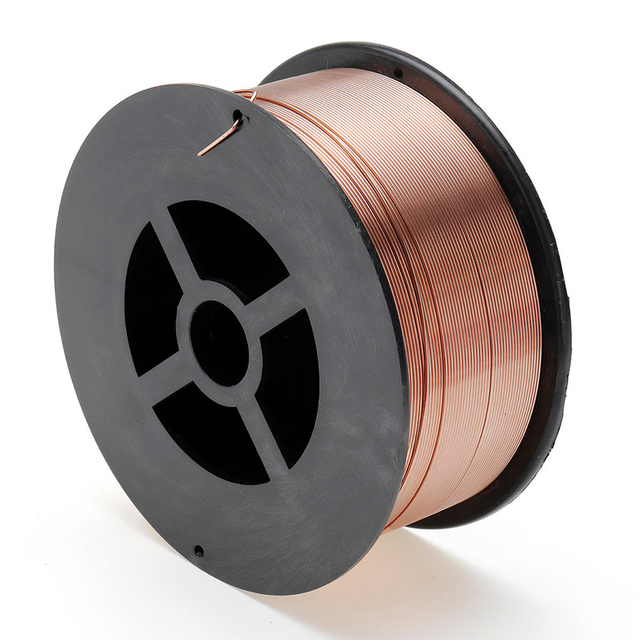
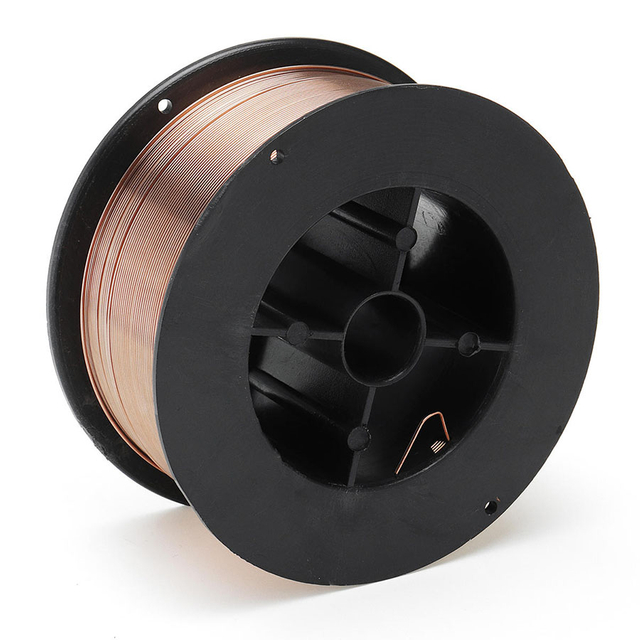
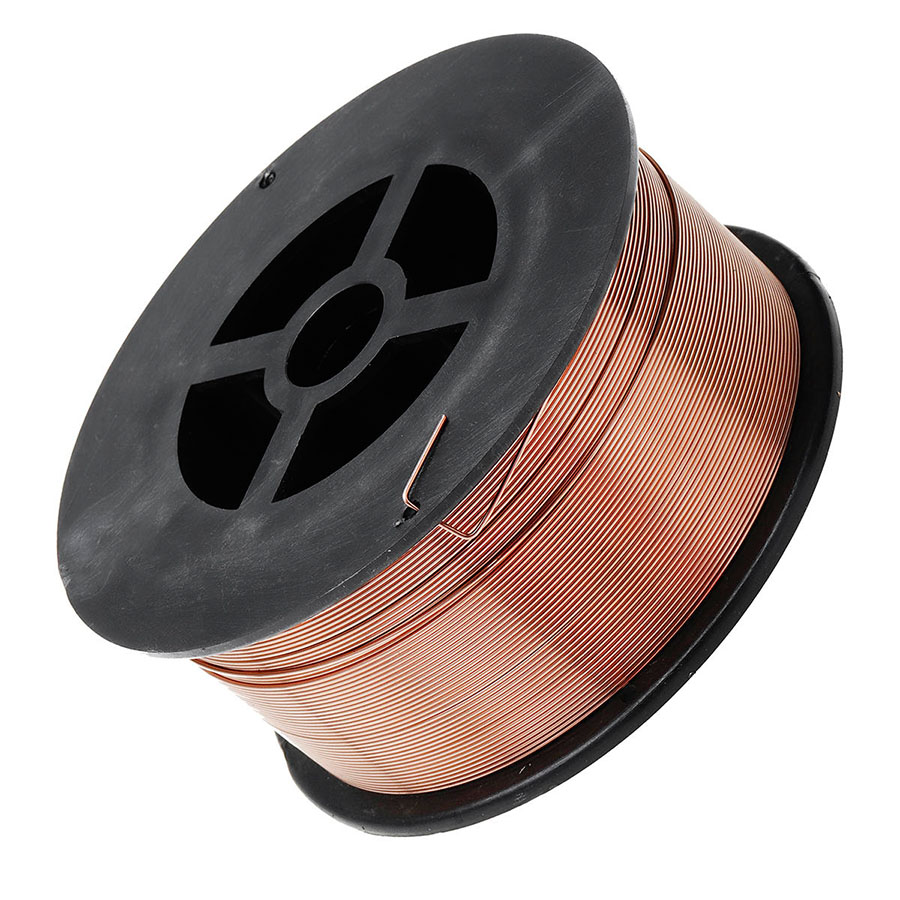
A KYA ER70S-6 rézbevonatú AWI hegesztőhuzal egy szénacél töltőanyag lágyacél és megfelelő szénacél alkalmazások hegesztéséhez. besorolása Az AWS A5.18 ER70S-6 viszonylag magas mangánt és szilícium deoxidálószert tartalmaz, és használható TIG/GTAW-hoz, valamint MIG/GMAW-hoz, ha a megfelelő termékformában szállítják és a megfelelő hegesztési eljárással használják.
hagyományos AWI hegesztéséhez A szénacélok általában ER70S-6 töltőfémet használnak 100%-os argon védőgázzal és DCEN polaritással . Mangán- és szilíciumtartalma támogatja a hegesztési tócsa folyékonyságát, és hasznos toleranciát biztosít a felületi mérsékelt oxidációval és malmi lerakódással szemben, bár a megfelelő hézagtisztítás továbbra is ajánlott kritikus hegesztéseknél.
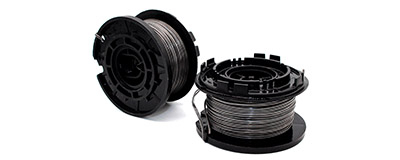
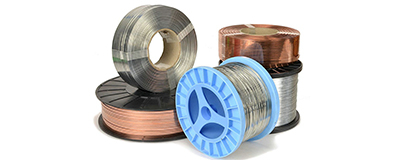
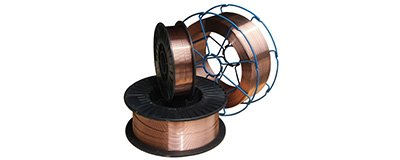
A KYA közötti átmérőket sorol fel 0,6 mm és 1,6 mm . A jelenlegi KYA termékadatok 5 kg-os, 15 kg-os és 20 kg-os orsókat, valamint 100-350 kg-os dobokat is tartalmaznak. A hagyományos kézi adagolású AWI töltőrudakat igénylő vásárlóknak rendelés előtt meg kell erősíteniük a szükséges egyenes vágású rúd formát és csomagolást a KYA-val, míg az orsó- és dobcsomagokat gyakrabban társítják a folyamatos huzalelőtolású hegesztési alkalmazásokhoz.
 Kérjen árajánlatot az ER70S-6 AWI vezetékre
| Műszaki | adatok |
|---|---|
| AWS besorolás | AWS A5.18 ER70S-6 |
| Hivatkozott megnevezések | ER70S-6 / ER50-6 / SG2 / JIS YGW12; erősítse meg a megfelelő igazolást a pontos megrendeléshez |
| Fém töltőanyag típus | Szilárd szénacél hegesztőhuzal / töltőanyag |
| Nem alapfém | Lágy acél és megfelelő szénacél |
| Felület | Réz bevonatú |
| Elérhető átmérők | 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm |
| TIG / GTAW Védőgáz | 100% argon |
| Tipikus AWI polaritás | DCEN / egyenáramú elektróda negatív |
| MIG / GMAW védőgáz | 100% CO2, Ar + 5% CO2, Ar + 2% O2 a KYA termékadatai szerint |
| Listázott orsó csomagolás | 5 kg, 15 kg, 20 kg |
| Felsorolt dobcsomagolás | 100-350 kg |
| Orsó típusok | D270, D300 Műanyag orsó; K300 fém orsó |
| Kézi TIG rúdforma | Rendelés előtt erősítse meg a vágott hosszúságú rúd átmérőjét, hosszát és csomagolását a KYA-val |
Az ER70S-6 használható szénacél töltőfémként mind a TIG/GTAW-ban, mind a MIG/GMAW- ban , de a védőgáz, a polaritás, a töltőanyag szállítási módja, a csomagolás és a hegesztési paraméterek eltérőek. Ezeket a folyamatokat nem szabad felcserélhetőként bemutatni.
| Termék | TIG / GTAW | MIG / GMAW |
|---|---|---|
| Töltőanyag osztályozás | ER70S-6 | ER70S-6 |
| Tipikus kitöltési forma | Egyenes vágott hosszúságú töltőrúd vagy kompatibilis automata huzalelőtolás | Folyamatos huzal az orsón vagy a dobon |
| Védőgáz | 100% argon | CO2 vagy megfelelő argon alapú gázkeverék |
| Tipikus acél polaritás | DCEN | Tipikusan DCEP |
| Töltőanyag kiszállítás | A töltőanyagot külön vezetik be a hegesztőmedencébe | A huzalelektródát folyamatosan vezetik át a hegesztőpisztolyon |
| Tipikus vásárlási forma | Rúdcső / doboz kézi TIG-hez | Orsó vagy ömlesztett dob |
Ha az Ön alkalmazása hagyományos kézi AWI-hegesztés, mondja meg a KYA-nak a szükséges töltőanyag átmérőt, vágási hosszt, a csomag súlyát, az alapfémet és a hegesztési eljárást. Ha folyamatos huzalra van szüksége egy D270, D300 vagy K300 orsóhoz, adja meg, hogy az alkalmazás MIG/GMAW vagy automatizált huzaladagolású TIG folyamat.
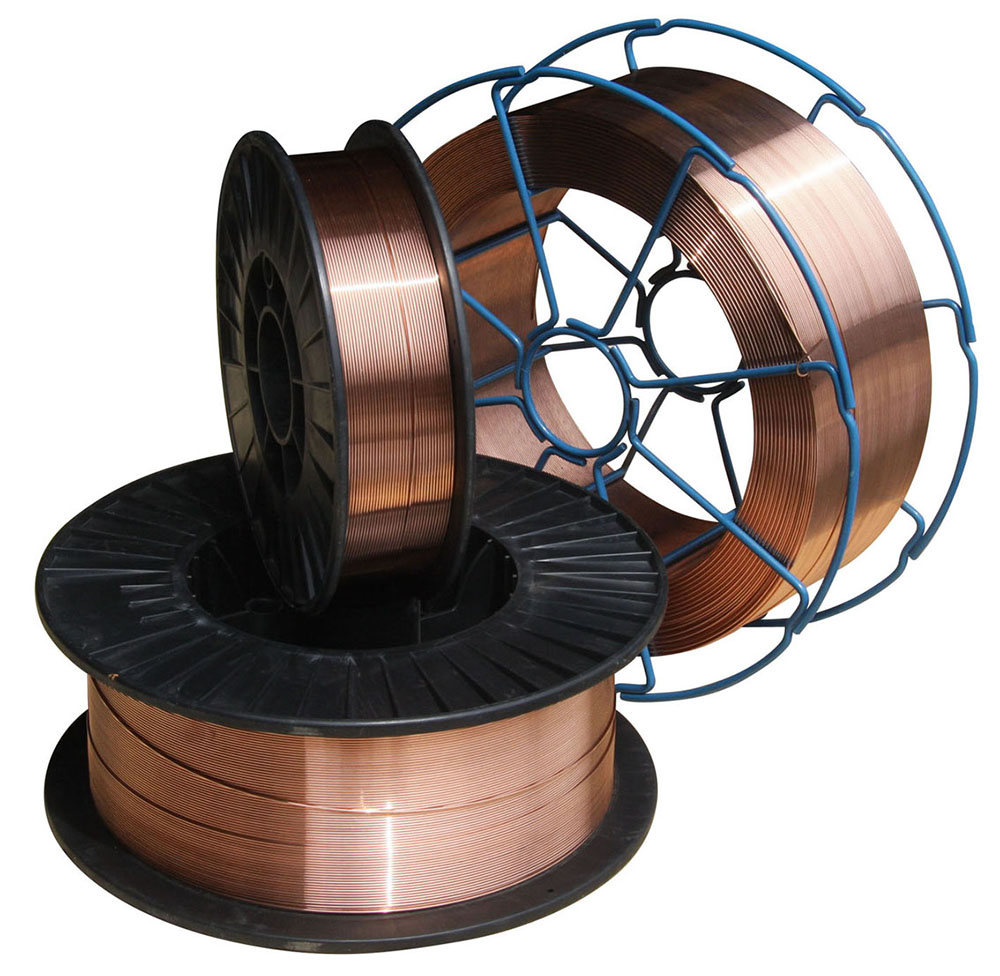
Az ER70S-6-ot viszonylag magas mangán- és szilíciumtartalom jellemzi néhány más szénacél töltőfémhez képest. Ezek az oxidálószerek támogatják a hegesztőmedencék viselkedését, és hasznos toleranciát biztosítanak a mérsékelt malmi lerakódás és felületi oxidáció ellen.
| Elem | ER70S-6 Tartomány / Maximum |
|---|---|
| szén (C) | 0,06-0,15% |
| Mangán (Mn) | 1,40-1,85% |
| Szilícium (Si) | 0,80-1,15% |
| Foszfor (P) | ≤0,025% |
| Kén (S) | ≤0,035% |
| Réz (Cu) | ≤0,50% |
A tanúsított kémiát igénylő vásárlóknak a pontos beszállított termékre vonatkozó anyagtanúsítványt vagy tételvizsgálati adatokat kell kérniük, ahelyett, hogy csak a névleges besorolási határokra hagyatkoznának.
A következő mechanikai tulajdonságértékek megmaradnak az aktuális KYA termékadatokból. A tényleges lerakódott hegesztési fém tulajdonságai a hegesztési folyamattól, a védőgáztól, a hőbeviteltől, a kötés kialakításától, az alapanyagtól és a vizsgálati körülményektől függenek.
| Tesztelem | KYA garanciaérték | listás általános eredmény |
|---|---|---|
| Szakítószilárdság | ≥500 MPa | 558 MPa |
| Hozamerő | ≥420 MPa | 472 MPa |
| Megnyúlás | ≥22% | 27% |
| Ütésenergia -30°C-on | ≥27 J | 98 J |
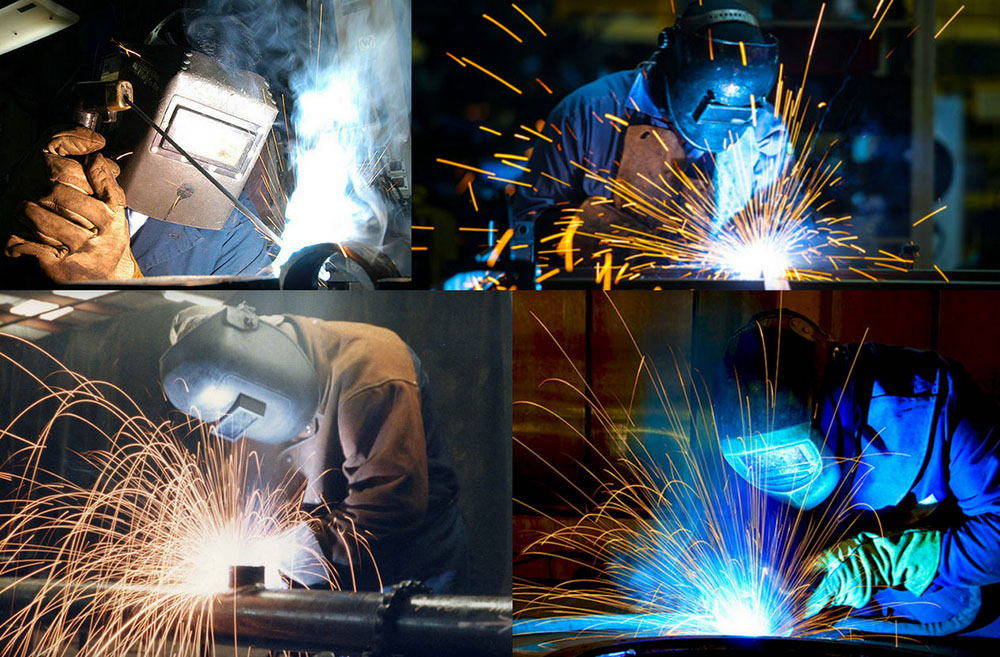
Lágy és szénacélok AWI/GTAW hegesztéséhez az ER70S-6-ot általában 100%-os argon védőgázzal és DCEN polaritással kell használni . A TIG áramerősséget az alapfém vastagsága, a töltőrúd átmérője, a volfrám átmérő, a kötés kialakítása, a hegesztési helyzet és a minősített hegesztési eljárás szerint kell kiválasztani.
| A TIG paraméterek | javasolt megközelítése |
|---|---|
| Folyamat | GTAW / TIG |
| Védőgáz | 100% argon |
| Polaritás | DCEN tipikus szénacél AWI hegesztéshez |
| Töltőanyag átmérője | Válassza ki az alapfém vastagsága, a hézag mérete és a szükséges lerakódás alapján |
| Felület előkészítés | A kritikus hegesztés előtt távolítsa el a túlzott rozsdát, olajat, nedvességet, festéket és szennyeződéseket |
| Áramerősség | Határozza meg az anyagvastagság, a volfrám méret, a töltőanyag mérete, a hézagkialakítás és a jóváhagyott WPS alapján |
Ne használja a következő részben található CO2 gázáramlási értékeket TIG paraméterként. Ezek a KYA termékhez jelenleg mellékelt folyamatos vezetékes MIG/GMAW referenciaadatokhoz tartoznak.
Az aktuális KYA forrásoldal a következő hegesztőáram- és CO2-áramlási adatokat is tartalmazza. Mivel ezek az értékek CO2 védőgázt használnak, ezeket MIG/GMAW referenciaparaméterként kell azonosítani , nem pedig AWI-hegesztési paraméterként.
| Huzalméret | Hegesztőáram | CO2 áramlási sebessége |
|---|---|---|
| 0,6 mm | 50-80 A | 10-15 l/perc |
| 0,8 mm | 50-100 A | 15 l/perc |
| 1,0 mm | 50-220 A | 15-20 l/perc |
| 1,2 mm | 80-350 A | 15-25 l/perc |
| 1,6 mm | 170-550 A | 20-25 l/perc |
Ezek a KYA referenciaértékei a folyamatos huzalos védőgázas hegesztéshez. A tényleges MIG/GMAW beállítások a védőgáztól, az átviteli módtól, az alapfém vastagságától, a huzalelőtolási sebességtől, az érintkezőcsúcs és a munkavégzés távolságától és az alkalmazandó hegesztési eljárástól függenek.
AWS A5.18 ER70S-6 Besorolás: Szénacél töltőfém, amelyet széles körben használnak lágy és megfelelő szénacélok hegesztésére.
Magas Mn- és Si-deoxidálószer-tartalom: Támogatja a tócsák folyékonyságát, és hasznos toleranciát biztosít a mérsékelt malomkő és felületi oxidáció ellen.
Rézbevonatú felület: Biztosítja a megadott felületi minőséget, és segít megvédeni a töltőhuzal felületét normál kezelés és tárolás során.
Alkalmas TIG/GTAW: Használjon 100% argont és megfelelő DCEN hegesztési paramétereket a hagyományos szénacél TIG alkalmazásokhoz.
Több átmérő: A rendelkezésre álló KYA méretek 0,6 mm és 1,6 mm között változnak a különböző hegesztési és huzalelőtolási követelményekhez.
Jó hegesztési medence folyékonyság: Az ER70S-6-hoz tartozó szilíciumszint támogatja a nedvesedést és a sima gyöngyképzést megfelelő hegesztési eljárások alkalmazásakor.
Ipari szénacél alkalmazások: Alkalmas gyártáshoz, gépekhez, építkezéshez, hajóépítéshez és kapcsolódó szénacél hegesztéshez, ahol az ER70S-6 előírásra került.
Az ER70S-6 lágyacél és megfelelő szénacél alkatrészek hegesztésére szolgál, ahol jó tócsaszabályozás, nedvesedési viselkedés és deoxidációs képesség szükséges. A TIG/GTAW-hoz töltőfémként használható kézi vagy automatizált hegesztési folyamatokban a kötéstervezés és a minősített hegesztési eljárás szerint.
| Alkalmazás | tipikus felhasználása |
|---|---|
| Acélszerkezetek | Megfelelő szénacél gyártás, ahol az ER70S-6 a hegesztési eljárással megengedett. |
| Mérnöki gépek | Hegesztőkeretek, konzolok, gépelemek és gyártott szerelvények. |
| Hajógyártás | Válogatott szénacél tengeri gyártás jóváhagyott hegesztési eljárások szerint. |
| Hidak | Szerkezeti szénacél hegesztés, ahol a megadott töltőfém és a WPS lehetővé teszi az ER70S-6-ot. |
| Nyomástartó edények | A hegesztési alkalmazások a vonatkozó anyag-, kód- és eljáráskövetelmények függvényében. |
| Építés | Általános szénacél gyártás és javítás. |
| Petrolkémiai berendezések | Válogatott szénacél gyártás a műszaki követelményeknek megfelelően. |
| Kazánok és elektromos berendezések | Alkalmazások, ahol a szükséges hegesztési specifikáció lehetővé teszi az ER70S-6 töltőfém használatát. |
A töltőanyag átmérőjét az alapfém vastagsága, a hézag geometriája, a szükséges lerakódási sebesség, a hegesztési helyzet, a hőbevitel és a hegesztési folyamat alapján kell kiválasztani. A legkisebb vagy legnagyobb elérhető átmérő nem automatikusan a legjobb választás.
| Az átmérő | kiválasztásának mérlegelése |
|---|---|
| 0,6-0,8 mm | Kis átmérőjű töltőanyag viszonylag finom hőt és töltőanyag-szabályozást igénylő alkalmazásokhoz; erősítse meg a TIG termék űrlapját. |
| 0,9-1,0 mm | Köztes töltőanyagméretek a megfelelő könnyű és általános gyártáshoz. |
| 1,2 mm | Nagyobb töltőanyag vagy folyamatos huzalméret a magasabb leválasztási követelményekhez megfelelő hegesztőberendezéssel. |
| 1,6 mm | Nagyobb töltőanyagméret a megfelelő vastagabb hézagokhoz vagy magasabb lerakódási alkalmazásokhoz. |
Az ER70S-6 és az ER70S-2 szénacél töltőanyag-besorolás, amelyet a TIG hegesztésben használnak, de az oxidáló rendszerük eltérő. A megfelelő töltőanyagnak követnie kell az alapanyagot, a hegesztési eljárást és a projekt követelményeit, nem pedig azt feltételezni, hogy a két minőség mindig felcserélhető.
| szolgáltatás | ER70S-6 | ER70S-2 |
|---|---|---|
| Anyagi család | Szénacél töltőanyag | Szénacél töltőanyag |
| Elsődleges deoxidálószerek | Viszonylag magas mangán- és szilíciumtartalom | Különféle többelemes deoxidáló rendszer |
| Kiválasztás | Kövesse a vonatkozó WPS-t, a műszaki követelményeket és a nemesfém specifikációkat. | |
A KYA ER70S-6 hegesztő töltőanyagot szállít hegesztési forgalmazóknak, ipari beszállító cégeknek, acélgyártóknak, gépgyártóknak, építőipari cégeknek, hajógyáraknak és más professzionális vásárlóknak.
Mivel a TIG-rúd és a MIG-huzal eltérő termékformát és csomagolást használ, a vásárlóknak egyértelműen meg kell határozniuk a hegesztési folyamatot, amikor árajánlatot kérnek. A TIG alkalmazásokhoz adja meg a szükséges töltőanyag átmérőt, adott esetben az egyenes rúd hosszát, a csomag súlyát, az alapfémet és a szükséges szabványt. A folyamatos huzalalkalmazásokhoz adja meg az orsó vagy dob típusát és a hegesztési eljárást.
Az AWS-tanúsítványt, kémiai elemzést, mechanikai vizsgálati adatokat vagy egyéb ellenőrzési dokumentumokat igénylő vásárlóknak ezeket a követelményeket csatolniuk kell a megkereséshez, hogy a termék pontos specifikációja még a gyártás előtt megerősíthető legyen.
Kérjen nagykereskedelmi árat Fedezze fel a Hegesztőhuzalt
Igen. Az ER70S-6 használható szénacél töltőfémként TIG/GTAW-hoz, ha megfelelő töltőanyag formájában szállítják, és a megfelelő védőgázzal és hegesztési eljárással használják.
A szénacélok hagyományos AWI/GTAW hegesztése ER70S-6-tal általában 100% argon védőgázt használ.
Nem. CO2 és argon/CO2 keverékek kapcsolódnak a MIG/GMAW alkalmazásokhoz. A hagyományos AWI-hegesztésnél az ER70S-6-tal inert védőgázt, például 100% argont kell használni.
A DCEN-t vagy az egyenáramú negatív elektródát jellemzően lágy és szénacélok AWI hegesztésére használják.
Az ER70S-6 egy szénacél elektróda és rúd besorolása, amelyre az AWS A5.18 vonatkozik.
Az ER70S-6 elsősorban megfelelő lágy- és szénacélokhoz használatos. Nem szabad automatikusan használni rozsdamentes acél, alumínium vagy más ötvözetrendszerekhez, amelyek eltérő töltőanyag-fém besorolást igényelnek.
A mangán és a szilícium deoxidálószerként működik, és támogatja a hegesztési tócsák viselkedését. Ez az ER70S-6-nak hasznos toleranciát biztosít a mérsékelt malomkővel és felületi oxidációval szemben, összehasonlítva az alacsonyabb deoxidációs tartalmú szénacél töltőanyagokkal.
Az ER70S-6-ot nem szabad alacsony hidrogéntartalmú elektródákként leírni abban az értelemben, mint az alacsony hidrogéntartalmú SMAW elektródákat, például az E7018-at. A töltőanyagot továbbra is tisztán és szárazon, olajtól, nedvességtől és szennyeződéstől védve kell tárolni.
A töltőanyag-fém osztályozás azonos lehet, de a termék formája és hegesztési módja eltérő. A kézi TIG rendszerint egyenes töltőrudakat használ, míg a MIG folyamatosan adagolt huzalt használ, amelyet egy orsón vagy dobon szállítanak.
A folyamatos tekercshuzal használható speciális automatizált vagy gépesített AWI huzalelőtoló rendszerekben, de a hagyományos kézi TIG általában egyenes vágott hosszúságú töltőrudakat használ. Rendelés előtt erősítse meg a hegesztési folyamatot és a szükséges termékformát.
A jelenlegi KYA termékadatok 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm és 1,6 mm átmérőket tartalmaznak. Erősítse meg a rendelkezésre állást a szükséges TIG rúd vagy folyamatos huzal formájában.
A jelenlegi KYA termékadatok legalább 500 MPa garanciaértéket és 558 MPa általános eredményt tartalmaznak. A hegesztési fém tényleges teljesítménye a folyamattól és a vizsgálati körülményektől függ.
Viszonylag magas mangán- és szilíciumtartalma hasznos toleranciát biztosít a mérsékelt felületi oxidációval és malomkővel szemben. A kritikus hegesztésnek továbbra is követnie kell a szükséges tisztítási eljárást és a WPS-t.
A jelenlegi KYA termékadatok 5 kg-os, 15 kg-os és 20 kg-os orsókat, valamint 100-350 kg-os dobokat tartalmaznak. A hagyományos TIG töltőrudakat igénylő vásárlóknak külön meg kell erősíteniük az egyenes rúd hosszát és a csomagolás elérhetőségét.
Tárolja tiszta és száraz környezetben, és hegesztés előtt óvja a töltőfémet a nedvességtől, olajtól, portól, rozsdától és egyéb szennyeződésektől.
Igen. A hegesztési forgalmazók, acélgyártók, gépgyártók és más ipari vásárlók felvehetik a kapcsolatot a KYA-val az átmérővel, a csomagolással, a tanúsítással és a tömeges vásárlással kapcsolatos követelmények miatt.
keres ER70S-6 rézbevonatú AWI hegesztő töltőanyagot ? Küldje el a KYA Fastenersnek a hegesztési folyamatot, a töltőanyag átmérőjét, a szükséges termékformát, a csomag súlyát, az alapfém specifikációját, a vásárlási mennyiséget, a célországot és a tanúsítási követelményeket. A TIG alkalmazásokhoz adja meg, hogy egyenes töltőrudakra vagy folyamatos huzalra van szüksége az automatizált AWI-rendszerhez.