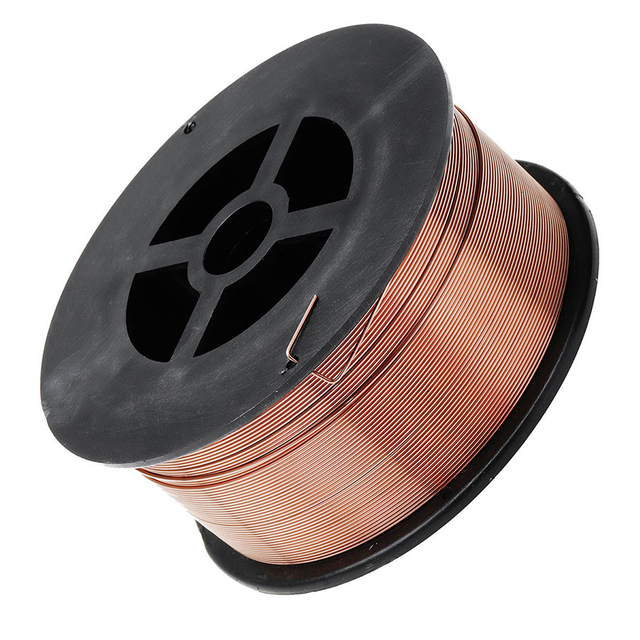
Сварочная проволока TIG KYA ER70S-6 с медным покрытием представляет собой присадочный металл из углеродистой стали для сварки мягкой стали и подходящих изделий из углеродистой стали. Классифицированный как AWS A5.18 ER70S-6 , он содержит относительно высокие уровни марганцевых и кремниевых раскислителей и может использоваться для TIG/GTAW, а также MIG/GMAW при условии поставки в соответствующей форме продукта и использовании с правильной процедурой сварки.
Для традиционной сварки TIG углеродистой стали обычно используется присадочный металл ER70S-6 со 100% защитным газом аргоном и полярностью DCEN . Содержание марганца и кремния в нем поддерживает текучесть сварочной ванны и помогает обеспечить полезную устойчивость к умеренному поверхностному окислению и прокатной окалине, хотя при ответственной сварке рекомендуется проводить тщательную очистку швов.
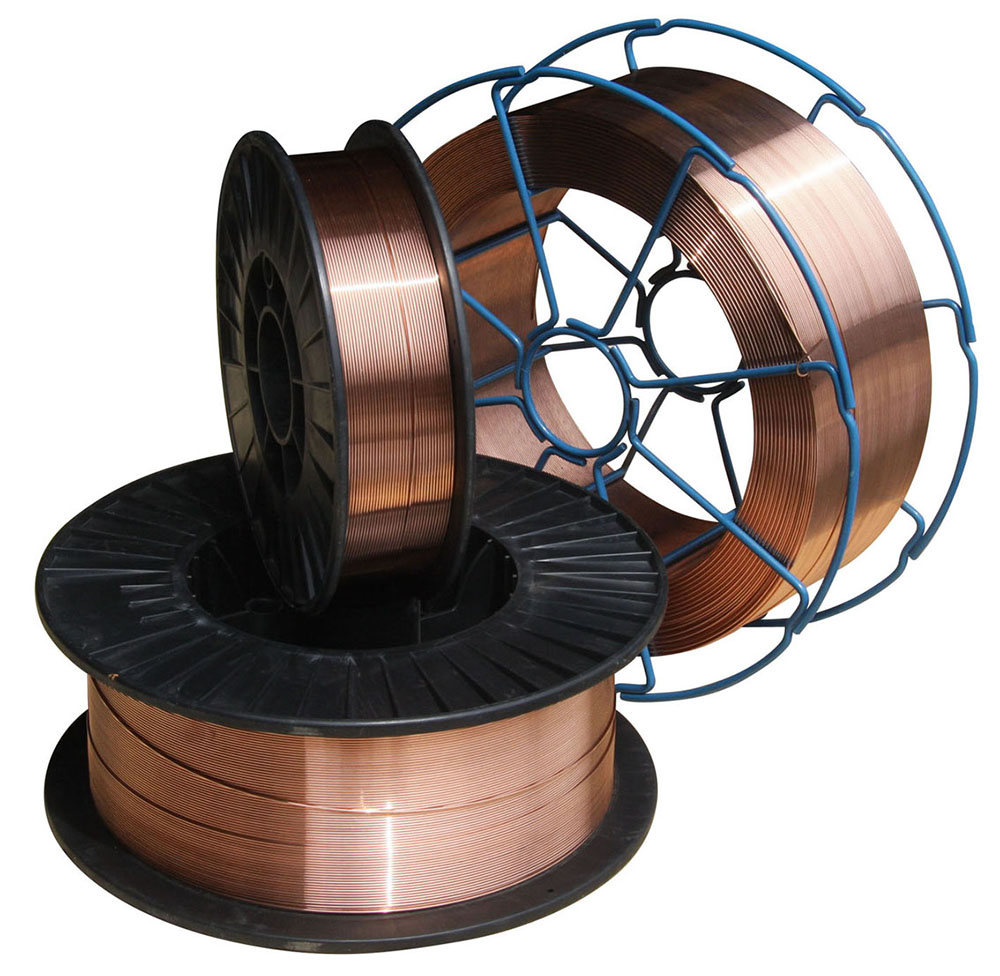
KYA указывает диаметры от 0,6 мм до 1,6 мм . В текущих данных о продукции KYA также указаны катушки по 5, 15 и 20 кг, а также барабаны по 100–350 кг. Покупатели, которым требуются обычные присадочные стержни TIG с ручной подачей, должны подтвердить требуемую форму стержня прямого сечения и упаковку в KYA перед заказом, в то время как пакеты катушек и барабанов чаще используются для сварки с непрерывной подачей проволоки.
 Запросить цену на проволоку TIG ER70S-6
| Технические | Подробные характеристики |
|---|---|
| Классификация AWS | АВС А5.18 ЭР70С-6 |
| Ссылочные обозначения | ЭР70С-6/ЭР50-6/СГ2/ДЖИС ИГВ12; подтвердите применимую сертификацию для конкретного заказа |
| Тип присадочного металла | Сварочная проволока из твердой углеродистой стали/присадочный металл |
| Базовый металл | Мягкая сталь и подходящая углеродистая сталь |
| Поверхность | Медное покрытие |
| Доступные диаметры | 0,6 мм, 0,8 мм, 0,9 мм, 1,0 мм, 1,2 мм, 1,6 мм |
| Защитный газ TIG/GTAW | 100% Аргон |
| Типичная полярность TIG | DCEN / Электрод постоянного тока, отрицательный |
| Защитный газ MIG/GMAW | 100 % CO2, Ar + 5 % CO2, Ar + 2 % O2, как указано в данных о продукции KYA. |
| Перечисленная упаковка катушки | 5 кг, 15 кг, 20 кг |
| Перечисленная упаковка для барабанов | 100-350 кг |
| Типы катушек | Пластиковая катушка D270, D300; Металлическая катушка K300 |
| Ручная форма стержня TIG | Перед заказом подтвердите диаметр стержня, длину и упаковку отрезанного стержня в KYA. |
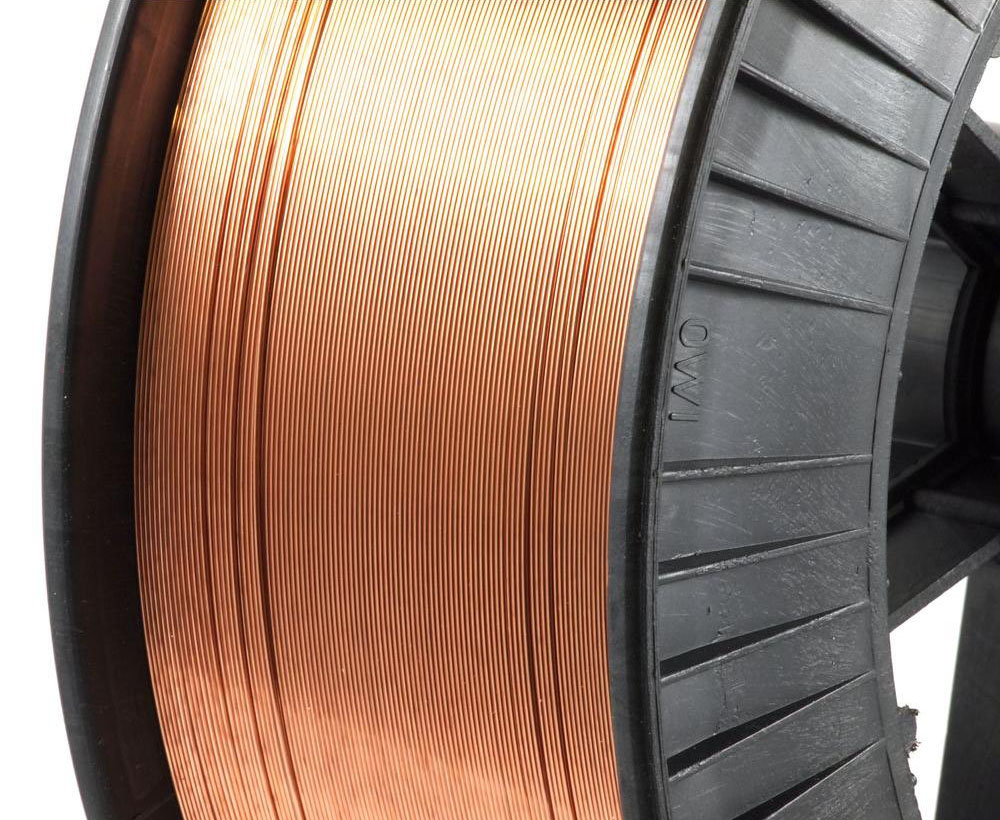
ER70S-6 можно использовать в качестве присадочного металла для углеродистой стали как при TIG/GTAW, так и при MIG/GMAW , но защитный газ, полярность, метод подачи присадочного материала, упаковка и параметры сварки различны. Эти процессы не следует представлять как взаимозаменяемые.
| Артикул | TIG/GTAW | MIG/GMAW |
|---|---|---|
| Классификация наполнителей | ЭР70С-6 | ЭР70С-6 |
| Типичная форма наполнителя | Прямой присадочный стержень или совместимая автоматическая подача проволоки | Непрерывная проволока на катушке или барабане |
| Защитный газ | 100% Аргон | CO2 или подходящая газовая смесь на основе аргона |
| Типичная стальная полярность | DCEN | Обычно DCEP |
| Доставка наполнителя | Присадку вводят отдельно в сварочную ванну. | Проволочный электрод непрерывно подается через сварочный пистолет. |
| Типичная форма покупки | Стержневая трубка/коробка для ручной TIG | Катушка или насыпной барабан |
Если вы используете традиционную ручную сварку TIG, сообщите KYA требуемый диаметр присадочного материала, длину резки, вес упаковки, основной металл и процедуру сварки. Если вам нужна непрерывная проволока на катушке D270, D300 или K300, укажите, используется ли процесс сварки MIG/GMAW или автоматизированный процесс TIG с подачей проволоки.
ЭР70С-6 характеризуется относительно высоким содержанием марганца и кремния по сравнению с некоторыми другими присадочными металлами из углеродистой стали. Эти раскислители улучшают характеристики сварочной ванны и обеспечивают полезную устойчивость к умеренным уровням прокатной окалины и окислению поверхности.
| Элемент | ER70S-6 Диапазон/Максимум |
|---|---|
| Углерод (С) | 0,06-0,15% |
| Марганец (Mn) | 1,40-1,85% |
| Кремний (Si) | 0,80-1,15% |
| Фосфор (Р) | ≤0,025% |
| Сера (S) | ≤0,035% |
| Медь (Cu) | ≤0,50% |
Покупатели, которым требуется сертифицированная химия, должны запросить соответствующий сертификат на материал или данные испытаний партии для конкретного поставляемого продукта, а не полагаться только на номинальные классификационные пределы.
Следующие значения механических свойств сохранены из текущих данных о продукции KYA. Фактические свойства наплавленного металла шва зависят от процесса сварки, защитного газа, подвода тепла, конструкции соединения, основного материала и условий испытаний.
| Элемент теста Указанное | гарантийное значение KYA | Общий результат |
|---|---|---|
| Предел прочности | ≥500 МПа | 558 МПа |
| Предел текучести | ≥420 МПа | 472 МПа |
| Удлинение | ≥22% | 27% |
| Энергия удара при -30°C | ≥27 Дж | 98 Дж |
Для сварки TIG/GTAW мягкой и углеродистой стали обычно следует использовать ER70S-6 со 100% защитным газом аргоном и полярностью DCEN . Силу тока TIG следует выбирать в зависимости от толщины основного металла, диаметра присадочного стержня, диаметра вольфрама, конструкции соединения, положения сварки и квалифицированной процедуры сварки.
| Параметр TIG | Рекомендуемый подход |
|---|---|
| Процесс | GTAW / TIG |
| Защитный газ | 100% Аргон |
| Полярность | DCEN для типичной сварки TIG углеродистой стали |
| Диаметр наполнителя | Выбирайте в зависимости от толщины основного металла, размера шва и требуемой наплавки. |
| Подготовка поверхности | Перед ответственной сваркой удалите излишки ржавчины, масла, влаги, краски и загрязнений. |
| Сила тока | Определите исходя из толщины материала, размера вольфрама, размера наполнителя, конструкции соединения и утвержденной технологической карты. |
Не используйте значения расхода газа CO2, приведенные в следующем разделе, в качестве параметров TIG. Они относятся к справочным данным для сварки MIG/GMAW непрерывной проволокой, которые в настоящее время поставляются с данным изделием KYA.
Текущая исходная страница KYA также предоставляет следующие данные о сварочном токе и расходе CO2. Поскольку в этих значениях используется защитный газ CO2, их следует идентифицировать как эталонные параметры сварки MIG/GMAW , а не параметры сварки TIG.
| Размер проволоки | Сварочный ток | Расход CO2 |
|---|---|---|
| 0,6 мм | 50-80 А | 10-15 л/мин |
| 0,8 мм | 50–100 А | 15 л/мин |
| 1,0 мм | 50–220 А | 15-20 л/мин |
| 1,2 мм | 80–350 А | 15-25 л/мин |
| 1,6 мм | 170–550 А | 20-25 л/мин |
Это контрольные значения KYA для сварки непрерывной проволокой в среде защитного газа. Фактические настройки MIG/GMAW зависят от защитного газа, режима переноса, толщины основного металла, скорости подачи проволоки, расстояния между контактным наконечником и обрабатываемой деталью и применяемой процедуры сварки.
AWS A5.18 ER70S-6 Классификация: Присадочный металл из углеродистой стали, широко используемый для сварки мягких и подходящих углеродистых сталей.
Высокое содержание раскислителей Mn и Si: поддерживает текучесть ванны и обеспечивает полезную устойчивость к умеренной прокатной окалине и поверхностному окислению.
Поверхность с медным покрытием: обеспечивает требуемую чистоту поверхности и помогает защитить поверхность присадочной проволоки во время обычного обращения и хранения.
Подходит для TIG/GTAW: используйте 100% аргон и соответствующие параметры сварки DCEN для обычных сварок TIG из углеродистой стали.
Различные диаметры: Доступные размеры KYA варьируются от 0,6 мм до 1,6 мм для различных требований к сварке и подаче проволоки.
Хорошая текучесть сварочной ванны: уровень кремния, связанный с ER70S-6, способствует смачиванию и плавному образованию валика при использовании подходящих методов сварки.
Применение в промышленной углеродистой стали: Подходит для производства, машиностроения, строительства, судостроения и сварки связанных с ними углеродистых сталей, где указан ER70S-6.
ER70S-6 используется для сварки низкоуглеродистой стали и подходящих компонентов из углеродистой стали, где требуется хороший контроль сварочной ванны, смачиваемость и раскисляющая способность. Для TIG/GTAW его можно использовать в качестве присадочного металла в процессах ручной или автоматизированной сварки в соответствии с проектом соединения и аттестованной процедурой сварки.
| Применение | Типичное использование |
|---|---|
| Стальные конструкции | Подходящее изготовление из углеродистой стали, где ER70S-6 разрешен процедурой сварки. |
| Инженерное оборудование | Сварка рам, кронштейнов, деталей машин и сборных узлов. |
| Судостроение | Отдельные морские изделия из углеродистой стали, подлежащие утвержденным процедурам сварки. |
| Мосты | Сварка конструкционных углеродистых сталей, где указанный присадочный металл и WPS допускают ER70S-6. |
| Сосуды под давлением | Сварочные работы регулируются применимыми требованиями к материалам, нормам и процедурам. |
| Строительство | Общее производство и ремонт углеродистой стали. |
| Нефтехимическое оборудование | Подбор изделия из углеродистой стали в соответствии с техническими требованиями. |
| Котлы и энергетическое оборудование | Области применения, где требуемые спецификации сварки допускают использование присадочного металла ER70S-6. |
Диаметр присадочного материала следует выбирать в зависимости от толщины основного металла, геометрии соединения, требуемой скорости наплавки, положения сварки, погонной энергии и процесса сварки. Самый маленький или самый большой доступный диаметр не является автоматически лучшим вариантом.
| диаметра | Рекомендации по выбору |
|---|---|
| 0,6-0,8 мм | Наполнитель малого диаметра для применений, требующих относительно точного контроля нагрева и наполнителя; подтвердите форму продукта TIG. |
| 0,9-1,0 мм | Промежуточные размеры наполнителя для подходящего легкого и общего производства. |
| 1,2 мм | Больший размер присадочной проволоки или непрерывной проволоки для более высоких требований к наплавке с использованием подходящего сварочного оборудования. |
| 1,6 мм | Больший размер наполнителя для подходящих более толстых швов или применений с более интенсивным наплавлением. |
ER70S-6 и ER70S-2 представляют собой присадки из углеродистой стали, используемые при сварке TIG, но их системы раскисления различаются. Правильный присадочный материал должен соответствовать основному материалу, процедуре сварки и требованиям проекта, а не предполагать, что эти две марки всегда взаимозаменяемы.
| Особенность | ER70S-6 | ER70S-2 |
|---|---|---|
| Семья материалов | Присадочный металл из углеродистой стали | Присадочный металл из углеродистой стали |
| Первичные раскислители | Относительно высокое содержание марганца и кремния. | Различные многоэлементные системы раскислителя |
| Выбор | Следуйте применимым WPS, техническим требованиям и спецификациям основного металла. | |
KYA поставляет сварочный присадочный материал ER70S-6 дистрибьюторам сварки, компаниям-поставщикам промышленных товаров, производителям стали, производителям оборудования, строительным компаниям, верфям и другим профессиональным покупателям.
Поскольку стержни TIG и проволока MIG используют разные формы и упаковки, покупатели должны четко указать процесс сварки при запросе предложения. Для сварки TIG укажите требуемый диаметр присадочного материала, длину прямого стержня, если применимо, вес упаковки, основной металл и требуемый стандарт. Для применения с непрерывной проволокой укажите тип катушки или барабана и способ сварки.
Покупатели, которым требуются сертификаты AWS, данные химического анализа, данные механических испытаний или другие документы проверки, должны включить эти требования в запрос, чтобы можно было подтвердить точную спецификацию продукта перед производством.
Запросить оптовую цену Изучите сварочную проволоку
Да. ER70S-6 можно использовать в качестве присадочного металла для углеродистой стали для TIG/GTAW, если он поставляется в соответствующем виде присадочного материала и используется с правильным защитным газом и процедурой сварки.
При обычной сварке TIG/GTAW углеродистой стали с использованием ER70S-6 обычно используется 100% защитный газ аргон.
Нет. CO2 и смеси аргона/CO2 связаны с применением MIG/GMAW. При обычной сварке TIG с использованием ER70S-6 следует использовать инертный защитный газ, например 100% аргон.
DCEN, или отрицательный электрод постоянного тока, обычно используется для сварки TIG мягкой и углеродистой стали.
ER70S-6 — это электроды и стержни из углеродистой стали, соответствующие стандарту AWS A5.18.
ER70S-6 в основном используется для обработки подходящих мягких и углеродистых сталей. Его не следует автоматически использовать для систем из нержавеющей стали, алюминия или других сплавов, требующих различных классификаций присадочных металлов.
Марганец и кремний действуют как раскислители и поддерживают поведение сварочной ванны. Это обеспечивает ER70S-6 полезную устойчивость к умеренной прокатной окалине и поверхностному окислению по сравнению с наполнителями из углеродистой стали с низким содержанием раскислителей.
ER70S-6 не следует описывать как электроды с низким содержанием водорода в том же смысле, что и электроды SMAW с низким содержанием водорода, такие как E7018. Наполнительный материал должен храниться чистым и сухим и защищенным от масла, влаги и загрязнений.
Классификация присадочных металлов может быть одинаковой, но форма изделия и метод сварки различаются. При ручной сварке TIG обычно используются прямые присадочные стержни, а при сварке MIG используется проволока непрерывной подачи, подаваемая на катушку или барабан.
Непрерывную катушку проволоки можно использовать в специализированных автоматизированных или механизированных системах подачи проволоки TIG, но в традиционной ручной сварке TIG обычно используются присадочные стержни прямой обрезки. Перед заказом подтвердите процесс сварки и необходимую форму продукта.
В текущих данных о продуктах KYA указаны диаметры 0,6 мм, 0,8 мм, 0,9 мм, 1,0 мм, 1,2 мм и 1,6 мм. Подтвердите наличие необходимого стержня TIG или непрерывной проволоки.
В текущих данных о продукции KYA указано гарантийное значение не менее 500 МПа и общий результат 558 МПа. Фактические характеристики металла сварного шва зависят от процесса и условий испытаний.
Относительно высокое содержание марганца и кремния обеспечивает хорошую устойчивость к умеренному поверхностному окислению и прокатной окалине. Критическая сварка по-прежнему должна соответствовать требуемой процедуре очистки и WPS.
В текущих данных о продукции KYA указаны катушки по 5, 15 и 20 кг, а также барабаны по 100–350 кг. Покупатели, которым требуются обычные присадочные стержни TIG, должны отдельно подтвердить длину прямых стержней и наличие упаковки.
Храните его в чистом и сухом месте и защищайте присадочный металл от влаги, масла, пыли, ржавчины и других загрязнений перед сваркой.
Да. Дистрибьюторы сварочных работ, производители стали, производители оборудования и другие промышленные покупатели могут связаться с KYA, чтобы узнать о диаметре, упаковке, сертификации и требованиях к оптовым закупкам.
Ищете присадочный материал для сварки TIG ER70S-6 с медным покрытием ? Отправьте KYA Fasteners информацию о процессе сварки, диаметре присадочного материала, требуемой форме продукта, весе упаковки, характеристиках основного металла, количестве закупок, стране назначения и требованиях к сертификации. Для применений TIG укажите, требуются ли вам прямые присадочные стержни или непрерывная проволока для автоматизированной системы TIG.