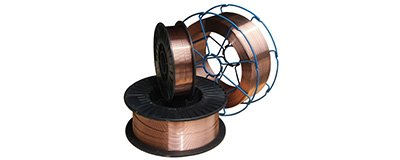
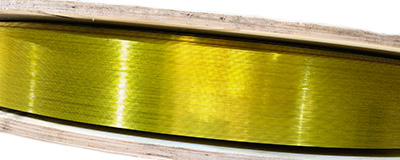
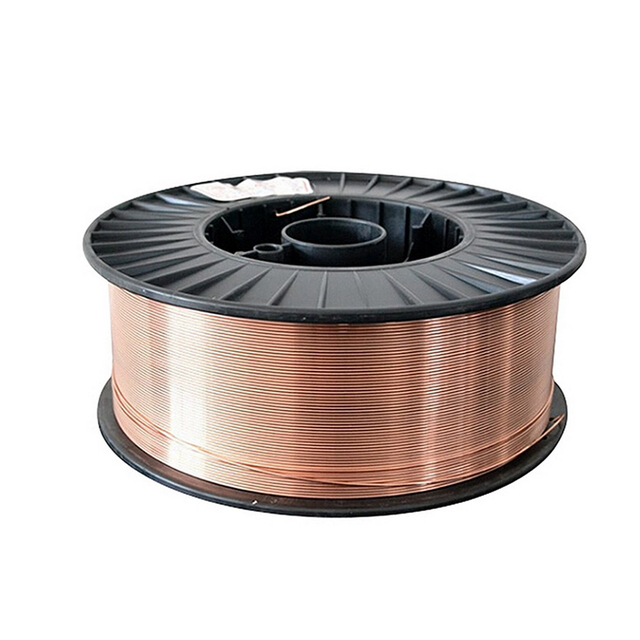
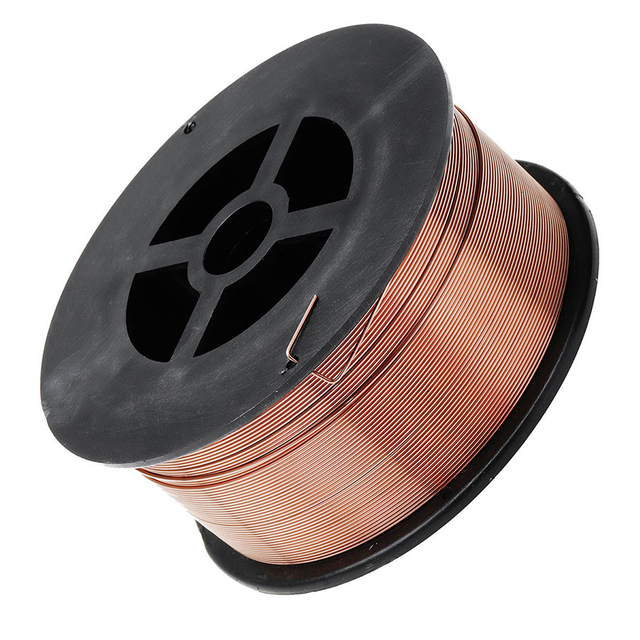
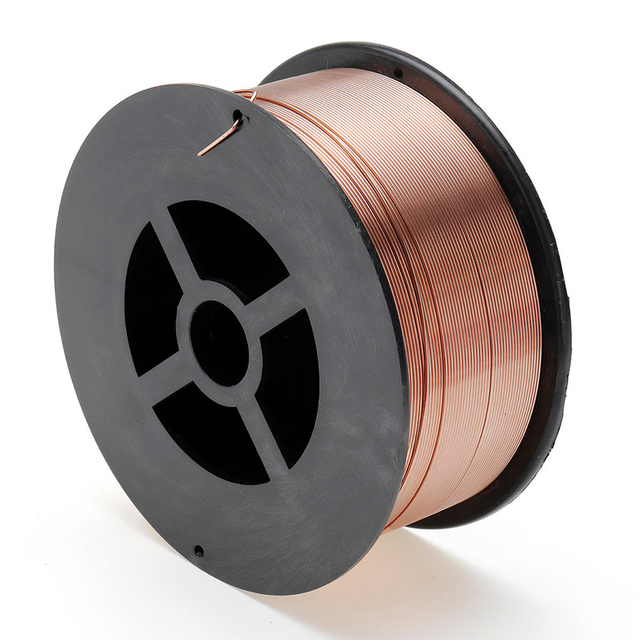
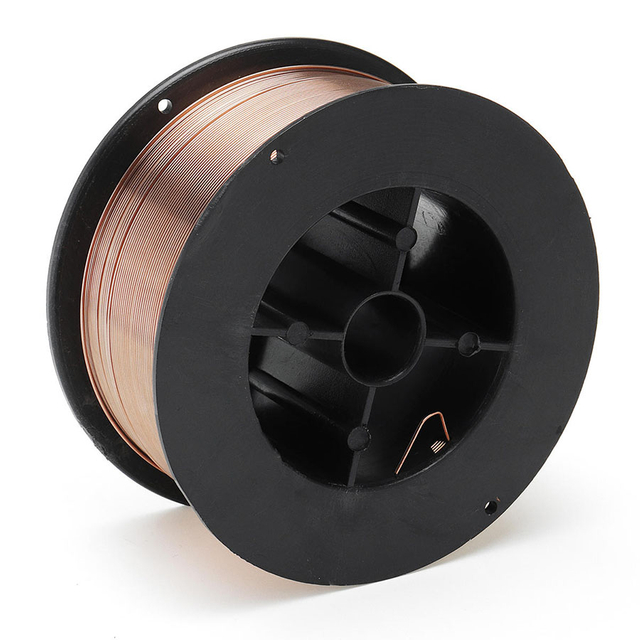
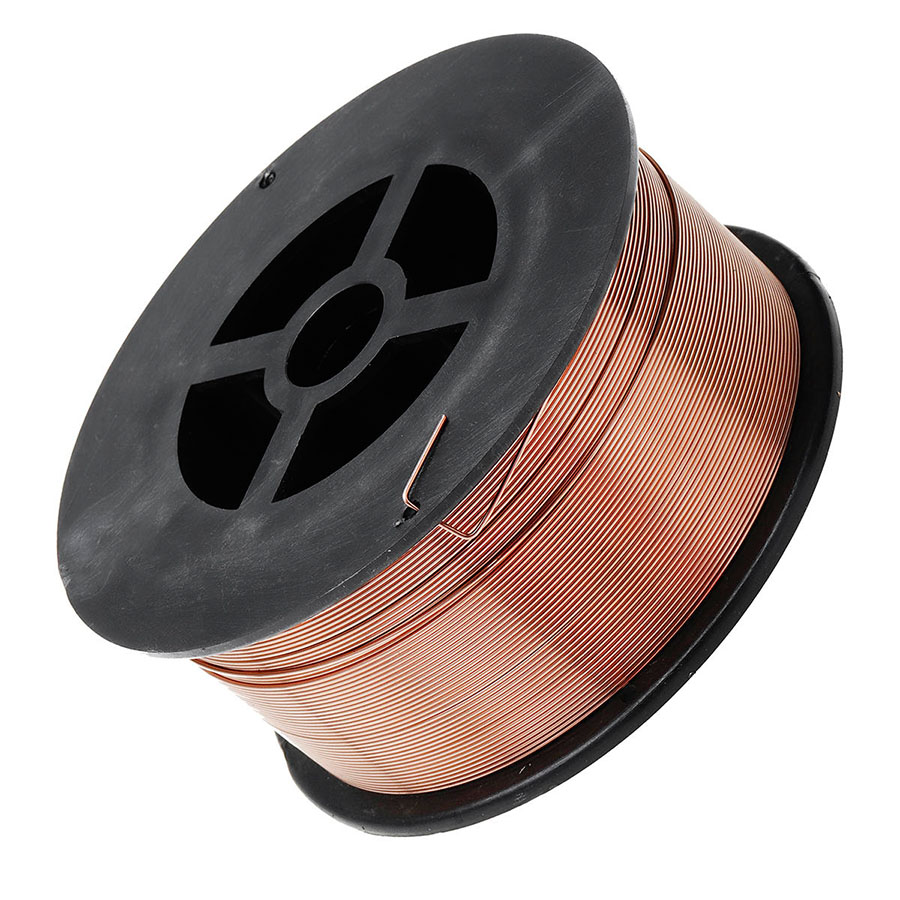
KYA ER70S-6 TIG žica za zavarivanje obložena bakrom je dodatni metal od ugljičnog čelika za zavarivanje mekog čelika i odgovarajućih aplikacija od ugljičnog čelika. Klasificiran kao AWS A5.18 ER70S-6 , sadrži relativno visoke razine deoksidansa mangana i silicija i može se koristiti za TIG/GTAW kao i za MIG/GMAW kada se isporučuje u odgovarajućem obliku proizvoda i koristi s ispravnim postupkom zavarivanja.
Za konvencionalno TIG zavarivanje ugljičnog čelika , dodatni metal ER70S-6 obično se koristi sa 100% zaštitnim plinom argonom i DCEN polaritetom . Njegov sadržaj mangana i silicija podržava fluidnost zavarene lopatice i pomaže u pružanju korisne tolerancije na umjerenu površinsku oksidaciju i kamenac, iako se za kritično zavarivanje preporučuje pravilno čišćenje spojeva.
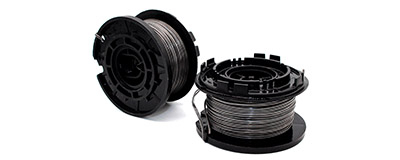
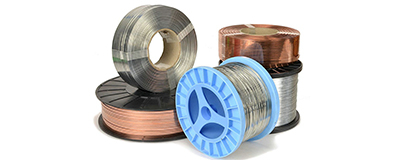
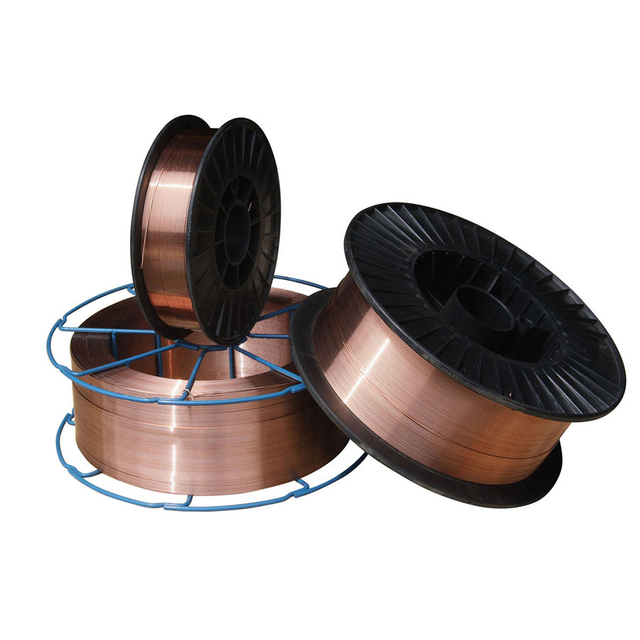
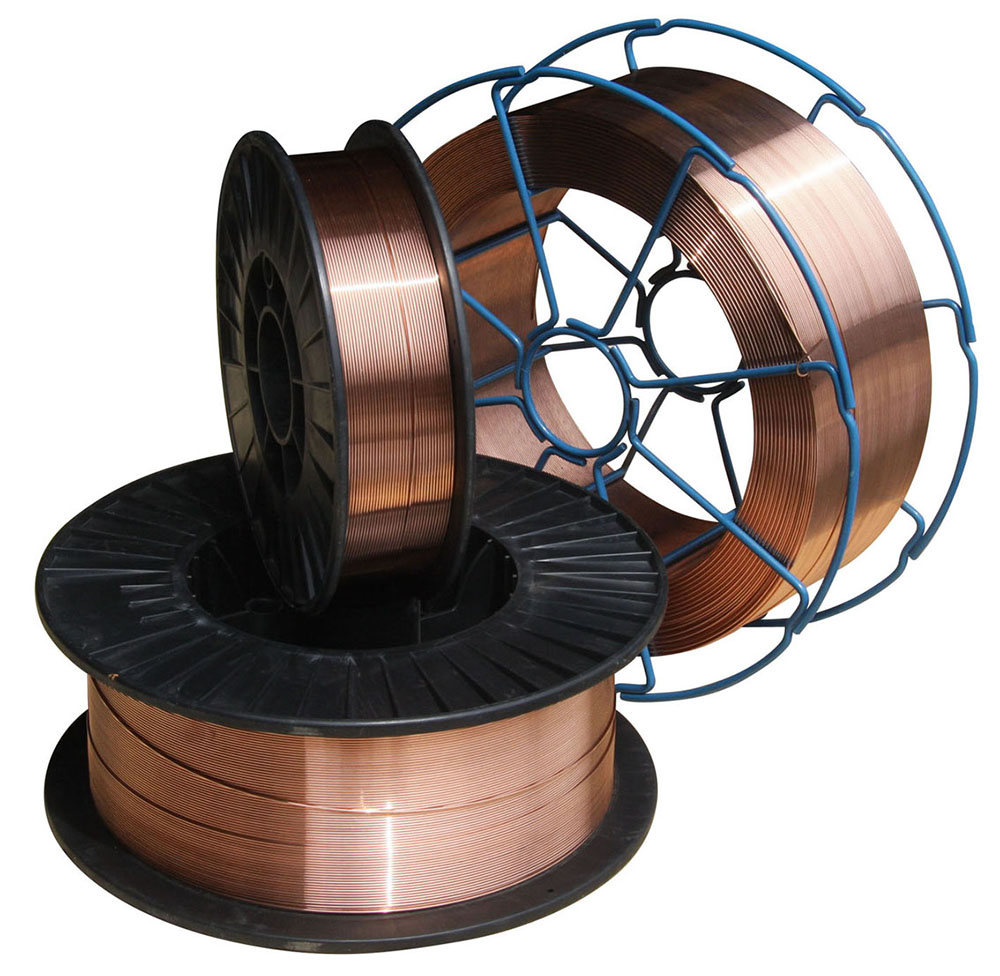
KYA navodi promjere od 0,6 mm do 1,6 mm . Trenutačni podaci o KYA proizvodima također navode kaleme od 5 kg, 15 kg i 20 kg plus bačve od 100-350 kg. Kupci kojima su potrebne konvencionalne TIG šipke za punjenje s ručnim punjenjem trebaju potvrditi potreban oblik ravno rezane šipke i pakiranje kod KYA-e prije narudžbe, dok se paketi s kolutima i bubnjevima češće povezuju s primjenama zavarivanja s kontinuiranim dodavanjem žice.
 Zatražite ponudu za TIG žicu ER70S-6
| specifikacije | Detalji |
|---|---|
| AWS klasifikacija | AWS A5.18 ER70S-6 |
| Referentne oznake | ER70S-6 / ER50-6 / SG2 / JIS YGW12; potvrdite primjenjivi certifikat za točnu narudžbu |
| Vrsta metala za punjenje | Čvrsta žica za zavarivanje od ugljičnog čelika / dodatni metal |
| Osnovni metal | Blagi čelik i odgovarajući ugljični čelik |
| Površinski | presvučen bakrom |
| Dostupni promjeri | 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm |
| TIG / GTAW zaštitni plin | 100% argon |
| Tipični TIG polaritet | DCEN / Negativna elektroda istosmjerne struje |
| MIG / GMAW zaštitni plin | 100% CO2, Ar + 5% CO2, Ar + 2% O2 kako je navedeno u KYA podacima o proizvodu |
| Navedeno pakiranje kalema | 5 kg, 15 kg, 20 kg |
| Navedeno pakiranje bubnja | 100-350 kg |
| Vrste kalemova | D270, D300 Plastični kalem; K300 Metalni kalem |
| Ručni TIG štapni oblik | Prije narudžbe potvrdite promjer, duljinu i paket šipke za rezanu duljinu s KYA-om |
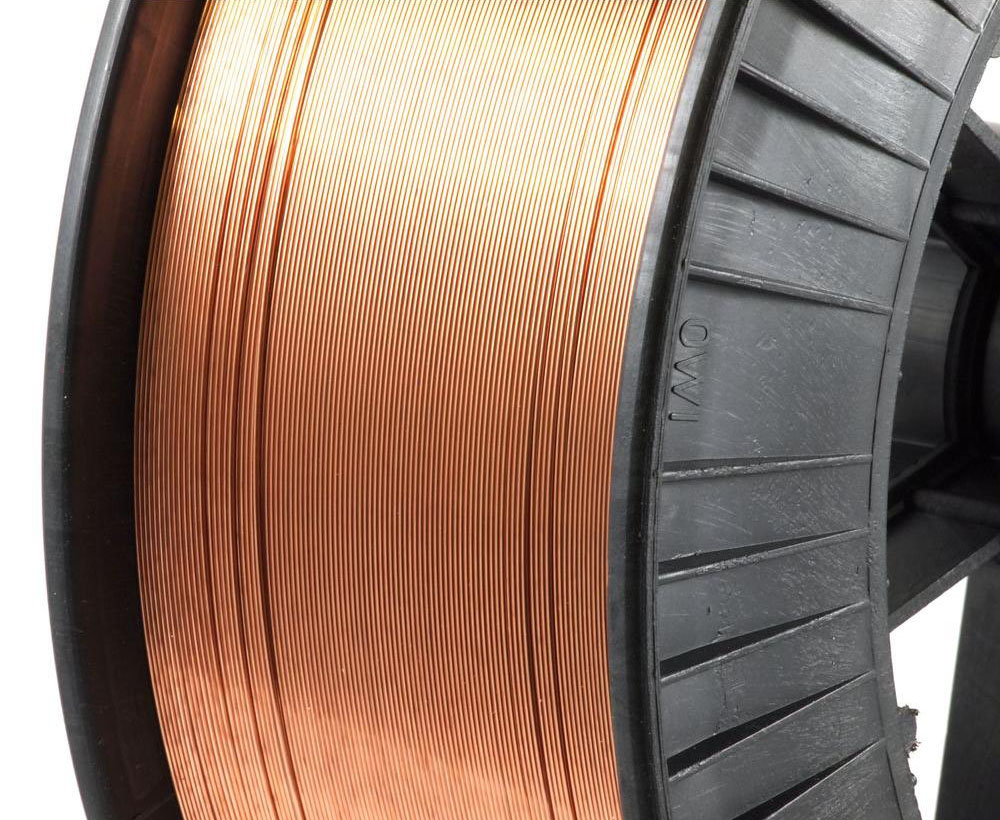
ER70S-6 može se koristiti kao dodatni metal za ugljični čelik u TIG/GTAW i MIG/GMAW , ali zaštitni plin, polaritet, način isporuke punila, pakiranje i parametri zavarivanja su različiti. Ove procese ne treba predstavljati kao međusobno zamjenjive.
| Stavka | TIG / GTAW | MIG / GMAW |
|---|---|---|
| Klasifikacija punila | ER70S-6 | ER70S-6 |
| Tipični obrazac za popunjavanje | Ravno izrezana šipka za punjenje ili kompatibilni automatizirani dodavač žice | Kontinuirana žica na kolutu ili bubnju |
| Zaštitni plin | 100% argon | CO2 ili odgovarajuća plinska mješavina na bazi argona |
| Tipični čelični polaritet | DCEN | Obično DCEP |
| Isporuka punila | Punilo se zasebno unosi u zavareni bazen | Žičana elektroda se neprekidno dovodi kroz pištolj za zavarivanje |
| Tipični obrazac za kupnju | Šipkasta cijev/kutija za ručni TIG | Kalem ili bubanj za rasuti teret |
Ako je vaša primjena uobičajeno ručno TIG zavarivanje, recite KYA-i potrebni promjer punila, duljinu reza, težinu paketa, osnovni metal i postupak zavarivanja. Ako vam je potrebna kontinuirana žica na kalemu D270, D300 ili K300, navedite je li primjena MIG/GMAW ili automatizirani TIG proces s dovodom žice.
ER70S-6 karakterizira relativno visok sadržaj mangana i silicija u usporedbi s nekim drugim dodatnim metalima od ugljičnog čelika. Ovi dezoksidansi podržavaju ponašanje bazena za zavarivanje i pružaju korisnu toleranciju na umjerene razine kamenca i površinske oksidacije.
| Element | ER70S-6 Raspon / Maksimum |
|---|---|
| Ugljik (C) | 0,06-0,15% |
| mangan (Mn) | 1,40-1,85% |
| Silicij (Si) | 0,80-1,15% |
| fosfor (P) | ≤0,025% |
| Sumpor (S) | ≤0,035% |
| Bakar (Cu) | ≤0,50% |
Kupci kojima je potrebna certificirana kemija trebali bi zatražiti primjenjivi certifikat o materijalu ili podatke o ispitivanju serije za točan isporučeni proizvod, umjesto da se oslanjaju samo na nominalne klasifikacijske granice.
Sljedeće vrijednosti mehaničkih svojstava zadržane su iz trenutnih podataka o KYA proizvodu. Stvarna svojstva nanesenog metala za zavarivanje ovise o postupku zavarivanja, zaštitnom plinu, unosu topline, dizajnu spoja, osnovnom materijalu i uvjetima ispitivanja.
| Ispitni predmet | KYA Jamstvo | Navedena vrijednost Opći rezultat |
|---|---|---|
| Vlačna čvrstoća | ≥500 MPa | 558 MPa |
| Granica tečenja | ≥420 MPa | 472 MPa |
| Elongacija | ≥22% | 27% |
| Energija udarca na -30°C | ≥27 J | 98 J |
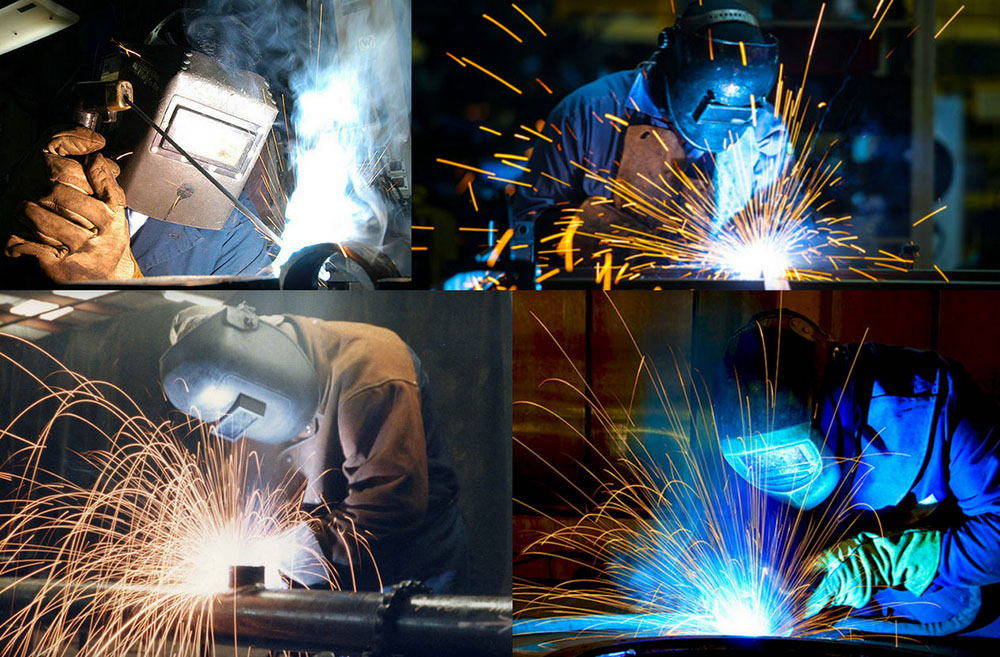
Za TIG/GTAW zavarivanje mekog i ugljičnog čelika, ER70S-6 bi se obično trebao koristiti sa 100% argonskim zaštitnim plinom i DCEN polaritetom . TIG jakost struje treba odabrati prema debljini osnovnog metala, promjeru šipke za punjenje, promjeru volframa, dizajnu spoja, položaju zavarivanja i kvalificiranom postupku zavarivanja.
| TIG parametar | Preporučeni pristup |
|---|---|
| Proces | GTAW / TIG |
| Zaštitni plin | 100% argon |
| Polaritet | DCEN za tipično TIG zavarivanje ugljičnog čelika |
| Promjer punila | Odaberite prema debljini osnovnog metala, veličini spoja i potrebnom nanosu |
| Priprema površine | Uklonite prekomjernu hrđu, ulje, vlagu, boju i onečišćenje prije kritičnog zavarivanja |
| Amperaža | Odredite na temelju debljine materijala, veličine volframa, veličine punila, dizajna spoja i odobrenog WPS-a |
Nemojte koristiti vrijednosti protoka plina CO2 u sljedećem odjeljku kao TIG parametre. Oni pripadaju referentnim podacima za MIG/GMAW s kontinuiranom žicom koji se trenutno isporučuju s ovim KYA proizvodom.
Trenutna izvorna stranica KYA također nudi sljedeće podatke o struji zavarivanja i protoku CO2. Budući da ove vrijednosti koriste CO2 zaštitni plin, treba ih identificirati kao MIG/GMAW referentne parametre , a ne parametre TIG zavarivanja.
| Veličina žice | Struja zavarivanja | Protok CO2 |
|---|---|---|
| 0,6 mm | 50-80 A | 10-15 L/min |
| 0,8 mm | 50-100 A | 15 L/min |
| 1,0 mm | 50-220 A | 15-20 L/min |
| 1,2 mm | 80-350 A | 15-25 L/min |
| 1,6 mm | 170-550 A | 20-25 L/min |
Ovo su KYA referentne vrijednosti za zavarivanje kontinuiranom žicom u zaštiti plina. Stvarne MIG/GMAW postavke ovise o zaštitnom plinu, načinu prijenosa, debljini osnovnog metala, brzini dodavanja žice, udaljenosti između vrha kontakta i obrade i primjenjivom postupku zavarivanja.
AWS A5.18 ER70S-6 Klasifikacija: Dodatni metal od ugljičnog čelika široko se koristi za zavarivanje mekih i prikladnih ugljičnih čelika.
Visok sadržaj Mn i Si deoksidansa: Podržava fluidnost lokve i pruža korisnu toleranciju na umjerenu mlinsku vagu i površinsku oksidaciju.
Površina presvučena bakrom: Pruža specificiranu završnu obradu površine i pomaže u zaštiti površine žice za punjenje tijekom normalnog rukovanja i skladištenja.
Prikladno za TIG/GTAW: Koristite 100% argon i odgovarajuće DCEN parametre zavarivanja za konvencionalne TIG primjene ugljičnog čelika.
Višestruki promjeri: Dostupne veličine KYA kreću se od 0,6 mm do 1,6 mm za različite zahtjeve zavarivanja i dodavanja žice.
Dobra fluidnost bazena za zavarivanje: Razina silicija povezana s ER70S-6 podržava vlaženje i glatko formiranje zrna kada se koriste odgovarajući postupci zavarivanja.
Industrijske primjene ugljičnog čelika: Prikladno za proizvodnju, strojeve, građevinarstvo, brodogradnju i srodno zavarivanje ugljičnog čelika gdje je navedeno ER70S-6.
ER70S-6 se koristi za zavarivanje mekog čelika i odgovarajućih komponenti od ugljičnog čelika gdje je potrebna dobra kontrola lokvi, ponašanje pri vlaženju i sposobnost deoksidacije. Za TIG/GTAW, može se koristiti kao dodatni metal u ručnim ili automatiziranim procesima zavarivanja u skladu s dizajnom spoja i kvalificiranim postupkom zavarivanja.
| Primjena | Tipična uporaba |
|---|---|
| Čelične konstrukcije | Prikladna izrada ugljičnog čelika gdje je ER70S-6 dopušten postupkom zavarivanja. |
| Inženjerski strojevi | Zavarivanje okvira, nosača, komponenti strojeva i gotovih sklopova. |
| Brodogradnja | Odabrani brodski proizvodi od ugljičnog čelika koji podliježu odobrenim postupcima zavarivanja. |
| Mostovi | Zavarivanje konstrukcijskog ugljičnog čelika gdje navedeni dodatni metal i WPS dopuštaju ER70S-6. |
| Tlačne posude | Primjene zavarivanja podliježu primjenjivim zahtjevima za materijal, kodeks i postupak. |
| Izgradnja | Opća proizvodnja i popravak ugljičnog čelika. |
| Petrokemijska oprema | Odabrana proizvodnja ugljičnog čelika u skladu s inženjerskim zahtjevima. |
| Kotlovi i energetska oprema | Primjene gdje zahtijevana specifikacija zavarivanja dopušta ER70S-6 dodatni metal. |
Promjer punila treba odabrati u skladu s debljinom osnovnog metala, geometrijom spoja, potrebnom brzinom taloženja, položajem zavarivanja, unosom topline i postupkom zavarivanja. Najmanji ili najveći dostupni promjer nije automatski najbolja opcija.
| promjera | Razmatranje odabira |
|---|---|
| 0,6-0,8 mm | Punilo malog promjera za primjene koje zahtijevaju relativno finu kontrolu topline i punila; potvrditi TIG obrazac proizvoda. |
| 0,9-1,0 mm | Srednje veličine punila za prikladnu laku i opću proizvodnju. |
| 1,2 mm | Veća veličina punila ili kontinuirane žice za veće zahtjeve nanošenja s odgovarajućom opremom za zavarivanje. |
| 1,6 mm | Veća veličina punila za prikladne deblje spojeve ili aplikacije većeg nanošenja. |
ER70S-6 i ER70S-2 su klasifikacije punila od ugljičnog čelika koje se koriste u TIG zavarivanju, ali se njihovi sustavi dezoksidacije razlikuju. Ispravno punilo treba slijediti osnovni materijal, postupak zavarivanja i projektne zahtjeve, a ne pretpostaviti da su dva razreda uvijek međusobno zamjenjiva.
| Značajka | ER70S-6 | ER70S-2 |
|---|---|---|
| Materijalna obitelj | Dodatni metal od ugljičnog čelika | Dodatni metal od ugljičnog čelika |
| Primarni deoksidansi | Relativno visok sadržaj mangana i silicija | Različiti sustav dezoksidacije s više elemenata |
| Izbor | Slijedite primjenjivi WPS, tehničke zahtjeve i specifikacije za osnovni metal. | |
KYA isporučuje ER70S-6 dodatni metal za zavarivanje za distributere zavarivanja, industrijske opskrbne tvrtke, proizvođače čelika, proizvođače strojeva, građevinske tvrtke, brodogradilišta i druge profesionalne kupce.
Budući da TIG šipka i MIG žica koriste različite oblike proizvoda i pakiranja, kupci bi trebali jasno navesti postupak zavarivanja kada traže ponudu. Za TIG primjene navedite potrebni promjer punila, duljinu ravne šipke ako je primjenjivo, težinu paketa, osnovni metal i potrebni standard. Za kontinuiranu primjenu žice, osigurajte vrstu kalema ili bubnja i postupak zavarivanja.
Kupci kojima su potrebni AWS certifikati, kemijska analiza, podaci o mehaničkim ispitivanjima ili drugi dokumenti o inspekciji trebaju uključiti te zahtjeve uz upit kako bi se točna specifikacija proizvoda mogla potvrditi prije proizvodnje.
Zatražite veleprodajnu cijenu Istražite žicu za zavarivanje
Da. ER70S-6 može se koristiti kao dodatni metal za ugljični čelik za TIG/GTAW kada se isporučuje u odgovarajućem obliku punila i koristi s ispravnim zaštitnim plinom i postupkom zavarivanja.
Konvencionalno TIG/GTAW zavarivanje ugljičnog čelika s ER70S-6 obično koristi 100% argon kao zaštitni plin.
Br. CO2 i mješavine argona/CO2 povezane su s MIG/GMAW primjenama. Konvencionalno TIG zavarivanje s ER70S-6 treba koristiti inertni zaštitni plin kao što je 100% argon.
DCEN ili negativna elektroda istosmjerne struje obično se koristi za TIG zavarivanje mekog i ugljičnog čelika.
ER70S-6 je klasifikacija elektroda i šipki od ugljičnog čelika obuhvaćena AWS A5.18.
ER70S-6 prvenstveno se koristi za odgovarajuće meke i ugljične čelike. Ne smije se automatski koristiti za sustave od nehrđajućeg čelika, aluminija ili drugih legura koji zahtijevaju različite klasifikacije metala za punjenje.
Mangan i silicij djeluju kao deoksidansi i podržavaju ponašanje zavarene lokve. Ovo daje ER70S-6 korisnu toleranciju na umjerenu mlinsku ljestvicu i površinsku oksidaciju u usporedbi s punilima od ugljičnog čelika s nižim dezoksidacijskim faktorom.
ER70S-6 ne treba opisivati kao klasifikaciju elektroda s niskim udjelom vodika u istom smislu kao SMAW elektrode s niskim udjelom vodika kao što je E7018. Dodatni materijal i dalje treba skladištiti čist i suh te zaštićen od ulja, vlage i onečišćenja.
Klasifikacija dodatnog metala može biti ista, ali se razlikuju oblik proizvoda i metoda zavarivanja. Ručni TIG obično koristi ravne šipke za punjenje, dok MIG koristi kontinuirano dovedenu žicu koja se isporučuje na kolutu ili bubnju.
Kontinuirana žica na kolutu može se koristiti u specijaliziranim automatiziranim ili mehaniziranim TIG sustavima dodavanja žice, ali konvencionalni ručni TIG obično koristi ravne šipke za punjenje rezane duljine. Potvrdite postupak zavarivanja i potreban oblik proizvoda prije naručivanja.
Trenutačni podaci o KYA proizvodima navode promjere od 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm i 1,6 mm. Potvrdite dostupnost u potrebnom TIG obliku šipke ili kontinuirane žice.
Trenutačni podaci o KYA proizvodima navode jamstvenu vrijednost od najmanje 500 MPa i opći rezultat od 558 MPa. Stvarna izvedba metala za zavarivanje ovisi o procesu i uvjetima ispitivanja.
Njegov relativno visok sadržaj mangana i silicija pruža korisnu toleranciju na umjerenu površinsku oksidaciju i kamenac. Kritično zavarivanje i dalje treba slijediti zahtijevani postupak čišćenja i WPS.
Trenutačni podaci o KYA proizvodima navode kaleme od 5 kg, 15 kg i 20 kg plus bačve od 100-350 kg. Kupci kojima su potrebne konvencionalne TIG šipke za punjenje trebaju zasebno potvrditi duljinu ravne šipke i dostupnost pakiranja.
Čuvajte ga u čistom i suhom okruženju i zaštitite dodatni metal od vlage, ulja, prašine, hrđe i drugih onečišćenja prije zavarivanja.
Da. Distributeri zavarivanja, proizvođači čelika, proizvođači strojeva i drugi industrijski kupci mogu se obratiti KYA-i za zahtjeve za promjer, pakiranje, certifikaciju i masovnu kupnju.
Tražite ER70S-6 dodatni metal za TIG zavarivanje obložen bakrom ? Pošaljite KYA Fasteners svoj postupak zavarivanja, promjer punila, traženi oblik proizvoda, težinu paketa, specifikaciju osnovnog metala, količinu nabave, zemlju odredišta i zahtjeve za certifikaciju. Za TIG primjene odredite trebate li ravne šipke za punjenje ili kontinuiranu žicu za automatizirani TIG sustav.