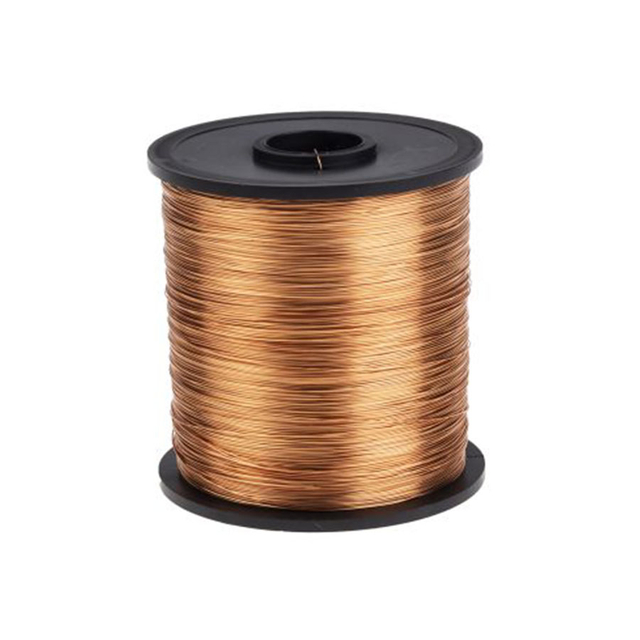
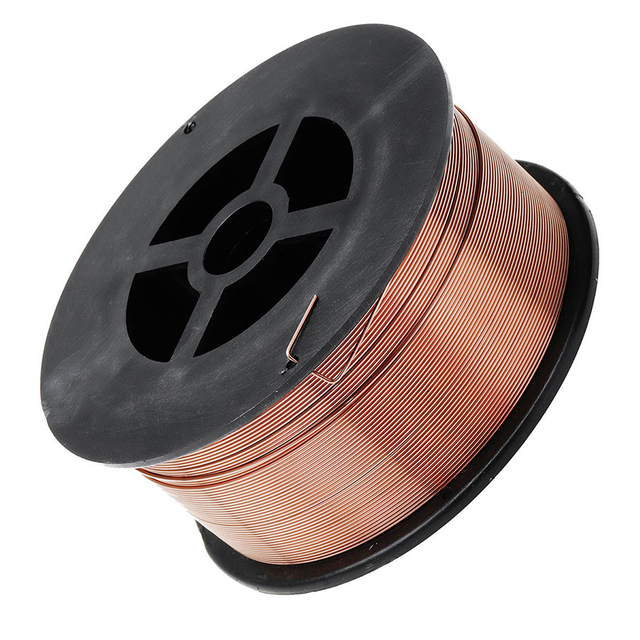
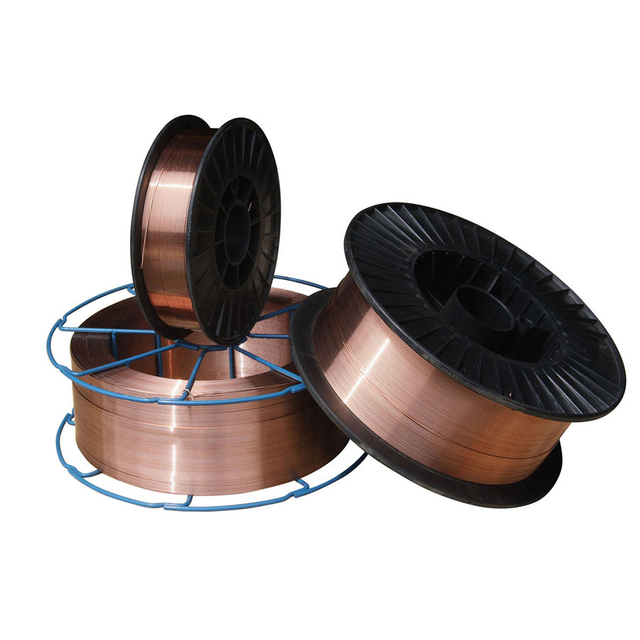
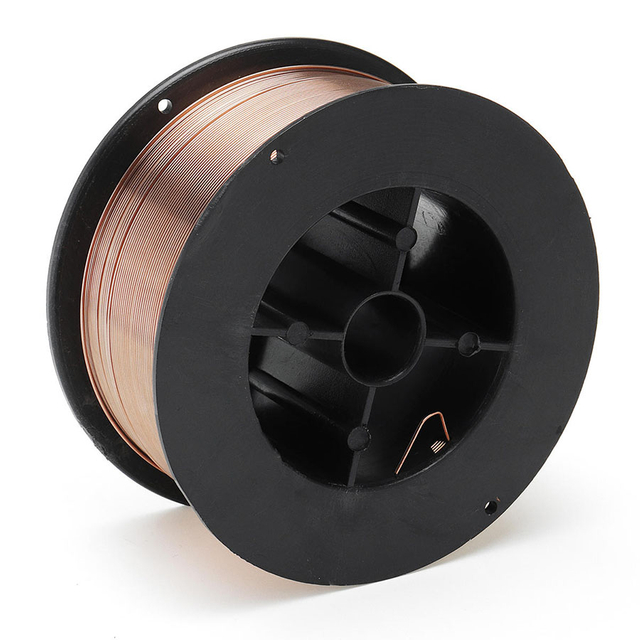
Proizvođač i dobavljač industrijske žice za zavarivanje
KYA isporučuje industrijsku žicu za zavarivanje za proizvodnju metala, proizvodnju strojeva, čelične konstrukcije, proizvodnju industrijske opreme i profesionalne operacije zavarivanja. Naš asortiman uključuje čvrstu MIG žicu za zavarivanje, žicu za zavarivanje zaštićenu plinom CO2, odabranu žicu za punjenje TIG zavarivanjem i žicu za zavarivanje pod praškom za kompatibilne postupke zavarivanja.
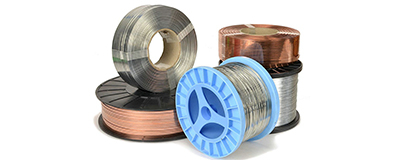
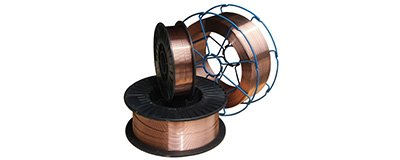
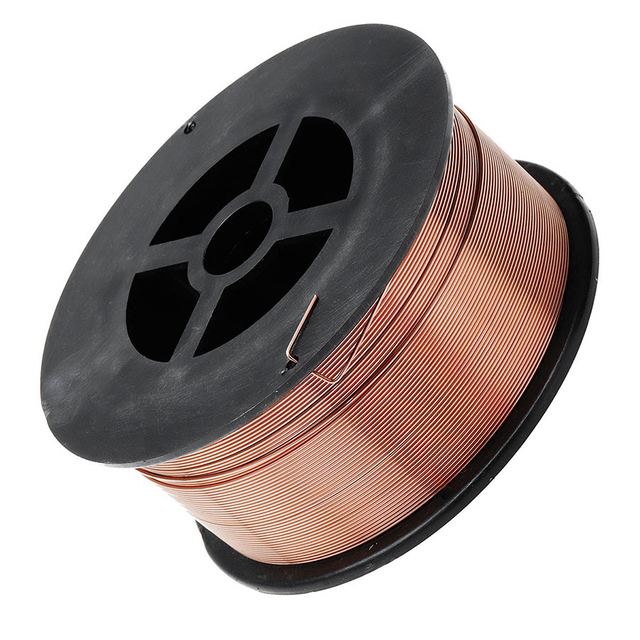
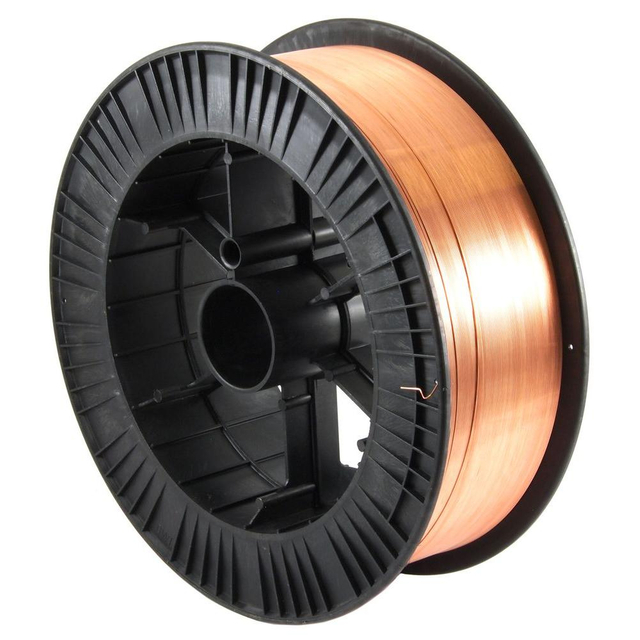
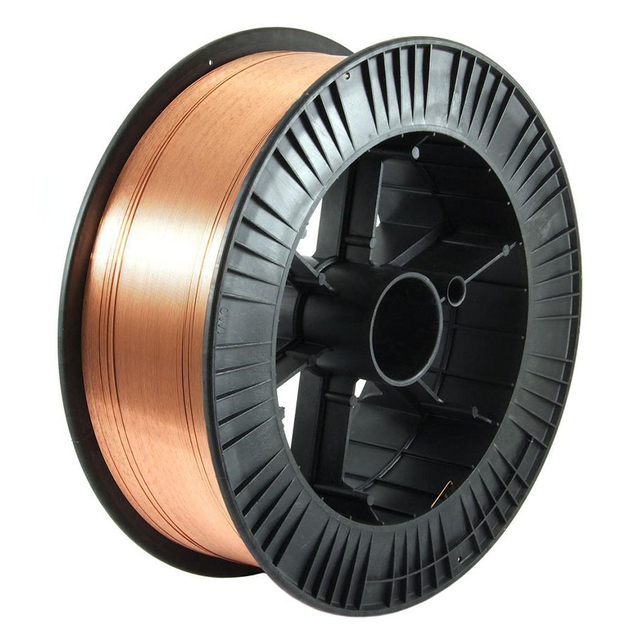
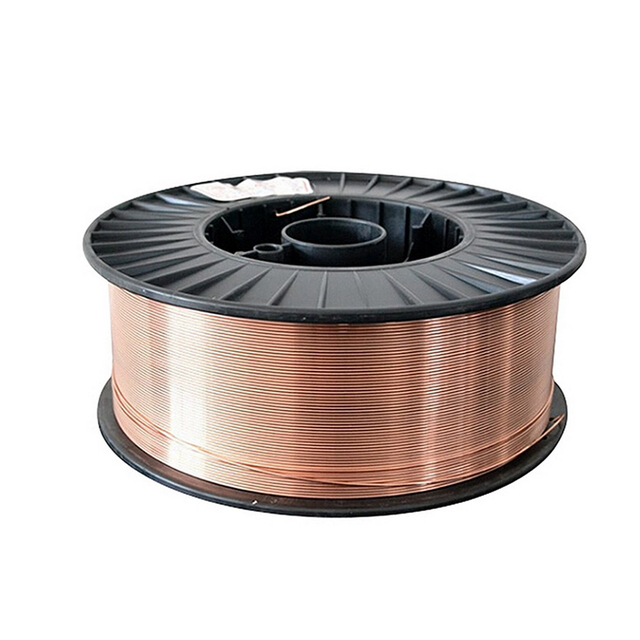
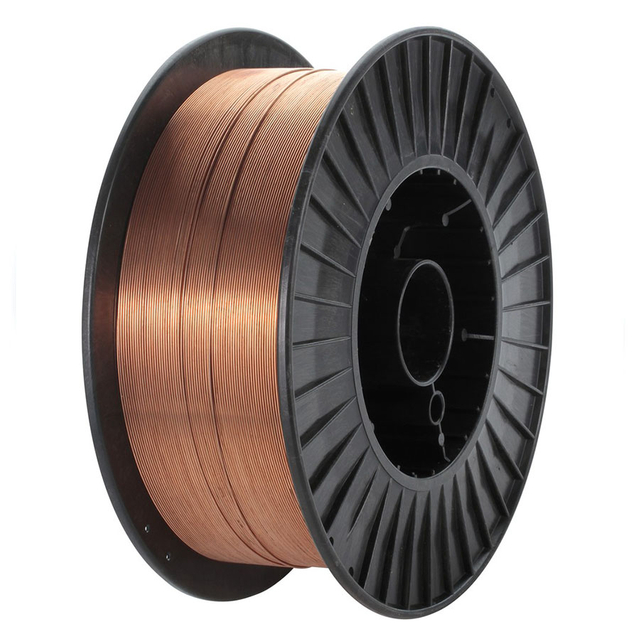
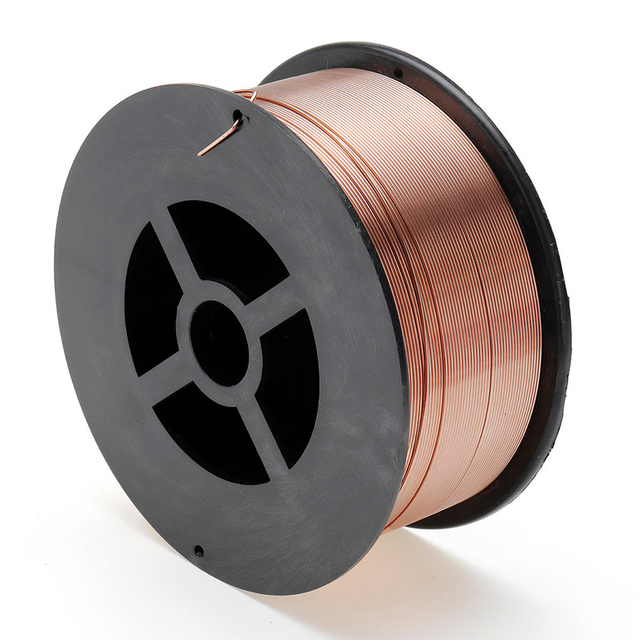
Dostupni proizvodi uključuju ER70S-6 žicu za zavarivanje od mekog čelika, odabrane reference ER70S-G, TIG žicu za zavarivanje, žicu za zavarivanje pod praškom i specijalne proizvode od žice za industrijsku proizvodnju. KYA također navodi žicu za zavarivanje obloženu bakrom u različitim promjerima i odabranim konfiguracijama kalema.
Naši potrošni materijali za zavarivanje namijenjeni su distributerima opreme za zavarivanje, radionicama za proizvodnju, proizvođačima strojeva, izvođačima čeličnih konstrukcija i profesionalnim industrijskim kupcima. Odabir proizvoda trebao bi se temeljiti na postupku zavarivanja, osnovnom metalu, potrebnoj klasifikaciji punila, promjeru žice, zaštitnom plinu, zahtjevima mehaničkih svojstava i opremi za zavarivanje.
Zatražite veleprodajne cijene žice za zavarivanje
Vrste žice za zavarivanje dostupne od KYA
MIG žica za zavarivanje mekog čelika
MIG žica za zavarivanje je potrošna elektroda s kontinuiranim napajanjem koja se koristi u plinskom elektrolučnom zavarivanju (GMAW). Pištolj za zavarivanje dovodi žicu u luk, gdje se topi i dovodi dodatni metal u zavareni spoj. Zavarena rastaljena kupka zaštićena je odgovarajućim zaštitnim plinom.
KYA navodi proizvode MIG žice za zavarivanje od mekog čelika, uključujući ER70S-6 u konfiguracijama obloženim bakrom. Ovi se proizvodi koriste u kompatibilnim aplikacijama zavarivanja koje uključuju ugljični čelik i odgovarajuće niskolegirane čelike.
Odaberite MIG žicu za zavarivanje u skladu s navedenom klasifikacijom punila, promjerom žice, strujom zavarivanja, zaštitnim plinom i zahtijevanim svojstvima metala zavarivanja.
ER70S-6 CO2 plinski zaštićena žica za zavarivanje
ER70S-6 je uobičajena čvrsta žica za zavarivanje ugljičnog čelika koja se koristi u GMAW aplikacijama. Njegov sadržaj deoksidansa mangana i silicija podržava performanse zavarivanja na prikladno pripremljenim materijalima od ugljičnog čelika, uključujući neke čelike s ograničenom mlinskom skalom ili površinskom oksidacijom.
KYA navodi proizvode ER70S-6 za CO2 i odgovarajuće miješane zaštitne plinove na bazi argona. Ispravan sastav plina, parametri zavarivanja i postupak zavarivanja ovise o osnovnom metalu i primjeni.
Žica ER70S-6 koristi se u općoj proizvodnji čelika, proizvodnji strojeva, strukturnim komponentama i drugim odobrenim primjenama zavarivanja ugljičnog čelika.
ER70S-G Žica za zavarivanje
ER70S-G je klasifikacija dodatnog metala sa zahtjevima za sastav koji se trebaju provjeriti kroz primjenjivu specifikaciju proizvoda. Ne bi se trebao automatski tretirati kao identičan ER70S-6.
Za upite ER70S-G navedite traženi kemijski sastav, primjenjivu klasifikaciju, osnovni metal, zaštitni plin i mehanička svojstva. Dostupnost i prikladnost proizvoda treba potvrditi za zahtijevani postupak zavarivanja.
Žica za punjenje TIG zavarivanjem
TIG zavarivanje, također poznato kao plinsko lučno zavarivanje (GTAW), koristi nepotrošnu volframovu elektrodu za stvaranje luka. Zasebna šipka ili žica za punjenje može se dodati u bazen za zavarivanje prema zahtjevima spoja i postupka zavarivanja.
KYA navodi proizvode TIG žice za zavarivanje obložene bakrom. Kupci bi trebali provjeriti klasifikaciju metala za punjenje, promjer, duljinu ili oblik isporuke, kompatibilnost osnovnog metala i specificirani zaštitni plin.
Radni parametri MIG zavarivanja ne smiju se primjenjivati izravno na TIG zavarivanje. Procesi koriste različite rasporede elektroda i postavke opreme.
Žica za zavarivanje pod praškom
Zavarivanje pod praškom (SAW) koristi potrošnu žičanu elektrodu s kontinuiranim napajanjem i granulirani prašak koji prekriva luk zavarivanja. Pratnik i žica moraju biti odabrani kao kompatibilan sustav kako bi se postigla potrebna svojstva zavara.
KYA-in objavljeni raspon materijala za zavarivanje odnosi se na kvalitete žice za elektrolučno zavarivanje H08A (EL12), H08MnA (EM12) i H10Mn2 (EH14). Za odabrani proizvod treba potvrditi točan stupanj, uparivanje fluksa i primjenjivu klasifikaciju.
SAW žica se koristi u odgovarajućim mehaniziranim operacijama zavarivanja čeličnih konstrukcija, teške proizvodnje i drugih industrijskih sklopova gdje postupak zavarivanja dopušta taj proces.
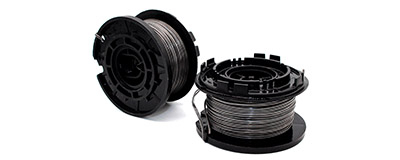
Žica za zavarivanje za proizvodnju čavala u zavojnicama
KYA također navodi žicu za zavarivanje za proizvodnju skupljenih čavlića. Ovaj proizvod ima drugačiju industrijsku namjenu od dodatne žice za elektrolučno zavarivanje koja se koristi za spajanje metala.
Proizvođači bi trebali osigurati opremu za proizvodnju čavala u zavojnicama, dimenzije žice, materijal i zahtjeve za spajanje kada traže ovu vrstu industrijske žice za zavarivanje.
MIG naspram TIG naspram žice za zavarivanje pod praškom
Različiti postupci zavarivanja zahtijevaju različite oblike potrošnog materijala i radne uvjete. Odaberite žicu za zavarivanje prema procesu i primjenjivom postupku zavarivanja.
| Postupak zavarivanja |
rasporeda punila |
Način zaštite |
Tipična primjena |
| MIG / GMAW |
Potrošna žičana elektroda s kontinuiranim napajanjem |
Vanjski zaštitni plin |
Opća proizvodnja i proizvodnja čelika |
| TIG / GTAW |
Odvojite šipku ili žicu za punjenje s elektrodom od volframa |
Inertni zaštitni plin |
Precizni spojevi i kontrolirani postupci zavarivanja |
| PILA |
Potrošna žičana elektroda s kontinuiranim napajanjem |
Granulatni prašak za zavarivanje |
Mehanizirana i teška proizvodnja čelika |
Potrebna klasifikacija žice za zavarivanje, zaštitni medij i radni raspon moraju se provjeriti za odabrani proces. Dodatni metali ne smiju se međusobno mijenjati samo zato što imaju sličan promjer ili sastav čelika.
ER70S-6 Specifikacije žice za zavarivanje od mekog čelika
ER70S-6 naširoko se koristi kao čvrsta žica od mekog čelika za plinsko elektrolučno zavarivanje. Nazivni sastav punila uključuje deoksidante mangana i silicija. Karakteristike zavarivanja ovise o kvaliteti žice, zaštitnom plinu, osnovnom metalu, postavkama opreme i postupku zavarivanja.
Sljedeći podaci o kemijskom sastavu i mehaničkim svojstvima referentne su vrijednosti objavljene u informacijama o žici za zavarivanje tvrtke KYA. Ne treba ih tumačiti kao zajamčene rezultate za svaku proizvodnu seriju ili kombinaciju zaštitnog plina.
Kemijski sastav žice za zavarivanje ER70S-6
Donja tablica prikazuje objavljenu elementarnu analizu. Vrijednosti su izražene kao postoci mase.
| C |
Mn |
Si |
P |
S |
Ni |
Cr |
Cu |
V |
| 0.08 |
1.51 |
0.89 |
0.015 |
0.013 |
0.016 |
0.021 |
0.18 |
0.003 |
C je ugljik, Mn mangan, Si silicij, P fosfor, S sumpor, Ni nikal, Cr krom, Cu bakar i V vanadij. Potrebna kemijska ograničenja moraju se provjeriti u odnosu na primjenjivu klasifikaciju metala za punjenje i isporučenu specifikaciju proizvoda.
Mehanička svojstva metala šava ER70S-6
Sljedeće vrijednosti su KYA-ina objavljena referentna mehanička svojstva. Stvarna izvedba nanesenog metala za zavarivanje može varirati ovisno o zaštitnom plinu, parametrima zavarivanja, uvjetima ispitivanja i odabranom proizvodu.
| mehaničkih svojstava |
Objavljena referentna vrijednost |
| Vlačna čvrstoća, Rm |
545 MPa |
| Granica tečenja, ReL ili Rp0,2 |
452 MPa |
| Elongacija |
29% |
| Objavljena referenca za energiju udara |
91 J na -30°C |
Za primjene koje zahtijevaju certificiranu udarnu žilavost, čvrstoću ili kvalifikaciju postupka zavarivanja, potvrdite relevantno izvješće o ispitivanju, metodu ispitivanja, zaštitni plin i kriterije prihvatljivosti za stvarno isporučeni proizvod.
Vodič za promjer, struju i napon žice za zavarivanje
KYA-ini objavljeni referentni parametri ER70S-6 uključuju nazivne promjere od 0,8 mm, 1,0 mm, 1,2 mm i 1,6 mm. Donja tablica zadržava navedene vrijednosti.
| Parametar |
0,8 mm |
1,0 mm |
1,2 mm |
1,6 mm |
| Struja zavarivanja |
50–120 A |
70–180 A |
80–350 A |
140–500 A |
| Napon zavarivanja |
15–22 V |
18–24 V |
18–34 V |
20–42 V |
| Referentna struja |
100 A |
150 A |
280 A |
350 A |
Ovo su referentni rasponi, a ne cijeli postupak zavarivanja. Odgovarajuće vrijednosti ovise o brzini dodavanja žice, načinu prijenosa, položaju zavarivanja, zaštitnom plinu, osnovnom materijalu, izbočini elektrode i opremi. Kvalificirani postupci zavarivanja moraju imati prednost gdje je potrebno.
Zaštitni plinovi za ER70S-6 žicu za zavarivanje
Izvorne informacije o proizvodu tvrtke KYA upućuju na konfiguracije zaštitnog plina CO2, Ar + 5% CO2 i Ar + 2% O2. Dodatne prikladne mješavine argona i CO2 mogu se specificirati za određene proizvode i postupke zavarivanja ER70S-6.
Odabrani zaštitni plin utječe na ponašanje luka, prijenos metala, prodiranje, prskanje i svojstva taloženog metala zavara. Potvrdite sastav plina prema proizvodu od žice i potrebnom postupku zavarivanja.
| zaštitnog plina |
Razmatranja o odabiru |
| 100% CO2 |
Uobičajeno za kompatibilne GMAW aplikacije ugljičnog čelika; procijeniti ponašanje prodiranja i prskanja |
| Argon + CO2 mješavina |
Odaberite omjer za željeni prijenos metala, karakteristike luka i postupak zavarivanja |
| Argon + 2% O2 |
Koristite samo tamo gdje je navedeno za žicu, obični metal i kvalificirani postupak |
Promjeri žice za zavarivanje i pakiranje kalema
KYA navodi proizvode pune MIG žice za zavarivanje u metričkim i imperijalnim oznakama promjera, uključujući reference od 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm, 0,030 inča, 0,035 inča i 0,045 inča unutar objavljenog raspona.
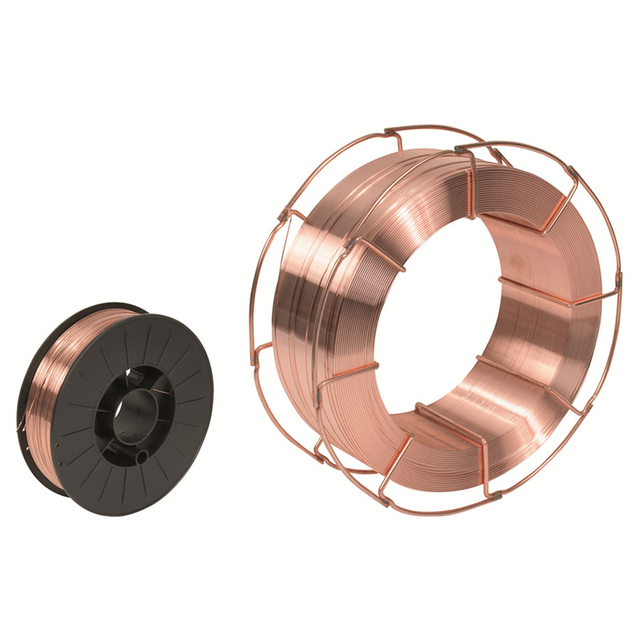
Objavljene reference pakiranja uključuju formate kalema od 5 kg, 15 kg i 20 kg, kao i pojedinačne proizvode opisane korištenjem pakiranja od 33 lb kalema. Dostupnost i konfiguraciju pakiranja treba potvrditi za svaku vrstu i promjer žice.
| Parametar kupnje |
Što potvrditi |
| Klasifikacija punila |
ER70S-6, ER70S-G ili neki drugi specificirani stupanj |
| Promjer žice |
Stvarni metrički ili imperijalni promjer i tolerancija |
| Završetak žice |
Obložena bakrom ili drugim specificiranim stanjem površine |
| Težina kalema |
Potrebna neto masa žice za zavarivanje po kolutu |
| Dimenzije kalema |
Kompatibilnost vanjskog promjera, glavčine i montaže |
| Oprema za zavarivanje |
Kompatibilnost izvora napajanja, dodavača žice i pištolja za zavarivanje |
| Zaštitni medij |
Potreban zaštitni plin ili sustav strujanja potopljenog luka |
| Tehnički zahtjevi |
Klasifikacija, serijski dokumenti i zahtjevi za mehaničku izvedbu |
Primjena industrijske žice za zavarivanje
Opća proizvodnja čelika
Čvrsta MIG žica za zavarivanje ER70S-6 koristi se u odgovarajućim procesima proizvodnje ugljičnog čelika za okvire, nosače, gotove sklopove i industrijske komponente. Klasifikacija punila mora odgovarati osnovnom metalu i postupku zavarivanja.
Proizvodnja strojeva i opreme
Žica za zavarivanje koristi se u proizvodnji dijelova strojeva, okvira opreme i čeličnih sklopova. Promjer žice, postupak zavarivanja i svojstva nanesenog zavara trebaju odgovarati dizajnu spoja i proizvodnim specifikacijama.
Čelične konstrukcije i izgradnja
Odabrane žice za zavarivanje zaštićene plinom i sustavi žice za zavarivanje pod praškom mogu se koristiti u proizvodnji konstrukcijskog čelika. Projekti sa specificiranim zahtjevima koda zahtijevaju odgovarajuće klasifikacije punila, postupke zavarivanja i popratnu dokumentaciju.
Brodogradnja i teška proizvodnja
Industrijski potrošni materijal za zavarivanje koristi se u odabranoj brodogradnji i teškim proizvodnim operacijama. Prikladnost materijala ovisi o vrsti čelika, konfiguraciji spojeva, postupku zavarivanja, potrebnoj žilavosti i primjenjivim pravilima izrade.
Tlačna oprema i cjevovod
Žica za zavarivanje tlačne opreme, komponenti kotla i cjevovoda mora se odabrati u skladu s primjenjivim zahtjevima konstrukcije i kvalificiranim postupkom zavarivanja. Opća dostupnost stupnja punila ne podrazumijeva odobrenje za svaku primjenu koja sadrži pritisak.
Kako odabrati pravu žicu za zavarivanje
Odabir žice za zavarivanje počinje s materijalom koji se zavariva i postupkom zavarivanja. Klasifikacija proizvoda, promjer žice i potrebna svojstva trebaju se razmatrati zajedno.
Postupak zavarivanja: potvrdite MIG/GMAW, TIG/GTAW ili SAW.
Osnovni metal: Odredite vrstu čelika i odgovarajući standard za materijal.
Klasifikacija punila: Navedite ER70S-6, ER70S-G ili primjenjivi razred žice za uronjeni luk.
Promjer žice: Uskladite žicu s opremom, debljinom metala i postupkom zavarivanja.
Zaštitni medij: Provjerite CO2, plin na bazi argona ili odobreni prašak za zavarivanje.
Svojstva zavara: Navedite potrebnu vlačnu čvrstoću, granicu tečenja, istezanje i udarnu žilavost gdje je primjenjivo.
Položaj zavarivanja: potvrdite da odabrani proces i postupak podržavaju željeni položaj.
Dodavanje žice: provjerite kompatibilnost pogonskih valjaka, obloge žice, kontaktnog vrha i kalema.
Pakiranje: Navedite težinu kalema, promjer i zahtjeve za zaštitu.
Dokumentacija: Identificirajte sve potrebne certifikate materijala, izvješća o ispitivanju ili sljedivost serije.
Za sigurnosno kritičnu ili prema kodovima kontroliranu proizvodnju, odobreni postupak zavarivanja, primjenjivi standardi i projektni zahtjevi imaju prednost pred općim opisima proizvoda.
Veleprodaja žice za zavarivanje za distributere i proizvođače
KYA isporučuje žicu za zavarivanje za distributere potrošnog materijala za zavarivanje, tvrtke za proizvodnju čelika, proizvođače strojeva i timove za industrijsku nabavu koji traže određene vrste žice i konfiguracije pakiranja.
Da biste zatražili ponudu, navedite sljedeće podatke:
Potrebna vrsta i stupanj žice za zavarivanje
Postupak zavarivanja i primjenjiva klasifikacija
Osnovni metal i predviđena primjena izrade
Promjer žice i obrada površine
Zahtjevi za zaštitni plin ili tok uronjenog luka
Potrebna mehanička svojstva i dokumentacija o ispitivanju
Spool ili drugi traženi format zaliha
Oprema za zavarivanje i detalji dodavača žice
Količina narudžbe i zahtjevi za pakiranje
Odredišna zemlja i zahtjevi za dostavu
Za zamjenski potrošni materijal za zavarivanje navedite postojeću klasifikaciju proizvoda, oznaku, tehničku specifikaciju ili podatke o uzorku. KYA može pregledati traženu konfiguraciju žice i pružiti informacije o proizvodu i ponudi.
Zatražite veleprodajnu ponudu žice za zavarivanje
Često postavljana pitanja o žici za zavarivanje
Koje proizvode od žice za zavarivanje isporučuje KYA?
KYA navodi ER70S-6 MIG žicu za zavarivanje, odabranu TIG žicu za punjenje, žicu za zavarivanje zaštićenu CO2 plinom, žicu za zavarivanje pod praškom i industrijsku žicu za zavarivanje za proizvodnju spojenih čavala. Potvrdite specifikacije odabranog proizvoda.
Za što se koristi žica za zavarivanje ER70S-6?
ER70S-6 je čvrsta žica za punjenje ugljičnog čelika koja se koristi u odgovarajućim primjenama elektrolučnog zavarivanja plinom. Uobičajena upotreba uključuje opću proizvodnju, komponente strojeva i kompatibilne sklopove konstrukcijskog čelika.
Koja je razlika između ER70S-6 i ER70S-G?
ER70S-6 ima definiranu klasifikaciju punila sa specificiranim zahtjevima za kemijski sastav. ER70S-G zahtijeva provjeru stvarnog sastava proizvoda i primjenjive klasifikacije. Njih dvoje ne bi se trebali zamijeniti bez provjere zahtjeva za zavarivanje.
Može li se ER70S-6 koristiti sa 100% CO2?
Da, ER70S-6 se obično koristi sa CO2 zaštitnim plinom u kompatibilnim GMAW aplikacijama. Postavke zavarivanja i svojstva taloženog zavara mogu se razlikovati od onih dobivenih plinskim mješavinama na bazi argona.
Može li se ER70S-6 koristiti sa zaštitnim plinom argon-CO2?
Da, odgovarajuće mješavine argona i CO2 koriste se s ER70S-6 za mnoge postupke zavarivanja ugljičnog čelika. Odaberite omjer i parametre zavarivanja prema specifikaciji žice i odobrenom postupku.
Koja je razlika između MIG i TIG žice za zavarivanje?
MIG žica djeluje kao kontinuirano napajana potrošna elektroda u GMAW. TIG šipka ili žica za punjenje isporučuje se odvojeno od nepotrošne volframove elektrode u GTAW. Oprema i radni parametri razlikuju se između ovih procesa.
Što je žica za elektrolučno zavarivanje?
Žica za elektrolučno zavarivanje je potrošna elektroda koja se koristi sa granuliranim praškom za zavarivanje. Žica i prašak moraju se odabrati zajedno kako bi se postigla potrebna svojstva zavara za namjeravanu primjenu.
Što su žice za zavarivanje H08A, H08MnA i H10Mn2?
Ovo su oznake razreda žice koje se odnose na zavarivanje pod praškom. Potreban sastav žice, primjenjivu klasifikaciju, kombinaciju praška i mehanička svojstva treba potvrditi za stvarni postupak zavarivanja.
Koji su promjeri žice za zavarivanje dostupni?
KYA-in objavljeni asortiman uključuje proizvode MIG žice za zavarivanje nominalnih promjera kao što su 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm i 1,6 mm, kao i imperijalne oznake. Potvrdite stvarni dostupni promjer za svaku vrstu žice.
Koje su težine kolutova dostupne za žicu za zavarivanje?
KYA-ine objavljene informacije o proizvodu odnose se na formate pakiranja od 5 kg, 15 kg i 20 kg, s određenim proizvodima koji su također opisani kao kalemi od 33 lb. Isporučeni paket treba potvrditi za točan proizvod.
Proizvodi li žica za zavarivanje ER70S-6 trosku?
Čvrsta ER70S-6 GMAW žica ne radi s konvencionalnim praškom koji stvara trosku kao što je zavarivanje pod praškom. Ovisno o procesu i uvjetima zavarivanja mogu se pojaviti površinski silikatni otoci ili drugi ostaci zavarivanja. Zahtjevi za čišćenje ovise o gotovoj aplikaciji.
Može li se ER70S-6 koristiti za sve položaje zavarivanja?
ER70S-6 može se koristiti u više položaja za zavarivanje s odgovarajućom opremom i postupcima. Dopušteni položaj, način prijenosa metala i radne postavke moraju se potvrditi za određeni spoj i primjenu.
Kako odabrati točan promjer žice za zavarivanje?
Uzmite u obzir debljinu osnovnog metala, dizajn spoja, struju zavarivanja, sposobnost dodavača žice, položaj zavarivanja i potrebne proizvodne uvjete. Odaberite promjer koji podržava postupak zavarivanja i oprema.
Koji su podaci potrebni za veleprodajnu ponudu?
Navedite vrstu žice za zavarivanje, promjer, postupak, zaštitni medij, potrebne standarde, veličinu pakiranja, mehanička svojstva, količinu narudžbe i zemlju odredišta. Uključite tehničke specifikacije ili zahtjeve za dokumentaciju o ispitivanju gdje je primjenjivo.
Kontaktirajte KYA za industrijsku žicu za zavarivanje