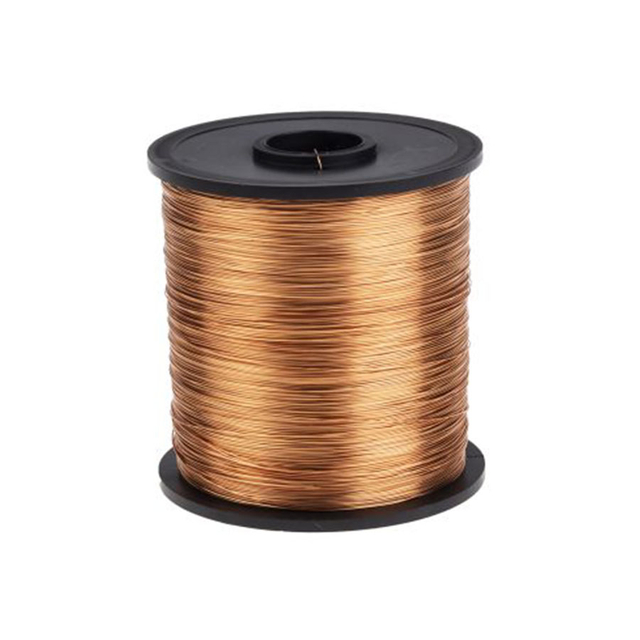
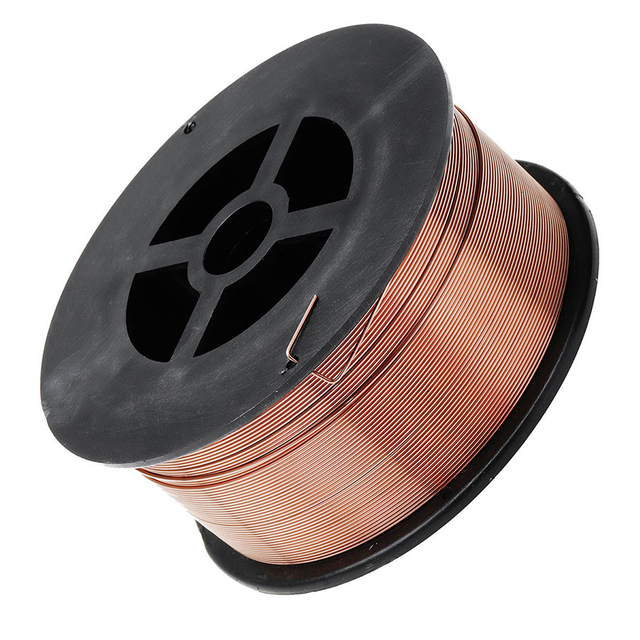
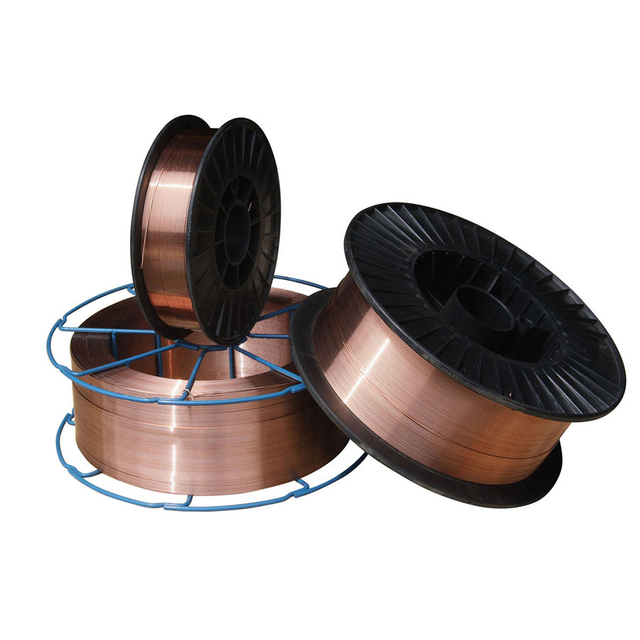
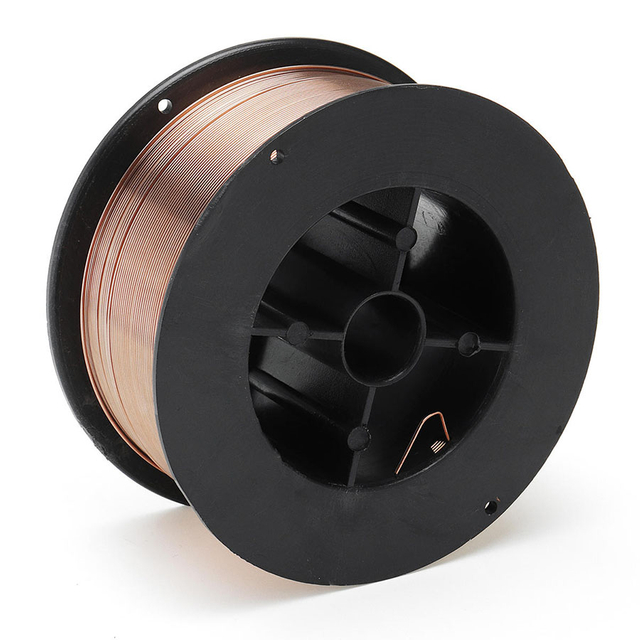
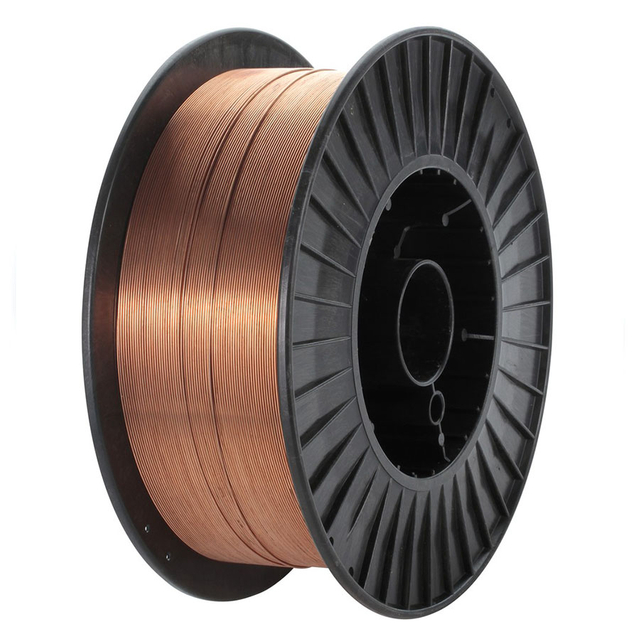
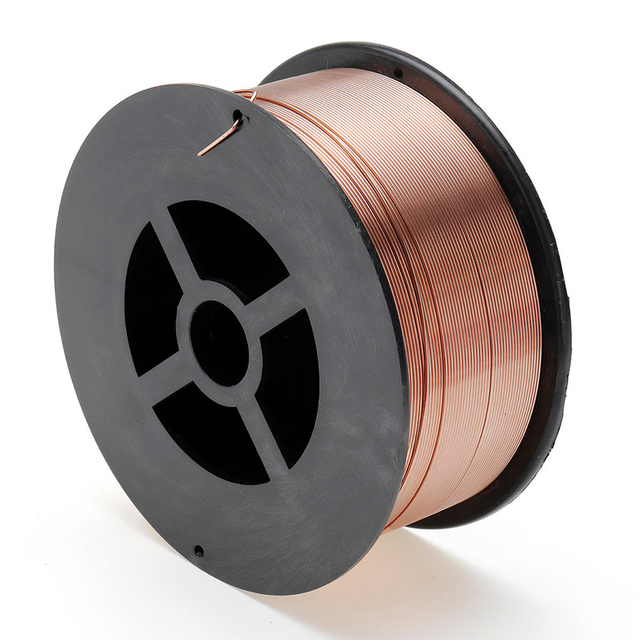
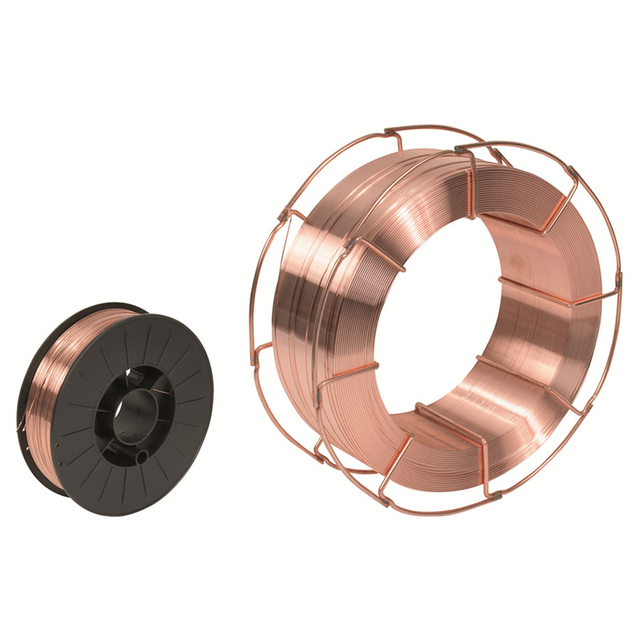
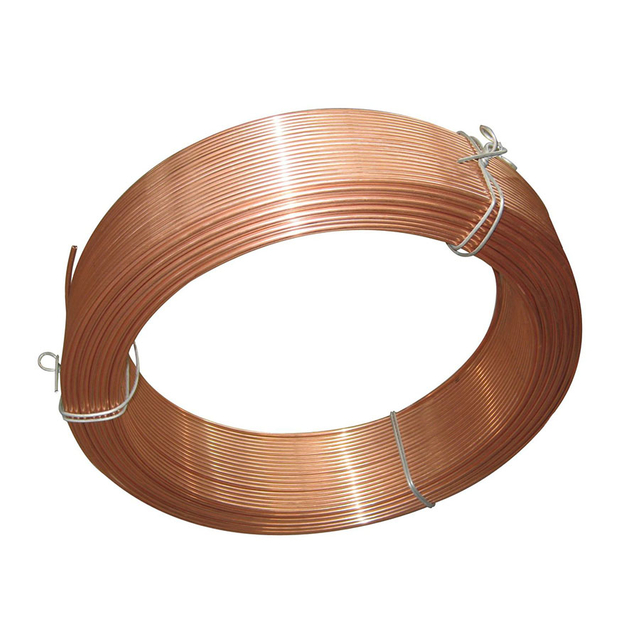
Przemysłowy Drut spawalniczy Producent i dostawca
KYA dostarcza przemysłowy drut spawalniczy do produkcji metali, produkcji maszyn, konstrukcji stalowych, produkcji urządzeń przemysłowych i profesjonalnych operacji spawalniczych. Nasz asortyment obejmuje drut spawalniczy lity MIG, drut spawalniczy w osłonie gazów CO2, wybrany drut spawalniczy TIG oraz drut do spawania łukiem krytym do kompatybilnych procesów spawalniczych.
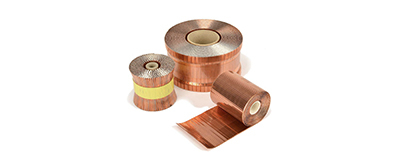
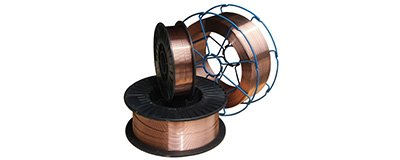
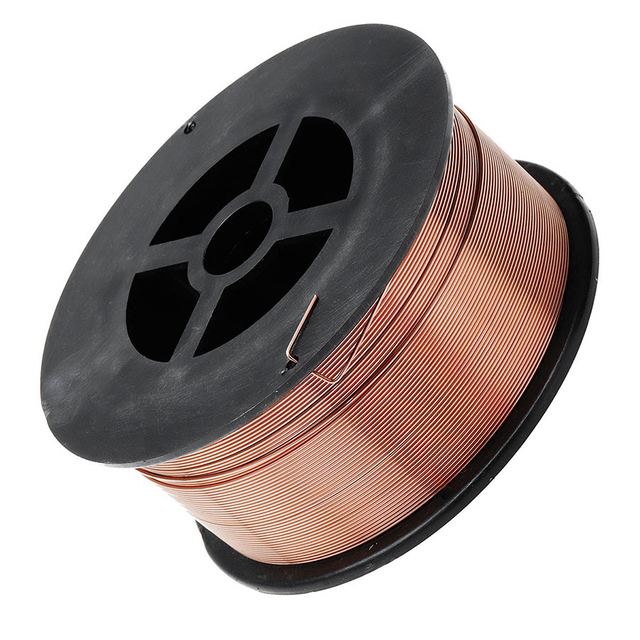
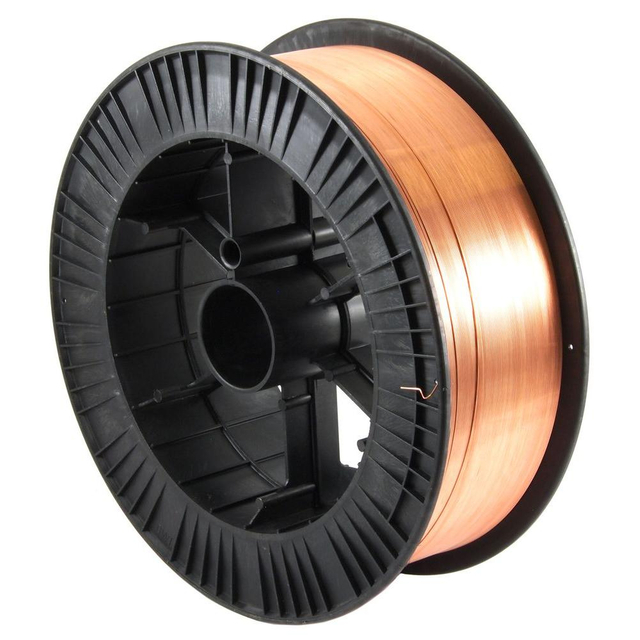
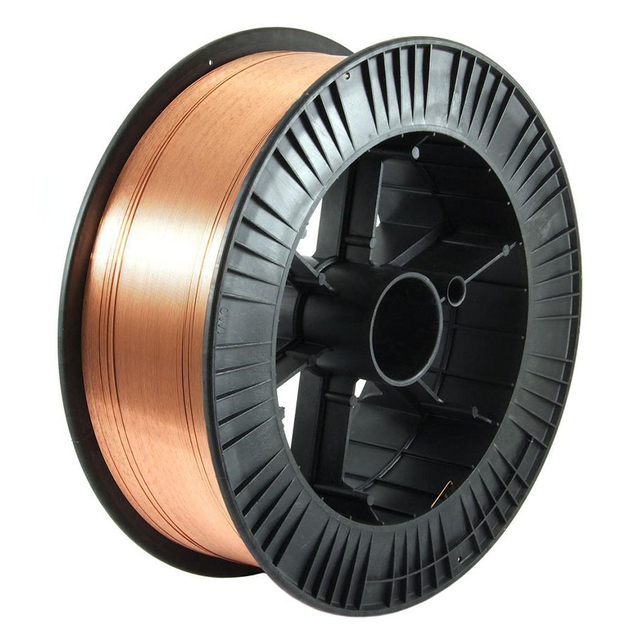
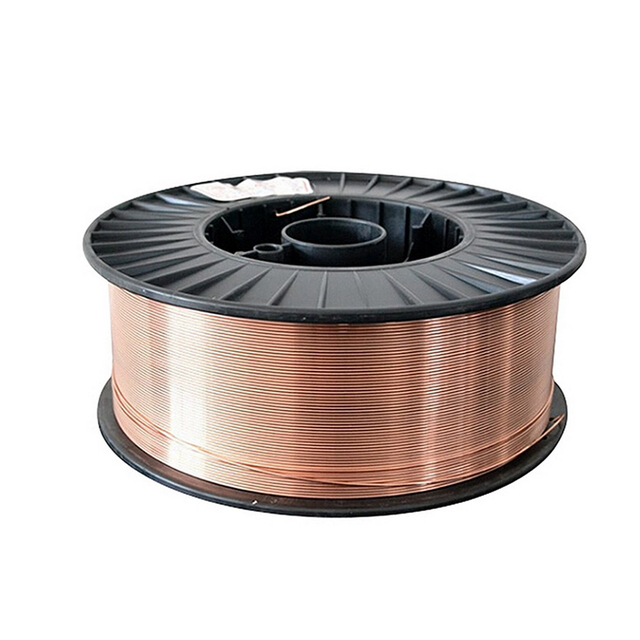
Dostępne produkty obejmują drut spawalniczy do stali miękkiej ER70S-6, wybrane referencje ER70S-G, drut spawalniczy TIG, drut do spawania łukiem krytym oraz specjalistyczne produkty drutowe do produkcji przemysłowej. KYA oferuje również drut spawalniczy pokryty miedzią w różnych średnicach i wybranych konfiguracjach szpul.
Nasze materiały spawalnicze przeznaczone są dla dystrybutorów materiałów spawalniczych, warsztatów produkcyjnych, producentów maszyn, wykonawców konstrukcji stalowych i profesjonalnych odbiorców przemysłowych. Wybór produktu powinien opierać się na procesie spawania, metalu rodzimym, wymaganej klasyfikacji wypełniacza, średnicy drutu, gazie osłonowym, wymaganiach dotyczących właściwości mechanicznych i sprzęcie spawalniczym.
Zapytaj o cenę hurtową Drut spawalniczy
Typy Drut spawalniczy Dostępne w KYA
MIG Drut spawalniczy do stali miękkiej
Drut spawalniczy MIG jest elektrodą topliwą zasilaną w sposób ciągły, stosowaną podczas spawania łukiem gazowym (GMAW). Uchwyt spawalniczy podaje drut do łuku, gdzie topi się i dostarcza spoiwo do złącza spawanego. Roztopione jeziorko spawalnicze jest chronione odpowiednim gazem osłonowym.
KYA oferuje druty spawalnicze MIG ze stali miękkiej, w tym ER70S-6 w konfiguracjach pokrytych miedzią. Produkty te są stosowane w kompatybilnych zastosowaniach spawalniczych obejmujących stal węglową i odpowiednie stale niskostopowe.
Drut spawalniczy MIG należy wybrać zgodnie z określoną klasyfikacją wypełniacza, średnicą drutu, prądem spawania, gazem osłonowym i wymaganą wytrzymałością stopiwa.
ER70S-6 CO2 w osłonie gazowej Drut spawalniczy
ER70S-6 to powszechnie stosowany lity drut spawalniczy ze stali węglowej stosowany w zastosowaniach GMAW. Zawartość odtleniacza manganu i krzemu poprawia wydajność spawania odpowiednio przygotowanych materiałów ze stali węglowej, w tym niektórych stali o ograniczonym stopniu zgorzeliny walcowniczej lub utleniania powierzchniowego.
KYA wymienia produkty ER70S-6 dla CO2 i odpowiednich mieszanych gazów osłonowych na bazie argonu. Prawidłowy skład gazu, parametry spawania i procedura spawania zależą od metalu rodzimego i zastosowania.
Drut ER70S-6 jest stosowany w ogólnej produkcji stali, produkcji maszyn, elementach konstrukcyjnych i innych zatwierdzonych zastosowaniach spawania stali węglowej.
ER70S-G Drut spawalniczy
ER70S-G to klasyfikacja metalu wypełniającego posiadająca wymagania dotyczące składu, które należy zweryfikować poprzez obowiązującą specyfikację produktu. Nie należy go automatycznie traktować jako identycznego z ER70S-6.
W przypadku zapytań o ER70S-G należy podać wymagany skład chemiczny, obowiązującą klasyfikację, metal nieszlachetny, gaz osłonowy i właściwości mechaniczne. Należy potwierdzić dostępność i przydatność produktu do wymaganej procedury spawania.
Drut wypełniający do spawania TIG
Spawanie TIG, znane również jako spawanie łukiem wolframowym w gazie (GTAW), wykorzystuje nietopliwą elektrodę wolframową do wytworzenia łuku. Do jeziorka spawalniczego można dodać oddzielny pręt lub drut wypełniający, zgodnie z wymaganiami złącza i procedury spawania.
KYA wymienia produkty z drutu spawalniczego TIG powlekanego miedzią. Kupujący powinni sprawdzić klasyfikację metalu wypełniającego, średnicę, długość lub formę dostawy, zgodność z metalem nieszlachetnym i określony gaz osłonowy.
Parametry pracy spawania MIG nie powinny być przenoszone bezpośrednio na spawanie TIG. W procesach wykorzystuje się różne rozmieszczenia elektrod i ustawienia sprzętu.
Łuk kryty Drut spawalniczy
Spawanie łukiem krytym (SAW) wykorzystuje elektrodę topliwą zasilaną w sposób ciągły i granulowany topnik pokrywający łuk spawalniczy. Aby uzyskać wymagane właściwości spoiny, topnik i drut należy dobrać jako kompatybilny układ.
Opublikowany przez KYA asortyment materiałów spawalniczych zawiera odniesienia do gatunków drutu do spawania łukiem krytym H08A (EL12), H08MnA (EM12) i H10Mn2 (EH14). Dla wybranego produktu należy potwierdzić dokładny gatunek, dobór topników i obowiązującą klasyfikację.
Drut SAW jest stosowany w odpowiednich zmechanizowanych operacjach spawania konstrukcji stalowych, ciężkich wyrobów i innych zespołów przemysłowych, gdzie procedura spawania na to pozwala.
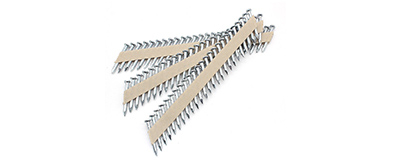
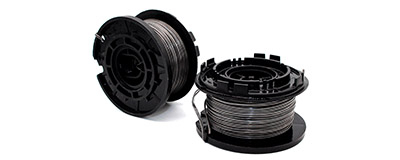
Drut spawalniczy do produkcji gwoździ w kręgach
KYA oferuje również drut spawalniczy do produkcji gwoździ w kręgach. Ten produkt ma inne przeznaczenie przemysłowe niż drut wypełniający do spawania łukowego stosowany do łączenia metali.
Zamawiając tego typu przemysłowy drut spawalniczy, producenci powinni dostarczyć sprzęt do produkcji gwoździ cewkowych, wymiary drutu, materiał i wymagania dotyczące łączenia.
MIG kontra TIG kontra łuk kryty Drut spawalniczy
Różne procesy spawania wymagają różnych form materiałów eksploatacyjnych i warunków pracy. Wybierz drut spawalniczy zgodnie z procesem i obowiązującą procedurą spawania.
| w procesie spawania |
układu wypełniacza |
Metoda ochrony |
Typowe zastosowanie |
| MIG/GMAW |
Drut elektrodowy zasilany w sposób ciągły |
Zewnętrzny gaz osłonowy |
Ogólna produkcja i produkcja stali |
| TIG/GTAW |
Oddzielny pręt lub drut wypełniający z elektrodą wolframową |
Obojętny gaz osłonowy |
Precyzyjne połączenia i kontrolowane operacje spawania |
| PIŁA |
Drut elektrodowy zasilany w sposób ciągły |
Granulowany topnik spawalniczy |
Zmechanizowana i ciężka produkcja stali |
Dla wybranego procesu należy sprawdzić wymaganą klasyfikację drutu spawalniczego, środek ekranujący i zakres pracy. Spoiwa nie powinny być wymieniane wyłącznie ze względu na podobną średnicę lub skład stali.
ER70S-6 Stal miękka Drut spawalniczy Dane techniczne
ER70S-6 jest szeroko stosowany jako drut lity ze stali miękkiej do spawania łukowego w atmosferze gazowej. Nominalny skład wypełniacza obejmuje odtleniacze manganu i krzemu. Charakterystyka spawania zależy od jakości drutu, gazu osłonowego, metalu nieszlachetnego, ustawień sprzętu i procedury spawania.
Poniższy skład chemiczny i parametry właściwości mechanicznych są wartościami referencyjnymi opublikowanymi w informacjach o drutach spawalniczych KYA. Nie należy ich interpretować jako gwarantowanych wyników dla każdej partii produkcyjnej lub kombinacji gazów osłonowych.
Skład chemiczny ER70S-6 Drut spawalniczy
Poniższa tabela przedstawia opublikowaną analizę elementarną. Wartości wyrażono w procentach masowych.
| C |
Mn |
Si |
PS |
Ni |
Cr |
Cu |
|
V |
| 0.08 |
1.51 |
0.89 |
0.015 |
0.013 |
0.016 |
0.021 |
0.18 |
0.003 |
C to węgiel, Mn mangan, Si krzem, P fosfor, S siarka, Ni nikiel, Cr chrom, Cu miedź i V wanad. Wymagane limity chemiczne należy sprawdzić w odniesieniu do obowiązującej klasyfikacji spoiwa i dostarczonej specyfikacji produktu.
Właściwości mechaniczne metalu spoiny ER70S-6
Poniższe wartości stanowią opublikowane referencyjne właściwości mechaniczne firmy KYA. Rzeczywista wydajność osadzonego metalu spoiny może się różnić w zależności od gazu osłonowego, parametrów spawania, warunków testowania i wybranego produktu.
| właściwości mechanicznych |
Opublikowana wartość referencyjna |
| Wytrzymałość na rozciąganie, Rm |
545 MPa |
| Granica plastyczności, ReL lub Rp0,2 |
452 MPa |
| Wydłużenie |
29% |
| Opublikowano odniesienie do energii uderzenia |
91 J w -30°C |
W przypadku zastosowań wymagających certyfikowanej udarności, wytrzymałości lub kwalifikacji procedury spawania należy potwierdzić odpowiedni raport z badań, metodę badania, gaz osłonowy i kryteria akceptacji dla faktycznie dostarczonego produktu.
Drut spawalniczy Przewodnik po średnicy, prądzie i napięciu
Opublikowane przez KYA parametry referencyjne ER70S-6 obejmują średnice nominalne 0,8 mm, 1,0 mm, 1,2 mm i 1,6 mm. Poniższa tabela zawiera wymienione wartości.
| Parametr |
0,8 mm |
1,0 mm |
1,2 mm |
1,6 mm |
| Prąd spawania |
50–120 A |
70–180 A |
80–350 A |
140–500 A |
| Napięcie spawania |
15–22 V |
18–24 V |
18–34 V |
20–42 V |
| Prąd odniesienia |
100 A |
150 A |
280 A |
350 A |
Są to zakresy referencyjne, a nie pełna procedura spawania. Odpowiednie wartości zależą od prędkości podawania drutu, trybu przenoszenia, pozycji spawania, gazu osłonowego, materiału podłoża, wysunięcia elektrody i wyposażenia. Tam, gdzie jest to wymagane, pierwszeństwo muszą mieć kwalifikowane procedury spawalnicze.
Gazy osłonowe do ER70S-6 Drut spawalniczy
Oryginalne informacje o produkcie KYA odnoszą się do konfiguracji gazu osłonowego z CO2, Ar + 5% CO2 i Ar + 2% O2. Dla poszczególnych produktów i procedur spawalniczych ER70S-6 można określić dodatkowe odpowiednie mieszaniny argonu i CO2.
Wybrany gaz osłonowy wpływa na zachowanie łuku, przenoszenie metalu, penetrację, odpryski i właściwości osadzonego metalu spoiny. Potwierdź skład gazu zgodnie z rodzajem drutu i wymaganą procedurą spawania.
| gazu osłonowego |
Rozważania dotyczące wyboru |
| 100% CO2 |
Wspólne dla kompatybilnych zastosowań GAW ze stali węglowej; ocenić penetrację i zachowanie odprysków |
| Mieszanka Argon + CO2 |
Wybierz współczynnik dla zamierzonego transferu metalu, charakterystyki łuku i procedury spawania |
| Argon + 2% O2 |
Stosować wyłącznie tam, gdzie jest to określone dla drutu, metalu nieszlachetnego i kwalifikowanego procesu |
Drut spawalniczy Średnice i opakowanie szpul
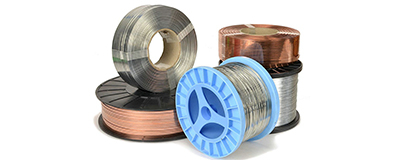
KYA wymienia produkty z litego drutu spawalniczego MIG w oznaczeniach średnic metrycznych i imperialnych, w tym odniesienia do 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm, 0,030 cala, 0,035 cala i 0,045 cala w opublikowanym zakresie.
Opublikowane odniesienia do opakowań obejmują formaty szpul 5 kg, 15 kg i 20 kg, a także pojedyncze produkty opisane w opakowaniach na szpulach 33 funtów. Dostępność i konfigurację opakowania należy potwierdzić dla każdego gatunku i średnicy drutu.
| Parametr zakupu |
Co potwierdzić |
| Klasyfikacja wypełniaczy |
ER70S-6, ER70S-G lub inny określony gatunek |
| Średnica drutu |
Rzeczywista średnica i tolerancja metryczna lub imperialna |
| Wykończenie drutu |
Powierzchnia pokryta miedzią lub w innym określonym stanie |
| Waga szpuli |
Wymagana masa drutu spawalniczego netto na szpulę |
| Wymiary szpuli |
Średnica zewnętrzna, piasta i zgodność mocowania |
| Sprzęt spawalniczy |
Kompatybilność ze źródłem prądu, podajnikiem drutu i uchwytem spawalniczym |
| Środek ekranujący |
Wymagany system strumienia gazu osłonowego lub łuku krytym |
| Wymagania techniczne |
Klasyfikacja, dokumenty partii i wymagania dotyczące właściwości mechanicznych |
Zastosowania przemysłowe Drut spawalniczy
Ogólna produkcja stali
Pełny drut spawalniczy MIG ER70S-6 jest stosowany w odpowiednich procesach wytwarzania stali węglowej na ramy, wsporniki, gotowe zespoły i komponenty przemysłowe. Klasyfikacja wypełniacza musi odpowiadać metalowi nieszlachetnemu i procedurze spawania.
Produkcja maszyn i urządzeń
Drut spawalniczy stosowany jest do produkcji elementów maszyn, ram urządzeń i zespołów stalowych. Średnica drutu, proces spawania i właściwości naniesionej spoiny powinny odpowiadać projektowi złącza i specyfikacjom produkcyjnym.
Konstrukcje stalowe i budowlane
Wybrane druty spawalnicze w osłonie gazu i systemy drutów do spawania łukiem krytym mogą być stosowane w produkcji stali konstrukcyjnej. Projekty o określonych wymaganiach normowych wymagają odpowiednich klasyfikacji wypełniaczy, procedur spawania i dokumentacji pomocniczej.
Przemysł stoczniowy i produkcja ciężka
Przemysłowe materiały spawalnicze są stosowane w wybranych operacjach budowy statków i ciężkiej produkcji. Przydatność materiału zależy od gatunku stali, konfiguracji złącza, procesu spawania, wymaganej wytrzymałości i obowiązujących zasad produkcji.
Urządzenia ciśnieniowe i rurociągi
Drut spawalniczy do urządzeń ciśnieniowych, elementów kotłów i rurociągów należy dobrać zgodnie z obowiązującymi wymaganiami konstrukcyjnymi i kwalifikowaną procedurą spawania. Ogólna dostępność gatunku wypełniacza nie oznacza aprobaty dla każdego zastosowania wymagającego ciśnienia.
Jak wybrać właściwą Drut spawalniczy
Wybór drutu spawalniczego rozpoczyna się od spawanego materiału i procesu spawania. Klasyfikację produktu, średnicę drutu i wymagane właściwości należy rozpatrywać łącznie.
Proces spawania: Potwierdź MIG/GMAW, TIG/GTAW lub SAW.
Metal nieszlachetny: Określ gatunek stali i odpowiednią normę materiałową.
Klasyfikacja wypełniacza: Określ ER70S-6, ER70S-G lub odpowiedni gatunek drutu do łuku krytym.
Średnica drutu: Dopasuj drut do sprzętu, grubości metalu i procedury spawania.
Medium osłonowe: Potwierdź CO2, gaz na bazie argonu lub zatwierdzony topnik spawalniczy.
Właściwości spoiny: Określ wymaganą wytrzymałość na rozciąganie, granicę plastyczności, wydłużenie i udarność, jeśli ma to zastosowanie.
Pozycja spawania: Potwierdź, że wybrany proces i procedura obsługują zamierzoną pozycję.
Podawanie drutu: Sprawdź kompatybilność rolek napędowych, prowadnicy drutu, końcówki prądowej i szpuli.
Opakowanie: Określ wagę, średnicę i wymagania dotyczące ochrony szpuli.
Dokumentacja: Zidentyfikuj wszelkie wymagane certyfikaty materiałowe, raporty z testów lub możliwość śledzenia partii.
W przypadku produkcji o znaczeniu krytycznym dla bezpieczeństwa lub kontrolowanej zgodnie z przepisami zatwierdzona procedura spawania, obowiązujące normy i wymagania projektowe mają pierwszeństwo przed ogólnym opisem produktu.
Sprzedaż hurtowa Drut spawalniczy dla dystrybutorów i producentów
KYA dostarcza drut spawalniczy dla dystrybutorów materiałów spawalniczych, firm zajmujących się produkcją stali, producentów maszyn i zespołów zaopatrzenia przemysłowego poszukujących określonych gatunków drutu i konfiguracji opakowań.
Aby poprosić o wycenę, podaj następujące informacje:
Wymagany typ i klasa drutu spawalniczego
Proces spawania i obowiązująca klasyfikacja
Metal nieszlachetny i zamierzone zastosowanie produkcyjne
Średnica drutu i wykończenie powierzchni
Wymagania dotyczące gazu osłonowego lub strumienia łuku krytym
Wymagane właściwości mechaniczne i dokumentacja badań
Szpula lub inny żądany format dostawy
Szczegóły sprzętu spawalniczego i podajnika drutu
Wymagania dotyczące ilości zamówienia i opakowania
Kraj docelowy i wymagania dotyczące wysyłki
W przypadku zamiennych materiałów spawalniczych należy podać istniejącą klasyfikację produktu, etykietę, specyfikację techniczną lub informacje o próbce. KYA może sprawdzić żądaną konfigurację przewodów i dostarczyć informacje o produkcie i ofercie.
Poproś o wycenę hurtową Drut spawalniczy
Często zadawane pytania dotyczące Drut spawalniczy
Jakie produkty z drutu spawalniczego dostarcza KYA?
KYA oferuje drut spawalniczy MIG ER70S-6, wybrany drut wypełniający TIG, drut spawalniczy w osłonie gazów CO2, drut do spawania łukiem krytym i przemysłowy drut spawalniczy do produkcji gwoździ magazynkowanych. Potwierdź specyfikację wybranego produktu.
Do czego służy drut spawalniczy ER70S-6?
ER70S-6 to pełny drut wypełniający ze stali węglowej stosowany w odpowiednich zastosowaniach spawania łukowego w atmosferze gazowej. Typowe zastosowania obejmują ogólną produkcję, komponenty maszyn i kompatybilne zespoły stali konstrukcyjnej.
Jaka jest różnica między ER70S-6 i ER70S-G?
ER70S-6 ma zdefiniowaną klasyfikację wypełniacza z określonymi wymaganiami dotyczącymi składu chemicznego. ER70S-G wymaga weryfikacji rzeczywistego składu produktu i obowiązującej klasyfikacji. Nie należy ich zastępować bez sprawdzenia wymagań spawalniczych.
Czy ER70S-6 można używać przy 100% CO2?
Tak, ER70S-6 jest powszechnie używany z gazem osłonowym CO2 w kompatybilnych zastosowaniach GMAW. Ustawienia spawania i właściwości naniesionej spoiny mogą różnić się od tych uzyskanych dla mieszanin gazów na bazie argonu.
Czy ER70S-6 można stosować z gazem osłonowym argon-CO2?
Tak, w przypadku wielu operacji spawania stali węglowej w przypadku ER70S-6 stosowane są odpowiednie mieszaniny argonu i CO2. Wybierz współczynnik i parametry spawania zgodnie ze specyfikacją drutu i zatwierdzoną procedurą.
Jaka jest różnica pomiędzy drutem spawalniczym MIG i TIG?
Drut MIG pełni rolę elektrody topliwej zasilanej w sposób ciągły w procesie GMAW. Pręt lub drut TIG jest dostarczany oddzielnie od nietopliwej elektrody wolframowej w przypadku spawania GTAW. Sprzęt i parametry operacyjne różnią się między tymi procesami.
Co to jest drut do spawania łukiem krytym?
Drut do spawania łukiem krytym jest elektrodą topliwą stosowaną z granulowanym topnikiem spawalniczym. Drut i topnik należy dobrać łącznie, aby uzyskać wymagane właściwości spoiny dla zamierzonego zastosowania.
Co to są druty spawalnicze H08A, H08MnA i H10Mn2?
Są to oznaczenia gatunków drutu odnoszące się do spawania łukiem krytym. Wymagany skład drutu, obowiązująca klasyfikacja, kombinacja topnika i właściwości mechaniczne powinny zostać potwierdzone dla rzeczywistej procedury spawania.
Jakie średnice drutu spawalniczego są dostępne?
Opublikowana oferta KYA obejmuje produkty z drutu spawalniczego MIG o średnicach nominalnych takich jak 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm i 1,6 mm, a także w oznaczeniach imperialnych. Potwierdź rzeczywistą dostępną średnicę dla każdego gatunku drutu.
Jakie ciężary szpul są dostępne dla drutu spawalniczego?
Opublikowane przez firmę KYA informacje o produktach odnoszą się do opakowań o wadze 5 kg, 15 kg i 20 kg, przy czym niektóre produkty są również określane jako szpule 33 funtów. Dostarczone opakowanie należy potwierdzić dla konkretnego produktu.
Czy drut spawalniczy ER70S-6 wytwarza żużel?
Drut lity ER70S-6 GMAW nie współpracuje z konwencjonalnym topnikiem tworzącym żużel, takim jak spawanie łukiem krytym. W zależności od procesu i warunków spawania, na powierzchni mogą pojawić się wysepki krzemianowe lub inne pozostałości po spawaniu. Wymagania dotyczące czyszczenia zależą od końcowego zastosowania.
Czy ER70S-6 można stosować we wszystkich pozycjach spawania?
ER70S-6 może być używany w wielu pozycjach spawania przy zastosowaniu odpowiedniego sprzętu i procedur. Dopuszczalne położenie, tryb przenoszenia metalu i ustawienia robocze muszą zostać potwierdzone dla konkretnego złącza i zastosowania.
Jak wybrać właściwą średnicę drutu spawalniczego?
Należy wziąć pod uwagę grubość metalu podstawowego, konstrukcję złącza, prąd spawania, wydajność podajnika drutu, pozycję spawania i wymagane warunki produkcji. Wybierz średnicę dostosowaną do procedury spawania i sprzętu.
Jakie informacje są wymagane do wyceny hurtowej?
Podaj klasę drutu spawalniczego, średnicę, proces, środek ekranujący, wymagane normy, wielkość opakowania, właściwości mechaniczne, wielkość zamówienia i kraj docelowy. W stosownych przypadkach uwzględnij specyfikacje techniczne lub wymagania dotyczące dokumentacji testowej.
Skontaktuj się z KYA w sprawie przemysłu Drut spawalniczy