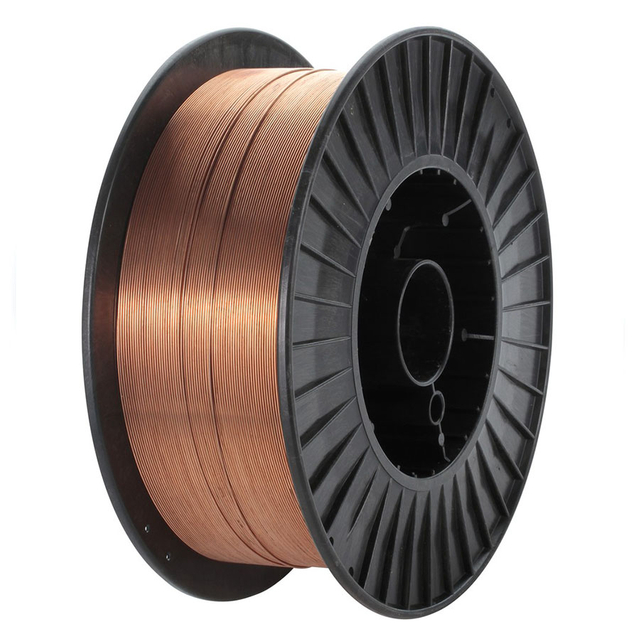
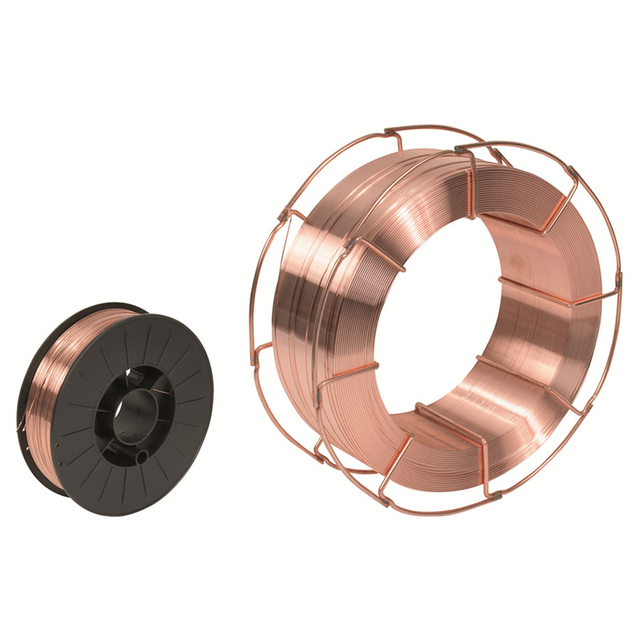
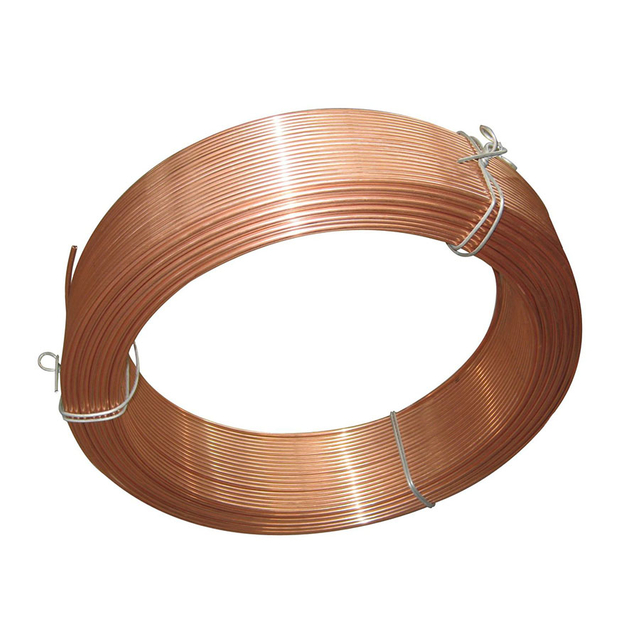
Вытворца і пастаўшчык прамысловай зварачнай дроту
KYA пастаўляе прамысловую зварачную дрот для вытворчасці металу, машынабудавання, металаканструкцый, вытворчасці прамысловага абсталявання і прафесійных зварачных работ. Наш асартымент уключае суцэльны зварачны дрот MIG, зварачны дрот у абароненым газе CO2, абраны прысадкавы дрот для зваркі TIG і дрот для зваркі пад флюсам для сумяшчальных працэсаў зваркі.
Даступныя прадукты ўключаюць зварачны дрот з мяккай сталі ER70S-6, выбраныя эталоны ER70S-G, зварачны дрот TIG, дрот для зваркі пад флюсам і спецыяльныя вырабы з дроту для прамысловай вытворчасці. KYA таксама пералічвае медны зварачны дрот розных дыяметраў і выбраных канфігурацый шпулькі.
Нашы зварачныя расходныя матэрыялы прызначаны для дыстрыб'ютараў зварачных матэрыялаў, цэхаў па вытворчасці, вытворцаў машын, падрадчыкаў па металаканструкцыях і прафесійных прамысловых пакупнікоў. Выбар прадукту павінен грунтавацца на працэсе зваркі, асноўным метале, неабходнай класіфікацыі напаўняльніка, дыяметры дроту, ахоўным газе, патрабаваннях да механічных уласцівасцей і зварачным абсталяванні.
Запытайце аптовыя цэны на зварачны дрот
Тыпы зварачнага дроту, даступныя ў KYA
Зварачны дрот MIG для мяккай сталі
Зварачны дрот MIG - гэта бесперапынна пададзены расходуемы электрод, які выкарыстоўваецца ў газавай дугавой зварцы (GMAW). Зварачны пісталет падае дрот у дугу, дзе яна плавіцца і падае прысадкавы метал у зварное злучэнне. Расплаўленая зварачная ванна абаронена адпаведным ахоўным газам.
KYA пералічвае прадукты для зварачнай дроту MIG з мяккай сталі, у тым ліку ER70S-6 у канфігурацыях з медным пакрыццём. Гэтыя прадукты выкарыстоўваюцца ў сумяшчальных зварачных праграмах з выкарыстаннем вугляродзістай сталі і падыходных нізкалегаваных сталей.
Выбірайце зварачны дрот MIG у адпаведнасці з вызначанай класіфікацыяй напаўняльніка, дыяметрам дроту, зварачным токам, ахоўным газам і патрабаванымі характарыстыкамі металу зварнога шва.
ER70S-6 CO2 зварачны дрот у абароненым газе
ER70S-6 - гэта звычайна ўказаны суцэльны зварачны дрот з вугляродзістай сталі, які выкарыстоўваецца ў GMAW. Утрыманне раскісліцеля марганца і крэмнію спрыяе зварцы адпаведным чынам падрыхтаваных матэрыялаў з вугляродзістай сталі, у тым ліку некаторых сталей з абмежаванай акалінай або акісленнем паверхні.
KYA пералічвае прадукты ER70S-6 для CO2 і адпаведных змешаных ахоўных газаў на аснове аргону. Правільны склад газу, параметры зваркі і працэдура зваркі залежаць ад асноўнага металу і прымянення.
Дрот ER70S-6 выкарыстоўваецца ў агульным вытворчасці сталі, вытворчасці машын, канструкцыйных кампанентаў і іншых зацверджаных прымяненнях для зваркі вугляродзістай сталі.
Зварачны дрот ER70S-G
ER70S-G - гэта класіфікацыя прысадачнага металу з патрабаваннямі да складу, якія павінны быць правераны ў адпаведнай спецыфікацыі прадукту. Ён не павінен аўтаматычна разглядацца як ідэнтычны ER70S-6.
Для запытаў ER70S-G падайце неабходны хімічны склад, адпаведную класіфікацыю, асноўны метал, ахоўны газ і механічныя ўласцівасці. Наяўнасць і прыдатнасць прадукту павінны быць пацверджаны для неабходнай працэдуры зваркі.
Прысадачная дрот для зваркі TIG
Зварка TIG, таксама вядомая як дугавая зварка з газавай вальфрамам (GTAW), выкарыстоўвае для стварэння дугі неплавучы вальфрамавы электрод. У зварачную ванну можа быць дададзены асобны прысадкавы стрыжань або дрот у залежнасці ад працэдуры злучэння і зваркі.
KYA пералічвае вырабы зварачнага дроту TIG з медным пакрыццём. Пакупнікі павінны праверыць класіфікацыю прысадкавага металу, дыяметр, даўжыню або форму пастаўкі, сумяшчальнасць асноўнага металу і вызначаны ахоўны газ.
Працоўныя параметры зваркі MIG не павінны прымяняцца непасрэдна да зваркі TIG. У працэсах выкарыстоўваюцца розныя размяшчэння электродаў і налады абсталявання.
Дрот для зваркі пад флюсам
У зварцы пад флюсам (SAW) выкарыстоўваецца бесперапынна пададзены расходны дротавы электрод і грануляваны флюс, які пакрывае зварачную дугу. Флюс і дрот павінны быць выбраны як сумяшчальная сістэма для дасягнення патрабаваных уласцівасцяў зваркі.
Апублікаваны асартымент зварачных матэрыялаў KYA спасылаецца на маркі дроту для зваркі пад флюсам H08A (EL12), H08MnA (EM12) і H10Mn2 (EH14). Для абранага прадукту павінны быць пацверджаны дакладны клас, спалучэнне патокаў і прыдатная класіфікацыя.
ПАВ дрот выкарыстоўваецца ў адпаведных механізаваных зварных аперацыях для сталёвых канструкцый, цяжкіх вырабаў і іншых прамысловых вузлоў, дзе працэдура зваркі дазваляе гэты працэс.
Зварачны дрот для вытворчасці цвікоў у рулонах
KYA таксама пералічвае зварачны дрот для вытворчасці спіральных цвікоў. Прамысловае прызначэнне гэтага прадукта адрозніваецца ад прысадкавай дроту для дугавой зваркі, якая выкарыстоўваецца для злучэння металаў.
Калі вы запытваеце гэты тып прамысловай зварачнай дроту, вытворцы павінны прадаставіць абсталяванне для вытворчасці шпулек, памеры дроту, патрабаванні да матэрыялаў і злучэнняў.
MIG супраць TIG супраць зварачнай дроту пад флюсам
Розныя працэсы зваркі патрабуюць розных формаў расходных матэрыялаў і ўмоў эксплуатацыі. Выбірайце зварачны дрот у адпаведнасці з працэсам і адпаведнай працэдурай зваркі.
| Працэс зваркі |
Размяшчэнне напаўняльніка |
Спосаб абароны |
Тыповае прымяненне |
| MIG / GMAW |
Бесперапынна пададзены расходны дротавы электрод |
Знешні ахоўны газ |
Агульная вытворчасць сталі |
| TIG / GTAW |
Асобны прысадны стрыжань або дрот з вальфрамавым электродам |
Інэртны ахоўны газ |
Прэцызійныя злучэнні і кантраляваная зварка |
| ПІЛА |
Бесперапынна пададзены расходны дротавы электрод |
Зярністы зварачны флюс |
Механізаванае і цяжкае выраб сталі |
Неабходная класіфікацыя зварачнай дроту, экрануючая серада і працоўны дыяпазон павінны быць правераны для абранага працэсу. Прысадныя металы нельга замяняць месцамі толькі таму, што яны маюць аднолькавы дыяметр або склад сталі.
Тэхнічныя характарыстыкі зварачнага дроту з мяккай сталі ER70S-6
ER70S-6 шырока выкарыстоўваецца ў якасці цвёрдага дроту з мяккай сталі для дуговой зваркі ў газе. У намінальны склад напаўняльніка ўваходзяць раскісліцелі марганец і крэмній. Характарыстыкі зваркі залежаць ад якасці дроту, ахоўнага газу, асноўнага металу, параметраў абсталявання і спосабу зваркі.
Наступныя паказчыкі хімічнага складу і механічных уласцівасцей з'яўляюцца эталоннымі значэннямі, апублікаванымі ў інфармацыі аб зварачным дроце KYA. Яны не павінны разглядацца як гарантаваныя вынікі для кожнай вытворчай партыі або камбінацыі ахоўнага газу.
Хімічны склад зварачнай дроту ER70S-6
Табліца ніжэй паказвае апублікаваны элементны аналіз. Значэнні выражаюцца ў масавых працэнтах.
| C |
Mn |
Si |
P |
S |
Ni |
Cr |
Cu |
V |
| 0.08 |
1.51 |
0.89 |
0.015 |
0.013 |
0.016 |
0.021 |
0.18 |
0.003 |
C - вуглярод, Mn - марганец, Si - крэмній, P - фосфар, S - сера, Ni - нікель, Cr - хром, Cu - медзь і V - ванадый. Неабходныя хімічныя ліміты павінны быць правераны на адпаведнасць дзеючай класіфікацыі прысадкавага металу і спецыфікацыям прадукту, які пастаўляецца.
Механічныя ўласцівасці металу шва ER70S-6
Наступныя значэнні з'яўляюцца апублікаванымі эталоннымі механічнымі ўласцівасцямі KYA. Фактычныя характарыстыкі наплавленага металу зварнога шва могуць адрознівацца ў залежнасці ад ахоўнага газу, параметраў зваркі, умоў выпрабаванняў і абранага прадукту.
| механічных уласцівасцей |
Апублікаванае даведачнае значэнне |
| Трываласць на разрыў, Rm |
545 Мпа |
| Мяжа цякучасці, ReL або Rp0,2 |
452 Мпа |
| Падаўжэнне |
29% |
| Апублікаваны Даведнік аб энергіі ўдару |
91 Дж пры -30°C |
Для прыкладанняў, якія патрабуюць сертыфікаванай ударатрываласці, трываласці або кваліфікацыі працэдуры зваркі, пацвердзіце адпаведны пратакол выпрабаванняў, метад выпрабаванняў, ахоўны газ і крытэрыі прыняцця фактычна пастаўленага прадукту.
Кіраўніцтва па дыяметры зварачнай дроту, току і напрузе
Апублікаваныя KYA эталонныя параметры ER70S-6 ўключаюць намінальныя дыяметры 0,8 мм, 1,0 мм, 1,2 мм і 1,6 мм. Табліца ніжэй захоўвае пералічаныя значэнні.
| Параметр |
0,8 мм |
1,0 мм |
1,2 мм |
1,6 мм |
| Зварачны ток |
50–120 А |
70–180 А |
80–350 А |
140–500 А |
| Зварачнае напружанне |
15–22 В |
18–24 В |
18–34 В |
20–42 В |
| Даведачны ток |
100 А |
150 А |
280 А |
350 А |
Гэта эталонныя дыяпазоны, а не поўная працэдура зваркі. Адпаведныя значэнні залежаць ад хуткасці падачы дроту, рэжыму перадачы, пазіцыі зваркі, ахоўнага газу, матэрыялу асновы, выступу электрода і абсталявання. Пры неабходнасці кваліфікаваныя працэдуры зваркі павінны мець перавагу.
Ахоўныя газы для зварачнай дроту ER70S-6
У арыгінальнай інфармацыі аб прадукце KYA спасылаюцца на канфігурацыі ахоўнага газу CO2, Ar + 5% CO2 і Ar + 2% O2. Для канкрэтных вырабаў і працэдур зваркі ER70S-6 могуць быць указаны дадатковыя прыдатныя сумесі аргон-CO2.
Абраны ахоўны газ уплывае на паводзіны дугі, перадачу металу, пранікненне, распырскванне і ўласцівасці металу наплавленага шва. Пацвердзіце склад газу ў адпаведнасці з вырабам з дроту і неабходнай працэдурай зваркі.
| ахоўнага газу |
Меркаванні па выбары |
| 100% CO2 |
Агульны для сумяшчальных прыкладанняў GMAW з вугляродзістай сталі; ацаніць пранікненне і паводзіны пырскаў |
| Сумесь аргону + CO2 |
Выберыце суадносіны для меркаванага пераносу металу, характарыстык дугі і працэдуры зваркі |
| Аргон + 2% O2 |
Выкарыстоўвайце толькі ў тых выпадках, калі гэта прадугледжана для дроту, асноўнага металу і кваліфікаванага працэсу |
Дыяметры зварачнай дроту і ўпакоўка шпулькі
KYA пералічвае вырабы з цвёрдай зварачнай дроту MIG у метрычных і імперскіх абазначэннях дыяметраў, у тым ліку 0,8 мм, 0,9 мм, 1,0 мм, 1,2 мм, 1,6 мм, 0,030 цалі, 0,035 цалі і 0,045 цалі ў межах апублікаванага дыяпазону.
Апублікаваныя спасылкі на ўпакоўку ўключаюць фарматы катушак па 5 кг, 15 кг і 20 кг, а таксама асобныя прадукты, апісаныя з выкарыстаннем упакоўкі катушак па 33 фунта. Наяўнасць і канфігурацыя ўпакоўкі павінны быць пацверджаны для кожнай маркі і дыяметра дроту.
| Параметр пакупкі |
Што пацвердзіць |
| Класіфікацыя напаўняльнікаў |
ER70S-6, ER70S-G або іншы вызначаны клас |
| Дыяметр дроту |
Фактычны метрычны або брытанскі дыяметр і допуск |
| Аздабленне дротам |
З медным пакрыццём або іншым вызначаным станам паверхні |
| Шпулька Вага |
Неабходная чыстая маса зварачнага дроту на катушку |
| Памеры шпулі |
Вонкавы дыяметр, ступіцах і сумяшчальнасць мантажу |
| Зварачнае абсталяванне |
Сумяшчальнасць крыніцы харчавання, прылады падачы дроту і зварачнай гарматы |
| Сярэдняя экраніроўка |
Неабходны ахоўны газ або сістэма патоку пад флюсам |
| Тэхнічныя патрабаванні |
Класіфікацыя, дакументы на партыю і патрабаванні да механічных характарыстык |
Прымяненне прамысловай зварачнай дроту
Агульная металургічная вытворчасць
Цвёрдая зварачная дрот ER70S-6 MIG выкарыстоўваецца ў адпаведных працэсах вытворчасці вугляродзістай сталі для каркасаў, кранштэйнаў, гатовых вузлоў і прамысловых кампанентаў. Класіфікацыя напаўняльніка павінна адпавядаць асноўнаму металу і працэдуры зваркі.
Вытворчасць машын і абсталявання
Зварачны дрот выкарыстоўваецца ў вытворчасці дэталяў машын, каркасаў абсталявання і сталёвых вузлоў. Дыяметр дроту, працэс зваркі і ўласцівасці наплавленага шва павінны адпавядаць канструкцыі злучэння і спецыфікацыям вытворчасці.
Металаканструкцыі і будаўніцтва
Выбраныя зварачныя дроты ў абароненым газе і сістэмы зваркі пад флюсам могуць быць выкарыстаны ў вытворчасці канструкцыйнай сталі. Праекты з вызначанымі патрабаваннямі кода патрабуюць адпаведнай класіфікацыі напаўняльнікаў, працэдур зваркі і пацвярджаючай дакументацыі.
Суднабудаванне і цяжкая вытворчасць
Прамысловыя зварачныя матэрыялы выкарыстоўваюцца ў асобных суднабудаўнічых і цяжкіх вытворчасцях. Прыдатнасць матэрыялу залежыць ад маркі сталі, канфігурацыі злучэння, працэсу зваркі, неабходнай трываласці і дзеючых правілаў вырабу.
Абсталяванне пад ціскам і трубаправоды
Зварачны дрот для абсталявання, якое працуе пад ціскам, кампанентаў катла і трубаправодаў неабходна выбіраць у адпаведнасці з дзеючымі канструктыўнымі патрабаваннямі і кваліфікаванай працэдурай зваркі. Агульная даступнасць маркі напаўняльніка не азначае адабрэнне для кожнага прымянення, якое змяшчае ціск.
Як правільна выбраць зварачны дрот
Выбар зварачнай дроту пачынаецца з матэрыялу, які зварваецца, і працэсу зваркі. Класіфікацыя прадукту, дыяметр дроту і неабходныя ўласцівасці павінны разглядацца разам.
Працэс зваркі: пацвердзіце MIG/GMAW, TIG/GTAW або SAW.
Асноўны метал: вызначце марку сталі і адпаведны стандарт матэрыялу.
Класіфікацыя напаўняльніка: укажыце ER70S-6, ER70S-G або прыдатны клас дроту для дугі пад флюсам.
Дыяметр дроту: падбірайце дрот да абсталявання, таўшчыні металу і працэдуры зваркі.
Экрануючае асяроддзе: пацвердзіце CO2, газ на аснове аргону або дазволены зварачны флюс.
Уласцівасці зварнога шва: укажыце патрабаваную трываласць на расцяжэнне, мяжу цякучасці, падаўжэнне і ўдарную глейкасць, дзе гэта дастасавальна.
Становішча зваркі: пацвердзіце, што абраны працэс і працэдура падтрымліваюць меркаванае становішча.
Падача дроту: праверце сумяшчальнасць прывадных валкоў, укладыша дроту, кантактнага наканечніка і шпулькі.
Упакоўка: укажыце вагу шпулькі, дыяметр і патрабаванні да абароны.
Дакументацыя: вызначце любыя неабходныя сертыфікаты матэрыялаў, справаздачы аб выпрабаваннях або адсочванне партыі.
Для вытворчасці, якая мае важнае значэнне для бяспекі або кантралявана кодам, зацверджаная працэдура зваркі, прыдатныя стандарты і патрабаванні праекта маюць прыярытэт перад агульнымі апісаннямі прадукцыі.
Аптовы продаж зварачнай дроту для дыстрыб'ютараў і вытворцаў
KYA пастаўляе зварачны дрот для дыстрыб'ютараў зварачных матэрыялаў, кампаній па вытворчасці сталі, вытворцаў машын і прамысловых закупак, якія шукаюць пэўныя маркі дроту і канфігурацыі ўпакоўкі.
Каб запытаць прапанову, падайце наступную інфармацыю:
Неабходны тып і марка зварачнай дроту
Працэс зваркі і прыдатная класіфікацыя
Асноўны метал і меркаванае прымяненне вырабу
Дыяметр дроту і аздабленне паверхні
Патрабаванні да патоку ахоўнага газу або пад флюсам
Неабходныя механічныя ўласцівасці і дакументацыя па выпрабаваннях
Катушка або іншы запытаны фармат пастаўкі
Зварачнае абсталяванне і дэталі механізмаў падачы дроту
Колькасць замовы і патрабаванні да ўпакоўкі
Краіна прызначэння і патрабаванні да дастаўкі
Для замены зварачных расходных матэрыялаў падайце існуючую класіфікацыю прадукцыі, этыкетку, тэхнічную спецыфікацыю або інфармацыю аб узорах. KYA можа праглядзець запытаную канфігурацыю правадоў і прадаставіць інфармацыю аб прадукце і прапановах.
Запытайце аптовую цану на зварачны дрот
Часта задаюць пытанні пра зварачны дрот
Якую прадукцыю для зварачнага дроту пастаўляе KYA?
KYA пералічвае зварачны дрот ER70S-6 MIG, выбраны прысадкавы дрот TIG, зварачны дрот у абароненым газе CO2, дрот для зваркі пад флюсам і прамысловы зварачны дрот для вытворчасці цвікоў у зборцы. Пацвердзіце характарыстыкі абранага прадукту.
Для чаго выкарыстоўваецца зварачны дрот ER70S-6?
ER70S-6 - гэта цвёрдая прысадкавая дрот з вугляродзістай сталі, якая выкарыстоўваецца для дугавой зваркі ў газе. Агульнае выкарыстанне ўключае ў сябе агульнае выраб, кампаненты машын і сумяшчальныя канструкцыйныя зборкі сталі.
У чым розніца паміж ER70S-6 і ER70S-G?
ER70S-6 мае пэўную класіфікацыю напаўняльнікаў з вызначанымі патрабаваннямі да хімічнага складу. ER70S-G патрабуе праверкі фактычнага складу прадукту і адпаведнай класіфікацыі. Іх нельга замяняць без праверкі патрабаванняў да зваркі.
Ці можна выкарыстоўваць ER70S-6 са 100% CO2?
Так, ER70S-6 звычайна выкарыстоўваецца з ахоўным газам CO2 у сумяшчальных прыкладаннях GMAW. Налады зваркі і ўласцівасці наплавленага зварнога шва могуць адрознівацца ад тых, што атрыманы пры выкарыстанні газавых сумесяў на аснове аргону.
Ці можна выкарыстоўваць ER70S-6 з ахоўным газам аргон-CO2?
Так, адпаведныя сумесі аргон-CO2 выкарыстоўваюцца з ER70S-6 для многіх аперацый па зварцы вугляродзістай сталі. Выберыце суадносіны і параметры зваркі ў адпаведнасці са спецыфікацыяй дроту і зацверджанай працэдурай.
У чым розніца паміж зварачным дротам MIG і TIG?
Дрот MIG дзейнічае як бесперапынна пададзены расходны электрод у GMAW. Прысадкавы стрыжань або дрот TIG пастаўляецца асобна ад нерасходнага вальфрамавага электрода ў GTAW. Абсталяванне і працоўныя параметры гэтых працэсаў адрозніваюцца.
Што такое дрот для зваркі пад флюсам?
Зварачны дрот пад флюсам - гэта расходны электрод, які выкарыстоўваецца з грануляваным зварачным флюсам. Дрот і флюс павінны быць выбраны разам для дасягнення неабходных уласцівасцяў зваркі для меркаванага прымянення.
Што такое зварачны дрот H08A, H08MnA і H10Mn2?
Гэта маркі дроту для зваркі пад флюсам. Неабходны склад дроту, прыдатная класіфікацыя, спалучэнне флюсу і механічныя ўласцівасці павінны быць пацверджаны для фактычнай працэдуры зваркі.
Якія дыяметры зварачнай дроту ёсць?
Апублікаваны асартымент KYA уключае вырабы зварачнага дроту MIG з такімі намінальным дыяметрам, як 0,8 мм, 0,9 мм, 1,0 мм, 1,2 мм і 1,6 мм, а таксама імперскія абазначэнні. Пацвердзіце фактычны даступны дыяметр для кожнай маркі дроту.
Якая маса катушак існуе для зварачнай дроту?
У апублікаванай KYA інфармацыі аб прадукце згадваюцца фарматы ўпакоўкі па 5 кг, 15 кг і 20 кг, некаторыя прадукты таксама апісваюцца як шпулькі па 33 фунта. Пастаўленая ўпакоўка павінна быць пацверджана для дакладнага прадукту.
Ці ўтварае зварачны дрот ER70S-6 дзындра?
Цвёрдая дрот ER70S-6 GMAW не працуе са звычайным флюсам, які ўтварае дзындры, як пры зварцы пад флюсам. У залежнасці ад працэсу і ўмоў зварвання могуць узнікаць сілікатныя астравы або іншыя рэшткі зваркі. Патрабаванні да ачысткі залежаць ад гатовага нанясення.
Ці можна выкарыстоўваць ER70S-6 для ўсіх пазіцый зваркі?
ER70S-6 можа выкарыстоўвацца ў розных месцах зваркі з адпаведным абсталяваннем і працэдурамі. Дазволенае становішча, рэжым перадачы металу і працоўныя налады павінны быць пацверджаны для канкрэтнага злучэння і прымянення.
Як правільна выбраць дыяметр зварачнай дроту?
Улічвайце таўшчыню асноўнага металу, канструкцыю злучэння, зварачны ток, магутнасць механізму падачы дроту, становішча зваркі і неабходныя ўмовы вытворчасці. Выберыце дыяметр, які падтрымліваецца працэдурай зваркі і абсталяваннем.
Якая інфармацыя патрабуецца для аптовага прапановы?
Укажыце марку зварачнага дроту, дыяметр, працэс, экрануючае асяроддзе, неабходныя стандарты, памер упакоўкі, механічныя ўласцівасці, колькасць замовы і краіну прызначэння. Уключыце тэхнічныя характарыстыкі або патрабаванні да тэставай дакументацыі, дзе гэта магчыма.
Звярніцеся да KYA для прамысловай зварачнай дроту