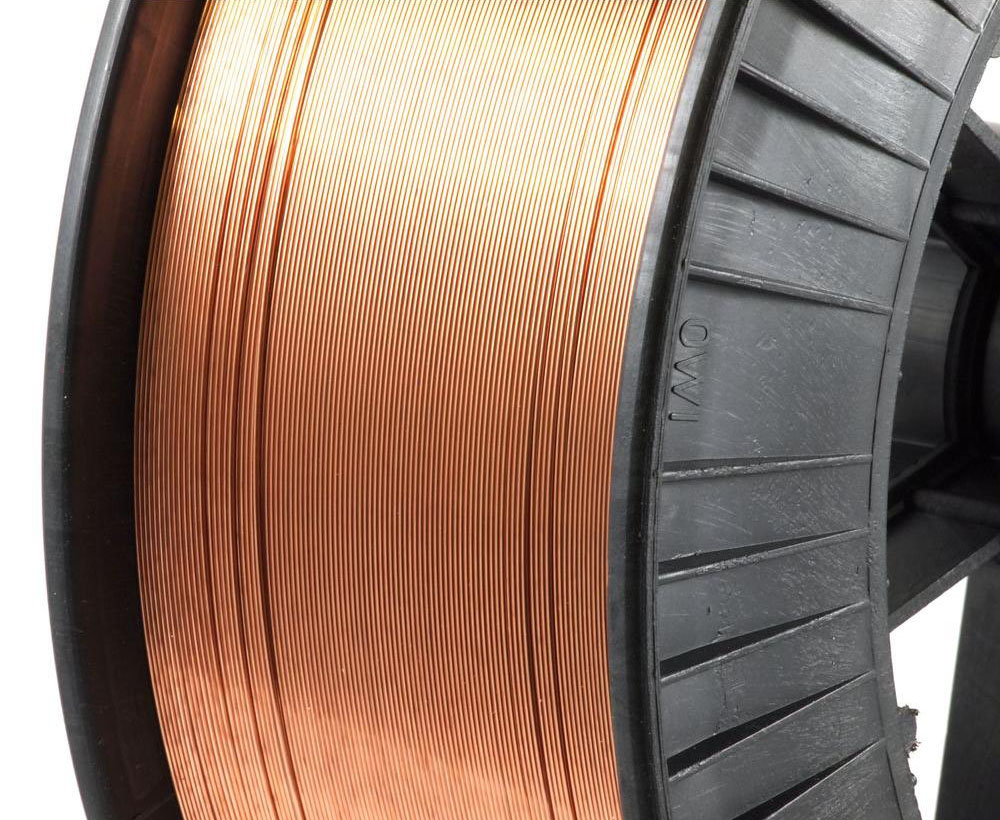
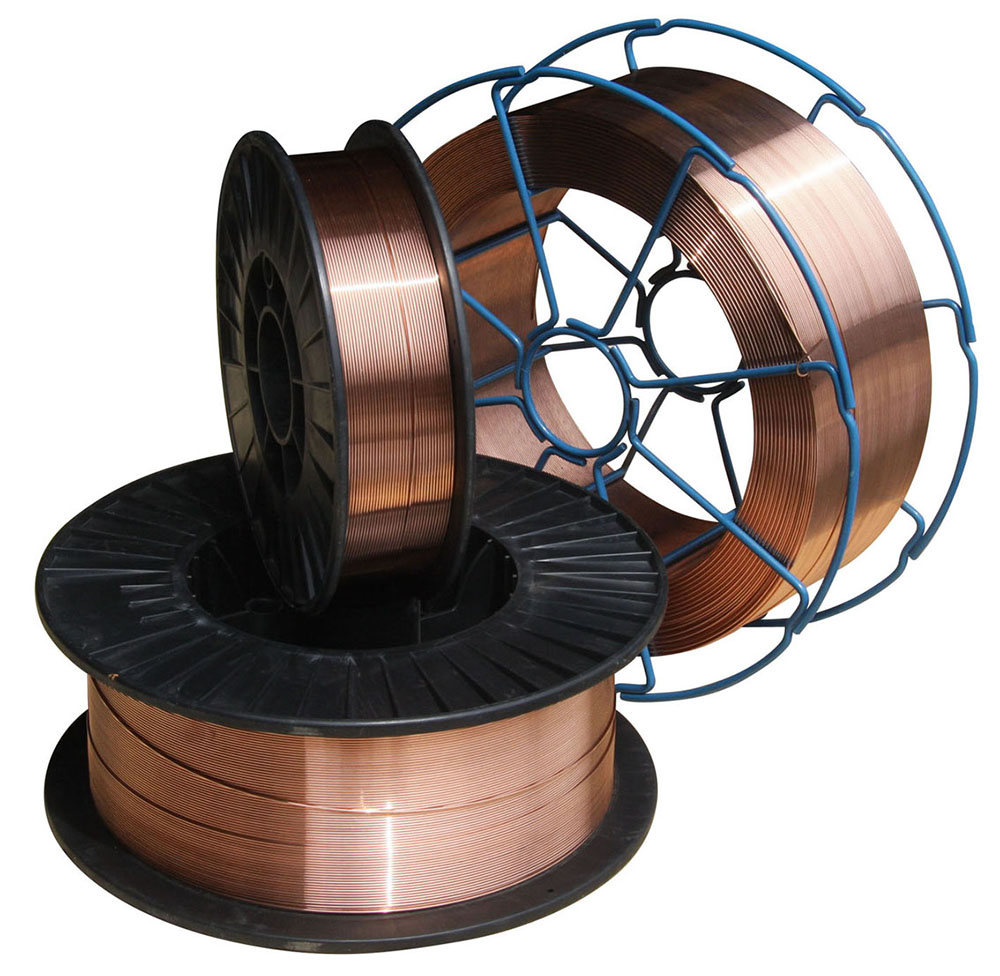
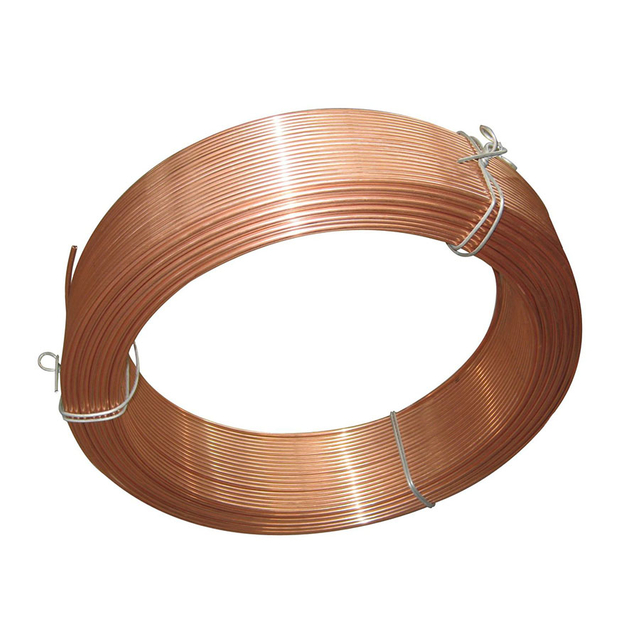
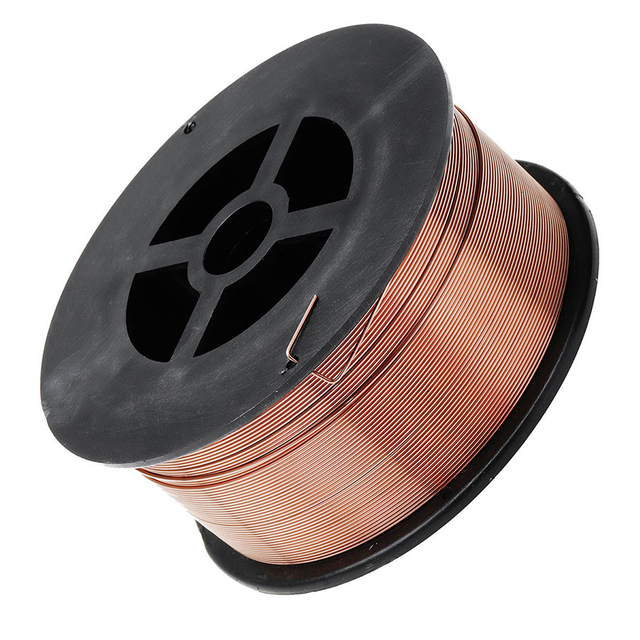
KYA ER70S-6 з мяккай сталі MIG Зварачны дрот - гэта цвёрды дрот з медным пакрыццём для дугавой зваркі газам (GMAW / MIG) мяккай сталі і падыходных вугляродзіста-марганцевых сталей. Ён прызначаны для выкарыстання са змешаным ахоўным газам 100% CO2 або аргон/CO2 у агульным вытворчасці, сталёвых канструкцыях, машынах, аўтамабільнай, суднабудаўнічай і іншых галінах прамысловай зваркі.
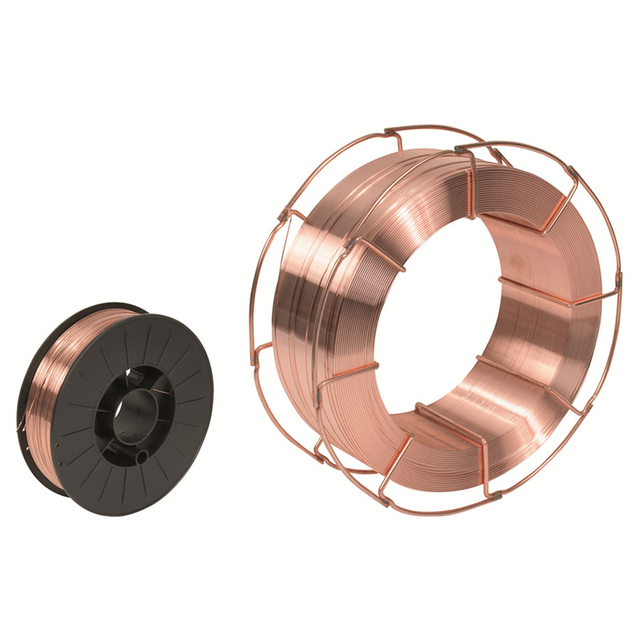
Даступны дыяметр дроту 0,8 мм, 0,9 мм, 1,0 мм, 1,2 мм і 1,6 мм з варыянтамі шпулькі 5 кг, 15 кг і 20 кг . Прадукт пазначаны як AWS A5.18 ER70S-6 / ER50-6.
ER70S-6 змяшчае марганец і крэмній раскісліцелі, якія падтрымліваюць стабільныя характарыстыкі зваркі на належным чынам падрыхтаванай мяккай сталі і забяспечваюць большую ўстойлівасць да лёгкай акаліны або акіслення паверхні, чым цвёрдыя дроты з меншым раскісляльнікам. Асноўны метал усё яшчэ трэба чысціць у адпаведнасці з працэдурай зваркі, калі гэта магчыма.
| спецыфікацыі | Дэталі |
|---|---|
| Тып прадукту | Цвёрдая зварачная дрот MIG / GMAW з мяккай сталі |
| Класіфікацыя AWS | AWS A5.18 ER70S-6 |
| Роднасная адзнака | ER50-6 |
| Тып дроту | Суцэльны провад |
| Тып базавага сплаву | Мяккая сталь / вугляродзіста-марганцевая сталь |
| Паверхня | Меднае пакрыццё |
| Даступныя дыяметры | 0,8 мм, 0,9 мм, 1,0 мм, 1,2 мм, 1,6 мм |
| Шпулька Вага | 5 кг, 15 кг, 20 кг |
| Даведнік на спул | Канфігурацыі D200 / D270 / D300 у залежнасці ад дыяметра дроту і ўпакоўкі; пацвердзіце дакладную катушку перад замовай |
| Працэс зваркі | Зварка GMAW / MIG |
| Ахоўны газ | 100% CO2 або сумесь аргон/CO2 |
| Палярнасць | DCEP звычайна выкарыстоўваецца для цвёрдых ER70S-6 GMAW; выконваць патрабаванні да працэдуры зваркі і абсталявання |
| Тыповыя прымянення | Агульная вытворчасць, стальныя канструкцыі, машынабудаванне, аўтамабільная прамысловасць, суднабудаванне, масты, сасуды пад ціскам і будаўніцтва |
ER70S-6 - гэта класіфікацыя AWS для суцэльнага зварачнага дроту з вугляродзістай сталі. Разуменне абазначэння дапамагае дыстрыб'ютарам і вытворцам зваркі выбраць правільны прысадкавы метал.
| Абазначэнне | Значэнне |
|---|---|
| хуткая дапамога | Прысадкавы метал для электродаў або стрыжняў |
| 70 | Мінімальная класіфікацыя трываласці на разрыў 70 ksi ў адпаведнасці з дзеючай спецыфікацыяй AWS |
| С | Суцэльны дрот |
| 6 | Ідэнтыфікуе хімічную класіфікацыю ER70S-6, у тым ліку дыяпазон раскісліцеляў марганца і крэмнію |
| Клас | AWS Classification | Diameter | Package |
|---|---|---|---|
| ER50-6 | ER70S-6 | 0,8 мм | 5/15/20 кг на катушку |
| ER50-6 | ER70S-6 | 0,9 мм | 5/15/20 кг на катушку |
| ER50-6 | ER70S-6 | 1,0 мм | 5/15/20 кг на катушку |
| ER50-6 | ER70S-6 | 1,2 мм | 5/15/20 кг на катушку |
| ER50-6 | ER70S-6 | 1,6 мм | 5/15/20 кг на катушку |
| ER50-G | ER70S-G | 1,0–1,6 мм | 15 / 20 кг на катушку - адпаведны клас |
Правільны дыяметр дроту залежыць ад таўшчыні асноўнага металу, рэжыму перадачы, зварачнага току, патрабаванняў да хуткасці наплавлення, канструкцыі злучэння і зварачнага абсталявання. Прывадныя ролікі, укладыш і кантактны наканечнік таксама павінны адпавядаць абранаму дыяметру дроту.
Наступныя значэнні з'яўляюцца тыповымі дадзенымі аб хімічным складзе, пералічанымі KYA для гэтага прадукта ER70S-6. Для праектаў, якія кантралююцца спецыфікацыямі, перад выкарыстаннем запытайце адпаведны сертыфікат матэрыялу або пратакол выпрабаванняў партыі.
| C | Mn | Si | P | S | Ni | Cr | Cu | V |
|---|---|---|---|---|---|---|---|---|
| 0,08% | 1,51% | 0,89% | 0,015% | 0,013% | 0,016% | 0,021% | 0,18% | 0,003% |
ER70S-6 выкарыстоўвае марганец і крэмній у якасці важных элементаў раскіслення. Гэтыя элементы ўступаюць у рэакцыю з кіслародам падчас зваркі і дапамагаюць паменшыць сітаватасць металу шва, выкліканую абмежаванай колькасцю акіслення паверхні або акалінай.
Гэты больш высокі ўзровень раскісліцеля з'яўляецца адной з прычын шырокага выбару ER70S-6 для агульнага вытворчасці. Гэта не павінна разглядацца як дазвол на зварку праз моцную іржу, алей, фарбу або забруджванне; нармальная падрыхтоўка зварных швоў застаецца важнай.
У цяперашні час KYA пералічвае наступныя рэпрэзентатыўныя ўласцівасці нанесенага металу пад ахоўным газам CO2. Фактычныя вынікі выпрабаванняў залежаць ад партыі дроту, ахоўнага газу, працэдуры зваркі, падводу цяпла і ўмоў выпрабаванняў.
| Мяжа трываласці на расцяжэнне | Мяжа цякучасці | на падаўжэнне | Энергія ўдару | Выпрабаванне Тэмпература | Ахоўны газ |
|---|---|---|---|---|---|
| 545 Мпа | 452 Мпа | 29% | 91 Дж | -30°C | CO2 |
| ахоўнага газу | Агульныя характарыстыкі зваркі |
|---|---|
| 100% CO2 | Звычайны эканамічны ахоўны газ для ER70S-6; як правіла, забяспечвае моцнае пранікненне, але можа вырабляць больш пырскаў, чым сумесі, багатыя аргонам, у залежнасці ад параметраў зваркі. |
| Газавая сумесь Ar / CO2 | Багатыя аргонам сумесі могуць забяспечыць больш плаўную дугу, паменшанае распырскванне і розныя характарыстыкі перадачы ў залежнасці ад дакладнага суадносін газу і параметраў зваркі. |
У цяперашні час KYA пералічвае 100% CO2 і аргон з прыблізна 5–20% CO2 у якасці прыдатных канфігурацый ахоўнага газу. Выбар газу павінен адпавядаць неабходнаму рэжыму перадачы, праварцы зварных швоў, профілю шарыкаў, узроўню пырскаў і кваліфікаванай працэдуры зваркі.
Наступныя значэнні ўяўляюць сабой дыяпазоны параметраў, пералічаныя ў цяперашні час KYA. Яны павінны выкарыстоўвацца ў якасці адпраўных спасылак, а не фіксаваных параметраў. Канчатковы ток і напружанне залежаць ад таўшчыні асноўнага металу, канструкцыі злучэння, хуткасці падачы дроту, ахоўнага газу, рэжыму перадачы, пазіцыі зваркі і крыніцы харчавання.
| Дыяметр провада | Дыяпазон току | Дыяпазон напружання | Апорны ток |
|---|---|---|---|
| 0,8 мм | 50–120 А | 15–22 В | 100 А |
| 1,0 мм | 70–180 А | 18–24 В | 150 А |
| 1,2 мм | 80–350 А | 18–34 В | 280 А |
| 1,6 мм | 140–500 А | 20–42 В | 350 А |
| Функцыя | ER70S-6 | ER70S-3 |
|---|---|---|
| Тып дроту | Цвёрды провад MIG з мяккай сталі | Цвёрды провад MIG з мяккай сталі |
| Узровень раскісліцеля | Звычайна больш высокае ўтрыманне раскісліцеля Mn / Si | Звычайна меншае ўтрыманне раскісліцеля, чым ER70S-6 |
| Стан паверхні | Больш устойлівы да абмежаванай лёгкай акаліны або акіслення, хоць чыстка па-ранейшаму рэкамендуецца | Як правіла, аддаюць перавагу больш чыстым базавым матэрыялам |
| Звычайнае выкарыстанне | Агульная вытворчасць, аўтамабільная, канструкцыйная і прамысловая зварка | Агульнае выраб з належным чынам падрыхтаваным базавым матэрыялам |
Меднае пакрыццё падтрымлівае стабільны электрычны кантакт паміж дротам і кантактным наканечнікам падчас працы GMAW.
Аднастайная паверхня дроту і намотка шпулькі дапамагаюць падтрымліваць плаўную падачу праз прывадныя ролікі, укладыш і кантактны наканечнік. Прадукцыйнасць корму таксама залежыць ад правільнай налады кармушкі і стану расходных матэрыялаў.
Пастаянны дыяметр дроту, хімічны склад і падача дроту спрыяюць стабільнаму паводзінам дугі пры правільным выбары параметраў зваркі і ахоўнага газу.
ER70S-6 шырока выкарыстоўваецца для зваркі каркасаў з мяккай сталі, вырабленых кампанентаў, кранштэйнаў, вузлоў і агульных прамысловых металаканструкцый.
Дрот можна выкарыстоўваць у вырабе канструкцый, калі класіфікацыя прысадкавага металу, асноўная сталь і кваліфікаваная працэдура зваркі адпавядаюць дзеючым патрабаванням праекта.
Прыкладанні ўключаюць у сябе аўтамабільныя кампаненты, рамы транспартных сродкаў, прычэпы і іншыя вытворчыя ўмовы, якія патрабуюць паўторнай зваркі суцэльным дротам MIG.
Суцэльны зварачны дрот ER70S-6 звычайна ўжываецца ў машынабудаўнічай тэхніцы, сельскагаспадарчым абсталяванні і гатовых кампанентах машын.
ER70S-6 выкарыстоўваецца ў суднабудаванні і цяжкіх вырабах, дзе адпаведная працэдура зваркі, асноўны матэрыял і спецыфікацыі праекта дазваляюць такую класіфікацыю прысадкавага металу.
Класіфікацыя можа быць выкарыстана ў асобных ёмістасцях пад ціскам і вырабе трубаправодаў, але кантраляваная кодам праца павінна адпавядаць кваліфікаваным WPS, дзеючым будаўнічым нормам і неабходнай сертыфікацыі прысадкавага металу.
| Дыяметр | Агульнае меркаванне пры выбары |
|---|---|
| 0,8 мм | Зварка з малым токам, больш тонкі матэрыял і прымяненне, якое патрабуе больш дакладнага кантролю цеплаўводу |
| 0,9 мм | Агульная вытворчасць лёгкіх і сярэдніх канфігурацый абсталявання MIG |
| 1,0 мм | Агульная вытворчасць, якая патрабуе балансу хуткасці нанясення і дыяпазону току |
| 1,2 мм | Сярэднія і цяжкія патрабаванні да нанясення |
| 1,6 мм | Прамысловая зварка з вялікім токам і больш цяжкія вырабы, дзе абсталяванне і працэдуры падтрымліваюць памер дроту |
| Інфармацыя аб закупках | Інфармацыя для прадастаўлення |
|---|---|
| Класіфікацыя | ER70S-6 / ER50-6 |
| Дыяметр дроту | 0,8, 0,9, 1,0, 1,2 або 1,6 мм |
| Шпулька Вага | 5 кг, 15 кг або 20 кг |
| Тып шпулі | Пацвердзіце D200, D270, D300 або неабходны пакет, сумяшчальны з фідэрам |
| Ахоўны газ | CO2 або неабходная сумесь Ar/CO2 |
| Ужыванне | Агульная вытворчасць, канструкцыйная сталь, аўтамабільная, суднабудаўнічая, машынабудаўнічая і іншая прамысловая зварка |
| Неабходная дакументацыя | Укажыце сертыфікат на матэрыял, справаздачу аб выпрабаванні партыі або іншую дакументацыю, неабходную для праекта |
| Колькасць | Шпулькі, кардонныя скрынкі, паддоны або гадавы аб'ём закупак |
| Ўпакоўка | Стандартная ўпакоўка або неабходная ўпакоўка прыватнай маркі |
ER70S-6 - гэта цвёрды зварачны дрот MIG з мяккай сталі, які выкарыстоўваецца для зваркі вугляродзістай сталі агульнага вытворчасці, канструкцыйнай сталі, аўтамабільных кампанентаў, машынабудавання, суднабудавання і многіх іншых прымянення.
ER70S-6 класіфікуецца як цвёрды зварачны дрот з мяккай сталі/вугляроду і марганца. Яе не варта апісваць як высокавугляродзістую сталь №45.
ER70S-6 можа выкарыстоўвацца са 100% CO2 або адпаведнымі змешанымі ахоўнымі газамі аргон/CO2. Газавая сумесь уплывае на пранікненне, характарыстыкі дугі, рэжым перадачы, профіль шарыкаў і ўзровень пырскаў.
так. 100% CO2 - гэта звычайна выкарыстоўваны ахоўны газ з суцэльным дротам ER70S-6. Параметры зваркі павінны быць настроены на абраны дыяметр дроту, рэжым перадачы і злучэнне.
так. Збагачаныя аргонам сумесі CO2 шырока выкарыстоўваюцца з ER70S-6 і могуць забяспечыць больш плыўныя характарыстыкі дугі і меншае распырскванне ў параўнанні са 100% CO2 пры адпаведных умовах.
Суцэльны дрот MIG ER70S-6 звычайна зварваецца з выкарыстаннем DCEP, што азначае станоўчы электрод пастаяннага току. Заўсёды выконвайце спецыфікацыі дроту, працэдуру зваркі і патрабаванні да наладкі машыны.
ER70S-6 звычайна змяшчае больш высокія ўзроўні раскісліцеля марганца і крэмнію, што надае яму большую ўстойлівасць да абмежаванай акаліны або акіслення паверхні. ER70S-3 звычайна асацыюецца з больш чыстымі сталёвымі паверхнямі. Для абодвух рэкамендуецца належная падрыхтоўка асноўнага металу.
Прадукт KYA ER70S-6, апісаны на гэтай старонцы, мае меднае пакрыццё. Пакрыццё забяспечвае электрычны кантакт і стабільную падачу дроту пры правільным абслугоўванні зварачнай сістэмы.
Бягучы асартымент прадукцыі KYA пералічвае дыяметры 0,8 мм, 0,9 мм, 1,0 мм, 1,2 мм і 1,6 мм .
У цяперашні час KYA пералічвае варыянты шпулькі вагой 5 кг, 15 кг і 20 кг . Пры замове пацвердзіце дакладны дыяметр шпулькі і канфігурацыю ступіцах, неабходныя для прылады падачы дроту.
Яго больш высокае ўтрыманне раскісляльніка забяспечвае большую ўстойлівасць да абмежаванай акаліны або лёгкага акіслення паверхні, чым некаторыя цвёрдыя драты з меншым раскісляльнікам, але моцную іржу, масла, фарбу і забруджвання ўсё роўна трэба выдаляць у адпаведнасці са звычайнай зварачнай практыкай.
ER70S-6 можна выкарыстоўваць у некалькіх пазіцыях зваркі, калі выбраны рэжым перадачы, дыяметр дроту, параметры і кваліфікаваная працэдура падтрымліваюць гэта становішча. Магчымасць зваркі не павінна вызначацца толькі з класіфікацыі дроту.
ER70S-6 выкарыстоўваецца ў асобных вырабах сасудаў пад ціскам, але прымяненне, якое кантралюецца кодам, патрабуе правільнай дакументацыі на прысадкавы метал і кваліфікаванай працэдуры зваркі, якая адпавядае дзеючым будаўнічым стандартам.
Укажыце неабходны дыяметр дроту, вагу шпулькі, тып шпулькі, ахоўны газ, прымяненне, колькасць, неабходныя дакументы для выпрабаванняў, упакоўку і рынак прызначэння.
Пакупнікі, якім патрабуецца дакументацыя па хімічных або механічных уласцівасцях, павінны ўказаць неабходны сертыфікат або справаздачу аб выпрабаваннях партыі пры запыце прапановы, каб можна было пацвердзіць наяўнасць для замовы.
Спытайце пра зварачны дрот ER70S-6KYA пастаўляе зварачны дрот для MIG з мяккай сталі ER70S-6 для дыстрыб'ютараў зваркі, заводаў па вытворчасці металаканструкцый, вытворцаў машын, пастаўшчыкоў аўтамабільнай прамысловасці, верфяў, вытворчасцей і іншых прамысловых карыстальнікаў.
Для расцэнак укажыце неабходны дыяметр дроту ER70S-6, вагу шпулькі, канфігурацыю шпулькі, ахоўны газ, колькасць, патрабаванні да дакументацыі і рынак прызначэння.
Запытаць групавую прапанову