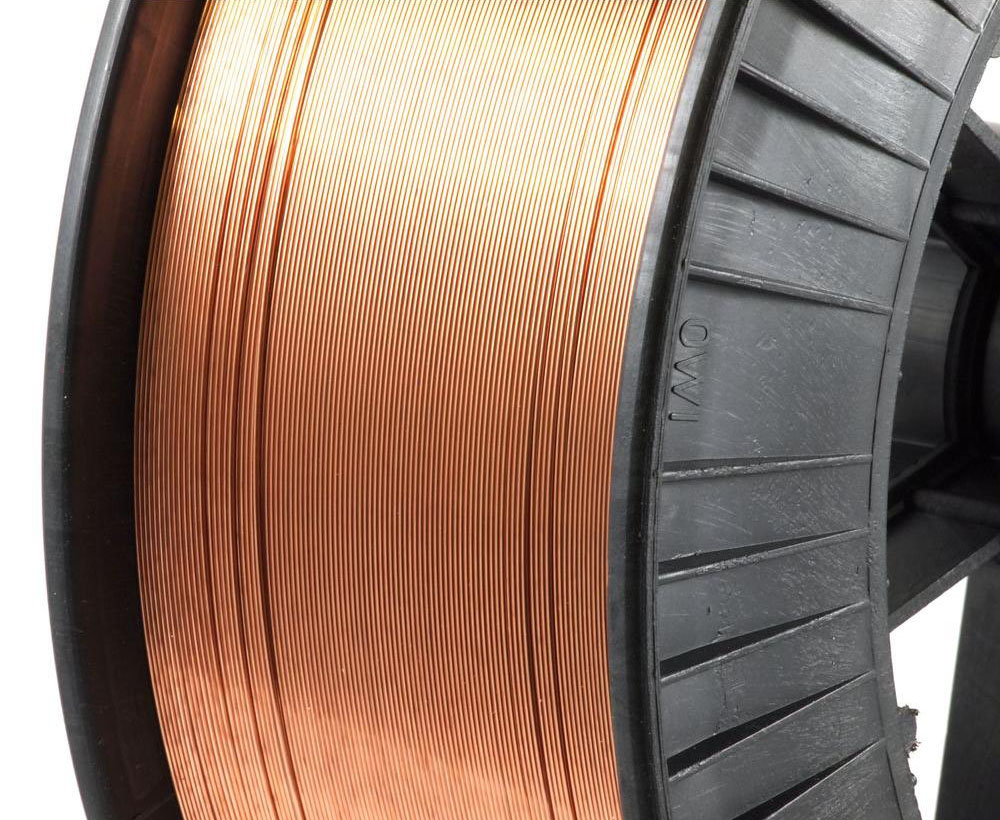
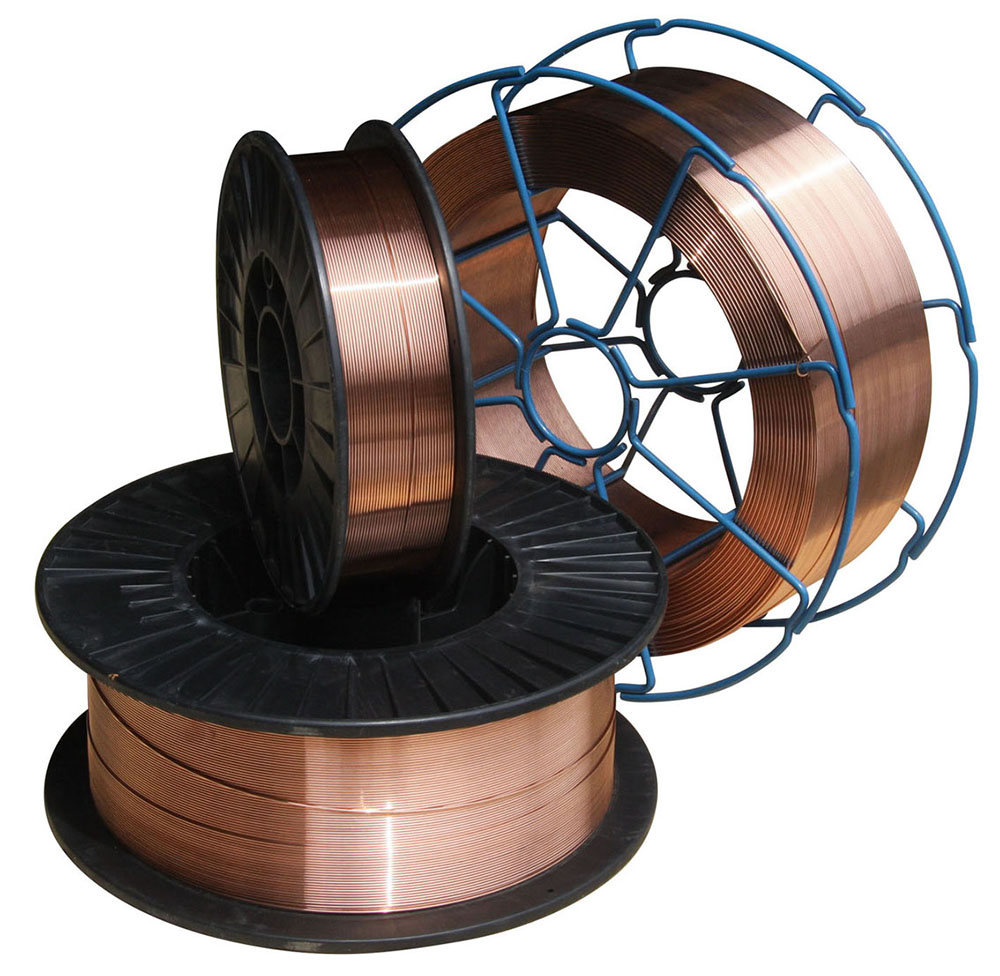
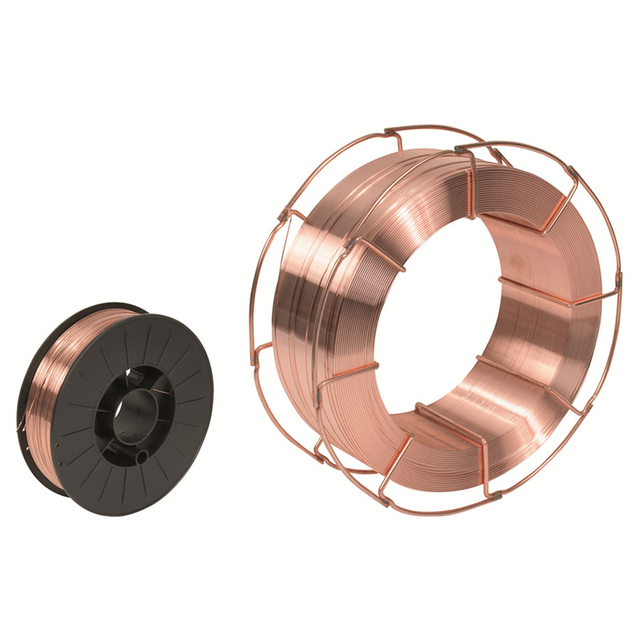
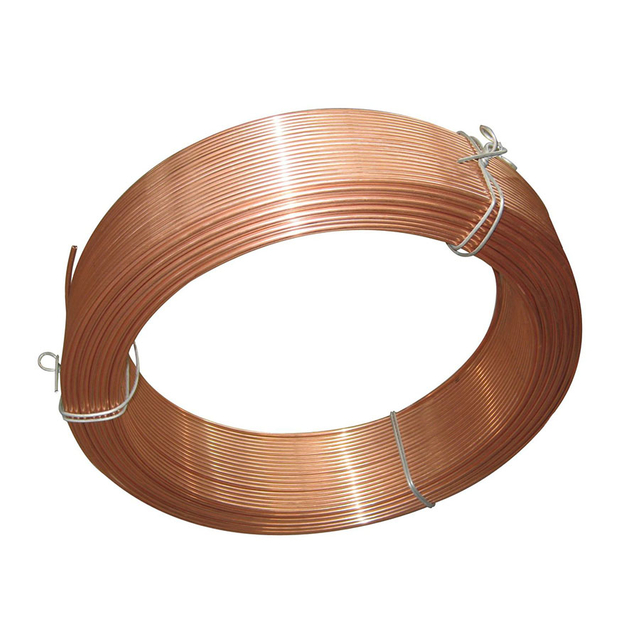
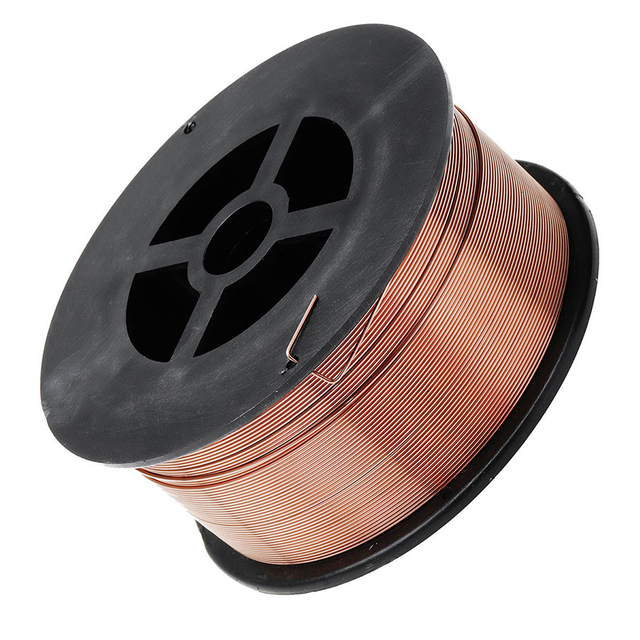
KYA ER70S-6 Mild Steel MIG Welding Wire je poměděný plný drát pro plynové obloukové svařování kovů (GMAW / MIG) z měkké oceli a vhodných uhlík-manganových ocelí. Je navržen pro použití se 100% CO2 nebo směsným ochranným plynem Argon/CO2 ve všeobecné výrobě, ocelových konstrukcích, strojírenství, automobilovém průmyslu, stavbě lodí a dalších průmyslových svařovacích aplikacích.
Dostupné průměry drátu zahrnují 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm a 1,6 mm s možností cívky 5 kg, 15 kg a 20 kg . Produkt je uveden jako AWS A5.18 ER70S-6 / ER50-6.
ER70S-6 obsahuje manganové a křemíkové dezoxidanty, které podporují stabilní svařovací výkon na správně připravené měkké oceli a poskytují větší toleranci vůči lehkému okují nebo povrchové oxidaci než pevné dráty s nižším deoxidačním účinkem. Obecný kov by měl být čištěn podle postupu svařování, kdykoli je to praktické.
| specifikace | Podrobnosti |
|---|---|
| Typ produktu | Měkká ocel Pevný svařovací drát MIG / GMAW |
| Klasifikace AWS | AWS A5.18 ER70S-6 |
| Související stupeň | ER50-6 |
| Typ drátu | Pevný drát |
| Typ základní slitiny | Měkká ocel / uhlík-manganová ocel |
| Povrch | Potaženo mědí |
| Dostupné průměry | 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm |
| Hmotnost cívky | 5 kg, 15 kg, 20 kg |
| Reference cívky | Konfigurace D200 / D270 / D300 v závislosti na průměru drátu a balení; před objednávkou potvrďte přesnou cívku |
| Proces svařování | GMAW / MIG svařování |
| Ochranný plyn | 100% CO2 nebo směsný plyn Argon / CO2 |
| Polarita | DCEP se normálně používá pro pevný ER70S-6 GMAW; dodržujte postup svařování a požadavky na vybavení |
| Typické aplikace | Všeobecná výroba, ocelové konstrukce, strojní zařízení, automobilový průmysl, stavba lodí, mosty, tlakové nádoby a konstrukce |
ER70S-6 je klasifikace AWS pro plný svařovací drát z uhlíkové oceli. Pochopení tohoto označení pomáhá distributorům a výrobcům svařování vybrat správný přídavný kov.
| Označení | Význam |
|---|---|
| ER | Výplňový kov elektrody nebo tyče |
| 70 | Minimální klasifikace pevnosti v tahu 70 ksi podle platné specifikace AWS |
| S | Pevný drát |
| 6 | Identifikuje chemickou klasifikaci ER70S-6, včetně řady deoxidátorů manganu a křemíku |
| Třída | AWS Klasifikace | Průměr | Balíček |
|---|---|---|---|
| ER50-6 | ER70S-6 | 0,8 mm | 5/15/20 kg na cívku |
| ER50-6 | ER70S-6 | 0,9 mm | 5/15/20 kg na cívku |
| ER50-6 | ER70S-6 | 1,0 mm | 5/15/20 kg na cívku |
| ER50-6 | ER70S-6 | 1,2 mm | 5/15/20 kg na cívku |
| ER50-6 | ER70S-6 | 1,6 mm | 5/15/20 kg na cívku |
| ER50-G | ER70S-G | 1,0–1,6 mm | 15 / 20 kg na cívku – související třída reference |
Správný průměr drátu závisí na tloušťce základního kovu, režimu přenosu, svařovacím proudu, požadavcích na nanášecí rychlost, konstrukci spoje a svařovacím zařízení. Hnací válečky, výstelka a kontaktní hrot by také měly odpovídat zvolenému průměru drátu.
Následující hodnoty jsou typické údaje o chemickém složení, které v současnosti uvádí KYA pro tento produkt ER70S-6. U projektů řízených specifikací si před použitím vyžádejte příslušný materiálový certifikát nebo zprávu o zkoušce šarže.
| C | Mn | Si | P | S | Ni | Cr | Cu | V |
|---|---|---|---|---|---|---|---|---|
| 0,08 % | 1,51 % | 0,89 % | 0,015 % | 0,013 % | 0,016 % | 0,021 % | 0,18 % | 0,003 % |
ER70S-6 využívá mangan a křemík jako důležité deoxidační prvky. Tyto prvky reagují s kyslíkem během svařování a pomáhají snižovat pórovitost svarového kovu způsobenou omezeným množstvím povrchové oxidace nebo okují.
Tato vyšší hladina deoxidačního činidla je jedním z důvodů, proč je ER70S-6 široce vybírán pro obecnou výrobu. Nemělo by se to vykládat jako povolení svařovat silnou rzí, olejem, barvou nebo znečištěním; Důležitá zůstává normální příprava svaru.
KYA v současné době uvádí následující reprezentativní vlastnosti nanesených kovů pod ochranným plynem CO2. Skutečné výsledky zkoušek závisí na šarži drátu, ochranném plynu, svařovacím postupu, tepelném příkonu a zkušebních podmínkách.
| Pevnost v | tahu Mez kluzu Tažnost | Teplota | energie nárazu | Test | Ochranný plyn |
|---|---|---|---|---|---|
| 545 MPa | 452 MPa | 29 % | 91 J | -30 °C | CO2 |
| Ochranný plyn | Obecná charakteristika svařování |
|---|---|
| 100% CO2 | Běžný ekonomický ochranný plyn pro ER70S-6; obecně poskytuje silnou penetraci, ale může produkovat větší rozstřik než směsi bohaté na argon v závislosti na parametrech svařování. |
| Směsný plyn Ar / CO2 | Směsi bohaté na argon mohou zajistit hladší oblouk, snížený rozstřik a různé přenosové charakteristiky v závislosti na přesném poměru plynů a svařovacích parametrech. |
KYA v současné době uvádí jako použitelné konfigurace ochranného plynu 100 % CO2 a Argon s přibližně 5–20 % CO2. Výběr plynu by měl odpovídat požadovanému režimu přenosu, penetraci svaru, profilu housenky, úrovni rozstřiku a kvalifikovanému postupu svařování.
Následující hodnoty představují rozsahy parametrů aktuálně uvedené společností KYA. Měly by být používány spíše jako výchozí reference než pevná nastavení. Konečný proud a napětí závisí na tloušťce základního kovu, konstrukci spoje, rychlosti podávání drátu, ochranném plynu, režimu přenosu, poloze svařování a zdroji energie.
| Průměr drátu | Proudový rozsah | Rozsah napětí | Referenční proud |
|---|---|---|---|
| 0,8 mm | 50–120 A | 15–22 V | 100 A |
| 1,0 mm | 70–180 A | 18–24 V | 150 A |
| 1,2 mm | 80–350 A | 18–34 V | 280 A |
| 1,6 mm | 140–500 A | 20–42 V | 350 A |
| Funkce | ER70S-6 | ER70S-3 |
|---|---|---|
| Typ drátu | Masivní drát MIG z měkké oceli | Masivní drát MIG z měkké oceli |
| Úroveň deoxidátoru | Obecně vyšší obsah deoxidačního činidla Mn/Si | Obecně nižší obsah dezoxidantu než ER70S-6 |
| Stav povrchu | Snáze snáší omezené okují nebo oxidaci, i když čištění se stále doporučuje | Obvykle se upřednostňuje na čistším základním materiálu |
| Typické použití | Obecná výroba, automobilový průmysl, konstrukční a průmyslové svařování | Obecná výroba s vhodně připraveným základním materiálem |
Měděný povlak podporuje konzistentní elektrický kontakt mezi drátem a kontaktním hrotem během provozu GMAW.
Konzistentní povrch drátu a navíjení cívky pomáhají podporovat hladké podávání přes hnací válečky, vložku a kontaktní hrot. Výkon podávání závisí také na správném nastavení podavače a stavu spotřebního materiálu.
Konzistentní průměr drátu, chemie a podávání přispívají ke stabilnímu chování oblouku při správném výběru parametrů svařování a ochranného plynu.
ER70S-6 je široce používán pro svařování rámů z měkké oceli, vyrobených součástí, konzol, sestav a obecných průmyslových ocelových konstrukcí.
Drát lze použít při konstrukční výrobě, kde klasifikace přídavného kovu, základní ocel a kvalifikovaný postup svařování splňují příslušné požadavky projektu.
Aplikace zahrnují automobilové komponenty, rámy vozidel, přívěsy a další výrobní prostředí vyžadující opakovatelné svařování MIG plným drátem.
Strojírenské stroje, zemědělské vybavení a vyrobené strojní součásti jsou běžnými aplikacemi pro plný svařovací drát ER70S-6.
ER70S-6 se používá při stavbě lodí a těžké výrobě, kde příslušný postup svařování, základní materiál a specifikace projektu umožňují tuto klasifikaci přídavného kovu.
Klasifikace může být použita při výrobě vybraných tlakových nádob a potrubí, ale práce řízená normou by se měla řídit kvalifikovaným WPS, platným stavebním předpisem a požadovanou certifikací přídavného kovu.
| Průměr | Obecná úvaha o výběru |
|---|---|
| 0,8 mm | Nízkoproudé svařování, tenčí materiál a aplikace vyžadující jemnější řízení tepelného příkonu |
| 0,9 mm | Obecná lehká až střední výroba a běžné konfigurace zařízení MIG |
| 1,0 mm | Obecná výroba vyžadující rovnováhu mezi rychlostí nanášení a proudovým rozsahem |
| 1,2 mm | Středně těžká až těžká výroba a vyšší požadavky na depozici |
| 1,6 mm | Průmyslové svařování vyšším proudem a těžší výroba, kde zařízení a postup podporují velikost drátu |
| Informace o nákupu | , které je třeba poskytnout |
|---|---|
| Klasifikace | ER70S-6 / ER50-6 |
| Průměr drátu | 0,8, 0,9, 1,0, 1,2 nebo 1,6 mm |
| Hmotnost cívky | 5 kg, 15 kg nebo 20 kg |
| Typ cívky | Potvrďte D200, D270, D300 nebo požadovaný balíček kompatibilní s podavačem |
| Ochranný plyn | CO2 nebo požadovaná směs Ar/CO2 |
| Aplikace | Obecná výroba, konstrukční ocel, automobilový průmysl, stavba lodí, strojírenství nebo jiné průmyslové svařování |
| Požadovaná dokumentace | Uveďte certifikát materiálu, zprávu o zkoušce šarže nebo jinou dokumentaci požadovanou pro projekt |
| Množství | Cívky, kartony, palety nebo roční objem nákupu |
| Obal | Standardní balení nebo požadované balení pod vlastní značkou |
ER70S-6 je pevný MIG svařovací drát z měkké oceli používaný pro všeobecnou výrobu, konstrukční ocel, automobilové komponenty, strojírenství, stavbu lodí a mnoho dalších aplikací svařování uhlíkové oceli.
ER70S-6 je klasifikován jako pevný svařovací drát z měkké oceli / uhlík-mangan. Neměla by být popisována jako #45 vysoce uhlíková ocel.
ER70S-6 lze použít se 100% CO2 nebo vhodnými směsnými ochrannými plyny Argon/CO2. Směs plynů ovlivňuje penetraci, charakteristiku oblouku, režim přenosu, profil housenky a úroveň rozstřiku.
Ano. 100% CO2 je běžně používaný ochranný plyn s pevným drátem ER70S-6. Parametry svařování by měly být upraveny pro zvolený průměr drátu, režim přenosu a spoj.
Ano. Směsi CO2 bohaté na argon jsou široce používány s ER70S-6 a mohou poskytnout hladší charakteristiky oblouku a nižší rozstřik ve srovnání se 100% CO2 za vhodných podmínek.
Pevný drát MIG ER70S-6 se běžně svařuje pomocí DCEP, což znamená kladnou elektrodu stejnosměrného proudu. Vždy dodržujte specifikace drátu, postup svařování a požadavky na nastavení stroje.
ER70S-6 obecně obsahuje vyšší hladiny deoxidačního činidla manganu a křemíku, což mu dává větší toleranci vůči omezenému okují nebo povrchové oxidaci. ER70S-3 je obecně spojován s čistšími ocelovými povrchy. U obou se doporučuje řádná příprava obecných kovů.
Výrobek KYA ER70S-6 popsaný na této stránce má měděný povrch. Povlak podporuje elektrický kontakt a konzistentní podávání drátu, když je svařovací systém správně udržován.
Aktuální sortiment KYA uvádí průměry 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm a 1,6 mm .
KYA v současné době uvádí 5 kg, 15 kg a 20 kg . možnosti cívky Při objednávce si ověřte přesný průměr cívky a konfiguraci náboje vyžadovanou podavačem drátu.
Jeho vyšší obsah dezoxidantu poskytuje větší toleranci vůči omezenému okují nebo lehké povrchové oxidaci než některé pevné dráty s nižším deoxidačním účinkem, ale silná rez, olej, barva a kontaminace by měly být přesto odstraněny podle běžné svařovací praxe.
ER70S-6 lze použít ve více svařovacích polohách, pokud zvolený režim přenosu, průměr drátu, parametry a kvalifikovaný postup tuto polohu podporují. Schopnost svařovací polohy by neměla být určena pouze z klasifikace drátu.
ER70S-6 se používá při výrobě vybraných tlakových nádob, ale kódově řízené aplikace vyžadují správnou dokumentaci přídavného kovu a kvalifikovaný postup svařování, který splňuje příslušné konstrukční normy.
Uveďte požadovaný průměr drátu, hmotnost cívky, typ cívky, ochranný plyn, aplikaci, množství, požadované zkušební dokumenty, balení a cílový trh.
Kupující, kteří požadují dokumentaci o chemických nebo mechanických vlastnostech, by měli při žádosti o cenovou nabídku uvést požadovaný certifikát nebo zprávu o zkoušce šarže, aby bylo možné potvrdit dostupnost pro objednávku.
Zeptejte se na svařovací drát ER70S-6KYA dodává svařovací drát MIG z měkké oceli ER70S-6 pro distributory svařování, továrny na ocelové konstrukce, výrobce strojů, dodavatele pro automobilový průmysl, loděnice, výrobní závody a další průmyslové uživatele.
Pro cenovou nabídku uveďte požadovaný průměr drátu ER70S-6, hmotnost cívky, konfiguraci cívky, ochranný plyn, množství, požadavky na dokumentaci a cílový trh.
Vyžádejte si hromadnou cenovou nabídku