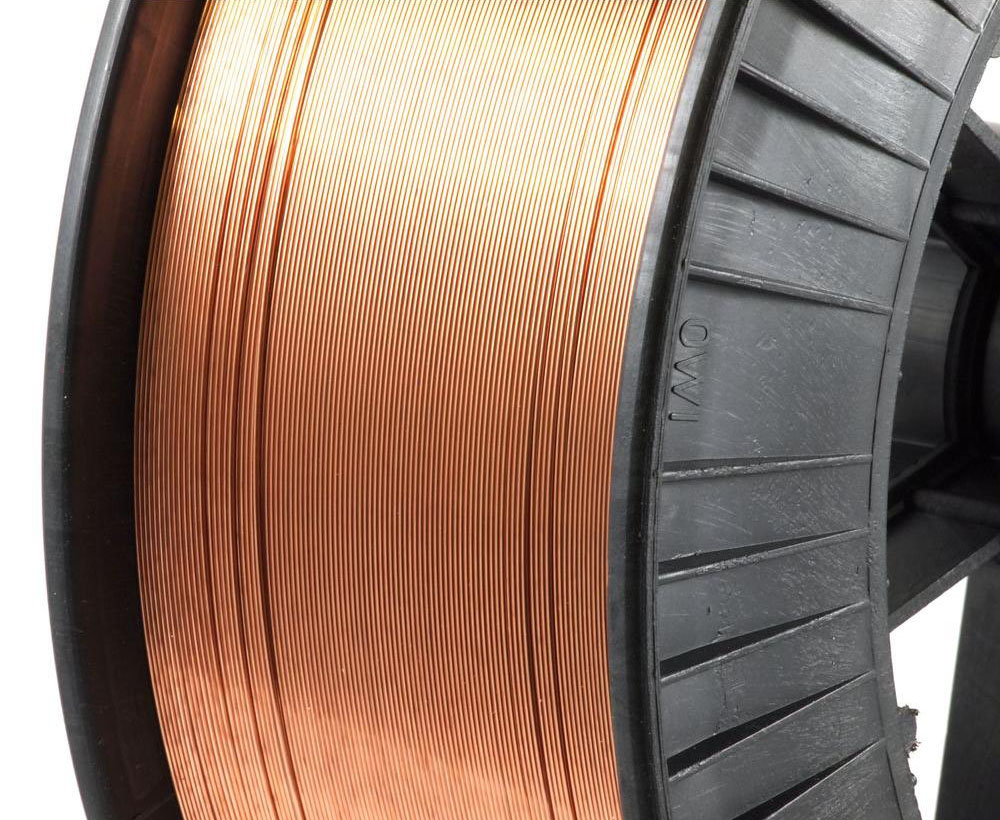
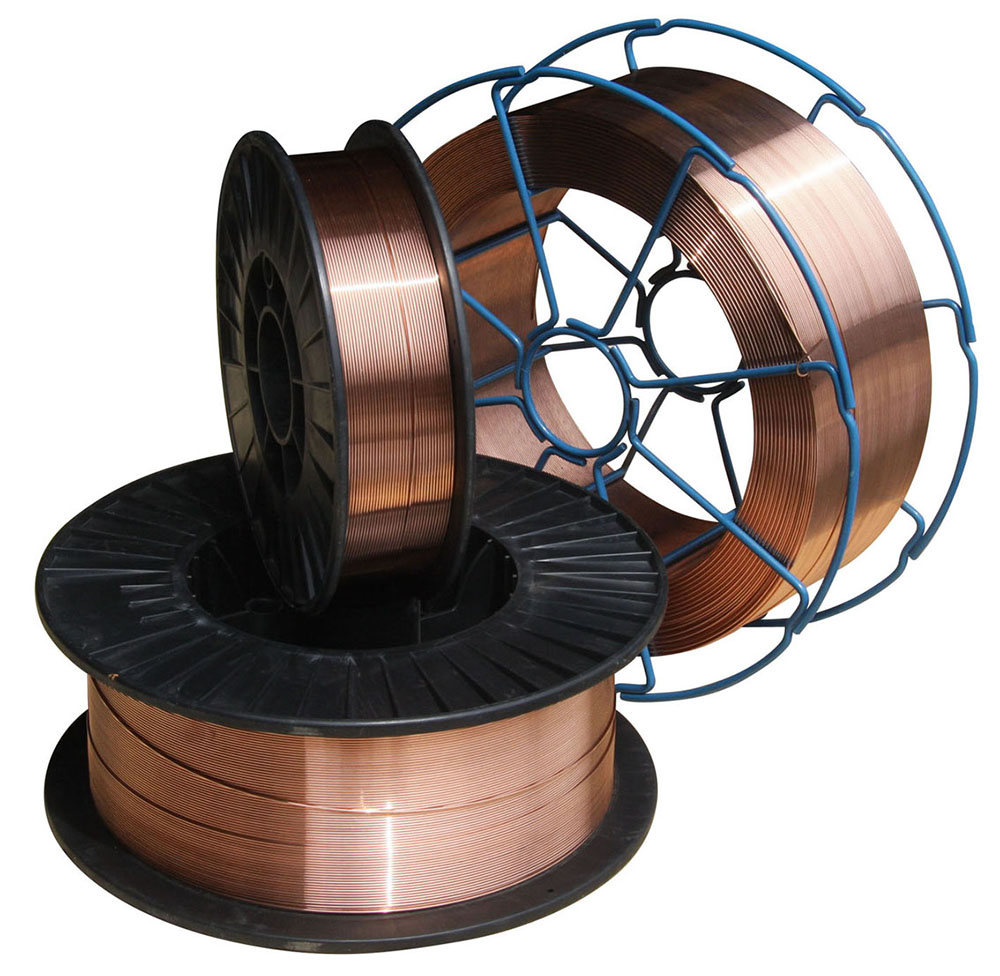
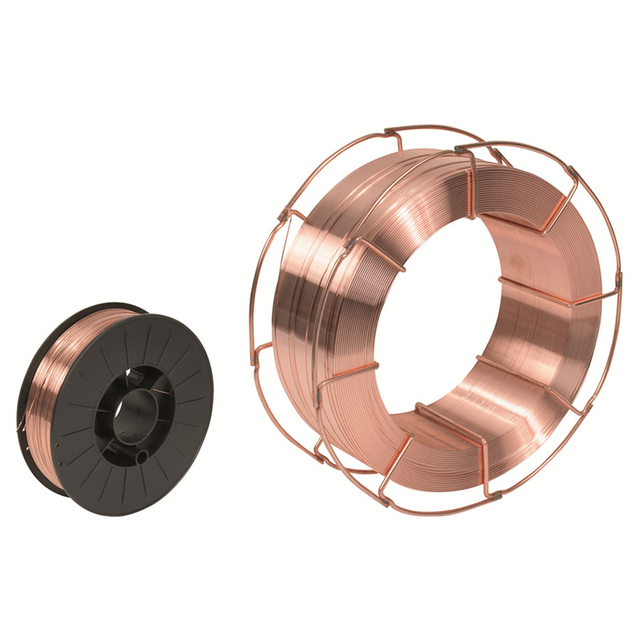
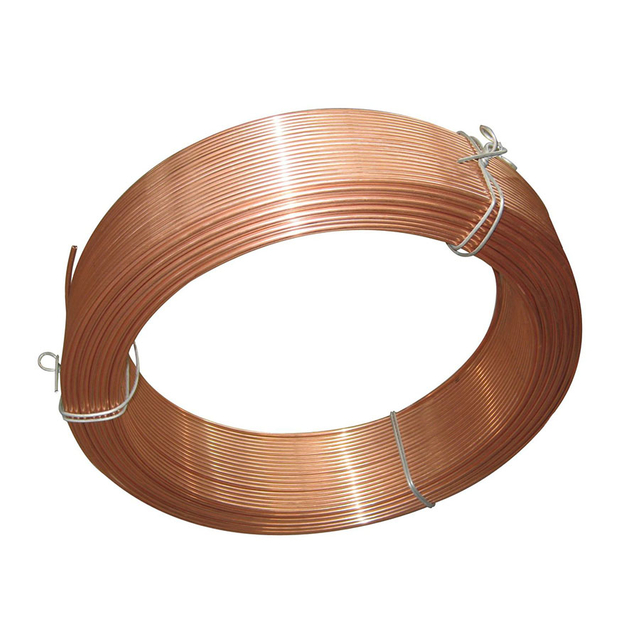
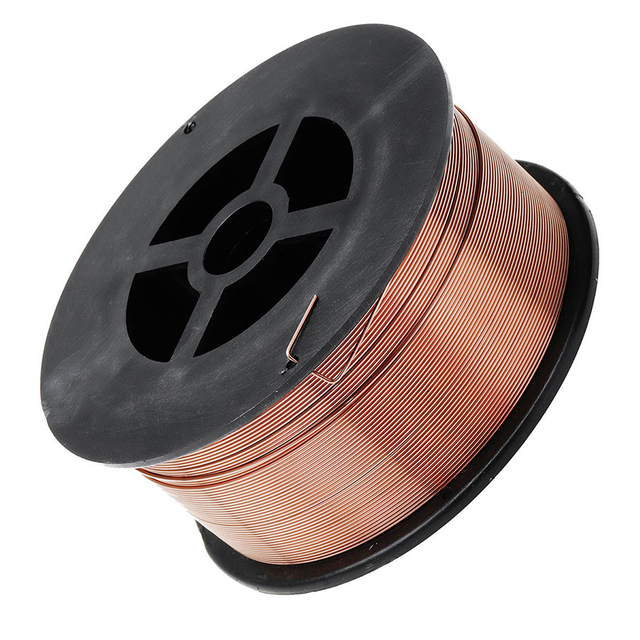
KYA ER70S-6 Mild Steel MIG Welding Wire er en kobberbelagt solid tråd for gassmetallbuesveising (GMAW / MIG) av bløtt stål og egnet karbon-manganstål. Den er designet for bruk med 100 % CO2 eller Argon/CO2 blandet dekkgass i generell fabrikasjon, stålkonstruksjoner, maskineri, bilindustri, skipsbygging og andre industrielle sveiseapplikasjoner.
Tilgjengelige tråddiametre inkluderer 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm og 1,6 mm , med 5 kg, 15 kg og 20 kg spolealternativer . Produktet er oppført som AWS A5.18 ER70S-6 / ER50-6.
ER70S-6 inneholder mangan- og silisiumdeoksideringsmidler som støtter stabil sveiseytelse på riktig preparert bløtt stål og gir større toleranse for lett mølleskala eller overflateoksidasjon enn solide tråder med lavere deoksidasjonsmiddel. Uedelt metall bør fortsatt rengjøres i henhold til sveiseprosedyren når det er praktisk mulig.
| Spesifikasjonsdetaljer | |
|---|---|
| Produkttype | Mild Steel Solid MIG / GMAW sveisetråd |
| AWS-klassifisering | AWS A5.18 ER70S-6 |
| Relatert karakter | ER50-6 |
| Trådtype | Solid ledning |
| Basislegeringstype | Mildt stål / karbon-mangan stål |
| Flate | Kobberbelagt |
| Tilgjengelige diametre | 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm |
| Spole vekt | 5 kg, 15 kg, 20 kg |
| Spolereferanse | D200 / D270 / D300 konfigurasjoner avhengig av tråddiameter og pakke; bekrefte nøyaktig spole før bestilling |
| Sveiseprosess | GMAW / MIG-sveising |
| Beskyttelsesgass | 100 % CO2 eller argon/CO2 blandet gass |
| Polaritet | DCEP brukes normalt for solid ER70S-6 GMAW; følg sveiseprosedyren og utstyrskravene |
| Typiske applikasjoner | Generell fabrikasjon, stålkonstruksjoner, maskineri, bilindustri, skipsbygging, broer, trykkbeholdere og konstruksjon |
ER70S-6 er en AWS-klassifisering for solid sveisetråd av karbonstål. Å forstå betegnelsen hjelper sveisedistributører og -fabrikanter med å velge riktig tilsatsmetall.
| Betegnelse | Betydning |
|---|---|
| ER | Elektrode eller stavfyllmetall |
| 70 | 70 ksi minimum strekkfasthetsklassifisering under gjeldende AWS-spesifikasjon |
| S | Solid ledning |
| 6 | Identifiserer kjemiklassifiseringen ER70S-6, inkludert mangan- og silisiumdeoksideringsmiddelserien |
| Grad | AWS Klassifisering | Diameter | Pakke |
|---|---|---|---|
| ER50-6 | ER70S-6 | 0,8 mm | 5 / 15 / 20 kg per spole |
| ER50-6 | ER70S-6 | 0,9 mm | 5 / 15 / 20 kg per spole |
| ER50-6 | ER70S-6 | 1,0 mm | 5 / 15 / 20 kg per spole |
| ER50-6 | ER70S-6 | 1,2 mm | 5 / 15 / 20 kg per spole |
| ER50-6 | ER70S-6 | 1,6 mm | 5 / 15 / 20 kg per spole |
| ER50-G | ER70S-G | 1,0–1,6 mm | 15 / 20 kg per spole – relatert karakterreferanse |
Riktig tråddiameter avhenger av basismetalltykkelse, overføringsmodus, sveisestrøm, krav til avsetningshastighet, skjøtdesign og sveiseutstyr. Drivruller, foring og kontaktspiss bør også matche den valgte tråddiameteren.
Følgende verdier er de typiske kjemiske sammensetningsdataene oppført av KYA for dette ER70S-6-produktet. For spesifikasjonskontrollerte prosjekter, be om gjeldende materialsertifikat eller batchtestrapport før bruk.
| C | Mn | Si | P | S | Ni | Cr | Cu | V |
|---|---|---|---|---|---|---|---|---|
| 0,08 % | 1,51 % | 0,89 % | 0,015 % | 0,013 % | 0,016 % | 0,021 % | 0,18 % | 0,003 % |
ER70S-6 bruker mangan og silisium som viktige deoksiderende elementer. Disse elementene reagerer med oksygen under sveising og bidrar til å redusere sveisemetallporøsitet forårsaket av begrensede mengder overflateoksidasjon eller mølleskala.
Dette høyere nivået av deoksideringsmiddel er en grunn til at ER70S-6 er bredt utvalgt for generell fabrikasjon. Det skal ikke tolkes som tillatelse til å sveise gjennom kraftig rust, olje, maling eller forurensning; normal sveiseforberedelse er fortsatt viktig.
KYA lister for øyeblikket følgende representative metallegenskaper under CO2 beskyttelsesgass. Faktiske testresultater avhenger av trådbatch, beskyttelsesgass, sveiseprosedyre, varmetilførsel og testforhold.
| Strekkstyrke | Yield Styrke | Forlengelse | Slagenergi | Test Temperatur | Skjermgass |
|---|---|---|---|---|---|
| 545 MPa | 452 MPa | 29 % | 91 J | -30°C | CO2 |
| Skjermgass | Generelle sveiseegenskaper |
|---|---|
| 100 % CO2 | Vanlig økonomisk dekkgass for ER70S-6; gir generelt sterk penetrering, men kan produsere mer sprut enn argonrike blandinger avhengig av sveiseparameterne. |
| Ar / CO2 Blandet Gass | Argonrike blandinger kan gi en jevnere lysbue, redusert sprut og forskjellige overføringsegenskaper avhengig av nøyaktig gassforhold og sveiseparametere. |
KYA viser for tiden 100 % CO2 og argon med omtrent 5–20 % CO2 som gjeldende dekkgasskonfigurasjoner. Gassvalg bør følge nødvendig overføringsmodus, sveiseinntrengning, vulstprofil, sprutnivå og kvalifisert sveiseprosedyre.
Følgende verdier er parameterområdene oppført av KYA. De bør brukes som startreferanser i stedet for faste innstillinger. Sluttstrøm og spenning avhenger av grunnmetalltykkelse, skjøtdesign, trådmatingshastighet, beskyttelsesgass, overføringsmodus, sveiseposisjon og strømkilde.
| Ledningsdiameter | Strømområde | Spenningsområde | Referansestrøm |
|---|---|---|---|
| 0,8 mm | 50–120 A | 15–22 V | 100 A |
| 1,0 mm | 70–180 A | 18–24 V | 150 A |
| 1,2 mm | 80–350 A | 18–34 V | 280 A |
| 1,6 mm | 140–500 A | 20–42 V | 350 A |
| Funksjon | ER70S-6 | ER70S-3 |
|---|---|---|
| Trådtype | Solid MIG-tråd i mildt stål | Solid MIG-tråd i mildt stål |
| Nivå av deoksideringsmiddel | Generelt høyere Mn/Si-deoksidasjonsinnhold | Generelt lavere deoksidasjonsmiddelinnhold enn ER70S-6 |
| Overflatetilstand | Mer tolerant overfor begrenset lett kalkavleiring eller oksidering, selv om rengjøring fortsatt anbefales | Vanligvis foretrukket på renere grunnmateriale |
| Typisk bruk | Generell fabrikasjon, bilindustri, strukturell og industriell sveising | Generell fabrikasjon med hensiktsmessig forberedt grunnmateriale |
Kobberbelegg støtter jevn elektrisk kontakt mellom ledningen og kontaktspissen under GMAW-drift.
En jevn trådoverflate og spolevikling bidrar til å støtte jevn mating gjennom drivrullene, foringen og kontaktspissen. Mateytelsen avhenger også av riktig materoppsett og forbruksmateriellets tilstand.
Konsekvent tråddiameter, kjemi og mating bidrar til stabil lysbueoppførsel når sveiseparametere og dekkgass er riktig valgt.
ER70S-6 er mye brukt for sveising av bløtstålrammer, fabrikerte komponenter, braketter, sammenstillinger og generelt industrielt stålverk.
Tråden kan brukes i strukturell fabrikasjon der fyllmetall-klassifiseringen, basisstål og kvalifisert sveiseprosedyre oppfyller gjeldende prosjektkrav.
Bruksområder inkluderer bilkomponenter, kjøretøyrammer, tilhengere og andre produksjonsmiljøer som krever repeterbar solid-wire MIG-sveising.
Ingeniørmaskiner, landbruksutstyr og fabrikkerte maskinkomponenter er vanlige bruksområder for ER70S-6 solid sveisetråd.
ER70S-6 brukes i skipsbygging og tung fabrikasjon der gjeldende sveiseprosedyre, grunnmateriale og prosjektspesifikasjoner tillater denne fyllmetall-klassifiseringen.
Klassifiseringen kan brukes i utvalgt trykkbeholder- og rørfabrikasjon, men kodekontrollert arbeid bør følge kvalifisert WPS, gjeldende konstruksjonskode og påkrevd fyllmetallsertifisering.
| Diameter | Generell valgbetraktning |
|---|---|
| 0,8 mm | Sveising med lav strøm, tynnere materiale og applikasjoner som krever finere varmetilførselskontroll |
| 0,9 mm | Generell lett til middels fabrikasjon og vanlige MIG-utstyrskonfigurasjoner |
| 1,0 mm | Generell fabrikasjon som krever en balanse mellom avsetningshastighet og strømområde |
| 1,2 mm | Middels til tung fabrikasjon og høyere avsetningskrav |
| 1,6 mm | Industriell sveising med høyere strøm og tyngre fabrikasjon der utstyr og prosedyre støtter trådstørrelsen |
| Informasjon om kjøp | å gi |
|---|---|
| Klassifikasjon | ER70S-6 / ER50-6 |
| Tråddiameter | 0,8, 0,9, 1,0, 1,2 eller 1,6 mm |
| Spole vekt | 5 kg, 15 kg eller 20 kg |
| Spole Type | Bekreft D200, D270, D300 eller nødvendig materkompatibel pakke |
| Beskyttelsesgass | CO2 eller nødvendig Ar/CO2-blanding |
| Søknad | Generell fabrikasjon, konstruksjonsstål, bilindustri, skipsbygging, maskineri eller annen industriell sveising |
| Nødvendig dokumentasjon | Spesifiser materialsertifikat, batchtestrapport eller annen dokumentasjon som kreves for prosjektet |
| Mengde | Sneller, kartonger, paller eller årlig innkjøpsvolum |
| Emballasje | Standard emballasje eller nødvendig emballasje med eget merke |
ER70S-6 er en solid MIG-sveisetråd av mildt stål som brukes til generell fabrikasjon, konstruksjonsstål, bilkomponenter, maskineri, skipsbygging og mange andre sveiseapplikasjoner i karbonstål.
ER70S-6 er klassifisert som en solid sveisetråd av mildt stål / karbon-mangan. Det skal ikke beskrives som #45 høykarbonstål.
ER70S-6 kan brukes med 100 % CO2 eller egnede Argon/CO2 blandede dekkgasser. Gassblandingen påvirker penetrasjon, lysbueegenskaper, overføringsmodus, perleprofil og sprutnivå.
Ja. 100 % CO2 er en vanlig dekkgass med ER70S-6 solid ledning. Sveiseparametere bør justeres for valgt tråddiameter, overføringsmodus og skjøt.
Ja. Argonrike CO2-blandinger er mye brukt med ER70S-6 og kan gi jevnere lysbueegenskaper og reduserte sprut sammenlignet med 100 % CO2 under passende forhold.
ER70S-6 solid MIG-tråd er normalt sveiset med DCEP, som betyr positiv likestrømselektrode. Følg alltid trådspesifikasjonen, sveiseprosedyren og kravene til maskinoppsett.
ER70S-6 inneholder generelt høyere nivåer av mangan og silisiumdeoksidasjonsmidler, noe som gir den større toleranse for begrenset kalkavleiring eller overflateoksidasjon. ER70S-3 er generelt forbundet med renere ståloverflater. Riktig forberedelse av uedelt metall anbefales for begge.
KYA ER70S-6-produktet beskrevet på denne siden er kobberbelagt. Belegget støtter elektrisk kontakt og konsekvent trådmating når sveisesystemet vedlikeholdes korrekt.
Den nåværende KYA-produktserien viser diametre på 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm og 1,6 mm .
KYA viser for øyeblikket 5 kg, 15 kg og 20 kg spolealternativer. Bekreft nøyaktig spolediameter og navkonfigurasjon som kreves av trådmateren ved bestilling.
Det høyere innholdet av deoksidasjonsmiddel gir mer toleranse for begrenset kalkavleiring eller lett overflateoksidasjon enn noen solide tråder med lavere deoksidasjonsmiddel, men tung rust, olje, maling og forurensning bør fortsatt fjernes i henhold til normal sveisepraksis.
ER70S-6 kan brukes i flere sveiseposisjoner når valgt overføringsmodus, tråddiameter, parametere og kvalifisert prosedyre støtter denne posisjonen. Sveiseposisjonsevnen bør ikke bestemmes ut fra trådklassifiseringen alene.
ER70S-6 brukes i utvalgt trykkbeholderfabrikasjon, men kodekontrollerte applikasjoner krever riktig tilsats-metall-dokumentasjon og en kvalifisert sveiseprosedyre som oppfyller gjeldende konstruksjonsstandard.
Oppgi nødvendig tråddiameter, spolevekt, spoletype, beskyttelsesgass, bruksområde, mengde, nødvendige testdokumenter, emballasje og destinasjonsmarked.
Kjøpere som trenger dokumentasjon for kjemiske eller mekaniske egenskaper bør spesifisere det nødvendige sertifikatet eller batchtestrapporten når de ber om et tilbud, slik at tilgjengeligheten kan bekreftes for bestillingen.
Spør om ER70S-6 sveisetrådKYA leverer ER70S-6 mildt stål MIG sveisetråd til sveisedistributører, stålkonstruksjonsfabrikker, maskinprodusenter, billeverandører, verft, fabrikasjonsanlegg og andre industrielle brukere.
For tilbud, oppgi nødvendig ER70S-6 tråddiameter, spolevekt, spolekonfigurasjon, beskyttelsesgass, mengde, dokumentasjonskrav og destinasjonsmarked.
Be om et massetilbud