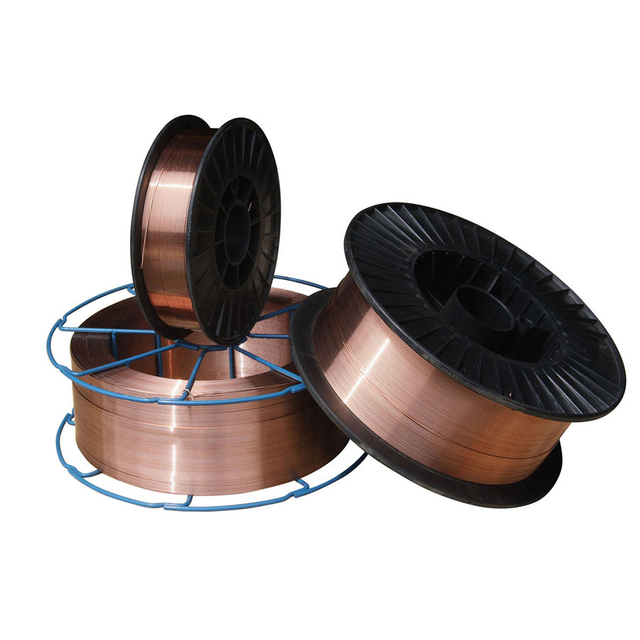
Industriell sveisetrådprodusent og leverandør
KYA leverer industriell sveisetråd for metallproduksjon, maskinproduksjon, konstruksjonsstål, produksjon av industrielt utstyr og profesjonelle sveiseoperasjoner. Vårt utvalg inkluderer solid MIG-sveisetråd, CO2-gassskjermet sveisetråd, utvalgt TIG-sveisetråd og nedsenket lysbuesveisetråd for kompatible sveiseprosesser.
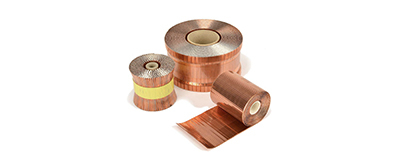
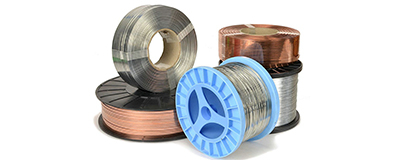
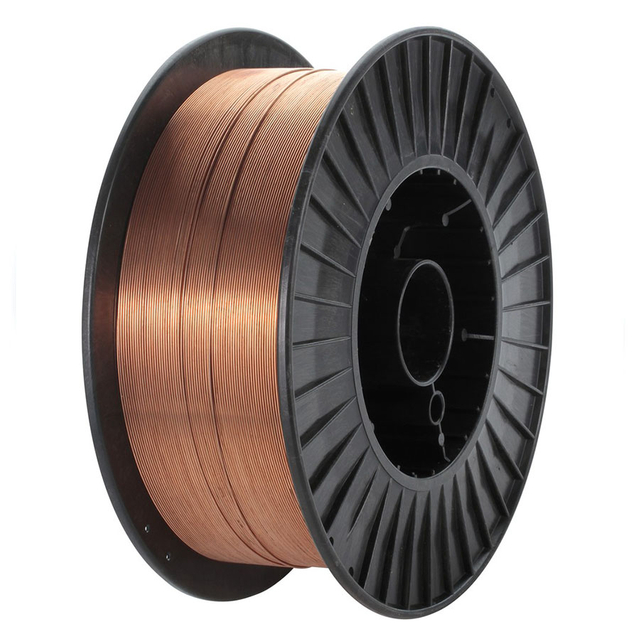
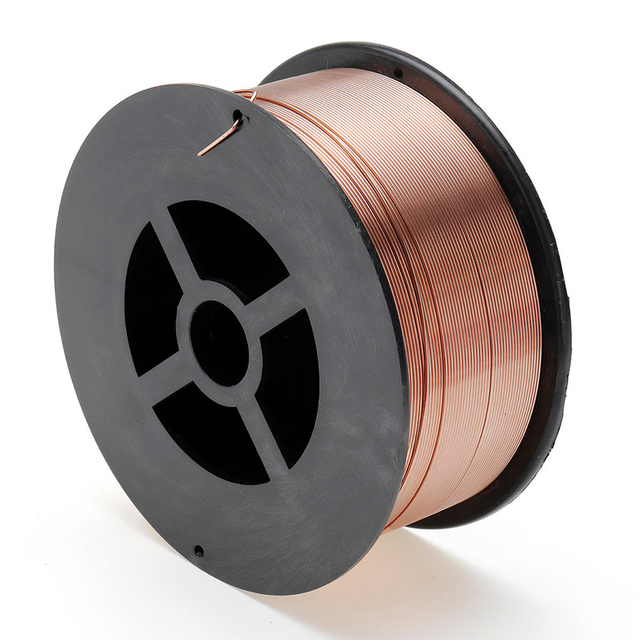
Tilgjengelige produkter inkluderer ER70S-6 sveisetråd av mildt stål, utvalgte ER70S-G-referanser, TIG-sveisetråd, nedsenket buesveisetråd og spesialtrådprodukter for industriell produksjon. KYA lister også opp kobberbelagt sveisetråd i forskjellige diametre og utvalgte spolekonfigurasjoner.
Våre sveisetilsatser er beregnet for distributører av sveiseforsyninger, fabrikasjonsverksteder, maskinprodusenter, stålkonstruksjonsentreprenører og profesjonelle industrielle kjøpere. Produktvalg bør være basert på sveiseprosessen, uedelt metall, nødvendig fyllstoffklassifisering, tråddiameter, beskyttelsesgass, krav til mekaniske egenskaper og sveiseutstyr.
Be om engrospris for sveisetråd
Typer sveisetråd tilgjengelig fra KYA
MIG sveisetråd for bløtt stål
MIG sveisetråd er en kontinuerlig matet forbrukselektrode som brukes i gassmetallbuesveising (GMAW). En sveisepistol mater tråden inn i lysbuen, hvor den smelter og tilfører fyllmetall til sveiseskjøten. Det smeltede sveisebassenget er beskyttet av en passende dekkgass.
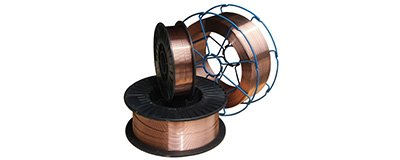
KYA lister opp MIG-sveisetrådprodukter av bløtt stål, inkludert ER70S-6 i kobberbelagte konfigurasjoner. Disse produktene brukes i kompatible sveiseapplikasjoner som involverer karbonstål og egnet lavlegert stål.
Velg MIG sveisetråd i henhold til spesifisert fyllstoffklassifisering, tråddiameter, sveisestrøm, beskyttelsesgass og nødvendig sveisemetallytelse.
ER70S-6 CO2 gassskjermet sveisetråd
ER70S-6 er en vanlig spesifisert solid sveisetråd av karbonstål som brukes i GMAW-applikasjoner. Innholdet av mangan- og silisiumdeoksidasjonsmiddel støtter sveiseytelsen på egnet preparerte karbonstålmaterialer, inkludert enkelte stål med begrenset mølleskala eller overflateoksidasjon.
KYA lister ER70S-6-produkter for CO2 og egnede argonbaserte blandede dekkgasser. Riktig gasssammensetning, sveiseparametere og sveiseprosedyre avhenger av grunnmetallet og bruken.
ER70S-6-tråd brukes i generell stålproduksjon, maskinproduksjon, strukturelle komponenter og andre godkjente sveiseapplikasjoner i karbonstål.
ER70S-G Sveisetråd
ER70S-G er en fyllmetallklassifisering med sammensetningskrav som bør verifiseres gjennom gjeldende produktspesifikasjon. Den skal ikke automatisk behandles som identisk med ER70S-6.
For ER70S-G forespørsler, oppgi den nødvendige kjemiske sammensetningen, gjeldende klassifisering, uedelt metall, dekkgass og mekaniske egenskaper. Produkttilgjengelighet og egnethet bør bekreftes for den nødvendige sveiseprosedyren.
TIG sveisefylltråd
TIG-sveising, også kjent som gass wolfram arc welding (GTAW), bruker en ikke-forbrukbar wolframelektrode for å generere lysbuen. En separat fyllstav eller tråd kan legges til sveisebassenget etter behov i forbindelse med skjøten og sveiseprosedyren.
KYA lister opp kobberbelagte TIG-sveisetrådprodukter. Kjøpere bør verifisere klassifiseringen av fyllmetall, diameter, lengde eller leveringsform, kompatibilitet med basismetall og spesifisert dekkgass.
Driftsparametere for MIG-sveising bør ikke brukes direkte på TIG-sveising. Prosessene bruker forskjellige elektrodearrangementer og utstyrsinnstillinger.
Nedsenket buesveisetråd
Nedsenket buesveising (SAW) bruker en kontinuerlig matet forbrukbar trådelektrode og en granulær fluss som dekker sveisebuen. Flussmiddelet og tråden må velges som et kompatibelt system for å oppnå de nødvendige sveiseegenskapene.
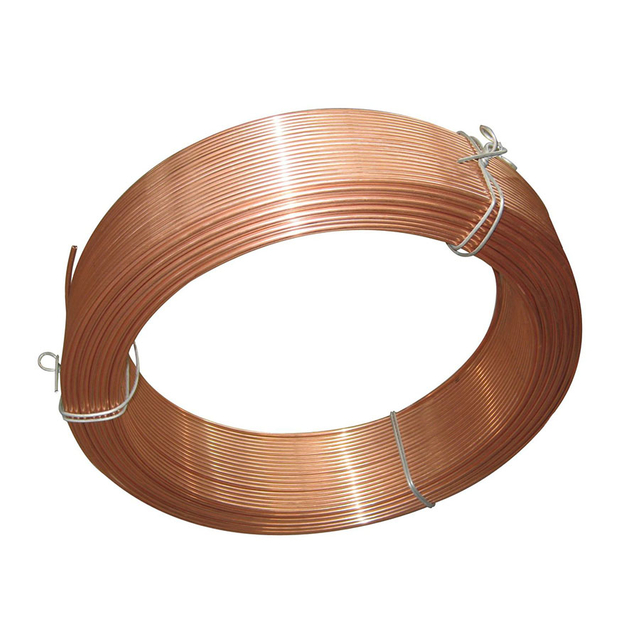
KYAs publiserte utvalg av sveisemateriale referanser H08A (EL12), H08MnA (EM12) og H10Mn2 (EH14) nedsenket buesveisetråd. Nøyaktig karakter, fluks-paring og gjeldende klassifisering bør bekreftes for det valgte produktet.
SAW-tråd brukes i egnede mekaniserte sveiseoperasjoner for stålkonstruksjoner, tung fabrikasjon og andre industrielle sammenstillinger der sveiseprosedyren tillater prosessen.
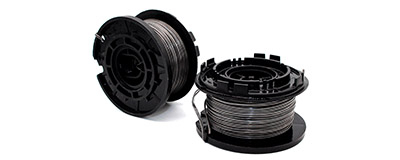
Sveisetråd for produksjon av kollert spiker
KYA lister også sveisetråd for produksjon av kollert spiker. Dette produktet har et annet industrielt formål enn forbrukbar lysbuesveising som brukes til metallskjøting.
Produsenter bør gi produksjonsutstyr for spiker spiker, tråddimensjoner, materiale og sammenføyningskrav når de ber om denne typen industriell sveisetråd.
MIG vs. TIG vs. nedsenket buesveisetråd
Ulike sveiseprosesser krever forskjellige forbruksformer og driftsforhold. Velg sveisetråd i henhold til prosessen og gjeldende sveiseprosedyre.
| Sveiseprosess |
Fyllstoffarrangement |
Beskyttelsesmetode |
Typisk bruk |
| MIG / GMAW |
Kontinuerlig matet forbrukbar trådelektrode |
Ekstern dekkgass |
Generell stålproduksjon og produksjon |
| TIG / GTAW |
Separat påfyllingsstang eller tråd med wolframelektrode |
Inert dekkgass |
Presisjonsskjøter og kontrollerte sveiseoperasjoner |
| SAG |
Kontinuerlig matet forbrukbar trådelektrode |
Granulær sveisefluss |
Mekanisert og tung stålfabrikasjon |
Nødvendig sveisetrådklassifisering, skjermingsmedium og driftsområde må verifiseres for den valgte prosessen. Fyllmetaller bør ikke byttes kun fordi de har en lignende diameter eller stålsammensetning.
ER70S-6 Sveisetråd spesifikasjoner for mildt stål
ER70S-6 er mye brukt som en solid ståltråd for gassmetallbuesveising. Den nominelle fyllstoffsammensetningen inkluderer mangan- og silisiumdeoksideringsmidler. Sveiseegenskapene avhenger av trådkvaliteten, dekkgass, uedelt metall, utstyrsinnstillinger og sveiseprosedyre.
Følgende tall for kjemisk sammensetning og mekaniske egenskaper er referanseverdier publisert i KYAs sveisetrådinformasjon. De skal ikke tolkes som garanterte resultater for hver produksjonsbatch eller dekkgasskombinasjon.
Kjemisk sammensetning av ER70S-6 sveisetråd
Tabellen nedenfor viser den publiserte elementanalysen. Verdiene er uttrykt i prosentvis masse.
| C |
Mn |
Si |
P |
S |
Ni |
Cr |
Cu |
V |
| 0.08 |
1.51 |
0.89 |
0.015 |
0.013 |
0.016 |
0.021 |
0.18 |
0.003 |
C er karbon, Mn mangan, Si silisium, P fosfor, S svovel, nikkel, Cr krom, Cu kobber og V vanadium. De nødvendige kjemiske grensene må kontrolleres mot gjeldende fyllmetallklassifisering og den medfølgende produktspesifikasjonen.
Mekaniske egenskaper til ER70S-6 sveisemetall
Følgende verdier er KYAs publiserte mekaniske referanseegenskaper. Faktisk avsatt sveisemetallytelse kan variere med beskyttelsesgass, sveiseparametere, testforhold og det valgte produktet.
| Mechanical Property |
Publisert Reference Value |
| Strekkstyrke, Rm |
545 MPa |
| Yield Strength, ReL eller Rp0,2 |
452 MPa |
| Forlengelse |
29 % |
| Utgitt Impact Energy Reference |
91 J ved -30°C |
For applikasjoner som krever sertifisert slagfasthet, styrke eller sveiseprosedyrekvalifisering, bekrefter den relevante testrapporten, testmetoden, dekkgass og akseptkriterier for det faktiske leverte produktet.
Veiledning for sveisetråd, strøm og spenning
KYAs publiserte ER70S-6 referanseparametere inkluderer nominelle diametre på 0,8 mm, 1,0 mm, 1,2 mm og 1,6 mm. Tabellen nedenfor beholder de oppførte verdiene.
| Parameter |
0,8 mm |
1,0 mm |
1,2 mm |
1,6 mm |
| Sveisestrøm |
50–120 A |
70–180 A |
80–350 A |
140–500 A |
| Sveisespenning |
15–22 V |
18–24 V |
18–34 V |
20–42 V |
| Referansestrøm |
100 A |
150 A |
280 A |
350 A |
Dette er referanseområder i stedet for en komplett sveiseprosedyre. Passende verdier avhenger av trådmatingshastighet, overføringsmodus, sveiseposisjon, beskyttelsesgass, basismateriale, elektrodeutstikking og utstyr. Kvalifiserte sveiseprosedyrer må ha forrang der det er nødvendig.
Beskyttelsesgasser for ER70S-6 sveisetråd
KYAs originale produktinformasjon refererer til CO2, Ar + 5 % CO2 og Ar + 2 % O2 dekkgasskonfigurasjoner. Ytterligere passende argon-CO2-blandinger kan spesifiseres for spesielle ER70S-6 sveiseprodukter og prosedyrer.
Den valgte beskyttelsesgassen påvirker lysbueoppførsel, metalloverføring, penetrering, sprut og avsatte sveisemetallegenskaper. Bekreft gasssammensetningen i henhold til trådproduktet og den nødvendige sveiseprosedyren.
| beskyttelsesgass |
Betraktninger ved valg av |
| 100 % CO2 |
Felles for kompatible GMAW-applikasjoner i karbonstål; evaluere penetrasjons- og sprutadferd |
| Argon + CO2 Blanding |
Velg forholdet for tiltenkt metalloverføring, lysbueegenskaper og sveiseprosedyre |
| Argon + 2 % O2 |
Bruk kun der det er spesifisert for wire, basismetall og kvalifisert prosess |
Diametre for sveisetråd og spolemballasje
KYA viser solid MIG-sveisetrådprodukter i metriske og imperialistiske diameterbetegnelser, inkludert 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm, 0,030 tommer, 0,035 tommer og 0,045 tommers referanser innenfor det publiserte området.
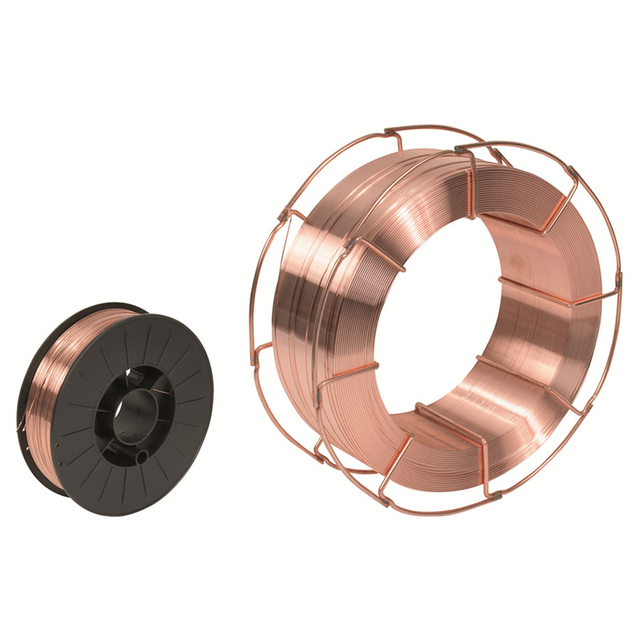
Publiserte emballasjereferanser inkluderer 5 kg, 15 kg og 20 kg spoleformater, samt individuelle produkter beskrevet ved bruk av 33 lb spoleemballasje. Tilgjengelighet og pakningskonfigurasjon bør bekreftes for hver trådkvalitet og diameter.
| Innkjøpsparameter |
Hva skal bekreftes |
| Fyllstoffklassifisering |
ER70S-6, ER70S-G eller annen spesifisert karakter |
| Tråddiameter |
Faktisk metrisk eller imperial diameter og toleranse |
| Wire Finish |
Kobberbelagt eller annen spesifisert overflatetilstand |
| Spole vekt |
Nødvendig netto sveisetrådmasse per spole |
| Spole dimensjoner |
Utvendig diameter, nav og monteringskompatibilitet |
| Sveiseutstyr |
Kompatibilitet med strømkilde, trådmater og sveisepistol |
| Skjermingsmedium |
Nødvendig dekkgass eller nedsenket lysbuesystem |
| Tekniske krav |
Klassifisering, batchdokumenter og mekaniske ytelseskrav |
Bruksområder for industriell sveisetråd
Generell stålfremstilling
ER70S-6 solid MIG sveisetråd brukes i egnede karbonstålfremstillingsprosesser for rammer, braketter, fabrikkerte sammenstillinger og industrielle komponenter. Fyllstoffklassifiseringen må samsvare med grunnmetallet og sveiseprosedyren.
Maskin- og utstyrsproduksjon
Sveisetråd brukes i produksjon av maskinkomponenter, utstyrsrammer og stålsammenstillinger. Tråddiameter, sveiseprosess og avsatte sveiseegenskaper bør samsvare med skjøtedesign og produksjonsspesifikasjoner.
Stålkonstruksjon og konstruksjon
Utvalgte gassskjermede sveisetråder og nedsenket buesveisetrådsystemer kan brukes i konstruksjonsstål. Prosjekter med spesifiserte kodekrav krever passende fyllstoffklassifiseringer, sveiseprosedyrer og støttedokumentasjon.
Skipsbygging og tung fabrikasjon
Industrielle sveisetilsetninger brukes i utvalgte skipsbyggings- og tunge fabrikasjonsoperasjoner. Materialets egnethet avhenger av stålkvalitet, skjøtkonfigurasjon, sveiseprosess, nødvendig seighet og gjeldende fabrikasjonsregler.
Trykkutstyr og rør
Sveisetråd for trykkutstyr, kjelekomponenter og rør skal velges i henhold til gjeldende konstruksjonskrav og kvalifisert sveiseprosedyre. Den generelle tilgjengeligheten av en fyllstoffkvalitet innebærer ikke godkjenning for enhver trykkholdig applikasjon.
Hvordan velge riktig sveisetråd
Å velge en sveisetråd starter med materialet som sveises og sveiseprosessen. Produktklassifisering, tråddiameter og nødvendige egenskaper bør vurderes sammen.
Sveiseprosess: Bekreft MIG/GMAW, TIG/GTAW eller SAW.
Uedle metall: Identifiser stålkvaliteten og relevant materialstandard.
Fyllstoffklassifisering: Spesifiser ER70S-6, ER70S-G eller gjeldende dykketrådskvalitet.
Tråddiameter: Tilpass tråden til utstyret, metalltykkelsen og sveiseprosedyren.
Beskyttelsesmedium: Bekreft CO2, argonbasert gass eller godkjent sveisefluks.
Sveiseegenskaper: Spesifiser nødvendig strekkfasthet, flytegrense, forlengelse og slagfasthet der det er aktuelt.
Sveiseposisjon: Bekreft at den valgte prosessen og prosedyren støtter den tiltenkte posisjonen.
Trådmating: Kontroller at drivruller, trådforing, kontaktspiss og spole er kompatible.
Emballasje: Spesifiser spolens vekt, diameter og beskyttelseskrav.
Dokumentasjon: Identifiser eventuelle nødvendige materialsertifikater, testrapporter eller batchsporbarhet.
For sikkerhetskritisk eller kodekontrollert fabrikasjon har den godkjente sveiseprosedyren, gjeldende standarder og prosjektkrav forrang fremfor generelle produktbeskrivelser.
Engros sveisetråd for distributører og produsenter
KYA leverer sveisetråd til distributører av forbruksmateriell for sveising, stålfabrikasjonsselskaper, maskinprodusenter og industrielle anskaffelsesteam som søker spesifiserte trådkvaliteter og emballasjekonfigurasjoner.
For å be om et tilbud, oppgi følgende informasjon:
Nødvendig sveisetrådtype og -kvalitet
Sveiseprosess og gjeldende klassifisering
Uedelt metall og tiltenkt fabrikasjonsapplikasjon
Tråddiameter og overflatefinish
Krav til dekkgass eller nedsenket lysbue
Nødvendige mekaniske egenskaper og testdokumentasjon
Spole eller annet etterspurt rekvisitaformat
Sveiseutstyr og trådmaterdetaljer
Bestillingsmengde og emballasjekrav
Destinasjonsland og forsendelseskrav
For erstatningssveisetilsetningsmaterialer, oppgi eksisterende produktklassifisering, etikett, teknisk spesifikasjon eller prøveinformasjon. KYA kan gjennomgå den forespurte ledningskonfigurasjonen og gi produkt- og tilbudsinformasjon.
Be om et engrostilbud for sveisetråd
Ofte stilte spørsmål om sveisetråd
Hvilke sveisetrådprodukter leverer KYA?
KYA lister ER70S-6 MIG-sveisetråd, valgt TIG-sveisetråd, CO2-gassskjermet sveisetråd, nedsenket lysbuesveisetråd og industriell sveisetråd for produksjon av sammensatt spiker. Bekreft spesifikasjonene for det valgte produktet.
Hva brukes ER70S-6 sveisetråd til?
ER70S-6 er en solid fylltråd av karbonstål som brukes i egnede gassmetallbuesveisingsapplikasjoner. Vanlige bruksområder inkluderer generell fabrikasjon, maskinkomponenter og kompatible strukturelle stålsammenstillinger.
Hva er forskjellen mellom ER70S-6 og ER70S-G?
ER70S-6 har en definert fyllstoffklassifisering med spesifiserte krav til kjemisk sammensetning. ER70S-G krever verifisering av den faktiske produktsammensetningen og gjeldende klassifisering. De to bør ikke erstattes uten å sjekke sveisekravene.
Kan ER70S-6 brukes med 100 % CO2?
Ja, ER70S-6 brukes ofte med CO2-beskyttelsesgass i kompatible GMAW-applikasjoner. Sveiseinnstillingene og avsatte sveiseegenskaper kan avvike fra de som oppnås med argonbaserte gassblandinger.
Kan ER70S-6 brukes med argon-CO2 dekkgass?
Ja, egnede argon-CO2-blandinger brukes med ER70S-6 for mange sveiseoperasjoner av karbonstål. Velg forholdet og sveiseparameterne i henhold til trådspesifikasjonen og godkjent prosedyre.
Hva er forskjellen mellom MIG og TIG sveisetråd?
MIG-tråd fungerer som en kontinuerlig matet forbrukselektrode i GMAW. TIG fyllstav eller wire leveres separat fra den ikke-forbrukbare wolframelektroden i GTAW. Utstyret og driftsparametrene er forskjellige mellom disse prosessene.
Hva er nedsenket lysbuesveisetråd?
Nedsenket buesveisetråd er en forbrukselektrode som brukes med en granulær sveisefluss. Tråd og flussmiddel må velges sammen for å oppnå de nødvendige sveiseegenskapene for den tiltenkte applikasjonen.
Hva er H08A, H08MnA og H10Mn2 sveisetråder?
Dette er trådkvalitetsbetegnelser som refereres til for nedsenket buesveising. Den nødvendige trådsammensetningen, gjeldende klassifisering, flusskombinasjon og mekaniske egenskaper bør bekreftes for selve sveiseprosedyren.
Hvilke sveisetråddiametre er tilgjengelige?
KYAs publiserte utvalg inkluderer MIG-sveisetrådprodukter med nominelle diametre som 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm og 1,6 mm, samt imperiale betegnelser. Bekreft den faktiske tilgjengelige diameteren for hver trådkvalitet.
Hvilke spolevekter er tilgjengelige for sveisetråd?
KYAs publiserte produktinformasjon refererer til 5 kg, 15 kg og 20 kg emballasjeformater, med visse produkter også beskrevet som 33 lb spoler. Den medfølgende pakken bør bekreftes for det eksakte produktet.
Produserer ER70S-6 sveisetråd slagg?
Solid ER70S-6 GMAW-tråd fungerer ikke med en konvensjonell slaggdannende flussmiddel som nedsenket lysbuesveising. Overflate silikatøyer eller andre sveiserester kan forekomme avhengig av prosess og sveiseforhold. Krav til rengjøring avhenger av den ferdige applikasjonen.
Kan ER70S-6 brukes til alle sveiseposisjoner?
ER70S-6 kan brukes i flere sveiseposisjoner med egnet utstyr og prosedyrer. Tillatt posisjon, metalloverføringsmodus og driftsinnstillinger må bekreftes for den spesifikke skjøten og applikasjonen.
Hvordan bør riktig sveisetråddiameter velges?
Vurder tykkelsen av uedelt metall, skjøtedesign, sveisestrøm, trådmaterkapasitet, sveiseposisjon og nødvendige produksjonsforhold. Velg en diameter som støttes av sveiseprosedyren og utstyret.
Hvilken informasjon kreves for et engrostilbud?
Oppgi sveisetrådkvalitet, diameter, prosess, skjermingsmedium, nødvendige standarder, emballasjestørrelse, mekaniske egenskaper, bestillingsmengde og destinasjonsland. Inkluder tekniske spesifikasjoner eller testdokumentasjonskrav der det er aktuelt.
Kontakt KYA for industriell sveisetråd