Produsen dan Pemasok Kawat Las Industri
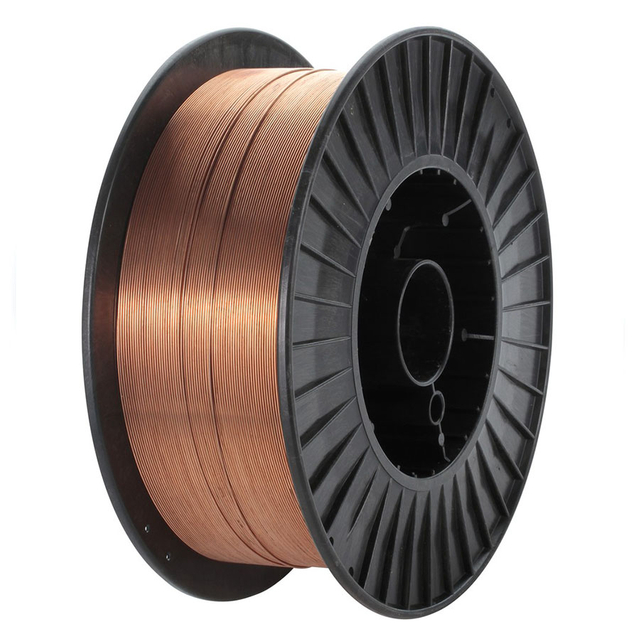
KYA memasok kawat las industri untuk fabrikasi logam, manufaktur mesin, pekerjaan baja struktural, produksi peralatan industri, dan operasi pengelasan profesional. Jangkauan kami meliputi kawat las MIG padat, kawat las berpelindung gas CO2, kawat pengisi las TIG pilihan, dan kawat las busur terendam untuk proses pengelasan yang kompatibel.
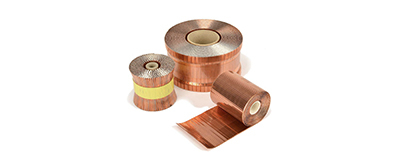
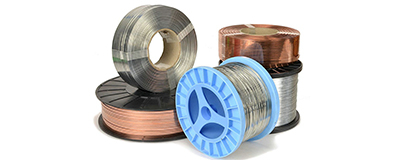
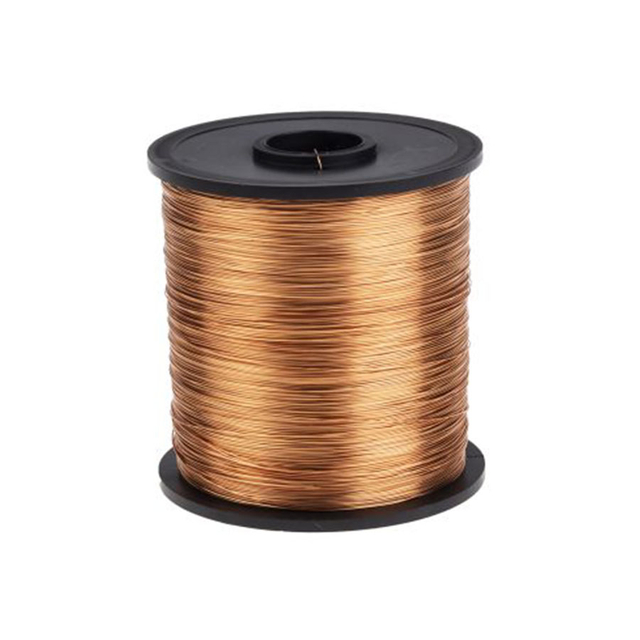
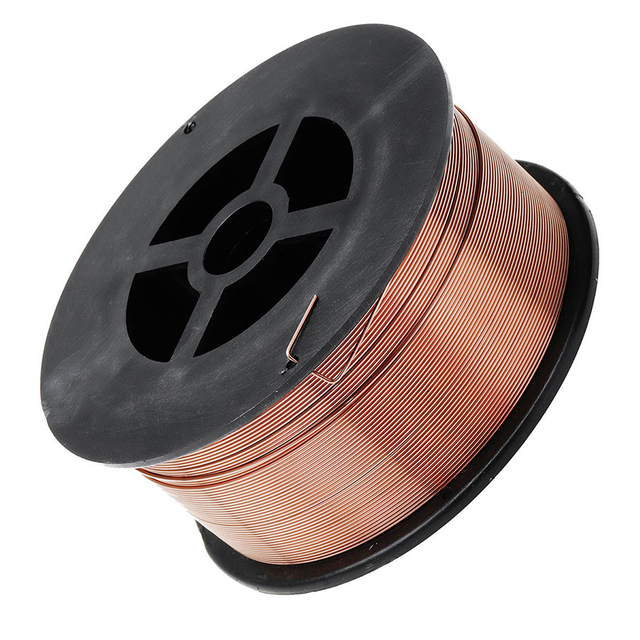
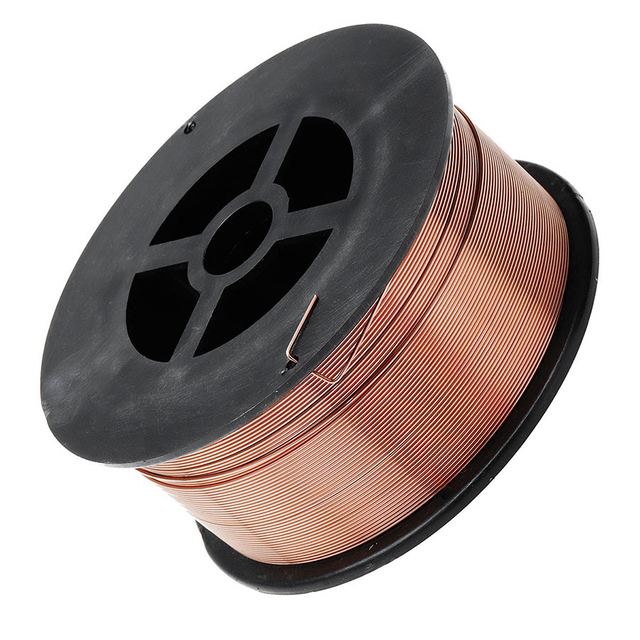
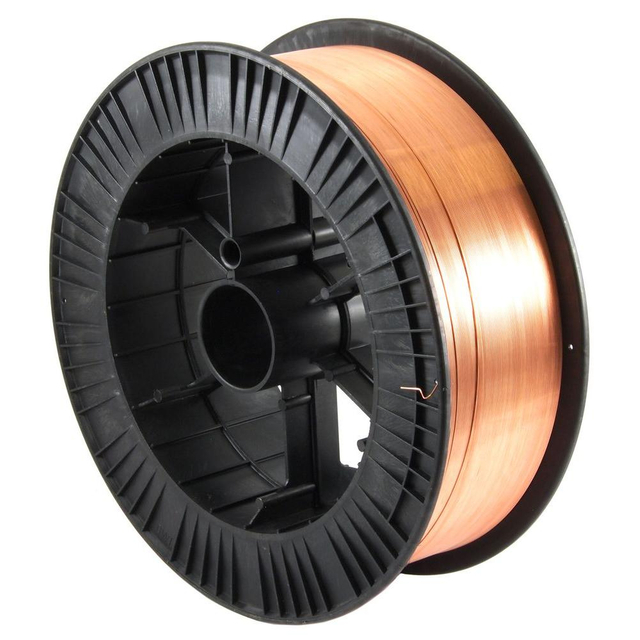
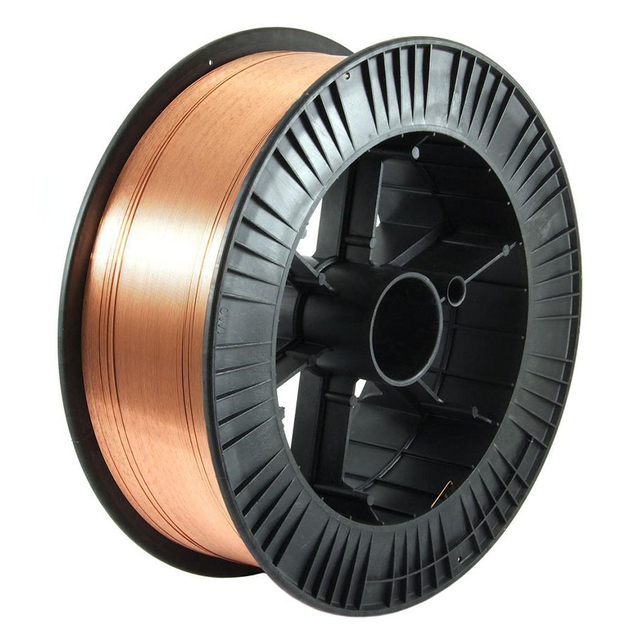
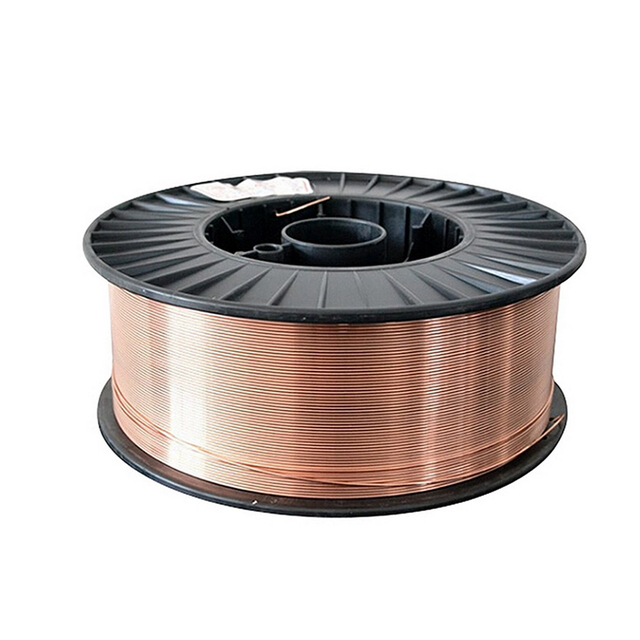
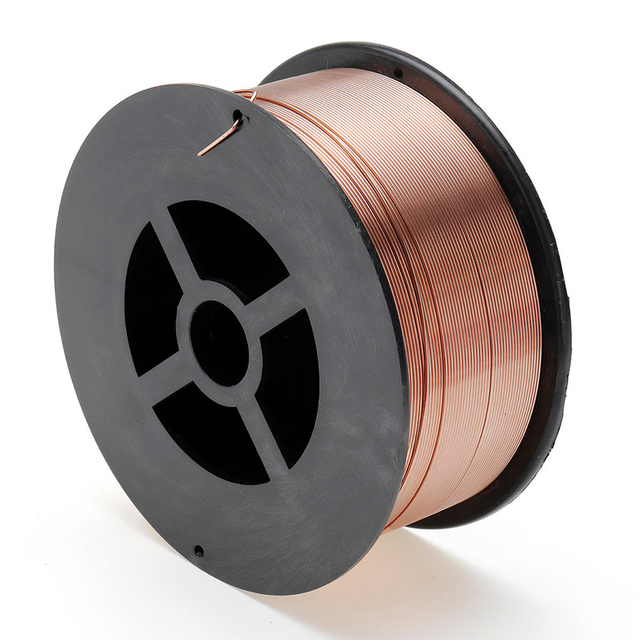
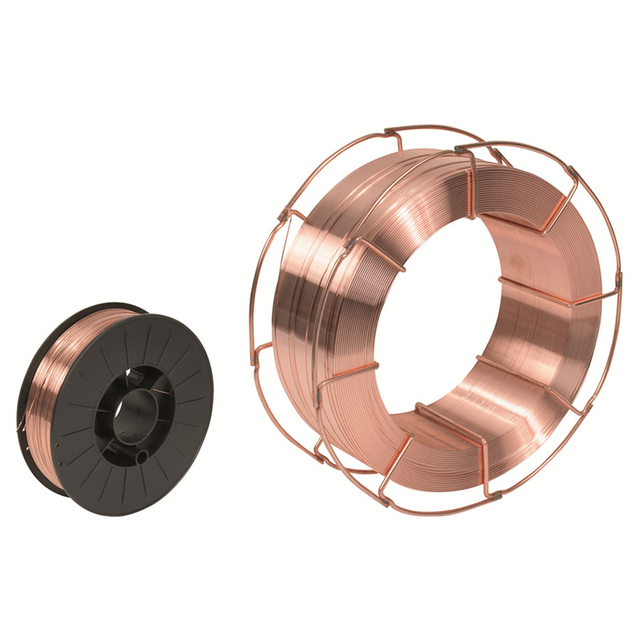
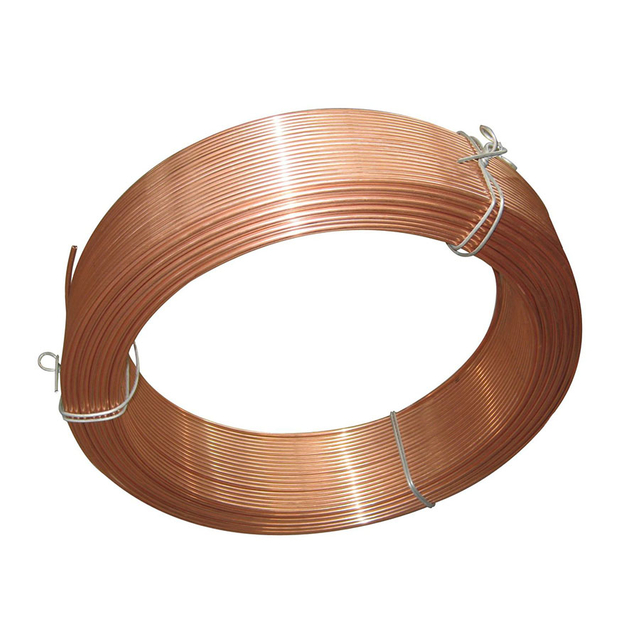
Produk yang tersedia antara lain kawat las baja ringan ER70S-6, referensi ER70S-G pilihan, kawat las TIG, kawat las busur terendam dan produk kawat khusus untuk industri manufaktur. KYA juga mencantumkan kawat las berlapis tembaga dalam berbagai diameter dan konfigurasi spul yang dipilih.
Bahan habis pakai las kami ditujukan untuk distributor pasokan las, bengkel fabrikasi, produsen mesin, kontraktor struktur baja, dan pembeli industri profesional. Pemilihan produk harus didasarkan pada proses pengelasan, logam dasar, klasifikasi pengisi yang diperlukan, diameter kawat, gas pelindung, persyaratan sifat mekanik dan peralatan pengelasan.
Minta Harga Grosir Kawat Las
Jenis Kawat Las Tersedia dari KYA
Kawat Las MIG untuk Baja Ringan
Kawat las MIG adalah elektroda habis pakai yang diumpankan secara kontinyu yang digunakan dalam pengelasan busur logam gas (GMAW). Pistol las memasukkan kawat ke dalam busur, di mana ia meleleh dan memasok logam pengisi ke sambungan las. Kolam las cair dilindungi oleh gas pelindung yang sesuai.
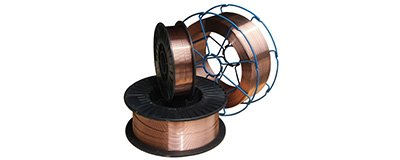
KYA mencantumkan produk kawat las MIG baja ringan, termasuk ER70S-6 dalam konfigurasi berlapis tembaga. Produk-produk ini digunakan dalam aplikasi pengelasan kompatibel yang melibatkan baja karbon dan baja paduan rendah yang sesuai.
Pilih kawat las MIG sesuai dengan klasifikasi pengisi yang ditentukan, diameter kawat, arus pengelasan, gas pelindung, dan kinerja logam las yang diperlukan.
Kawat Las Berpelindung Gas ER70S-6 CO2
ER70S-6 adalah kawat las padat baja karbon yang umum digunakan dalam aplikasi GMAW. Kandungan deoxidizer mangan dan silikonnya mendukung kinerja pengelasan pada material baja karbon yang disiapkan dengan sesuai, termasuk beberapa baja dengan skala pabrik atau oksidasi permukaan terbatas.
KYA mencantumkan produk ER70S-6 untuk CO2 dan gas pelindung campuran berbasis argon yang sesuai. Komposisi gas yang benar, parameter pengelasan dan prosedur pengelasan bergantung pada logam dasar dan aplikasinya.
Kawat ER70S-6 digunakan dalam fabrikasi baja umum, pembuatan mesin, komponen struktural, dan aplikasi pengelasan baja karbon lain yang disetujui.
Kawat Las ER70S-G
ER70S-G merupakan klasifikasi logam pengisi dengan persyaratan komposisi yang harus diverifikasi melalui spesifikasi produk yang berlaku. Ini tidak secara otomatis dianggap identik dengan ER70S-6.
Untuk pertanyaan ER70S-G, berikan komposisi kimia yang diperlukan, klasifikasi yang berlaku, logam dasar, gas pelindung, dan sifat mekanik. Ketersediaan dan kesesuaian produk harus dikonfirmasi untuk prosedur pengelasan yang diperlukan.
Kawat Pengisi Las TIG
Pengelasan TIG, juga dikenal sebagai pengelasan busur tungsten gas (GTAW), menggunakan elektroda tungsten yang tidak dapat dikonsumsi untuk menghasilkan busur. Batang atau kawat pengisi terpisah dapat ditambahkan ke kolam las seperti yang dipersyaratkan oleh prosedur sambungan dan pengelasan.
KYA mencantumkan produk kawat las TIG berlapis tembaga. Pembeli harus memverifikasi klasifikasi logam pengisi, diameter, panjang atau bentuk pasokan, kompatibilitas logam dasar dan gas pelindung yang ditentukan.
Parameter operasi pengelasan MIG tidak boleh diterapkan langsung pada pengelasan TIG. Prosesnya menggunakan pengaturan elektroda dan pengaturan peralatan yang berbeda.
Kawat Las Busur Terendam
Pengelasan busur terendam (SAW) menggunakan elektroda kawat habis pakai yang diumpankan secara kontinyu dan fluks granular yang menutupi busur pengelasan. Fluks dan kawat harus dipilih sebagai sistem yang kompatibel untuk mencapai sifat las yang diperlukan.
Referensi rangkaian bahan las yang diterbitkan KYA merujuk pada grade kawat las busur terendam H08A (EL12), H08MnA (EM12) dan H10Mn2 (EH14). Tingkat yang tepat, pasangan fluks dan klasifikasi yang berlaku harus dikonfirmasi untuk produk yang dipilih.
Kawat SAW digunakan dalam operasi pengelasan mekanis yang sesuai untuk struktur baja, fabrikasi berat, dan rakitan industri lainnya di mana prosedur pengelasan memungkinkan proses tersebut.
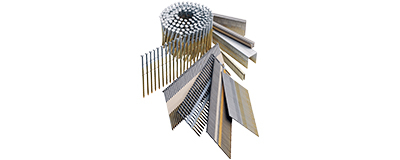
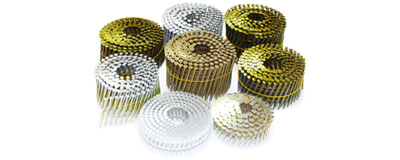
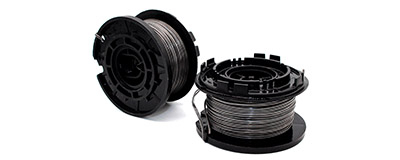
Kawat Las untuk Pembuatan Kuku Coil Susun
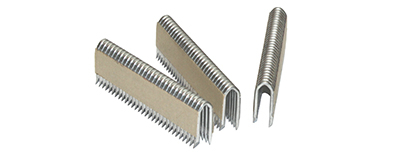
KYA juga mencantumkan kawat las untuk produksi paku koil susun. Produk ini memiliki tujuan industri yang berbeda dari kawat pengisi las busur habis pakai yang digunakan untuk penyambungan logam.
Produsen harus menyediakan peralatan produksi paku kumparan, dimensi kawat, bahan dan persyaratan penyambungan ketika meminta kawat las industri jenis ini.
MIG vs TIG vs Kawat Las Busur Terendam
Proses pengelasan yang berbeda memerlukan bentuk bahan habis pakai dan kondisi pengoperasian yang berbeda. Pilih kawat las sesuai dengan proses dan prosedur pengelasan yang berlaku.
| Proses Pengelasan |
Pengaturan Pengisi |
Metode Perlindungan |
Aplikasi Khas |
| MIG/GMAW |
Elektroda kawat habis pakai yang diumpankan secara terus menerus |
Gas pelindung eksternal |
Fabrikasi dan manufaktur baja umum |
| TIG/GTAW |
Pisahkan batang pengisi atau kawat dengan elektroda tungsten |
Gas pelindung inert |
Sambungan presisi dan operasi pengelasan terkontrol |
| GERGAJI |
Elektroda kawat habis pakai yang diumpankan secara terus menerus |
Fluks pengelasan granular |
Fabrikasi baja mekanis dan berat |
Klasifikasi kawat las yang diperlukan, media pelindung dan jangkauan operasi harus diverifikasi untuk proses yang dipilih. Logam pengisi tidak boleh diganti semata-mata karena mempunyai diameter atau komposisi baja yang serupa.
Spesifikasi Kawat Las Baja Ringan ER70S-6
ER70S-6 banyak digunakan sebagai kawat padat baja ringan untuk pengelasan busur logam gas. Komposisi pengisi nominal mencakup deoksidasi mangan dan silikon. Karakteristik pengelasan tergantung pada kualitas kawat, gas pelindung, logam dasar, pengaturan peralatan dan prosedur pengelasan.
Angka komposisi kimia dan sifat mekanik berikut adalah nilai referensi yang dipublikasikan dalam informasi kawat las KYA. Hal ini tidak boleh ditafsirkan sebagai jaminan hasil untuk setiap batch produksi atau kombinasi gas pelindung.
Komposisi Kimia Kawat Las ER70S-6
Tabel di bawah menunjukkan analisis unsur yang dipublikasikan. Nilai dinyatakan sebagai persentase massa.
| C |
Mn |
Si |
P |
S |
Ni |
Cr |
Cu |
V |
| 0.08 |
1.51 |
0.89 |
0.015 |
0.013 |
0.016 |
0.021 |
0.18 |
0.003 |
C adalah karbon, Mn mangan, silikon Si, fosfor P, belerang S, nikel Ni, kromium Cr, tembaga Cu dan vanadium V. Batas kimia yang disyaratkan harus dibandingkan dengan klasifikasi logam pengisi yang berlaku dan spesifikasi produk yang disediakan.
Sifat Mekanik Logam Las ER70S-6
Nilai-nilai berikut adalah sifat mekanik referensi yang diterbitkan KYA. Kinerja logam las yang diendapkan sebenarnya dapat bervariasi berdasarkan gas pelindung, parameter pengelasan, kondisi pengujian, dan produk yang dipilih.
| Properti Mekanik |
Nilai Referensi yang Diterbitkan |
| Kekuatan Tarik, Rm |
545 MPa |
| Kekuatan Hasil, ReL atau Rp0,2 |
452 MPa |
| Pemanjangan |
29% |
| Referensi Energi Dampak yang Diterbitkan |
91 J pada -30°C |
Untuk aplikasi yang memerlukan sertifikasi ketangguhan benturan, kekuatan atau kualifikasi prosedur pengelasan, konfirmasikan laporan pengujian yang relevan, metode pengujian, gas pelindung, dan kriteria penerimaan untuk produk yang dipasok sebenarnya.
Diameter Kawat Las, Panduan Arus dan Tegangan
Parameter referensi ER70S-6 yang diterbitkan KYA mencakup diameter nominal 0,8 mm, 1,0 mm, 1,2 mm, dan 1,6 mm. Tabel di bawah mempertahankan nilai yang tercantum.
| Parameter |
0,8 mm |
1,0 mm |
1,2 mm |
1,6 mm |
| Arus Pengelasan |
50–120 A |
70–180 A |
80–350 A |
140–500 A |
| Tegangan Pengelasan |
15–22 abad |
Abad 18–24 |
18–34 abad |
20–42 SM |
| Referensi Saat Ini |
100 A |
150 A |
280 A |
350 A |
Ini adalah rentang referensi dan bukan prosedur pengelasan lengkap. Nilai yang sesuai bergantung pada kecepatan pengumpanan kawat, mode transfer, posisi pengelasan, gas pelindung, bahan dasar, penempelan elektroda, dan peralatan. Prosedur pengelasan yang memenuhi syarat harus diutamakan jika diperlukan.
Gas Pelindung untuk Kawat Las ER70S-6
Informasi produk asli KYA merujuk pada konfigurasi gas pelindung CO2, Ar + 5% CO2 dan Ar + 2% O2. Campuran argon-CO2 tambahan yang sesuai dapat ditentukan untuk produk dan prosedur pengelasan ER70S-6 tertentu.
Gas pelindung yang dipilih mempengaruhi perilaku busur, transfer logam, penetrasi, percikan dan sifat logam las yang diendapkan. Konfirmasikan komposisi gas sesuai dengan produk kawat dan prosedur pengelasan yang diperlukan.
| Gas Pelindung |
Pertimbangan Pemilihan |
| 100% CO2 |
Umum untuk aplikasi GMAW baja karbon yang kompatibel; mengevaluasi penetrasi dan perilaku percikan |
| Campuran Argon + CO2 |
Pilih rasio perpindahan logam yang diinginkan, karakteristik busur dan prosedur pengelasan |
| Argon + 2% O2 |
Gunakan hanya jika ditentukan untuk kawat, logam dasar, dan proses yang memenuhi syarat |
Diameter Kawat Las dan Kemasan Spool
KYA mencantumkan produk kawat las MIG padat dalam sebutan diameter metrik dan imperial, termasuk referensi 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm, 0,030 inci, 0,035 inci, dan 0,045 inci dalam rentang yang dipublikasikan.
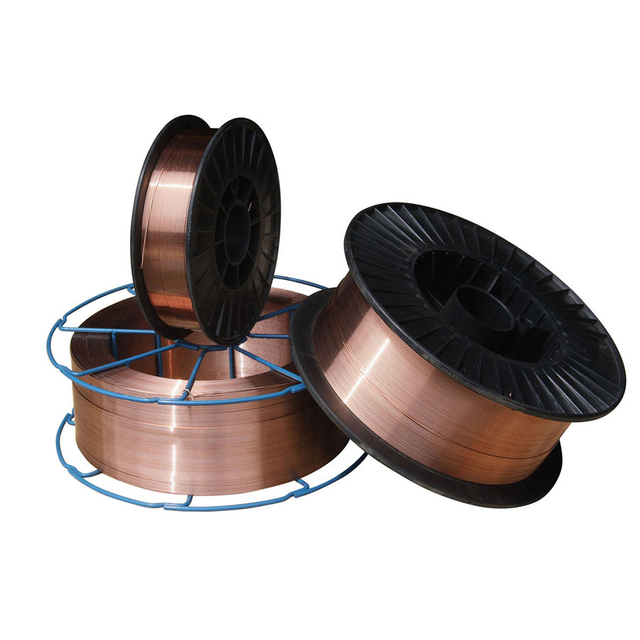
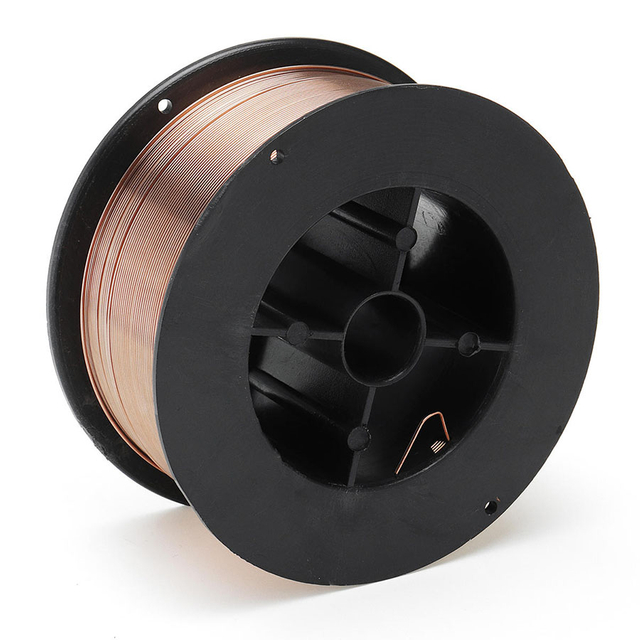
Referensi kemasan yang dipublikasikan mencakup format spul 5 kg, 15 kg, dan 20 kg, serta produk individual yang dijelaskan menggunakan kemasan spul 33 pon. Ketersediaan dan konfigurasi pengepakan harus dikonfirmasi untuk setiap tingkat dan diameter kawat.
| Parameter Pembelian |
Apa yang Harus Dikonfirmasi |
| Klasifikasi Pengisi |
ER70S-6, ER70S-G atau kelas tertentu lainnya |
| Diameter Kawat |
Diameter dan toleransi metrik atau imperial sebenarnya |
| Kawat Selesai |
Dilapisi tembaga atau kondisi permukaan tertentu lainnya |
| Berat Spul |
Massa kawat las bersih yang diperlukan per gulungan |
| Dimensi Kumparan |
Diameter luar, hub, dan kompatibilitas pemasangan |
| Peralatan Pengelasan |
Kompatibilitas sumber daya, pengumpan kawat, dan pistol las |
| Media Pelindung |
Diperlukan gas pelindung atau sistem fluks busur terendam |
| Persyaratan Teknis |
Klasifikasi, dokumen batch, dan persyaratan kinerja mekanis |
Aplikasi Kawat Las Industri
Fabrikasi Baja Umum
Kawat las MIG padat ER70S-6 digunakan dalam proses fabrikasi baja karbon yang sesuai untuk rangka, braket, rakitan fabrikasi, dan komponen industri. Klasifikasi pengisi harus sesuai dengan logam dasar dan prosedur pengelasan.
Manufaktur Mesin dan Peralatan
Kawat las digunakan dalam pembuatan komponen mesin, rangka peralatan, dan rakitan baja. Diameter kawat, proses pengelasan, dan sifat las yang diendapkan harus sesuai dengan desain sambungan dan spesifikasi produksi.
Pekerjaan Baja dan Konstruksi Struktural
Kabel las berpelindung gas tertentu dan sistem kawat las busur terendam dapat digunakan dalam fabrikasi baja struktural. Proyek dengan persyaratan kode tertentu memerlukan klasifikasi pengisi yang sesuai, prosedur pengelasan, dan dokumentasi pendukung.
Pembuatan Kapal dan Fabrikasi Berat
Bahan habis pakai pengelasan industri digunakan dalam pembuatan kapal tertentu dan operasi fabrikasi berat. Kesesuaian material bergantung pada grade baja, konfigurasi sambungan, proses pengelasan, ketangguhan yang diperlukan, dan aturan fabrikasi yang berlaku.
Peralatan Tekanan dan Perpipaan
Kawat las untuk peralatan bertekanan, komponen ketel, dan perpipaan harus dipilih sesuai dengan persyaratan konstruksi yang berlaku dan prosedur pengelasan yang memenuhi syarat. Ketersediaan tingkat pengisi secara umum tidak berarti disetujui untuk setiap aplikasi yang mengandung tekanan.
Cara Memilih Kawat Las yang Tepat
Pemilihan kawat las dimulai dari bahan yang akan dilas dan proses pengelasan. Klasifikasi produk, diameter kawat dan properti yang diperlukan harus dipertimbangkan bersama.
Proses pengelasan: Konfirmasi MIG/GMAW, TIG/GTAW atau SAW.
Logam dasar: Identifikasi kelas baja dan standar material yang relevan.
Klasifikasi pengisi: Tentukan ER70S-6, ER70S-G atau kelas kawat busur terendam yang berlaku.
Diameter kawat: Sesuaikan kawat dengan peralatan, ketebalan logam, dan prosedur pengelasan.
Media pelindung: Pastikan CO2, gas berbasis argon, atau fluks pengelasan yang disetujui.
Sifat las: Tentukan kekuatan tarik, kekuatan luluh, perpanjangan dan ketangguhan impak yang diperlukan jika diperlukan.
Posisi pengelasan: Konfirmasikan bahwa proses dan prosedur yang dipilih mendukung posisi yang diinginkan.
Pengumpanan kawat: Verifikasi gulungan penggerak, pelapis kawat, ujung kontak, dan kompatibilitas spool.
Pengemasan: Tentukan berat spool, diameter dan persyaratan perlindungan.
Dokumentasi: Identifikasi sertifikat material, laporan pengujian, atau ketertelusuran batch yang diperlukan.
Untuk fabrikasi yang kritis terhadap keselamatan atau dikontrol kode, prosedur pengelasan yang disetujui, standar yang berlaku, dan persyaratan proyek diutamakan daripada deskripsi produk secara umum.
Grosir Kawat Las untuk Distributor dan Produsen
KYA memasok kawat las untuk distributor bahan las, perusahaan fabrikasi baja, produsen mesin, dan tim pengadaan industri yang mencari kualitas kawat dan konfigurasi kemasan tertentu.
Untuk meminta penawaran, berikan informasi berikut:
Jenis dan kelas kawat las yang diperlukan
Proses pengelasan dan klasifikasi yang berlaku
Logam dasar dan aplikasi fabrikasi yang dimaksudkan
Diameter kawat dan permukaan akhir
Persyaratan gas pelindung atau fluks busur terendam
Sifat mekanik dan dokumentasi pengujian yang diperlukan
Spool atau format persediaan lain yang diminta
Peralatan las dan detail pengumpan kawat
Jumlah pesanan dan persyaratan pengemasan
Negara tujuan dan persyaratan pengiriman
Untuk bahan habis pakai pengelasan pengganti, berikan klasifikasi produk, label, spesifikasi teknis, atau informasi sampel yang ada. KYA dapat meninjau konfigurasi kabel yang diminta dan memberikan informasi produk dan penawaran.
Minta Penawaran Kawat Las Grosir
Pertanyaan Yang Sering Diajukan Tentang Kawat Las
Produk kawat las apa yang disuplai KYA?
KYA mencantumkan kawat las MIG ER70S-6, kawat pengisi TIG pilihan, kawat las berpelindung gas CO2, kawat las busur terendam, dan kawat las industri untuk pembuatan paku susun. Konfirmasikan spesifikasi produk yang dipilih.
Untuk apa kawat las ER70S-6 digunakan?
ER70S-6 adalah kawat pengisi padat baja karbon yang digunakan dalam aplikasi pengelasan busur logam gas yang sesuai. Kegunaan umum meliputi fabrikasi umum, komponen mesin, dan rakitan baja struktural yang kompatibel.
Apa perbedaan antara ER70S-6 dan ER70S-G?
ER70S-6 memiliki klasifikasi pengisi yang ditentukan dengan persyaratan komposisi kimia yang ditentukan. ER70S-G memerlukan verifikasi komposisi produk sebenarnya dan klasifikasi yang berlaku. Keduanya tidak boleh diganti tanpa memeriksa persyaratan pengelasan.
Bisakah ER70S-6 digunakan dengan 100% CO2?
Ya, ER70S-6 umumnya digunakan dengan gas pelindung CO2 dalam aplikasi GMAW yang kompatibel. Pengaturan pengelasan dan sifat las yang diendapkan mungkin berbeda dari yang diperoleh dengan campuran gas berbasis argon.
Bisakah ER70S-6 digunakan dengan gas pelindung argon-CO2?
Ya, campuran argon-CO2 yang sesuai digunakan dengan ER70S-6 untuk banyak operasi pengelasan baja karbon. Pilih rasio dan parameter pengelasan sesuai dengan spesifikasi kawat dan prosedur yang disetujui.
Apa perbedaan kawat las MIG dan TIG?
Kawat MIG bertindak sebagai elektroda konsumsi yang diumpankan secara kontinyu di GMAW. Batang atau kawat pengisi TIG disediakan secara terpisah dari elektroda tungsten yang tidak dapat dikonsumsi di GTAW. Peralatan dan parameter operasi berbeda antara proses-proses ini.
Apa itu kawat las busur terendam?
Kawat las busur terendam adalah elektroda habis pakai yang digunakan dengan fluks las granular. Kawat dan fluks harus dipilih bersama-sama untuk mencapai sifat las yang diperlukan untuk aplikasi yang diinginkan.
Apa itu kabel las H08A, H08MnA dan H10Mn2?
Ini adalah sebutan kelas kawat yang direferensikan untuk pengelasan busur terendam. Komposisi kawat yang diperlukan, klasifikasi yang berlaku, kombinasi fluks dan sifat mekanik harus dikonfirmasi untuk prosedur pengelasan yang sebenarnya.
Berapa diameter kawat las yang tersedia?
Rangkaian produk KYA yang diterbitkan mencakup produk kawat las MIG dengan diameter nominal seperti 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, dan 1,6 mm, serta sebutan imperial. Konfirmasikan diameter sebenarnya yang tersedia untuk setiap tingkat kawat.
Berapa beban kumparan yang tersedia untuk kawat las?
Informasi produk KYA yang dipublikasikan merujuk pada format kemasan 5 kg, 15 kg, dan 20 kg, dengan produk tertentu juga digambarkan sebagai gulungan 33 pon. Paket yang disediakan harus dikonfirmasi untuk produk persisnya.
Apakah kawat las ER70S-6 menghasilkan terak?
Kawat GMAW ER70S-6 padat tidak beroperasi dengan fluks pembentuk terak konvensional seperti pengelasan busur terendam. Pulau silikat permukaan atau residu pengelasan lainnya dapat terjadi tergantung pada proses dan kondisi pengelasan. Persyaratan pembersihan tergantung pada aplikasi akhir.
Apakah ER70S-6 dapat digunakan untuk semua posisi pengelasan?
ER70S-6 dapat digunakan dalam berbagai posisi pengelasan dengan peralatan dan prosedur yang sesuai. Posisi yang diizinkan, mode perpindahan logam, dan pengaturan pengoperasian harus dikonfirmasi untuk sambungan dan aplikasi tertentu.
Bagaimana cara memilih diameter kawat las yang benar?
Pertimbangkan ketebalan logam dasar, desain sambungan, arus pengelasan, kemampuan pengumpan kawat, posisi pengelasan dan kondisi produksi yang diperlukan. Pilih diameter yang didukung oleh prosedur dan peralatan pengelasan.
Informasi apa yang diperlukan untuk penawaran grosir?
Menyediakan kelas kawat las, diameter, proses, media pelindung, standar yang diperlukan, ukuran kemasan, sifat mekanik, jumlah pesanan dan negara tujuan. Sertakan spesifikasi teknis atau persyaratan dokumentasi pengujian jika berlaku.
Hubungi KYA untuk Kawat Las Industri