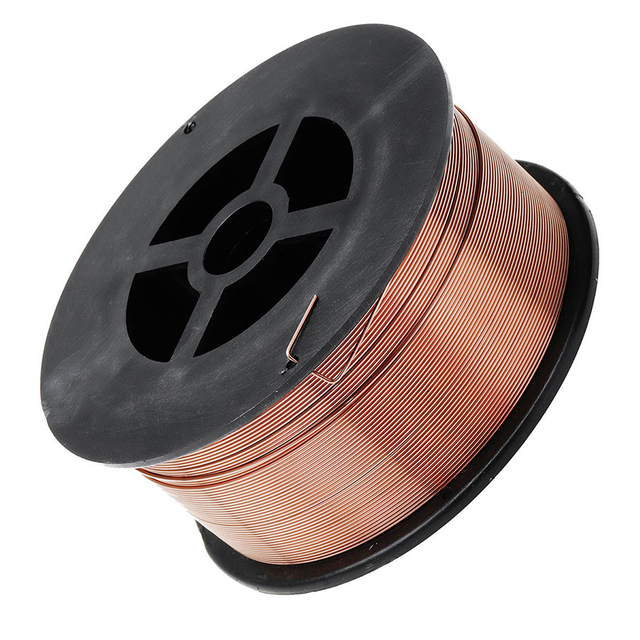
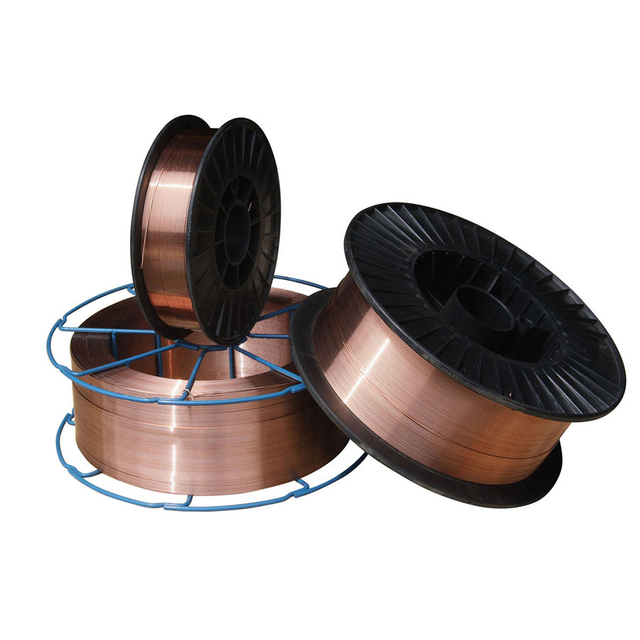
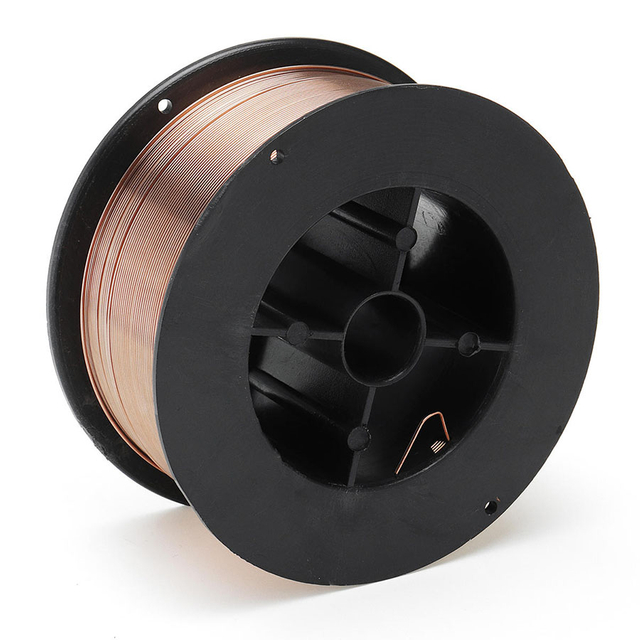
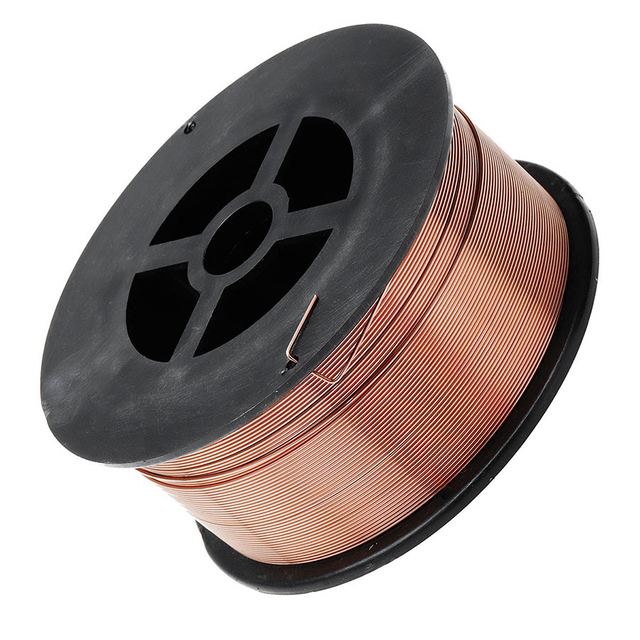
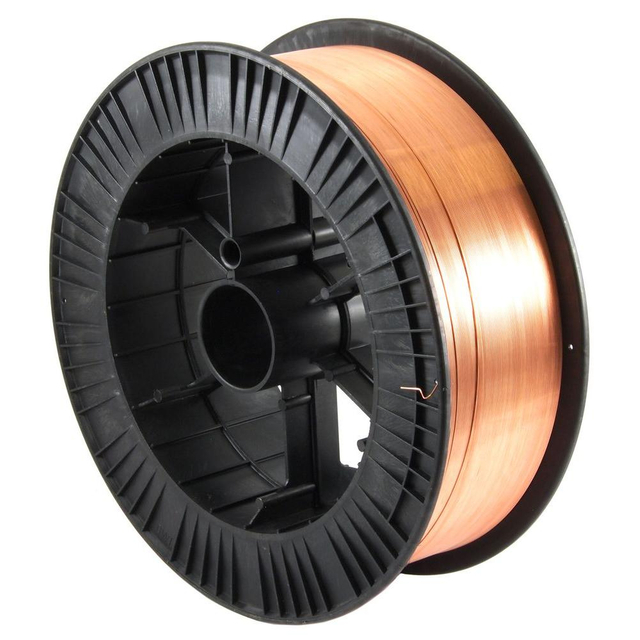
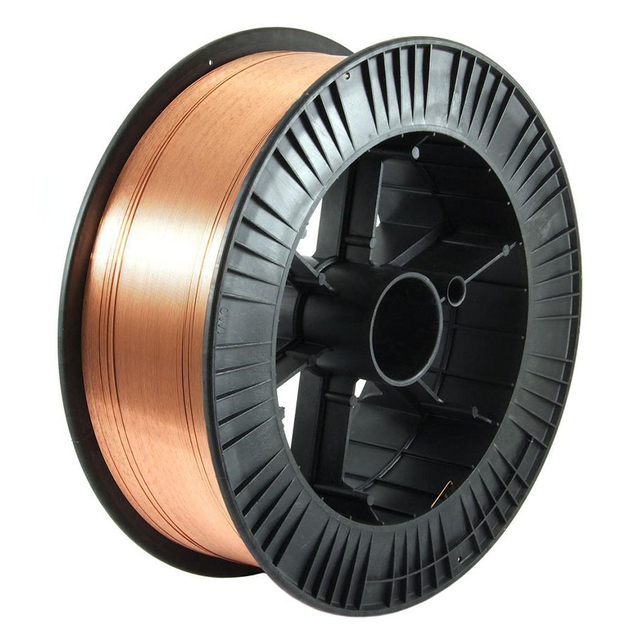
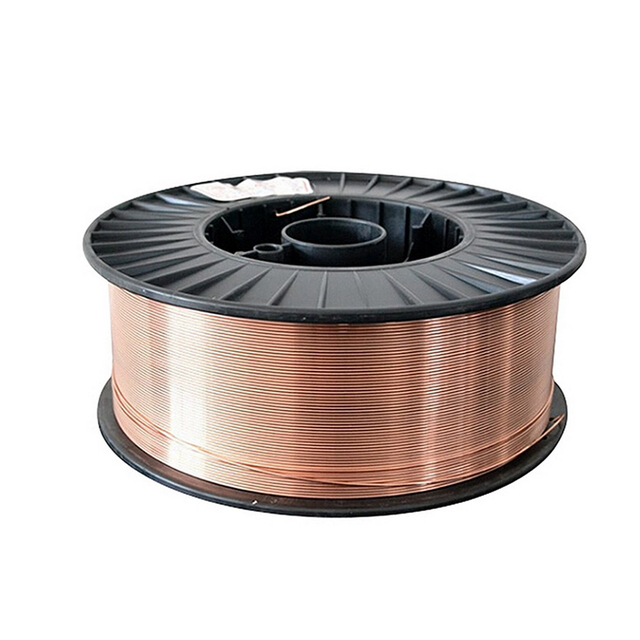
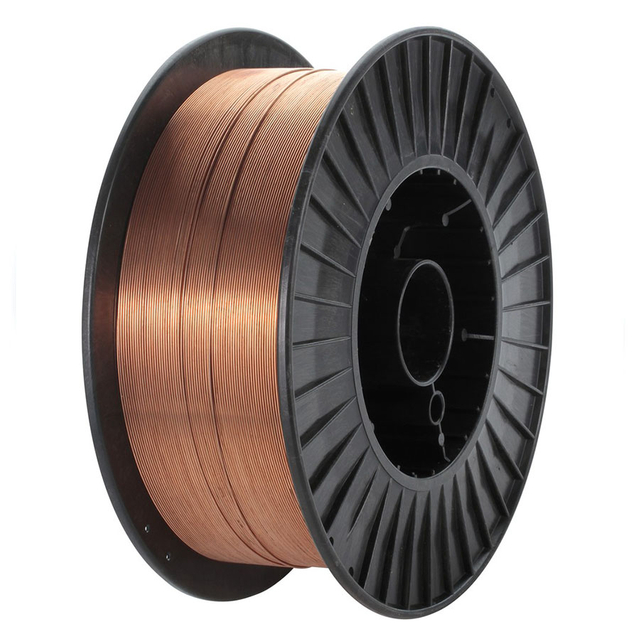
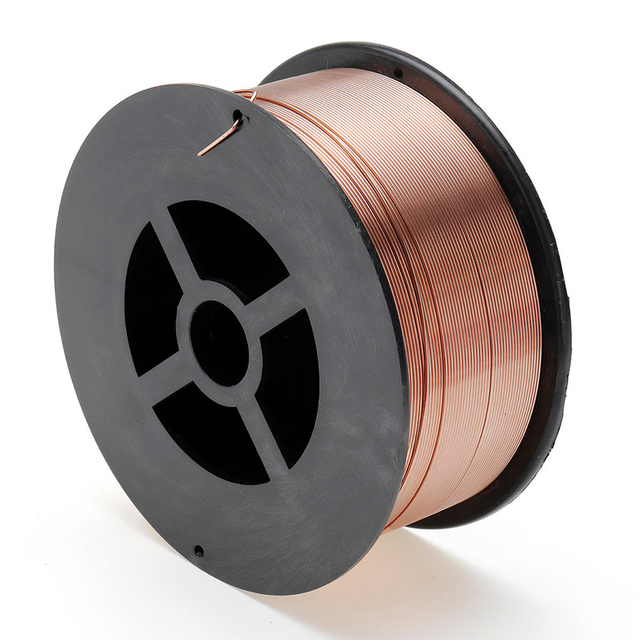
ອຸດສາຫະກຳ ລວດເຊື່ອມ ຜູ້ຜະລິດ ແລະ ຈຳໜ່າຍ
KYA ສະຫນອງສາຍການເຊື່ອມໂລຫະອຸດສາຫະກໍາສໍາລັບການ fabrication ໂລຫະ, ການຜະລິດເຄື່ອງຈັກ, ເຫຼັກໂຄງສ້າງ, ການຜະລິດອຸປະກອນອຸດສາຫະກໍາແລະການດໍາເນີນງານການເຊື່ອມໂລຫະມືອາຊີບ. ຊ່ວງຂອງພວກເຮົາປະກອບມີສາຍເຊື່ອມ MIG ແຂງ, ສາຍເຊື່ອມໂລຫະທີ່ມີອາຍແກັສ CO2, ສາຍການເຊື່ອມໂລຫະ TIG ທີ່ເລືອກ ແລະສາຍເຊື່ອມອາກໂຄ່ງໃຕ້ນ້ຳສໍາລັບຂະບວນການເຊື່ອມໂລຫະທີ່ເຂົ້າກັນໄດ້.
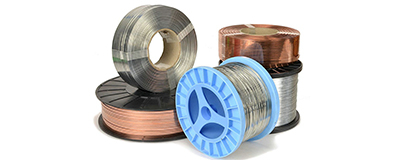
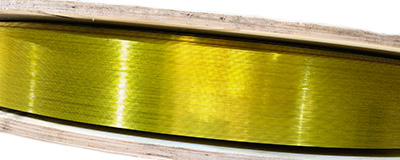
ຜະລິດຕະພັນທີ່ມີຢູ່ລວມມີ ER70S-6 ສາຍເຊື່ອມເຫຼັກອ່ອນ, ເອກະສານອ້າງອີງ ER70S-G ທີ່ເລືອກ, ສາຍເຊື່ອມ TIG, ສາຍເຊື່ອມໂລຫະໃຕ້ນ້ຳ ແລະ ຜະລິດຕະພັນສາຍເຫຼັກພິເສດສຳລັບການຜະລິດອຸດສາຫະກຳ. KYA ຍັງບອກລາຍຊື່ສາຍເຊື່ອມທີ່ເຄືອບດ້ວຍທອງແດງໃນເສັ້ນຜ່າສູນກາງທີ່ແຕກຕ່າງກັນ ແລະການຕັ້ງຄ່າສະເປປູທີ່ເລືອກ.
ເຄື່ອງບໍລິໂພກການເຊື່ອມໂລຫະຂອງພວກເຮົາແມ່ນມີຈຸດປະສົງສໍາລັບຜູ້ຈໍາຫນ່າຍສະຫນອງການເຊື່ອມໂລຫະ, ກອງປະຊຸມ fabrication, ຜູ້ຜະລິດເຄື່ອງຈັກ, ຜູ້ຮັບເຫມົາໂຄງສ້າງເຫຼັກແລະຜູ້ຊື້ອຸດສາຫະກໍາມືອາຊີບ. ການເລືອກຜະລິດຕະພັນຄວນຈະອີງໃສ່ຂະບວນການເຊື່ອມໂລຫະ, ໂລຫະພື້ນຖານ, ການຈັດປະເພດ filler ທີ່ຕ້ອງການ, ເສັ້ນຜ່າສູນກາງຂອງສາຍ, ອາຍແກັສ shielding, ຄວາມຕ້ອງການຊັບສິນກົນຈັກແລະອຸປະກອນການເຊື່ອມໂລຫະ.
ຮ້ອງຂໍ ລວດເຊື່ອມ ລາຄາຂາຍສົ່ງ
ປະເພດຂອງ ລວດເຊື່ອມ ມີໃຫ້ຈາກ KYA
MIG ລວດເຊື່ອມ ສໍາລັບ Mild Steel
ສາຍເຊື່ອມ MIG ເປັນ electrode ບໍລິໂພກຢ່າງຕໍ່ເນື່ອງທີ່ໃຊ້ໃນການເຊື່ອມໂລຫະອາຍແກັສ (GMAW). ປືນເຊື່ອມຈະເອົາເສັ້ນລວດເຂົ້າໄປໃນສ່ວນໂຄ້ງ, ບ່ອນທີ່ມັນລະລາຍ ແລະສະໜອງໂລຫະ filler ໃຫ້ກັບສ່ວນເຊື່ອມ. ສະລອຍນ້ໍາເຊື່ອມ molten ຖືກປົກປ້ອງໂດຍອາຍແກັສປ້ອງກັນທີ່ເຫມາະສົມ.
KYA ລາຍຊື່ຜະລິດຕະພັນສາຍເຊື່ອມ MIG ເຫຼັກອ່ອນ, ລວມທັງ ER70S-6 ໃນການຕັ້ງຄ່າທີ່ເຮັດດ້ວຍທອງແດງ. ຜະລິດຕະພັນເຫຼົ່ານີ້ໄດ້ຖືກນໍາໃຊ້ໃນຄໍາຮ້ອງສະຫມັກການເຊື່ອມໂລຫະທີ່ເຂົ້າກັນໄດ້ທີ່ກ່ຽວຂ້ອງກັບເຫຼັກກາກບອນແລະເຫຼັກໂລຫະປະສົມຕ່ໍາທີ່ເຫມາະສົມ.
ເລືອກສາຍເຊື່ອມ MIG ອີງຕາມການຈັດປະເພດ filler ທີ່ກໍານົດໄວ້, ເສັ້ນຜ່າສູນກາງຂອງສາຍ, ປະຈຸບັນການເຊື່ອມໂລຫະ, ອາຍແກັສ shielding ແລະການປະຕິບັດການເຊື່ອມໂລຫະທີ່ຕ້ອງການ.
ER70S-6 CO2 ປ້ອງກັນອາຍແກັສ ລວດເຊື່ອມ
ER70S-6 ແມ່ນສາຍເຊື່ອມໂລຫະເຫຼັກກາກບອນທີ່ລະບຸທົ່ວໄປທີ່ໃຊ້ໃນການນຳໃຊ້ GMAW. ເນື້ອໃນ deoxidizer manganese ແລະ silicon ສະຫນັບສະຫນູນການປະຕິບັດການເຊື່ອມໂລຫະໃນວັດສະດຸເຫຼັກກາກບອນທີ່ກະກຽມທີ່ເຫມາະສົມ, ລວມທັງເຫຼັກບາງທີ່ມີຂະຫນາດໂຮງງານຈໍາກັດຫຼືການຜຸພັງດ້ານ.
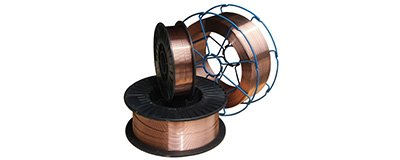
KYA ລາຍຊື່ຜະລິດຕະພັນ ER70S-6 ສໍາລັບ CO2 ແລະອາຍແກັສປ້ອງກັນປະສົມທີ່ອີງໃສ່ argon ທີ່ເໝາະສົມ. ອົງປະກອບອາຍແກັສທີ່ຖືກຕ້ອງ, ຕົວກໍານົດການເຊື່ອມໂລຫະແລະຂັ້ນຕອນການເຊື່ອມແມ່ນຂຶ້ນກັບໂລຫະພື້ນຖານແລະຄໍາຮ້ອງສະຫມັກ.
ສາຍ ER70S-6 ຖືກນໍາໃຊ້ໃນການຜະລິດເຫຼັກທົ່ວໄປ, ການຜະລິດເຄື່ອງຈັກ, ອົງປະກອບໂຄງສ້າງແລະຄໍາຮ້ອງສະຫມັກການເຊື່ອມໂລຫະກາກບອນອື່ນໆທີ່ໄດ້ຮັບການອະນຸມັດ.
ER70S-G ລວດເຊື່ອມ
ER70S-G ແມ່ນການຈັດປະເພດໂລຫະ filler ທີ່ມີຄວາມຕ້ອງການອົງປະກອບທີ່ຄວນໄດ້ຮັບການກວດສອບໂດຍຜ່ານຂໍ້ກໍານົດຂອງຜະລິດຕະພັນທີ່ກ່ຽວຂ້ອງ. ມັນບໍ່ຄວນຈະຖືກປະຕິບັດໂດຍອັດຕະໂນມັດຄືກັບ ER70S-6.
ສໍາລັບການສອບຖາມ ER70S-G, ສະຫນອງອົງປະກອບທາງເຄມີທີ່ຕ້ອງການ, ການຈັດປະເພດທີ່ໃຊ້ໄດ້, ໂລຫະພື້ນຖານ, ອາຍແກັສປ້ອງກັນແລະຄຸນສົມບັດກົນຈັກ. ການມີຜະລິດຕະພັນແລະຄວາມເຫມາະສົມຄວນໄດ້ຮັບການຢືນຢັນສໍາລັບຂັ້ນຕອນການເຊື່ອມໂລຫະທີ່ຕ້ອງການ.
TIG ເຊື່ອມ Filler Wire
ການເຊື່ອມໂລຫະ TIG, ຊຶ່ງເອີ້ນກັນວ່າ ການເຊື່ອມໂລຫະ tungsten ອາຍແກັສ (GTAW), ໃຊ້ electrode tungsten ທີ່ບໍ່ບໍລິໂພກເພື່ອສ້າງອາກ. ທໍ່ filler ແຍກຕ່າງຫາກຫຼືສາຍອາດຈະຖືກເພີ່ມໃສ່ສະນຸກເກີການເຊື່ອມໂລຫະຕາມຄວາມຕ້ອງການຂອງຂະບວນການຮ່ວມກັນແລະການເຊື່ອມໂລຫະ.
KYA ລາຍຊື່ຜະລິດຕະພັນສາຍເຊື່ອມ TIG ເຄືອບທອງແດງ. ຜູ້ຊື້ຄວນກວດສອບການຈັດປະເພດໂລຫະ filler, ເສັ້ນຜ່າກາງ, ຄວາມຍາວຫຼືຮູບແບບການສະຫນອງ, ຄວາມເຂົ້າກັນໄດ້ຂອງໂລຫະພື້ນຖານແລະອາຍແກັສປ້ອງກັນທີ່ລະບຸໄວ້.
ຕົວກໍານົດການປະຕິບັດການເຊື່ອມໂລຫະ MIG ບໍ່ຄວນຖືກນໍາໃຊ້ໂດຍກົງກັບການເຊື່ອມ TIG. ຂະບວນການນໍາໃຊ້ການຈັດການ electrode ທີ່ແຕກຕ່າງກັນແລະການຕັ້ງຄ່າອຸປະກອນ.
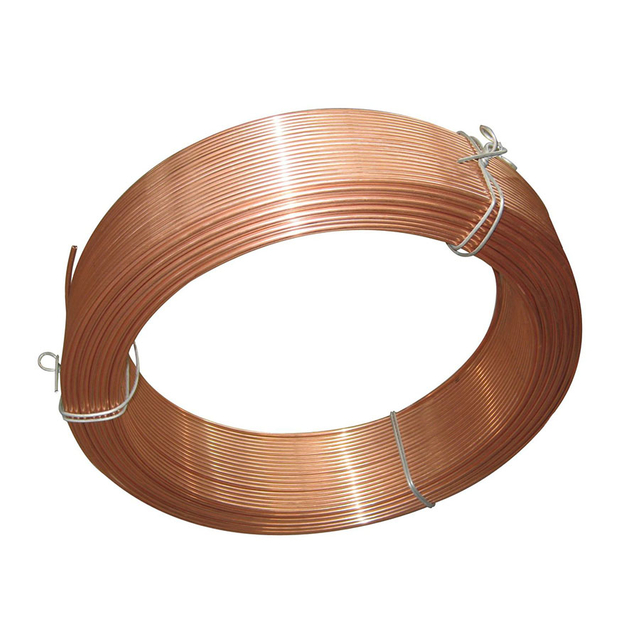
ໂຄ້ງໃຕ້ນ້ຳ ລວດເຊື່ອມ
ການເຊື່ອມໂລຫະອາກໃຕ້ໃຕ້ນ້ຳ (SAW) ໃຊ້ electrode ສາຍໄຟທີ່ບໍລິໂພກໄດ້ຢ່າງຕໍ່ເນື່ອງ ແລະ ກະແສໄຟເປັນເມັດທີ່ປົກຄຸມອາກເຊື່ອມ. flux ແລະສາຍຕ້ອງໄດ້ຮັບການຄັດເລືອກເປັນລະບົບທີ່ເຂົ້າກັນໄດ້ເພື່ອບັນລຸຄຸນສົມບັດການເຊື່ອມໂລຫະທີ່ກໍານົດໄວ້.
ລະດັບການອ້າງອີງຂອງອຸປະກອນການເຊື່ອມໂລຫະທີ່ເຜີຍແຜ່ຂອງ KYA H08A (EL12), H08MnA (EM12) ແລະ H10Mn2 (EH14) ເກຣດສາຍການເຊື່ອມໂລຫະອາກໃຕ້ນ້ຳ. ເກຣດທີ່ແນ່ນອນ, ການຈັບຄູ່ flux ແລະການຈັດປະເພດທີ່ໃຊ້ໄດ້ຄວນໄດ້ຮັບການຢືນຢັນສໍາລັບຜະລິດຕະພັນທີ່ເລືອກ.
ສາຍ SAW ຖືກນໍາໃຊ້ໃນການດໍາເນີນງານການເຊື່ອມໂລຫະທີ່ເຫມາະສົມສໍາລັບໂຄງສ້າງເຫລໍກ, ການຜະລິດຫນັກແລະການປະກອບອຸດສາຫະກໍາອື່ນໆທີ່ຂັ້ນຕອນການເຊື່ອມໂລຫະອະນຸຍາດໃຫ້ຂະບວນການ.
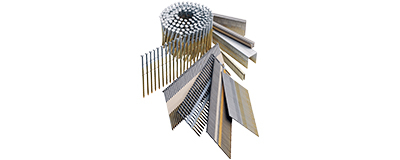
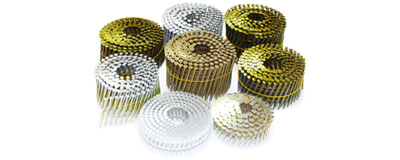
ລວດເຊື່ອມ ສໍາລັບການຜະລິດເລັບ Coiled Coil
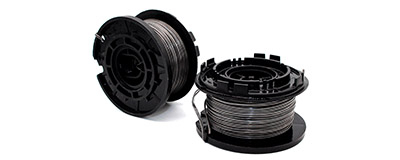
KYA ຍັງລາຍຊື່ສາຍການເຊື່ອມສໍາລັບການຜະລິດເລັບ coil coil. ຜະລິດຕະພັນນີ້ມີຈຸດປະສົງອຸດສາຫະກໍາທີ່ແຕກຕ່າງຈາກການບໍລິໂພກ arc ເຊື່ອມສາຍ filler ທີ່ໃຊ້ສໍາລັບການເຊື່ອມໂລຫະ.
ຜູ້ຜະລິດຄວນສະຫນອງອຸປະກອນການຜະລິດເລັບ coil, ຂະຫນາດຂອງສາຍ, ວັດສະດຸແລະຂໍ້ກໍາຫນົດການເຂົ້າຮ່ວມໃນເວລາທີ່ຮ້ອງຂໍປະເພດຂອງສາຍການເຊື່ອມໂລຫະອຸດສາຫະກໍານີ້.
MIG ທຽບກັບ TIG ທຽບກັບ Arc ໃຕ້ນ້ຳ ລວດເຊື່ອມ
ຂະບວນການເຊື່ອມໂລຫະທີ່ແຕກຕ່າງກັນຮຽກຮ້ອງໃຫ້ມີຮູບແບບການບໍລິໂພກທີ່ແຕກຕ່າງກັນແລະເງື່ອນໄຂການດໍາເນີນງານ. ເລືອກສາຍເຊື່ອມຕາມຂະບວນການແລະຂັ້ນຕອນການເຊື່ອມໂລຫະທີ່ໃຊ້ໄດ້.
| ຂະບວນການເຊື່ອມສານ |
Filler ການຈັດການ |
ວິທີການປ້ອງກັນ |
ຄໍາຮ້ອງສະຫມັກທົ່ວໄປ |
| MIG / GMAW |
ປ້ອນ electrode ສາຍໄຟທີ່ບໍລິໂພກໄດ້ຢ່າງຕໍ່ເນື່ອງ |
ອາຍແກັສປ້ອງກັນພາຍນອກ |
ການຜະລິດແລະການຜະລິດເຫຼັກກ້າທົ່ວໄປ |
| TIG / GTAW |
ແຍກ rod filler ຫຼືສາຍທີ່ມີ electrode tungsten |
ອາຍແກັສປ້ອງກັນ inert |
ຂໍ້ຕໍ່ທີ່ມີຄວາມຊັດເຈນແລະການດໍາເນີນງານການເຊື່ອມໂລຫະທີ່ຄວບຄຸມ |
| SAW |
ປ້ອນ electrode ສາຍໄຟທີ່ບໍລິໂພກໄດ້ຢ່າງຕໍ່ເນື່ອງ |
ການເຊື່ອມໂລຫະເມັດ |
ກົນຈັກແລະ fabrication ເຫຼັກຫນັກ |
ການຈັດປະເພດສາຍການເຊື່ອມໂລຫະທີ່ຕ້ອງການ, ຂະຫນາດກາງປ້ອງກັນແລະໄລຍະການດໍາເນີນງານຕ້ອງໄດ້ຮັບການກວດສອບສໍາລັບຂະບວນການທີ່ເລືອກ. ໂລຫະປະກອບບໍ່ຄວນຖືກແລກປ່ຽນກັນຢ່າງດຽວເພາະວ່າມັນມີເສັ້ນຜ່າກາງຫຼືອົງປະກອບຂອງເຫຼັກທີ່ຄ້າຍຄືກັນ.
ER70S-6 Mild Steel ລວດເຊື່ອມ ຂໍ້ມູນຈໍາເພາະ
ER70S-6 ຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງເປັນສາຍແຂງເຫຼັກອ່ອນສໍາລັບການເຊື່ອມໂລຫະອາຍແກັສ arc. ອົງປະກອບຂອງ filler ນາມປະກອບມີ manganese ແລະ silicon deoxidizers. ຄຸນລັກສະນະການເຊື່ອມໂລຫະແມ່ນຂຶ້ນກັບຄຸນນະພາບຂອງສາຍ, ອາຍແກັສປ້ອງກັນ, ໂລຫະພື້ນຖານ, ການຕັ້ງຄ່າອຸປະກອນແລະຂັ້ນຕອນການເຊື່ອມໂລຫະ.
ອົງປະກອບທາງເຄມີ ແລະຕົວເລກຊັບສິນກົນຈັກຕໍ່ໄປນີ້ແມ່ນຄ່າອ້າງອີງທີ່ຕີພິມໃນຂໍ້ມູນສາຍເຊື່ອມຂອງ KYA. ພວກມັນບໍ່ຄວນຖືກຕີຄວາມວ່າເປັນຜົນການຮັບປະກັນສໍາລັບທຸກໆຊຸດການຜະລິດຫຼືການປະສົມອາຍແກັສປ້ອງກັນ.
ອົງປະກອບທາງເຄມີຂອງ ER70S-6 ລວດເຊື່ອມ
ຕາຕະລາງຂ້າງລຸ່ມນີ້ສະແດງໃຫ້ເຫັນການວິເຄາະອົງປະກອບທີ່ຈັດພີມມາ. ຄ່າແມ່ນສະແດງອອກເປັນເປີເຊັນໂດຍມະຫາຊົນ.
| C |
Mn |
Si |
P |
S |
Ni |
Cr |
Cu |
V |
| 0.08 |
1.51 |
0.89 |
0.015 |
0.013 |
0.016 |
0.021 |
0.18 |
0.003 |
C ແມ່ນຄາບອນ, Mn manganese, Silicon, P phosphorus, S sulfur, Ni nickel, Cr chromium, Cu ທອງແດງແລະ V vanadium. ຂໍ້ ຈຳ ກັດທາງເຄມີທີ່ ຈຳ ເປັນຕ້ອງໄດ້ຮັບການກວດກາຕໍ່ກັບການຈັດປະເພດໂລຫະ filler ທີ່ໃຊ້ໄດ້ແລະຂໍ້ກໍາຫນົດຜະລິດຕະພັນທີ່ສະຫນອງ.
ຄຸນສົມບັດກົນຈັກຂອງ ER70S-6 Weld Metal
ຄຸນຄ່າຕໍ່ໄປນີ້ແມ່ນຄຸນສົມບັດກົນຈັກອ້າງອີງທີ່ເຜີຍແຜ່ຂອງ KYA. ການປະຕິບັດການເຊື່ອມໂລຫະທີ່ຝາກໄວ້ຕົວຈິງສາມາດແຕກຕ່າງກັນກັບອາຍແກັສປ້ອງກັນ, ຕົວກໍານົດການເຊື່ອມໂລຫະ, ເງື່ອນໄຂການທົດສອບແລະຜະລິດຕະພັນທີ່ເລືອກ.
| ຊັບສິນກົນຈັກ |
ທີ່ເຜີຍແຜ່ມູນຄ່າອ້າງອີງ |
| ຄວາມແຮງ tensile, Rm |
545 MPa |
| ຄວາມເຂັ້ມແຂງຜົນຜະລິດ, ReL ຫຼື Rp0.2 |
452 MPa |
| ການຍືດຕົວ |
29% |
| ເຜີຍແຜ່ການອ້າງອີງພະລັງງານຜົນກະທົບ |
91 J ທີ່ -30°C |
ສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ຮຽກຮ້ອງໃຫ້ມີການຢັ້ງຢືນຜົນກະທົບ toughness, ຄວາມເຂັ້ມແຂງຫຼືຄຸນສົມບັດຂັ້ນຕອນການເຊື່ອມ, ຢືນຢັນບົດລາຍງານການທົດສອບທີ່ກ່ຽວຂ້ອງ, ວິທີການທົດສອບ, ອາຍແກັສ shielding ແລະເງື່ອນໄຂການຍອມຮັບສໍາລັບຜະລິດຕະພັນທີ່ສະຫນອງຕົວຈິງ.
ລວດເຊື່ອມ ເສັ້ນຜ່າສູນກາງ, ຄູ່ມືປະຈຸບັນ ແລະແຮງດັນ
ຕົວກໍານົດການອ້າງອິງ ER70S-6 ທີ່ເຜີຍແຜ່ຂອງ KYA ປະກອບມີເສັ້ນຜ່າສູນກາງນາມຂອງ 0.8 ມມ, 1.0 ມມ, 1.2 ມມ ແລະ 1.6 ມມ. ຕາຕະລາງຂ້າງລຸ່ມນີ້ຮັກສາຄ່າທີ່ລະບຸໄວ້.
| ພາລາມິເຕີ |
0.8 mm |
1.0 mm |
1.2 mm |
1.6 mm |
| ປະຈຸບັນການເຊື່ອມ |
50–120 A |
70–180 A |
80–350 A |
140–500 A |
| ແຮງດັນການເຊື່ອມ |
15–22 ວ |
18–24 ວ |
18–34 ວ |
20–42 ວີ |
| ອ້າງອິງປັດຈຸບັນ |
100 ກ |
150 ກ |
280 ກ |
350 ກ |
ເຫຼົ່ານີ້ແມ່ນຂອບເຂດອ້າງອີງແທນທີ່ຈະເປັນຂັ້ນຕອນການເຊື່ອມໂລຫະທີ່ສົມບູນ. ມູນຄ່າທີ່ເຫມາະສົມແມ່ນຂຶ້ນກັບຄວາມໄວຂອງສາຍອາຫານ, ຮູບແບບການໂອນ, ຕໍາແຫນ່ງການເຊື່ອມ, ອາຍແກັສປ້ອງກັນ, ວັດສະດຸພື້ນຖານ, ແຜ່ນຕິດ electrode ແລະອຸປະກອນ. ຂັ້ນຕອນການເຊື່ອມຕໍ່ທີ່ມີຄຸນສົມບັດຕ້ອງໄດ້ຮັບການນໍາຫນ້າໃນບ່ອນທີ່ຕ້ອງການ.
ອາຍແກັສປ້ອງກັນສໍາລັບ ER70S-6 ລວດເຊື່ອມ
ຂໍ້ມູນຕົ້ນສະບັບຂອງຜະລິດຕະພັນຂອງ KYA ອ້າງອີງເຖິງ CO2, Ar + 5% CO2 ແລະ Ar + 2% O2 shielding gas configurations. ການປະສົມ argon-CO2 ທີ່ເຫມາະສົມເພີ່ມເຕີມອາດຈະຖືກລະບຸໄວ້ສໍາລັບຜະລິດຕະພັນແລະຂັ້ນຕອນການເຊື່ອມໂລຫະ ER70S-6 ໂດຍສະເພາະ.
ອາຍແກັສ shielding ທີ່ເລືອກມີອິດທິພົນຕໍ່ພຶດຕິກໍາຂອງ arc, ການໂອນໂລຫະ, penetration, spatter ແລະຝາກຄຸນສົມບັດໂລຫະເຊື່ອມ. ຢືນຢັນອົງປະກອບຂອງອາຍແກັສຕາມຜະລິດຕະພັນສາຍແລະຂັ້ນຕອນການເຊື່ອມໂລຫະທີ່ກໍານົດໄວ້.
| ອາຍແກັສ shielding |
ການພິຈາລະນາການຄັດເລືອກ |
| 100% CO2 |
ທົ່ວໄປສໍາລັບຄໍາຮ້ອງສະຫມັກ GMAW ເຫຼັກກາກບອນທີ່ເຫມາະສົມ; ການປະເມີນການ penetration ແລະພຶດຕິກໍາ spatter |
| Argon + CO2 ປະສົມ |
ເລືອກອັດຕາສ່ວນສໍາລັບການໂອນໂລຫະທີ່ມີຈຸດປະສົງ, ຄຸນລັກສະນະຂອງ Arc ແລະຂັ້ນຕອນການເຊື່ອມໂລຫະ |
| Argon + 2% O2 |
ໃຊ້ພຽງແຕ່ບ່ອນທີ່ກໍານົດສໍາລັບສາຍ, ໂລຫະພື້ນຖານແລະຂະບວນການທີ່ມີຄຸນວຸດທິ |
ລວດເຊື່ອມ ເສັ້ນຜ່າສູນກາງແລະການຫຸ້ມຫໍ່ Spool
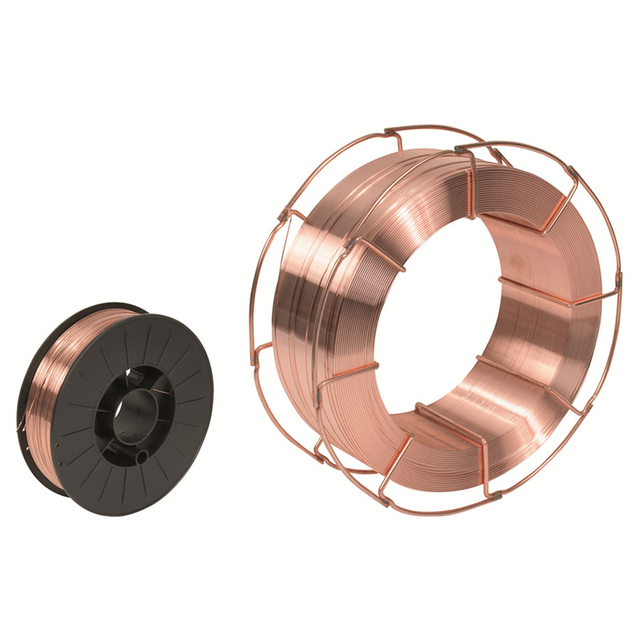
KYA ລາຍຊື່ຜະລິດຕະພັນສາຍເຊື່ອມ MIG ແຂງໃນການອອກແບບເສັ້ນຜ່າສູນກາງ metric ແລະ imperial, ລວມທັງ 0.8 ມມ, 0.9 ມມ, 1.0 ມມ, 1.2 ມມ, 1.6 ມມ, .030 ນິ້ວ, .035 ນິ້ວ ແລະ .045 ນິ້ວອ້າງອີງພາຍໃນຂອບເຂດທີ່ເຜີຍແຜ່.
ເອກະສານອ້າງອີງການຫຸ້ມຫໍ່ທີ່ເຜີຍແຜ່ປະກອບມີຮູບແບບ spool 5 kg, 15 kg ແລະ 20 kg, ເຊັ່ນດຽວກັນກັບຜະລິດຕະພັນສ່ວນບຸກຄົນທີ່ອະທິບາຍໂດຍໃຊ້ການຫຸ້ມຫໍ່ spool 33 lb. ການມີຢູ່ແລະການຕັ້ງຄ່າການຫຸ້ມຫໍ່ຄວນໄດ້ຮັບການຢືນຢັນສໍາລັບແຕ່ລະສາຍໄຟແລະເສັ້ນຜ່າກາງ.
| ການຊື້ພາລາມິເຕີ |
ສິ່ງທີ່ຕ້ອງຢືນຢັນ |
| ການຈັດປະເພດ Filler |
ER70S-6, ER70S-G ຫຼືຊັ້ນຮຽນອື່ນໆທີ່ລະບຸ |
| ເສັ້ນຜ່າສູນກາງສາຍ |
ເສັ້ນຜ່າສູນກາງ metric ຫຼື imperial ຕົວຈິງແລະຄວາມທົນທານ |
| ສໍາເລັດຮູບສາຍ |
ເຄືອບທອງແດງຫຼືສະພາບພື້ນຜິວທີ່ລະບຸໄວ້ |
| ນ້ຳໜັກສະປູ |
ຕ້ອງການມະຫາຊົນຂອງສາຍເຊື່ອມຕໍ່ spool |
| ຂະໜາດຂອງ Spool |
ເສັ້ນຜ່າສູນກາງພາຍນອກ, hub ແລະ mounting ເຂົ້າກັນໄດ້ |
| ອຸປະກອນການເຊື່ອມ |
ແຫຼ່ງພະລັງງານ, ເຄື່ອງປ້ອນສາຍໄຟແລະຄວາມເຂົ້າກັນໄດ້ຂອງປືນເຊື່ອມ |
| ກາງປ້ອງກັນ |
ອາຍແກັສປ້ອງກັນທີ່ຈຳເປັນ ຫຼືລະບົບອາກໂຄກທີ່ຈົມຢູ່ໃຕ້ນ້ຳ |
| ຄວາມຕ້ອງການດ້ານວິຊາການ |
ການຈັດປະເພດ, ເອກະສານ batch ແລະຄວາມຕ້ອງການປະສິດທິພາບກົນຈັກ |
ການນຳໃຊ້ອຸດສາຫະກຳ ລວດເຊື່ອມ
ການຜະລິດເຫຼັກກ້າທົ່ວໄປ
ER70S-6 ສາຍເຊື່ອມ MIG ແຂງແມ່ນໃຊ້ໃນຂະບວນການຜະລິດເຫຼັກກ້າກາກບອນທີ່ເຫມາະສົມສໍາລັບການກອບ, ວົງເລັບ, ປະກອບ fabricated ແລະອົງປະກອບອຸດສາຫະກໍາ. ການຈັດປະເພດ filler ຕ້ອງກົງກັບໂລຫະພື້ນຖານແລະຂັ້ນຕອນການເຊື່ອມໂລຫະ.
ການຜະລິດເຄື່ອງຈັກ ແລະອຸປະກອນ
ສາຍເຊື່ອມແມ່ນໃຊ້ໃນການຜະລິດອົງປະກອບເຄື່ອງຈັກ, ກອບອຸປະກອນແລະເຄື່ອງປະກອບເຫຼັກ. ເສັ້ນຜ່າສູນກາງຂອງສາຍ, ຂະບວນການເຊື່ອມໂລຫະແລະຄຸນສົມບັດການເຊື່ອມໂລຫະທີ່ຝາກໄວ້ຄວນຈະກົງກັບການອອກແບບຮ່ວມກັນແລະຂໍ້ກໍາຫນົດການຜະລິດ.
ໂຄງສ້າງເຫຼັກ ແລະ ກໍ່ສ້າງ
ສາຍການເຊື່ອມໂລຫະທີ່ມີອາຍແກັສທີ່ເລືອກ ແລະລະບົບສາຍເຊື່ອມອາກທີ່ໃຕ້ນ້ຳອາດຈະຖືກໃຊ້ໃນການຜະລິດເຫຼັກກ້າໂຄງສ້າງ. ໂຄງການທີ່ມີຂໍ້ກໍານົດລະຫັດທີ່ກໍານົດໄວ້ຮຽກຮ້ອງໃຫ້ມີການຈັດປະເພດ filler ທີ່ເຫມາະສົມ, ຂັ້ນຕອນການເຊື່ອມໂລຫະແລະເອກະສານສະຫນັບສະຫນູນ.
ການກໍ່ສ້າງເຮືອແລະການຜະລິດຫນັກ
ອຸປະກອນການເຊື່ອມໂລຫະອຸດສາຫະກໍາຖືກນໍາໃຊ້ໃນການກໍ່ສ້າງເຮືອທີ່ເລືອກແລະການດໍາເນີນງານ fabrication ຫນັກ. ຄວາມເຫມາະສົມຂອງວັດສະດຸແມ່ນຂຶ້ນກັບຊັ້ນເຫຼັກກ້າ, ການຕັ້ງຄ່າຮ່ວມ, ຂະບວນການເຊື່ອມຕໍ່, ຄວາມເຄັ່ງຄັດທີ່ຕ້ອງການແລະກົດລະບຽບການຜະລິດທີ່ໃຊ້ໄດ້.
ອຸປະກອນຄວາມກົດດັນແລະທໍ່
ສາຍການເຊື່ອມໂລຫະສໍາລັບອຸປະກອນຄວາມກົດດັນ, ອົງປະກອບຂອງຫມໍ້ນ້ໍາແລະທໍ່ຕ້ອງໄດ້ຮັບການຄັດເລືອກຕາມຄວາມຕ້ອງການການກໍ່ສ້າງແລະຂັ້ນຕອນການເຊື່ອມໂລຫະທີ່ມີຄຸນວຸດທິ. ຄວາມພ້ອມທົ່ວໄປຂອງຊັ້ນຕື່ມຂໍ້ມູນບໍ່ໄດ້ຫມາຍເຖິງການອະນຸມັດສໍາລັບທຸກໆຄໍາຮ້ອງສະຫມັກທີ່ມີຄວາມກົດດັນ.
ວິທີເລືອກທີ່ຖືກຕ້ອງ ລວດເຊື່ອມ
ການເລືອກສາຍເຊື່ອມເລີ່ມຕົ້ນດ້ວຍວັດສະດຸທີ່ຖືກເຊື່ອມແລະຂະບວນການເຊື່ອມ. ການຈັດປະເພດຜະລິດຕະພັນ, ເສັ້ນຜ່າສູນກາງຂອງສາຍແລະຄຸນສົມບັດທີ່ຈໍາເປັນຄວນໄດ້ຮັບການພິຈາລະນາຮ່ວມກັນ.
ຂະບວນການເຊື່ອມ: ຢືນຢັນ MIG/GMAW, TIG/GTAW ຫຼື SAW.
ໂລຫະພື້ນຖານ: ກໍານົດຊັ້ນເຫຼັກແລະມາດຕະຖານວັດສະດຸທີ່ກ່ຽວຂ້ອງ.
ການຈັດປະເພດ Filler: ລະບຸ ER70S-6, ER70S-G ຫຼື ເກຣດສາຍອາກໃຕ້ໃຕ້ນ້ຳທີ່ໃຊ້ໄດ້.
ເສັ້ນຜ່າສູນກາງຂອງສາຍ: ຈັບຄູ່ສາຍກັບອຸປະກອນ, ຄວາມຫນາຂອງໂລຫະແລະຂັ້ນຕອນການເຊື່ອມໂລຫະ.
ໄສ້ກາງ: ຢືນຢັນ CO2, ອາຍແກັສທີ່ອີງໃສ່ argon ຫຼື flux ການເຊື່ອມທີ່ອະນຸມັດ.
ຄຸນສົມບັດການເຊື່ອມໂລຫະ: ລະບຸຄວາມເຂັ້ມແຂງ tensile ທີ່ຕ້ອງການ, ຄວາມເຂັ້ມແຂງຜົນຜະລິດ, elongation ແລະຜົນກະທົບ toughness ບ່ອນທີ່ນໍາໃຊ້.
ຕໍາແຫນ່ງການເຊື່ອມໂລຫະ: ຢືນຢັນວ່າຂະບວນການແລະຂັ້ນຕອນທີ່ເລືອກສະຫນັບສະຫນູນຕໍາແຫນ່ງທີ່ຕັ້ງໄວ້.
ການໃຫ້ອາຫານດ້ວຍສາຍ: ກວດສອບການມ້ວນໄດ, ເສັ້ນລວດ, ປາຍຕິດຕໍ່ ແລະ ຄວາມເຂົ້າກັນໄດ້ຂອງ spool.
ການຫຸ້ມຫໍ່: ກໍານົດນ້ໍາຫນັກ spool, ເສັ້ນຜ່າກາງແລະຄວາມຕ້ອງການປ້ອງກັນ.
ເອກະສານ: ກໍານົດໃບຢັ້ງຢືນວັດສະດຸທີ່ຕ້ອງການ, ບົດລາຍງານການທົດສອບຫຼື batch traceability.
ສໍາລັບການຜະລິດທີ່ມີຄວາມສໍາຄັນດ້ານຄວາມປອດໄພຫຼືການຄວບຄຸມດ້ວຍລະຫັດ, ຂັ້ນຕອນການເຊື່ອມໂລຫະທີ່ໄດ້ຮັບການອະນຸມັດ, ມາດຕະຖານທີ່ສາມາດນໍາໃຊ້ໄດ້ແລະຄວາມຕ້ອງການຂອງໂຄງການແມ່ນສໍາຄັນກວ່າຄໍາອະທິບາຍຜະລິດຕະພັນທົ່ວໄປ.
ຂາຍສົ່ງ ລວດເຊື່ອມ ສໍາລັບຜູ້ຈັດຈໍາໜ່າຍ ແລະຜູ້ຜະລິດ
KYA ສະຫນອງສາຍເຊື່ອມສໍາລັບການເຊື່ອມໂລຫະຈໍາຫນ່າຍເຄື່ອງບໍລິໂພກ, ບໍລິສັດຜະລິດເຫຼັກກ້າ, ຜູ້ຜະລິດເຄື່ອງຈັກແລະທີມງານຈັດຊື້ອຸດສາຫະກໍາທີ່ກໍາລັງຊອກຫາຊັ້ນສາຍແລະການຕັ້ງຄ່າການຫຸ້ມຫໍ່.
ເພື່ອຮ້ອງຂໍໃບສະເໜີລາຄາ, ໃຫ້ຂໍ້ມູນຕໍ່ໄປນີ້:
ຕ້ອງການປະເພດສາຍເຊື່ອມຕໍ່ແລະຊັ້ນຮຽນ
ຂະບວນການເຊື່ອມໂລຫະແລະການຈັດປະເພດທີ່ໃຊ້ໄດ້
ໂລຫະພື້ນຖານແລະຄໍາຮ້ອງສະຫມັກ fabrication ຈຸດປະສົງ
ເສັ້ນຜ່າສູນກາງຂອງສາຍແລະການສໍາເລັດຮູບດ້ານ
ຄວາມຕ້ອງການອາຍແກັສປ້ອງກັນຫຼື submerged arc flux
ຄຸນສົມບັດກົນຈັກທີ່ຈໍາເປັນແລະເອກະສານການທົດສອບ
Spool ຫຼືຮູບແບບການສະຫນອງທີ່ຕ້ອງການອື່ນໆ
ອຸປະກອນການເຊື່ອມໂລຫະແລະລາຍລະອຽດ feeder ສາຍ
ຈໍານວນຄໍາສັ່ງແລະຄວາມຕ້ອງການການຫຸ້ມຫໍ່
ປະເທດປາຍທາງ ແລະຄວາມຕ້ອງການການຂົນສົ່ງ
ສໍາລັບການທົດແທນການເຊື່ອມໂລຫະບໍລິໂພກ, ສະຫນອງການຈັດປະເພດຜະລິດຕະພັນທີ່ມີຢູ່ແລ້ວ, ປ້າຍຊື່, ຂໍ້ມູນສະເພາະດ້ານວິຊາການຫຼືຕົວຢ່າງ. KYA ສາມາດທົບທວນການກໍານົດຄ່າສາຍທີ່ຮ້ອງຂໍແລະສະຫນອງຂໍ້ມູນຜະລິດຕະພັນແລະວົງຢືມ.
ຮ້ອງຂໍລາຄາຂາຍສົ່ງ ລວດເຊື່ອມ
ຄຳຖາມທີ່ຖາມເລື້ອຍໆກ່ຽວກັບ ລວດເຊື່ອມ
ຜະລິດຕະພັນສາຍເຊື່ອມທີ່ KYA ສະໜອງໃຫ້?
KYA ລາຍຊື່ສາຍການເຊື່ອມ ER70S-6 MIG, ສາຍ Filler TIG ທີ່ເລືອກ, ສາຍການເຊື່ອມທີ່ມີອາຍແກັສ CO2, ສາຍເຊື່ອມໂຄ້ງທີ່ຈົມຢູ່ໃຕ້ນ້ຳ ແລະ ສາຍເຊື່ອມອຸດສາຫະກໍາສຳລັບການຜະລິດຕະປູທີ່ຕິດກັນ. ຢືນຢັນຂໍ້ມູນສະເພາະຂອງຜະລິດຕະພັນທີ່ເລືອກ.
ສາຍເຊື່ອມ ER70S-6 ໃຊ້ເພື່ອຫຍັງ?
ER70S-6 ເປັນສາຍເຫຼັກແຂງຂອງຄາບອນທີ່ໃຊ້ໃນການເຊື່ອມໂລຫະອາຍແກັສທີ່ເໝາະສົມ. ການນໍາໃຊ້ທົ່ວໄປປະກອບມີ fabrication ທົ່ວໄປ, ອົງປະກອບເຄື່ອງຈັກແລະການປະກອບເຫຼັກໂຄງສ້າງເຂົ້າກັນໄດ້.
ຄວາມແຕກຕ່າງລະຫວ່າງ ER70S-6 ແລະ ER70S-G ແມ່ນຫຍັງ?
ER70S-6 ມີການຈັດປະເພດ filler ທີ່ກໍານົດໄວ້ໂດຍມີຄວາມຕ້ອງການອົງປະກອບທາງເຄມີທີ່ລະບຸໄວ້. ER70S-G ຕ້ອງການການກວດສອບອົງປະກອບຂອງຜະລິດຕະພັນຕົວຈິງ ແລະການຈັດປະເພດທີ່ໃຊ້ໄດ້. ທັງສອງບໍ່ຄວນຖືກທົດແທນໂດຍບໍ່ໄດ້ກວດເບິ່ງຂໍ້ກໍານົດການເຊື່ອມໂລຫະ.
ER70S-6 ສາມາດໃຊ້ກັບ 100% CO2 ໄດ້ບໍ?
ແມ່ນແລ້ວ, ER70S-6 ຖືກນໍາໃຊ້ທົ່ວໄປກັບອາຍແກັສປ້ອງກັນ CO2 ໃນຄໍາຮ້ອງສະຫມັກ GMAW ທີ່ເຂົ້າກັນໄດ້. ການຕັ້ງຄ່າການເຊື່ອມໂລຫະແລະຄຸນສົມບັດການເຊື່ອມໂລຫະທີ່ຝາກໄວ້ອາດຈະແຕກຕ່າງຈາກສິ່ງທີ່ໄດ້ຮັບດ້ວຍການປະສົມອາຍແກັສ argon.
ER70S-6 ສາມາດໃຊ້ກັບອາຍແກັສປ້ອງກັນ argon-CO2 ໄດ້ບໍ?
ແມ່ນແລ້ວ, ການປະສົມ argon-CO2 ທີ່ເຫມາະສົມແມ່ນໃຊ້ກັບ ER70S-6 ສໍາລັບການດໍາເນີນງານການເຊື່ອມໂລຫະກາກບອນຫຼາຍ. ເລືອກອັດຕາສ່ວນແລະຕົວກໍານົດການເຊື່ອມໂລຫະຕາມຂໍ້ກໍາຫນົດສາຍແລະຂັ້ນຕອນການອະນຸມັດ.
ຄວາມແຕກຕ່າງລະຫວ່າງສາຍເຊື່ອມ MIG ແລະ TIG ແມ່ນຫຍັງ?
ສາຍ MIG ເຮັດຫນ້າທີ່ເປັນ electrode ບໍລິໂພກຢ່າງຕໍ່ເນື່ອງໃນ GMAW. TIG filler rod ຫຼືສາຍແມ່ນສະຫນອງໃຫ້ແຍກຕ່າງຫາກຈາກ electrode tungsten ທີ່ບໍ່ແມ່ນບໍລິໂພກໃນ GTAW. ອຸປະກອນແລະຕົວກໍານົດການປະຕິບັດງານແຕກຕ່າງກັນລະຫວ່າງຂະບວນການເຫຼົ່ານີ້.
ເສັ້ນເຊື່ອມ arc submerged ແມ່ນຫຍັງ?
ສາຍເຊື່ອມໂຄ້ງໃຕ້ນ້ຳແມ່ນເປັນອິເລັກໂທຣດທີ່ບໍລິໂພກໄດ້ທີ່ໃຊ້ກັບກະແສການເຊື່ອມໂລຫະເມັດ. ສາຍແລະ flux ຕ້ອງໄດ້ຮັບການຄັດເລືອກຮ່ວມກັນເພື່ອບັນລຸຄຸນສົມບັດການເຊື່ອມທີ່ຕ້ອງການສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ມີຈຸດປະສົງ.
ສາຍເຊື່ອມ H08A, H08MnA ແລະ H10Mn2 ແມ່ນຫຍັງ?
ເຫຼົ່ານີ້ແມ່ນການກໍານົດລະດັບເສັ້ນລວດທີ່ອ້າງອີງສໍາລັບການເຊື່ອມໂລຫະ arc ໃຕ້ນ້ໍາ. ອົງປະກອບຂອງສາຍໄຟທີ່ຕ້ອງການ, ການຈັດປະເພດທີ່ໃຊ້ໄດ້, ການປະສົມປະສານຂອງ flux ແລະຄຸນສົມບັດກົນຈັກຄວນໄດ້ຮັບການຢືນຢັນສໍາລັບຂັ້ນຕອນການເຊື່ອມໂລຫະຕົວຈິງ.
ເສັ້ນຜ່າສູນກາງຂອງສາຍເຊື່ອມແມ່ນຫຍັງ?
ລະດັບການພິມເຜີຍແຜ່ຂອງ KYA ລວມມີຜະລິດຕະພັນສາຍເຊື່ອມ MIG ທີ່ມີເສັ້ນຜ່າສູນກາງເຊັ່ນ: 0.8 mm, 0.9 mm, 1.0 mm, 1.2 mm ແລະ 1.6 mm, ເຊັ່ນດຽວກັນກັບການອອກແບບຂອງ imperial. ຢືນຢັນເສັ້ນຜ່າສູນກາງທີ່ແທ້ຈິງສໍາລັບແຕ່ລະສາຍໄຟ.
ນ້ ຳ ໜັກ spool ມີຫຍັງແດ່ ສຳ ລັບສາຍເຊື່ອມ?
ຂໍ້ມູນຂ່າວສານຜະລິດຕະພັນທີ່ຈັດພີມມາຂອງ KYA ອ້າງເຖິງຮູບແບບການຫຸ້ມຫໍ່ 5 ກິໂລ, 15 ກິໂລ ແລະ 20 ກິໂລ, ໂດຍມີບາງຜະລິດຕະພັນຍັງອະທິບາຍເປັນ 33 lb spools. ຊຸດທີ່ສະຫນອງຄວນໄດ້ຮັບການຢືນຢັນສໍາລັບຜະລິດຕະພັນທີ່ແນ່ນອນ.
ສາຍເຊື່ອມ ER70S-6 ຜະລິດ slag ບໍ?
ສາຍແຂງ ER70S-6 GMAW ບໍ່ປະຕິບັດການດ້ວຍ flux ທີ່ປະກອບເປັນ slag ທໍາມະດາເຊັ່ນການເຊື່ອມ arc submerged. ເກາະ silicate ພື້ນຜິວຫຼື residue ການເຊື່ອມໂລຫະອື່ນໆສາມາດເກີດຂຶ້ນໄດ້ຂຶ້ນກັບຂະບວນການແລະເງື່ອນໄຂການເຊື່ອມ. ຄວາມຕ້ອງການທໍາຄວາມສະອາດແມ່ນຂຶ້ນກັບຄໍາຮ້ອງສະຫມັກສໍາເລັດຮູບ.
ER70S-6 ສາມາດນໍາໃຊ້ໄດ້ກັບທຸກຕໍາແຫນ່ງການເຊື່ອມ?
ER70S-6 ອາດຈະຖືກນໍາໃຊ້ໃນຫຼາຍຕໍາແຫນ່ງການເຊື່ອມໂລຫະທີ່ມີອຸປະກອນແລະຂັ້ນຕອນທີ່ເຫມາະສົມ. ຕໍາແຫນ່ງທີ່ອະນຸຍາດ, ຮູບແບບການໂອນໂລຫະແລະການຕັ້ງຄ່າການດໍາເນີນງານຕ້ອງໄດ້ຮັບການຢືນຢັນສໍາລັບການຮ່ວມກັນແລະຄໍາຮ້ອງສະຫມັກສະເພາະ.
ຄວນເລືອກເສັ້ນຜ່າສູນກາງຂອງສາຍເຊື່ອມທີ່ຖືກຕ້ອງແນວໃດ?
ພິຈາລະນາຄວາມຫນາຂອງໂລຫະພື້ນຖານ, ການອອກແບບຮ່ວມກັນ, ປະຈຸບັນການເຊື່ອມໂລຫະ, ຄວາມສາມາດ feeder ສາຍ, ຕໍາແຫນ່ງການເຊື່ອມໂລຫະແລະເງື່ອນໄຂການຜະລິດທີ່ກໍານົດໄວ້. ເລືອກເສັ້ນຜ່າສູນກາງທີ່ສະຫນັບສະຫນູນໂດຍຂັ້ນຕອນການເຊື່ອມໂລຫະແລະອຸປະກອນ.
ຂໍ້ມູນໃດທີ່ຕ້ອງການສໍາລັບວົງຢືມຂາຍສົ່ງ?
ສະຫນອງຊັ້ນການເຊື່ອມໂລຫະ, ເສັ້ນຜ່າສູນກາງ, ຂະບວນການ, ໄສ້ຂະຫນາດກາງ, ມາດຕະຖານທີ່ກໍານົດໄວ້, ຂະຫນາດບັນຈຸພັນ, ຄຸນສົມບັດກົນຈັກ, ຈໍານວນຄໍາສັ່ງແລະປະເທດປາຍທາງ. ຮວມເອົາຂໍ້ມູນສະເພາະທາງດ້ານວິຊາການ ຫຼືຄວາມຕ້ອງການເອກະສານທົດສອບຕາມທີ່ນຳໃຊ້.
ຕິດຕໍ່ KYA ສໍາລັບອຸດສາຫະກໍາ ລວດເຊື່ອມ