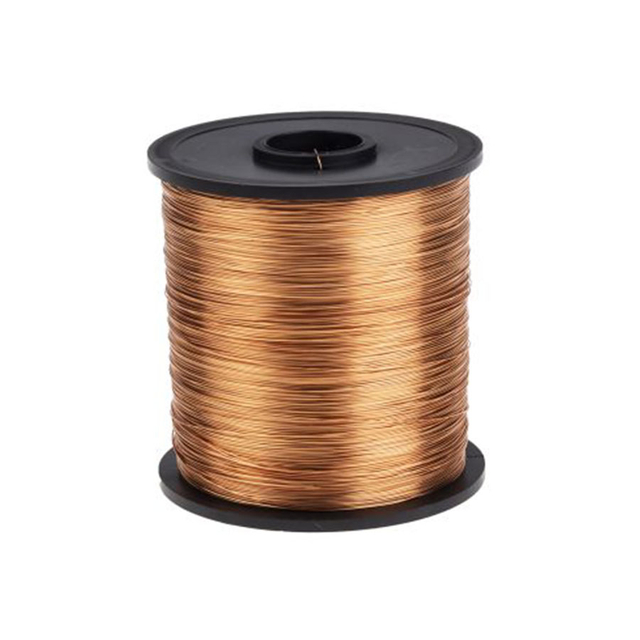
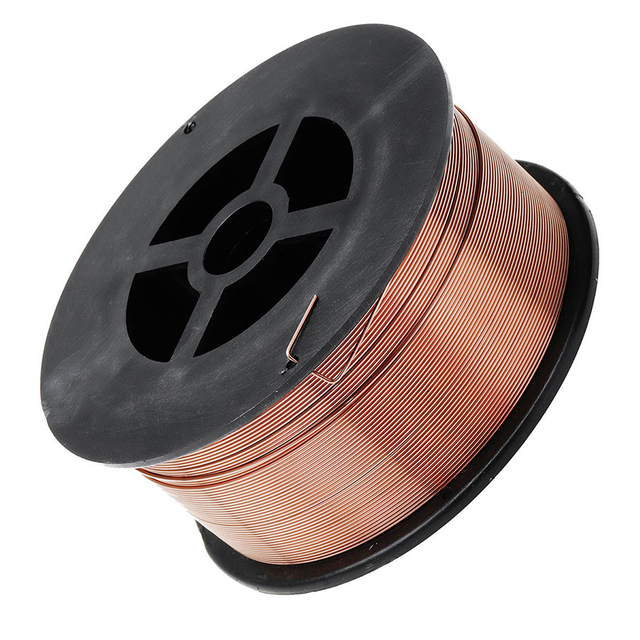
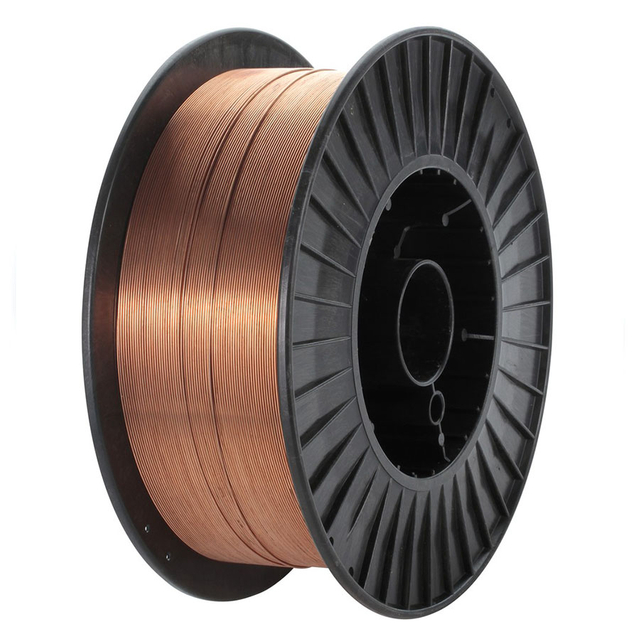
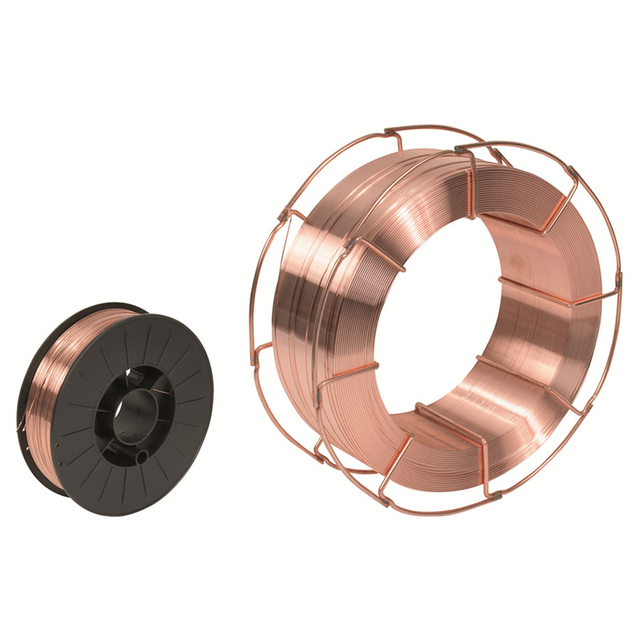
Tööstusliku keevistraadi tootja ja tarnija
KYA tarnib tööstuslikku keevitustraati metallide valmistamiseks, masinate tootmiseks, konstruktsiooniterasetöödeks, tööstusseadmete tootmiseks ja professionaalseteks keevitustöödeks. Meie valikus on tahke MIG-keevitustraat, CO2-gaasiga varjestatud keevitustraat, valitud TIG-keevitustraat ja sukelkaarkeevitustraat ühilduvate keevitusprotsesside jaoks.
Saadaolevate toodete hulka kuuluvad pehmest terasest keevitustraat ER70S-6, valitud ER70S-G viited, TIG-keevitustraat, sukelkaarkeevitustraat ja tööstuslikuks tootmiseks mõeldud spetsiaalsed traattooted. KYA loetleb ka erineva läbimõõduga ja valitud pooli konfiguratsioonidega vaskkattega keevitustraati.
Meie keevitustarvikud on mõeldud keevitustarnete edasimüüjatele, tootmistöökodadele, masinatootjatele, teraskonstruktsioonide töövõtjatele ja professionaalsetele tööstuslikele ostjatele. Toote valikul tuleks lähtuda keevitusprotsessist, mitteväärismetallist, nõutavast täiteaine klassifikatsioonist, traadi läbimõõdust, kaitsegaasist, mehaanilistest omadustest ja keevitusseadmetest.
Küsige keevistraadi hulgimüügihinda
Keevitustraadi tüübid on saadaval KYA-st
MIG-keevitustraat pehmele terasele
MIG-keevitustraat on pideva etteandega kuluelektrood, mida kasutatakse gaaskaarega keevitamisel (GMAW). Keevituspüstol toidab traadi kaarele, kus see sulab ja varustab keevisliidese täitemetalliga. Sula keevisvann on kaitstud sobiva kaitsegaasiga.
KYA loetleb pehmest terasest MIG-keevitustraadi tooteid, sealhulgas ER70S-6 vaskkattega konfiguratsioonides. Neid tooteid kasutatakse ühilduvates keevitusrakendustes, mis hõlmavad süsinikterast ja sobivaid madala legeeritud teraseid.
Valige MIG-keevitustraat vastavalt määratud täiteaine klassifikatsioonile, traadi läbimõõdule, keevitusvoolule, kaitsegaasile ja nõutavale keevismetalli jõudlusele.
ER70S-6 CO2-gaasiga varjestatud keevitustraat
ER70S-6 on tavaliselt määratletud süsinikterasest tahke keevitustraat, mida kasutatakse GMAW rakendustes. Selle mangaani ja räni desoksüdeerija sisaldus toetab keevitust sobivalt ettevalmistatud süsinikterasest materjalidel, sealhulgas mõnedel terastel, millel on piiratud freesmassi või pinna oksüdatsioon.
KYA loetleb ER70S-6 tooted CO2 ja sobivate argoonipõhiste segakaitsegaaside jaoks. Õige gaasi koostis, keevitusparameetrid ja keevitusprotseduur sõltuvad mitteväärismetallist ja rakendusest.
ER70S-6 traati kasutatakse üldises terase tootmises, masinate tootmises, konstruktsioonikomponentides ja muudes heakskiidetud süsinikterasest keevitamise rakendustes.
Keevitustraat ER70S-G
ER70S-G on täitematerjalide klassifikatsioon koos koostisnõuetega, mida tuleks kontrollida kehtiva toote spetsifikatsiooniga. Seda ei tohiks automaatselt käsitleda ER70S-6-ga identsena.
ER70S-G päringute korral esitage nõutav keemiline koostis, kohaldatav klassifikatsioon, mitteväärismetall, kaitsegaas ja mehaanilised omadused. Toote saadavus ja sobivus tuleks vajaliku keevitusprotseduuri jaoks kinnitada.
TIG keevitamise täitetraat
TIG-keevitus, tuntud ka kui gaasvolframkaarkeevitus (GTAW), kasutab kaare tekitamiseks mittekuluvat volframelektroodi. Vastavalt liite- ja keevitusprotseduurile võib keevisvannile lisada eraldi täitevarda või traadi.
KYA loetleb vaskkattega TIG-keevitustraadi tooteid. Ostjad peaksid kontrollima täitematerjali klassifikatsiooni, läbimõõtu, pikkust või tarnevormi, mitteväärismetallide ühilduvust ja määratud kaitsegaasi.
MIG-keevituse tööparameetreid ei tohiks TIG-keevitusel otse rakendada. Protsessides kasutatakse erinevaid elektroodide paigutusi ja seadmete seadistusi.
Sukeldatud kaarkeevitustraat
Sukelkaarkeevitus (SAW) kasutab pideva etteandega kuluvat traatelektroodi ja granuleeritud voogu, mis katab keevituskaare. Räbusti ja traat tuleb valida sobiva süsteemina, et saavutada nõutavad keevisõmblusomadused.
KYA avaldatud keevitusmaterjalide valikus on viited H08A (EL12), H08MnA (EM12) ja H10Mn2 (EH14) sukelkaarkeevitustraadi klassidele. Valitud toote jaoks tuleks kinnitada täpne klass, voolu sidumine ja kohaldatav klassifikatsioon.
SAW-traati kasutatakse sobivates mehhaniseeritud keevitustoimingutes teraskonstruktsioonide, rasketööstuse ja muude tööstuslike koostude jaoks, kui keevitusprotseduur seda protsessi võimaldab.
Keevitustraat spiraalnaelte tootmiseks
KYA loetleb ka keevitustraati, mis on ette nähtud kokkupandud mähisnaelte tootmiseks. Sellel tootel on erinev tööstuslik otstarve kui kulukaarkeevituse täitetraat, mida kasutatakse metallide ühendamiseks.
Tootjad peaksid seda tüüpi tööstusliku keevitusjuhtme taotlemisel esitama spiraalnaelte tootmisseadmed, traadi mõõtmed, materjali ja liitmisnõuded.
MIG vs TIG vs sukelkaarkeevitustraat
Erinevad keevitusprotsessid nõuavad erinevaid kulumaterjale ja töötingimusi. Valige keevitustraat vastavalt protsessile ja kohaldatavale keevitusprotseduurile.
| Keevitusprotsessi |
täiteaine paigutuse |
kaitsemeetod |
Tüüpiline rakendus |
| MIG / GMAW |
Pidevalt söödetav kuluv traatelektrood |
Väline kaitsegaas |
Üldine terase tootmine ja tootmine |
| TIG / GTAW |
Eraldage volframelektroodiga täitevarras või traat |
Inertne kaitsegaas |
Täppisliited ja kontrollitud keevitustoimingud |
| SAW |
Pidevalt söödetav kuluv traatelektrood |
Granuleeritud keevitusvoog |
Mehhaniseeritud ja raske terase tootmine |
Valitud protsessi jaoks tuleb kontrollida nõutavat keevitustraadi klassifikatsiooni, varjestuskeskkonda ja tööpiirkonda. Täitemetalle ei tohiks vahetada ainult seetõttu, et neil on sarnane diameeter või terase koostis.
ER70S-6 pehmest terasest keevitustraadi tehnilised andmed
ER70S-6 kasutatakse laialdaselt pehme terasest tahke traadina gaasilise metalli kaarkeevitamiseks. Nominaalne täiteaine koostis sisaldab mangaani ja räni desoksüdeerijaid. Keevitusomadused sõltuvad traadi kvaliteedist, kaitsegaasist, mitteväärismetallist, seadmete seadistustest ja keevitusprotseduurist.
Järgmised keemilise koostise ja mehaaniliste omaduste näitajad on võrdlusväärtused, mis on avaldatud KYA keevitustraadi teabes. Neid ei tohiks tõlgendada garanteeritud tulemustena iga tootmispartii või kaitsegaasi kombinatsiooni puhul.
Keevitustraadi ER70S-6 keemiline koostis
Allolev tabel näitab avaldatud elementide analüüsi. Väärtused on väljendatud massiprotsentides.
| C |
Mn |
Si |
P |
S |
Ni |
Cr |
Cu |
V |
| 0.08 |
1.51 |
0.89 |
0.015 |
0.013 |
0.016 |
0.021 |
0.18 |
0.003 |
C on süsinik, Mn mangaan, Si räni, P-fosfor, S väävel, Ni-nikkel, Cr kroom, Cu vask ja V vanaadium. Nõutavaid keemilisi piirnorme tuleb kontrollida kehtiva täitemetalli klassifikatsiooni ja kaasasoleva toote spetsifikatsiooni alusel.
ER70S-6 keevismetalli mehaanilised omadused
Järgmised väärtused on KYA avaldatud mehaanilised omadused. Sadestunud keevismetalli tegelik jõudlus võib varieeruda olenevalt kaitsegaasist, keevitusparameetritest, katsetingimustest ja valitud tootest.
| Mehaanilise omaduse |
avaldatud viiteväärtus |
| Tõmbetugevus, Rm |
545 MPa |
| Saagistugevus, ReL või Rp0,2 |
452 MPa |
| Pikendamine |
29% |
| Avaldatud mõjuenergia viide |
91 J temperatuuril -30 °C |
Rakenduste puhul, mis nõuavad sertifitseeritud löögikindlust, tugevust või keevitusprotseduuride kvalifikatsiooni, kinnitage tegeliku tarnitava toote asjakohane katsearuanne, katsemeetod, kaitsegaas ja aktsepteerimiskriteeriumid.
Keevitustraadi läbimõõt, voolu- ja pingejuhis
KYA avaldatud ER70S-6 võrdlusparameetrid hõlmavad nimiläbimõõtu 0,8 mm, 1,0 mm, 1,2 mm ja 1,6 mm. Allolev tabel säilitab loetletud väärtused.
| Parameeter |
0,8 mm |
1,0 mm |
1,2 mm |
1,6 mm |
| Keevitusvool |
50–120 A |
70–180 A |
80–350 A |
140–500 A |
| Keevituspinge |
15–22 V |
18–24 V |
18–34 V |
20–42 V |
| Võrdlusvool |
100 A |
150 A |
280 A |
350 A |
Need on pigem võrdlusvahemikud kui täielik keevitusprotseduur. Sobivad väärtused sõltuvad traadi etteande kiirusest, edastusrežiimist, keevitusasendist, kaitsegaasist, alusmaterjalist, elektroodi kinnitusest ja seadmetest. Vajadusel tuleb eelistada kvalifitseeritud keevitusprotseduure.
Kaitsegaasid ER70S-6 keevitustraadile
KYA algne tooteteave viitab CO2, Ar + 5% CO2 ja Ar + 2% O2 kaitsegaasi konfiguratsioonidele. Teatavate ER70S-6 keevitustoodete ja -protseduuride jaoks võib määrata täiendavaid sobivaid argooni-CO2 segusid.
Valitud kaitsegaas mõjutab kaare käitumist, metalli ülekannet, läbitungimist, pritsmeid ja keevismetalli omadusi. Kinnitage gaasi koostis vastavalt traaditootele ja nõutavale keevitusprotseduurile.
| Kaitsegaasi |
valiku kaalutlused |
| 100% CO2 |
Ühine ühilduvate süsinikterasest GMAW rakenduste jaoks; hinnata läbitungimist ja pritsmete käitumist |
| Argooni + CO2 segu |
Valige kavandatud metalliülekande, kaare karakteristikute ja keevitusprotseduuri suhe |
| Argoon + 2% O2 |
Kasutage ainult seal, kus see on ette nähtud traadi, mitteväärismetalli ja kvalifitseeritud protsessi jaoks |
Keevitustraadi läbimõõdud ja pooli pakkimine
KYA loetleb tahke MIG-keevitustraadi tooteid metrilise ja inglise keeles läbimõõduga, sealhulgas 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm, 0,030 tolli, 0,035 tolli ja 0,045 tolli viited avaldatud vahemikus.
Avaldatud pakendiviited hõlmavad 5 kg, 15 kg ja 20 kg pooli formaate ning üksikuid tooteid, mida on kirjeldatud 33 naelase pooli pakendiga. Iga traadi klassi ja läbimõõdu jaoks tuleks kinnitada saadavus ja pakkimiskonfiguratsioon.
| Ostuparameeter |
Mida kinnitada |
| Täiteainete klassifikatsioon |
ER70S-6, ER70S-G või muu täpsustatud mark |
| Traadi läbimõõt |
Tegelik meeter- või imperiaaldiameeter ja tolerants |
| Traadi viimistlus |
Vasega kaetud või muu kindlaksmääratud pinnaseisund |
| Pooli kaal |
Nõutav keevitustraadi netomass pooli kohta |
| Pooli mõõtmed |
Välisläbimõõt, rummu ja paigalduse ühilduvus |
| Keevitusseadmed |
Toiteallika, traadi etteandja ja keevituspüstoli ühilduvus |
| Varjestuskeskkond |
Vajalik kaitsegaasi või sukelkaare voo süsteem |
| Tehnilised nõuded |
Klassifikatsioon, partiidokumendid ja mehaanilised jõudlusnõuded |
Tööstusliku keevitustraadi rakendused
Üldine terase tootmine
ER70S-6 tahket MIG-keevitustraati kasutatakse sobivates süsinikterasest valmistamisprotsessides raamide, sulgude, valmistatud sõlmede ja tööstuslike komponentide jaoks. Täiteaine klassifikatsioon peab vastama mitteväärismetallile ja keevitusprotseduurile.
Masinate ja seadmete tootmine
Keevitustraati kasutatakse masinakomponentide, seadmeraamide ja terassõlmede valmistamisel. Traadi läbimõõt, keevitusprotsess ja ladestunud keevisõmbluse omadused peaksid vastama vuugi konstruktsiooni ja tootmisspetsifikatsioonidele.
Konstruktsioonide terasetööd ja ehitus
Konstruktsiooniterase valmistamisel võib kasutada valitud gaasivarjestatud keevitustraate ja sukelkaarkeevitusjuhtmesüsteeme. Kindlaksmääratud koodinõuetega projektid nõuavad sobivat täiteainete klassifikatsiooni, keevitusprotseduure ja tõendavaid dokumente.
Laevaehitus ja rasketööstus
Tööstuslikke keevitustarvikuid kasutatakse valitud laevaehituses ja rasketes tootmistöödes. Materjali sobivus sõltub terase klassist, liite konfiguratsioonist, keevitusprotsessist, nõutavast sitkusest ja kohaldatavatest valmistamisreeglitest.
Surveseadmed ja torustikud
Surveseadmete, katla komponentide ja torustiku keevitustraat tuleb valida vastavalt kehtivatele ehitusnõuetele ja kvalifitseeritud keevitusprotseduurile. Täiteaineklassi üldine kättesaadavus ei tähenda heakskiitu iga survet sisaldava rakenduse jaoks.
Kuidas valida õige keevitustraat
Keevitustraadi valimine algab keevitatavast materjalist ja keevitusprotsessist. Toote klassifikatsiooni, traadi läbimõõtu ja nõutavaid omadusi tuleks käsitleda koos.
Keevitusprotsess: kinnitage MIG/GMAW, TIG/GTAW või SAW.
Mitteväärismetall: tehke kindlaks terase klass ja asjakohane materjalistandard.
Täiteaine klassifikatsioon: määrake ER70S-6, ER70S-G või sobiv sukelkaare traadi klass.
Traadi läbimõõt: sobitage traat seadme, metalli paksuse ja keevitusprotseduuriga.
Varjestusvahend: kontrollige CO2, argooni baasil gaasi või heakskiidetud keevitusvoogu.
Keevisõmbluse omadused: vajadusel täpsustage nõutav tõmbetugevus, voolavuspiir, pikenemine ja löögitugevus.
Keevitusasend: veenduge, et valitud protsess ja protseduur toetavad kavandatud asendit.
Traadi etteandmine: kontrollige ajamirullide, traadi vooderdise, kontaktotsiku ja pooli ühilduvust.
Pakend: täpsustage pooli kaal, läbimõõt ja kaitsenõuded.
Dokumentatsioon: tuvastage kõik nõutavad materjalisertifikaadid, katsearuanded või partii jälgitavus.
Ohutuskriitilise või koodiga kontrollitud valmistamise puhul on heakskiidetud keevitusprotseduur, kehtivad standardid ja projekti nõuded ülimuslikud üldiste tootekirjelduste suhtes.
Keevitustraadi hulgimüük edasimüüjatele ja tootjatele
KYA tarnib keevitustraati keevitustarvikute turustajatele, terasetööstusettevõtetele, masinatootjatele ja tööstuslike hankemeeskondadele, kes otsivad kindlat traati klassi ja pakendikonfiguratsioone.
Hinnapakkumise küsimiseks esitage järgmine teave:
Nõutav keevitustraadi tüüp ja klass
Keevitusprotsess ja kohaldatav klassifikatsioon
Mitteväärismetall ja kavandatud valmistamise rakendus
Traadi läbimõõt ja pinnaviimistlus
Kaitsegaasi või sukelkaare voo nõuded
Nõutavad mehaanilised omadused ja katsedokumentatsioon
Pool või muu nõutud tarnevorm
Keevitusseadmed ja traadi etteandja detailid
Tellimuse kogus ja pakendamise nõuded
Sihtriik ja saatmisnõuded
Keevitustarvikute asendamiseks esitage olemasolev toote klassifikatsioon, etikett, tehniline spetsifikatsioon või näidisteave. KYA saab nõutud juhtmekonfiguratsiooni üle vaadata ning pakkuda toote- ja hinnapakkumisteavet.
Küsige keevitustraadi hulgimüügipakkumist
Korduma kippuvad küsimused keevitustraadi kohta
Milliseid keevitustraadi tooteid KYA tarnib?
KYA loetleb ER70S-6 MIG-keevitustraati, valitud TIG-täitetraati, CO2-gaasiga varjestatud keevitustraati, sukelkaarkeevitustraati ja tööstusliku keevitustraati, mis on ette nähtud naelte tootmiseks. Kinnitage valitud toote spetsifikatsioonid.
Milleks kasutatakse keevitustraati ER70S-6?
ER70S-6 on süsinikterasest tahke täitetraat, mida kasutatakse sobivates gaasimetalli kaarkeevitamise rakendustes. Levinud kasutusalad hõlmavad üldist tootmist, masinakomponente ja ühilduvaid teraskonstruktsioonikooste.
Mis vahe on ER70S-6 ja ER70S-G vahel?
ER70S-6-l on määratletud täiteainete klassifikatsioon koos kindlaksmääratud keemilise koostise nõuetega. ER70S-G nõuab toote tegeliku koostise ja kohaldatava klassifikatsiooni kontrollimist. Neid kahte ei tohiks asendada keevitusnõudeid kontrollimata.
Kas ER70S-6 saab kasutada 100% CO2-ga?
Jah, ER70S-6 kasutatakse tavaliselt koos CO2 kaitsegaasiga ühilduvates GMAW rakendustes. Keevitusseaded ja sadestatud keevisõmbluse omadused võivad erineda argoonipõhiste gaasisegude puhul saavutatutest.
Kas ER70S-6 saab kasutada koos argoon-CO2 kaitsegaasiga?
Jah, sobivaid argooni-CO2 segusid kasutatakse koos ER70S-6-ga paljude süsinikterasest keevitusoperatsioonide jaoks. Valige suhe ja keevitusparameetrid vastavalt traadi spetsifikatsioonile ja heakskiidetud protseduurile.
Mis vahe on MIG- ja TIG-keevitustraadil?
MIG-traat toimib GMAW-s pidevalt söödetava kuluelektroodina. TIG-täitevarras või -traat tarnitakse GTAW mittekuluvast volframelektroodist eraldi. Seadmed ja tööparameetrid on nende protsesside puhul erinevad.
Mis on sukeldatud kaarkeevitustraat?
Sukeldatud kaarkeevitustraat on kuluv elektrood, mida kasutatakse granulaarse keevitusvooga. Traat ja räbusti tuleb valida koos, et saavutada ettenähtud rakenduse jaoks nõutavad keevisõmbluse omadused.
Mis on H08A, H08MnA ja H10Mn2 keevitustraadid?
Need on traadi klassi tähistused, millele viidatakse sukelkaarkeevituse jaoks. Tegeliku keevitusprotseduuri jaoks tuleks kinnitada nõutav traadi koostis, kohaldatav klassifikatsioon, voolukombinatsioon ja mehaanilised omadused.
Milliste läbimõõtudega keevitustraadid on saadaval?
KYA avaldatud tootevalikusse kuuluvad MIG-keevitustraadi tooted nimiläbimõõduga nagu 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm ja 1,6 mm, samuti keiserliku tähistusega. Kinnitage iga traadi klassi tegelik saadaolev läbimõõt.
Millised pooliraskused on keevitustraadi jaoks saadaval?
KYA avaldatud tooteteave viitab 5 kg, 15 kg ja 20 kg pakendivormingutele, kusjuures teatud tooteid kirjeldatakse ka kui 33 naela pooli. Kaasasolev pakend tuleb täpselt toote jaoks kinnitada.
Kas ER70S-6 keevitustraat tekitab räbu?
Tahke ER70S-6 GMAW traat ei tööta tavapärase räbu moodustava vooga nagu sukelkaarkeevitus. Sõltuvalt protsessist ja keevitustingimustest võib pinnale tekkida silikaatsaarekesi või muid keevitusjääke. Puhastusnõuded sõltuvad valmis rakendusest.
Kas ER70S-6 saab kasutada kõigis keevitusasendites?
ER70S-6 võib sobivate seadmete ja protseduuridega kasutada mitmes keevitusasendis. Konkreetse vuugi ja rakenduse jaoks tuleb kinnitada lubatud asend, metalliülekande režiim ja töösätted.
Kuidas valida õige keevistraadi läbimõõt?
Võtke arvesse mitteväärismetalli paksust, liigendi konstruktsiooni, keevitusvoolu, traadi etteandja võimekust, keevitusasendit ja vajalikke tootmistingimusi. Valige läbimõõt, mida toetab keevitusprotseduur ja -seadmed.
Millist teavet on vaja hulgipakkumise tegemiseks?
Esitage keevitustraadi klass, läbimõõt, protsess, varjestuskeskkond, nõutavad standardid, pakendi suurus, mehaanilised omadused, tellimuse kogus ja sihtriik. Vajadusel lisage tehnilised kirjeldused või katsedokumentatsiooni nõuded.
Tööstusliku keevitustraadi saamiseks võtke ühendust KYA-ga