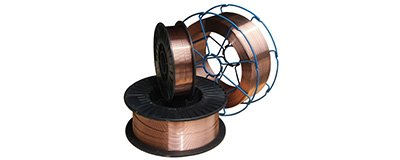
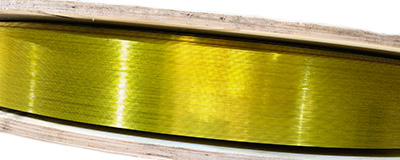
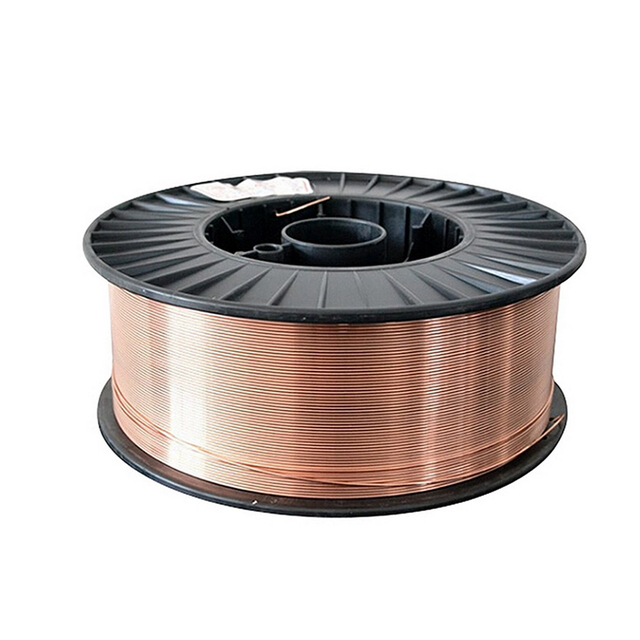
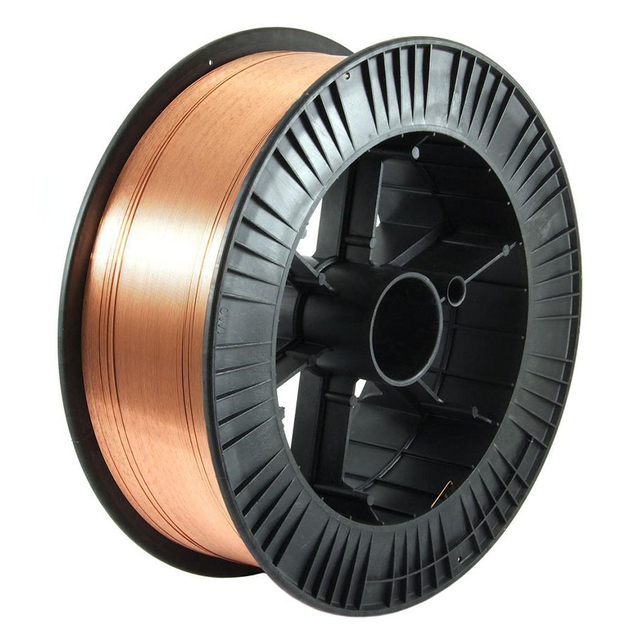
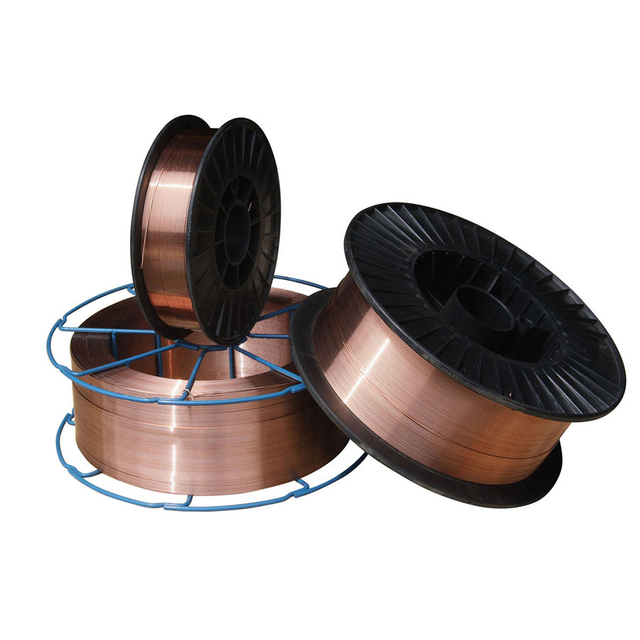
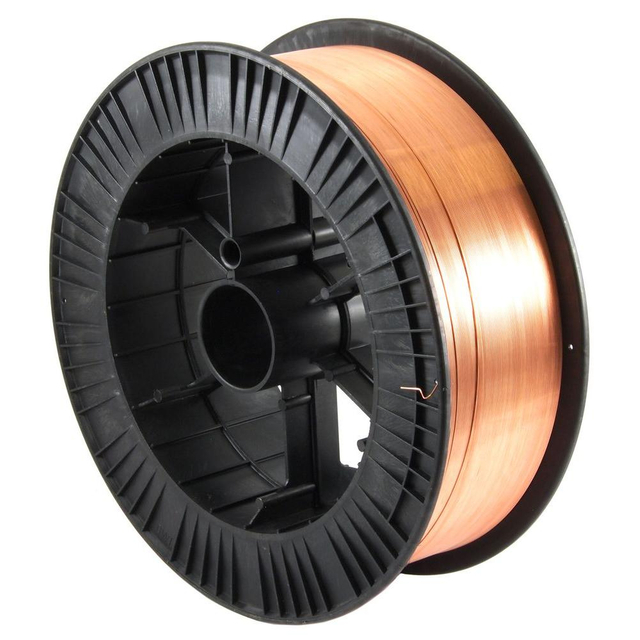
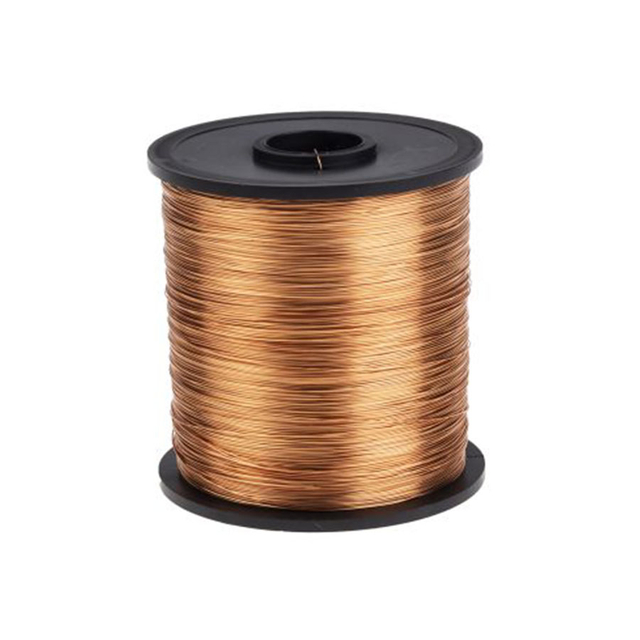
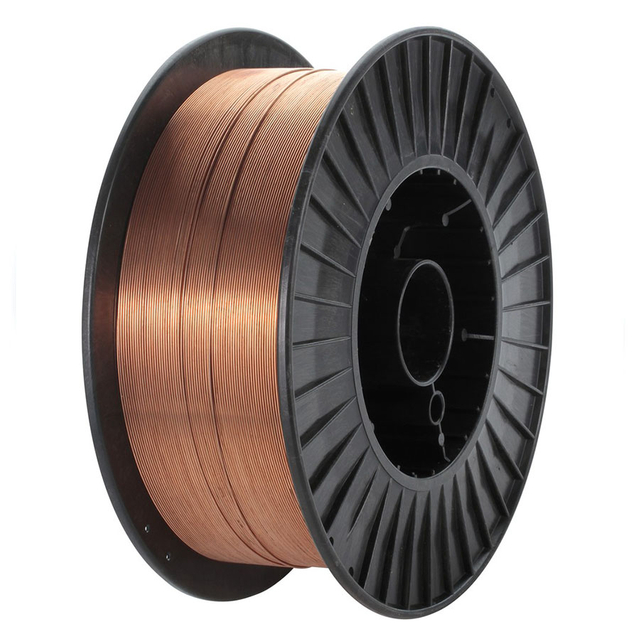
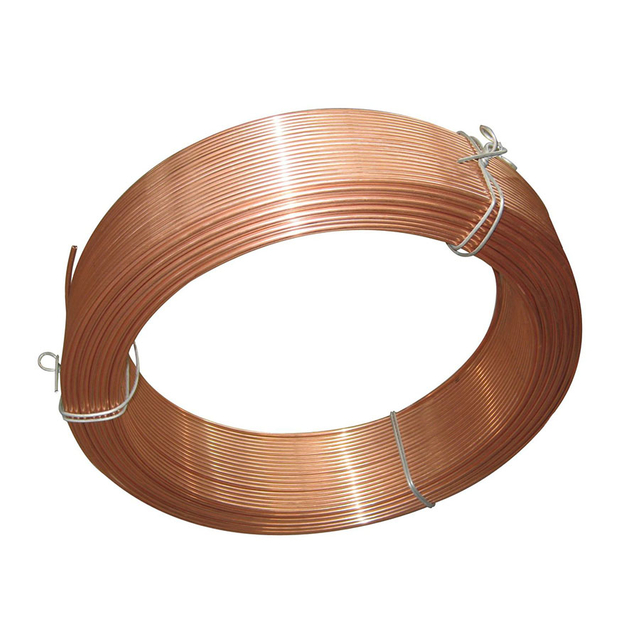
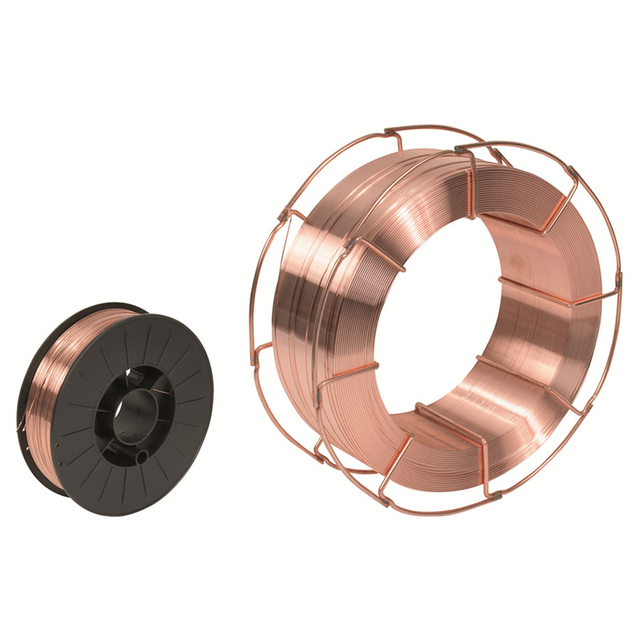
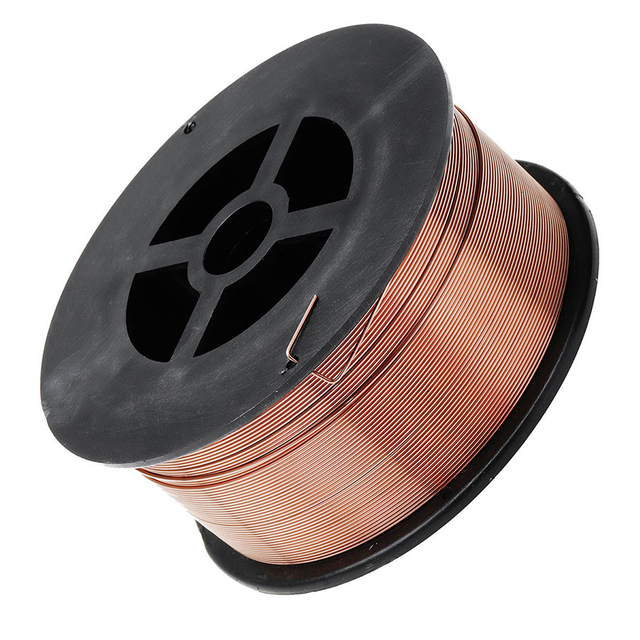
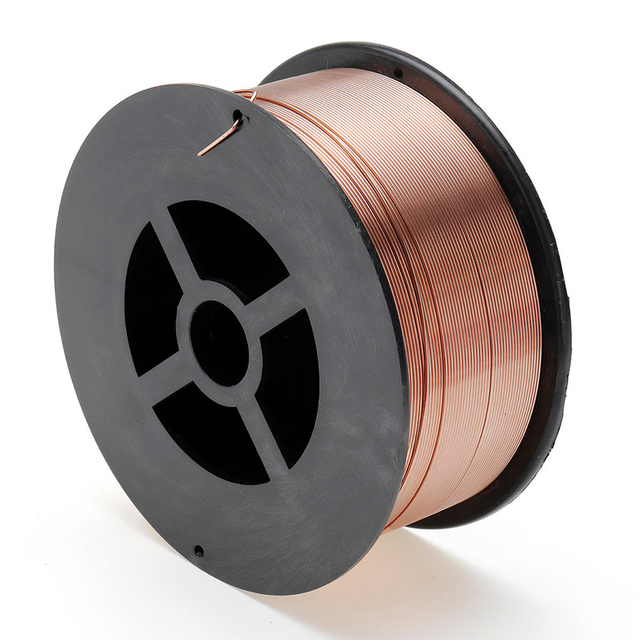
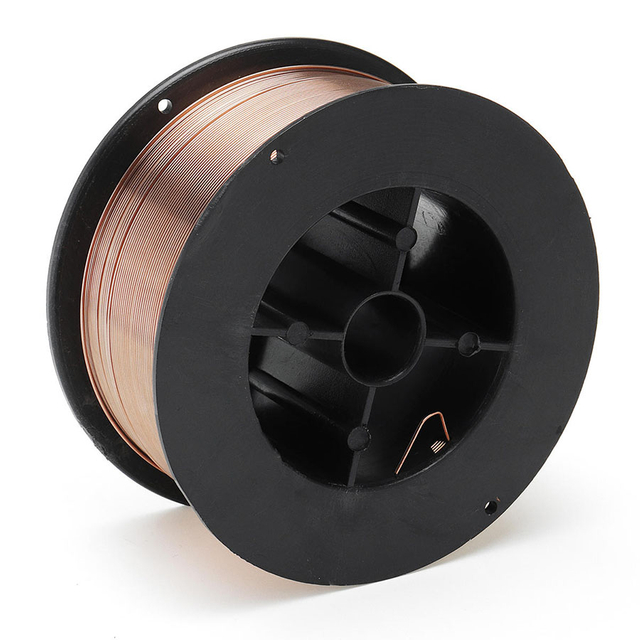
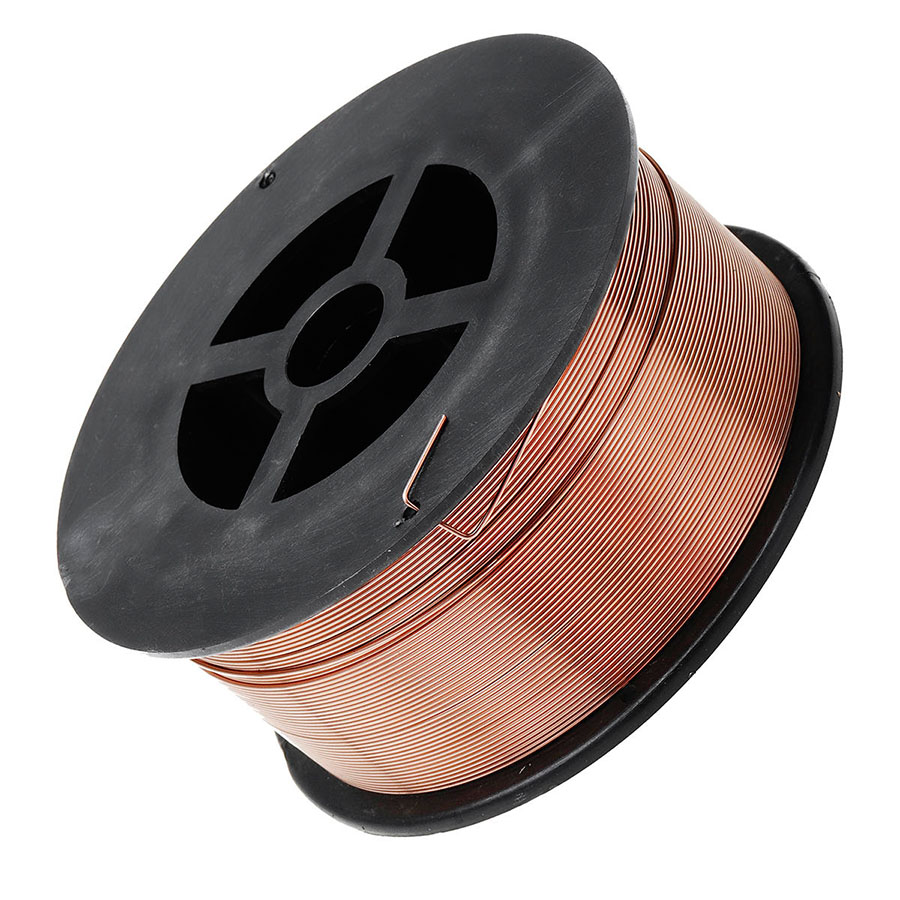
KYA ER70S-6 kobberbelagt TIG-sveisetråd er et fyllmetall i karbonstål for sveising av bløtt stål og egnet karbonstålapplikasjoner. Klassifisert som AWS A5.18 ER70S-6 inneholder den relativt høye nivåer av mangan- og silisiumdeoksidasjonsmidler og kan brukes til TIG/GTAW samt MIG/GMAW når den leveres i riktig produktform og brukes med riktig sveiseprosedyre.
For konvensjonell TIG-sveising av karbonstål , brukes normalt ER70S-6 tilsatsmetall med 100 % argon dekkgass og DCEN-polaritet . Dens mangan- og silisiuminnhold støtter sveisepyttens flytbarhet og bidrar til å gi nyttig toleranse mot moderat overflateoksidasjon og fresavleiring, selv om riktig skjøtrengjøring fortsatt anbefales for kritisk sveising.
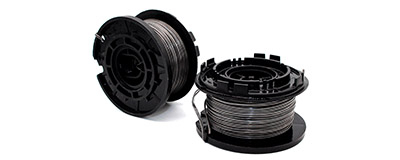
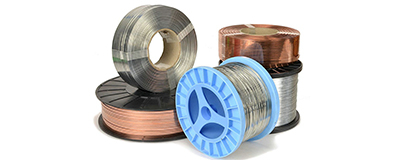
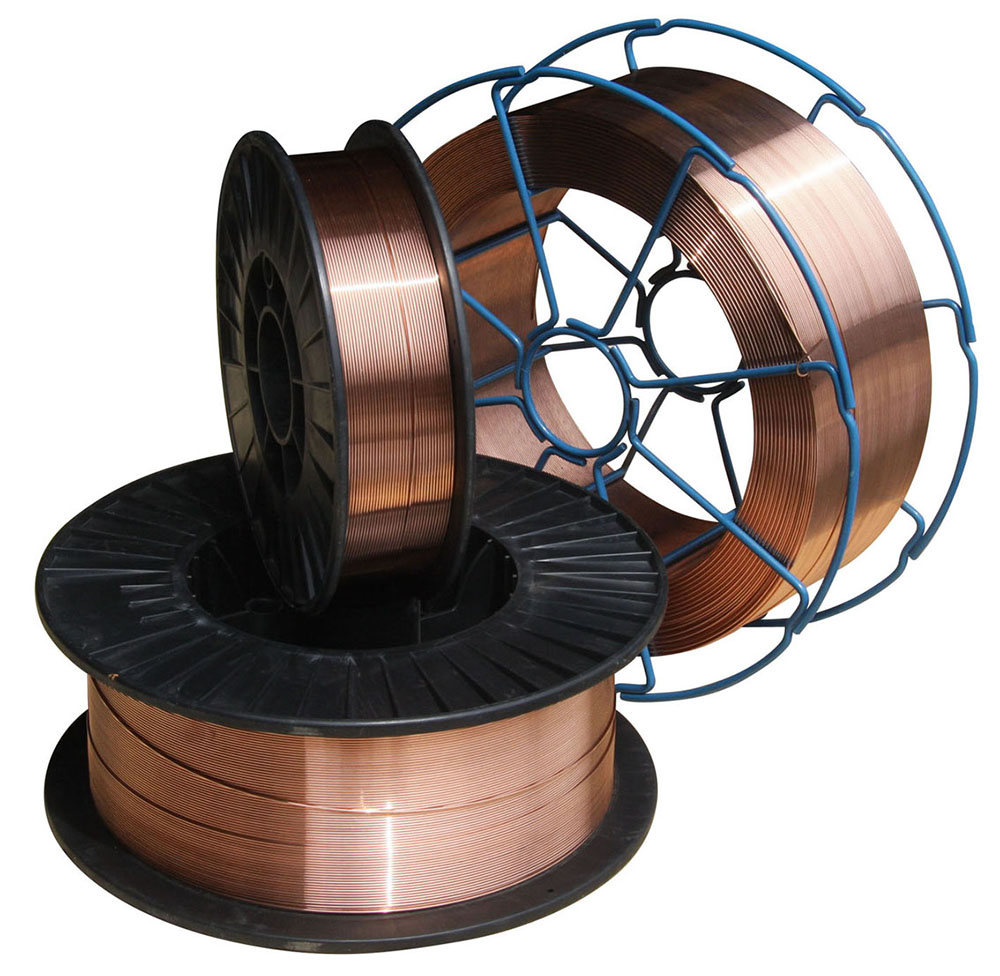
KYA viser diametre fra 0,6 mm til 1,6 mm . Gjeldende KYA-produktdata viser også 5 kg, 15 kg og 20 kg spoler pluss 100-350 kg fat. Kjøpere som trenger konvensjonelle håndmatede TIG-fyllstaver, bør bekrefte den nødvendige rettkuttede stavformen og emballasjen med KYA før bestilling, mens spole- og trommelpakker er mer vanlig forbundet med sveiseapplikasjoner med kontinuerlig trådmating.
 Be om tilbud på ER70S-6 TIG Wire
| Spesifikasjonsdetaljer | 6 |
|---|---|
| AWS-klassifisering | AWS A5.18 ER70S-6 |
| Refererte betegnelser | ER70S-6 / ER50-6 / SG2 / JIS YGW12; bekrefte gjeldende sertifisering for den nøyaktige bestillingen |
| Fyllmetall Type | Solid karbonstål sveisetråd / fyllmetall |
| Grunnmetall | Mildt stål og egnet karbonstål |
| Flate | Kobberbelagt |
| Tilgjengelige diametre | 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm |
| TIG / GTAW dekkgass | 100% argon |
| Typisk TIG-polaritet | DCEN / Likestrømselektrode negativ |
| MIG / GMAW dekkgass | 100 % CO2, Ar + 5 % CO2, Ar + 2 % O2 som oppført i KYA produktdata |
| Oppført spolemballasje | 5 kg, 15 kg, 20 kg |
| Listet trommelemballasje | 100-350 kg |
| Spoletyper | D270, D300 plastspole; K300 metallspole |
| Manuell TIG-stangform | Bekreft kuttelengde stangdiameter, lengde og pakke med KYA før du bestiller |
ER70S-6 kan brukes som fyllmetall i karbonstål i både TIG/GTAW og MIG/GMAW , men beskyttelsesgassen, polariteten, leveringsmetoden for fyllstoff, emballasje og sveiseparametere er forskjellige. Disse prosessene skal ikke presenteres som utskiftbare.
| Vare | TIG / GTAW | MIG / GMAW |
|---|---|---|
| Fyllstoffklassifisering | ER70S-6 | ER70S-6 |
| Typisk fyllskjema | Rett kuttelengde påfyllingsstang eller kompatibel automatisert trådmating | Kontinuerlig ledning på spole eller trommel |
| Beskyttelsesgass | 100 % argon | CO2 eller egnet argonbasert gassblanding |
| Typisk stålpolaritet | DCEN | Vanligvis DCEP |
| Filler levering | Fyllstoff introduseres separat i sveisebassenget | Trådelektroden mates kontinuerlig gjennom sveisepistolen |
| Typisk kjøpsskjema | Stangrør / boks for manuell TIG | Spole eller bulktrommel |
Hvis applikasjonen din er konvensjonell manuell TIG-sveising, fortell KYA nødvendig fyllstoffdiameter, kuttelengde, pakkevekt, uedelt metall og sveiseprosedyre. Hvis du trenger kontinuerlig ledning på en D270, D300 eller K300 spole, spesifiser om applikasjonen er MIG/GMAW eller en automatisert ledningsmatet TIG-prosess.
ER70S-6 er preget av relativt høyt mangan- og silisiuminnhold sammenlignet med noen andre fyllmetaller i karbonstål. Disse deoksideringsmidlene støtter oppførselen til sveisebassenget og gir nyttig toleranse for moderate nivåer av kalkavleiring og overflateoksidasjon.
| Element | ER70S-6 Rekkevidde / Maksimum |
|---|---|
| Karbon (C) | 0,06–0,15 % |
| Mangan (Mn) | 1,40–1,85 % |
| Silisium (Si) | 0,80–1,15 % |
| Fosfor (P) | ≤0,025 % |
| Svovel (S) | ≤0,035 % |
| Kobber (Cu) | ≤0,50 % |
Kjøpere som krever sertifisert kjemi bør be om gjeldende materialsertifikat eller batch-testdata for det eksakte produktet som leveres i stedet for kun å stole på nominelle klassifiseringsgrenser.
Følgende verdier for mekaniske egenskaper beholdes fra gjeldende KYA-produktdata. Faktiske avsatt sveisemetallegenskaper avhenger av sveiseprosess, beskyttelsesgass, varmetilførsel, fugedesign, grunnmateriale og testforhold.
| Testelement | KYA-garanti Verdi | oppført Generelt resultat |
|---|---|---|
| Strekkstyrke | ≥500 MPa | 558 MPa |
| Yield Styrke | ≥420 MPa | 472 MPa |
| Forlengelse | ≥22 % | 27 % |
| Slagenergi ved -30°C | ≥27 J | 98 J |
For TIG/GTAW-sveising av bløtt- og karbonstål skal ER70S-6 normalt brukes med 100 % argon dekkgass og DCEN-polaritet . TIG-strømstyrken bør velges i henhold til tykkelsen på basismetallet, fyllstavens diameter, wolframdiameteren, skjøtdesign, sveiseposisjon og kvalifisert sveiseprosedyre.
| TIG-parameter | anbefalt tilnærming |
|---|---|
| Behandle | GTAW / TIG |
| Beskyttelsesgass | 100 % argon |
| Polaritet | DCEN for typisk TIG-sveising i karbonstål |
| Fyllerdiameter | Velg i henhold til basemetalltykkelse, fugestørrelse og nødvendig avsetning |
| Forberedelse av overflaten | Fjern overflødig rust, olje, fuktighet, maling og forurensning før kritisk sveising |
| Strømstyrke | Bestem ut fra materialtykkelse, wolframstørrelse, fillerstørrelse, fugedesign og godkjent WPS |
Ikke bruk CO2-gassstrømverdiene i følgende avsnitt som TIG-parametere. De tilhører MIG/GMAW-referansedataene med kontinuerlig ledning som for tiden leveres med dette KYA-produktet.
Den gjeldende KYA-kildesiden gir også følgende sveisestrøm- og CO2-strømdata. Fordi disse verdiene bruker CO2-beskyttelsesgass, bør de identifiseres som MIG/GMAW-referanseparametere , ikke TIG-sveiseparametere.
| Trådstørrelse | Sveisestrøm | CO2-strømningshastighet |
|---|---|---|
| 0,6 mm | 50–80 A | 10-15 L/min |
| 0,8 mm | 50-100 A | 15 l/min |
| 1,0 mm | 50-220 A | 15-20 L/min |
| 1,2 mm | 80-350 A | 15-25 L/min |
| 1,6 mm | 170-550 A | 20-25 L/min |
Dette er KYA-referanseverdier for gjennomgående gassskjermet sveising. Faktiske MIG/GMAW-innstillinger avhenger av dekkgass, overføringsmodus, basemetalltykkelse, trådmatingshastighet, kontakt-spiss-til-arbeidsavstand og gjeldende sveiseprosedyre.
AWS A5.18 ER70S-6 Klassifisering: Karbonstål fyllmetall mye brukt for sveising av mildt og egnet karbonstål.
Høyt Mn- og Si-deoksidasjonsinnhold: Støtter sølepyttenes flyt og gir nyttig toleranse for moderat mølleskala og overflateoksidasjon.
Kobberbelagt overflate: Gir den spesifiserte overflatefinishen og bidrar til å beskytte filler-trådoverflaten under normal håndtering og lagring.
Egnet for TIG/GTAW: Bruk 100 % argon og passende DCEN-sveiseparametere for konvensjonelle TIG-applikasjoner i karbonstål.
Flere diametre: Tilgjengelige KYA-størrelser varierer fra 0,6 mm til 1,6 mm for forskjellige sveise- og trådmatingskrav.
God sveisebassengfluiditet: Silisiumnivået assosiert med ER70S-6 støtter fukting og jevn perledannelse når egnede sveiseprosedyrer brukes.
Industrielle karbonstålapplikasjoner: Egnet for fabrikasjon, maskineri, konstruksjon, skipsbygging og relatert karbonstålsveising der ER70S-6 er spesifisert.
ER70S-6 brukes til sveising av bløtt stål og egnede karbonstålkomponenter der det kreves god sølepyttkontroll, fuktoppførsel og deoksidasjonsevne. For TIG/GTAW kan det brukes som tilsatsmetall i manuelle eller automatiserte sveiseprosesser i henhold til skjøtedesign og kvalifisert sveiseprosedyre.
| Bruksområde | Typisk bruk |
|---|---|
| Stålkonstruksjoner | Egnet karbonstålfremstilling der ER70S-6 er tillatt av sveiseprosedyren. |
| Ingeniørmaskiner | Sveiserammer, braketter, maskinkomponenter og fabrikerte sammenstillinger. |
| Skipsbygging | Utvalgt karbonstål marin fabrikasjon underlagt godkjente sveiseprosedyrer. |
| Broer | Strukturell karbonstålsveising der spesifisert tilsatsmetall og WPS tillater ER70S-6. |
| Trykkbeholdere | Sveiseapplikasjoner underlagt gjeldende material-, kode- og prosedyrekrav. |
| Konstruksjon | Generell produksjon og reparasjon av karbonstål. |
| Petrokjemisk utstyr | Valgt karbonstålfabrikasjon i henhold til tekniske krav. |
| Kjeler og kraftutstyr | Bruksområder hvor den nødvendige sveisespesifikasjonen tillater ER70S-6 tilsatsmetall. |
Fyllstoffdiameteren bør velges i henhold til tykkelsen av basismetallet, skjøtenes geometri, nødvendig avsetningshastighet, sveiseposisjon, varmetilførsel og sveiseprosess. Den minste eller største tilgjengelige diameteren er ikke automatisk det beste alternativet.
| diameter | Hensyn til valg av |
|---|---|
| 0,6-0,8 mm | Fyller med liten diameter for applikasjoner som krever relativt fin varme og fyllstoffkontroll; bekrefte TIG-produktskjemaet. |
| 0,9-1,0 mm | Mellomfyllingsstørrelser for passende lett og generell fabrikasjon. |
| 1,2 mm | Større fyllmasse eller kontinuerlig trådstørrelse for høyere avsetningskrav med egnet sveiseutstyr. |
| 1,6 mm | Større fyllmasse for passende tykkere skjøter eller applikasjoner med høyere avsetning. |
ER70S-6 og ER70S-2 er begge fyllstoffklassifiseringer av karbonstål som brukes i TIG-sveising, men deres deoksideringssystemer er forskjellige. Riktig fyllstoff bør følge grunnmaterialet, sveiseprosedyren og prosjektkravene i stedet for å anta at de to kvalitetene alltid er utskiftbare.
| Funksjon | ER70S-6 | ER70S-2 |
|---|---|---|
| Materialfamilie | Karbonstål fyllmetall | Karbonstål fyllmetall |
| Primære deoksideringsmidler | Relativt høyt mangan og silisium | Forskjellig multi-element deoxidizer system |
| Utvalg | Følg gjeldende WPS, tekniske krav og basismetallspesifikasjoner. | |
KYA leverer ER70S-6 sveisefyllmetall til sveisedistributører, industrielle forsyningsselskaper, stålfabrikanter, maskinprodusenter, byggefirmaer, verft og andre profesjonelle kjøpere.
Fordi TIG-stang og MIG-tråd bruker forskjellige produktformer og emballasje, bør kjøpere tydelig spesifisere sveiseprosessen når de ber om et tilbud. For TIG-applikasjoner, oppgi nødvendig påfyllingsdiameter, rett stanglengde hvis aktuelt, pakkevekt, basismetall og nødvendig standard. For kontinuerlige trådapplikasjoner, gi spole- eller trommeltype og sveiseprosess.
Kjøpere som krever AWS-sertifikater, kjemiske analyser, mekaniske testdata eller andre inspeksjonsdokumenter bør inkludere disse kravene med forespørselen slik at den eksakte produktspesifikasjonen kan bekreftes før produksjon.
Be om engrospris Utforsk sveisetråd
Ja. ER70S-6 kan brukes som fyllmetall i karbonstål for TIG/GTAW når den leveres i en passende fyllform og brukes med riktig dekkgass og sveiseprosedyre.
Konvensjonell TIG/GTAW-sveising av karbonstål med ER70S-6 bruker normalt 100 % argon dekkgass.
Nei. CO2 og argon/CO2-blandinger er assosiert med MIG/GMAW-applikasjoner. Konvensjonell TIG-sveising med ER70S-6 bør bruke en inert dekkgass som 100 % argon.
DCEN, eller likestrømselektrodenegativ, brukes vanligvis til TIG-sveising av mildt stål og karbonstål.
ER70S-6 er en karbonstålelektrode og stavklassifisering dekket av AWS A5.18.
ER70S-6 brukes først og fremst til passende bløt- og karbonstål. Den skal ikke automatisk brukes for rustfritt stål, aluminium eller andre legeringssystemer som krever forskjellige fyllmetallklassifiseringer.
Mangan og silisium fungerer som deoksideringsmidler og støtter oppførselen til sveisepyttene. Dette gir ER70S-6 nyttig toleranse for moderat mølleskala og overflateoksidasjon sammenlignet med fyllstoffer i karbonstål med lavere deoksidasjonsinnhold.
ER70S-6 skal ikke beskrives som en lavhydrogenelektrodeklassifisering i samme betydning som lavhydrogen SMAW-elektroder som E7018. Fyllmateriale skal fortsatt oppbevares rent og tørt og beskyttet mot olje, fuktighet og forurensning.
Fyllmetall-klassifiseringen kan være den samme, men produktform og sveisemetode er forskjellige. Manuell TIG bruker normalt rette fyllstenger, mens MIG bruker kontinuerlig matet wire levert på en spole eller trommel.
Kontinuerlig spoletråd kan brukes i spesialiserte automatiserte eller mekaniserte TIG-trådmatingssystemer, men konvensjonell manuell TIG bruker normalt rette fyllstenger. Bekreft sveiseprosessen og nødvendig produktskjema før bestilling.
Gjeldende KYA-produktdata viser 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm og 1,6 mm i diameter. Bekreft tilgjengeligheten i den nødvendige TIG-stangen eller kontinuerlig trådform.
Gjeldende KYA-produktdata viser en garantiverdi på minst 500 MPa og et generelt resultat på 558 MPa. Faktisk sveisemetallytelse avhenger av prosess- og testforhold.
Dens relativt høye mangan- og silisiuminnhold gir nyttig toleranse for moderat overflateoksidasjon og maleskala. Kritisk sveising bør fortsatt følge den nødvendige rengjøringsprosedyren og WPS.
Gjeldende KYA-produktdata viser 5 kg, 15 kg og 20 kg spoler pluss 100-350 kg fat. Kjøpere som trenger konvensjonelle TIG-påfyllingsstenger, bør bekrefte rett stanglengde og emballasjetilgjengelighet separat.
Oppbevar den i et rent og tørt miljø og beskytt tilsatsmetallet mot fuktighet, olje, støv, rust og annen forurensning før sveising.
Ja. Sveisedistributører, stålfabrikanter, maskinprodusenter og andre industrielle kjøpere kan kontakte KYA for krav til diameter, emballasje, sertifisering og bulkkjøp.
Ser du etter ER70S-6 kobberbelagt TIG-sveisefyllmetall ? Send KYA Fasteners din sveiseprosess, fyllstoffdiameter, nødvendig produktform, pakkevekt, basemetallspesifikasjon, kjøpsmengde, destinasjonsland og sertifiseringskrav. For TIG-applikasjoner, spesifiser om du trenger rette fyllstenger eller kontinuerlig wire for et automatisert TIG-system.