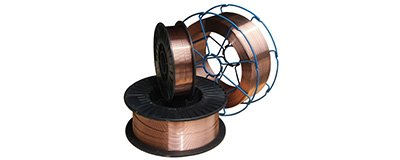
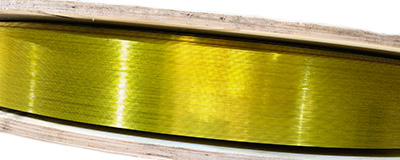
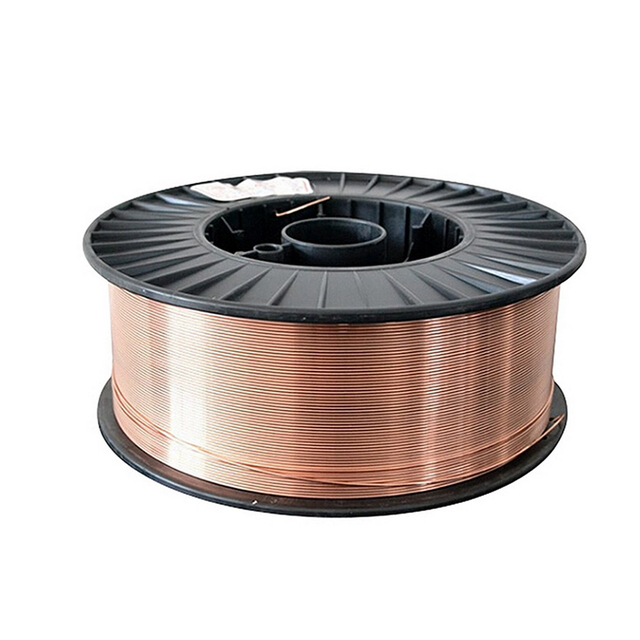
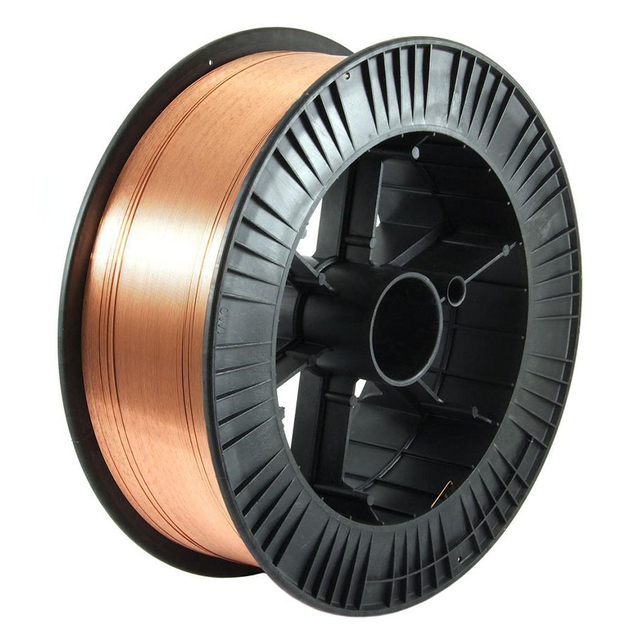
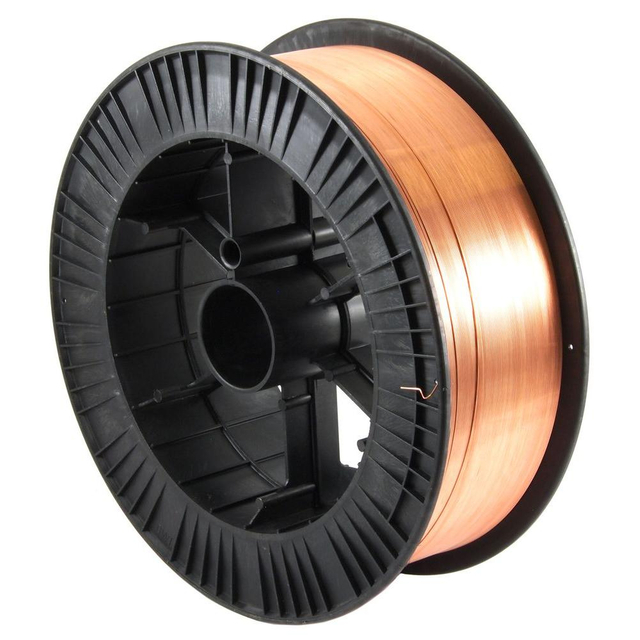
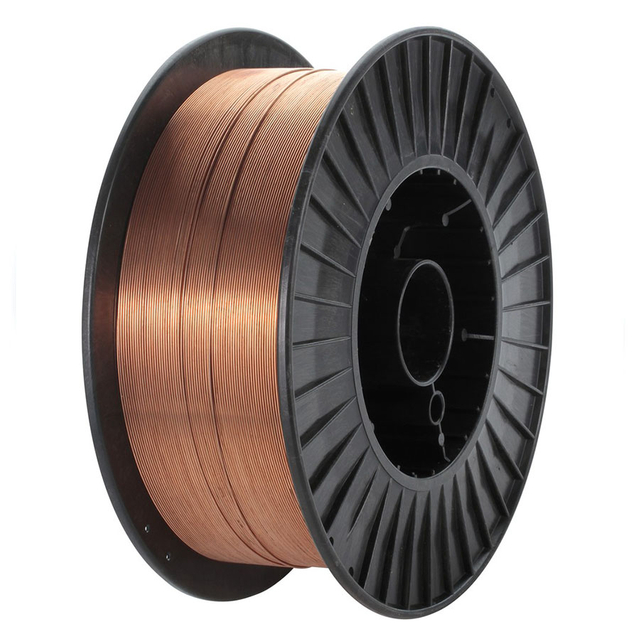
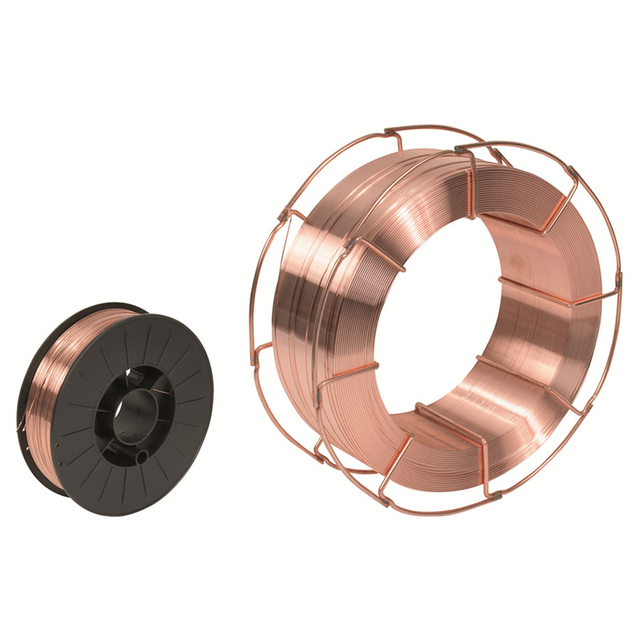
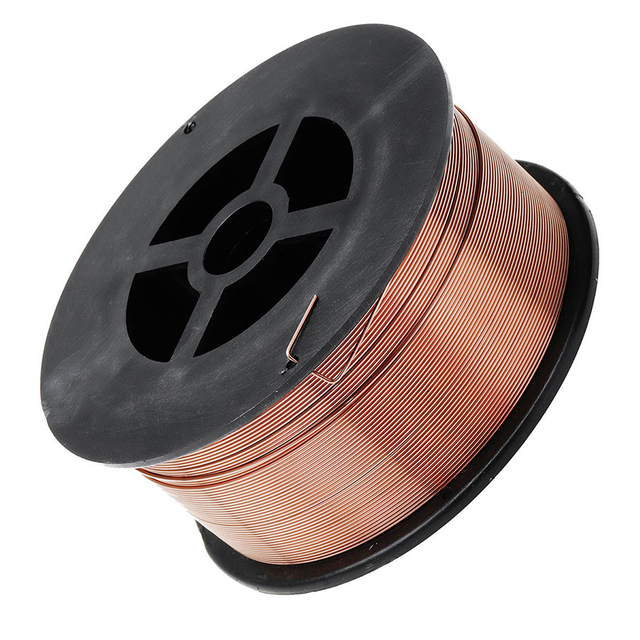
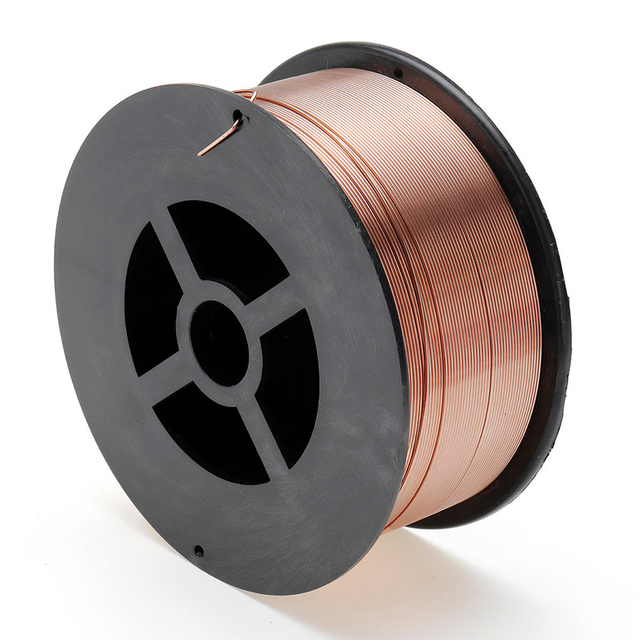
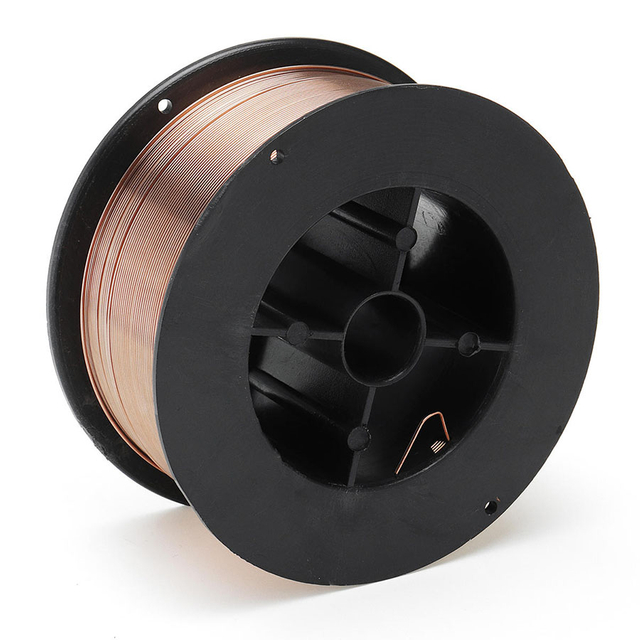
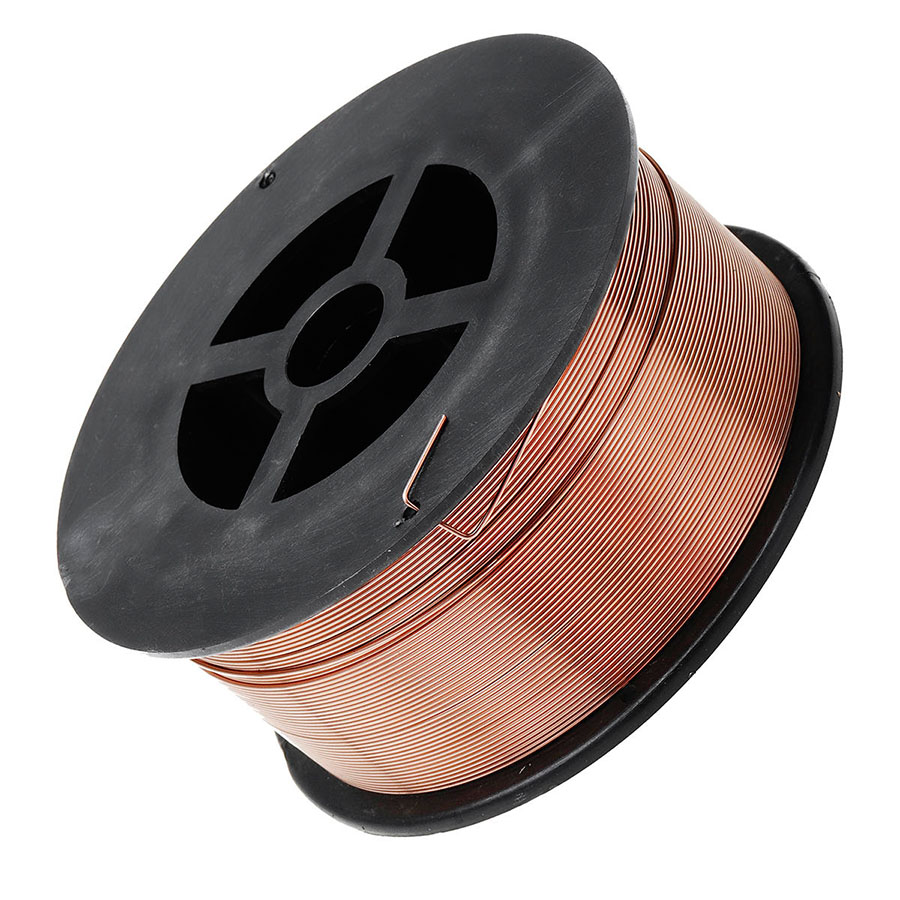
Medený zvárací drôt KYA ER70S-6 TIG je prídavný kov z uhlíkovej ocele na zváranie mäkkej ocele a vhodných aplikácií z uhlíkovej ocele. Klasifikovaný ako AWS A5.18 ER70S-6 obsahuje relatívne vysoké hladiny mangánových a kremíkových deoxidátorov a môže byť použitý pre TIG/GTAW, ako aj MIG/GMAW, ak sa dodáva vo vhodnej forme produktu a používa sa pri správnom postupe zvárania.
Pre konvenčné TIG zváranie uhlíkovej ocele sa bežne používa prídavný kov ER70S-6 so 100% argónovým ochranným plynom a polaritou DCEN . Jeho obsah mangánu a kremíka podporuje tekutosť zvarovej kaluže a pomáha poskytovať užitočnú toleranciu voči miernej povrchovej oxidácii a okují, hoci správne čistenie spojov sa odporúča aj pre kritické zváranie.
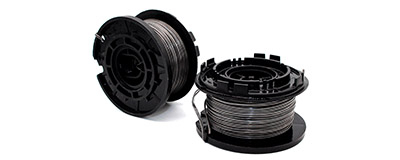
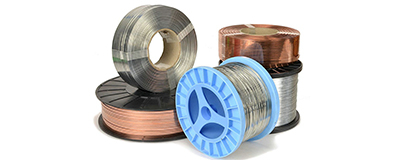
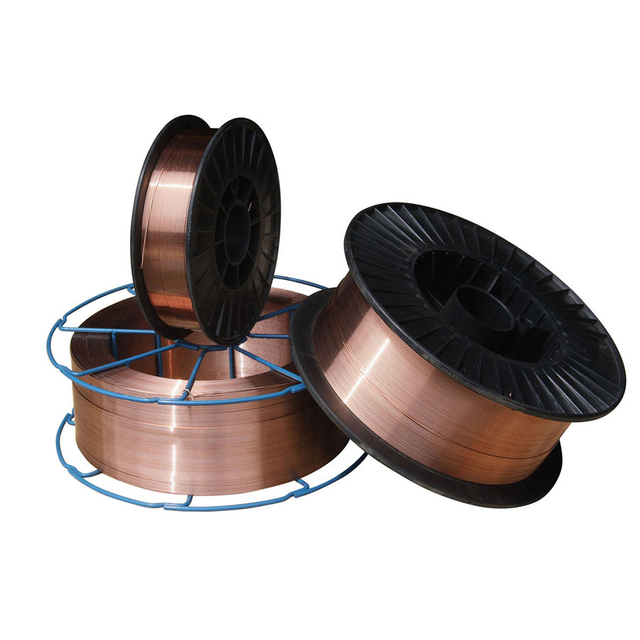
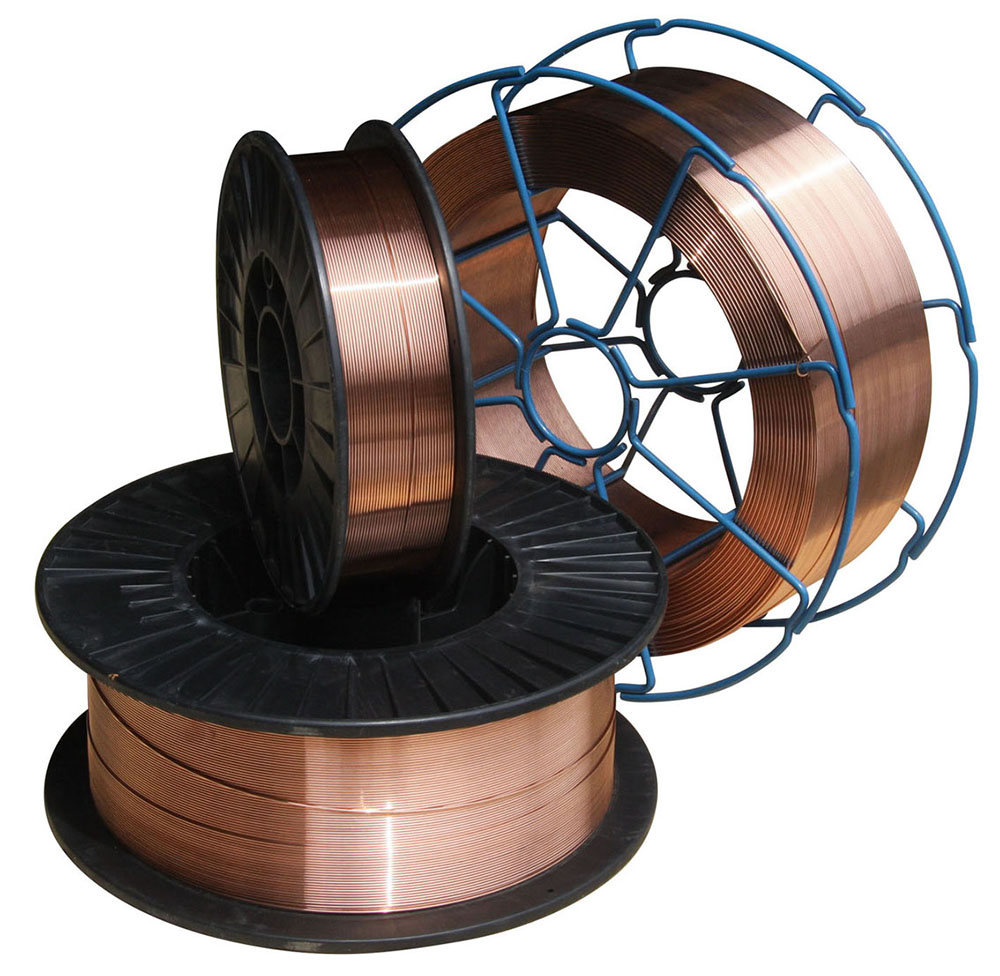
KYA uvádza priemery od 0,6 mm do 1,6 mm . Aktuálne údaje o produktoch KYA tiež uvádzajú 5 kg, 15 kg a 20 kg cievky plus 100-350 kg bubny. Kupujúci, ktorí požadujú konvenčné ručne podávané plniace tyče TIG, by si mali pred objednávkou potvrdiť požadovaný tvar a balenie tyče s rovným rezom pomocou KYA, zatiaľ čo balenia cievok a bubnov sú bežnejšie spojené s aplikáciami zvárania s kontinuálnym podávaním drôtu.
 Vyžiadajte si cenovú ponuku ER70S-6 TIG Wire
| špecifikácie | Podrobnosti |
|---|---|
| Klasifikácia AWS | AWS A5.18 ER70S-6 |
| Referenčné označenia | ER70S-6 / ER50-6 / SG2 / JIS YGW12; potvrďte príslušný certifikát pre presnú objednávku |
| Typ výplňového kovu | Pevný zvárací drôt z uhlíkovej ocele / prídavný kov |
| Základný kov | Mäkká oceľ a vhodná uhlíková oceľ |
| Povrch | Potiahnuté meďou |
| Dostupné priemery | 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm |
| TIG / GTAW ochranný plyn | 100% argón |
| Typická polarita TIG | DCEN / Jednosmerná prúdová elektróda záporná |
| MIG / GMAW ochranný plyn | 100 % CO2, Ar + 5 % CO2, Ar + 2 % O2, ako je uvedené v údajoch o produkte KYA |
| Uvedené balenie cievok | 5 kg, 15 kg, 20 kg |
| Uvedené balenie bubna | 100-350 kg |
| Typy cievok | D270, D300 Plastová cievka; Kovová cievka K300 |
| Manuálna forma tyče TIG | Pred objednávkou potvrďte priemer tyče, dĺžku a balenie s KYA |
ER70S-6 môže byť použitý ako prídavný kov z uhlíkovej ocele pri TIG/GTAW aj MIG/GMAW , ale ochranný plyn, polarita, spôsob dodávania plniva, balenie a parametre zvárania sú odlišné. Tieto procesy by sa nemali prezentovať ako vzájomne zameniteľné.
| Položka | TIG / GTAW | MIG / GMAW |
|---|---|---|
| Klasifikácia plniva | ER70S-6 | ER70S-6 |
| Typická forma plniva | Plniaca tyč s priamym rezom alebo kompatibilný automatický posuv drôtu | Nepretržitý drôt na cievke alebo bubne |
| Ochranný plyn | 100% argón | CO2 alebo vhodná zmes plynov na báze argónu |
| Typická polarita ocele | DCEN | Typicky DCEP |
| Dodávka plniva | Plnivo sa zavádza oddelene do zvarového kúpeľa | Drôtová elektróda je nepretržite privádzaná cez zváraciu pištoľ |
| Typická forma nákupu | Rúrka tyče / box pre ručné TIG | Cievka alebo bubon |
Ak je vašou aplikáciou konvenčné ručné zváranie TIG, povedzte spoločnosti KYA požadovaný priemer plniva, dĺžku rezu, hmotnosť balíka, základný kov a postup zvárania. Ak potrebujete súvislý drôt na cievke D270, D300 alebo K300, špecifikujte, či ide o aplikáciu MIG/GMAW alebo o automatizovaný proces TIG s podávaním drôtu.
ER70S-6 sa vyznačuje relatívne vysokým obsahom mangánu a kremíka v porovnaní s niektorými inými prídavnými kovmi z uhlíkovej ocele. Tieto dezoxidanty podporujú správanie sa zvarového kúpeľa a poskytujú užitočnú toleranciu voči miernym úrovniam okuje a povrchovej oxidácii.
| Prvok | ER70S-6 Rozsah / Maximum |
|---|---|
| uhlík (C) | 0,06 – 0,15 % |
| mangán (Mn) | 1,40 – 1,85 % |
| kremík (Si) | 0,80 – 1,15 % |
| fosfor (P) | ≤ 0,025 % |
| síra (S) | ≤ 0,035 % |
| meď (Cu) | ≤ 0,50 % |
Kupujúci, ktorí požadujú certifikovanú chémiu, by si mali vyžiadať príslušný certifikát materiálu alebo údaje o skúške šarže pre presný dodaný produkt, namiesto toho, aby sa spoliehali len na nominálne klasifikačné limity.
Nasledujúce hodnoty mechanických vlastností sú zachované z aktuálnych údajov o produkte KYA. Skutočné vlastnosti naneseného zvarového kovu závisia od procesu zvárania, ochranného plynu, tepelného príkonu, konštrukcie spoja, základného materiálu a skúšobných podmienok.
| Testovaná položka Uvedená | hodnota záruky KYA | Všeobecný výsledok |
|---|---|---|
| Pevnosť v ťahu | ≥500 MPa | 558 MPa |
| Medza klzu | ≥420 MPa | 472 MPa |
| Predĺženie | ≥22 % | 27 % |
| Energia nárazu pri -30°C | ≥27 J | 98 J |
Na zváranie mäkkej a uhlíkovej ocele metódou TIG/GTAW by sa mal ER70S-6 normálne používať so 100% argónovým ochranným plynom a polaritou DCEN . Prúd TIG by sa mal zvoliť podľa hrúbky základného kovu, priemeru výplňovej tyče, priemeru volfrámu, konštrukcie spoja, polohy zvárania a kvalifikovaného postupu zvárania.
| parametrov TIG | Odporúčaný prístup |
|---|---|
| Proces | GTAW / TIG |
| Ochranný plyn | 100% argón |
| Polarita | DCEN pre typické zváranie uhlíkovej ocele TIG |
| Priemer plniva | Vyberajte podľa hrúbky základného kovu, veľkosti spoja a požadovaného nánosu |
| Príprava povrchu | Pred kritickým zváraním odstráňte nadmernú hrdzu, olej, vlhkosť, farbu a nečistoty |
| Prúdová sila | Určite z hrúbky materiálu, veľkosti volfrámu, veľkosti výplne, dizajnu spoja a schváleného WPS |
Hodnoty prietoku plynu CO2 v nasledujúcej časti nepoužívajte ako parametre TIG. Patria k referenčným údajom MIG/GMAW s kontinuálnym drôtom, ktoré sú v súčasnosti dodávané s týmto produktom KYA.
Aktuálna stránka zdroja KYA poskytuje aj nasledujúce údaje o zváracom prúde a prietoku CO2. Pretože tieto hodnoty používajú ochranný plyn CO2, mali by byť identifikované ako referenčné parametre MIG/GMAW , nie parametre zvárania TIG.
| Veľkosť drôtu | Zvárací | prúd Prietok CO2 |
|---|---|---|
| 0,6 mm | 50-80 A | 10-15 l/min |
| 0,8 mm | 50-100 A | 15 l/min |
| 1,0 mm | 50-220 A | 15-20 l/min |
| 1,2 mm | 80-350 A | 15-25 l/min |
| 1,6 mm | 170-550 A | 20-25 l/min |
Toto sú referenčné hodnoty KYA pre zváranie kontinuálnym drôtom v ochrannej atmosfére plynu. Aktuálne nastavenia MIG/GMAW závisia na ochrannom plyne, režime prenosu, hrúbke základného kovu, rýchlosti podávania drôtu, vzdialenosti medzi kontaktnou špičkou a obrobkom a príslušnom postupe zvárania.
AWS A5.18 ER70S-6 Klasifikácia: Prídavný kov z uhlíkovej ocele široko používaný na zváranie mäkkých a vhodných uhlíkových ocelí.
Vysoký obsah deoxidantov Mn a Si: Podporuje tekutosť kaluží a poskytuje užitočnú toleranciu voči miernemu okují a povrchovej oxidácii.
Medený povrch: Poskytuje špecifikovanú povrchovú úpravu a pomáha chrániť povrch výplňového drôtu počas bežnej manipulácie a skladovania.
Vhodné pre TIG/GTAW: Použite 100% argón a vhodné parametre zvárania DCEN pre konvenčné aplikácie TIG z uhlíkovej ocele.
Viacnásobné priemery: Dostupné veľkosti KYA sa pohybujú od 0,6 mm do 1,6 mm pre rôzne požiadavky na zváranie a podávanie drôtu.
Dobrá tekutosť zvarového kúpeľa: Hladina kremíka spojená s ER70S-6 podporuje zmáčanie a hladkú tvorbu guľôčok pri použití vhodných zváracích postupov.
Aplikácie priemyselnej uhlíkovej ocele: Vhodné pre výrobu, stroje, konštrukciu, stavbu lodí a súvisiace zváranie uhlíkovej ocele, kde je špecifikovaný ER70S-6.
ER70S-6 sa používa na zváranie mäkkej ocele a vhodných komponentov z uhlíkovej ocele, kde sa vyžaduje dobrá kontrola kaluže, zmáčavosť a dezoxidačná schopnosť. Pre TIG/GTAW sa môže použiť ako prídavný kov v manuálnych alebo automatizovaných procesoch zvárania podľa návrhu spoja a kvalifikovaného postupu zvárania.
| Aplikácia | Typické použitie |
|---|---|
| Oceľové konštrukcie | Vhodné spracovanie uhlíkovej ocele, kde je ER70S-6 povolený postupom zvárania. |
| Strojárske stroje | Zváracie rámy, konzoly, komponenty strojov a vyrobené zostavy. |
| Stavba lodí | Vybraná námorná výroba z uhlíkovej ocele podlieha schváleným postupom zvárania. |
| Mosty | Zváranie konštrukčnej uhlíkovej ocele, kde špecifikovaný prídavný kov a WPS umožňujú ER70S-6. |
| Tlakové nádoby | Zváracie aplikácie podliehajúce príslušným požiadavkám na materiál, kód a postup. |
| Stavebníctvo | Všeobecná výroba a opravy uhlíkovej ocele. |
| Petrochemické zariadenia | Vybraná výroba uhlíkovej ocele podľa technických požiadaviek. |
| Kotly a energetické zariadenia | Aplikácie, kde požadovaná špecifikácia zvárania umožňuje prídavný kov ER70S-6. |
Priemer plniva by sa mal zvoliť podľa hrúbky základného kovu, geometrie spoja, požadovanej rýchlosti odtavovania, polohy zvárania, tepelného príkonu a procesu zvárania. Najmenší alebo najväčší dostupný priemer nie je automaticky najlepšou voľbou.
| priemeru | Zváženie výberu |
|---|---|
| 0,6-0,8 mm | Plnivo s malým priemerom pre aplikácie vyžadujúce relatívne jemnú reguláciu tepla a plniva; potvrdiť formu produktu TIG. |
| 0,9-1,0 mm | Stredné veľkosti plniva pre vhodnú ľahkú a všeobecnú výrobu. |
| 1,2 mm | Väčšia veľkosť plniva alebo kontinuálneho drôtu pre vyššie požiadavky na nános s vhodným zváracím zariadením. |
| 1,6 mm | Väčšia veľkosť plniva pre vhodné hrubšie škáry alebo aplikácie s vyšším nánosom. |
ER70S-6 a ER70S-2 sú obe klasifikácie plniva z uhlíkovej ocele používané pri zváraní TIG, ale ich deoxidačné systémy sa líšia. Správne plnivo by sa malo riadiť základným materiálom, postupom zvárania a projektovými požiadavkami, a nie predpokladať, že tieto dva druhy sú vždy zameniteľné.
| Funkcia | ER70S-6 | ER70S-2 |
|---|---|---|
| Materiálna rodina | Prídavný kov z uhlíkovej ocele | Prídavný kov z uhlíkovej ocele |
| Primárne deoxidanty | Relatívne vysoký obsah mangánu a kremíka | Rôzne viacprvkové deoxidačné systémy |
| Výber | Dodržiavajte príslušné WPS, technické požiadavky a špecifikácie základného kovu. | |
KYA dodáva zvárací prídavný kov ER70S-6 pre distribútorov zvárania, priemyselné dodávateľské spoločnosti, výrobcov ocele, výrobcov strojov, stavebné spoločnosti, lodenice a iných profesionálnych nákupcov.
Pretože TIG tyč a MIG drôt používajú rôzne formy a balenie produktov, kupujúci by mali pri vyžiadaní cenovej ponuky jasne špecifikovať proces zvárania. Pre aplikácie TIG uveďte požadovaný priemer výplne, dĺžku rovnej tyče, ak je to možné, hmotnosť balenia, základný kov a požadovaný štandard. Pre aplikácie s kontinuálnym drôtom zabezpečte typ cievky alebo bubna a proces zvárania.
Kupujúci požadujúci certifikáty AWS, chemickú analýzu, údaje o mechanických skúškach alebo iné kontrolné dokumenty by mali tieto požiadavky zahrnúť do dopytu, aby bolo možné pred výrobou potvrdiť presnú špecifikáciu produktu.
Požiadajte o veľkoobchodnú cenu Preskúmajte zvárací drôt
áno. ER70S-6 sa môže použiť ako prídavný kov z uhlíkovej ocele pre TIG/GTAW, ak sa dodáva vo vhodnej forme výplne a používa sa so správnym ochranným plynom a postupom zvárania.
Konvenčné zváranie TIG/GTAW uhlíkovej ocele s ER70S-6 bežne používa 100% argónový ochranný plyn.
Nie. Zmesi CO2 a argónu/CO2 sú spojené s aplikáciami MIG/GMAW. Konvenčné zváranie TIG s ER70S-6 by malo používať inertný ochranný plyn, ako je 100% argón.
DCEN alebo jednosmerná záporná elektróda sa zvyčajne používa na zváranie TIG mäkkej a uhlíkovej ocele.
ER70S-6 je klasifikácia elektródy a tyče z uhlíkovej ocele, na ktorú sa vzťahuje AWS A5.18.
ER70S-6 sa primárne používa pre vhodné mäkké a uhlíkové ocele. Nemal by sa automaticky používať pre systémy z nehrdzavejúcej ocele, hliníka alebo iných zliatin, ktoré si vyžadujú rôzne klasifikácie prídavných kovov.
Mangán a kremík pôsobia ako deoxidanty a podporujú správanie sa zvaru. To dáva ER70S-6 užitočnú toleranciu voči miernym okujím a povrchovej oxidácii v porovnaní s plnivami z uhlíkovej ocele s nižším dezoxidantom.
ER70S-6 by sa nemala opísať ako klasifikácia elektród s nízkym obsahom vodíka v rovnakom zmysle ako elektródy SMAW s nízkym obsahom vodíka, ako napríklad E7018. Výplňový materiál by mal byť stále skladovaný čistý a suchý a chránený pred olejom, vlhkosťou a kontamináciou.
Klasifikácia prídavného kovu môže byť rovnaká, ale forma produktu a spôsob zvárania sa líšia. Manuálny TIG bežne používa rovné plniace tyče, zatiaľ čo MIG používa kontinuálne podávaný drôt dodávaný na cievke alebo bubne.
Kontinuálny cievkový drôt možno použiť v špecializovaných automatizovaných alebo mechanizovaných systémoch podávania drôtu TIG, ale pri konvenčnom ručnom TIG sa bežne používajú rovné prídavné tyče. Pred objednávkou potvrďte proces zvárania a požadovanú formu produktu.
Aktuálne údaje o produktoch KYA uvádzajú priemery 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm a 1,6 mm. Potvrďte dostupnosť v požadovanej forme TIG tyče alebo nekonečného drôtu.
Aktuálne údaje o produktoch KYA uvádzajú garančnú hodnotu minimálne 500 MPa a všeobecný výsledok 558 MPa. Skutočný výkon zvarového kovu závisí od procesu a skúšobných podmienok.
Jeho relatívne vysoký obsah mangánu a kremíka poskytuje užitočnú toleranciu voči miernej povrchovej oxidácii a okují. Kritické zváranie by malo stále dodržiavať požadovaný postup čistenia a WPS.
Aktuálne údaje o produktoch KYA uvádzajú 5 kg, 15 kg a 20 kg cievky plus 100-350 kg bubny. Kupujúci, ktorí vyžadujú konvenčné plniace tyče TIG, by si mali samostatne potvrdiť dĺžku rovnej tyče a dostupnosť balenia.
Skladujte ho v čistom a suchom prostredí a pred zváraním chráňte prídavný kov pred vlhkosťou, olejom, prachom, hrdzou a iným znečistením.
áno. Distribútori zvárania, výrobcovia ocele, výrobcovia strojov a iní priemyselní nákupcovia môžu kontaktovať KYA ohľadom požiadaviek na priemer, balenie, certifikáciu a hromadný nákup.
Hľadáte ER70S-6 medený TIG prídavný kov pre zváranie ? Pošlite KYA Fasteners váš proces zvárania, priemer plniva, požadovaný formulár produktu, hmotnosť balíka, špecifikáciu základného kovu, nákupné množstvo, cieľovú krajinu a certifikačné požiadavky. Pre aplikácie TIG špecifikujte, či požadujete rovné plniace tyče alebo kontinuálny drôt pre automatizovaný systém TIG.