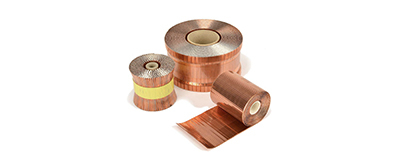
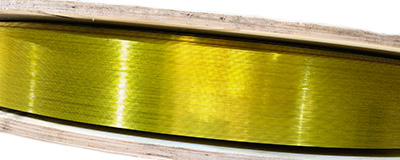
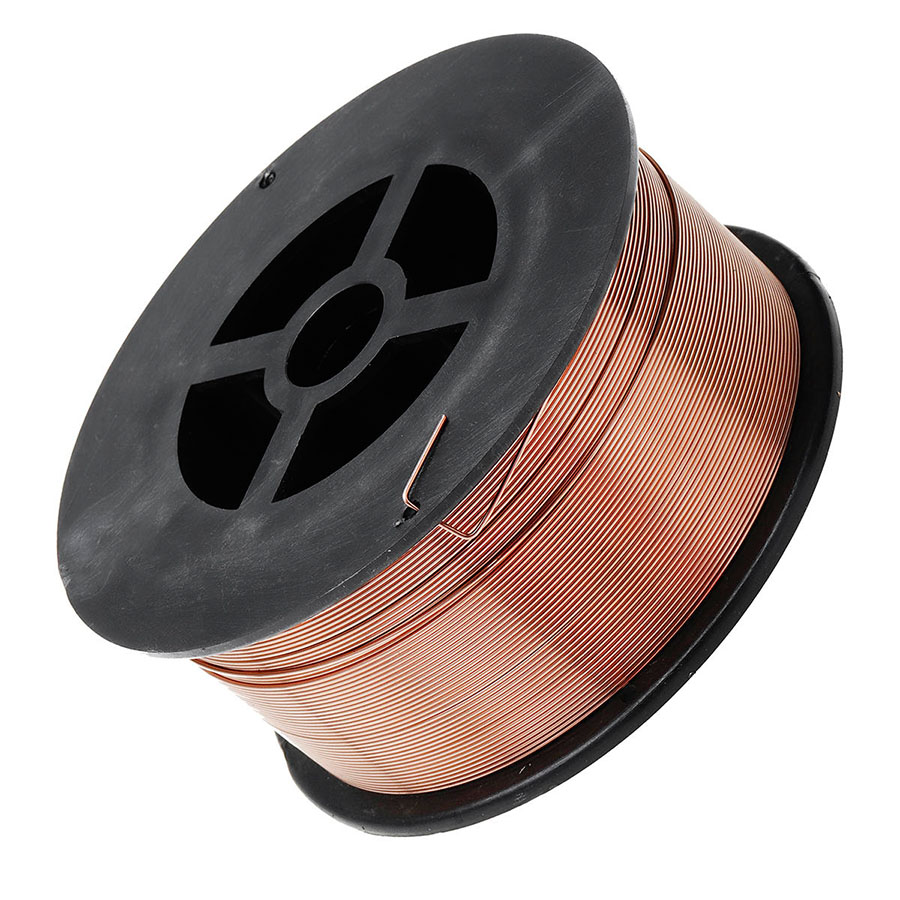
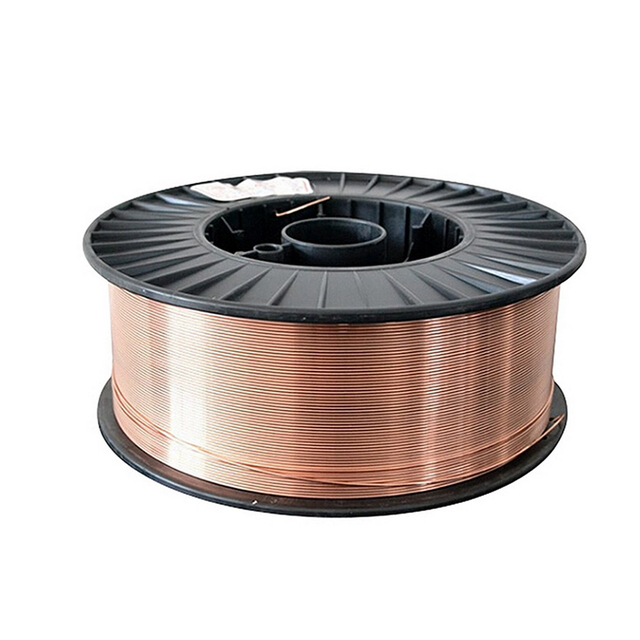
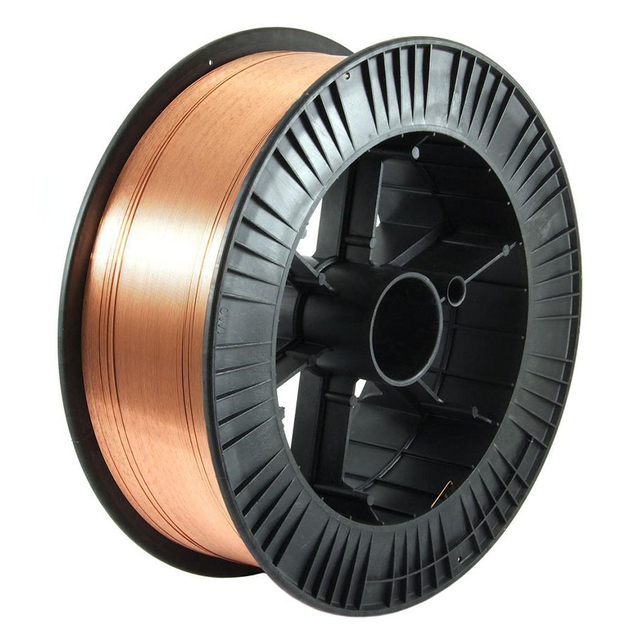
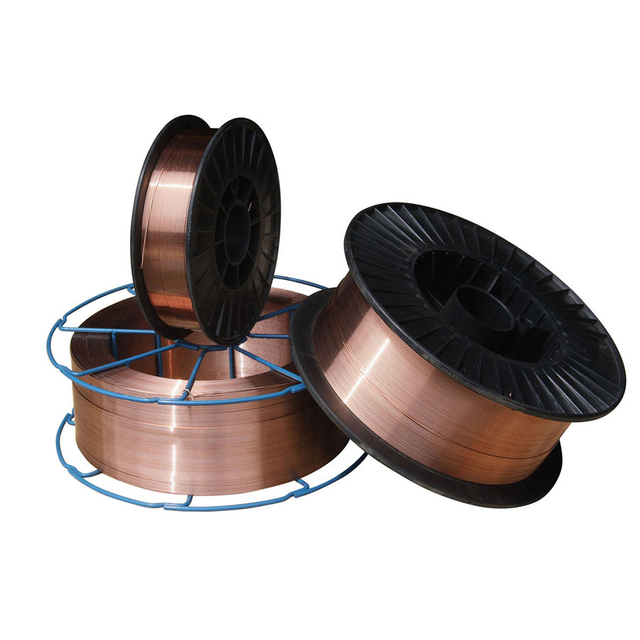
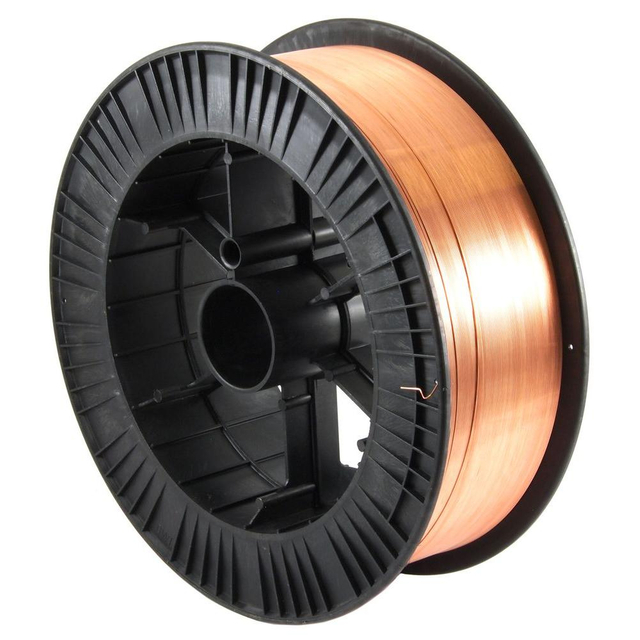
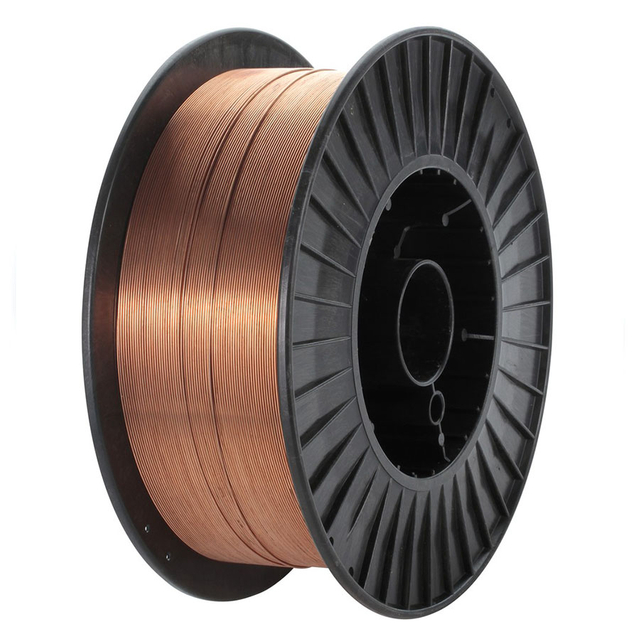
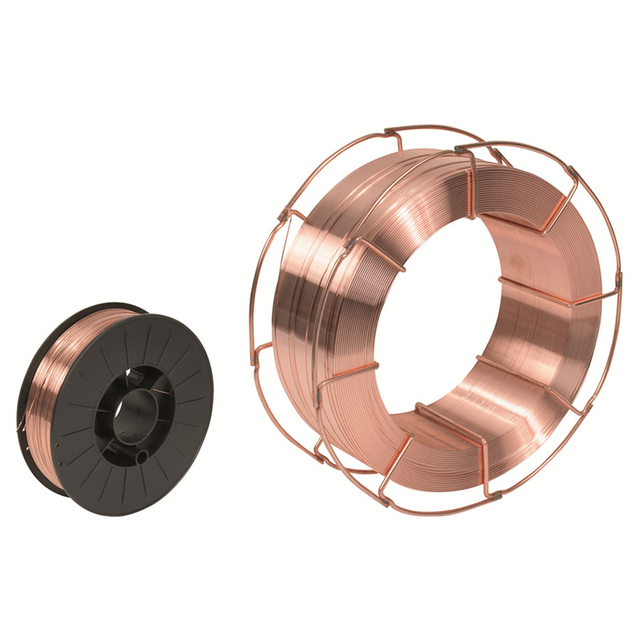
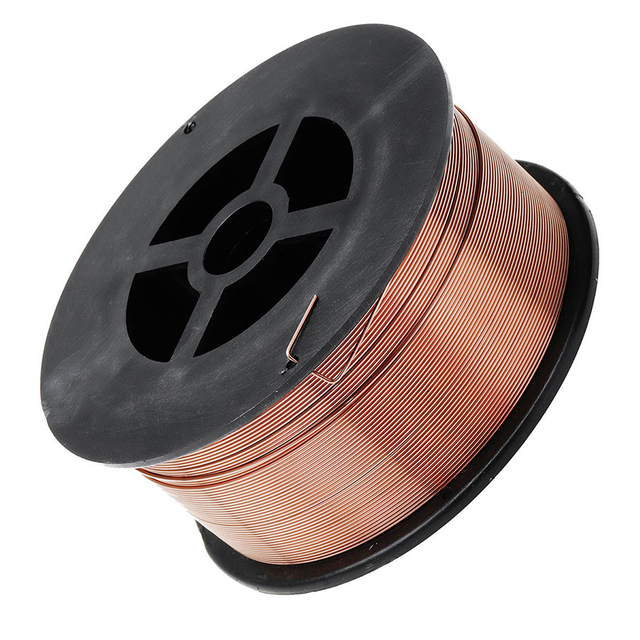
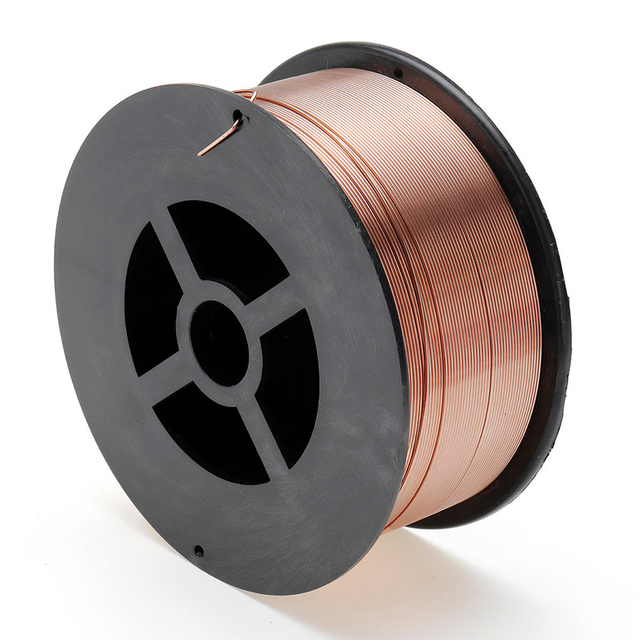
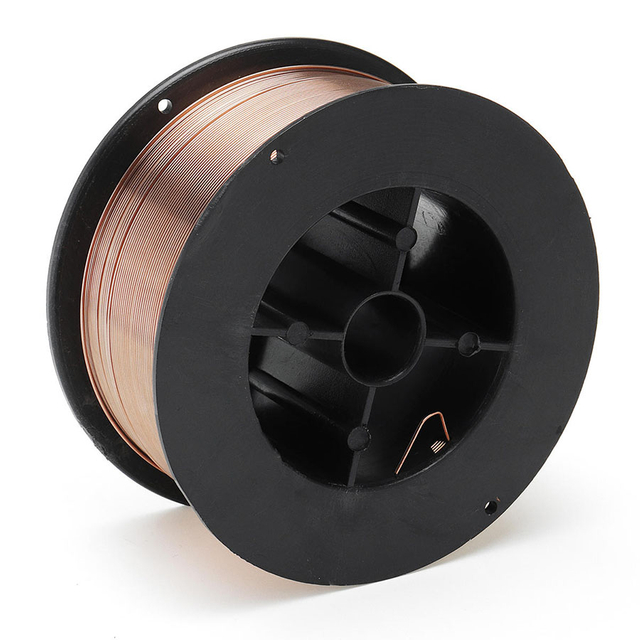
KYA ER70S-6 TIG سلك لحام عبارة عن معدن حشو من الفولاذ الكربوني يستخدم في لحام الفولاذ الطري وتطبيقات الفولاذ الكربوني المناسبة. تم تصنيفه على أنه AWS A5.18 ER70S-6 ، وهو يحتوي على مستويات عالية نسبيًا من مزيلات الأكسدة المنغنيز والسيليكون ويمكن استخدامه لـ TIG/GTAW بالإضافة إلى MIG/GMAW عند توفيره في شكل المنتج المناسب واستخدامه مع إجراء اللحام الصحيح.
بالنسبة لحام TIG التقليدي للفولاذ الكربوني ، يتم استخدام معدن الحشو ER70S-6 عادةً مع غاز حماية الأرجون بنسبة 100% وقطبية DCEN . يدعم محتواه من المنغنيز والسيليكون سيولة اللحام ويساعد على توفير تحمل مفيد للأكسدة السطحية المعتدلة وحجم المطحنة، على الرغم من أن التنظيف المناسب للمفاصل يظل موصى به لعمليات اللحام الحرجة.
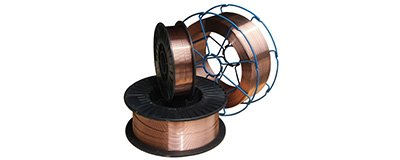
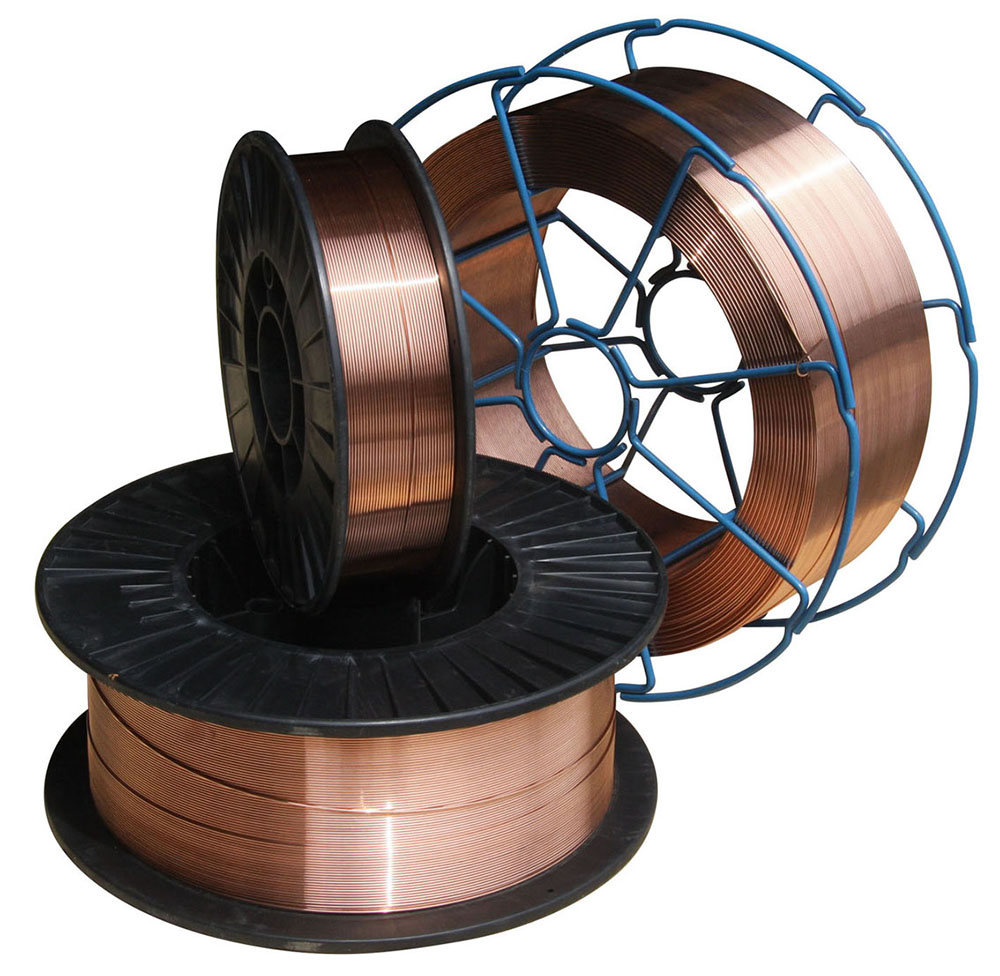
تسرد KYA أقطارًا من 0.6 مم إلى 1.6 مم . تسرد بيانات منتج KYA الحالية أيضًا مكبات بوزن 5 كجم و15 كجم و20 كجم بالإضافة إلى براميل من 100 إلى 350 كجم. يجب على المشترين الذين يحتاجون إلى قضبان حشو TIG تقليدية يتم تغذيتها يدويًا التأكد من شكل قضيب القطع المستقيم المطلوب والتعبئة باستخدام KYA قبل الطلب، في حين ترتبط حزم البكرة والأسطوانة بشكل أكثر شيوعًا بتطبيقات لحام تغذية الأسلاك المستمرة.
| المواصفات | تفاصيل |
|---|---|
| تصنيف AWS | أوس A5.18 ER70S-6 |
| التسميات المرجعية | ER70S-6 / ER50-6 / SG2 / JIS YGW12؛ تأكيد الشهادة المعمول بها للطلب الدقيق |
| نوع المعدن الحشو | فولاذ كربوني صلب سلك لحام / معدن حشو |
| المعادن الأساسية | الفولاذ الطري والفولاذ الكربوني المناسب |
| سطح | مطلي بالنحاس |
| الأقطار المتاحة | 0.6 ملم، 0.8 ملم، 0.9 ملم، 1.0 ملم، 1.2 ملم، 1.6 ملم |
| TIG / GTAW غاز التدريع | 100% أرجون |
| قطبية TIG النموذجية | DCEN / قطب التيار المباشر السلبي |
| غاز التدريع MIG / GMAW | 100% ثاني أكسيد الكربون، Ar + 5% ثاني أكسيد الكربون، Ar + 2% O2 كما هو مدرج في بيانات منتج KYA |
| التعبئة والتغليف التخزين المؤقت المدرجة | 5 كجم، 15 كجم، 20 كجم |
| التعبئة والتغليف طبل المدرجة | 100-350 كجم |
| أنواع البكرة | بكرة بلاستيكية D270، D300؛ بكرة معدنية K300 |
| نموذج قضيب TIG اليدوي | تأكد من قطر القضيب المقطوع وطوله وتعبئته مع KYA قبل الطلب |
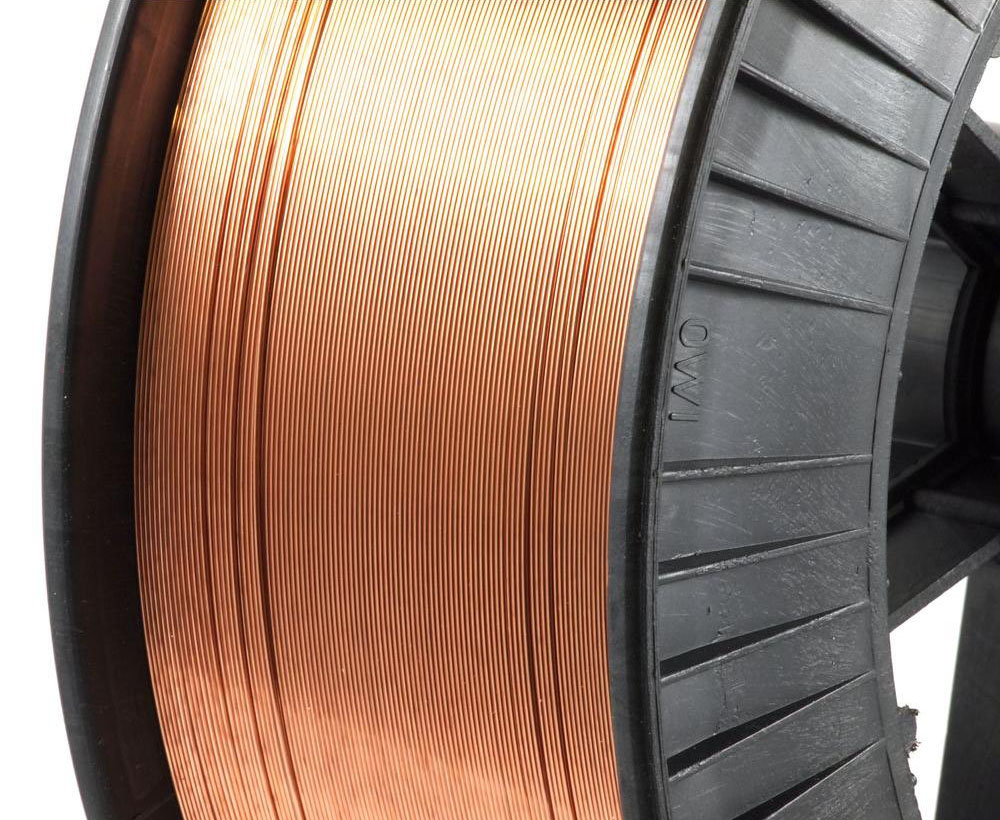
يمكن استخدام ER70S-6 كمعدن حشو من الفولاذ الكربوني في كل من TIG/GTAW وMIG/GMAW ، لكن غاز التدريع، والقطبية، وطريقة توصيل الحشو، ومعلمات التغليف واللحام مختلفة. ولا ينبغي تقديم هذه العمليات على أنها قابلة للتبديل.
| البند | TIG / GTAW | MIG / GMAW |
|---|---|---|
| تصنيف الحشو | ER70S-6 | ER70S-6 |
| نموذج حشو نموذجي | قضيب حشو مستقيم الطول أو تغذية سلكية آلية متوافقة | سلك مستمر على بكرة أو طبل |
| التدريع الغاز | 100% أرجون | ثاني أكسيد الكربون أو خليط غاز مناسب قائم على الأرجون |
| قطبية الصلب النموذجية | DCEN | عادة DCEP |
| تسليم الحشو | يتم إدخال الحشو بشكل منفصل في حوض اللحام | يتم تغذية القطب الكهربائي بشكل مستمر من خلال مسدس اللحام |
| نموذج الشراء النموذجي | أنبوب قضيب / صندوق لـ TIG اليدوي | بكرة أو طبل السائبة |
إذا كان طلبك هو لحام TIG اليدوي التقليدي، فأخبر KYA بقطر الحشو المطلوب وطول القطع ووزن العبوة والمعدن الأساسي وإجراءات اللحام. إذا كنت بحاجة إلى سلك مستمر على بكرة D270 أو D300 أو K300، فحدد ما إذا كان التطبيق هو MIG/GMAW أو عملية TIG آلية يتم تغذيتها بالأسلاك.
يتميز ER70S-6 بمحتوى مرتفع نسبيًا من المنجنيز والسيليكون مقارنة ببعض معادن حشو الفولاذ الكربوني الأخرى. تدعم مزيلات الأكسدة هذه سلوك حوض اللحام وتوفر تحملًا مفيدًا للمستويات المعتدلة من قشور المطحنة وأكسدة السطح. نطاق
| العنصر | ER70S-6 / الحد الأقصى |
|---|---|
| الكربون (ج) | 0.06-0.15% |
| المنغنيز (من) | 1.40-1.85% |
| السيليكون (سي) | 0.80-1.15% |
| الفوسفور (ف) | .0.025% |
| الكبريت (S) | .0.035% |
| النحاس (النحاس) | .50.50% |
يجب على المشترين الذين يحتاجون إلى كيمياء معتمدة أن يطلبوا شهادة المادة المعمول بها أو بيانات اختبار الدفعة للمنتج المحدد الذي تم توفيره بدلاً من الاعتماد فقط على حدود التصنيف الاسمية.
يتم الاحتفاظ بقيم الخصائص الميكانيكية التالية من بيانات منتج KYA الحالية. تعتمد خصائص معدن اللحام المترسب الفعلي على عملية اللحام وغاز التدريع ومدخلات الحرارة وتصميم المفاصل والمواد الأساسية وظروف الاختبار.
| لعنصر الاختبار | قيمة ضمان KYA | نتيجة عامة مدرجة في |
|---|---|---|
| قوة الشد | ≥500 ميجا باسكال | 558 ميجا باسكال |
| قوة العائد | ≥420 ميجا باسكال | 472 ميجا باسكال |
| استطالة | ≥22% | 27% |
| طاقة التأثير عند -30 درجة مئوية | ≥27 ج | 98 ج |
بالنسبة لحام TIG/GTAW للفولاذ الخفيف والكربون، يجب عادةً استخدام ER70S-6 مع غاز حماية الأرجون بنسبة 100% وقطبية DCEN . يجب اختيار تيار TIG وفقًا لسمك المعدن الأساسي وقطر قضيب الحشو وقطر التنغستن وتصميم الوصلة وموضع اللحام وإجراءات اللحام المؤهلة.
| لمعلمة TIG | النهج الموصى به |
|---|---|
| عملية | جي تي ايه دبليو / تي آي جي |
| التدريع الغاز | 100% أرجون |
| قطبية | DCEN لحام TIG من الفولاذ الكربوني النموذجي |
| قطر الحشو | يتم الاختيار وفقًا لسمك المعدن الأساسي وحجم المفصل والترسب المطلوب |
| تحضير السطح | قم بإزالة الصدأ الزائد والزيت والرطوبة والطلاء والتلوث قبل اللحام الحرج |
| التيار | يتم تحديده من خلال سمك المادة وحجم التنغستن وحجم الحشو وتصميم الوصلات ونظام WPS المعتمد |
لا تستخدم قيم تدفق غاز ثاني أكسيد الكربون في القسم التالي كمعلمات TIG. إنها تنتمي إلى البيانات المرجعية ذات الأسلاك المستمرة MIG/GMAW المتوفرة حاليًا مع منتج KYA هذا.
توفر صفحة مصدر KYA الحالية أيضًا بيانات تيار اللحام وتدفق ثاني أكسيد الكربون التالية. نظرًا لأن هذه القيم تستخدم غاز التدريع ثاني أكسيد الكربون، فيجب تحديدها كمعلمات مرجعية MIG/GMAW ، وليس معلمات لحام TIG.
| حجم السلك لحام | الحالي | معدل تدفق ثاني أكسيد الكربون |
|---|---|---|
| 0.6 ملم | 50-80 أ | 10-15 لتر/دقيقة |
| 0.8 ملم | 50-100 أ | 15 لتر/دقيقة |
| 1.0 ملم | 50-220 أ | 15-20 لتر/دقيقة |
| 1.2 ملم | 80-350 أ | 15-25 لتر/دقيقة |
| 1.6 ملم | 170-550 أ | 20-25 لتر/دقيقة |
هذه هي القيم المرجعية لـ KYA للحام المحمي بالغاز بالأسلاك المستمرة. تعتمد إعدادات MIG/GMAW الفعلية على غاز التدريع، ووضع النقل، وسمك المعدن الأساسي، وسرعة تغذية السلك، ومسافة الاتصال من طرف إلى العمل وإجراءات اللحام المعمول بها.
تصنيف AWS A5.18 ER70S-6: معدن حشو من الفولاذ الكربوني يستخدم على نطاق واسع في لحام الفولاذ الكربوني الخفيف والمناسب.
محتوى عالي من المنغنيز والسيليكون لإزالة الأكسدة: يدعم سيولة البرك ويوفر قدرة تحمل مفيدة لحجم الطحن المعتدل وأكسدة السطح.
السطح المطلي بالنحاس: يوفر تشطيبًا محددًا للسطح ويساعد على حماية سطح سلك الحشو أثناء المناولة والتخزين العاديين.
مناسب لـ TIG/GTAW: استخدم الأرجون بنسبة 100% ومعلمات لحام DCEN المناسبة لتطبيقات TIG التقليدية من الفولاذ الكربوني.
أقطار متعددة: تتراوح أحجام KYA المتوفرة من 0.6 مم إلى 1.6 مم لمختلف متطلبات اللحام وتغذية الأسلاك.
سيولة حوض اللحام الجيدة: يدعم مستوى السيليكون المرتبط بـ ER70S-6 عملية الترطيب والتكوين الناعم للخرز عند استخدام إجراءات اللحام المناسبة.
تطبيقات الصلب الكربوني الصناعي: مناسبة للتصنيع والآلات والبناء وبناء السفن ولحام الفولاذ الكربوني ذي الصلة حيث تم تحديد ER70S-6.
يتم استخدام ER70S-6 في لحام الفولاذ الطري ومكونات الفولاذ الكربوني المناسبة حيث يلزم التحكم الجيد في البركة وسلوك الترطيب والقدرة على إزالة الأكسدة. بالنسبة لـ TIG/GTAW، يمكن استخدامه كمعدن حشو في عمليات اللحام اليدوية أو الآلية وفقًا لتصميم الوصلة وإجراءات اللحام المؤهلة.
| للتطبيق | الاستخدام النموذجي |
|---|---|
| الهياكل الفولاذية | تصنيع مناسب من الفولاذ الكربوني حيث يُسمح بـ ER70S-6 من خلال إجراء اللحام. |
| الآلات الهندسية | إطارات اللحام والأقواس ومكونات الآلات والتجمعات المصنعة. |
| بناء السفن | تصنيع بحري من الفولاذ الكربوني المختار يخضع لإجراءات اللحام المعتمدة. |
| الجسور | لحام الفولاذ الكربوني الإنشائي حيث يسمح معدن الحشو المحدد وWPS بـ ER70S-6. |
| أوعية الضغط | تخضع تطبيقات اللحام لمتطلبات المواد والكود والإجراءات المعمول بها. |
| بناء | تصنيع وإصلاح الفولاذ الكربوني العام. |
| معدات البتروكيماويات | تصنيع الصلب الكربوني المختار وفقًا للمتطلبات الهندسية. |
| الغلايات ومعدات الطاقة | التطبيقات التي تسمح فيها مواصفات اللحام المطلوبة بحشو المعدن ER70S-6. |
يجب اختيار قطر الحشو وفقًا لسمك المعدن الأساسي، وهندسة المفاصل، ومعدل الترسيب المطلوب، وموضع اللحام، وإدخال الحرارة وعملية اللحام. أصغر أو أكبر قطر متاح ليس هو الخيار الأفضل تلقائيًا.
| القطر | اعتبارات اختيار |
|---|---|
| 0.6-0.8 ملم | حشو صغير القطر للتطبيقات التي تتطلب تحكمًا جيدًا في الحرارة والحشو؛ تأكيد نموذج منتج TIG. |
| 0.9-1.0 ملم | أحجام حشو متوسطة مناسبة للضوء والتصنيع العام. |
| 1.2 ملم | حجم حشو أكبر أو سلك مستمر لمتطلبات ترسيب أعلى مع معدات لحام مناسبة. |
| 1.6 ملم | حجم حشو أكبر للمفاصل السميكة المناسبة أو تطبيقات الترسيب الأعلى. |
ER70S-6 و ER70S-2 كلاهما من تصنيفات حشو الفولاذ الكربوني المستخدمة في لحام TIG، لكن أنظمة إزالة الأكسدة الخاصة بهما تختلف. يجب أن يتبع الحشو الصحيح المادة الأساسية وإجراءات اللحام ومتطلبات المشروع بدلاً من افتراض أن الدرجتين قابلتان للتبديل دائمًا.
| ميزة | ER70S-6 | ER70S-2 |
|---|---|---|
| العائلة المادية | معدن حشو من الفولاذ الكربوني | معدن حشو من الفولاذ الكربوني |
| مزيلات الأكسدة الأولية | نسبة عالية نسبيا من المنغنيز والسيليكون | نظام مختلف لإزالة الأكسدة متعدد العناصر |
| اختيار | اتبع معايير WPS المعمول بها والمتطلبات الهندسية ومواصفات المعادن الأساسية. | |
توفر KYA معدن حشو اللحام ER70S-6 لموزعي اللحام وشركات التوريد الصناعية ومصنعي الصلب ومصنعي الآلات وشركات البناء وأحواض بناء السفن والمشترين المحترفين الآخرين.
نظرًا لأن قضيب TIG وسلك MIG يستخدمان أشكال وتغليف منتجات مختلفة، يجب على المشترين تحديد عملية اللحام بوضوح عند طلب عرض الأسعار. بالنسبة لتطبيقات TIG، قم بتوفير قطر الحشو المطلوب وطول القضيب المستقيم إن أمكن ووزن العبوة والمعدن الأساسي والمعيار المطلوب. بالنسبة لتطبيقات الأسلاك المستمرة، يتم توفير نوع البكرة أو الأسطوانة وعملية اللحام.
يجب على المشترين الذين يحتاجون إلى شهادات AWS أو التحليل الكيميائي أو بيانات الاختبار الميكانيكي أو وثائق الفحص الأخرى تضمين هذه المتطلبات مع الاستفسار حتى يمكن تأكيد مواصفات المنتج الدقيقة قبل الإنتاج.
نعم. يمكن استخدام ER70S-6 كمعدن حشو من الفولاذ الكربوني لـ TIG/GTAW عند توفيره في شكل حشو مناسب واستخدامه مع إجراءات الغاز واللحام الصحيحة.
عادةً ما يستخدم اللحام TIG/GTAW التقليدي للفولاذ الكربوني مع ER70S-6 غاز الأرجون التدريعي بنسبة 100%.
رقم CO2 ومخاليط الأرجون/CO2 مرتبطة بتطبيقات MIG/GMAW. يجب أن يستخدم لحام TIG التقليدي مع ER70S-6 غاز حماية خامل مثل الأرجون بنسبة 100%.
يتم استخدام DCEN، أو قطب التيار المباشر السلبي، عادةً في لحام TIG للفولاذ الخفيف والكربون.
ER70S-6 عبارة عن تصنيف قطب كهربائي وقضبان من الصلب الكربوني يغطيه AWS A5.18.
يتم استخدام ER70S-6 بشكل أساسي للفولاذ الخفيف والكربوني المناسب. لا ينبغي استخدامه تلقائيًا في أنظمة الفولاذ المقاوم للصدأ أو الألومنيوم أو السبائك الأخرى التي تتطلب تصنيفات مختلفة لمعادن الحشو.
يعمل المنغنيز والسيليكون كمزيلات للأكسدة ويدعمان سلوك عملية اللحام. وهذا يمنح ER70S-6 قدرة تحمل مفيدة لحجم المطحنة المعتدل وأكسدة السطح مقارنةً بحشوات الفولاذ الكربوني ذات مزيل الأكسدة المنخفض.
لا ينبغي وصف ER70S-6 على أنه تصنيف قطب كهربائي منخفض الهيدروجين بنفس معنى أقطاب SMAW منخفضة الهيدروجين مثل E7018. يجب أن يتم تخزين مواد الحشو نظيفة وجافة ومحمية من الزيت والرطوبة والتلوث.
يمكن أن يكون تصنيف معدن الحشو هو نفسه، ولكن يختلف شكل المنتج وطريقة اللحام. يستخدم TIG اليدوي عادةً قضبان حشو مستقيمة، بينما يستخدم MIG سلكًا يتم تغذيته بشكل مستمر ومزود على بكرة أو أسطوانة.
يمكن استخدام سلك التخزين المؤقت المستمر في أنظمة تغذية الأسلاك TIG الآلية أو الآلية المتخصصة، لكن TIG اليدوي التقليدي يستخدم عادةً قضبان حشو مستقيمة الطول. تأكد من عملية اللحام ونموذج المنتج المطلوب قبل الطلب.
تسرد بيانات منتج KYA الحالية أقطار 0.6 مم، 0.8 مم، 0.9 مم، 1.0 مم، 1.2 مم و1.6 مم. تأكد من التوفر في قضيب TIG المطلوب أو شكل السلك المستمر.
تسرد بيانات منتج KYA الحالية قيمة ضمان لا تقل عن 500 ميجا باسكال ونتيجة عامة تبلغ 558 ميجا باسكال. يعتمد الأداء الفعلي لمعدن اللحام على ظروف العملية والاختبار.
يوفر محتواه العالي نسبيًا من المنجنيز والسيليكون قدرة تحمل مفيدة للأكسدة السطحية المعتدلة وحجم الطحن. يجب أن يتبع اللحام الحرج إجراءات التنظيف المطلوبة وWPS.
تسرد بيانات منتج KYA الحالية مكبات بوزن 5 كجم و15 كجم و20 كجم بالإضافة إلى براميل من 100 إلى 350 كجم. يجب على المشترين الذين يحتاجون إلى قضبان حشو TIG تقليدية التأكد بشكل منفصل من طول القضيب المستقيم وتوافر العبوة.
قم بتخزينه في بيئة نظيفة وجافة وحماية معدن الحشو من الرطوبة والزيت والغبار والصدأ وغيرها من الملوثات قبل اللحام.
نعم. يمكن لموزعي اللحام ومصنعي الصلب ومصنعي الآلات والمشترين الصناعيين الآخرين الاتصال بـ KYA للحصول على متطلبات القطر والتعبئة وإصدار الشهادات والشراء بالجملة.
هل تبحث عن ER70S-6 معدن حشو اللحام TIG المطلي بالنحاس ؟ أرسل لمثبتات KYA عملية اللحام الخاصة بك، وقطر الحشو، ونموذج المنتج المطلوب، ووزن العبوة، ومواصفات المعادن الأساسية، وكمية الشراء، وبلد الوجهة، ومتطلبات الاعتماد. بالنسبة لتطبيقات TIG، حدد ما إذا كنت تحتاج إلى قضبان حشو مستقيمة أو سلك مستمر لنظام TIG الآلي.