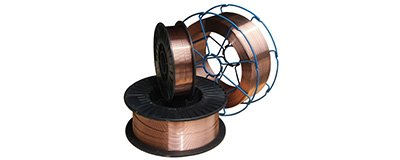
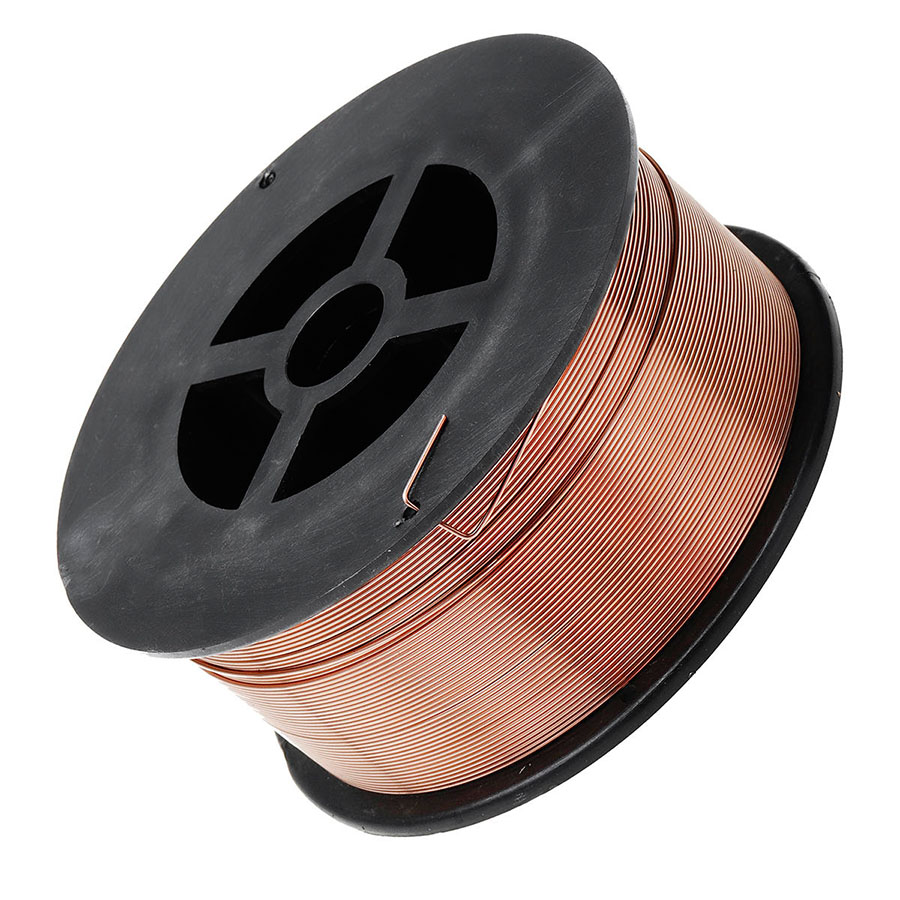
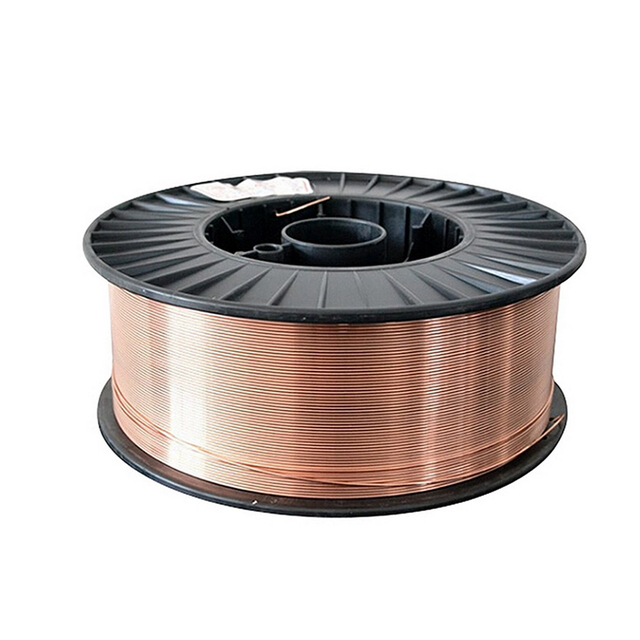
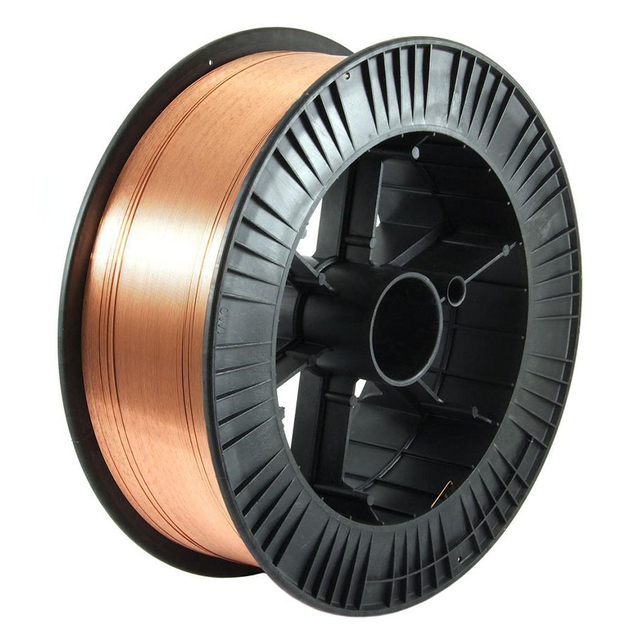
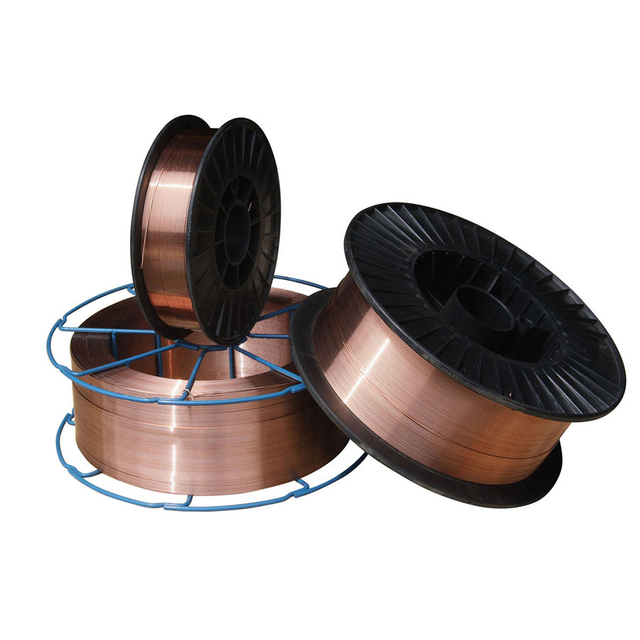
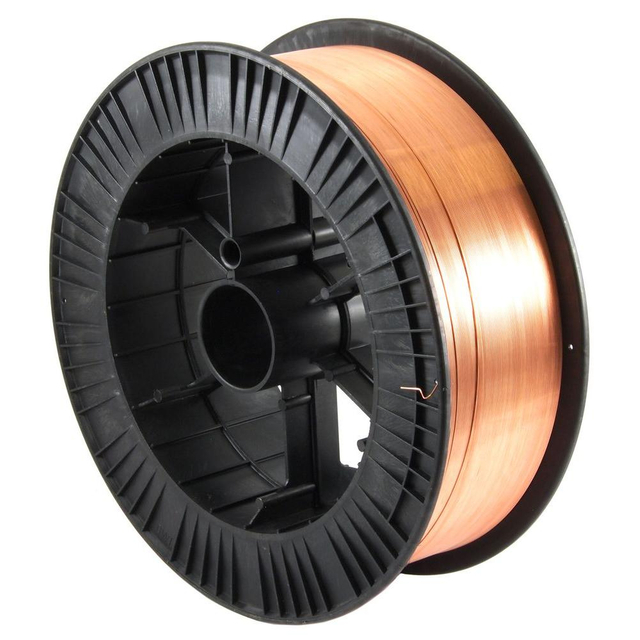
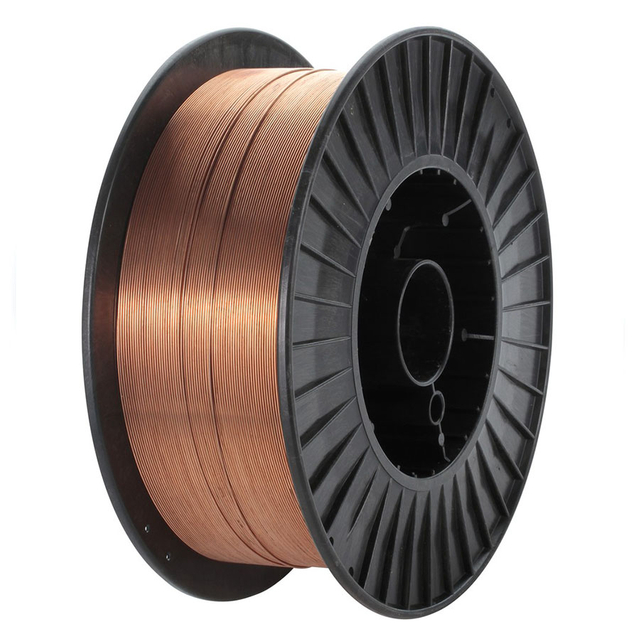
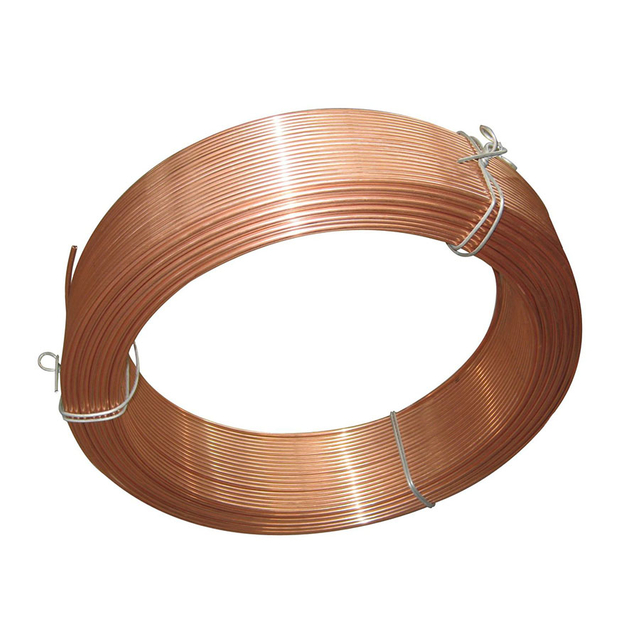
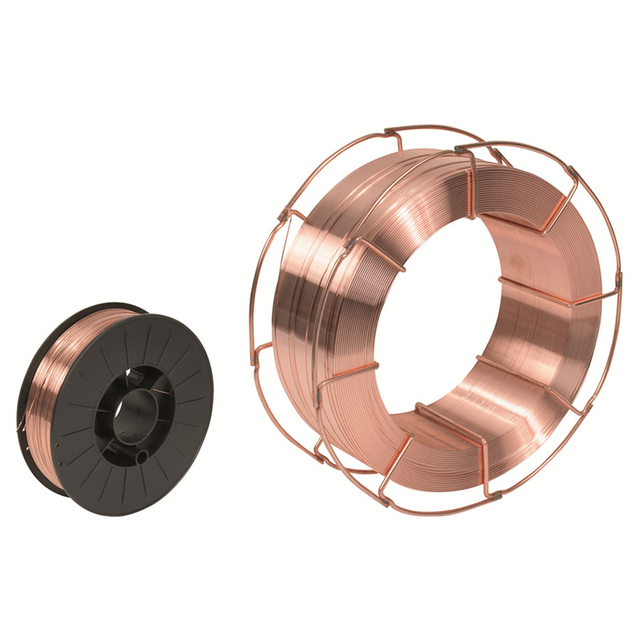
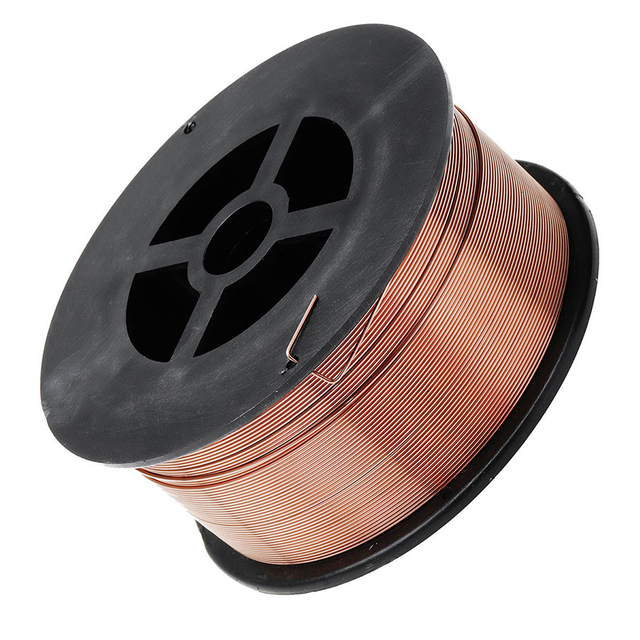
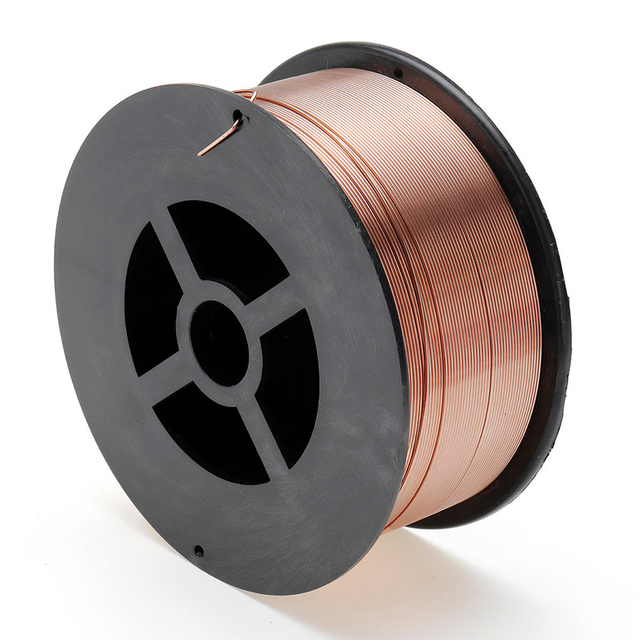
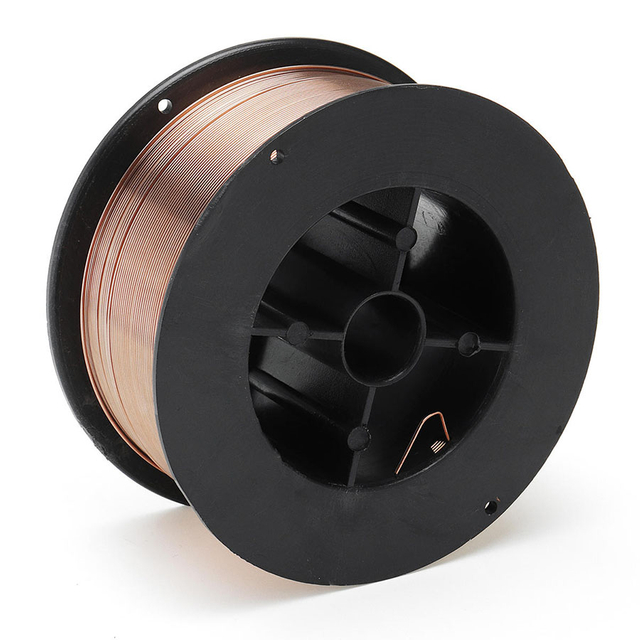
KYA ER70S-6 Copper Coated TIG ลวดเชื่อม เป็นโลหะเติมเหล็กกล้าคาร์บอนสำหรับการเชื่อมเหล็กเหนียวและการใช้งานเหล็กกล้าคาร์บอนที่เหมาะสม ซึ่งจัดอยู่ในประเภท AWS A5.18 ER70S-6 โดยมีสารกำจัดออกซิไดซ์แมงกานีสและซิลิคอนในระดับค่อนข้างสูง และสามารถใช้สำหรับ TIG/GTAW รวมถึง MIG/GMAW เมื่อจัดหาในรูปแบบผลิตภัณฑ์ที่เหมาะสมและใช้ร่วมกับขั้นตอนการเชื่อมที่ถูกต้อง
สำหรับ การเชื่อม TIG ทั่วไปของเหล็กกล้าคาร์บอน โดยปกติจะใช้โลหะเติม ER70S-6 กับ ก๊าซป้องกันอาร์กอน 100% และขั้ว DCEN ปริมาณแมงกานีสและซิลิคอนช่วยสนับสนุนการไหลของแอ่งน้ำในการเชื่อม และช่วยให้ทนทานต่อการเกิดออกซิเดชันที่พื้นผิวและขนาดโรงงานในระดับปานกลาง แม้ว่าการทำความสะอาดข้อต่อที่เหมาะสมยังคงแนะนำสำหรับการเชื่อมที่สำคัญก็ตาม
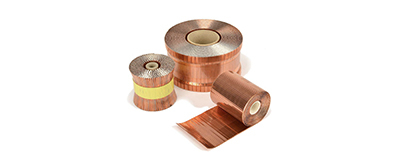
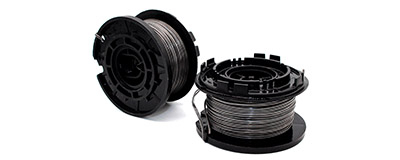
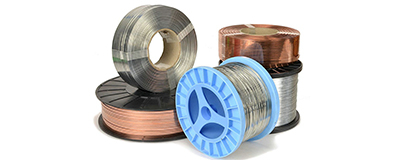
KYA แสดงเส้นผ่านศูนย์กลางตั้งแต่ 0.6 มม. ถึง 1.6 มม . ข้อมูลผลิตภัณฑ์ KYA ปัจจุบันยังแสดงรายการหลอดขนาด 5 กก. 15 กก. และ 20 กก. พร้อมถังขนาด 100-350 กก. ผู้ซื้อที่ต้องการแท่งเติม TIG แบบป้อนด้วยมือแบบทั่วไปควรยืนยันรูปแบบแท่งตัดตรงที่ต้องการและบรรจุภัณฑ์ด้วย KYA ก่อนสั่งซื้อ ในขณะที่แพ็คเกจแกนม้วนและดรัมมักเกี่ยวข้องกับการเชื่อมป้อนลวดแบบต่อเนื่องมากกว่า
| ข้อมูลจำเพาะ | ข้อมูล |
|---|---|
| การจัดประเภท AWS | AWS A5.18 ER70S-6 |
| การกำหนดอ้างอิง | ER70S-6 / ER50-6 / SG2 / JIS YGW12; ยืนยันการรับรองที่เกี่ยวข้องสำหรับคำสั่งซื้อที่แน่นอน |
| ประเภทโลหะฟิลเลอร์ | เหล็กกล้าคาร์บอนตัน ลวดเชื่อม / โลหะตัวเติม |
| โลหะฐาน | เหล็กอ่อนและเหล็กกล้าคาร์บอนที่เหมาะสม |
| พื้นผิว | เคลือบทองแดง |
| เส้นผ่านศูนย์กลางที่มีจำหน่าย | 0.6 มม., 0.8 มม., 0.9 มม., 1.0 มม., 1.2 มม., 1.6 มม. |
| ก๊าซป้องกัน TIG / GTAW | อาร์กอน 100% |
| ขั้ว TIG ทั่วไป | DCEN / กระแสตรงขั้วลบ |
| MIG / GMAW ชีลด์แก๊ส | CO2 100%, Ar + 5% CO2, Ar + 2% O2 ตามที่ระบุไว้ในข้อมูลผลิตภัณฑ์ KYA |
| บรรจุภัณฑ์สปูลที่ระบุไว้ | 5กก. 15กก. 20กก |
| จดทะเบียนบรรจุภัณฑ์ดรัม | 100-350กก |
| ประเภทสปูล | D270, D300 แกนพลาสติก; แกนโลหะ K300 |
| แบบฟอร์ม TIG Rod แบบแมนนวล | ยืนยันเส้นผ่านศูนย์กลางของแท่งความยาวตัด ความยาว และบรรจุภัณฑ์กับ KYA ก่อนสั่งซื้อ |
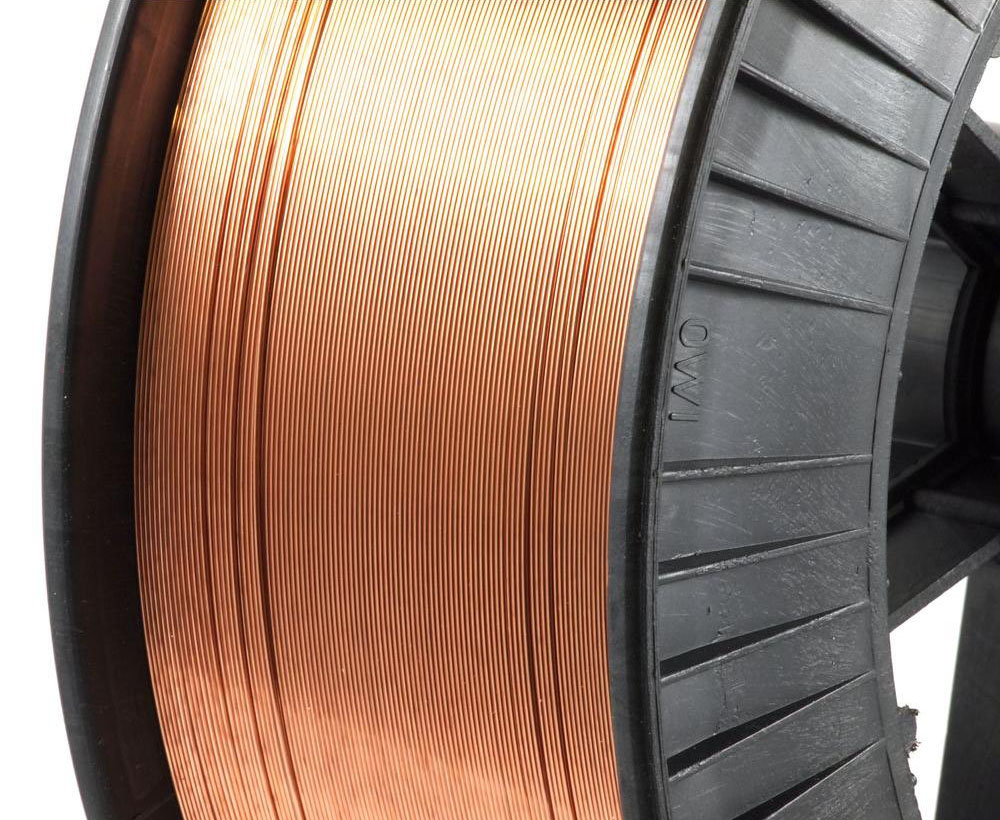
ER70S-6 สามารถใช้เป็นโลหะตัวเติมเหล็กกล้าคาร์บอนทั้งใน TIG/GTAW และ MIG/GMAW แต่ก๊าซป้องกัน ขั้ว วิธีการส่งตัวเติม บรรจุภัณฑ์ และพารามิเตอร์การเชื่อมจะแตกต่างกัน กระบวนการเหล่านี้ไม่ควรนำเสนอว่าสามารถใช้แทนกันได้
| รายการ | TIG / GTAW | MIG / GMAW |
|---|---|---|
| การจำแนกประเภทของฟิลเลอร์ | ER70S-6 | ER70S-6 |
| แบบฟอร์มฟิลเลอร์ทั่วไป | แท่งเติมความยาวตัดตรงหรือป้อนลวดอัตโนมัติที่ใช้งานร่วมกันได้ | ลวดต่อเนื่องบนแกนม้วนหรือดรัม |
| ก๊าซป้องกัน | อาร์กอน 100% | CO2 หรือส่วนผสมของก๊าซที่มีอาร์กอนที่เหมาะสม |
| ขั้วเหล็กทั่วไป | ดีซีเอ็น | โดยทั่วไปแล้ว DCEP |
| การจัดส่งฟิลเลอร์ | ฟิลเลอร์จะถูกแนะนำแยกต่างหากในสระเชื่อม | อิเล็กโทรดลวดจะถูกป้อนอย่างต่อเนื่องผ่านปืนเชื่อม |
| แบบฟอร์มการซื้อทั่วไป | ท่อร็อด / กล่องสำหรับ TIG แบบแมนนวล | สปูลหรือกลองจำนวนมาก |
หากการใช้งานของคุณคือการเชื่อม TIG ด้วยมือแบบธรรมดา ให้แจ้ง KYA ถึงเส้นผ่านศูนย์กลางของตัวเติม ความยาวในการตัด น้ำหนักบรรจุภัณฑ์ โลหะฐาน และขั้นตอนการเชื่อมที่ต้องการ หากคุณต้องการใช้สายไฟต่อเนื่องบนแกนม้วนสาย D270, D300 หรือ K300 ให้ระบุว่าการใช้งานนั้นเป็น MIG/GMAW หรือกระบวนการ TIG ที่ป้อนลวดอัตโนมัติ
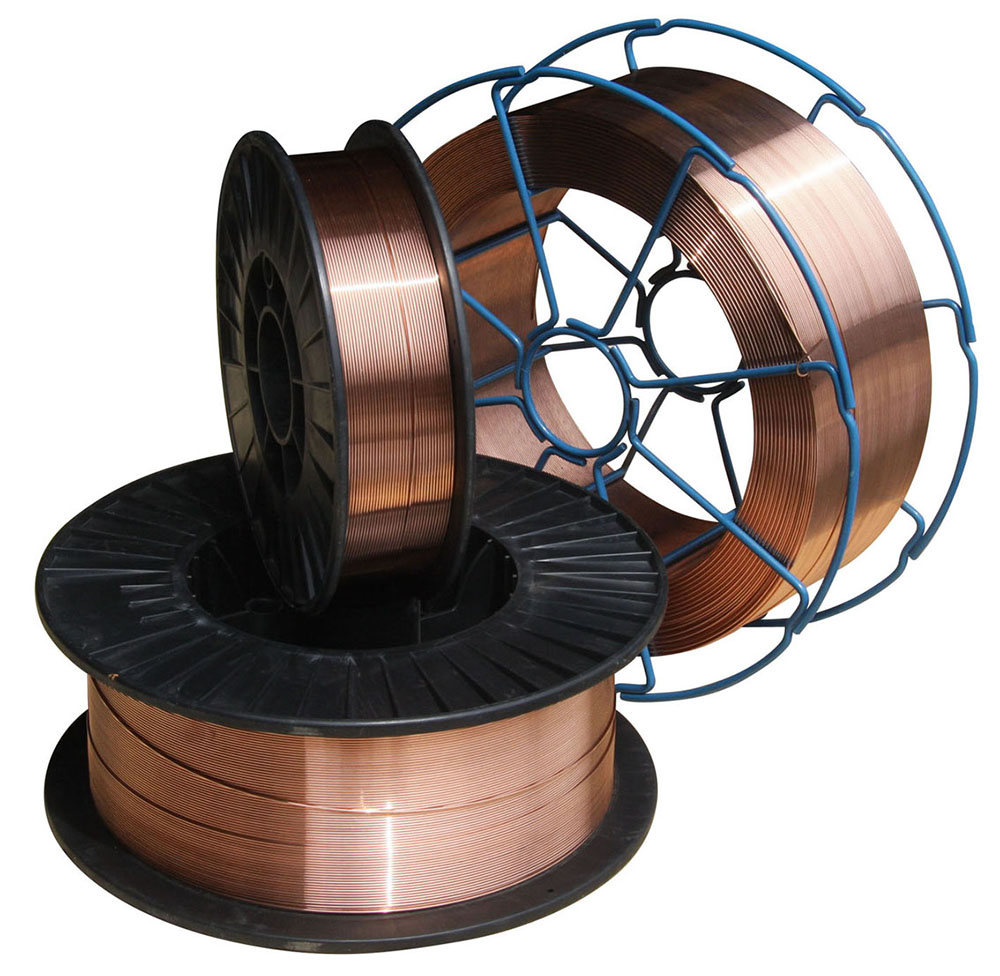
ER70S-6 มีลักษณะเฉพาะด้วยปริมาณแมงกานีสและซิลิกอนที่ค่อนข้างสูงเมื่อเทียบกับโลหะตัวเติมเหล็กกล้าคาร์บอนอื่นๆ สารกำจัดออกซิไดเซอร์เหล่านี้สนับสนุนพฤติกรรมของสระเชื่อมและให้ความทนทานที่เป็นประโยชน์ต่อระดับปานกลางของขนาดโรงงานและการเกิดออกซิเดชันที่พื้นผิว
| องค์ประกอบ | ER70S-6 ช่วง / สูงสุด |
|---|---|
| คาร์บอน (ซี) | 0.06-0.15% |
| แมงกานีส (Mn) | 1.40-1.85% |
| ซิลิคอน (ศรี) | 0.80-1.15% |
| ฟอสฟอรัส (P) | ≤0.025% |
| ซัลเฟอร์ (S) | ≤0.035% |
| ทองแดง (ลูกบาศ์ก) | ≤0.50% |
ผู้ซื้อที่ต้องการเคมีที่ผ่านการรับรองควรขอใบรับรองวัสดุที่เกี่ยวข้องหรือข้อมูลการทดสอบเป็นชุดสำหรับผลิตภัณฑ์ที่แน่นอนที่จัดหามา แทนที่จะอาศัยเพียงขีดจำกัดการจำแนกประเภทที่ระบุเท่านั้น
ค่าคุณสมบัติทางกลต่อไปนี้จะถูกเก็บไว้จากข้อมูลผลิตภัณฑ์ KYA ปัจจุบัน คุณสมบัติโลหะเชื่อมที่สะสมตามจริงขึ้นอยู่กับกระบวนการเชื่อม ก๊าซป้องกัน การป้อนความร้อน การออกแบบรอยต่อ วัสดุฐาน และสภาวะการทดสอบ
| รายการทดสอบ | มูลค่าการรับประกันของ KYA | ที่ระบุไว้ ผลลัพธ์ทั่วไป |
|---|---|---|
| ความต้านแรงดึง | ≥500เมกะปาสคาล | 558 เมกะปาสคาล |
| ความแข็งแรงของผลผลิต | ≥420เมกะปาสคาล | 472 เมกะปาสคาล |
| การยืดตัว | ≥22% | 27% |
| พลังงานกระแทกที่ -30°C | ≥27เจ | 98 เจ |
สำหรับการเชื่อม TIG/GTAW ของเหล็กเหนียวและเหล็กกล้าคาร์บอน โดยปกติควรใช้ ER70S-6 กับ ก๊าซป้องกันอาร์กอน 100% และ ขั้ว DCEN ควรเลือกแอมแปร์ TIG ตามความหนาของโลหะฐาน เส้นผ่านศูนย์กลางแท่งเติม เส้นผ่านศูนย์กลางทังสเตน การออกแบบข้อต่อ ตำแหน่งการเชื่อม และขั้นตอนการเชื่อมที่ผ่านการรับรอง
| พารามิเตอร์ TIG | แนวทางที่แนะนำสำหรับ |
|---|---|
| กระบวนการ | GTAW / TIG |
| ก๊าซป้องกัน | อาร์กอน 100% |
| ขั้ว | DCEN สำหรับการเชื่อม TIG เหล็กกล้าคาร์บอนทั่วไป |
| เส้นผ่านศูนย์กลางของฟิลเลอร์ | เลือกตามความหนาของโลหะฐาน ขนาดรอยต่อ และการสะสมที่ต้องการ |
| การเตรียมพื้นผิว | ขจัดสนิม น้ำมัน ความชื้น สี และการปนเปื้อนที่มากเกินไปก่อนการเชื่อมที่สำคัญ |
| แอมแปร์ | พิจารณาจากความหนาของวัสดุ ขนาดทังสเตน ขนาดตัวเติม การออกแบบข้อต่อ และ WPS ที่ได้รับอนุมัติ |
อย่าใช้ค่าการไหลของก๊าซ CO2 ในส่วนต่อไปนี้เป็นพารามิเตอร์ TIG เป็นของข้อมูลอ้างอิง MIG/GMAW แบบสายต่อเนื่องที่มาพร้อมกับผลิตภัณฑ์ KYA นี้ในปัจจุบัน
หน้าแหล่งที่มาของ KYA ปัจจุบันยังให้ข้อมูลกระแสการเชื่อมและการไหลของ CO2 ต่อไปนี้ด้วย เนื่องจากค่าเหล่านี้ใช้ก๊าซป้องกัน CO2 จึงควรระบุเป็น พารามิเตอร์อ้างอิง MIG/GMAW ไม่ใช่พารามิเตอร์การเชื่อม TIG
| ขนาดลวด เชื่อม | ในปัจจุบัน | อัตราการไหลของ CO2 |
|---|---|---|
| 0.6มม | 50-80 ก | 10-15 ลิตร/นาที |
| 0.8มม | 50-100 ก | 15 ลิตร/นาที |
| 1.0มม | 50-220 ก | 15-20 ลิตร/นาที |
| 1.2มม | 80-350 ก | 15-25 ลิตร/นาที |
| 1.6มม | 170-550 ก | 20-25 ลิตร/นาที |
ค่าเหล่านี้เป็นค่าอ้างอิง KYA สำหรับการเชื่อมแบบป้องกันแก๊สด้วยลวดต่อเนื่อง การตั้งค่า MIG/GMAW จริงขึ้นอยู่กับก๊าซป้องกัน โหมดถ่ายโอน ความหนาของโลหะฐาน ความเร็วในการป้อนลวด ระยะห่างจากปลายสัมผัสถึงงาน และขั้นตอนการเชื่อมที่เกี่ยวข้อง
การจำแนกประเภท AWS A5.18 ER70S-6: โลหะตัวเติมเหล็กกล้าคาร์บอนที่ใช้กันอย่างแพร่หลายในการเชื่อมเหล็กกล้าคาร์บอนอ่อนและเหมาะสม
ปริมาณสารดีออกซิไดเซอร์ Mn และ Si สูง: รองรับการไหลของแอ่งน้ำและให้ความทนทานที่เป็นประโยชน์ต่อขนาดโรงสีปานกลางและการเกิดออกซิเดชันของพื้นผิว
พื้นผิวเคลือบทองแดง: ให้พื้นผิวที่กำหนดและช่วยปกป้องพื้นผิวลวดตัวเติมในระหว่างการจัดการและการเก็บรักษาตามปกติ
เหมาะสำหรับ TIG/GTAW: ใช้อาร์กอน 100% และพารามิเตอร์การเชื่อม DCEN ที่เหมาะสมสำหรับการใช้งาน TIG ของเหล็กกล้าคาร์บอนทั่วไป
เส้นผ่านศูนย์กลางหลายขนาด: ขนาด KYA ที่มีจำหน่ายมีตั้งแต่ 0.6 มม. ถึง 1.6 มม. สำหรับการเชื่อมและการป้อนลวดที่แตกต่างกัน
ความลื่นไหลของสระเชื่อมที่ดี: ระดับซิลิคอนที่เกี่ยวข้องกับ ER70S-6 ช่วยให้เกิดความเปียกและการเกิดเม็ดบีดที่เรียบเนียนเมื่อใช้ขั้นตอนการเชื่อมที่เหมาะสม
การใช้งานเหล็กกล้าคาร์บอนอุตสาหกรรม: เหมาะสำหรับการผลิต เครื่องจักร การก่อสร้าง การต่อเรือ และการเชื่อมเหล็กกล้าคาร์บอนที่เกี่ยวข้องตามที่ระบุ ER70S-6
ER70S-6 ใช้สำหรับการเชื่อมเหล็กเหนียวและส่วนประกอบเหล็กคาร์บอนที่เหมาะสม ซึ่งจำเป็นต้องมีการควบคุมแอ่งน้ำ พฤติกรรมการทำให้เปียก และความสามารถในการกำจัดออกซิไดซ์ที่ดี สำหรับ TIG/GTAW สามารถใช้เป็นโลหะเติมในกระบวนการเชื่อมแบบแมนนวลหรือแบบอัตโนมัติตามการออกแบบข้อต่อและขั้นตอนการเชื่อมที่ผ่านการรับรอง
| ของแอปพลิ เคชัน | การใช้งานทั่วไป |
|---|---|
| โครงสร้างเหล็ก | การผลิตเหล็กกล้าคาร์บอนที่เหมาะสมโดยที่ ER70S-6 ได้รับอนุญาตจากขั้นตอนการเชื่อม |
| วิศวกรรมเครื่องกล | โครงงานเชื่อม ฉากยึด ส่วนประกอบเครื่องจักร และชุดประกอบประดิษฐ์ |
| การต่อเรือ | การเลือกการผลิตเหล็กกล้าคาร์บอนทางทะเลภายใต้ขั้นตอนการเชื่อมที่ได้รับอนุมัติ |
| สะพาน | การเชื่อมเหล็กกล้าคาร์บอนโครงสร้างโดยที่โลหะตัวเติมที่ระบุและ WPS อนุญาตให้ใช้ ER70S-6 |
| ภาชนะรับแรงดัน | การใช้งานการเชื่อมขึ้นอยู่กับข้อกำหนดด้านวัสดุ รหัส และขั้นตอนที่เกี่ยวข้อง |
| การก่อสร้าง | การผลิตและซ่อมแซมเหล็กกล้าคาร์บอนทั่วไป |
| อุปกรณ์ปิโตรเคมี | คัดสรรการผลิตเหล็กกล้าคาร์บอนตามความต้องการทางวิศวกรรม |
| หม้อไอน้ำและอุปกรณ์ไฟฟ้า | การใช้งานที่ข้อกำหนดการเชื่อมที่จำเป็นอนุญาตให้ใช้โลหะเติม ER70S-6 |
ควรเลือกเส้นผ่านศูนย์กลางของฟิลเลอร์ตามความหนาของโลหะฐาน รูปทรงของรอยต่อ อัตราการสะสมที่ต้องการ ตำแหน่งการเชื่อม การป้อนความร้อน และกระบวนการเชื่อม เส้นผ่านศูนย์กลางที่เล็กที่สุดหรือใหญ่ที่สุดที่มีอยู่ไม่ใช่ตัวเลือกที่ดีที่สุดโดยอัตโนมัติ
| เส้นผ่านศูนย์กลาง | การพิจารณาเลือก |
|---|---|
| 0.6-0.8มม | ฟิลเลอร์เส้นผ่านศูนย์กลางขนาดเล็กสำหรับการใช้งานที่ต้องการความร้อนและการควบคุมฟิลเลอร์ที่ค่อนข้างละเอียด ยืนยันแบบฟอร์มผลิตภัณฑ์ TIG |
| 0.9-1.0มม | ขนาดตัวเติมระดับกลางสำหรับงานเบาและงานทั่วไปที่เหมาะสม |
| 1.2มม | ตัวเติมที่ใหญ่ขึ้นหรือขนาดลวดต่อเนื่องสำหรับความต้องการการสะสมที่สูงขึ้นพร้อมอุปกรณ์การเชื่อมที่เหมาะสม |
| 1.6มม | ขนาดฟิลเลอร์ที่ใหญ่ขึ้นสำหรับข้อต่อที่หนาขึ้นหรือมีการทับถมที่สูงขึ้น |
ER70S-6 และ ER70S-2 ต่างก็เป็นสารตัวเติมเหล็กกล้าคาร์บอนที่ใช้ในการเชื่อม TIG แต่ระบบกำจัดออกซิไดเซอร์ต่างกัน ตัวเติมที่ถูกต้องควรเป็นไปตามวัสดุฐาน ขั้นตอนการเชื่อม และข้อกำหนดของโครงการ แทนที่จะคิดว่าทั้งสองเกรดสามารถใช้แทนกันได้เสมอ
| คุณลักษณะ | ER70S-6 | ER70S-2 |
|---|---|---|
| ตระกูลวัสดุ | โลหะตัวเติมเหล็กกล้าคาร์บอน | โลหะตัวเติมเหล็กกล้าคาร์บอน |
| สารกำจัดออกซิไดซ์ปฐมภูมิ | มีแมงกานีสและซิลิกอนค่อนข้างสูง | ระบบกำจัดออกซิไดเซอร์หลายองค์ประกอบที่แตกต่างกัน |
| การคัดเลือก | ปฏิบัติตามข้อกำหนด WPS ข้อกำหนดทางวิศวกรรม และข้อกำหนดเฉพาะของโลหะพื้นฐานที่เกี่ยวข้อง | |
KYA เป็นผู้จัดหาโลหะเติมสำหรับการเชื่อม ER70S-6 สำหรับผู้จัดจำหน่ายการเชื่อม บริษัทจัดหาอุตสาหกรรม ผู้ผลิตเหล็ก ผู้ผลิตเครื่องจักร บริษัทก่อสร้าง อู่ต่อเรือ และผู้ซื้อมืออาชีพอื่นๆ
เนื่องจากแท่ง TIG และลวด MIG ใช้รูปแบบผลิตภัณฑ์และบรรจุภัณฑ์ที่แตกต่างกัน ผู้ซื้อควรระบุกระบวนการเชื่อมอย่างชัดเจนเมื่อขอใบเสนอราคา สำหรับการใช้งาน TIG ให้ระบุเส้นผ่านศูนย์กลางตัวเติมที่ต้องการ ความยาวแท่งตรง ถ้ามี น้ำหนักบรรจุภัณฑ์ โลหะฐาน และมาตรฐานที่ต้องการ สำหรับการใช้งานลวดอย่างต่อเนื่อง จัดให้มีประเภทแกนม้วนหรือดรัมและกระบวนการเชื่อม
ผู้ซื้อที่ต้องการใบรับรอง AWS การวิเคราะห์ทางเคมี ข้อมูลการทดสอบทางกล หรือเอกสารการตรวจสอบอื่นๆ ควรรวมข้อกำหนดเหล่านั้นไว้ในการสอบถาม เพื่อให้สามารถยืนยันข้อมูลจำเพาะของผลิตภัณฑ์ที่แน่นอนก่อนการผลิตได้
ใช่. ER70S-6 สามารถใช้เป็นโลหะตัวเติมเหล็กกล้าคาร์บอนสำหรับ TIG/GTAW เมื่อจ่ายในรูปแบบตัวเติมที่เหมาะสม และใช้กับก๊าซป้องกันและขั้นตอนการเชื่อมที่ถูกต้อง
การเชื่อม TIG/GTAW ทั่วไปของเหล็กคาร์บอนด้วย ER70S-6 โดยปกติแล้วจะใช้ก๊าซป้องกันอาร์กอน 100%
ไม่ ส่วนผสมของ CO2 และอาร์กอน/CO2 เกี่ยวข้องกับการใช้งาน MIG/GMAW การเชื่อม TIG ทั่วไปด้วย ER70S-6 ควรใช้ก๊าซเฉื่อยป้องกัน เช่น อาร์กอน 100%
DCEN หรือขั้วไฟฟ้ากระแสตรงเป็นลบ โดยทั่วไปจะใช้สำหรับการเชื่อม TIG ของเหล็กเหนียวและเหล็กกล้าคาร์บอน
ER70S-6 เป็นการจำแนกประเภทอิเล็กโทรดและก้านเหล็กกล้าคาร์บอนที่ครอบคลุมโดย AWS A5.18
ER70S-6 ใช้สำหรับเหล็กกล้าเหนียวและเหล็กกล้าคาร์บอนที่เหมาะสมเป็นหลัก ไม่ควรใช้โดยอัตโนมัติกับระบบสแตนเลส อลูมิเนียม หรือโลหะผสมอื่นๆ ที่ต้องการการจำแนกประเภทโลหะเติมที่แตกต่างกัน
แมงกานีสและซิลิคอนทำหน้าที่เป็นตัวกำจัดออกซิไดเซอร์และสนับสนุนพฤติกรรมของบ่อเชื่อม สิ่งนี้ทำให้ ER70S-6 มีความทนทานที่เป็นประโยชน์ต่อขนาดโรงสีปานกลางและการเกิดออกซิเดชันของพื้นผิว เมื่อเทียบกับตัวเติมเหล็กกล้าคาร์บอนที่มีการกำจัดออกซิไดเซอร์ที่ต่ำกว่า
ไม่ควรอธิบายว่า ER70S-6 เป็นการจำแนกประเภทอิเล็กโทรดไฮโดรเจนต่ำในลักษณะเดียวกับอิเล็กโทรด SMAW ที่มีไฮโดรเจนต่ำ เช่น E7018 วัสดุตัวเติมควรเก็บให้สะอาดและแห้ง และป้องกันไม่ให้น้ำมัน ความชื้น และการปนเปื้อน
การจำแนกประเภทโลหะเติมอาจเหมือนกัน แต่รูปแบบผลิตภัณฑ์และวิธีการเชื่อมแตกต่างกัน โดยทั่วไป TIG แบบแมนนวลจะใช้แท่งตัวเติมตรง ในขณะที่ MIG จะใช้ลวดป้อนอย่างต่อเนื่องที่จ่ายให้กับแกนม้วนหรือดรัม
แกนม้วนแบบต่อเนื่องสามารถใช้ในระบบป้อนลวด TIG แบบอัตโนมัติหรือแบบกลไกเฉพาะทาง แต่ TIG แบบแมนนวลทั่วไปโดยปกติแล้วจะใช้แท่งตัวเติมที่มีความยาวตัดตรง ยืนยันกระบวนการเชื่อมและแบบฟอร์มผลิตภัณฑ์ที่ต้องการก่อนสั่งซื้อ
ข้อมูลผลิตภัณฑ์ KYA ปัจจุบันแสดงรายการเส้นผ่านศูนย์กลาง 0.6 มม. 0.8 มม. 0.9 มม. 1.0 มม. 1.2 มม. และ 1.6 มม. ยืนยันความพร้อมใช้งานในรูปแบบแท่ง TIG หรือลวดต่อเนื่องที่จำเป็น
ข้อมูลผลิตภัณฑ์ KYA ปัจจุบันแสดงรายการมูลค่าการรับประกันอย่างน้อย 500 MPa และผลลัพธ์ทั่วไปที่ 558 MPa ประสิทธิภาพการเชื่อมโลหะที่แท้จริงขึ้นอยู่กับกระบวนการและสภาวะการทดสอบ
ปริมาณแมงกานีสและซิลิกอนที่ค่อนข้างสูงทำให้มีความทนทานต่อการเกิดออกซิเดชันที่พื้นผิวและขนาดโรงงานในระดับปานกลาง การเชื่อมแบบวิกฤตควรปฏิบัติตามขั้นตอนการทำความสะอาดและ WPS ที่จำเป็น
ข้อมูลผลิตภัณฑ์ KYA ปัจจุบันแสดงรายการหลอดขนาด 5 กก., 15 กก. และ 20 กก. พร้อมถังขนาด 100-350 กก. ผู้ซื้อที่ต้องการแท่งเติม TIG ทั่วไปควรตรวจสอบความยาวแท่งตรงและความพร้อมของบรรจุภัณฑ์แยกต่างหาก
เก็บไว้ในสภาพแวดล้อมที่สะอาดและแห้ง และปกป้องโลหะเติมจากความชื้น น้ำมัน ฝุ่น สนิม และการปนเปื้อนอื่นๆ ก่อนการเชื่อม
ใช่. ผู้จัดจำหน่ายงานเชื่อม ช่างประกอบเหล็ก ผู้ผลิตเครื่องจักร และผู้ซื้อในอุตสาหกรรมอื่นๆ สามารถติดต่อ KYA เพื่อสอบถามเกี่ยวกับเส้นผ่านศูนย์กลาง บรรจุภัณฑ์ การรับรอง และข้อกำหนดการจัดซื้อจำนวนมาก
กำลังมองหา โลหะเติมเชื่อม TIG เคลือบทองแดง ER70S-6 อยู่ ใช่ไหม? ส่ง KYA Fasteners ให้กับกระบวนการเชื่อมของคุณ เส้นผ่านศูนย์กลางของตัวเติม แบบฟอร์มผลิตภัณฑ์ที่ต้องการ น้ำหนักบรรจุภัณฑ์ ข้อมูลจำเพาะของโลหะพื้นฐาน ปริมาณการซื้อ ประเทศปลายทาง และข้อกำหนดการรับรอง สำหรับการใช้งาน TIG ให้ระบุว่าคุณต้องการแท่งตัวเติมตรงหรือลวดต่อเนื่องสำหรับระบบ TIG อัตโนมัติ