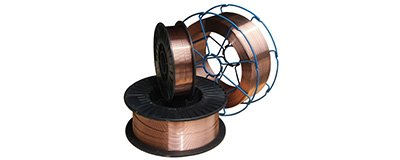
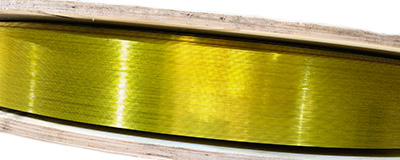
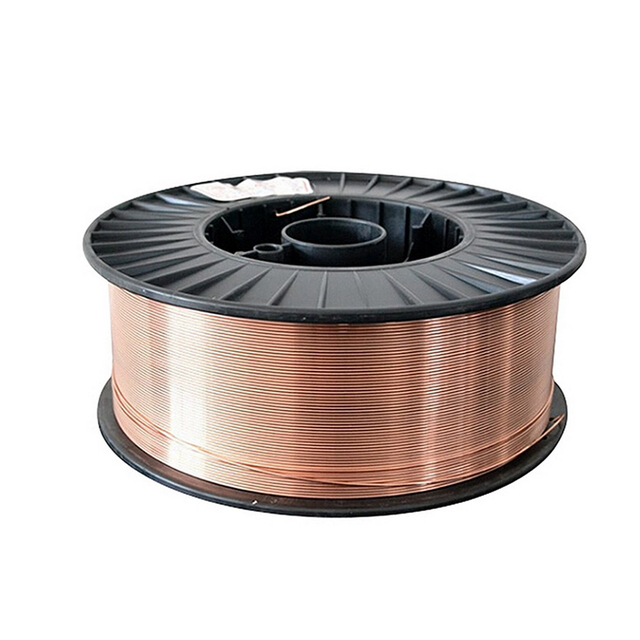
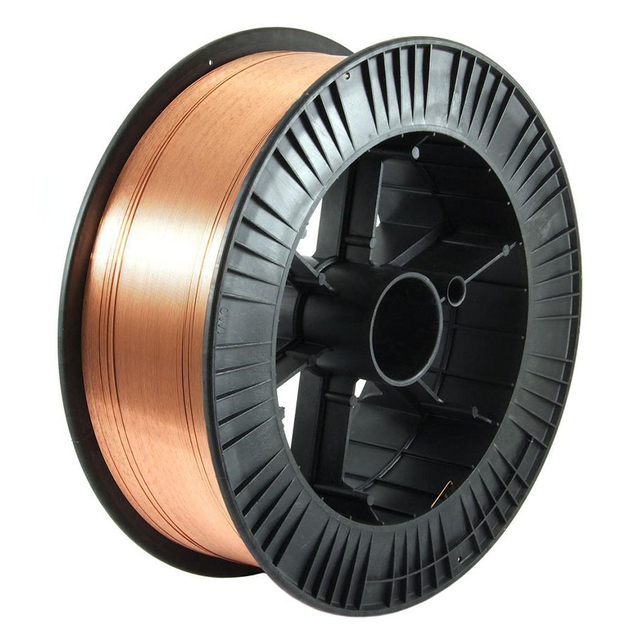
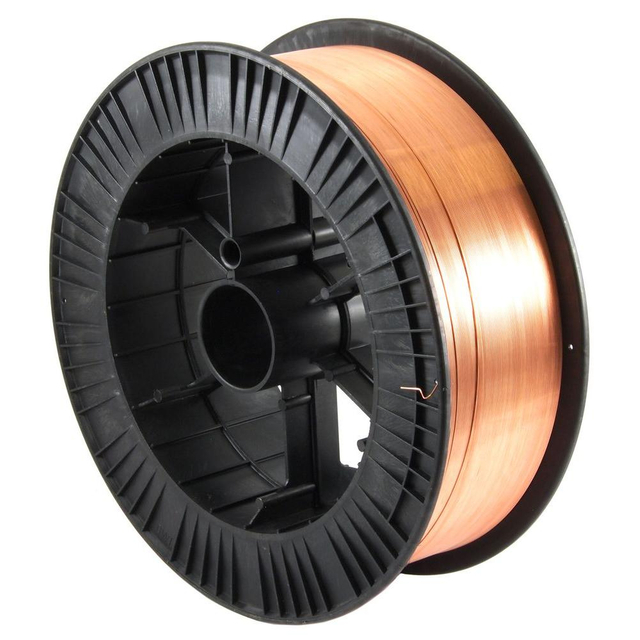
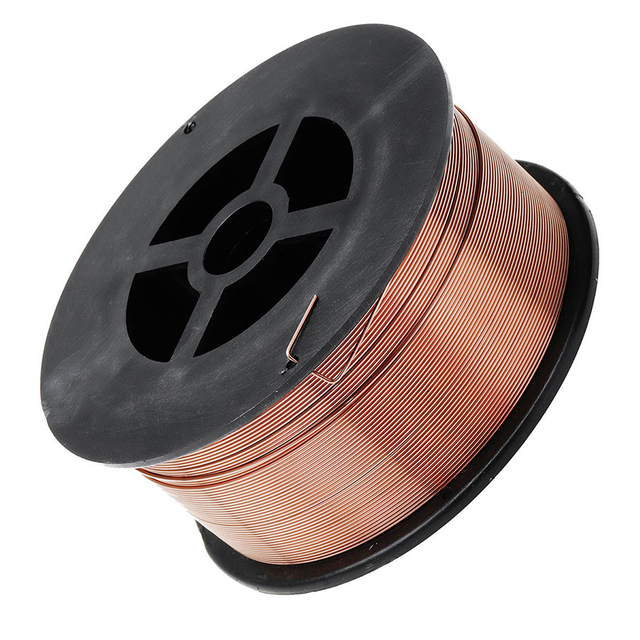
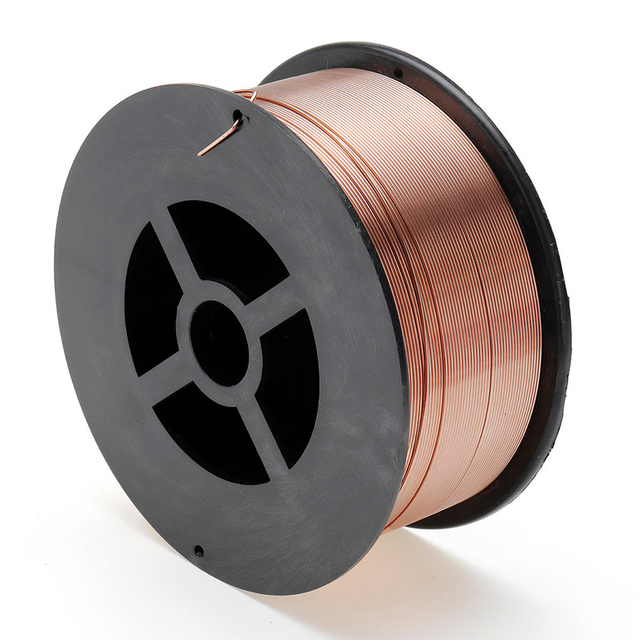
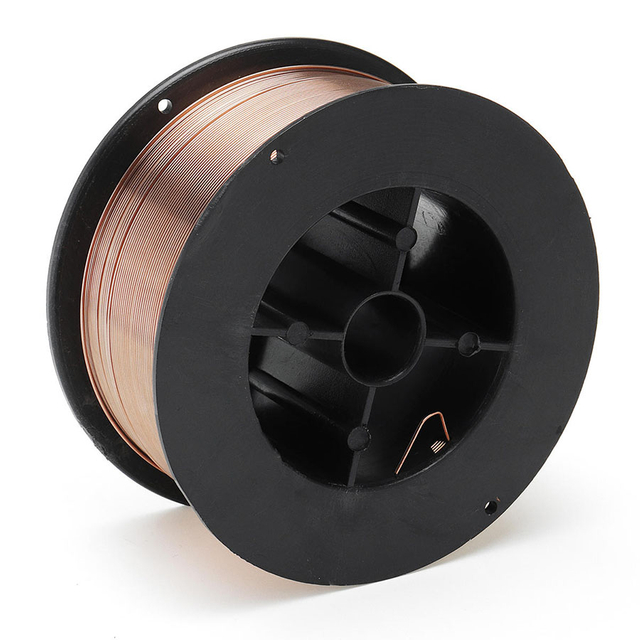
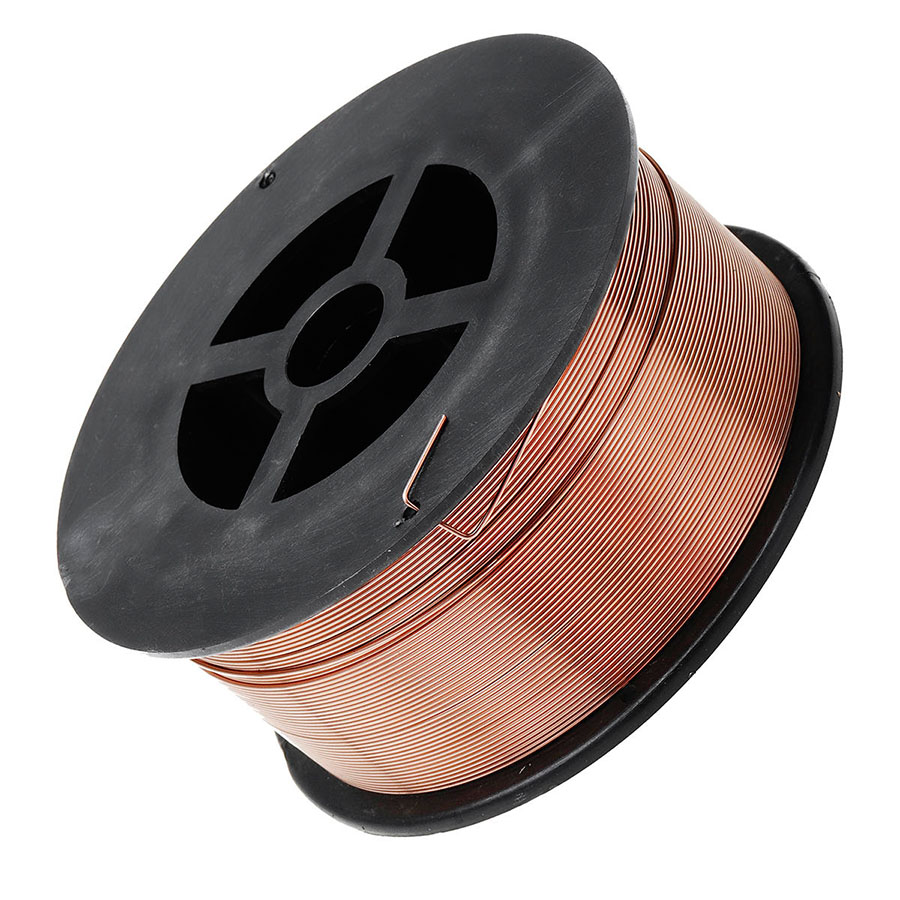
KYA ER70S-6 з медным пакрыццём TIG Зварачны дрот - гэта прысадачны метал з вугляродзістай сталі для зваркі мяккай і адпаведнай вугляродзістай сталі. Класіфікуецца як AWS A5.18 ER70S-6 , ён утрымлівае адносна высокі ўзровень раскісліцеляў марганца і крэмнію і можа выкарыстоўвацца для TIG/GTAW, а таксама MIG/GMAW, калі пастаўляецца ў адпаведнай форме прадукту і выкарыстоўваецца з правільнай працэдурай зваркі.
Для звычайнай зваркі вугляродзістай сталі TIG звычайна выкарыстоўваецца прысадкавы метал ER70S-6 з 100% ахоўным газам аргонам і палярнасцю DCEN . Утрыманне ў ім марганца і крэмнію падтрымлівае цякучасць зварачнай лужыны і дапамагае забяспечыць карысную ўстойлівасць да ўмеранага акіслення паверхні і акаліны, хоць належная ачыстка швоў застаецца рэкамендаванай для крытычнай зваркі.
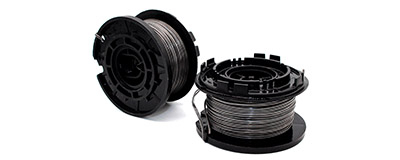
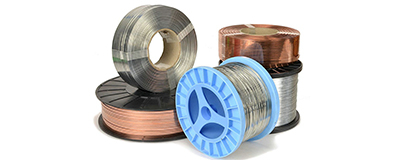
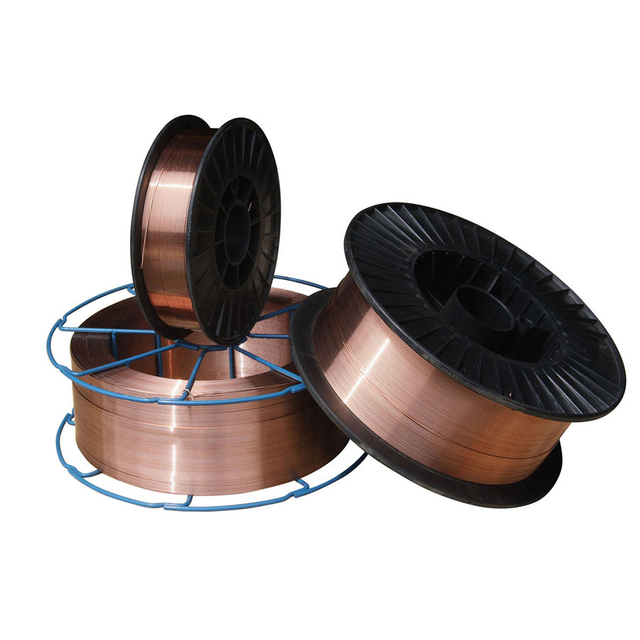
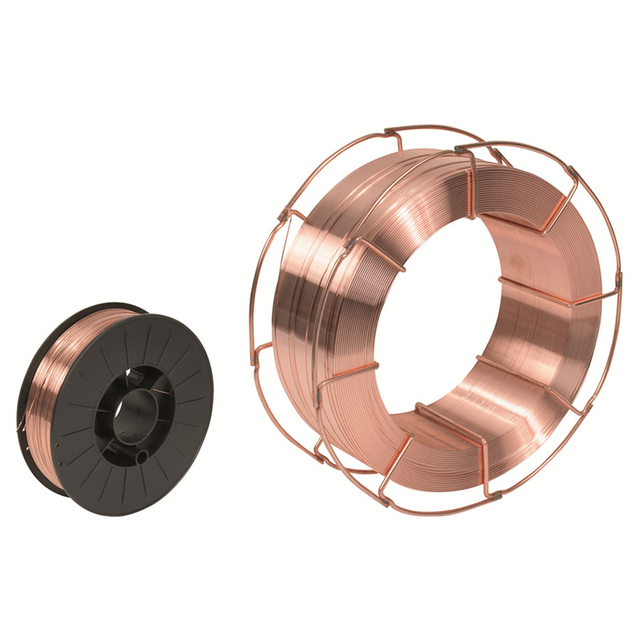
KYA пералічвае дыяметры ад 0,6 мм да 1,6 мм . Бягучыя дадзеныя аб прадуктах KYA таксама пералічваюць шпулі на 5, 15 і 20 кг, а таксама бочкі на 100-350 кг. Пакупнікі, якім патрабуюцца звычайныя прысадкавыя стрыжні TIG з ручной падачай, павінны перад замовай пацвердзіць у KYA неабходную форму стрыжня з прамой рэзкай і ўпакоўку, у той час як упакоўкі катушак і барабанаў часцей асацыююцца са зваркай з бесперапыннай падачай дроту.
 Запытаць прапанову па дроту TIG ER70S-6
| спецыфікацыі | Дэталі |
|---|---|
| Класіфікацыя AWS | AWS A5.18 ER70S-6 |
| Спасылачныя абазначэнні | ER70S-6 / ER50-6 / SG2 / JIS YGW12; пацвердзіць адпаведную сертыфікацыю для дакладнага замовы |
| Тып прысадачнага металу | Цвёрдая зварачная дрот з вугляродзістай сталі / прысадкавы метал |
| Асноўны метал | Мяккая сталь і прыдатная вугляродзістая сталь |
| Паверхня | Меднае пакрыццё |
| Даступныя дыяметры | 0,6 мм, 0,8 мм, 0,9 мм, 1,0 мм, 1,2 мм, 1,6 мм |
| TIG / GTAW ахоўны газ | 100% аргон |
| Тыповая палярнасць TIG | DCEN / адмоўны электрод пастаяннага току |
| Ахоўны газ MIG / GMAW | 100% CO2, Ar + 5% CO2, Ar + 2% O2, як паказана ў дадзеных аб прадуктах KYA |
| Упакоўка шпулі ў спісе | 5 кг, 15 кг, 20 кг |
| Упакоўка барабана ў спісе | 100-350 кг |
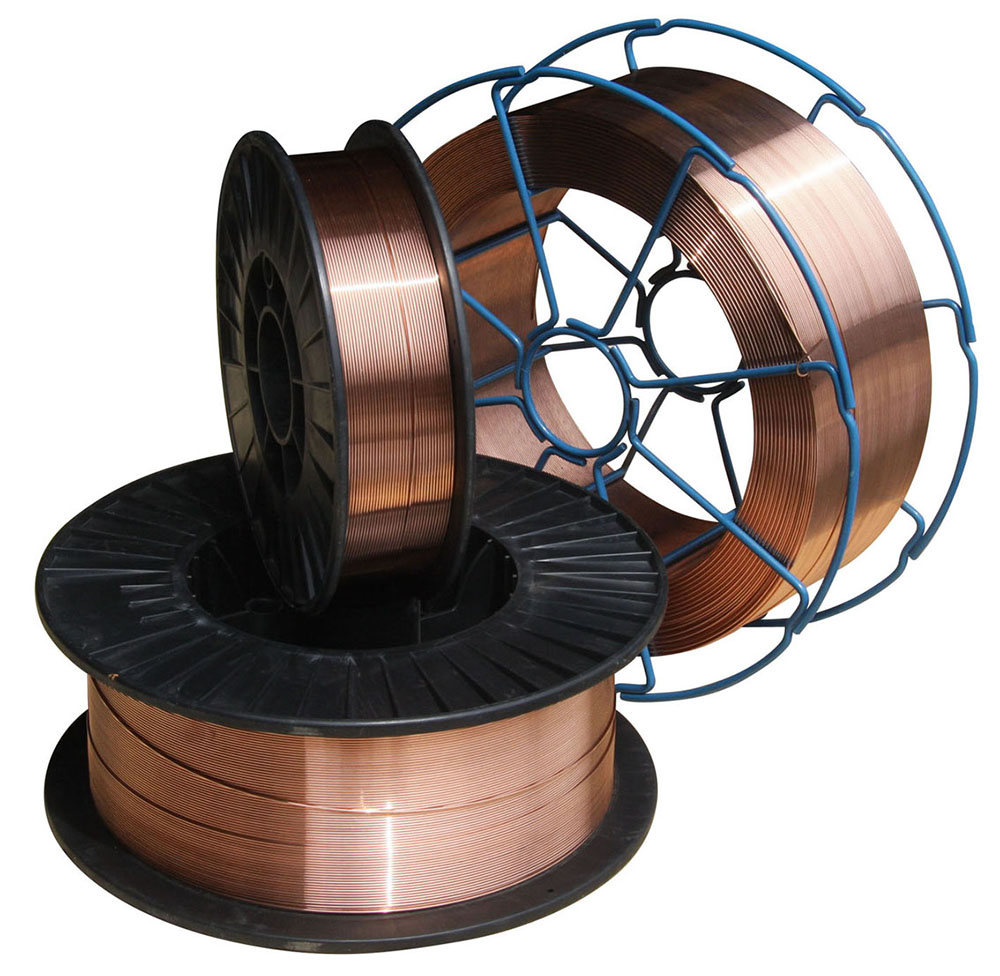
| Тыпы катушак | Пластыкавая катушка D270, D300; Металічная шпулька K300 |
| Ручная форма стрыжня TIG | Перад замовай удакладніце ў KYA дыяметр стрыжня, даўжыню і ўпакоўку |
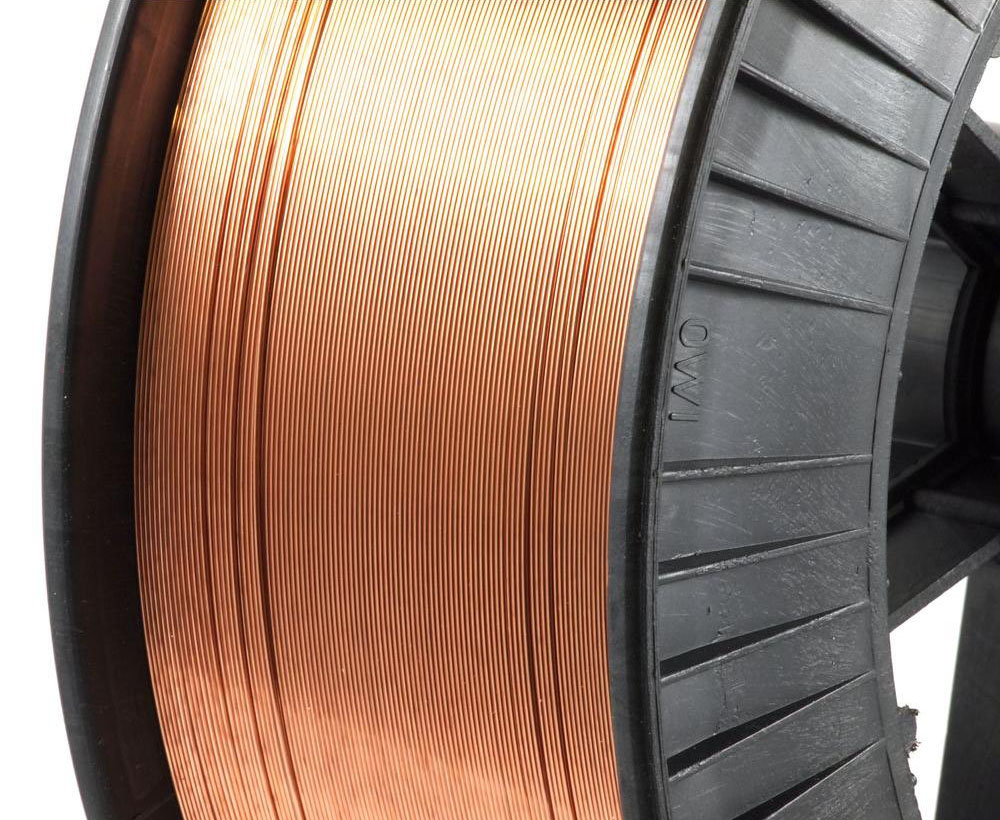
ER70S-6 можа выкарыстоўвацца ў якасці прысадачнага металу з вугляродзістай сталі як у TIG/GTAW, так і ў MIG/GMAW , але ахоўны газ, палярнасць, спосаб дастаўкі напаўняльніка, параметры ўпакоўкі і зваркі адрозніваюцца. Гэтыя працэсы не варта прадстаўляць як узаемазаменныя.
| Пункт | TIG / GTAW | MIG / GMAW |
|---|---|---|
| Класіфікацыя напаўняльнікаў | ER70S-6 | ER70S-6 |
| Тыпавая форма запаўнення | Прысадны стрыжань з прамой даўжынёй або сумяшчальная аўтаматызаваная падача дроту | Бесперапынны дрот на шпульцы або барабане |
| Ахоўны газ | 100% аргон | CO2 або адпаведная газавая сумесь на аснове аргону |
| Тыповая палярнасць сталі | DCEN | Звычайна DCEP |
| Дастаўка напаўняльніка | Напаўняльнік ўносіцца асобна ў зварачную ванну | Праз зварачны пісталет бесперапынна падаецца драцяны электрод |
| Тыпавая форма закупкі | Стрыжневая трубка / скрынка для ручной TIG | Шпулька або аб'ёмны барабан |
Калі ваша прымяненне - звычайная ручная зварка TIG, паведаміце KYA неабходны дыяметр напаўняльніка, даўжыню адрэзу, вагу ўпакоўкі, асноўны метал і працэдуру зваркі. Калі вам патрэбны бесперапынны дрот на шпулі D270, D300 або K300, укажыце, ці з'яўляецца прымяненне MIG/GMAW або аўтаматызаваны працэс TIG з падачай дроту.
ER70S-6 характарызуецца адносна высокім утрыманнем марганца і крэмнію ў параўнанні з некаторымі іншымі прысадкавымі металамі з вугляродзістай сталі. Гэтыя раскісліцелі падтрымліваюць паводзіны зварачнай ванны і забяспечваюць карысную ўстойлівасць да ўмераных узроўняў акаліны і акіслення паверхні.
| Элемент | ER70S-6 Дыяпазон / Максімум |
|---|---|
| Вуглярод (C) | 0,06-0,15% |
| Марганец (Mn) | 1,40-1,85% |
| Крэмній (Si) | 0,80-1,15% |
| Фосфар (P) | ≤0,025% |
| сера (S) | ≤0,035% |
| Медзь (Cu) | ≤0,50% |
Пакупнікі, якім патрабуецца сертыфікаваная хімія, павінны запытаць адпаведны сертыфікат матэрыялу або дадзеныя тэставання партыі для дакладнага прадукту, які пастаўляецца, а не спадзявацца толькі на намінальныя межы класіфікацыі.
Наступныя значэнні механічных уласцівасцей захаваны з бягучых даных прадукту KYA. Фактычныя ўласцівасці наплавленага металу шва залежаць ад працэсу зваркі, ахоўнага газу, падводу цяпла, канструкцыі злучэння, асноўнага матэрыялу і ўмоў выпрабаванняў.
| Тэставы прадмет | KYA Гарантыя Значэнне | ў спісе Агульны вынік |
|---|---|---|
| Трываласць на разрыў | ≥500 Мпа | 558 Мпа |
| Мяжа цякучасці | ≥420 Мпа | 472 Мпа |
| Падаўжэнне | ≥22% | 27% |
| Энергія ўдару пры -30°C | ≥27 Дж | 98 Дж |
Для TIG/GTAW зваркі мяккай і вугляродзістай сталі звычайна варта выкарыстоўваць ER70S-6 са 100% ахоўным газам аргонам і палярнасцю DCEN . Сіла току TIG павінна выбірацца ў залежнасці ад таўшчыні асноўнага металу, дыяметра прысадкавага стрыжня, дыяметра вальфраму, канструкцыі злучэння, пазіцыі зваркі і кваліфікаванай працэдуры зваркі.
| Параметр TIG, | рэкамендаваны падыход |
|---|---|
| Працэс | GTAW / TIG |
| Ахоўны газ | 100% аргон |
| Палярнасць | DCEN для тыповай зваркі вугляродзістай сталі TIG |
| Дыяметр напаўняльніка | Выбірайце ў адпаведнасці з таўшчынёй асноўнага металу, памерам злучэння і неабходным нанясеннем |
| Падрыхтоўка паверхні | Перад важнай зваркай выдаліце лішнюю іржу, алей, вільгаць, фарбу і забруджвання |
| Сіла току | Вызначце з таўшчыні матэрыялу, памеру вальфраму, памеру напаўняльніка, канструкцыі злучэння і зацверджанага WPS |
Не выкарыстоўвайце значэнні газавага патоку CO2 у наступным раздзеле ў якасці параметраў TIG. Яны адносяцца да эталонных даных MIG/GMAW з бесперапынным провадам, якія ў цяперашні час пастаўляюцца з гэтым прадуктам KYA.
Бягучая старонка крыніцы KYA таксама змяшчае наступныя даныя аб зварачным току і патоку CO2. Паколькі ў гэтых значэннях выкарыстоўваецца ахоўны газ CO2, іх трэба ідэнтыфікаваць як эталонныя параметры MIG/GMAW , а не параметры зваркі TIG.
| Памер дроту | Зварачны ток | Расход CO2 |
|---|---|---|
| 0,6 мм | 50-80 А | 10-15 л/мін |
| 0,8 мм | 50-100 А | 15 л/мін |
| 1,0 мм | 50-220 А | 15-20 л/мін |
| 1,2 мм | 80-350 А | 15-25 л/мін |
| 1,6 мм | 170-550 А | 20-25 л/мін |
Гэта эталонныя значэнні KYA для зваркі бесперапынным дротам у абароненым газе. Фактычныя налады MIG/GMAW залежаць ад ахоўнага газу, рэжыму перадачы, таўшчыні асноўнага металу, хуткасці падачы дроту, адлегласці ад наканечніка да насадкі і адпаведнай працэдуры зваркі.
AWS A5.18 ER70S-6 Класіфікацыя: прысадкавы метал з вугляродзістай сталі, які шырока выкарыстоўваецца для зваркі мяккай і падыходнай вугляродзістай сталі.
Высокае ўтрыманне раскісліцеля Mn і Si: падтрымлівае цякучасць лужыны і забяспечвае карысную ўстойлівасць да ўмеранай акаліны і акіслення паверхні.
Паверхня з медным пакрыццём: забяспечвае зададзеную аздабленне паверхні і дапамагае абараніць паверхню прысадкавага дроту падчас звычайнай працы і захоўвання.
Падыходзіць для TIG/GTAW: выкарыстоўвайце 100% аргон і адпаведныя параметры зваркі DCEN для звычайных ужыванняў TIG з вугляродзістай сталі.
Некалькі дыяметраў: даступныя памеры KYA вар'іруюцца ад 0,6 мм да 1,6 мм для розных патрабаванняў да зваркі і падачы дроту.
Добрая цякучасць зварачнай ванны: узровень крэмнію, звязаны з ER70S-6, падтрымлівае змочванне і гладкае фарміраванне шарыкаў пры выкарыстанні адпаведных працэдур зваркі.
Прамысловае прымяненне вугляродзістай сталі: падыходзіць для вытворчасці, машын, будаўніцтва, суднабудавання і звязанай з вугляродзістай сталі зваркі, дзе ўказана ER70S-6.
ER70S-6 выкарыстоўваецца для зваркі мяккай сталі і адпаведных кампанентаў з вугляродзістай сталі, дзе патрабуецца добры кантроль лужыны, паводзіны змочвання і здольнасць да раскіслення. Для TIG/GTAW ён можа выкарыстоўвацца ў якасці прысадачнага металу ў працэсах ручной або аўтаматызаванай зваркі ў адпаведнасці з праектам злучэння і кваліфікаванай працэдурай зваркі.
| прымяненне | Звычайнае |
|---|---|
| Сталёвыя канструкцыі | Прыдатная выраб з вугляродзістай сталі, дзе ER70S-6 дазволена працэдурай зваркі. |
| Інжынерныя машыны | Зварка рам, кранштэйнаў, кампанентаў машын і гатовых вузлоў. |
| Суднабудаванне | Выбраныя марскія вырабы з вугляродзістай сталі падлягаюць зацверджаным працэдурам зваркі. |
| Масты | Зварка канструкцыйнай вугляродзістай сталі, калі ўказаны прысадкавы метал і WPS дазваляюць ER70S-6. |
| Сасуды пад ціскам | Заяўкі на зварку ў адпаведнасці з адпаведнымі патрабаваннямі да матэрыялаў, кодэкса і працэдуры. |
| Будаўніцтва | Агульнае выраб і рамонт вугляродзістай сталі. |
| Нафтахімічнае абсталяванне | Выбраная выраб вугляродзістай сталі ў адпаведнасці з інжынернымі патрабаваннямі. |
| Катлы і энергетычнае абсталяванне | Прыкладанні, дзе неабходныя спецыфікацыі зваркі дазваляюць прысадкавы метал ER70S-6. |
Дыяметр напаўняльніка павінен выбірацца ў адпаведнасці з таўшчынёй асноўнага металу, геаметрыяй злучэння, патрабаванай хуткасцю наплавлення, месцам зваркі, падводам цяпла і працэсам зваркі. Найменшы або самы вялікі даступны дыяметр не з'яўляецца аўтаматычна лепшым варыянтам.
| дыяметра | Разгляд выбару |
|---|---|
| 0,6-0,8 мм | Напаўняльнік малога дыяметра для прыкладанняў, якія патрабуюць адносна тонкага нагрэву і кантролю напаўняльніка; пацвердзіце форму прадукту TIG. |
| 0,9-1,0 мм | Прамежкавыя памеры напаўняльніка для падыходнага лёгкага і агульнага вырабу. |
| 1,2 мм | Большы памер напаўняльніка або бесперапыннай дроту для больш высокіх патрабаванняў да наплавлення з адпаведным зварачным абсталяваннем. |
| 1,6 мм | Большы памер напаўняльніка для падыходных больш тоўстых злучэнняў або прымянення больш высокага нанясення. |
ER70S-6 і ER70S-2 - гэта класіфікацыі напаўняльнікаў з вугляродзістай сталі, якія выкарыстоўваюцца пры зварцы TIG, але іх сістэмы раскіслення адрозніваюцца. Правільны напаўняльнік павінен адпавядаць асноўнаму матэрыялу, працэдуры зваркі і патрабаванням праекта, а не меркаваць, што гэтыя два класа заўсёды ўзаемазаменныя.
| Функцыя | ER70S-6 | ER70S-2 |
|---|---|---|
| Матэрыяльная сям'я | Прысадкавы метал з вугляродзістай сталі | Прысадкавы метал з вугляродзістай сталі |
| Першасныя раскісліцелі | Адносна высокае ўтрыманне марганца і крэмнію | Розная шматэлементная сістэма раскісліцеля |
| Выбар | Выконвайце дзеючы WPS, тэхнічныя патрабаванні і спецыфікацыі на асноўны метал. | |
KYA пастаўляе прысадкавы метал для зваркі ER70S-6 для дыстрыб'ютараў зваркі, прамысловых пастаўшчыкоў, вытворцаў сталі, вытворцаў машын, будаўнічых кампаній, верфяў і іншых прафесійных пакупнікоў.
Паколькі стрыжань TIG і дрот MIG выкарыстоўваюць розныя формы і ўпакоўкі, пакупнікі павінны выразна пазначыць працэс зваркі пры запыце прапановы. Для прымянення TIG укажыце неабходны дыяметр напаўняльніка, даўжыню прамога стрыжня, калі гэта дастасавальна, вагу ўпакоўкі, асноўны метал і неабходны стандарт. Для прымянення бесперапыннай дроту забяспечце шпульны або барабанны тып і працэс зваркі.
Пакупнікі, якім патрабуюцца сертыфікаты AWS, хімічны аналіз, дадзеныя механічных выпрабаванняў або іншыя дакументы праверкі, павінны ўключыць гэтыя патрабаванні ў запыт, каб можна было пацвердзіць дакладныя характарыстыкі прадукту перад вытворчасцю.
Запыт аптовай цаны Даследуйце зварачны дрот
так. ER70S-6 можна выкарыстоўваць у якасці напаўняльніка з вугляродзістай сталі для TIG/GTAW, калі пастаўляецца ў адпаведнай форме напаўняльніка і выкарыстоўваецца з правільным ахоўным газам і працэдурай зваркі.
Звычайная зварка TIG/GTAW вугляродзістай сталі з ER70S-6 звычайна выкарыстоўвае 100% ахоўны газ аргон.
Сумесі CO2 і аргон/CO2 звязаны з прымяненнем MIG/GMAW. Звычайная зварка TIG з ER70S-6 павінна выкарыстоўваць інэртны ахоўны газ, напрыклад 100% аргон.
DCEN, або адмоўны электрод пастаяннага току, звычайна выкарыстоўваецца для TIG-зваркі мяккай і вугляродзістай сталі.
ER70S-6 - гэта класіфікацыя электродаў і стрыжняў з вугляродзістай сталі, на якую распаўсюджваецца AWS A5.18.
ER70S-6 у асноўным выкарыстоўваецца для падыходных мяккіх і вугляродзістых сталей. Ён не павінен аўтаматычна выкарыстоўвацца для сістэм з нержавеючай сталі, алюмінія або іншых сплаваў, якія патрабуюць розных класіфікацый напаўняльнага металу.
Марганец і крэмній дзейнічаюць як раскісліцелі і падтрымліваюць паводзіны зварачнай лужыны. Гэта дае ER70S-6 карысную цярпімасць да ўмеранай акаліны і паверхневага акіслення ў параўнанні з напаўняльнікамі з вугляродзістай сталі з меншым раскісляльнікам.
ER70S-6 не варта апісваць як класіфікацыю электродаў з нізкім утрыманнем вадароду ў тым жа сэнсе, што і электроды SMAW з нізкім утрыманнем вадароду, такія як E7018. Напаўняльнік павінен захоўвацца ў чыстым і сухім выглядзе і абаронены ад алею, вільгаці і забруджванняў.
Класіфікацыя прысадка можа быць аднолькавай, але форма вырабу і спосаб зваркі адрозніваюцца. У ручной TIG звычайна выкарыстоўваюцца прамыя прысадныя стрыжні, у той час як MIG выкарыстоўваецца дрот з бесперапыннай падачай, які падаецца на катушку або барабан.
Бесперапынны катушка дроту можа выкарыстоўвацца ў спецыялізаваных аўтаматызаваных або механізаваных сістэмах падачы дроту TIG, але звычайная ручная TIG звычайна выкарыстоўвае прамыя нарэзаныя стрыжні. Перад замовай пацвердзіце працэс зваркі і патрабаваную форму прадукту.
Бягучыя дадзеныя аб прадуктах KYA пералічваюць дыяметры 0,6 мм, 0,8 мм, 0,9 мм, 1,0 мм, 1,2 мм і 1,6 мм. Пацвердзіце наяўнасць неабходнай формы стрыжня TIG або бесперапыннай дроту.
Бягучыя дадзеныя аб прадуктах KYA пералічваюць гарантыйнае значэнне не менш за 500 МПа і агульны вынік 558 МПа. Фактычныя характарыстыкі зварнога металу залежаць ад працэсу і ўмоў выпрабаванняў.
Яго адносна высокае ўтрыманне марганца і крэмнію забяспечвае карысную ўстойлівасць да ўмеранага акіслення паверхні і акаліны. Важныя зваркі ўсё роўна павінны выконвацца з неабходнай працэдурай ачысткі і WPS.
Бягучыя дадзеныя аб прадуктах KYA пералічваюць шпулькі па 5, 15 і 20 кг, а таксама барабаны па 100-350 кг. Пакупнікі, якім патрабуюцца звычайныя прысадкавыя стрыжні TIG, павінны асобна пацвердзіць даўжыню прамога стрыжня і наяўнасць упакоўкі.
Захоўвайце яго ў чыстым і сухім памяшканні і абараняйце прысадкавы метал ад вільгаці, масла, пылу, іржы і іншых забруджванняў перад зваркай.
так. Дыстрыб'ютары зваркі, вытворцы сталі, вытворцы машын і іншыя прамысловыя пакупнікі могуць звязацца з KYA па пытаннях дыяметра, упакоўкі, сертыфікацыі і патрабаванняў да масавых закупак.
Шукаеце ER70S-6 прысадкавы метал для зваркі TIG з медным пакрыццём ? Адпраўце KYA Fasteners ваш працэс зваркі, дыяметр напаўняльніка, неабходную форму прадукту, вагу ўпакоўкі, спецыфікацыі асноўнага металу, колькасць пакупкі, краіну прызначэння і патрабаванні да сертыфікацыі. Для прымянення TIG укажыце, ці патрэбныя вам прамыя прысадкавыя стрыжні або суцэльны дрот для аўтаматызаванай сістэмы TIG.