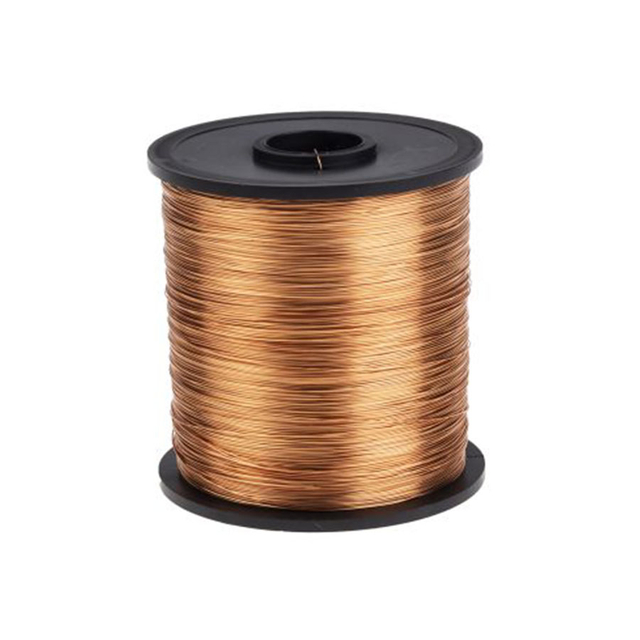
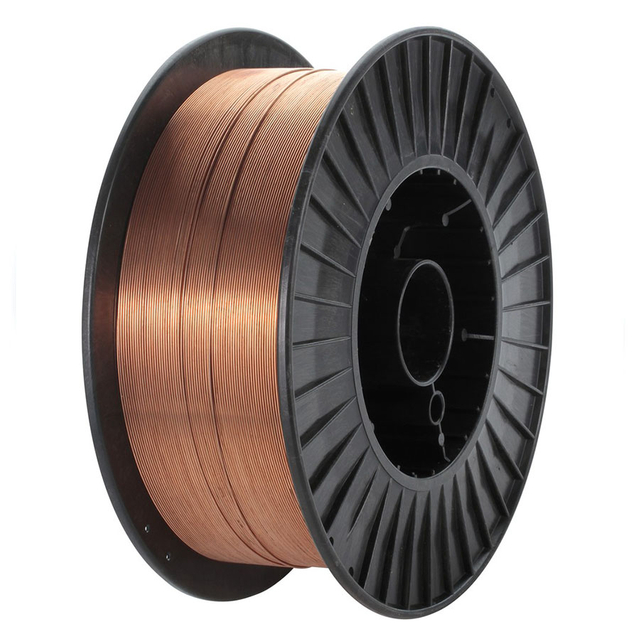
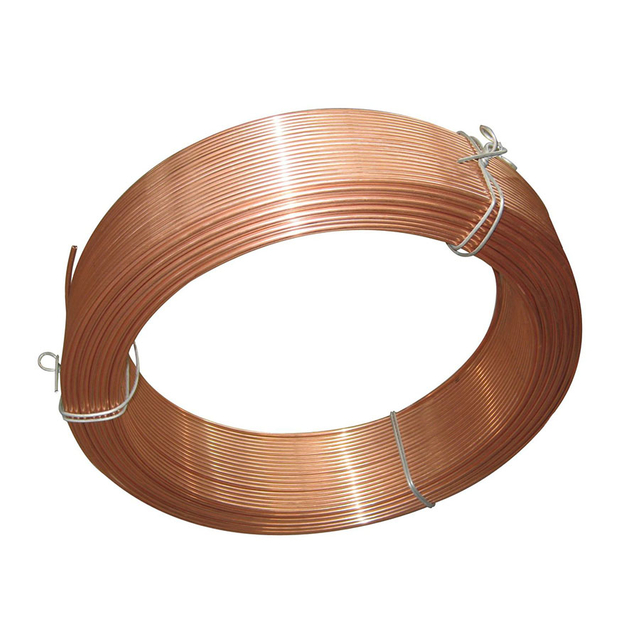
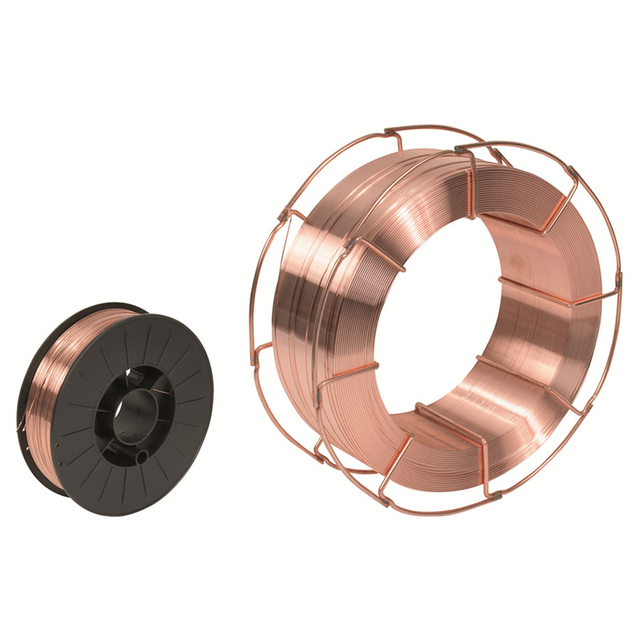
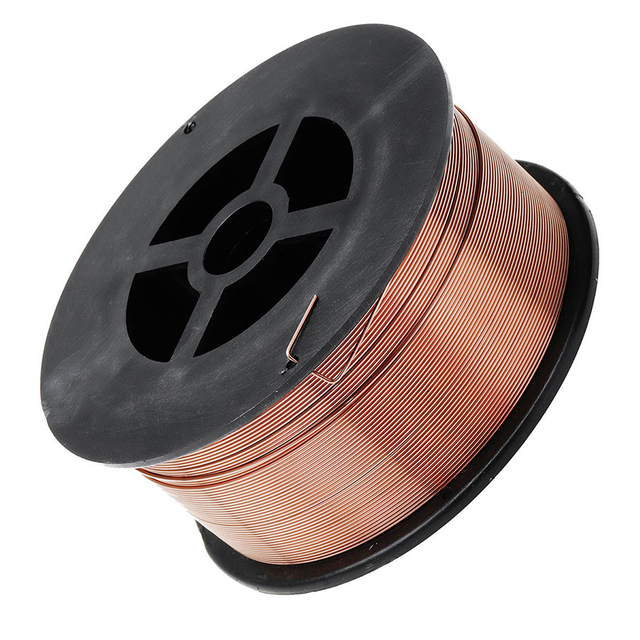
KYA ER70S-6 kobberbelagt TIG-svejsetråd er et fyldmetal af kulstofstål til svejsning af blødt stål og egnede kulstofstålapplikationer. Klassificeret som AWS A5.18 ER70S-6 , det indeholder relativt høje niveauer af mangan og silicium deoxidationsmidler og kan bruges til TIG/GTAW samt MIG/GMAW, når det leveres i den passende produktform og bruges med den korrekte svejseprocedure.
Til konventionel TIG-svejsning af kulstofstål anvendes normalt ER70S-6 fyldmetal med 100 % argon-beskyttelsesgas og DCEN-polaritet . Dens indhold af mangan og silicium understøtter svejsepyttens fluiditet og hjælper med at give nyttig tolerance over for moderat overfladeoxidation og fræsning, selvom korrekt samlingsrensning fortsat anbefales til kritisk svejsning.
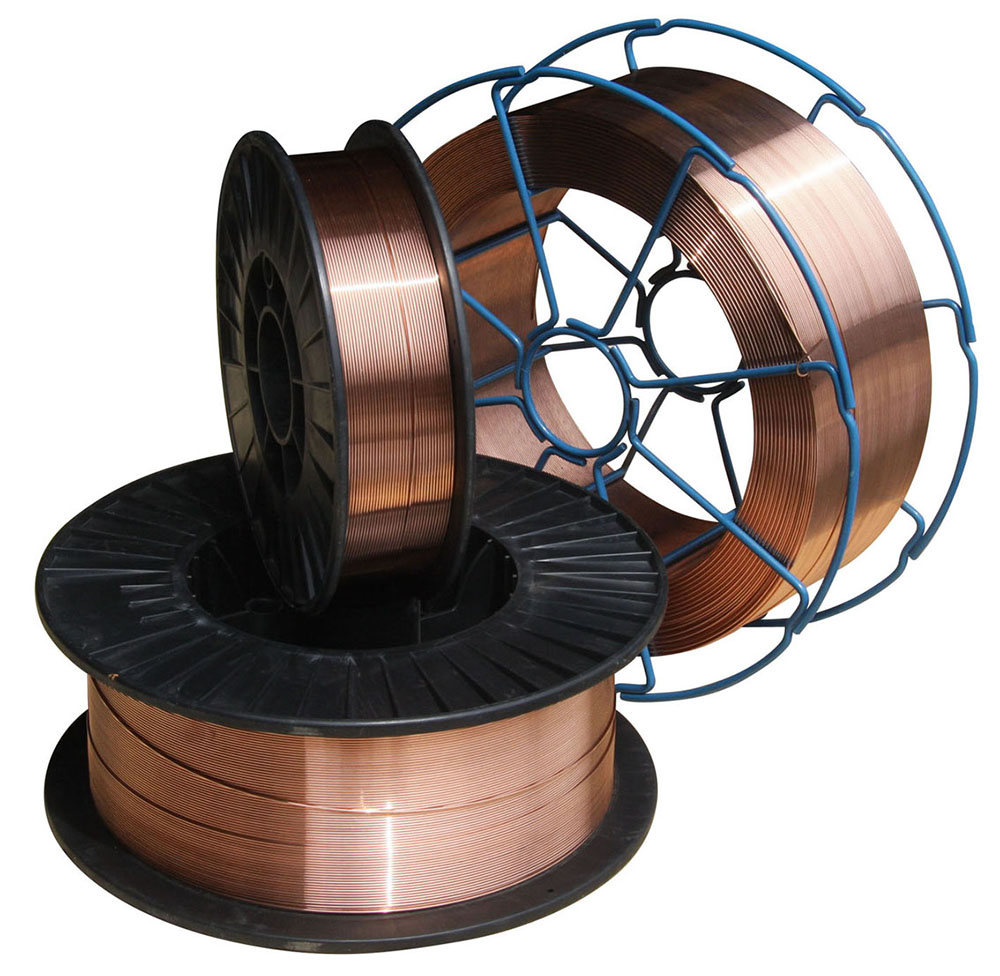
KYA viser diametre fra 0,6 mm til 1,6 mm . De aktuelle KYA produktdata viser også 5 kg, 15 kg og 20 kg spoler plus 100-350 kg tromler. Købere, der har brug for konventionelle håndfodrede TIG-fyldstænger, bør bekræfte den påkrævede lige udskårne stangform og emballage med KYA før bestilling, mens spole- og tromlepakker er mere almindeligt forbundet med kontinuerlige trådfremføringssvejseapplikationer.
 Anmod om tilbud på ER70S-6 TIG Wire
| Specifikationsdetaljer | - |
|---|---|
| AWS klassifikation | AWS A5.18 ER70S-6 |
| Refererede betegnelser | ER70S-6 / ER50-6 / SG2 / JIS YGW12; bekræfte gældende certificering for den nøjagtige ordre |
| Filler Metal Type | Solid Carbon Steel Svejsetråd / Filler Metal |
| Uædle metal | Blødt stål og egnet kulstofstål |
| Overflade | Kobber belagt |
| Tilgængelige diametre | 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm |
| TIG / GTAW Beskyttelsesgas | 100% argon |
| Typisk TIG-polaritet | DCEN / Jævnstrømselektrode negativ |
| MIG / GMAW beskyttelsesgas | 100% CO2, Ar + 5% CO2, Ar + 2% O2 som angivet i KYA produktdata |
| Listet spoleemballage | 5 kg, 15 kg, 20 kg |
| Listet tromleemballage | 100-350 kg |
| Spoletyper | D270, D300 Plastspole; K300 metalspole |
| Manuel TIG-stangform | Bekræft stangens diameter, længde og pakke med KYA før bestilling |
ER70S-6 kan bruges som et kulstofstålfyldmetal i både TIG/GTAW og MIG/GMAW , men beskyttelsesgassen, polariteten, fyldstofleveringsmetoden, emballeringen og svejseparametrene er forskellige. Disse processer bør ikke præsenteres som udskiftelige.
| Vare | TIG / GTAW | MIG / GMAW |
|---|---|---|
| Fyldstofklassificering | ER70S-6 | ER70S-6 |
| Typisk fyldform | Lige skærelængde påfyldningsstang eller kompatibel automatisk trådfremføring | Kontinuerlig ledning på spole eller tromle |
| Beskyttelsesgas | 100% argon | CO2 eller passende argon-baseret gasblanding |
| Typisk stålpolaritet | DCEN | Typisk DCEP |
| Filler levering | Fyldstof indføres separat i svejsebassinet | Trådelektrode føres kontinuerligt gennem svejsepistolen |
| Typisk købsform | Stangrør / kasse til manuel TIG | Spole eller bulktromle |
Hvis din applikation er konventionel manuel TIG-svejsning, skal du fortælle KYA den nødvendige fyldstofdiameter, skærelængde, pakkevægt, uædle metal og svejseprocedure. Hvis du har brug for kontinuerlig ledning på en D270-, D300- eller K300-spole, skal du angive, om applikationen er MIG/GMAW eller en automatiseret ledningsfødet TIG-proces.
ER70S-6 er kendetegnet ved et relativt højt indhold af mangan og silicium sammenlignet med nogle andre fyldmetaller af kulstofstål. Disse deoxidationsmidler understøtter svejsebassinets adfærd og giver nyttig tolerance over for moderate niveauer af mølleskala og overfladeoxidation.
| Element | ER70S-6 Rækkevidde / maksimum |
|---|---|
| Kulstof (C) | 0,06-0,15 % |
| Mangan (Mn) | 1,40-1,85 % |
| Silicium (Si) | 0,80-1,15 % |
| Fosfor (P) | ≤0,025 % |
| Svovl (S) | ≤0,035 % |
| Kobber (Cu) | ≤0,50 % |
Købere, der kræver certificeret kemi, bør anmode om det gældende materialecertifikat eller batchtestdata for det nøjagtige leverede produkt i stedet for kun at stole på nominelle klassificeringsgrænser.
Følgende værdier for mekaniske egenskaber er bibeholdt fra de aktuelle KYA-produktdata. Faktiske aflejrede svejsemetalegenskaber afhænger af svejseproces, beskyttelsesgas, varmetilførsel, samlingsdesign, grundmateriale og testbetingelser.
| Testvare | KYA-garanti Værdi | opført Generelt resultat |
|---|---|---|
| Trækstyrke | ≥500 MPa | 558 MPa |
| Udbyttestyrke | ≥420 MPa | 472 MPa |
| Forlængelse | ≥22 % | 27 % |
| Slagenergi ved -30°C | ≥27 J | 98 J |
Til TIG/GTAW-svejsning af blødt og kulstofstål bør ER70S-6 normalt anvendes med 100 % argon-beskyttelsesgas og DCEN-polaritet . TIG-strømstyrken skal vælges i henhold til basismetaltykkelse, fyldstangsdiameter, wolframdiameter, samlingsdesign, svejseposition og kvalificeret svejseprocedure.
| TIG-parameter | anbefalet tilgang |
|---|---|
| Behandle | GTAW / TIG |
| Beskyttelsesgas | 100% argon |
| Polaritet | DCEN til typisk TIG-svejsning af kulstofstål |
| Påfyldningsdiameter | Vælg i henhold til basismetaltykkelse, fugestørrelse og påkrævet aflejring |
| Forberedelse af overfladen | Fjern overskydende rust, olie, fugt, maling og forurening før kritisk svejsning |
| Strømstyrke | Bestem ud fra materialetykkelse, wolframstørrelse, fyldstofstørrelse, fugedesign og godkendt WPS |
Brug ikke CO2-gasflowværdierne i det følgende afsnit som TIG-parametre. De tilhører MIG/GMAW-referencedataene med kontinuerlige ledninger, der i øjeblikket leveres med dette KYA-produkt.
Den aktuelle KYA-kildeside leverer også følgende data om svejsestrøm og CO2-flow. Fordi disse værdier bruger CO2-beskyttelsesgas, bør de identificeres som MIG/GMAW-referenceparametre , ikke TIG-svejseparametre.
| Trådstørrelse | Svejsestrøm | CO2-flowhastighed |
|---|---|---|
| 0,6 mm | 50-80 A | 10-15 L/min |
| 0,8 mm | 50-100 A | 15 l/min |
| 1,0 mm | 50-220 A | 15-20 L/min |
| 1,2 mm | 80-350 A | 15-25 L/min |
| 1,6 mm | 170-550 A | 20-25 L/min |
Disse er KYA-referenceværdier for gasafskærmet svejsning med kontinuerlig tråd. Faktiske MIG/GMAW-indstillinger afhænger af beskyttelsesgas, overførselstilstand, basismetaltykkelse, trådfremføringshastighed, kontakt-spids-til-arbejde-afstand og den gældende svejseprocedure.
AWS A5.18 ER70S-6 Klassifikation: Kulstofstål tilsætningsmetal, der i vid udstrækning anvendes til svejsning af milde og egnede kulstofstål.
Højt indhold af Mn- og Si-deoxidationsmiddel: Understøtter vandpyttens flydeevne og giver nyttig tolerance over for moderat mølleskala og overfladeoxidation.
Kobberbelagt overflade: Giver den specificerede overfladefinish og hjælper med at beskytte fyldtrådens overflade under normal håndtering og opbevaring.
Velegnet til TIG/GTAW: Brug 100 % argon og passende DCEN-svejseparametre til konventionelle TIG-applikationer i kulstofstål.
Flere diametre: Tilgængelige KYA-størrelser spænder fra 0,6 mm til 1,6 mm til forskellige svejse- og trådfremføringskrav.
God svejsebassinfluiditet: Siliciumniveauet forbundet med ER70S-6 understøtter befugtning og glat dannelse af perler, når passende svejseprocedurer anvendes.
Industrielt kulstofstål Anvendelser: Velegnet til fremstilling, maskineri, konstruktion, skibsbygning og relateret kulstofstålsvejsning, hvor ER70S-6 er specificeret.
ER70S-6 bruges til svejsning af blødt stål og egnede kulstofstålkomponenter, hvor god vandpytkontrol, befugtningsadfærd og deoxiderende evne er påkrævet. Til TIG/GTAW kan det bruges som fyldmetal i manuelle eller automatiserede svejseprocesser i henhold til samlingsdesignet og kvalificeret svejseprocedure.
| Anvendelse | Typisk brug |
|---|---|
| Stålkonstruktioner | Egnet kulstofstålfremstilling, hvor ER70S-6 er tilladt af svejseproceduren. |
| Ingeniørmaskiner | Svejserammer, beslag, maskinkomponenter og fabrikerede samlinger. |
| Skibsbygning | Udvalgt marin fremstilling af kulstofstål underlagt godkendte svejseprocedurer. |
| Broer | Strukturel svejsning af kulstofstål, hvor det specificerede fyldmetal og WPS tillader ER70S-6. |
| Trykbeholdere | Svejseapplikationer er underlagt de gældende materiale-, kode- og procedurekrav. |
| Konstruktion | Generel fremstilling og reparation af kulstofstål. |
| Petrokemisk udstyr | Udvalgt kulstofstålfremstilling i henhold til tekniske krav. |
| Kedler og strømudstyr | Anvendelser, hvor den påkrævede svejsespecifikation tillader ER70S-6 fyldmetal. |
Fyldningsdiameter bør vælges i henhold til basismetaltykkelse, samlingsgeometri, påkrævet aflejringshastighed, svejseposition, varmetilførsel og svejseproces. Den mindste eller største tilgængelige diameter er ikke automatisk den bedste mulighed.
| af diameter | Overvejelse til valg |
|---|---|
| 0,6-0,8 mm | Spartelmasse med lille diameter til applikationer, der kræver relativt fin varme- og fyldstofkontrol; bekræfte TIG-produktformularen. |
| 0,9-1,0 mm | Mellemfyldningsstørrelser til passende let og generel fremstilling. |
| 1,2 mm | Større fyldstof eller kontinuert trådstørrelse til højere krav til afsætning med passende svejseudstyr. |
| 1,6 mm | Større fyldstofstørrelse til passende tykkere samlinger eller anvendelser med højere aflejringer. |
ER70S-6 og ER70S-2 er begge kulstofstålfyldstofklassifikationer, der bruges til TIG-svejsning, men deres deoxideringssystemer er forskellige. Det korrekte fyldstof bør følge grundmaterialet, svejseproceduren og projektkravene i stedet for at antage, at de to kvaliteter altid er udskiftelige.
| Funktion | ER70S-6 | ER70S-2 |
|---|---|---|
| Materiale Familie | Kulstofstål fyldmetal | Kulstofstål fyldmetal |
| Primære deoxidationsmidler | Relativt højt mangan og silicium | Forskelligt multi-element deoxidizer system |
| Udvælgelse | Følg de gældende WPS, tekniske krav og basismetalspecifikationer. | |
KYA leverer ER70S-6 svejsetilsats til svejseforhandlere, industrielle forsyningsvirksomheder, stålfabrikanter, maskinfabrikanter, byggefirmaer, skibsværfter og andre professionelle købere.
Fordi TIG-stang og MIG-tråd bruger forskellige produktformer og emballage, bør købere klart angive svejseprocessen, når de anmoder om et tilbud. Til TIG-applikationer angives den påkrævede fyldstofdiameter, lige stanglængde, hvis det er relevant, pakkevægt, basismetal og påkrævet standard. Til kontinuerlige trådanvendelser skal du sørge for spole- eller tromletype og svejseproces.
Købere, der kræver AWS-certifikater, kemiske analyser, mekaniske testdata eller andre inspektionsdokumenter, bør inkludere disse krav med forespørgslen, så den nøjagtige produktspecifikation kan bekræftes før produktion.
Anmod om engrospris Udforsk svejsetråd
Ja. ER70S-6 kan bruges som et kulstofstål fyldmetal til TIG/GTAW, når det leveres i en passende fyldstofform og bruges med den korrekte beskyttelsesgas og svejseprocedure.
Konventionel TIG/GTAW-svejsning af kulstofstål med ER70S-6 bruger normalt 100 % argon beskyttelsesgas.
Nej. CO2 og argon/CO2-blandinger er forbundet med MIG/GMAW-applikationer. Konventionel TIG-svejsning med ER70S-6 bør bruge en inert beskyttelsesgas såsom 100 % argon.
DCEN, eller jævnstrømselektrodenegativ, bruges typisk til TIG-svejsning af blødt og kulstofstål.
ER70S-6 er en kulstofstål elektrode og stang klassificering dækket af AWS A5.18.
ER70S-6 anvendes primært til egnede bløde og kulstofstål. Det bør ikke automatisk bruges til rustfrit stål, aluminium eller andre legeringssystemer, der kræver forskellige fyldmetalklassifikationer.
Mangan og silicium virker som deoxiderende midler og understøtter svejsepyttens adfærd. Dette giver ER70S-6 nyttig tolerance over for moderat mølleskala og overfladeoxidation sammenlignet med kulstofstålfyldstoffer med lavere deoxiderende virkning.
ER70S-6 skal ikke beskrives som en elektrodeklassificering med lavt hydrogenindhold i samme betydning som SMAW-elektroder med lavt hydrogenindhold, såsom E7018. Påfyldningsmateriale skal stadig opbevares rent og tørt og beskyttet mod olie, fugt og forurening.
Spartelmetal-klassificeringen kan være den samme, men produktform og svejsemetode er forskellige. Manuel TIG bruger normalt lige påfyldningsstænger, mens MIG bruger kontinuerligt tilført wire leveret på en spole eller tromle.
Kontinuerlig spoletråd kan bruges i specialiserede automatiserede eller mekaniserede TIG-trådfremføringssystemer, men konventionel manuel TIG bruger normalt lige skærelængde fyldstænger. Bekræft svejseprocessen og den påkrævede produktformular før bestilling.
De aktuelle KYA-produktdata viser diametre på 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm og 1,6 mm. Bekræft tilgængeligheden i den påkrævede TIG-stang eller kontinuerlig trådform.
De aktuelle KYA-produktdata angiver en garantiværdi på mindst 500 MPa og et generelt resultat på 558 MPa. Den faktiske svejsemetalydelse afhænger af proces- og testbetingelser.
Dens relativt høje indhold af mangan og silicium giver nyttig tolerance over for moderat overfladeoxidation og mølleskala. Kritisk svejsning bør stadig følge den påkrævede rengøringsprocedure og WPS.
De aktuelle KYA produktdata viser 5 kg, 15 kg og 20 kg spoler plus 100-350 kg tromler. Købere, der har brug for konventionelle TIG-påfyldningsstænger, skal separat bekræfte lige stanglængde og emballage tilgængelighed.
Opbevar det i et rent og tørt miljø og beskyt fyldmetallet mod fugt, olie, støv, rust og anden forurening før svejsning.
Ja. Svejsedistributører, stålfabrikanter, maskinfabrikanter og andre industrielle købere kan kontakte KYA for krav til diameter, emballering, certificering og bulkkøb.
Leder du efter ER70S-6 kobberbelagt TIG-svejsetilsatsmetal ? Send KYA Fasteners din svejseproces, fyldstofdiameter, påkrævet produktform, pakkevægt, basismetalspecifikation, indkøbsmængde, destinationsland og certificeringskrav. For TIG-applikationer skal du angive, om du har brug for lige fyldstænger eller kontinuerlig wire til et automatiseret TIG-system.