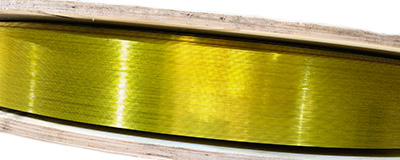
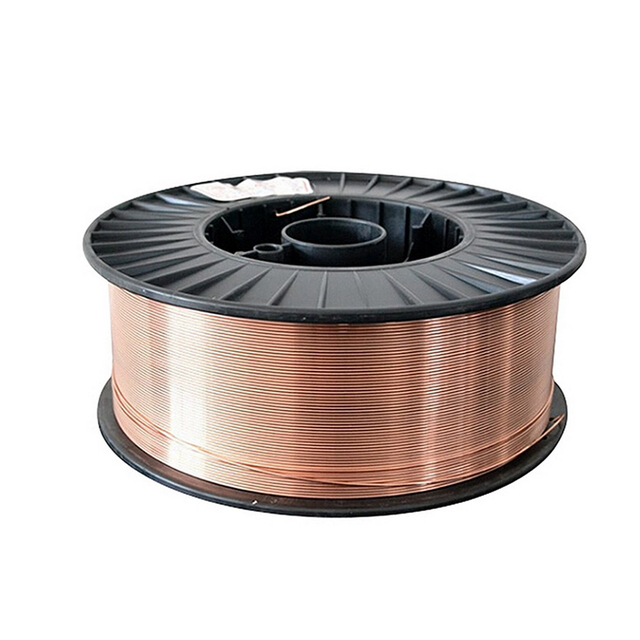
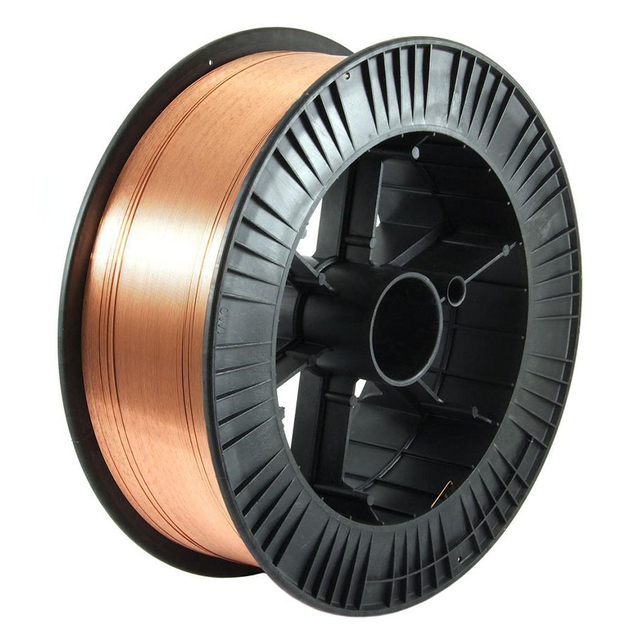
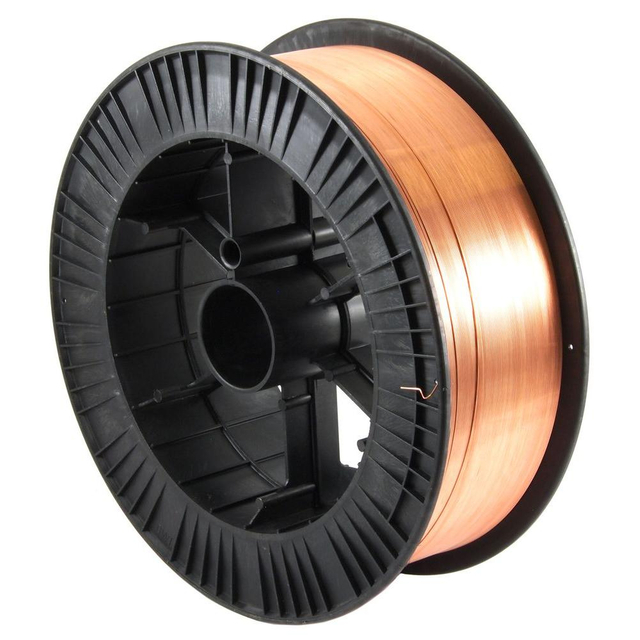
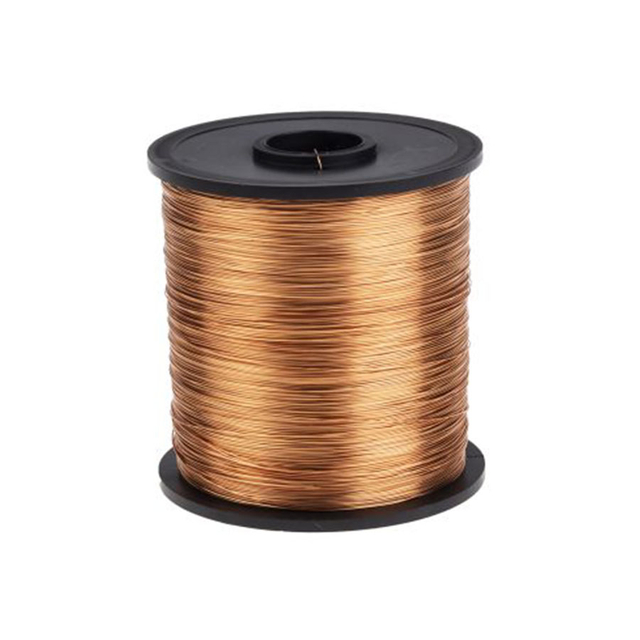
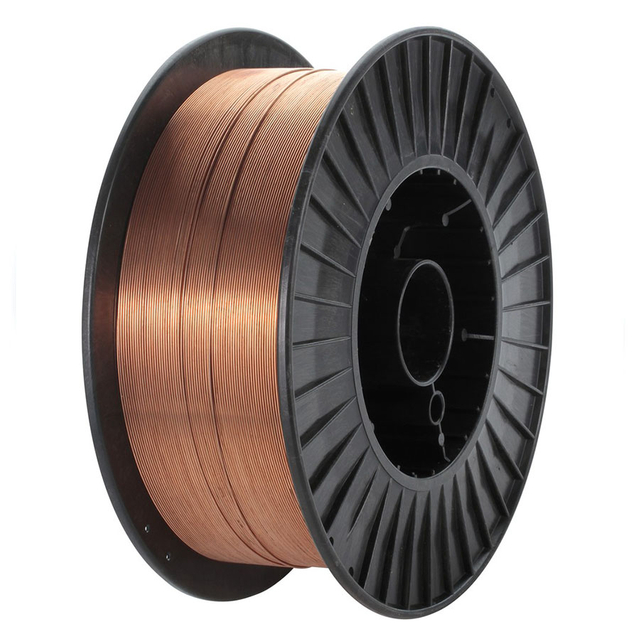
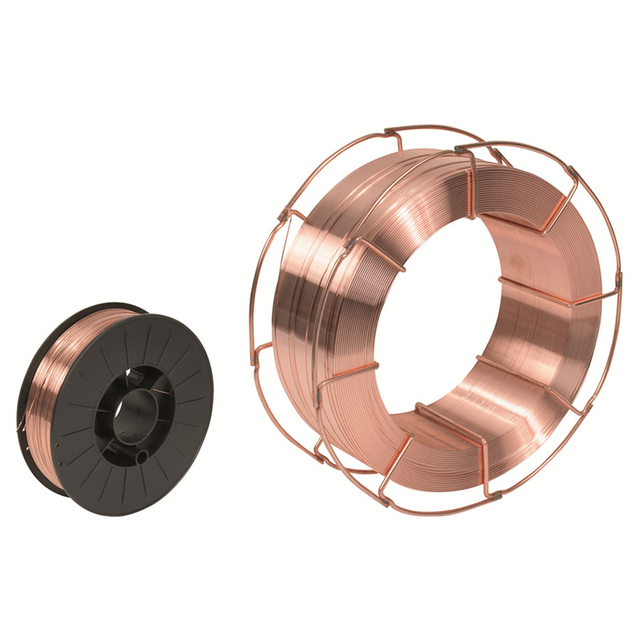
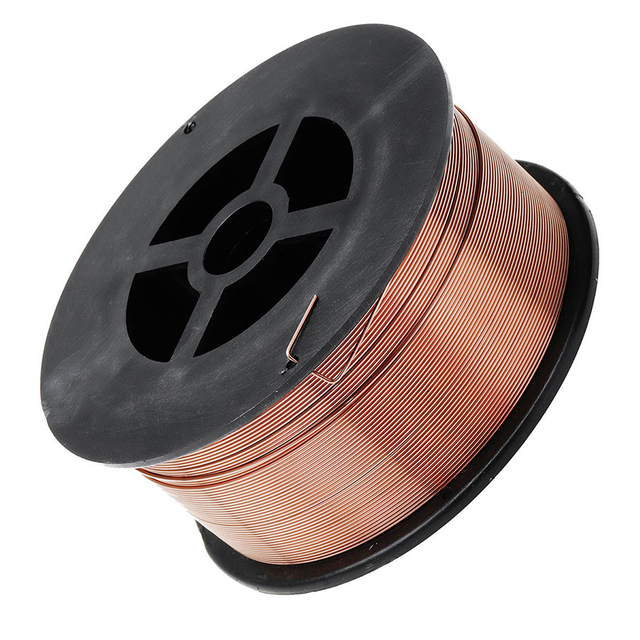
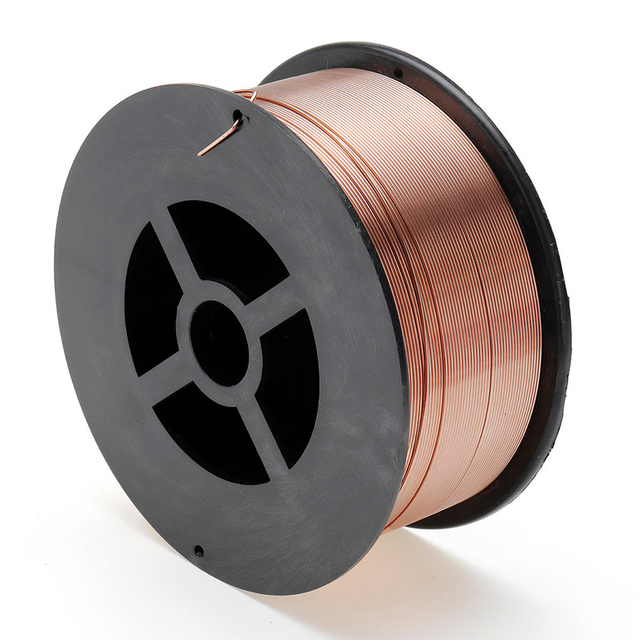
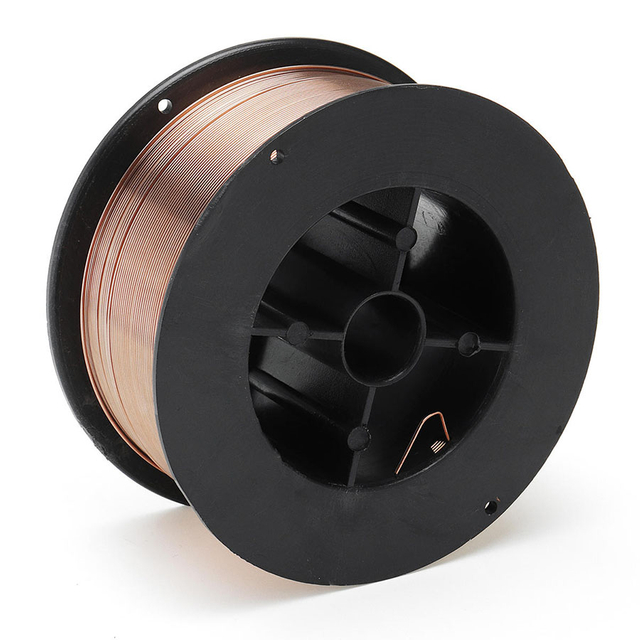
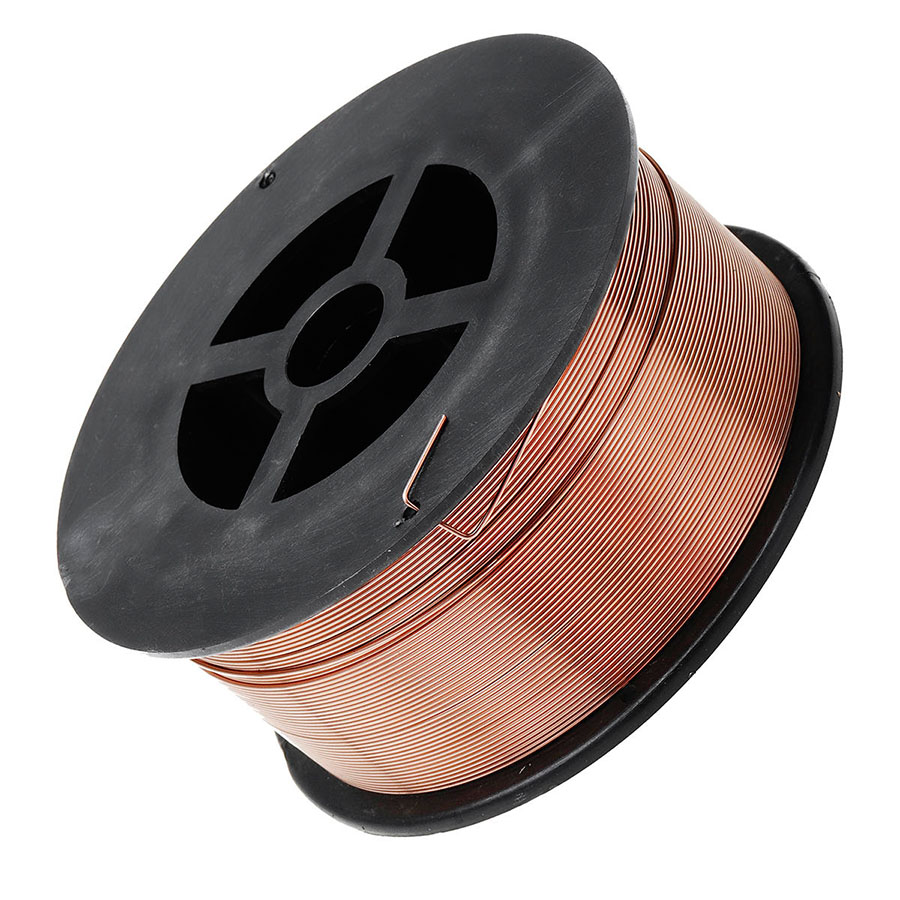
KYA ER70S-6 bakrena varilna žica TIG je dodajna kovina iz ogljikovega jekla za varjenje mehkega jekla in primernih aplikacij iz ogljikovega jekla. Klasificiran kot AWS A5.18 ER70S-6 vsebuje razmeroma visoko vsebnost mangana in silicijevih dezoksidantov in se lahko uporablja za TIG/GTAW kot tudi MIG/GMAW, če je dobavljen v ustrezni obliki izdelka in se uporablja s pravilnim postopkom varjenja.
Za običajno TIG varjenje ogljikovega jekla se običajno uporablja dodajna kovina ER70S-6 s 100-odstotnim zaščitnim plinom argonom in polarnostjo DCEN . Njegova vsebnost mangana in silicija podpira pretočnost zvarne lokve in pomaga zagotoviti uporabno toleranco na zmerno površinsko oksidacijo in mlinski kamen, čeprav je pri kritičnem varjenju še vedno priporočljivo pravilno čiščenje spojev.
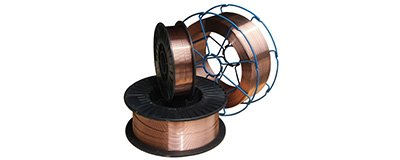
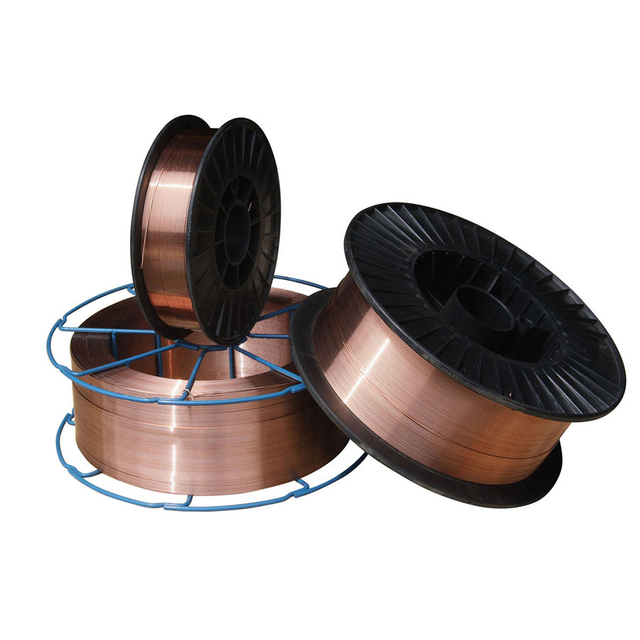
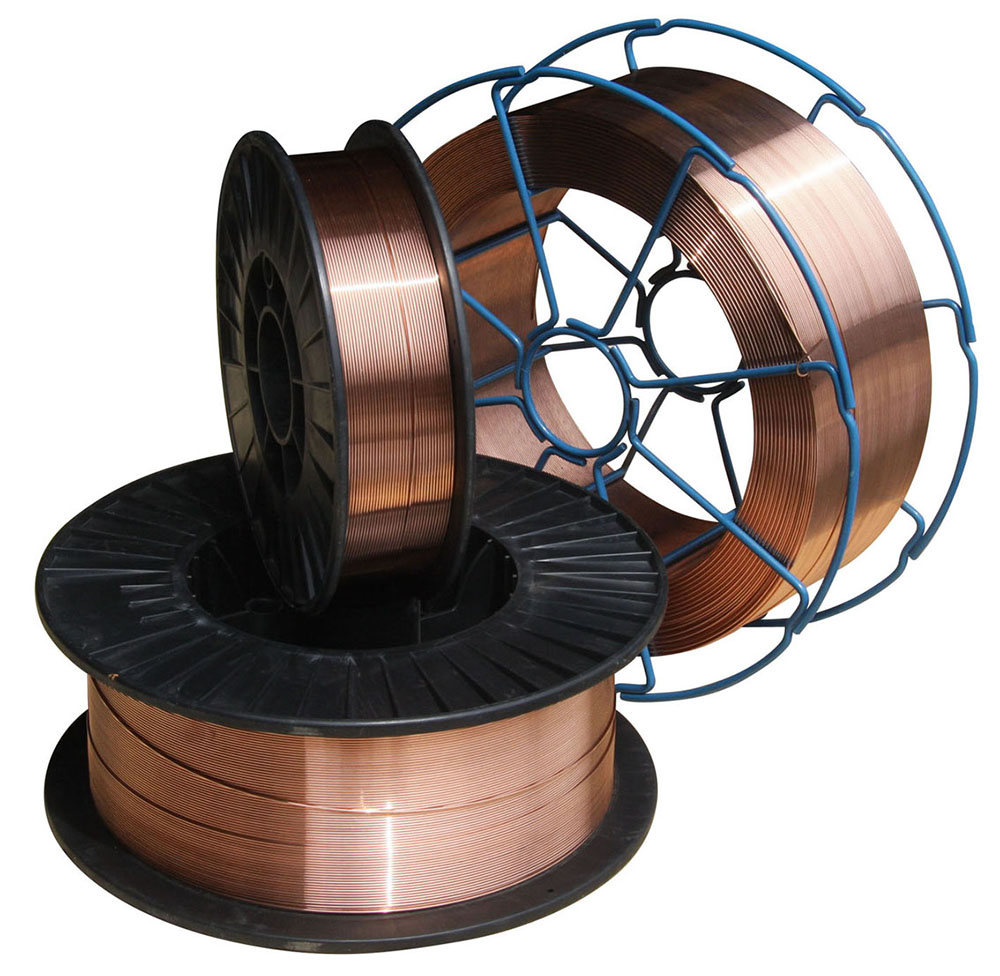
KYA navaja premere od 0,6 mm do 1,6 mm . Trenutni podatki o izdelkih KYA navajajo tudi 5 kg, 15 kg in 20 kg kolute ter 100-350 kg bobne. Kupci, ki potrebujejo običajne polnilne palice TIG z ročnim podajanjem, morajo pred naročilom pri KYA potrditi zahtevano obliko palice z ravnim rezom in embalažo, medtem ko so paketi na kolutih in valjih pogosteje povezani z aplikacijami varjenja z neprekinjenim podajanjem žice.
 Zahtevajte ponudbo žice za TIG ER70S-6
| specifikacije | Podrobnosti |
|---|---|
| Klasifikacija AWS | AWS A5.18 ER70S-6 |
| Referenčne oznake | ER70S-6 / ER50-6 / SG2 / JIS YGW12; potrdite veljavno potrdilo za točno naročilo |
| Tip kovinskega polnila | Trdna varilna žica iz ogljikovega jekla / dodajna kovina |
| Navadna kovina | Mehko jeklo in primerno ogljikovo jeklo |
| Površina | Prevlečen z bakrom |
| Razpoložljivi premeri | 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm |
| TIG/GTAW zaščitni plin | 100% argon |
| Tipična polarnost TIG | DCEN / Negativna elektroda za enosmerni tok |
| MIG / GMAW zaščitni plin | 100 % CO2, Ar + 5 % CO2, Ar + 2 % O2, kot je navedeno v podatkih o izdelkih KYA |
| Navedena embalaža spoola | 5 kg, 15 kg, 20 kg |
| Navedena embalaža bobna | 100-350 kg |
| Vrste tuljav | D270, D300 Plastični kolut; K300 Kovinski kolut |
| Ročna TIG palica | Pred naročilom pri KYA potrdite premer palice, dolžino in paket |
ER70S-6 se lahko uporablja kot dodajna kovina iz ogljikovega jekla pri TIG/GTAW in MIG/GMAW , vendar so zaščitni plin, polarnost, način dostave polnila, pakiranje in varilni parametri različni. Teh procesov ne bi smeli predstavljati kot medsebojno zamenljivih.
| Postavka | TIG / GTAW | MIG / GMAW |
|---|---|---|
| Razvrstitev polnila | ER70S-6 | ER70S-6 |
| Tipični polnilni obrazec | Polnilna palica z ravnim rezom ali združljivo avtomatsko podajanje žice | Neprekinjena žica na kolutu ali bobnu |
| Zaščitni plin | 100% argon | CO2 ali primerna mešanica plinov na osnovi argona |
| Tipična polarnost jekla | DCEN | Običajno DCEP |
| Dostava polnila | Polnilo se vnese ločeno v zvarni bazen | Žična elektroda se neprekinjeno dovaja skozi varilno pištolo |
| Tipičen obrazec za nakup | Paličasta cev / škatla za ročni TIG | Kolut ali boben za razsuti tovor |
Če je vaša aplikacija običajno ročno TIG varjenje, KYA povejte zahtevani premer polnila, dolžino reza, težo paketa, osnovno kovino in varilni postopek. Če potrebujete neprekinjeno žico na kolutu D270, D300 ali K300, določite, ali je aplikacija MIG/GMAW ali avtomatiziran postopek TIG z žičnim dovajanjem.
Za ER70S-6 je značilna razmeroma visoka vsebnost mangana in silicija v primerjavi z nekaterimi drugimi polnilnimi kovinami iz ogljikovega jekla. Ti dezoksidanti podpirajo obnašanje zvarnega bazena in zagotavljajo uporabno toleranco na zmerne ravni mlinskega kamna in površinske oksidacije.
| Element | ER70S-6 Razpon / maksimum |
|---|---|
| Ogljik (C) | 0,06-0,15 % |
| Mangan (Mn) | 1,40-1,85 % |
| Silicij (Si) | 0,80-1,15 % |
| fosfor (P) | ≤0,025 % |
| Žveplo (S) | ≤0,035 % |
| Baker (Cu) | ≤0,50 % |
Kupci, ki potrebujejo certificirano kemijo, bi morali zahtevati veljavno potrdilo o materialu ali podatke o preskusu serije za natančen dobavljeni izdelek, namesto da bi se zanašali le na nazivne meje razvrščanja.
Naslednje vrednosti mehanskih lastnosti so ohranjene iz trenutnih podatkov o izdelkih KYA. Dejanske lastnosti nanesenega zvara so odvisne od postopka varjenja, zaščitnega plina, vnesene toplote, zasnove spoja, osnovnega materiala in preskusnih pogojev.
| Preizkusni element | KYA garancija vrednost | navedena splošni rezultat |
|---|---|---|
| Natezna trdnost | ≥500 MPa | 558 MPa |
| Moč tečenja | ≥420 MPa | 472 MPa |
| Raztezek | ≥22 % | 27 % |
| Energija udarca pri -30°C | ≥27 J | 98 J |
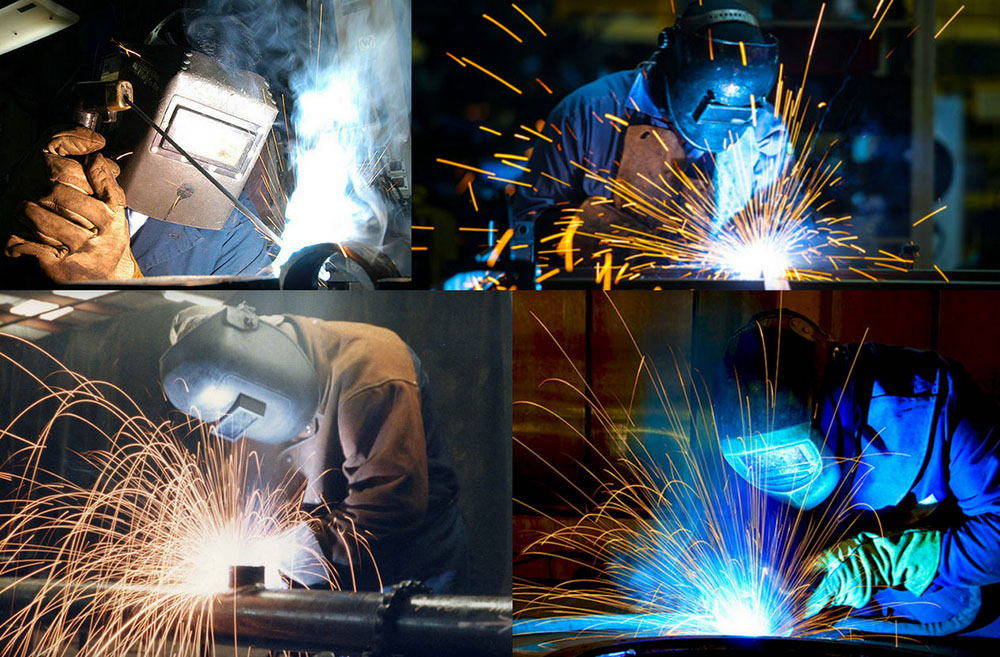
Za TIG/GTAW varjenje mehkega in ogljikovega jekla je treba ER70S-6 običajno uporabljati s 100-odstotnim zaščitnim plinom argonom in polarnostjo DCEN . Amperažo TIG je treba izbrati glede na debelino osnovne kovine, premer polnilne palice, premer volframa, obliko spoja, položaj varjenja in kvalificiran postopek varjenja.
| TIG Parameter | Priporočeni pristop |
|---|---|
| Proces | GTAW / TIG |
| Zaščitni plin | 100% argon |
| Polarnost | DCEN za tipično TIG varjenje ogljikovega jekla |
| Premer polnila | Izberite glede na debelino osnovne kovine, velikost spojev in zahtevano nanašanje |
| Priprava površine | Pred kritičnim varjenjem odstranite prekomerno rjo, olje, vlago, barvo in kontaminacijo |
| Amperaža | Določite glede na debelino materiala, velikost volframa, velikost polnila, obliko spoja in odobreno WPS |
Vrednosti pretoka plina CO2 v naslednjem razdelku ne uporabljajte kot parametre TIG. Spadajo med referenčne podatke MIG/GMAW z neprekinjeno žico, ki so trenutno dobavljeni s tem izdelkom KYA.
Trenutna izvorna stran KYA nudi tudi naslednje podatke o varilnem toku in pretoku CO2. Ker te vrednosti uporabljajo zaščitni plin CO2, jih je treba identificirati kot referenčne parametre MIG/GMAW in ne parametre varjenja TIG.
| Velikost žice, | varilni tok, | pretok CO2 |
|---|---|---|
| 0,6 mm | 50-80 A | 10-15 L/min |
| 0,8 mm | 50-100 A | 15 L/min |
| 1,0 mm | 50-220 A | 15-20 L/min |
| 1,2 mm | 80-350 A | 15-25 L/min |
| 1,6 mm | 170-550 A | 20-25 L/min |
To so referenčne vrednosti KYA za varjenje z neprekinjeno žico v zaščitnem plinu. Dejanske nastavitve MIG/GMAW so odvisne od zaščitnega plina, načina prenosa, debeline osnovne kovine, hitrosti podajanja žice, razdalje med kontaktno konico in obdelovancem in veljavnega postopka varjenja.
AWS A5.18 ER70S-6 Klasifikacija: Dodatna kovina iz ogljikovega jekla, ki se pogosto uporablja za varjenje mehkih in primernih ogljikovih jekel.
Visoka vsebnost deoksidantov Mn in Si: podpira tekočnost luž in zagotavlja uporabno toleranco na zmerno mlinski kamen in površinsko oksidacijo.
Pobakrena površina: Zagotavlja določeno površinsko obdelavo in pomaga zaščititi površino polnilne žice med običajnim rokovanjem in shranjevanjem.
Primerno za TIG/GTAW: Uporabite 100 % argon in ustrezne varilne parametre DCEN za običajne aplikacije TIG ogljikovega jekla.
Več premerov: Razpoložljive velikosti KYA segajo od 0,6 mm do 1,6 mm za različne zahteve pri varjenju in podajanju žice.
Dobra pretočnost zvarnega bazena: Raven silicija, povezana z ER70S-6, podpira vlaženje in gladko tvorbo zvarov, ko se uporabljajo ustrezni varilni postopki.
Industrijske aplikacije ogljikovega jekla: Primerno za izdelavo, stroje, gradbeništvo, ladjedelništvo in sorodno varjenje ogljikovega jekla, kjer je določen ER70S-6.
ER70S-6 se uporablja za varjenje mehkega jekla in ustreznih sestavnih delov iz ogljikovega jekla, kjer se zahteva dober nadzor nad lužami, močenje in sposobnost deoksidacije. Za TIG/GTAW se lahko uporablja kot dodajna kovina v ročnih ali avtomatiziranih varilnih postopkih v skladu z zasnovo spoja in kvalificiranim varilnim postopkom.
| Uporaba | Običajna uporaba |
|---|---|
| Jeklene konstrukcije | Ustrezna izdelava iz ogljikovega jekla, kjer postopek varjenja dovoljuje ER70S-6. |
| Inženirski stroji | Varjenje okvirjev, nosilcev, komponent strojev in izdelanih sklopov. |
| Ladjedelništvo | Izbrana ladijska izdelava iz ogljikovega jekla je predmet odobrenih varilnih postopkov. |
| Mostovi | Varjenje strukturnega ogljikovega jekla, kjer dovoljujeta navedena dodana kovina in WPS ER70S-6. |
| Tlačne posode | Varilne aplikacije so predmet veljavnih zahtev glede materialov, kod in postopkov. |
| Gradnja | Splošna izdelava in popravilo ogljikovega jekla. |
| Petrokemijska oprema | Izbrana izdelava ogljikovega jekla v skladu z inženirskimi zahtevami. |
| Kotli in energetska oprema | Aplikacije, kjer zahtevana varilna specifikacija dovoljuje dodano kovino ER70S-6. |
Premer polnila je treba izbrati glede na debelino osnovne kovine, geometrijo spoja, zahtevano stopnjo nanašanja, položaj varjenja, vnos toplote in postopek varjenja. Najmanjši ali največji razpoložljivi premer ni samodejno najboljša možnost.
| premera | Premislek o izbiri |
|---|---|
| 0,6-0,8 mm | Polnilo majhnega premera za aplikacije, ki zahtevajo razmeroma fin nadzor toplote in polnila; potrdite obrazec izdelka TIG. |
| 0,9-1,0 mm | Vmesne velikosti polnil za primerno lahko in splošno izdelavo. |
| 1,2 mm | Večja velikost polnila ali neprekinjene žice za višje zahteve po nanašanju z ustrezno varilno opremo. |
| 1,6 mm | Večja velikost polnila za ustrezne debelejše fuge ali aplikacije z večjim nanosom. |
ER70S-6 in ER70S-2 sta obe klasifikaciji polnil iz ogljikovega jekla, ki se uporabljata pri varjenju TIG, vendar se njuni sistemi za dezoksidacijo razlikujejo. Pravilno polnilo mora slediti osnovnemu materialu, varilnemu postopku in projektnim zahtevam, namesto da bi predvidevali, da sta oba razreda vedno zamenljiva.
| Funkcija | ER70S-6 | ER70S-2 |
|---|---|---|
| Materialna družina | Dodatna kovina iz ogljikovega jekla | Dodatna kovina iz ogljikovega jekla |
| Primarni deoksidanti | Relativno visoko vsebnost mangana in silicija | Različni večelementni dezoksidacijski sistem |
| Izbira | Upoštevajte veljavno WPS, tehnične zahteve in specifikacijo za navadne kovine. | |
KYA dobavlja varilno dodano kovino ER70S-6 za varilne distributerje, podjetja za industrijsko dobavo, proizvajalce jekla, proizvajalce strojev, gradbena podjetja, ladjedelnice in druge profesionalne kupce.
Ker palica TIG in žica MIG uporabljata različne oblike izdelkov in embalaže, morajo kupci pri zahtevi za ponudbo jasno določiti postopek varjenja. Za aplikacije TIG navedite zahtevani premer polnila, dolžino ravne palice, če je primerno, težo paketa, osnovno kovino in zahtevani standard. Za uporabo z neprekinjeno žico zagotovite navitje ali boben in postopek varjenja.
Kupci, ki potrebujejo certifikate AWS, kemijske analize, podatke o mehanskih preskusih ali druge inšpekcijske dokumente, morajo te zahteve vključiti v povpraševanje, da se lahko pred proizvodnjo potrdi natančna specifikacija izdelka.
Zahtevajte veleprodajno ceno Raziščite varilno žico
ja ER70S-6 se lahko uporablja kot polnilo iz ogljikovega jekla za TIG/GTAW, če je dobavljeno v ustrezni obliki polnila in se uporablja s pravilnim zaščitnim plinom in varilnim postopkom.
Običajno TIG/GTAW varjenje ogljikovega jekla z ER70S-6 običajno uporablja 100 % zaščitni plin argon.
Mešanice CO2 in argon/CO2 so povezane z aplikacijami MIG/GMAW. Običajno TIG varjenje z ER70S-6 mora uporabljati inertni zaščitni plin, kot je 100 % argon.
DCEN ali negativna elektroda z enosmernim tokom se običajno uporablja za TIG varjenje mehkega in ogljikovega jekla.
ER70S-6 je klasifikacija elektrod in palic iz ogljikovega jekla, ki jih zajema AWS A5.18.
ER70S-6 se uporablja predvsem za primerna blaga in ogljikova jekla. Ne sme se samodejno uporabljati za sisteme iz nerjavnega jekla, aluminija ali drugih zlitin, ki zahtevajo različne klasifikacije polnilnih kovin.
Mangan in silicij delujeta kot deoksidanta in podpirata obnašanje zvarne lužice. To daje ER70S-6 uporabno toleranco na zmerno mlinski kamen in površinsko oksidacijo v primerjavi s polnili iz ogljikovega jekla z nižjo stopnjo deoksidacije.
ER70S-6 ne bi smeli opisati kot elektrode z nizko vsebnostjo vodika v enakem smislu kot elektrode z nizko vsebnostjo vodika SMAW, kot je E7018. Dodatni material je treba še vedno skladiščiti čist in suh ter zaščiten pred oljem, vlago in kontaminacijo.
Klasifikacija dodajnih kovin je lahko enaka, vendar se oblika izdelka in metoda varjenja razlikujeta. Ročni TIG običajno uporablja ravne polnilne palice, medtem ko MIG uporablja neprekinjeno dovajano žico, ki je na kolutu ali bobnu.
Neprekinjeno žico v kolutu je mogoče uporabiti v specializiranih avtomatiziranih ali mehaniziranih sistemih za podajanje žice TIG, vendar običajni ročni TIG običajno uporablja ravne polnilne palice z odrezanimi dolžinami. Pred naročilom potrdite postopek varjenja in zahtevano obliko izdelka.
Trenutni podatki o izdelkih KYA navajajo premere 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm in 1,6 mm. Potrdite razpoložljivost v zahtevani obliki TIG palice ali neprekinjene žice.
Trenutni podatki o izdelkih KYA navajajo garancijsko vrednost najmanj 500 MPa in splošni rezultat 558 MPa. Dejanska zmogljivost zvara je odvisna od postopka in preskusnih pogojev.
Njegova relativno visoka vsebnost mangana in silicija zagotavlja uporabno toleranco na zmerno površinsko oksidacijo in mlinski kamen. Kritično varjenje mora še vedno slediti zahtevanemu postopku čiščenja in WPS.
Trenutni podatki o izdelkih KYA navajajo 5 kg, 15 kg in 20 kg kolute ter 100-350 kg bobne. Kupci, ki potrebujejo običajne polnilne palice TIG, morajo posebej potrditi dolžino ravne palice in razpoložljivost embalaže.
Shranjujte ga v čistem in suhem okolju in zaščitite dodajno kovino pred vlago, oljem, prahom, rjo in drugo kontaminacijo pred varjenjem.
ja Distributerji za varjenje, izdelovalci jekla, proizvajalci strojev in drugi industrijski kupci se lahko obrnejo na KYA za zahteve po premeru, pakiranju, certificiranju in masovnem nakupu.
Iščete dodano kovino za varjenje TIG ER70S-6, prevlečeno z bakrom ? Pošljite podjetju KYA Fasteners svoj varilni postopek, premer polnila, zahtevano obliko izdelka, težo paketa, specifikacijo navadne kovine, količino nakupa, ciljno državo in zahteve glede certificiranja. Za aplikacije TIG določite, ali potrebujete ravne polnilne palice ali neprekinjeno žico za avtomatiziran sistem TIG.