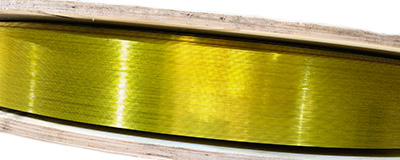
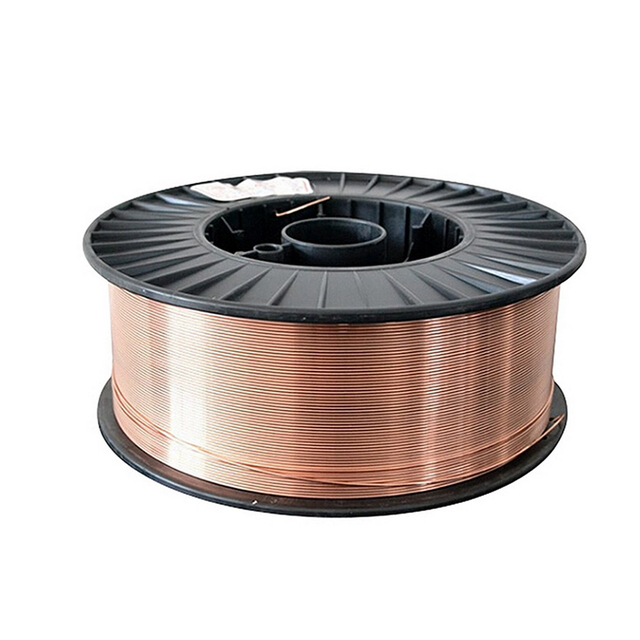
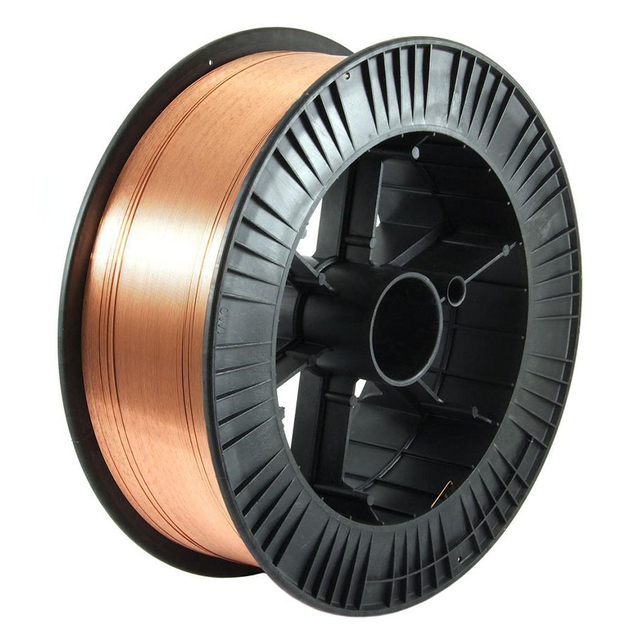
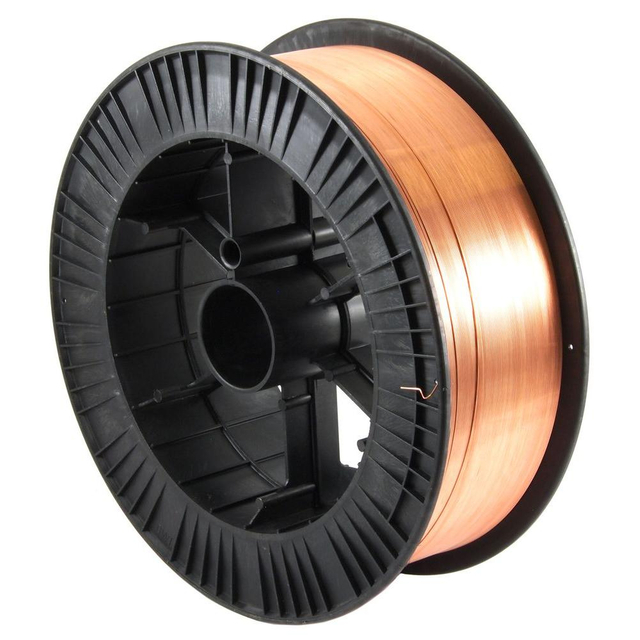
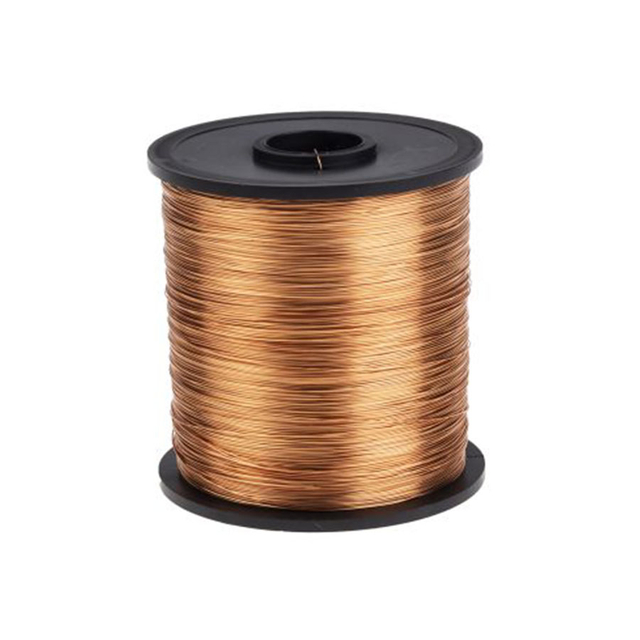
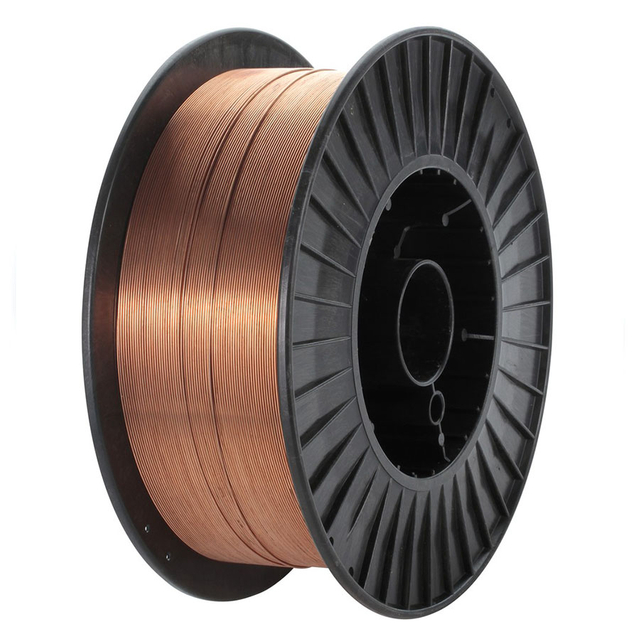
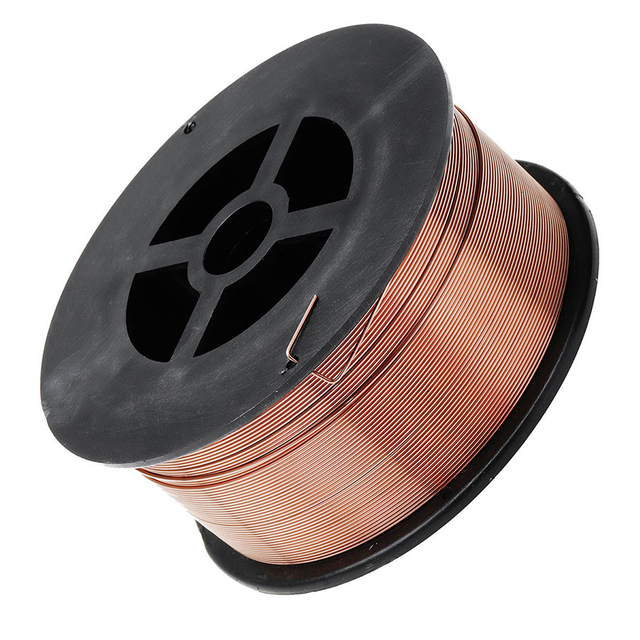
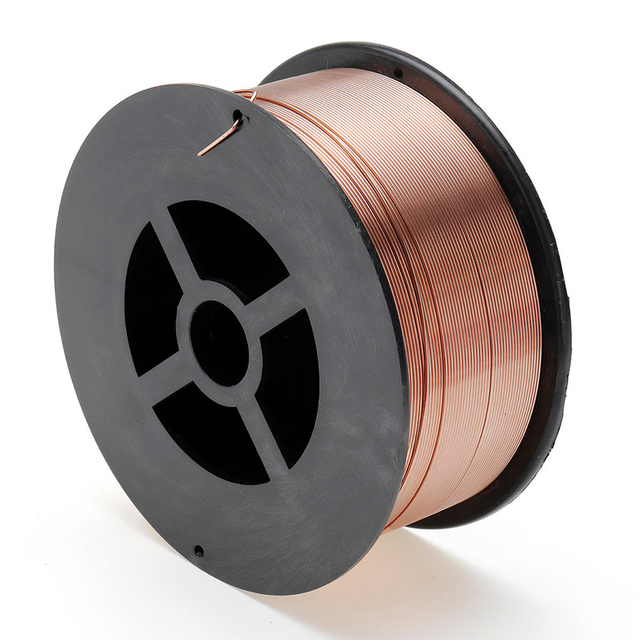
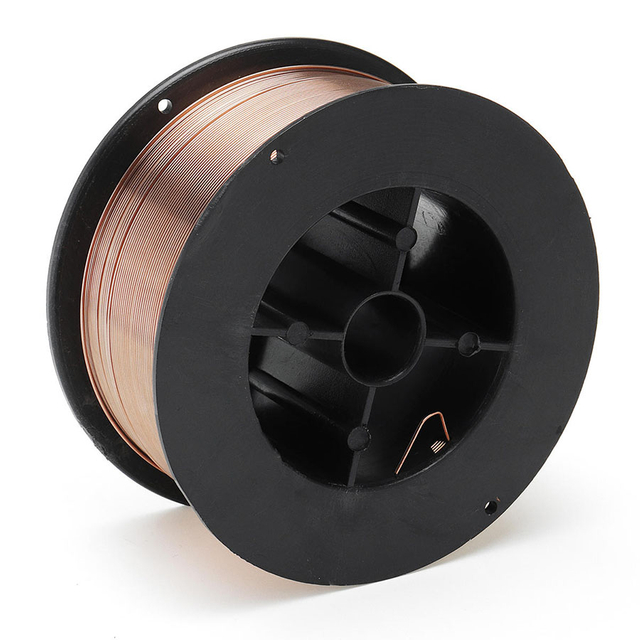
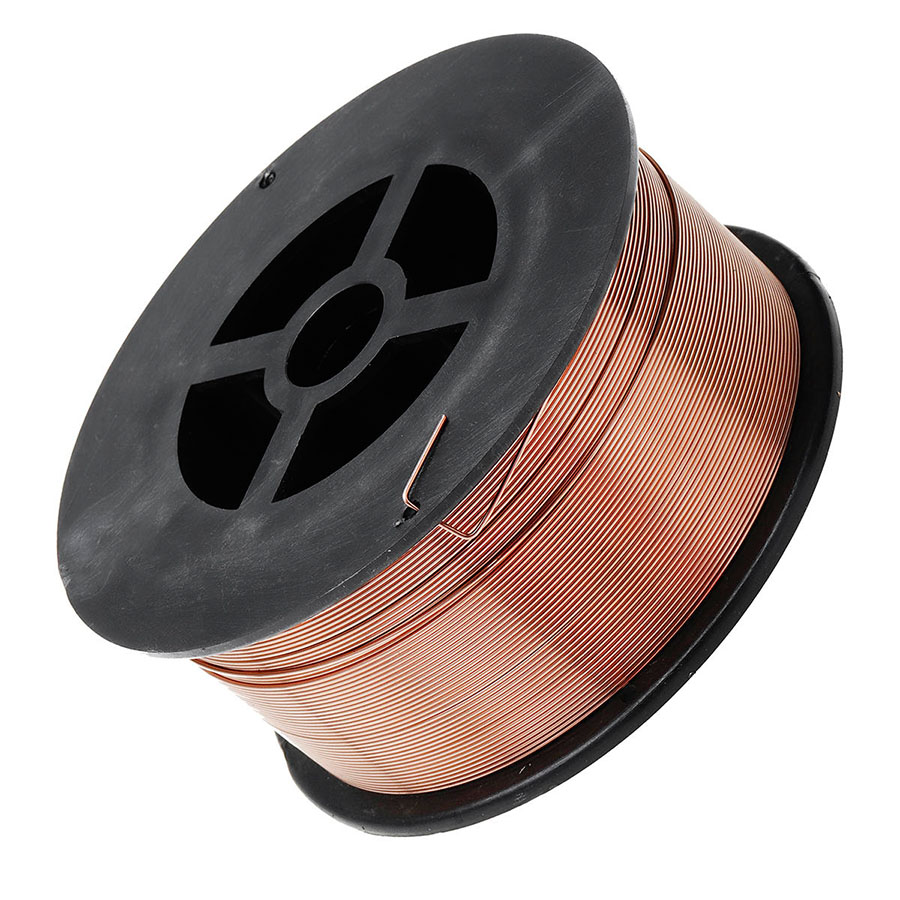
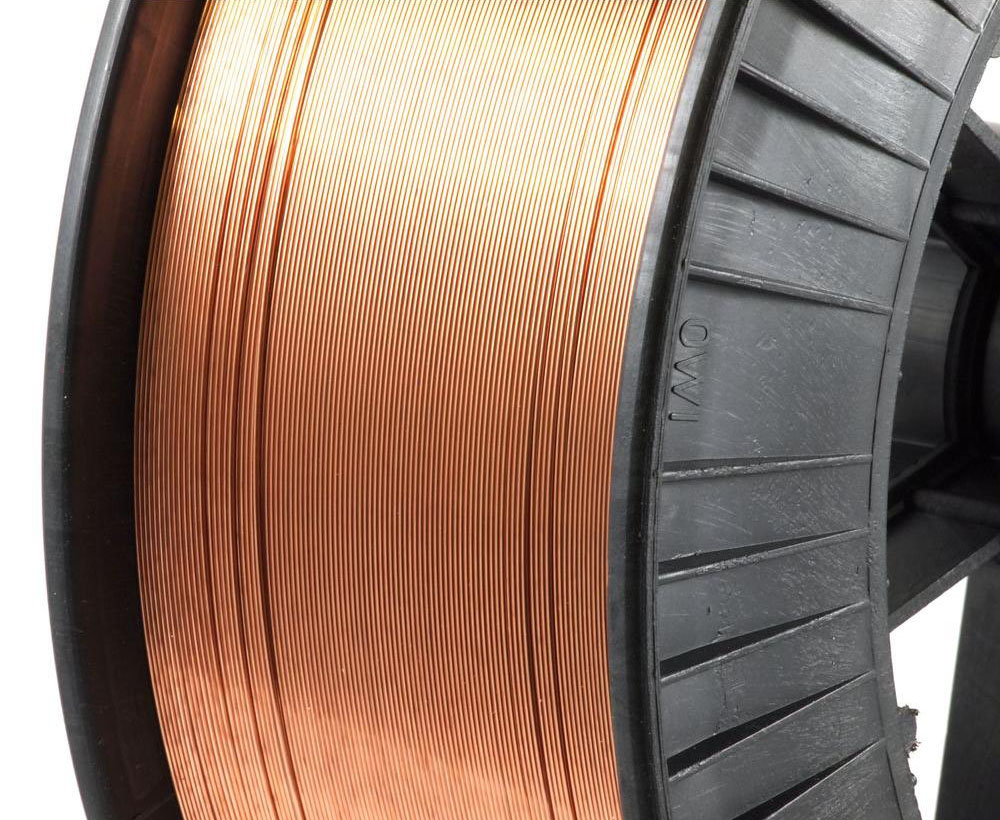
KYA ER70S-6 měděný svařovací drát TIG je přídavný kov z uhlíkové oceli pro svařování měkké oceli a vhodných aplikací uhlíkové oceli. Klasifikován jako AWS A5.18 ER70S-6 , obsahuje relativně vysoké hladiny manganových a křemíkových dezoxidantů a lze jej použít pro TIG/GTAW i MIG/GMAW, pokud je dodáván ve vhodné formě produktu a je-li používán správným postupem svařování.
Pro konvenční TIG svařování uhlíkové oceli se běžně používá přídavný kov ER70S-6 se 100% argonovým ochranným plynem a polaritou DCEN . Jeho obsah manganu a křemíku podporuje tekutost svarové louže a pomáhá poskytovat užitečnou toleranci vůči mírné povrchové oxidaci a okují, i když pro kritické svařování zůstává doporučeno správné čištění spojů.
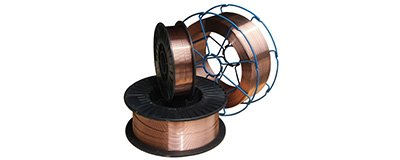
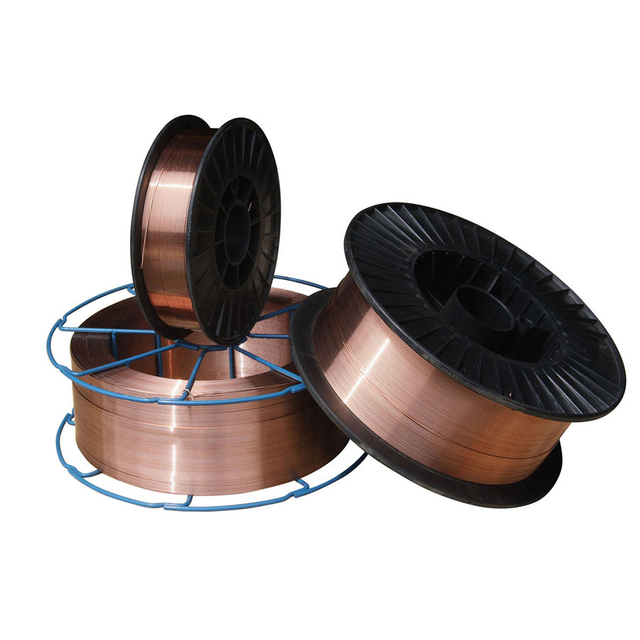
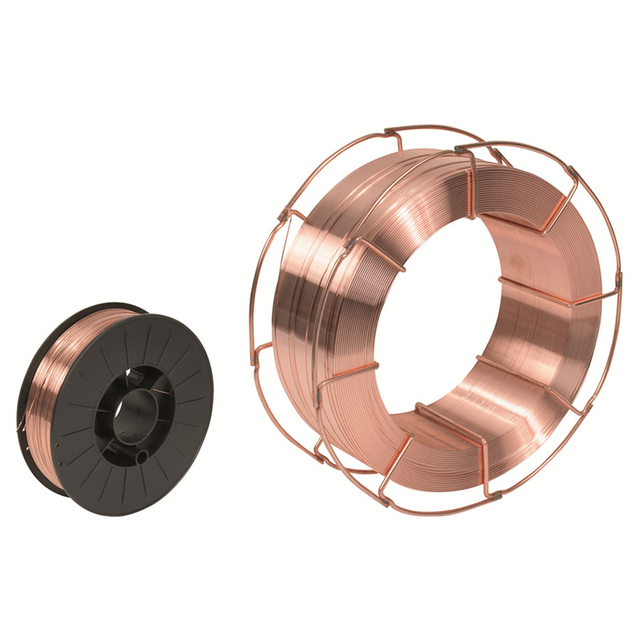
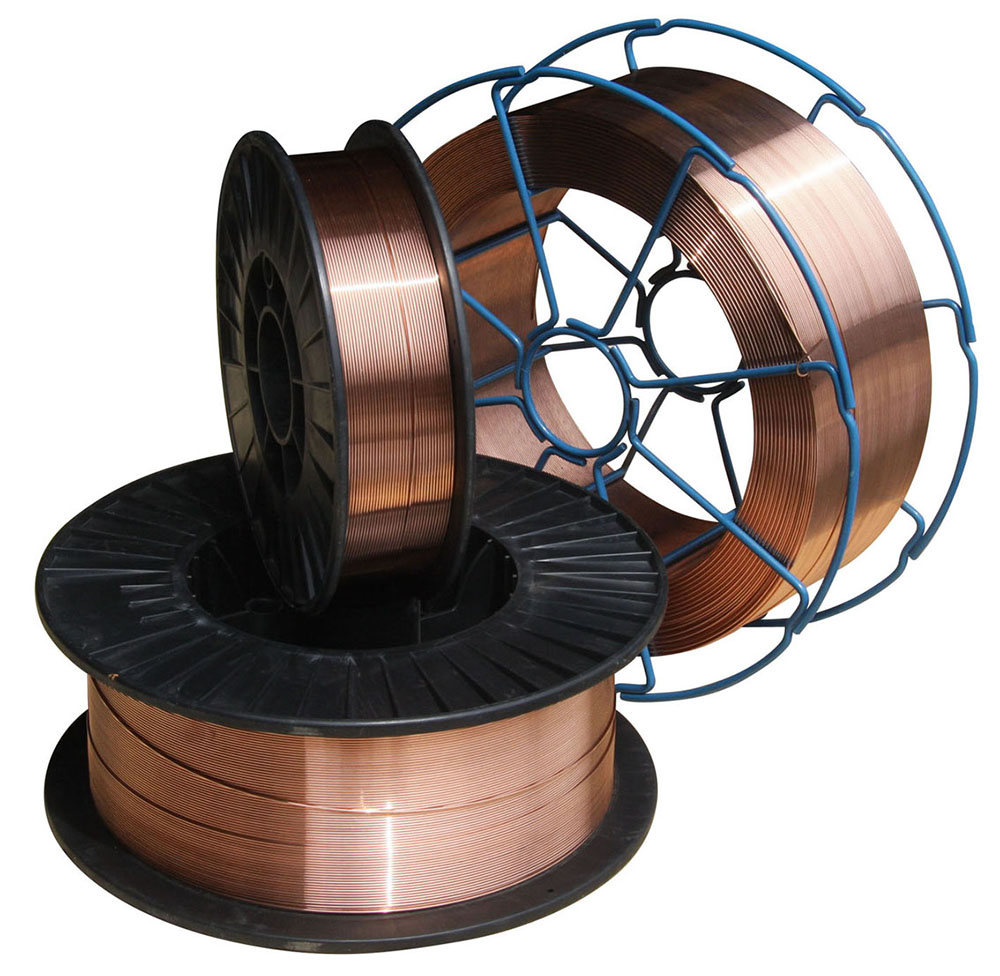
KYA uvádí průměry od 0,6 mm do 1,6 mm . Aktuální produktová data KYA také uvádějí 5kg, 15kg a 20kg cívky plus 100-350kg bubny. Kupující, kteří požadují konvenční ručně podávané přídavné tyče TIG, by si měli před objednávkou potvrdit požadovaný tvar tyče s rovným řezem a balení u společnosti KYA, zatímco balení cívek a bubnů jsou častěji spojována s aplikacemi svařování s kontinuálním podáváním drátu.
 Vyžádejte si cenovou nabídku ER70S-6 TIG Wire
| specifikace | Podrobnosti |
|---|---|
| Klasifikace AWS | AWS A5.18 ER70S-6 |
| Odkazovaná označení | ER70S-6 / ER50-6 / SG2 / JIS YGW12; potvrďte příslušnou certifikaci pro přesnou objednávku |
| Typ výplňového kovu | Pevný svařovací drát z uhlíkové oceli / přídavný kov |
| Základní kov | Měkká ocel a vhodná uhlíková ocel |
| Povrch | Potaženo mědí |
| Dostupné průměry | 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm |
| Ochranný plyn TIG / GTAW | 100% Argon |
| Typická polarita TIG | DCEN / Stejnosměrná elektroda záporná |
| Ochranný plyn MIG/GMAW | 100 % CO2, Ar + 5 % CO2, Ar + 2 % O2, jak je uvedeno v produktových datech KYA |
| Uvedené balení cívky | 5 kg, 15 kg, 20 kg |
| Uvedené balení bubnu | 100-350 kg |
| Typy cívek | D270, D300 Plastová cívka; Kovová cívka K300 |
| Manuální tvar tyče TIG | Před objednáním potvrďte u KYA průměr tyče, délku a balení |
ER70S-6 lze použít jako přídavný kov z uhlíkové oceli v TIG/GTAW i MIG/GMAW , ale ochranný plyn, polarita, způsob dodávky plniva, balení a parametry svařování se liší. Tyto procesy by neměly být prezentovány jako zaměnitelné.
| Položka | TIG / GTAW | MIG / GMAW |
|---|---|---|
| Klasifikace výplní | ER70S-6 | ER70S-6 |
| Typická forma výplně | Přímá řezná tyč nebo kompatibilní automatické podávání drátu | Nepřetržitý drát na cívce nebo bubnu |
| Ochranný plyn | 100% Argon | CO2 nebo vhodná směs plynů na bázi argonu |
| Typická polarita oceli | DCEN | Typicky DCEP |
| Dodávka výplně | Plnivo se zavádí samostatně do svarové lázně | Drátová elektroda je nepřetržitě přiváděna přes svařovací pistoli |
| Typický nákupní formulář | Trubka tyče / box pro ruční TIG | Cívka nebo buben |
Pokud je vaší aplikací konvenční ruční svařování TIG, sdělte společnosti KYA požadovaný průměr výplně, délku řezu, hmotnost balíku, základní kov a postup svařování. Pokud potřebujete spojitý drát na cívce D270, D300 nebo K300, určete, zda se jedná o aplikaci MIG/GMAW nebo o automatizovaný proces TIG s podáváním drátu.
ER70S-6 se vyznačuje relativně vysokým obsahem manganu a křemíku ve srovnání s některými jinými přídavnými kovy z uhlíkové oceli. Tyto deoxidanty podporují chování svarové lázně a poskytují užitečnou toleranci vůči středním úrovním okují a povrchové oxidace.
| Element | ER70S-6 Rozsah / Maximum |
|---|---|
| uhlík (C) | 0,06–0,15 % |
| mangan (Mn) | 1,40–1,85 % |
| křemík (Si) | 0,80–1,15 % |
| fosfor (P) | ≤0,025 % |
| síra (S) | ≤0,035 % |
| měď (Cu) | ≤0,50 % |
Kupující vyžadující certifikovanou chemii by si měli vyžádat příslušný materiálový certifikát nebo údaje o zkoušce šarže pro přesný dodaný produkt, spíše než se spoléhat pouze na nominální klasifikační limity.
Následující hodnoty mechanických vlastností jsou zachovány z aktuálních dat produktu KYA. Skutečné vlastnosti naneseného svarového kovu závisí na svařovacím procesu, ochranném plynu, tepelném příkonu, konstrukci spoje, základním materiálu a zkušebních podmínkách.
| Zkušební položka Uvedená | hodnota záruky KYA | Obecný výsledek |
|---|---|---|
| Pevnost v tahu | ≥500 MPa | 558 MPa |
| Mez kluzu | ≥420 MPa | 472 MPa |
| Prodloužení | ≥22 % | 27 % |
| Energie nárazu při -30°C | ≥27 J | 98 J |
Pro TIG/GTAW svařování měkké a uhlíkové oceli by se měl ER70S-6 normálně používat se 100% argonovým ochranným plynem a polaritou DCEN . Intenzita proudu TIG by měla být zvolena podle tloušťky základního kovu, průměru výplňové tyče, průměru wolframu, konstrukce spoje, polohy svařování a kvalifikovaného postupu svařování.
| parametrů TIG | Doporučený přístup |
|---|---|
| Proces | GTAW / TIG |
| Ochranný plyn | 100% Argon |
| Polarita | DCEN pro typické svařování uhlíkové oceli TIG |
| Průměr náplně | Vybírejte podle tloušťky základního kovu, velikosti spoje a požadovaného uložení |
| Příprava povrchu | Před kritickým svařováním odstraňte nadměrnou rez, olej, vlhkost, barvu a znečištění |
| Proudový proud | Určete z tloušťky materiálu, velikosti wolframu, velikosti výplně, designu spoje a schváleného WPS |
Hodnoty průtoku plynu CO2 v následující části nepoužívejte jako parametry TIG. Patří k referenčním údajům MIG/GMAW s kontinuálním drátem, které jsou aktuálně dodávány s tímto produktem KYA.
Aktuální stránka zdroje KYA také poskytuje následující údaje o svařovacím proudu a průtoku CO2. Protože tyto hodnoty používají ochranný plyn CO2, měly by být identifikovány jako referenční parametry MIG/GMAW , nikoli parametry svařování TIG.
| Velikost drátu | Svařovací proud | Průtok CO2 |
|---|---|---|
| 0,6 mm | 50-80 A | 10-15 l/min |
| 0,8 mm | 50-100 A | 15 l/min |
| 1,0 mm | 50-220 A | 15-20 l/min |
| 1,2 mm | 80-350 A | 15-25 l/min |
| 1,6 mm | 170-550 A | 20-25 l/min |
Toto jsou referenční hodnoty KYA pro svařování kontinuálním drátem v ochranné atmosféře. Aktuální nastavení MIG/GMAW závisí na ochranném plynu, režimu přenosu, tloušťce základního kovu, rychlosti podávání drátu, vzdálenosti mezi kontaktem a špičkou a příslušném postupu svařování.
AWS A5.18 ER70S-6 Klasifikace: Přídavný kov z uhlíkové oceli široce používaný pro svařování měkkých a vhodných uhlíkových ocelí.
Vysoký obsah deoxidátoru Mn a Si: Podporuje tekutost kaluže a poskytuje užitečnou toleranci vůči mírnému okují a povrchové oxidaci.
Měděný povrch: Poskytuje specifikovanou povrchovou úpravu a pomáhá chránit povrch výplňového drátu při běžné manipulaci a skladování.
Vhodné pro TIG/GTAW: Použijte 100% argon a vhodné svařovací parametry DCEN pro konvenční TIG aplikace z uhlíkové oceli.
Více průměrů: Dostupné velikosti KYA se pohybují od 0,6 mm do 1,6 mm pro různé požadavky na svařování a podávání drátu.
Dobrá tekutost svarové lázně: Hladina křemíku spojená s ER70S-6 podporuje smáčení a hladkou tvorbu housenky při použití vhodných svařovacích postupů.
Průmyslové aplikace uhlíkové oceli: Vhodné pro výrobu, stroje, konstrukci, stavbu lodí a související svařování uhlíkové oceli, kde je specifikována ER70S-6.
ER70S-6 se používá pro svařování měkkých ocelí a vhodných součástí z uhlíkové oceli, kde je vyžadována dobrá regulace kaluže, smáčivost a dezoxidační schopnost. Pro TIG/GTAW může být použit jako přídavný kov v ručních nebo automatizovaných procesech svařování podle návrhu spoje a kvalifikovaného postupu svařování.
| Aplikace | Typické použití |
|---|---|
| Ocelové konstrukce | Vhodná výroba z uhlíkové oceli, kde je ER70S-6 povolena postupem svařování. |
| Strojírenské stroje | Svařování rámů, držáků, strojních součástí a vyrobených sestav. |
| Stavba lodí | Vybraná námořní výroba z uhlíkové oceli podléhající schváleným svařovacím postupům. |
| Mosty | Svařování konstrukční uhlíkové oceli, kde specifikovaný přídavný kov a WPS umožňují ER70S-6. |
| Tlakové nádoby | Svařovací aplikace podléhající příslušným požadavkům na materiál, předpisy a postupy. |
| Konstrukce | Obecná výroba a opravy uhlíkové oceli. |
| Petrochemické zařízení | Vybraná výroba uhlíkové oceli podle technických požadavků. |
| Kotle a energetické zařízení | Aplikace, kde požadovaná specifikace svařování umožňuje přídavný kov ER70S-6. |
Průměr výplně by měl být zvolen podle tloušťky základního kovu, geometrie spoje, požadované rychlosti nanášení, polohy svařování, tepelného příkonu a procesu svařování. Nejmenší nebo největší dostupný průměr není automaticky nejlepší volbou.
| průměru | Zvážení výběru |
|---|---|
| 0,6-0,8 mm | Plnivo s malým průměrem pro aplikace vyžadující relativně jemnou regulaci tepla a plniva; potvrdit formu produktu TIG. |
| 0,9-1,0 mm | Střední velikosti výplní pro vhodné lehké a obecné zpracování. |
| 1,2 mm | Větší velikost výplně nebo kontinuálního drátu pro vyšší požadavky na nanášení s vhodným svařovacím zařízením. |
| 1,6 mm | Větší velikost plniva pro vhodné silnější spáry nebo aplikace s vyšším nánosem. |
ER70S-6 a ER70S-2 jsou obě klasifikace plniva z uhlíkové oceli používané při svařování TIG, ale jejich deoxidační systémy se liší. Správné plnivo by se mělo řídit základním materiálem, postupem svařování a požadavky projektu, spíše než předpokládat, že tyto dva druhy jsou vždy zaměnitelné.
| Funkce | ER70S-6 | ER70S-2 |
|---|---|---|
| Materiální rodina | Přídavný kov z uhlíkové oceli | Přídavný kov z uhlíkové oceli |
| Primární deoxidační činidla | Relativně vysoký obsah manganu a křemíku | Různé víceprvkové deoxidační systémy |
| Výběr | Dodržujte platné WPS, technické požadavky a specifikace základních kovů. | |
KYA dodává ER70S-6 svařovací přídavný kov pro svářečské distributory, průmyslové dodavatelské společnosti, výrobce oceli, výrobce strojů, stavební společnosti, loděnice a další profesionální nákupčí.
Protože tyč TIG a drát MIG používají různé formy a balení produktu, měli by kupující při žádosti o cenovou nabídku jasně specifikovat proces svařování. Pro aplikace TIG uveďte požadovaný průměr výplně, případně délku rovné tyče, hmotnost balení, základní kov a požadovaný standard. Pro aplikace s kontinuálním drátem poskytněte typ cívky nebo bubnu a proces svařování.
Kupující, kteří požadují certifikáty AWS, chemickou analýzu, údaje o mechanických zkouškách nebo jiné kontrolní dokumenty, by měli tyto požadavky zahrnout do dotazu, aby mohla být před výrobou potvrzena přesná specifikace produktu.
Vyžádejte si velkoobchodní cenu Prozkoumejte svařovací drát
Ano. ER70S-6 lze použít jako přídavný kov z uhlíkové oceli pro TIG/GTAW, pokud je dodáván ve vhodné formě výplně a je používán se správným ochranným plynem a svařovacím postupem.
Konvenční TIG/GTAW svařování uhlíkové oceli s ER70S-6 běžně používá 100% argonový ochranný plyn.
Ne. Směsi CO2 a argon/CO2 jsou spojeny s aplikacemi MIG/GMAW. Konvenční TIG svařování s ER70S-6 by mělo používat inertní ochranný plyn, jako je 100% argon.
DCEN, neboli stejnosměrná elektroda záporná, se typicky používá pro TIG svařování měkké a uhlíkové oceli.
ER70S-6 je klasifikace elektrody a tyče z uhlíkové oceli, na kterou se vztahuje AWS A5.18.
ER70S-6 se primárně používá pro vhodné měkké a uhlíkové oceli. Nemělo by se automaticky používat pro systémy z nerezové oceli, hliníku nebo jiných slitin, které vyžadují různé klasifikace přídavných kovů.
Mangan a křemík působí jako deoxidační činidla a podporují chování svaru. To dává ER70S-6 užitečnou toleranci vůči mírnému okují a povrchové oxidaci ve srovnání s plnidly z uhlíkové oceli s nižším deoxidačním účinkem.
ER70S-6 by neměl být popisován jako nízkovodíková elektroda klasifikace ve stejném smyslu jako nízkovodíkové elektrody SMAW, jako je E7018. Výplňový materiál by měl být stále skladován čistý a suchý a chráněný před olejem, vlhkostí a znečištěním.
Klasifikace přídavného kovu může být stejná, ale liší se forma produktu a metoda svařování. Ruční TIG běžně používá rovné plnicí tyče, zatímco MIG používá kontinuálně podávaný drát dodávaný na cívce nebo bubnu.
Kontinuální cívkový drát lze použít ve specializovaných automatizovaných nebo mechanizovaných systémech podávání drátu TIG, ale konvenční ruční TIG normálně používá přídavné tyče s rovným řezem. Před objednávkou potvrďte proces svařování a požadovaný tvar produktu.
Aktuální produktová data KYA uvádějí průměry 0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm a 1,6 mm. Potvrďte dostupnost v požadované formě TIG tyče nebo nekonečného drátu.
Aktuální produktová data KYA uvádějí garanční hodnotu minimálně 500 MPa a celkový výsledek 558 MPa. Skutečný výkon svarového kovu závisí na procesu a testovacích podmínkách.
Jeho relativně vysoký obsah manganu a křemíku poskytuje užitečnou toleranci vůči mírné povrchové oxidaci a okují. Kritické svařování by mělo stále probíhat podle požadovaného postupu čištění a WPS.
Aktuální produktová data KYA uvádějí 5kg, 15kg a 20kg cívky plus 100-350kg bubny. Kupující, kteří požadují konvenční plnicí tyče TIG, by měli samostatně potvrdit délku rovné tyče a dostupnost balení.
Skladujte jej v čistém a suchém prostředí a před svařováním chraňte přídavný kov před vlhkostí, olejem, prachem, rzí a jiným znečištěním.
Ano. Distributoři svařování, výrobci oceli, výrobci strojů a další průmysloví nákupčí mohou kontaktovat KYA ohledně požadavků na průměr, balení, certifikaci a hromadné nákupy.
Hledáte přídavný kov pro svařování TIG ER70S-6 poměděný ? Pošlete KYA Fasteners váš svařovací proces, průměr výplně, požadovaný tvar produktu, hmotnost balíku, specifikaci základního kovu, nákupní množství, cílovou zemi a certifikační požadavky. Pro aplikace TIG určete, zda požadujete rovné plnicí tyče nebo kontinuální drát pro automatizovaný systém TIG.