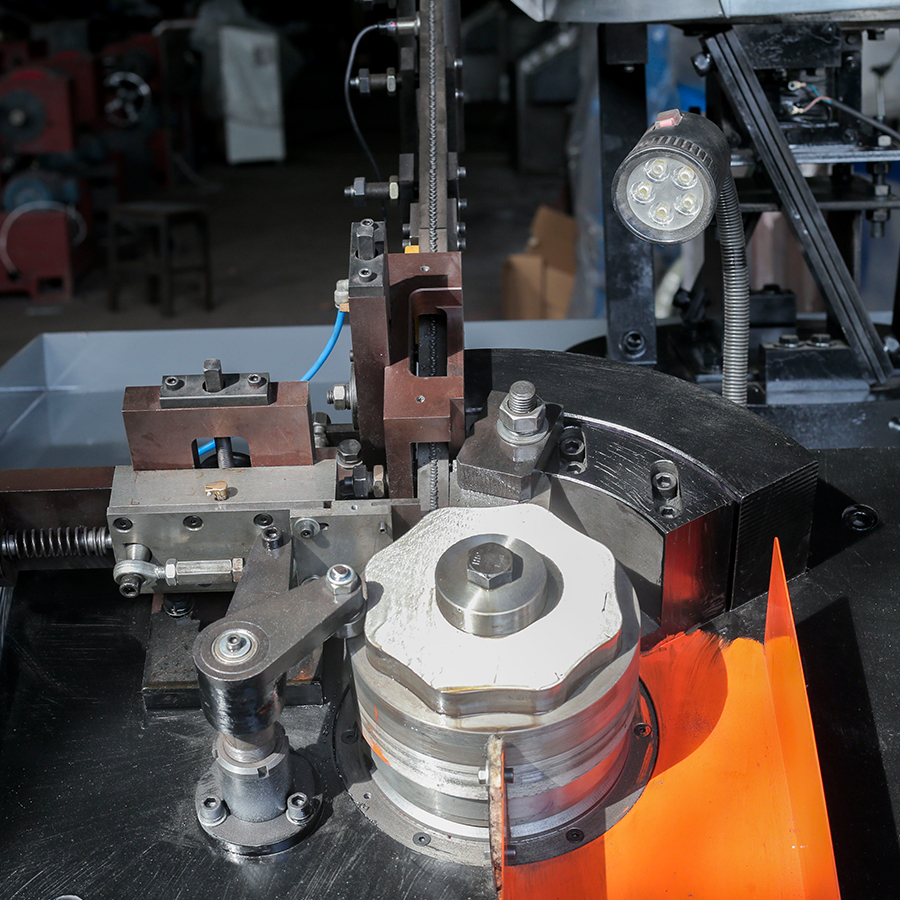
KYA leverer automatiske spikertrådrullemaskiner for produksjon av skrueskaftspiker, ringskaftspiker og utvalgte spesialspikerprofiler. Maskinene våre er designet for produsenter av festemidler, spikerproduksjonsfabrikker, leverandører av pallspiker og distributører av industrimaskiner som krever kontrollerte spikerskaftformingsoperasjoner.
KYA-GS-100 trådrullemaskinen er designet for å behandle forhåndsformede spiker til konfigurasjoner med gjengede eller ringskaft ved bruk av kompatible rulledyser. Publiserte referansespesifikasjoner inkluderer spikerdiametre på 1,5–4,5 mm, spikerlengder på 20–100 mm og en nominell driftshastighet på 1000–1500 spiker per minutt.
KYA tilbyr også KYA-C spikertrådrullemaskin for utvalgt ring-, skrue- og spesialspikerskaftproduksjon. Kjøpere bør sammenligne maskinmodell, spikerdimensjoner, design av rulleform, matesystem, produksjonskapasitet og elektriske krav før de velger utstyr.
Be om tilbud på trådrullemaskin
En spikertrådrullemaskin er industrielt utstyr som brukes til å danne hevede eller forsenkede profiler på skaftene til tidligere produserte spiker. Avhengig av rulleformkonfigurasjonen, kan maskinen produsere skrueskaft, ringskaft eller andre spesifiserte spikeroverflatemønstre.
I motsetning til en maskin for wirespiker, utfører en trådrullemaskin normalt ikke den første trådskjæringen, spikerhodeformingen og spikerpunktformingen. Den behandler ferdige spikeremner ved å rulle skaftene mellom spesialdesignede formingsformer.
Under trådrulling deformerer kontrollert trykk plastisk spikerskaftoverflaten for å skape den nødvendige profilen. Spikermateriale, diameter, lengde, matetilstand, formgeometri og maskinjustering påvirker det resulterende mønsteret og produksjonsytelsen.
Skruskaftspiker har et spiralformet eller vridd mønster langs spikerskaftet. Denne konfigurasjonen brukes i utvalgte tømmerfester, montering av trepaller, pakking og konstruksjonsapplikasjoner der det er spesifisert en profilert spikerskaft.
Skruskaftmønsteret produseres ved hjelp av egnede rulledyser. Profilstigning, dybde, lengde og endelige spikerdimensjoner bør spesifiseres i henhold til kravene til ferdig spiker.
Ringskaftspiker har ringformede rygger dannet rundt skaftet. De er mye brukt i utvalgte paller, trekasser, panelfester og andre tømmerapplikasjoner hvor motstand mot spikeruttrekking er viktig.
Den riktige ringprofilen avhenger av spikerdiameteren, underlaget, festespesifikasjonene og rulleformkonfigurasjonen. Holdeytelsen bør evalueres for hele neglen og påføringen i stedet for å utledes fra skaftmønsteret alene.
Utvalgte valsemaskiner kan konfigureres med passende dyser for å produsere andre spesifiserte spikerskaftmønstre. Tilgjengelige profiler avhenger av maskinkapasitet, formingsgeometri og egenskapene til spikermaterialet.
KYA-GS-100 er designet for produksjon av skrueskaft og ringskaftspiker. Følgende tabell beholder de tekniske parameterne fra KYAs publiserte kategorispesifikasjoner.
| Parameter | KYA-GS-100 spesifikasjon |
|---|---|
| Modell | KYA-GS-100 |
| Produksjonshastighet | 1 000–1 500 stk/min |
| Spikerdiameterområde | 1,5–4,5 mm |
| Spikerlengdeområde | 20–100 mm |
| Motorkraft | 5,5 kW |
| Maskinvekt | 1.500 kg |
Dette er publiserte referansespesifikasjoner for KYA-GS-100. Faktisk driftshastighet avhenger av spikerdiameter, spikerlengde, rulleprofil, mateforhold, formdesign og maskinjustering. Den endelige konfigurasjonen bør bekreftes før bestilling.
KYA gir forskjellige maskinreferanser for spikerskaftrulling. Sammenligningen nedenfor skiller de publiserte spesifikasjonene for de to modellene.
| Parameter | KYA-GS-100 | KYA-C |
|---|---|---|
| Nominell hastighet | 1 000–1 500 stk/min | Opptil 1200 stk/min |
| Spikerdiameter | 1,5–4,5 mm | 1,8–4,5 mm |
| Spikerlengde | 20–100 mm | Mindre enn 100 mm |
| Motorkraft | 5,5 kW | 5,5 kW |
| Maskinvekt | 1.500 kg | Omtrent 1.500 kg |
| Søknad | Skrue og ringskaft spikerrulling | Skrue, ring og utvalgte spesialskaftprofiler |
De to modellene bør vurderes i henhold til tiltenkt spikerområde, skaftprofil, verktøy og produksjonsforhold. Publiserte nominelle hastigheter skal ikke tolkes som garantert utgang for hver spikerstørrelse.
Se KYA-C Rullemaskin for spikertråd
Maskinen bruker en koordinert mate- og rulleprosess for å lede individuelle spiker inn i formingsområdet. Følgende bilder viser de originale utstyrskomponentene.
Orienterer og mater individuelle spiker inn i rulleoperasjonen.
Gir den valgte formingsgeometrien for den nødvendige spikerprofilen.
Danner negleskaftoverflaten gjennom kontrollert rulletrykk.
Trådrulling finner sted etter den innledende spikerfremstillingsprosessen. Riktig kontroll av materialmating, dysejustering og spikerplassering er nødvendig for å oppnå den nødvendige profilen.
Spikerforberedelse: Ferdige spikeremner kontrolleres for nødvendig diameter, lengde, hodetype og materiale.
Automatisk mating: Et vibrerende matesystem ordner spiker og leverer dem til rullemekanismen.
Profilforming: Rulledynene legger press på spikerskaftet, og produserer det spesifiserte skrue- eller ringmønsteret.
Ferdig spikertømming: Rullede spiker forlater formingsområdet for oppsamling, inspeksjon eller videre bearbeiding.
Nedstrømsoperasjoner: Egnede ferdige spiker kan gå inn i en spikersveising eller sammenstillingsprosess hvis nødvendig.
Maskinen bør konfigureres i henhold til det nødvendige skaftmønsteret og spikermaterialet. Faktisk verktøy, mating og oppsettsprosedyrer avhenger av det bestilte utstyret.
De følgende bildene viser to vanlige spikerprofiler produsert ved bruk av passende trådrullematriser.
Spiker med rullet spiralmønster for spesifiserte tømmer- og industrielle festeapplikasjoner.
Spiker med ringformede rygger for applikasjoner som krever en spesifisert uttrekksmotstandsprofil.
En spikerfremstillingsmaskin og en spikertrådrullemaskin utfører separate produksjonsoperasjoner. Å forstå funksjonene deres er viktig når du planlegger en spikerproduksjonslinje.
| Maskintype | Hovedfunksjon | Typisk utgang |
|---|---|---|
| Maskin for å lage spiker for tråd | Kutter og former ståltråd til individuelle spiker | Ferdige spikeremner |
| Rullemaskin for spikertråd | Ruller skrue- eller ringprofiler på eksisterende spikerskaft | Profilerte skrue- eller ringskaftspiker |
| Coil Nail Collating Machine | Justerer og setter sammen kompatible spiker til spoler | Samlede spiralspiker |
I en typisk produksjonslinje for spikerspiker danner spikermaskinen individuelle spiker, trådrullemaskinen produserer den nødvendige skaftprofilen, og nedstrøms sorteringsmaskinen setter sammen spikeren til spiker der det er aktuelt.
Utforsk KYA Nail Making Machines
Nominell rullehastighet er en viktig spesifikasjon, men faktisk produksjon avhenger av spikerdimensjoner, formkonfigurasjon, mateytelse, maskinoppsett og den nødvendige kvaliteten på den valsede profilen.
Det publiserte KYA-GS-100 hastighetsområdet er 1000–1500 spiker per minutt. For produksjonslinjeplanlegging bør trådrullemaskinen tilpasses utgangen til oppstrøms spikerfremstillingsutstyr og eventuelt nedstrøms sorteringsmaskineri.
| Produksjonsfaktor | Hva kjøpere bør vurdere |
|---|---|
| Spikerdiameter | Faktiske dimensjoner på spikeremnene som kommer inn i maskinen |
| Spikerlengde | Støttet lengde for mater og rullesystem |
| Trådprofil | Skrue- eller ringmønster, dybde og lengde |
| Fôrsystem | Spikerorientering, fôringsstabilitet og tilgjengelig tilførselshastighet |
| Verktøy | Rulleformdesign, tilstand og krav til bytte |
| Linjeintegrasjon | Kapasitet for oppstrøms spikerfremstilling og nedstrøms sorteringsutstyr |
Gjengerullematriser er sentrale produksjonskomponenter. Geometrien deres bestemmer det dannede negleskaftmønsteret, mens tilstanden og justeringen påvirker profilens konsistens og produksjonsstabilitet.
Ulike spikerdiametre, skaftprofiler og materialkvaliteter kan kreve passende dyseskift eller maskinjusteringer. Kjøpere bør spesifisere det planlagte spikerområdet og nødvendige gjengemønstre når de velger verktøy.
Rutinemessig vedlikehold bør omfatte inspeksjon av det vibrerende matesystemet, spikerføringer, rullematriser, mekanisk drivverk, smørepunkter, vern og elektriske komponenter. Intervaller for utskifting av dyse avhenger av faktiske driftsforhold og materialegenskaper.
Maskinservice, fjerning av fastkjørt papir og utskifting av verktøy bør kun utføres etter at utstyret er stoppet og sikkert isolert i henhold til bruksanvisningen.
Spikertrådrullemaskiner brukes til å produsere skrue- og ringskaftspiker for utvalgte palleproduksjon og pallreparasjonsapplikasjoner. Det nødvendige mønsteret avhenger av pallens design, underlag og festespesifikasjon.
Rullede skaftspiker brukes i passende trekasser, forsendelsesbokser og industrielle emballasjeapplikasjoner. Produsenter bør bekrefte spikerdimensjoner, skaftprofil og krav til ferdig produkt.
Skrueskaft og ringskaftspiker kan brukes i spesifiserte konstruksjons- og tømmerfesteoperasjoner. Egnetheten avhenger av applikasjonen, nødvendig mekanisk ytelse og gjeldende festestandarder.
Trådrullemaskiner kan integreres mellom primære spikerfremstillingsmaskineri og spiralspikerkolleksjonsutstyr. Dette arrangementet gjør det mulig for produsenter å produsere profilerte spiker før sammenstilling i egnede trådsveisede spikerspoler.
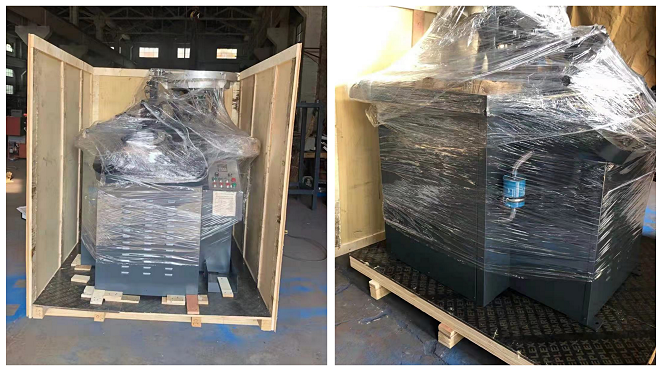
KYAs publiserte utstyrsinformasjon beskriver beskyttende pallemballasje og separat beskyttede reservedeler for maskintransport. Den faktiske eksportpakkemetoden bør bekreftes i henhold til den bestilte maskinen og forsendelsesordningene.
Før forsendelse og installasjon, bekreft maskindimensjoner, vekt, løftearrangement, losseutstyr, fabrikkstrømforsyning, installasjonsplass og tilgang for drift og vedlikehold.
Garantidekning, betalingsbetingelser, leveringsordninger, installasjonsstøtte og dokumentasjon bør fastsettes i det individuelle utstyrstilbudet og kjøpsavtalen.
For spikerprodusenter og utstyrsdistributører begynner valg av maskin med spikeremnene og den nødvendige ferdige gjengeprofilen.
| Informasjon om valgparameter | kreves |
|---|---|
| Maskinmodell | KYA-GS-100, KYA-C eller nødvendig spesifikasjon |
| Spikerdiameter | Minimum og maksimal diameter på spikeremner |
| Spikerlengde | Nødvendige spikerlengder og hodekonfigurasjon |
| Shank-profil | Skrue, ring eller annen spesifisert rulleprofil |
| Profildimensjoner | Stigning, profildybde og nødvendig rullelengde |
| Spikermateriale | Stålkvalitet, hardhet og overflatetilstand |
| Produksjonskapasitet | Mål spiker per minutt og driftsplan |
| Rolling Dies | Nødvendig dysetype, størrelse og omstillingskonfigurasjon |
| Elektrisk forsyning | Fabrikkspenning, frekvens og fase |
| Produksjonslinje | Integrasjon med spikerlagings- og sorteringsutstyr |
KYA leverer spikertrådrullingsutstyr til festeproduksjonsfabrikker, pallspikerprodusenter, spikerspikerprodusenter og distributører av industrimaskiner.
For et maskintilbud, vennligst oppgi følgende detaljer:
Nødvendig spikerdiameter og lengdeområder
Skrueskaft, ringskaft eller annen spesifisert profil
Spikermateriale og ferdig påføring av festemidler
Rullestigning, profildybde og rulleskaftlengde
Mål produksjonshastighet og fabrikkdriftsplan
Eksisterende utstyr for spikerfremstilling og spiralspiker
Krav til strømforsyning og installasjon fra fabrikken
Nødvendig rulledyse, reservedeler og driftsdokumentasjon
Antall maskiner og destinasjonsland
For en eksisterende spikerproduksjonslinje, oppgi gjeldende spikerprøver, dimensjonale tegninger og oppstrøms utstyrsspesifikasjoner. KYA kan gjennomgå den valgte maskinkonfigurasjonen og gi produkt- og tilbudsinformasjon.
Be om pristilbud på engrosmaskin
En spikertrådrullemaskin danner skrue-, ring- eller andre spesifiserte skaftmønstre på tidligere produserte spiker. Det brukes ofte i spikerproduksjonslinjer som betjener konstruksjons-, palleproduksjon og industrielle emballasjemarkeder.
Den publiserte KYA-GS-100-spesifikasjonen viser spikerdiametre på 1,5–4,5 mm og spikerlengder på 20–100 mm. Bekreft individuell profil og verktøykompatibilitet for de valgte dimensjonene.
KYA viser et rangert produksjonsområde på 1000–1500 spiker per minutt. Faktisk produksjon avhenger av spikerstørrelsen, rullemønsteret, materens tilstand, dyser og driftsoppsett.
Begge er modeller for spikertrådrullemaskiner. KYA-GS-100 er publisert med 1 000–1 500 stk/min hastighetsområde, mens KYA-C er oppført på opptil 1 200 stk/min. Deres publiserte spikerdiameter og lengdeområder varierer også. Velg maskinen i henhold til faktiske produksjonskrav.
Ja, kompatible maskiner kan danne skrue- og ringskaftmønstre ved å bruke passende rullematriser. Profilendringer kan kreve utskifting av dyse og utstyrsjustering.
Nei. En spikertrådrullemaskin behandler vanligvis tidligere dannede spiker. En separat spikermaskin brukes til innledende trådmating, kutting og spikerhode- og spissformingsoperasjoner.
Skruskaftspiker har spiralformede mønstre langs skaftet, mens ringskaftspiker har ringformede rygger. Ytelsen deres avhenger av profilgeometrien, spikermaterialet, underlaget og festeapplikasjonen.
Den publiserte motoreffekten er 5,5 kW. Dette er motorens vurdering, ikke en garantert strømforbruksverdi per time eller per tusen spiker. Faktisk energibruk varierer med driftsforholdene.
Den publiserte KYA-GS-100 maskinvekten er 1500 kg. Bekreft den endelige fraktvekten, dimensjonene og pakkekonfigurasjonen for transport og installasjonsplanlegging.
KYA-GS-100-produktinformasjonen beskriver en vibrerende mateplate som arrangerer spiker og leverer dem inn i rulleprosessen. Faktisk mateytelse avhenger av spikerdimensjoner og maskinkonfigurasjon.
Egnede rulledyser kan velges for forskjellige spikerprofiler. Dyskompatibilitet, bytteprosedyre og tilgjengelige mønstre må bekreftes for den valgte maskin- og spikerspesifikasjonen.
Ja. Trådrullingsutstyr kan brukes etter spikerfremstilling og før spikerkollasjon, forutsatt at spikerdimensjonene og prosesskapasiteten er kompatible med produksjonslinjen.
Rutinemessig vedlikehold inkluderer kontroll av matekomponenter, spikerføringer, rullematriser, smøring, drivmekanismer og elektriske sikkerhetskomponenter. Følg vedlikeholdsprosedyrene for selve maskinen.
Garantidekning, installasjonsdokumentasjon, reservedeler og serviceordninger bør bekreftes i tilbudet og utstyrskjøpsavtalen for den valgte maskinen.
Oppgi nødvendig spikerdiameter, spikerlengde, skrue- eller ringprofil, spikermateriale, tiltenkt produksjonshastighet, eksisterende utstyr, strømforsyning, verktøykrav, maskinmengde og destinasjonsland.