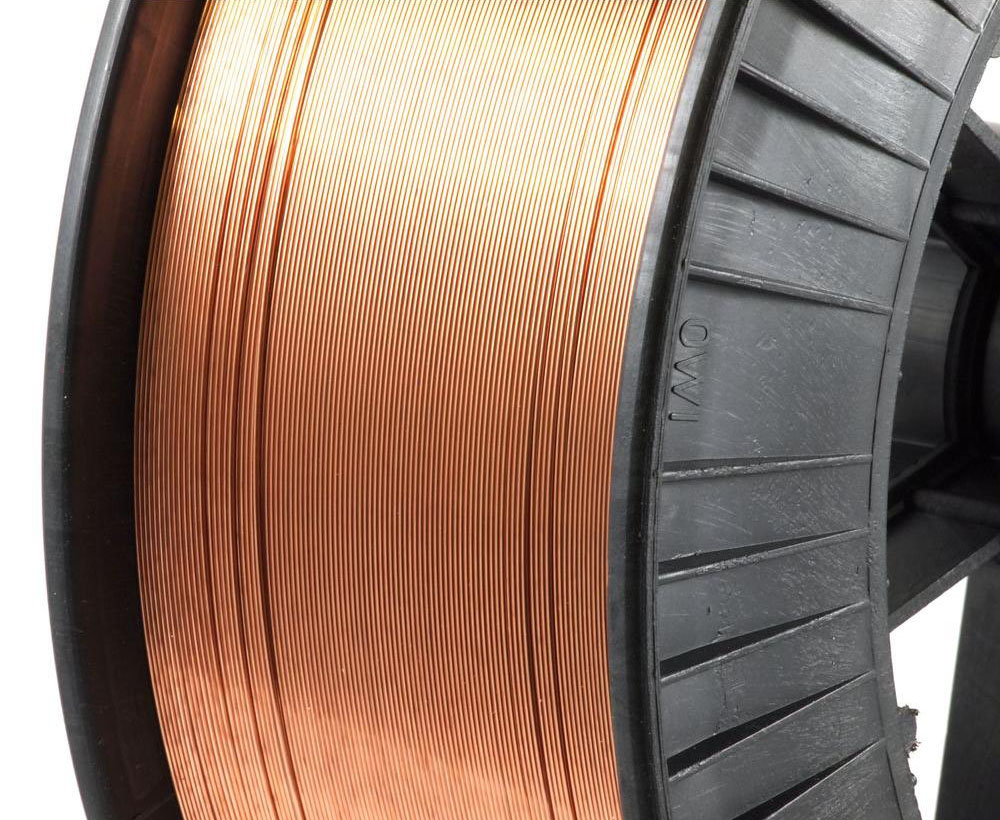
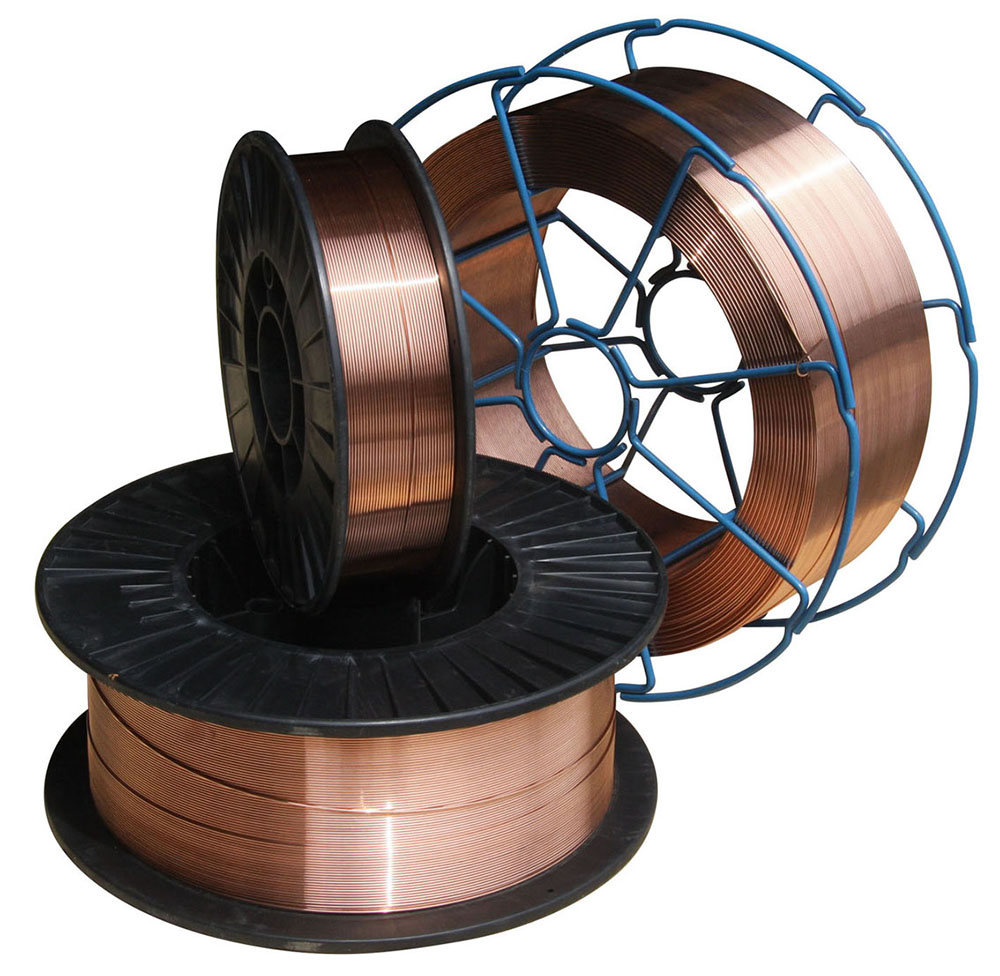
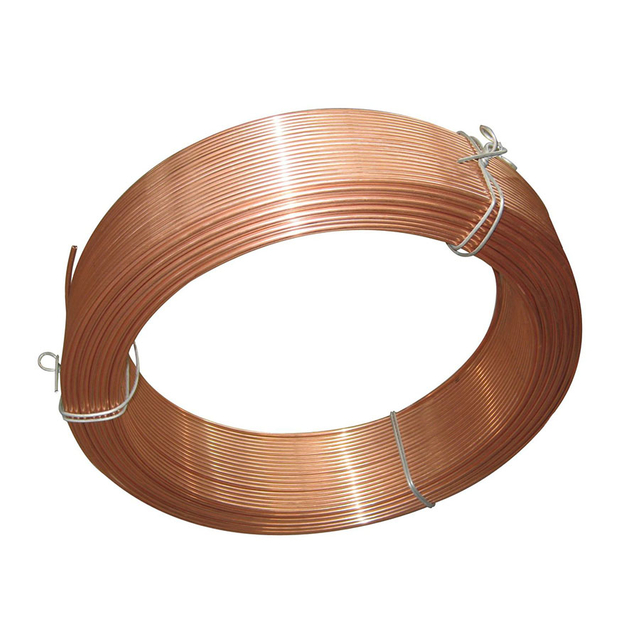
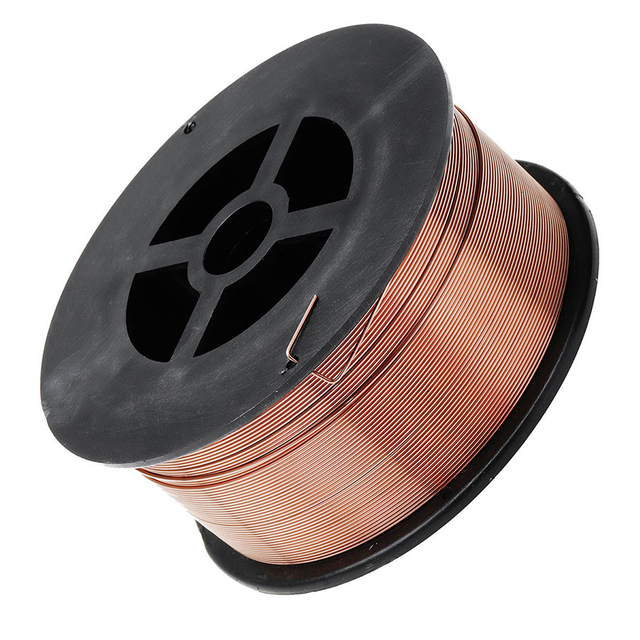
KYA ER70S-6 Mild Steel MIG ลวดเชื่อม เป็นลวดแข็งเคลือบทองแดงสำหรับการเชื่อมอาร์กโลหะแก๊ส (GMAW / MIG) ของเหล็กเหนียวและเหล็กคาร์บอน-แมงกานีสที่เหมาะสม ได้รับการออกแบบมาเพื่อใช้กับ ก๊าซป้องกันผสม CO2 หรืออาร์กอน/CO2 100% ในการผลิตทั่วไป โครงสร้างเหล็ก เครื่องจักร ยานยนต์ การต่อเรือ และงานเชื่อมอุตสาหกรรมอื่นๆ
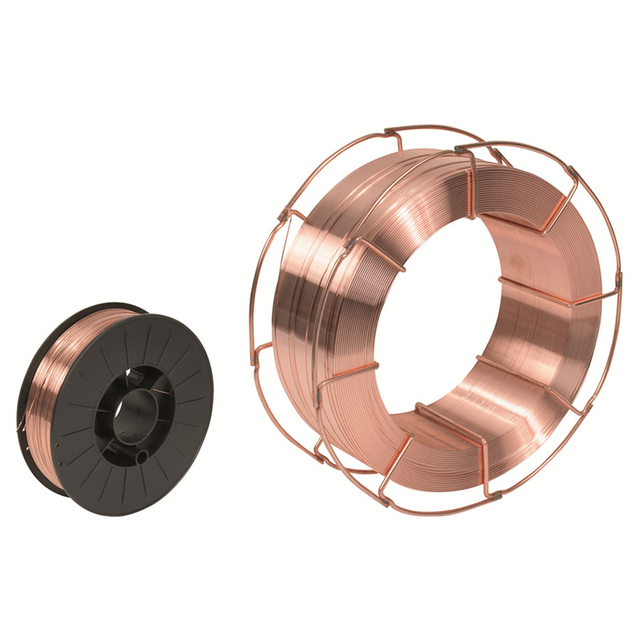
เส้นผ่านศูนย์กลางลวดที่มีจำหน่าย ได้แก่ 0.8 มม. 0.9 มม. 1.0 มม. 1.2 มม. และ 1.6 มม . โดยมี ตัวเลือกแกนม้วน 5 กก. 15 กก. และ 20 กก . ผลิตภัณฑ์อยู่ในรายการเป็น AWS A5.18 ER70S-6 / ER50-6.
ER70S-6 มีสารกำจัดออกซิไดซ์แมงกานีสและซิลิกอนที่ช่วยเสริมสมรรถนะการเชื่อมที่มั่นคงบนเหล็กเหนียวที่เตรียมไว้อย่างเหมาะสม และให้ความทนทานต่อสเกลสีอ่อนหรือการเกิดออกซิเดชันที่พื้นผิวได้ดีกว่าลวดแข็งที่มีสารกำจัดออกซิไดเซอร์ที่ต่ำกว่า ควรทำความสะอาดโลหะฐานตามขั้นตอนการเชื่อมทุกครั้งที่ทำได้
| รายละเอียด | ข้อมูลจำเพาะ |
|---|---|
| ประเภทสินค้า | เหล็กเหนียว MIG / GMAW ลวดเชื่อม |
| การจัดประเภท AWS | AWS A5.18 ER70S-6 |
| เกรดที่เกี่ยวข้อง | ER50-6 |
| ประเภทสายไฟ | ลวดแข็ง |
| ประเภทโลหะผสมฐาน | เหล็กเหนียว / เหล็กคาร์บอน-แมงกานีส |
| พื้นผิว | เคลือบทองแดง |
| เส้นผ่านศูนย์กลางที่มีจำหน่าย | 0.8 มม., 0.9 มม., 1.0 มม., 1.2 มม., 1.6 มม. |
| น้ำหนักสปูล | 5กก. 15กก. 20กก |
| การอ้างอิงสปูล | การกำหนดค่า D200 / D270 / D300 ขึ้นอยู่กับเส้นผ่านศูนย์กลางของสายไฟและแพ็คเกจ ยืนยันสปูลที่แน่นอนก่อนสั่งซื้อ |
| กระบวนการเชื่อม | การเชื่อม GMAW / MIG |
| ก๊าซป้องกัน | CO2 100% หรือก๊าซอาร์กอน / CO2 ผสม |
| ขั้ว | โดยปกติแล้ว DCEP จะใช้สำหรับ ER70S-6 GMAW ที่เป็นของแข็ง ปฏิบัติตามขั้นตอนการเชื่อมและข้อกำหนดของอุปกรณ์ |
| การใช้งานทั่วไป | การผลิตทั่วไป โครงสร้างเหล็ก เครื่องจักร ยานยนต์ การต่อเรือ สะพาน ภาชนะรับแรงดัน และการก่อสร้าง |
ER70S-6 เป็นการจำแนกประเภท AWS สำหรับลวดเชื่อมเหล็กกล้าคาร์บอนแข็ง การทำความเข้าใจการกำหนดช่วยให้ผู้จัดจำหน่ายการเชื่อมและผู้ผลิตเลือกโลหะตัวเติมที่ถูกต้องได้
| การกำหนด | ความหมาย |
|---|---|
| เอ่อ | อิเล็กโทรดหรือแท่งโลหะเติม |
| 70 | การจำแนกประเภทความต้านทานแรงดึงขั้นต่ำ 70 ksi ภายใต้ข้อกำหนด AWS ที่เกี่ยวข้อง |
| ส | ลวดแข็ง |
| 6 | ระบุการจำแนกประเภททางเคมีของ ER70S-6 รวมถึงกลุ่มสารออกซิไดเซอร์แมงกานีสและซิลิคอน |
| เกรด | การจำแนกประเภท AWS | เส้นผ่านศูนย์กลาง | แพ็คเกจ |
|---|---|---|---|
| ER50-6 | ER70S-6 | 0.8มม | 5/15/20กก. ต่อสปูล |
| ER50-6 | ER70S-6 | 0.9มม | 5/15/20กก. ต่อสปูล |
| ER50-6 | ER70S-6 | 1.0มม | 5/15/20กก. ต่อสปูล |
| ER50-6 | ER70S-6 | 1.2มม | 5/15/20กก. ต่อสปูล |
| ER50-6 | ER70S-6 | 1.6มม | 5/15/20กก. ต่อสปูล |
| ER50-G | ER70S-G | 1.0–1.6 มม | 15/20 กก. ต่อแกน – การอ้างอิงเกรดที่เกี่ยวข้อง |
เส้นผ่านศูนย์กลางลวดที่ถูกต้องขึ้นอยู่กับความหนาของโลหะฐาน โหมดการถ่ายโอน กระแสเชื่อม ข้อกำหนดอัตราการสะสม การออกแบบข้อต่อ และอุปกรณ์การเชื่อม ลูกกลิ้งขับเคลื่อน แผ่นรอง และปลายหน้าสัมผัสควรตรงกับเส้นผ่านศูนย์กลางลวดที่เลือกด้วย
ค่าต่อไปนี้เป็นข้อมูลองค์ประกอบทางเคมีโดยทั่วไปที่ KYA ระบุไว้ในปัจจุบันสำหรับผลิตภัณฑ์ ER70S-6 นี้ สำหรับโครงการที่มีการควบคุมข้อมูลจำเพาะ โปรดขอใบรับรองวัสดุที่เกี่ยวข้องหรือรายงานการทดสอบแบทช์ก่อนใช้งาน
| C | Mn | Si | P | S | Ni | Cr | Cu | V |
|---|---|---|---|---|---|---|---|---|
| 0.08% | 1.51% | 0.89% | 0.015% | 0.013% | 0.016% | 0.021% | 0.18% | 0.003% |
ER70S-6 ใช้แมงกานีสและซิลิคอนเป็นองค์ประกอบกำจัดออกซิไดซ์ที่สำคัญ องค์ประกอบเหล่านี้ทำปฏิกิริยากับออกซิเจนในระหว่างการเชื่อม และช่วยลดความพรุนของโลหะเชื่อมที่เกิดจากการออกซิเดชันที่พื้นผิวหรือสะเก็ดในจำนวนที่จำกัด
ระดับการกำจัดออกซิไดเซอร์ที่สูงขึ้นนี้เป็นเหตุผลหนึ่งที่ ER70S-6 ได้รับการคัดเลือกอย่างกว้างขวางสำหรับการผลิตทั่วไป ไม่ควรตีความว่าเป็นการอนุญาตให้เชื่อมผ่านสนิมหนา น้ำมัน สี หรือการปนเปื้อน การเตรียมการเชื่อมตามปกติยังคงมีความสำคัญ
ปัจจุบัน KYA แสดงรายการคุณสมบัติโลหะฝากที่เป็นตัวแทนต่อไปนี้ภายใต้ก๊าซป้องกัน CO2 ผลการทดสอบจริงขึ้นอยู่กับชุดสายไฟ ก๊าซป้องกัน ขั้นตอนการเชื่อม การป้อนความร้อน และสภาวะการทดสอบ
| ความต้านแรง | ดึง ความต้านแรง | ดึง การยืด | ตัว การกระแทก | การทดสอบพลังงาน อุณหภูมิ | การป้องกันแก๊ส |
|---|---|---|---|---|---|
| 545 เมกะปาสคาล | 452 เมกะปาสคาล | 29% | 91 เจ | -30°ซ | คาร์บอนไดออกไซด์ |
| ของแก๊สป้องกัน | ลักษณะการเชื่อมทั่วไป |
|---|---|
| คาร์บอนไดออกไซด์ 100% | ก๊าซป้องกันทั่วไปที่ประหยัดสำหรับ ER70S-6; โดยทั่วไปจะให้การเจาะที่แข็งแกร่ง แต่อาจก่อให้เกิดการกระเด็นมากกว่าของผสมที่มีอาร์กอนมาก ขึ้นอยู่กับพารามิเตอร์การเชื่อม |
| Ar/CO2 ก๊าซผสม | ส่วนผสมที่มีอาร์กอนมากสามารถให้ส่วนโค้งที่นุ่มนวลขึ้น ลดการกระเด็น และลักษณะการถ่ายโอนที่แตกต่างกัน ขึ้นอยู่กับอัตราส่วนก๊าซที่แน่นอนและพารามิเตอร์การเชื่อม |
ปัจจุบัน KYA แสดงรายการ CO2 และอาร์กอน 100% โดยมี CO2 ประมาณ 5–20% เป็นการกำหนดค่าก๊าซป้องกันที่เกี่ยวข้อง การเลือกก๊าซควรเป็นไปตามโหมดการถ่ายโอนที่จำเป็น การเจาะทะลุ โปรไฟล์ของบีด ระดับการกระเด็น และขั้นตอนการเชื่อมที่ผ่านการรับรอง
ค่าต่อไปนี้คือช่วงพารามิเตอร์ที่ KYA ระบุไว้ในปัจจุบัน ควรใช้เป็นข้อมูลอ้างอิงเริ่มต้น แทนที่จะเป็นการตั้งค่าคงที่ กระแสและแรงดันไฟฟ้าสุดท้ายขึ้นอยู่กับความหนาของโลหะฐาน การออกแบบรอยต่อ ความเร็วป้อนลวด ก๊าซป้องกัน โหมดการถ่ายโอน ตำแหน่งการเชื่อม และแหล่งพลังงาน
| เส้นผ่านศูนย์กลางลวด | ช่วงกระแส | ช่วงแรงดันไฟฟ้า | กระแสอ้างอิง |
|---|---|---|---|
| 0.8มม | 50–120 ก | 15–22 โวลต์ | 100 ก |
| 1.0มม | 70–180 อ | 18–24 โวลต์ | 150 ก |
| 1.2มม | 80–350 ก | 18–34 โวลต์ | 280 ก |
| 1.6มม | 140–500 ก | 20–42 โวลต์ | 350 ก |
| คุณลักษณะ | ER70S-6 | ER70S-3 |
|---|---|---|
| ประเภทสายไฟ | ลวด MIG เหล็กอ่อนชนิดแข็ง | ลวด MIG เหล็กอ่อนชนิดแข็ง |
| ระดับดีออกซิไดเซอร์ | โดยทั่วไปจะมีปริมาณสารดีออกซิไดเซอร์ Mn / Si สูงกว่า | โดยทั่วไปปริมาณสารออกซิไดเซอร์จะต่ำกว่า ER70S-6 |
| สภาพพื้นผิว | ทนต่อสเกลโรงสีเบาหรือออกซิเดชั่นที่จำกัดได้มากกว่า แม้ว่ายังคงแนะนำให้ทำความสะอาดก็ตาม | โดยทั่วไปนิยมใช้กับวัสดุฐานที่สะอาดกว่า |
| การใช้งานทั่วไป | การผลิตทั่วไป ยานยนต์ โครงสร้าง และการเชื่อมอุตสาหกรรม | งานประกอบทั่วไปด้วยวัสดุฐานที่เตรียมไว้อย่างเหมาะสม |
การเคลือบทองแดงรองรับการสัมผัสทางไฟฟ้าที่สม่ำเสมอระหว่างสายไฟและปลายหน้าสัมผัสระหว่างการทำงานของ GMAW
พื้นผิวลวดที่สม่ำเสมอและการพันแกนม้วนช่วยให้ป้อนได้อย่างราบรื่นผ่านลูกกลิ้งขับเคลื่อน ไลเนอร์ และปลายหน้าสัมผัส ประสิทธิภาพการป้อนยังขึ้นอยู่กับการตั้งค่าตัวป้อนที่ถูกต้องและสภาพวัสดุสิ้นเปลืองอีกด้วย
เส้นผ่านศูนย์กลางของเส้นลวด เคมี และการป้อนที่สม่ำเสมอมีส่วนทำให้พฤติกรรมส่วนโค้งคงที่เมื่อเลือกพารามิเตอร์การเชื่อมและก๊าซป้องกันอย่างถูกต้อง
ER70S-6 ใช้กันอย่างแพร่หลายในการเชื่อมโครงเหล็กเหนียว ส่วนประกอบประดิษฐ์ ฉากยึด ชุดประกอบ และงานเหล็กอุตสาหกรรมทั่วไป
ลวดสามารถใช้ในการผลิตโครงสร้างได้ โดยการจัดประเภทฟิลเลอร์-โลหะ เหล็กฐาน และขั้นตอนการเชื่อมที่ผ่านการรับรอง ตรงตามข้อกำหนดของโครงการที่เกี่ยวข้อง
การใช้งานรวมถึงชิ้นส่วนยานยนต์ โครงรถ รถพ่วง และสภาพแวดล้อมการผลิตอื่นๆ ที่ต้องการการเชื่อม MIG แบบลวดแข็งที่ทำซ้ำได้
เครื่องจักรวิศวกรรม อุปกรณ์การเกษตร และส่วนประกอบเครื่องจักรประดิษฐ์เป็นการใช้งานทั่วไปสำหรับลวดเชื่อมแข็ง ER70S-6
ER70S-6 ใช้ในการต่อเรือและการผลิตงานหนัก โดยขั้นตอนการเชื่อม วัสดุฐาน และข้อกำหนดของโครงการอนุญาตให้จำแนกประเภทโลหะเติมนี้ได้
การจำแนกประเภทสามารถใช้ในการผลิตภาชนะรับความดันและท่อที่เลือกได้ แต่งานที่ควบคุมด้วยรหัสควรเป็นไปตาม WPS ที่ผ่านการรับรอง รหัสการก่อสร้างที่เกี่ยวข้อง และการรับรองโลหะเติมที่จำเป็น
| เส้นผ่านศูนย์กลาง | การพิจารณาคัดเลือกทั่วไปของ |
|---|---|
| 0.8มม | การเชื่อมด้วยกระแสไฟต่ำ วัสดุที่บางกว่า และการใช้งานที่ต้องการการควบคุมอินพุตความร้อนที่ละเอียดยิ่งขึ้น |
| 0.9มม | การผลิตระดับเบาถึงปานกลางทั่วไปและการกำหนดค่าอุปกรณ์ MIG ทั่วไป |
| 1.0มม | การผลิตทั่วไปที่ต้องการความสมดุลของอัตราการสะสมและช่วงกระแส |
| 1.2มม | การผลิตปานกลางถึงหนักและข้อกำหนดการสะสมที่สูงขึ้น |
| 1.6มม | การเชื่อมทางอุตสาหกรรมที่มีกระแสไฟฟ้าสูงขึ้นและการผลิตที่หนักกว่า โดยที่อุปกรณ์และขั้นตอนรองรับขนาดเส้นลวด |
| การจัดซื้อ | ข้อมูลข้อมูลเพื่อให้ |
|---|---|
| การจำแนกประเภท | ER70S-6 / ER50-6 |
| เส้นผ่านศูนย์กลางลวด | 0.8, 0.9, 1.0, 1.2 หรือ 1.6 มม |
| น้ำหนักสปูล | 5 กก. 15 กก. หรือ 20 กก |
| ประเภทสปูล | ยืนยัน D200, D270, D300 หรือแพ็คเกจที่เข้ากันได้กับตัวป้อนที่จำเป็น |
| ก๊าซป้องกัน | CO2 หรือส่วนผสม Ar/CO2 ที่จำเป็น |
| แอปพลิเคชัน | การผลิตทั่วไป เหล็กโครงสร้าง ยานยนต์ การต่อเรือ เครื่องจักร หรือการเชื่อมทางอุตสาหกรรมอื่นๆ |
| เอกสารที่จำเป็น | ระบุใบรับรองวัสดุ รายงานการทดสอบแบทช์ หรือเอกสารอื่นๆ ที่จำเป็นสำหรับโครงการ |
| ปริมาณ | หลอด ลัง พาเลท หรือปริมาณการจัดซื้อต่อปี |
| บรรจุภัณฑ์ | บรรจุมาตรฐานหรือบรรจุภัณฑ์ฉลากส่วนตัวที่จำเป็น |
ER70S-6 เป็นลวดเชื่อม MIG เหล็กเหนียวชนิดแข็งที่ใช้สำหรับงานประกอบทั่วไป เหล็กโครงสร้าง ชิ้นส่วนยานยนต์ เครื่องจักร การต่อเรือ และการใช้งานเชื่อมเหล็กกล้าคาร์บอนอื่นๆ อีกมากมาย
ER70S-6 จัดอยู่ในประเภทลวดเชื่อมแข็งชนิดเหล็กอ่อน/คาร์บอน-แมงกานีส ไม่ควรเรียกว่าเหล็กกล้าคาร์บอนสูง #45
ER70S-6 สามารถใช้กับก๊าซ CO2 100% หรือก๊าซป้องกันผสมอาร์กอน/CO2 ที่เหมาะสม ส่วนผสมของก๊าซส่งผลต่อการเจาะ คุณลักษณะส่วนโค้ง โหมดการถ่ายโอน โปรไฟล์ของเม็ดบีด และระดับการกระเด็น
ใช่. CO2 100% เป็นก๊าซป้องกันที่ใช้กันทั่วไปด้วยลวดตัน ER70S-6 ควรปรับพารามิเตอร์การเชื่อมตามเส้นผ่านศูนย์กลางของเส้นลวด โหมดการถ่ายโอน และข้อต่อที่เลือก
ใช่. ส่วนผสม CO2 ที่อุดมด้วยอาร์กอนถูกนำมาใช้กันอย่างแพร่หลายกับ ER70S-6 และสามารถให้ลักษณะส่วนโค้งที่นุ่มนวลขึ้นและลดการกระเด็นเมื่อเทียบกับ CO2 100% ภายใต้สภาวะที่เหมาะสม
ปกติลวด MIG แข็ง ER70S-6 จะเชื่อมโดยใช้ DCEP ซึ่งหมายถึงขั้วไฟฟ้ากระแสตรงเป็นบวก ปฏิบัติตามข้อกำหนดเฉพาะของสายไฟ ขั้นตอนการเชื่อม และข้อกำหนดในการตั้งค่าเครื่องจักรเสมอ
โดยทั่วไป ER70S-6 มีระดับแมงกานีสและซิลิกอนดีออกซิไดเซอร์ที่สูงกว่า ทำให้มีความทนทานต่อขนาดโรงงานที่จำกัดหรือการเกิดออกซิเดชันของพื้นผิวได้ดียิ่งขึ้น โดยทั่วไปแล้ว ER70S-3 จะเกี่ยวข้องกับพื้นผิวเหล็กที่สะอาดกว่า แนะนำให้เตรียมโลหะพื้นฐานที่เหมาะสมสำหรับทั้งสองอย่าง
ผลิตภัณฑ์ KYA ER70S-6 ที่อธิบายไว้ในหน้านี้เคลือบด้วยทองแดง การเคลือบรองรับการสัมผัสทางไฟฟ้าและการป้อนลวดที่สม่ำเสมอเมื่อระบบการเชื่อมได้รับการบำรุงรักษาอย่างถูกต้อง
กลุ่มผลิตภัณฑ์ KYA ปัจจุบันมี เส้นผ่านศูนย์กลาง 0.8 มม. 0.9 มม. 1.0 มม. 1.2 มม. และ 1.6 มม .
ปัจจุบัน KYA แสดงรายการ ขนาด 5 กก., 15 กก. และ 20 กก . ตัวเลือกสปูล ตรวจสอบเส้นผ่านศูนย์กลางแกนม้วนสายและการกำหนดค่าดุมที่แน่นอนที่ตัวป้อนลวดต้องการเมื่อทำการสั่งซื้อ
ปริมาณสารกำจัดออกซิไดซ์ที่สูงกว่าทำให้ทนทานต่อขนาดโรงงานที่จำกัดหรือการเกิดออกซิเดชันที่พื้นผิวเบาได้ดีกว่าลวดแข็งที่มีสารกำจัดออกซิไดเซอร์ที่ต่ำกว่าบางชนิด แต่สนิมที่หนักมาก น้ำมัน สี และการปนเปื้อนก็ควรถูกกำจัดออกไปตามวิธีปฏิบัติการเชื่อมตามปกติ
ER70S-6 สามารถใช้ในตำแหน่งการเชื่อมได้หลายตำแหน่ง เมื่อโหมดการถ่ายโอน เส้นผ่านศูนย์กลางของเส้นลวด พารามิเตอร์ และขั้นตอนที่ผ่านการรับรองที่เลือกไว้รองรับตำแหน่งนั้น ความสามารถในการวางตำแหน่งการเชื่อมไม่ควรพิจารณาจากการจำแนกประเภทของสายไฟเพียงอย่างเดียว
ER70S-6 ใช้ในการผลิตภาชนะรับความดันที่เลือก แต่การใช้งานที่ควบคุมด้วยโค้ดจำเป็นต้องมีเอกสารประกอบโลหะเติมที่ถูกต้องและขั้นตอนการเชื่อมที่ผ่านการรับรองซึ่งตรงตามมาตรฐานการก่อสร้างที่เกี่ยวข้อง
ระบุเส้นผ่านศูนย์กลางลวดที่ต้องการ น้ำหนักแกนม้วนสาย ประเภทของแกนม้วนสาย แก๊สป้องกัน การใช้งาน ปริมาณ เอกสารทดสอบที่จำเป็น บรรจุภัณฑ์ และตลาดปลายทาง
ผู้ซื้อที่ต้องการเอกสารเกี่ยวกับคุณสมบัติทางเคมีหรือทางกลควรระบุใบรับรองที่จำเป็นหรือรายงานการทดสอบเป็นชุดเมื่อขอใบเสนอราคาเพื่อให้สามารถยืนยันความพร้อมในการสั่งซื้อได้
ถามเกี่ยวกับ ER70S-6 ลวดเชื่อมKYA เป็นผู้จัดหาลวดเชื่อม MIG เหล็กอ่อน ER70S-6 สำหรับผู้จัดจำหน่ายการเชื่อม โรงงานโครงสร้างเหล็ก ผู้ผลิตเครื่องจักร ซัพพลายเออร์ยานยนต์ อู่ต่อเรือ โรงงานผลิต และผู้ใช้ในอุตสาหกรรมอื่น ๆ
สำหรับใบเสนอราคา ให้ระบุ เส้นผ่านศูนย์กลางลวด ER70S-6 น้ำหนักแกนม้วนสาย การกำหนดค่าแกนม้วนสาย ก๊าซป้องกัน ปริมาณ ข้อกำหนดด้านเอกสารประกอบ และตลาดปลายทาง.
ขอใบเสนอราคาจำนวนมาก