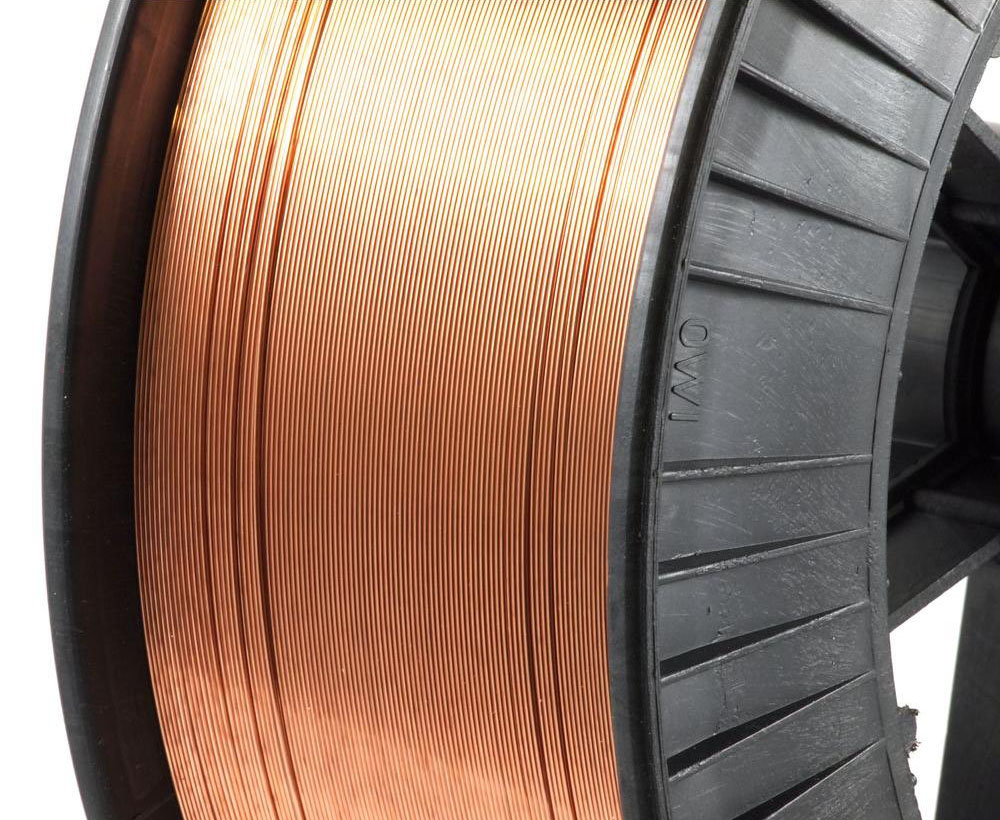
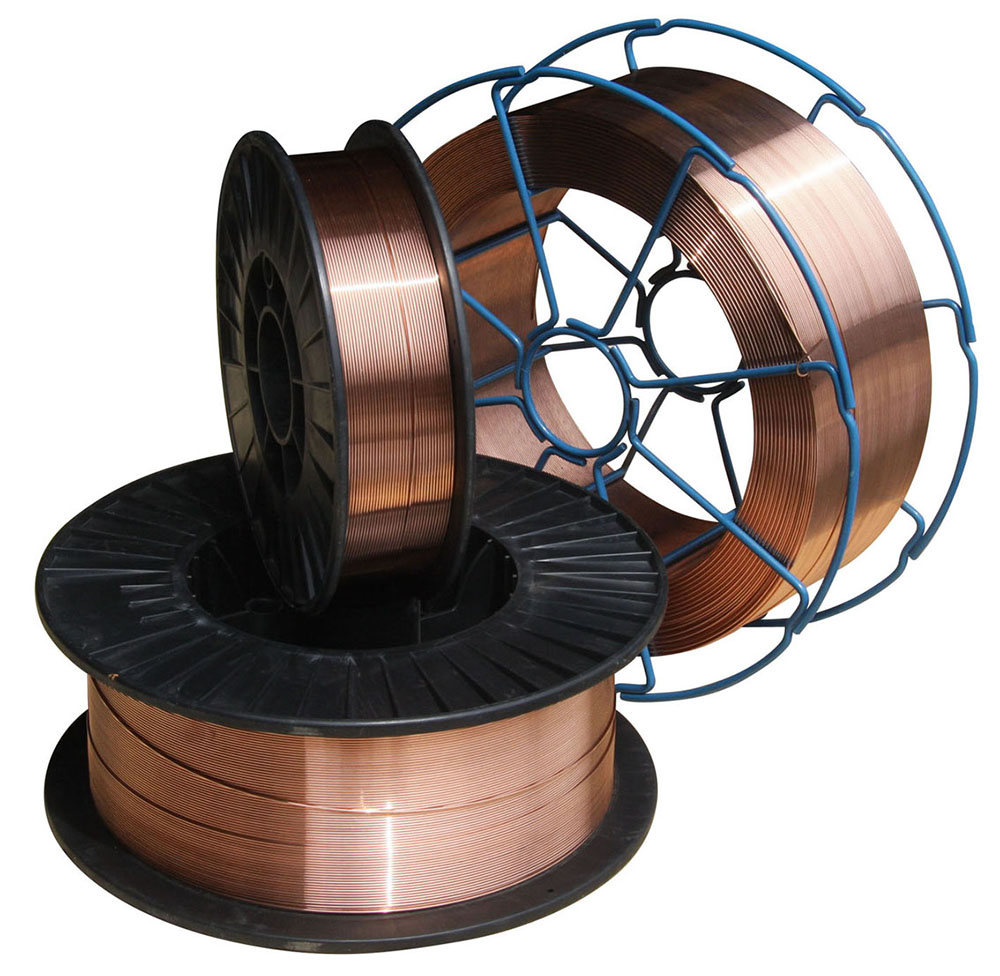
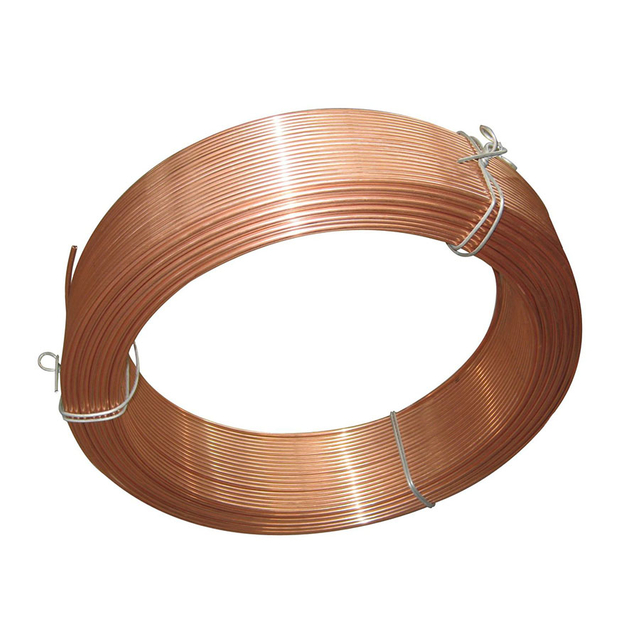
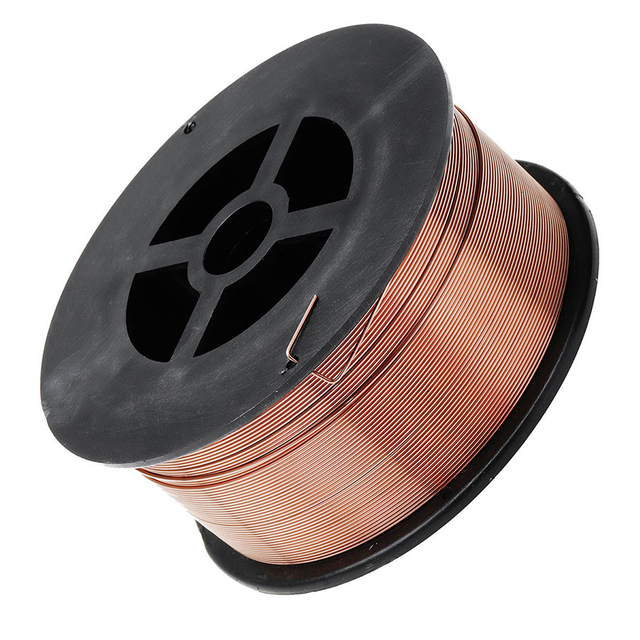
KYA ER70S-6 Mild Steel MIG Welding Wire är en kopparbelagd massiv tråd för gasmetallbågsvetsning (GMAW / MIG) av mjukt stål och lämpliga kol-manganstål. Den är designad för användning med 100 % CO2 eller Argon/CO2 blandad skyddsgas vid allmän tillverkning, stålkonstruktioner, maskiner, fordon, varvsindustrin och andra industriella svetsapplikationer.
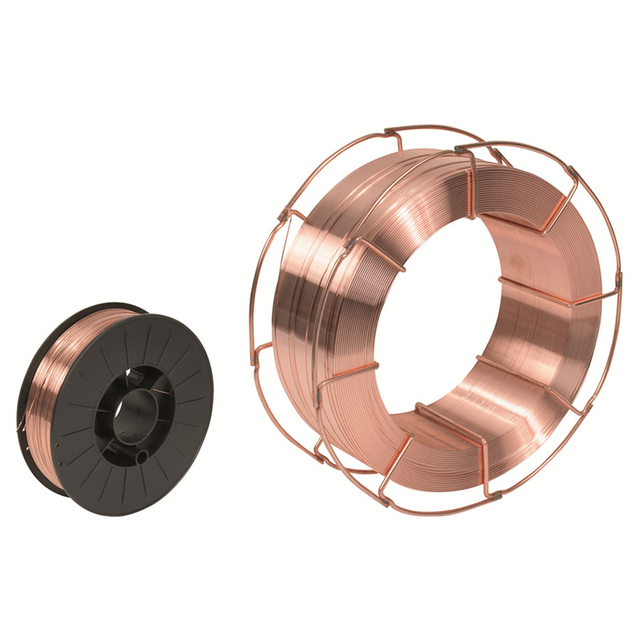
Tillgängliga tråddiametrar inkluderar 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm och 1,6 mm , med 5 kg, 15 kg och 20 kg spolealternativ . Produkten är listad som AWS A5.18 ER70S-6 / ER50-6.
ER70S-6 innehåller mangan- och kiseldeoxidationsmedel som stödjer stabil svetsprestanda på korrekt preparerat mjukt stål och ger större tolerans mot lätt kvarnbeläggning eller ytoxidation än solida trådar med lägre deoxidationsmedel. Basmetall ska fortfarande rengöras enligt svetsproceduren närhelst det är praktiskt möjligt.
| Specifikationsdetaljer | |
|---|---|
| Produkttyp | Mild Steel Solid MIG / GMAW Svetstråd |
| AWS-klassificering | AWS A5.18 ER70S-6 |
| Relaterat betyg | ER50-6 |
| Trådtyp | Solid tråd |
| Baslegeringstyp | Mild stål / kol-mangan stål |
| Yta | Kopparbelagd |
| Tillgängliga diametrar | 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm |
| Spolvikt | 5 kg, 15 kg, 20 kg |
| Spool Referens | D200 / D270 / D300-konfigurationer beroende på tråddiameter och paket; bekräfta exakt spole innan du beställer |
| Svetsprocess | GMAW / MIG-svetsning |
| Skyddsgas | 100 % CO2 eller Argon/CO2 blandad gas |
| Polaritet | DCEP används normalt för solid ER70S-6 GMAW; följ svetsproceduren och utrustningskraven |
| Typiska applikationer | Allmän tillverkning, stålkonstruktioner, maskiner, fordon, skeppsbyggnad, broar, tryckkärl och konstruktion |
ER70S-6 är en AWS-klassificering för solid svetstråd av kolstål. Att förstå beteckningen hjälper svetsdistributörer och tillverkare att välja rätt tillsatsmetall.
| Beteckning | Betydelse |
|---|---|
| ER | Elektrod eller stavfyllningsmetall |
| 70 | 70 ksi minsta draghållfasthetsklassificering enligt tillämplig AWS-specifikation |
| S | Solid tråd |
| 6 | Identifierar ER70S-6 kemiklassificeringen, inklusive dess mangan- och kiseldeoxiderande sortiment |
| Grade | AWS Klassificering | Diameter | Package |
|---|---|---|---|
| ER50-6 | ER70S-6 | 0,8 mm | 5 / 15 / 20 kg per spole |
| ER50-6 | ER70S-6 | 0,9 mm | 5 / 15 / 20 kg per spole |
| ER50-6 | ER70S-6 | 1,0 mm | 5 / 15 / 20 kg per spole |
| ER50-6 | ER70S-6 | 1,2 mm | 5 / 15 / 20 kg per spole |
| ER50-6 | ER70S-6 | 1,6 mm | 5 / 15 / 20 kg per spole |
| ER50-G | ER70S-G | 1,0–1,6 mm | 15 / 20 kg per spole – relaterad kvalitetsreferens |
Den korrekta tråddiametern beror på basmetalltjocklek, överföringsläge, svetsström, krav på avsättningshastighet, fogdesign och svetsutrustning. Drivrullar, foder och kontaktspets bör också matcha den valda tråddiametern.
Följande värden är de typiska kemiska sammansättningsdata som för närvarande listas av KYA för denna ER70S-6-produkt. För specifikationskontrollerade projekt, begär tillämpligt materialcertifikat eller batchtestrapport före användning.
| C | Mn | Si | P | S | Ni | Cr | Cu | V |
|---|---|---|---|---|---|---|---|---|
| 0,08 % | 1,51 % | 0,89 % | 0,015 % | 0,013 % | 0,016 % | 0,021 % | 0,18 % | 0,003 % |
ER70S-6 använder mangan och kisel som viktiga deoxiderande element. Dessa element reagerar med syre under svetsning och hjälper till att minska svetsmetallporositeten orsakad av begränsade mängder ytoxidation eller kvarnavlagringar.
Denna högre nivå av deoxidationsmedel är en anledning till att ER70S-6 är allmänt vald för allmän tillverkning. Det ska inte tolkas som tillåtelse att svetsa igenom kraftig rost, olja, färg eller föroreningar; normal svetsförberedelse är fortfarande viktig.
KYA listar för närvarande följande representativa egenskaper av deponerad metall under CO2-skyddsgas. Faktiska testresultat beror på trådsats, skyddsgas, svetsningsprocedur, värmetillförsel och testförhållanden.
| Draghållfasthet | Sträckhållfasthet | Förlängning | Slagenergitest | Temperatur | Skyddsgas |
|---|---|---|---|---|---|
| 545 MPa | 452 MPa | 29 % | 91 J | -30°C | CO2 |
| Skyddsgas | Allmänna svetsegenskaper |
|---|---|
| 100% CO2 | Gemensam ekonomisk skyddsgas för ER70S-6; ger generellt stark penetration men kan producera mer stänk än argonrika blandningar beroende på svetsparametrarna. |
| Ar / CO2 blandad gas | Argonrika blandningar kan ge en jämnare ljusbåge, minskat stänk och olika överföringsegenskaper beroende på exakt gasförhållande och svetsparametrar. |
KYA listar för närvarande 100 % CO2 och argon med cirka 5–20 % CO2 som tillämpliga skyddsgaskonfigurationer. Gasvalet bör följa erforderligt överföringsläge, svetspenetration, vulstprofil, sprutnivå och kvalificerad svetsprocedur.
Följande värden är de parameterområden som för närvarande listas av KYA. De bör användas som startreferenser snarare än fasta inställningar. Slutström och spänning beror på basmetalltjocklek, fogdesign, trådmatningshastighet, skyddsgas, överföringsläge, svetsposition och strömkälla.
| Ledningsdiameter | Strömområde | Spänningsområde | Referensström |
|---|---|---|---|
| 0,8 mm | 50–120 A | 15–22 V | 100 A |
| 1,0 mm | 70–180 A | 18–24 V | 150 A |
| 1,2 mm | 80–350 A | 18–34 V | 280 A |
| 1,6 mm | 140–500 A | 20–42 V | 350 A |
| Funktion | ER70S-6 | ER70S-3 |
|---|---|---|
| Trådtyp | Solid MIG-tråd av mjukt stål | Solid MIG-tråd av mjukt stål |
| Nivå av deoxidationsmedel | Generellt högre halt av Mn/Si-deoxidationsmedel | Generellt lägre deoxidationsmedelshalt än ER70S-6 |
| Ytskick | Mer tolerant mot begränsad lätt kvarnskala eller oxidation, även om rengöring fortfarande rekommenderas | Typiskt föredraget på renare basmaterial |
| Typisk användning | Allmän tillverkning, fordonsindustri, strukturell och industriell svetsning | Allmän tillverkning med lämpligt förberett basmaterial |
Kopparbeläggning stöder konsekvent elektrisk kontakt mellan ledningen och kontaktspetsen under GMAW-drift.
En konsekvent trådyta och spollindning hjälper till att stödja smidig matning genom drivrullarna, fodret och kontaktspetsen. Matningsprestanda beror också på korrekt matarinställning och förbrukningsmaterials skick.
Konsekvent tråddiameter, kemi och matning bidrar till stabilt bågbeteende när svetsparametrar och skyddsgas är korrekt valda.
ER70S-6 används ofta för att svetsa ramar av mjukt stål, tillverkade komponenter, konsoler, sammansättningar och allmänt industriellt stålarbete.
Tråden kan användas i strukturell tillverkning där tillsatsmetallklassificeringen, basstål och kvalificerad svetsprocedur uppfyller tillämpliga projektkrav.
Tillämpningar inkluderar fordonskomponenter, fordonsramar, trailers och andra produktionsmiljöer som kräver repeterbar solid-wire MIG-svetsning.
Ingenjörsmaskiner, jordbruksutrustning och tillverkade maskinkomponenter är vanliga applikationer för ER70S-6 solid svetstråd.
ER70S-6 används i skeppsbyggnad och tung tillverkning där tillämplig svetsprocedur, basmaterial och projektspecifikation tillåter denna tillsats-metallklassificering.
Klassificeringen kan användas i utvald tryckkärl och rörtillverkning, men kodkontrollerat arbete bör följa kvalificerad WPS, tillämplig konstruktionskod och erforderlig tillsatsmetallcertifiering.
| Diameter | Allmänt urvalsövervägande |
|---|---|
| 0,8 mm | Svetsning med lägre strömstyrka, tunnare material och applikationer som kräver finare värmetillförselkontroll |
| 0,9 mm | Allmän lätt till medium tillverkning och vanliga MIG-utrustningskonfigurationer |
| 1,0 mm | Allmän tillverkning som kräver en balans mellan avsättningshastighet och strömintervall |
| 1,2 mm | Medel-till-tung tillverkning och högre deponeringskrav |
| 1,6 mm | Industriell svetsning med högre ström och tyngre tillverkning där utrustning och procedur stödjer trådstorleken |
| Information om köpinformation | att tillhandahålla |
|---|---|
| Klassificering | ER70S-6 / ER50-6 |
| Tråddiameter | 0,8, 0,9, 1,0, 1,2 eller 1,6 mm |
| Spolvikt | 5 kg, 15 kg eller 20 kg |
| Spoltyp | Bekräfta D200, D270, D300 eller önskat matarkompatibelt paket |
| Skyddsgas | CO2 eller erforderlig Ar/CO2-blandning |
| Ansökan | Allmän tillverkning, konstruktionsstål, bilindustri, skeppsbyggnad, maskiner eller annan industriell svetsning |
| Obligatorisk dokumentation | Ange materialcertifikat, batchtestrapport eller annan dokumentation som krävs för projektet |
| Kvantitet | Spolar, kartonger, pallar eller årlig inköpsvolym |
| Förpackning | Standardförpackning eller obligatorisk förpackning med eget märke |
ER70S-6 är en solid MIG-svetstråd av mjukt stål som används för allmän tillverkning, konstruktionsstål, fordonskomponenter, maskineri, skeppsbyggnad och många andra kolstålsvetsapplikationer.
ER70S-6 är klassificerad som en solid svetstråd av mjukt stål/kol-mangan. Det ska inte beskrivas som #45 högkolhaltigt stål.
ER70S-6 kan användas med 100 % CO2 eller lämpliga argon/CO2 blandade skyddsgaser. Gasblandningen påverkar penetration, ljusbågsegenskaper, överföringsläge, pärlprofil och stänknivå.
Ja. 100 % CO2 är en vanlig skyddsgas med ER70S-6 solid tråd. Svetsparametrar bör justeras för vald tråddiameter, överföringsläge och skarv.
Ja. Argonrika CO2-blandningar används i stor utsträckning med ER70S-6 och kan ge jämnare bågegenskaper och minskat stänk jämfört med 100 % CO2 under lämpliga förhållanden.
ER70S-6 massiv MIG-tråd svetsas normalt med DCEP, vilket betyder positiv likströmselektrod. Följ alltid trådspecifikationen, svetsproceduren och maskininställningskraven.
ER70S-6 innehåller i allmänhet högre nivåer av mangan och kiseldeoxidationsmedel, vilket ger den större tolerans mot begränsad beläggning eller ytoxidation. ER70S-3 förknippas i allmänhet med renare stålytor. Korrekt förberedelse av basmetall rekommenderas för båda.
KYA ER70S-6-produkten som beskrivs på denna sida är kopparbelagd. Beläggningen stöder elektrisk kontakt och konsekvent trådmatning när svetssystemet underhålls korrekt.
Det nuvarande KYA-produktsortimentet listar på 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm och 1,6 mm . diametrar
KYA listar för närvarande 5 kg, 15 kg och 20 kg spolalternativ. Bekräfta den exakta spoldiametern och navkonfigurationen som krävs av trådmataren vid beställning.
Dess högre halt av desoxideringsmedel ger mer tolerans mot begränsad kvarnskala eller lätt ytoxidation än vissa fasta trådar med lägre desoxidationsmedel, men kraftig rost, olja, färg och föroreningar bör fortfarande avlägsnas enligt normal svetspraxis.
ER70S-6 kan användas i flera svetspositioner när valt överföringsläge, tråddiameter, parametrar och kvalificerad procedur stödjer den positionen. Svetspositionsförmågan bör inte bestämmas enbart utifrån trådklassificeringen.
ER70S-6 används i utvald tillverkning av tryckkärl, men kodkontrollerade applikationer kräver korrekt tillsats-metalldokumentation och en kvalificerad svetsprocedur som uppfyller tillämplig konstruktionsstandard.
Ange erforderlig tråddiameter, spolvikt, spoltyp, skyddsgas, applikation, kvantitet, erforderliga testdokument, förpackning och destinationsmarknad.
Köpare som behöver dokumentation om kemiska eller mekaniska egenskaper bör ange det erforderliga certifikatet eller batchtestrapporten när de begär en offert så att tillgängligheten kan bekräftas för beställningen.
Fråga om ER70S-6 svetstrådKYA levererar ER70S-6 MIG-svetstråd av mjukt stål till svetsdistributörer, stålkonstruktionsfabriker, maskintillverkare, billeverantörer, skeppsvarv, tillverkningsanläggningar och andra industriella användare.
För offerter, ange erforderlig ER70S-6 tråddiameter, spolvikt, spolkonfiguration, skyddsgas, kvantitet, dokumentationskrav och destinationsmarknad.
Begär en bulkoffert