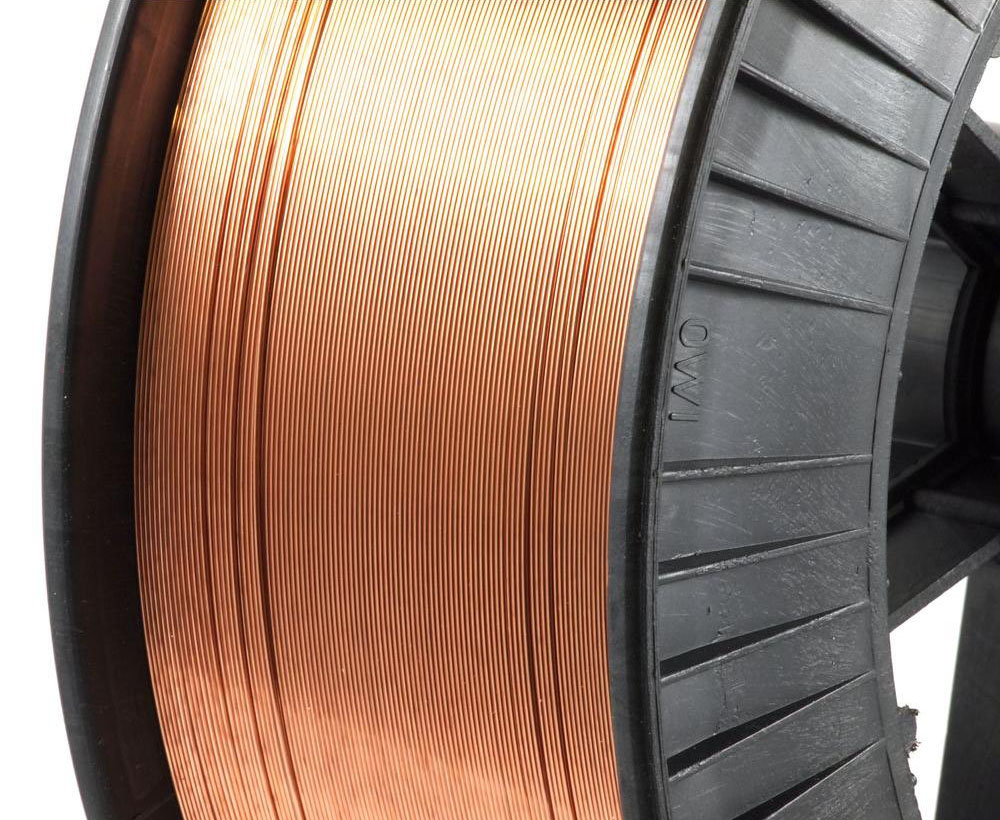
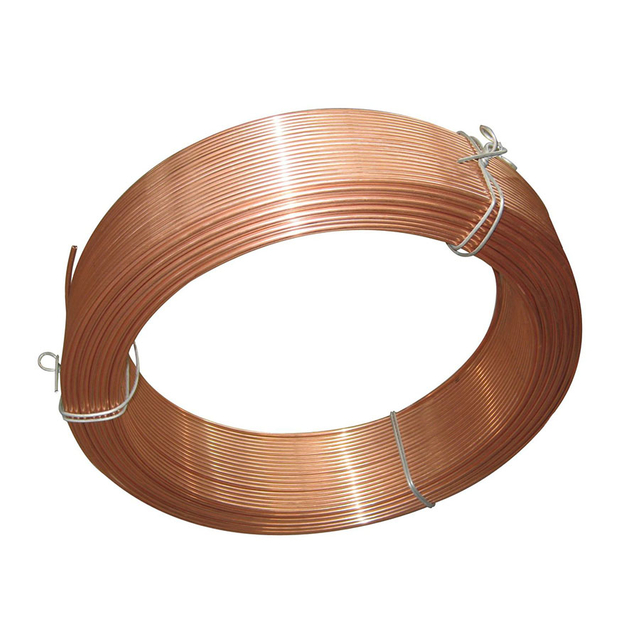
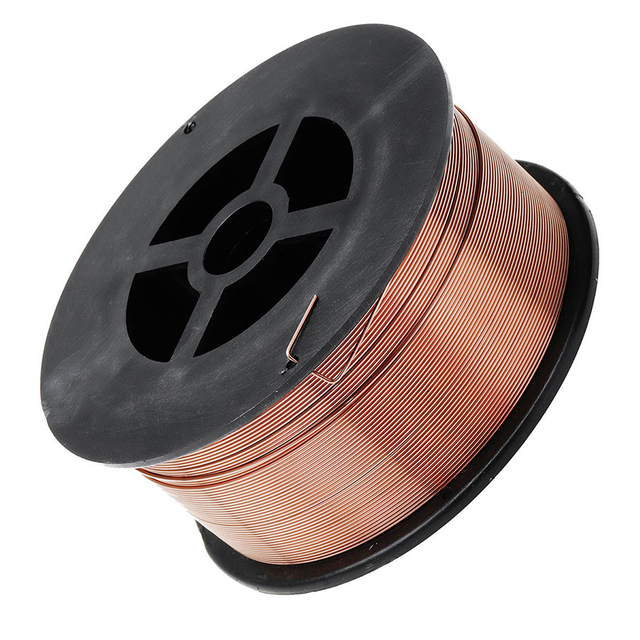
KYA ER70S-6 Mild Steel MIG Drut spawalniczy to drut lity pokryty miedzią, przeznaczony do spawania łukowego w osłonie gazowej (GMAW/MIG) stali miękkiej i odpowiednich stali węglowo-manganowych. Jest przeznaczony do stosowania z gazem osłonowym zawierającym 100% CO2 lub argon/CO2 w ogólnej produkcji, konstrukcjach stalowych, maszynach, przemyśle motoryzacyjnym, stoczniowym i innych przemysłowych zastosowaniach spawalniczych.
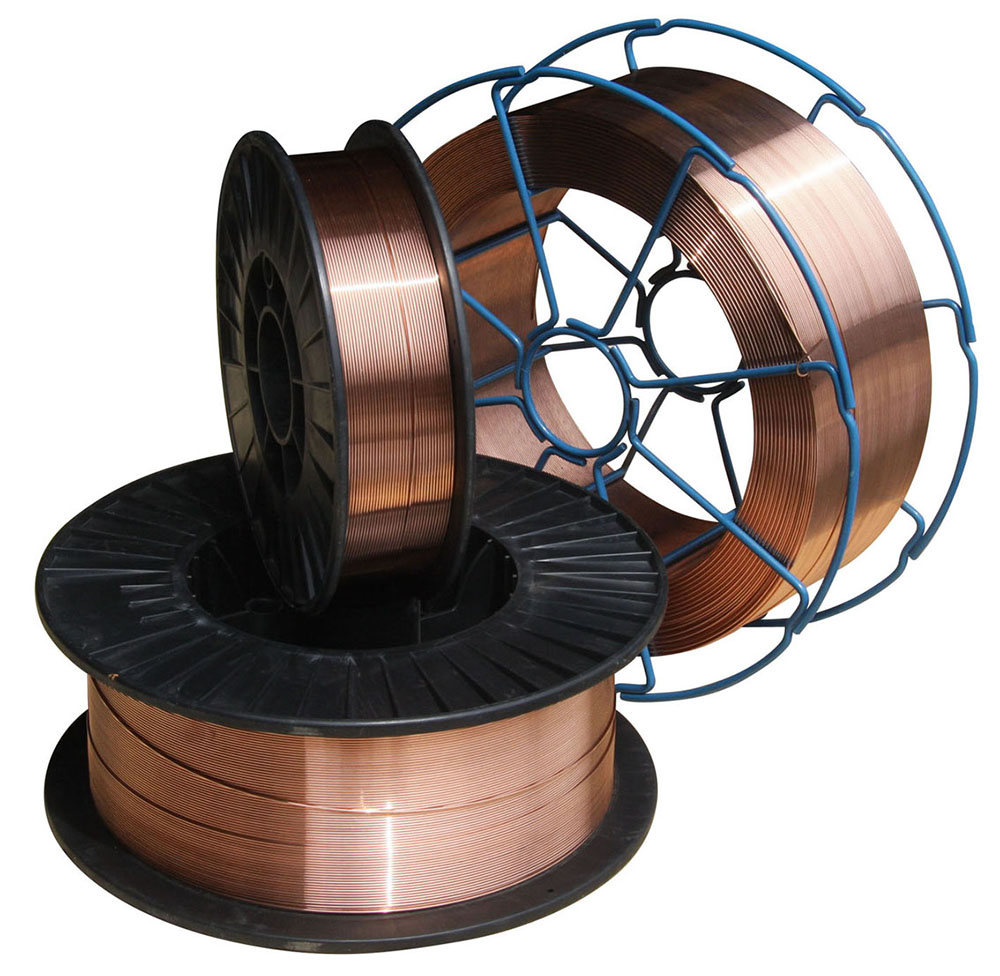
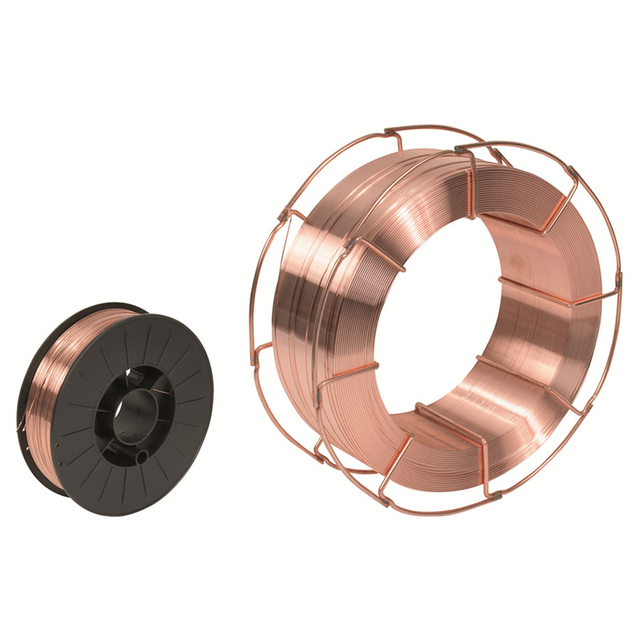
Dostępne średnice drutu obejmują 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm i 1,6 mm , z opcjami szpuli 5 kg, 15 kg i 20 kg . Produkt jest wymieniony jako AWS A5.18 ER70S-6 / ER50-6.
ER70S-6 zawiera odtleniacze manganu i krzemu, które zapewniają stabilną wydajność spawania odpowiednio przygotowanej stali miękkiej i zapewniają większą tolerancję na lekką zgorzelinę walcowniczą lub utlenianie powierzchniowe niż druty pełne o mniejszej zawartości odtleniacza. Jeśli jest to możliwe, metal nieszlachetny powinien być nadal czyszczony zgodnie z procedurą spawania.
| specyfikacji | Szczegóły |
|---|---|
| Typ produktu | Stal miękka MIG / GMAW Drut spawalniczy |
| Klasyfikacja AWS | AWS A5.18 ER70S-6 |
| Powiązana ocena | ER50-6 |
| Typ drutu | Solidny drut |
| Podstawowy typ stopu | Stal miękka / stal węglowo-manganowa |
| Powierzchnia | Pokryty miedzią |
| Dostępne średnice | 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm |
| Waga szpuli | 5kg, 15kg, 20kg |
| Odniesienie do szpuli | Konfiguracje D200 / D270 / D300 w zależności od średnicy drutu i opakowania; potwierdź dokładną szpulę przed złożeniem zamówienia |
| Proces spawania | Spawanie metodą GMAW/MIG |
| Gaz osłonowy | Gaz mieszany 100% CO2 lub argon/CO2 |
| Biegunowość | DCEP jest zwykle używany do stałego ER70S-6 GMAW; postępuj zgodnie z procedurą spawania i wymaganiami dotyczącymi sprzętu |
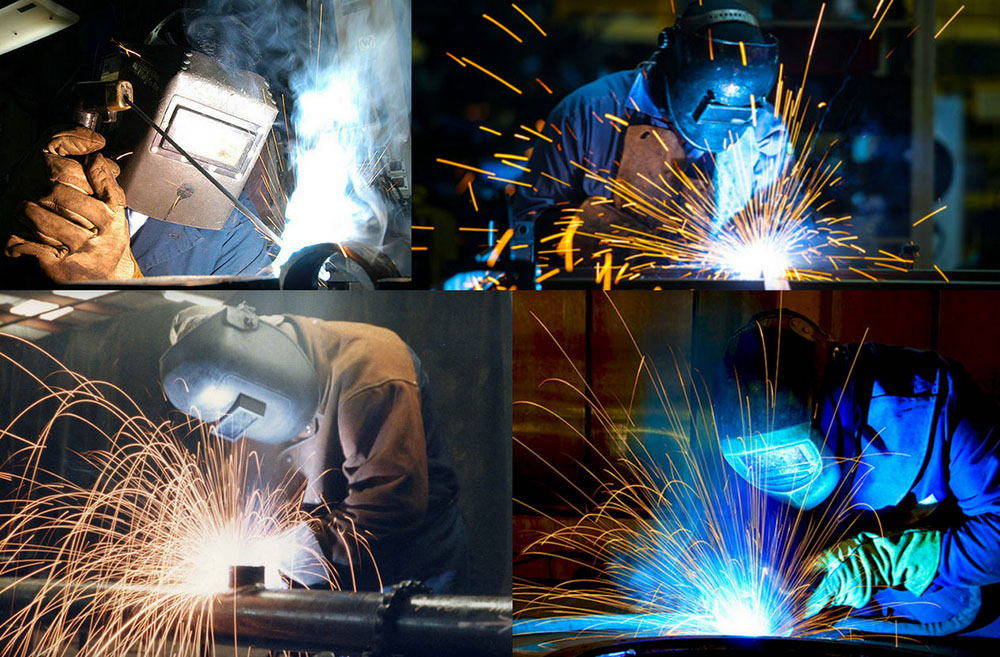
| Typowe zastosowania | Produkcja ogólna, konstrukcje stalowe, maszyny, motoryzacja, przemysł stoczniowy, mosty, zbiorniki ciśnieniowe i budownictwo |
ER70S-6 to klasyfikacja AWS dla litego drutu spawalniczego ze stali węglowej. Zrozumienie oznaczenia pomaga dystrybutorom i producentom materiałów spawalniczych w wyborze odpowiedniego spoiwa.
| Oznaczenie | Znaczenie |
|---|---|
| Ostry dyżur | Metal wypełniający elektrodę lub pręt |
| 70 | Minimalna klasyfikacja wytrzymałości na rozciąganie 70 ksi zgodnie z obowiązującą specyfikacją AWS |
| S | Solidny drut |
| 6 | Identyfikuje klasyfikację chemiczną ER70S-6, w tym zakres odtleniaczy manganu i krzemu |
| klasy | AWS | średnicy | Pakiet |
|---|---|---|---|
| ER50-6 | ER70S-6 | 0,8 mm | 5 / 15 / 20kg na szpulę |
| ER50-6 | ER70S-6 | 0,9 mm | 5 / 15 / 20kg na szpulę |
| ER50-6 | ER70S-6 | 1,0 mm | 5 / 15 / 20kg na szpulę |
| ER50-6 | ER70S-6 | 1,2 mm | 5 / 15 / 20kg na szpulę |
| ER50-6 | ER70S-6 | 1,6 mm | 5 / 15 / 20kg na szpulę |
| ER50-G | ER70S-G | 1,0–1,6 mm | 15 / 20 kg na szpulę – odpowiedni gatunek |
Prawidłowa średnica drutu zależy od grubości metalu nieszlachetnego, sposobu przenoszenia, prądu spawania, wymaganej szybkości stapiania, konstrukcji złącza i sprzętu spawalniczego. Rolki napędowe, wykładzina i końcówka stykowa powinny również pasować do wybranej średnicy drutu.
Poniższe wartości to typowe dane dotyczące składu chemicznego aktualnie wymienione przez KYA dla tego produktu ER70S-6. W przypadku projektów objętych kontrolą specyfikacji przed użyciem należy zażądać odpowiedniego certyfikatu materiałowego lub raportu z testu partii.
| C | Mn | Si | PS | Ni | Cr | Cu | | V |
|---|---|---|---|---|---|---|---|---|
| 0,08% | 1,51% | 0,89% | 0,015% | 0,013% | 0,016% | 0,021% | 0,18% | 0,003% |
ER70S-6 wykorzystuje mangan i krzem jako ważne pierwiastki odtleniające. Pierwiastki te reagują z tlenem podczas spawania i pomagają zmniejszyć porowatość metalu spoiny spowodowaną ograniczonym stopniem utleniania powierzchni lub zgorzeliny walcowniczej.
Ten wyższy poziom odtleniacza jest jednym z powodów, dla których ER70S-6 jest powszechnie wybierany do ogólnej produkcji. Nie należy tego interpretować jako zezwolenia na spawanie przez intensywną rdzę, olej, farbę lub zanieczyszczenia; normalne przygotowanie spoiny pozostaje ważne.
KYA obecnie wymienia następujące reprezentatywne właściwości stopionych metali w ramach gazu osłonowego CO2. Rzeczywiste wyniki testów zależą od partii drutu, gazu osłonowego, procedury spawania, doprowadzonego ciepła i warunków testu.
| Wytrzymałość na rozciąganie | Granica plastyczności | Wydłużenie Test | energii uderzenia | Temperatura | Gaz osłonowy |
|---|---|---|---|---|---|
| 545 MPa | 452 MPa | 29% | 91 j | -30°C | CO2 |
| gazu osłonowego | Ogólna charakterystyka spawania |
|---|---|
| 100% CO2 | Powszechny, ekonomiczny gaz osłonowy do ER70S-6; generalnie zapewnia silną penetrację, ale może wytwarzać więcej odprysków niż mieszanki bogate w argon, w zależności od parametrów spawania. |
| Mieszanka gazów Ar/CO2 | Mieszanki bogate w argon mogą zapewnić gładszy łuk, zmniejszone odpryski i różne właściwości przenoszenia w zależności od dokładnego stosunku gazu i parametrów spawania. |
KYA obecnie wymienia 100% CO2 i argon z około 5–20% CO2 jako odpowiednie konfiguracje gazu osłonowego. Wybór gazu powinien uwzględniać wymagany tryb przenoszenia, penetrację spoiny, profil ściegu, poziom odprysków i kwalifikowaną procedurę spawania.
Poniższe wartości to zakresy parametrów aktualnie wyszczególnione przez KYA. Należy je stosować jako odniesienia początkowe, a nie stałe ustawienia. Końcowy prąd i napięcie zależą od grubości metalu podstawowego, konstrukcji złącza, prędkości podawania drutu, gazu osłonowego, trybu przenoszenia, pozycji spawania i źródła prądu.
| drutu | Zakres prądu | Zakres napięcia Prąd odniesienia | Średnica |
|---|---|---|---|
| 0,8 mm | 50–120 A | 15–22 V | 100 A |
| 1,0 mm | 70–180 A | 18–24 V | 150 A |
| 1,2 mm | 80–350 A | 18–34 V | 280 A |
| 1,6 mm | 140–500 A | 20–42 V | 350 A |
| Cecha | ER70S-6 | ER70S-3 |
|---|---|---|
| Typ drutu | Solidny drut MIG ze stali miękkiej | Solidny drut MIG ze stali miękkiej |
| Poziom odtleniacza | Generalnie wyższa zawartość odtleniacza Mn/Si | Ogólnie niższa zawartość odtleniacza niż ER70S-6 |
| Stan powierzchni | Bardziej tolerancyjny na ograniczoną lekką zgorzelinę walcowniczą lub utlenianie, chociaż nadal zalecane jest czyszczenie | Zwykle preferowany na czystszym materiale bazowym |
| Typowe zastosowanie | Produkcja ogólna, spawanie motoryzacyjne, konstrukcyjne i przemysłowe | Ogólna obróbka z odpowiednio przygotowanego materiału bazowego |
Powłoka miedziana zapewnia stały kontakt elektryczny pomiędzy drutem a końcówką stykową podczas operacji GMAW.
Stała powierzchnia drutu i nawinięcie szpuli zapewniają płynne podawanie drutu przez rolki napędowe, prowadnicę i końcówkę kontaktową. Wydajność podawania zależy również od prawidłowej konfiguracji podajnika i stanu materiałów eksploatacyjnych.
Stała średnica drutu, skład chemiczny i podawanie przyczyniają się do stabilnego zachowania łuku przy prawidłowym dobraniu parametrów spawania i gazu osłonowego.
ER70S-6 jest szeroko stosowany do spawania ram ze stali miękkiej, gotowych komponentów, wsporników, zespołów i ogólnych konstrukcji stalowych przemysłowych.
Drut może być stosowany w konstrukcjach konstrukcyjnych, gdzie klasyfikacja metalu dodatkowego, stal podstawowa i kwalifikowana procedura spawania spełniają obowiązujące wymagania projektu.
Zastosowania obejmują komponenty samochodowe, ramy pojazdów, przyczepy i inne środowiska produkcyjne wymagające powtarzalnego spawania drutem litym MIG.
Maszyny inżynieryjne, sprzęt rolniczy i gotowe elementy maszyn to typowe zastosowania litego drutu spawalniczego ER70S-6.
ER70S-6 jest stosowany w przemyśle stoczniowym i przemyśle ciężkim, gdzie odpowiednia procedura spawania, materiał podstawowy i specyfikacja projektu pozwalają na tę klasyfikację metalu dodatkowego.
Klasyfikację można stosować w przypadku wybranych zbiorników ciśnieniowych i rurociągów, ale prace kontrolowane przepisami powinny być zgodne z kwalifikowaną WPS, obowiązującymi przepisami konstrukcyjnymi i wymaganą certyfikacją metalu wypełniającego.
| średnicy | Ogólne uwagi dotyczące wyboru |
|---|---|
| 0,8 mm | Spawanie przy niższym natężeniu prądu, cieńszy materiał i zastosowania wymagające dokładniejszej kontroli dopływu ciepła |
| 0,9 mm | Ogólna produkcja lekkich i średnich materiałów oraz typowe konfiguracje sprzętu MIG |
| 1,0 mm | Ogólna produkcja wymagająca zrównoważenia szybkości osadzania i zakresu prądu |
| 1,2 mm | Produkcja średnio-ciężka i wyższe wymagania dotyczące osadzania |
| 1,6 mm | Spawanie przemysłowe przy wyższych prądach i cięższa produkcja, gdzie sprzęt i procedury obsługują rozmiar drutu |
| Informacje dotyczące zakupów | Informacje do przekazania |
|---|---|
| Klasyfikacja | ER70S-6 / ER50-6 |
| Średnica drutu | 0,8, 0,9, 1,0, 1,2 lub 1,6 mm |
| Waga szpuli | 5kg, 15kg lub 20kg |
| Typ szpuli | Potwierdź D200, D270, D300 lub wymagany pakiet kompatybilny z podajnikiem |
| Gaz osłonowy | CO2 lub wymagana mieszanina Ar/CO2 |
| Aplikacja | Produkcja ogólna, stal konstrukcyjna, motoryzacja, przemysł stoczniowy, maszyny lub inne spawanie przemysłowe |
| Wymagana dokumentacja | Określ certyfikat materiałowy, raport z testu partii lub inną dokumentację wymaganą dla projektu |
| Ilość | Szpule, kartony, palety lub roczny wolumen zakupów |
| Opakowanie | Opakowanie standardowe lub wymagane opakowanie pod marką własną |
ER70S-6 to pełny drut spawalniczy MIG ze stali miękkiej, stosowany do ogólnej produkcji, stali konstrukcyjnej, komponentów samochodowych, maszyn, przemysłu stoczniowego i wielu innych zastosowań w spawaniu stali węglowej.
ER70S-6 zalicza się do litych drutów spawalniczych ze stali miękkiej / węgla i manganu. Nie należy jej opisywać jako stali wysokowęglowej nr 45.
ER70S-6 można stosować ze 100% CO2 lub odpowiednią mieszanką argon/CO2. Mieszanka gazów wpływa na penetrację, charakterystykę łuku, sposób przenoszenia, profil ściegu i poziom odprysków.
Tak. 100% CO2 to powszechnie stosowany gaz osłonowy z drutem litym ER70S-6. Parametry spawania należy dobrać do wybranej średnicy drutu, sposobu przenoszenia i złącza.
Tak. Mieszanki CO2 bogate w argon są szeroko stosowane w ER70S-6 i mogą zapewnić gładszą charakterystykę łuku i zmniejszone rozpryski w porównaniu ze 100% CO2 w odpowiednich warunkach.
Drut lity MIG ER70S-6 jest zwykle spawany przy użyciu DCEP, co oznacza elektrodę prądu stałego dodatnią. Zawsze postępuj zgodnie ze specyfikacją drutu, procedurą spawania i wymaganiami dotyczącymi konfiguracji maszyny.
ER70S-6 generalnie zawiera wyższy poziom odtleniacza manganu i krzemu, co zapewnia mu większą tolerancję na ograniczoną zgorzelinę walcowniczą lub utlenianie powierzchniowe. ER70S-3 jest ogólnie kojarzony z czystszymi powierzchniami stalowymi. W obu przypadkach zalecane jest odpowiednie przygotowanie metalu nieszlachetnego.
Opisany na tej stronie produkt KYA ER70S-6 jest pokryty miedzią. Powłoka zapewnia kontakt elektryczny i równomierne podawanie drutu, gdy system spawalniczy jest prawidłowo konserwowany.
Aktualny asortyment produktów KYA obejmuje średnice 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm i 1,6 mm .
KYA oferuje obecnie opcje szpul 5 kg, 15 kg i 20 kg . Podczas składania zamówienia należy potwierdzić dokładną średnicę szpuli i konfigurację piasty wymaganą przez podajnik drutu.
Wyższa zawartość odtleniacza zapewnia większą tolerancję na ograniczoną zgorzelinę walcowniczą lub lekkie utlenianie powierzchniowe niż w przypadku niektórych drutów litych o niższej zawartości odtleniacza, ale ciężka rdza, olej, farba i zanieczyszczenia powinny mimo to zostać usunięte zgodnie z normalną praktyką spawalniczą.
ER70S-6 można używać w wielu pozycjach spawania, jeśli wybrany tryb przenoszenia, średnica drutu, parametry i kwalifikowana procedura obsługują tę pozycję. Zdolności do spawania nie należy określać na podstawie samej klasyfikacji drutu.
ER70S-6 jest używany w wybranych konstrukcjach zbiorników ciśnieniowych, ale zastosowania kontrolowane kodami wymagają prawidłowej dokumentacji spoiwa i kwalifikowanej procedury spawania, która spełnia obowiązujące normy konstrukcyjne.
Podaj wymaganą średnicę drutu, wagę szpuli, typ szpuli, gaz osłonowy, zastosowanie, ilość, wymagane dokumenty testowe, opakowanie i rynek docelowy.
Kupujący wymagający dokumentacji dotyczącej właściwości chemicznych lub mechanicznych powinni określić wymagany certyfikat lub raport z testu partii, prosząc o wycenę, aby móc potwierdzić dostępność zamówienia.
Zapytaj o ER70S-6 Drut spawalniczyKYA dostarcza drut spawalniczy MIG ze stali miękkiej ER70S-6 dla dystrybutorów spawalniczych, fabryk konstrukcji stalowych, producentów maszyn, dostawców motoryzacyjnych, stoczni, zakładów produkcyjnych i innych użytkowników przemysłowych.
W przypadku ofert należy podać wymaganą średnicę drutu ER70S-6, wagę szpuli, konfigurację szpuli, gaz osłonowy, ilość, wymagania dotyczące dokumentacji i rynek docelowy.
Poproś o wycenę zbiorczą