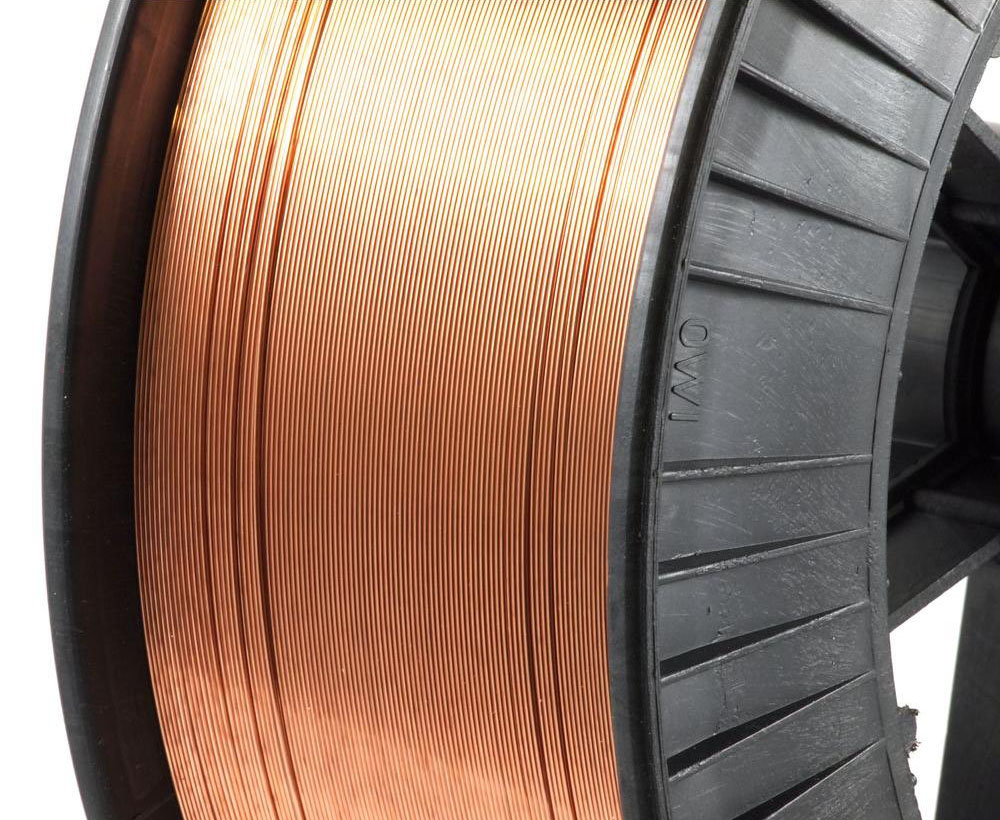
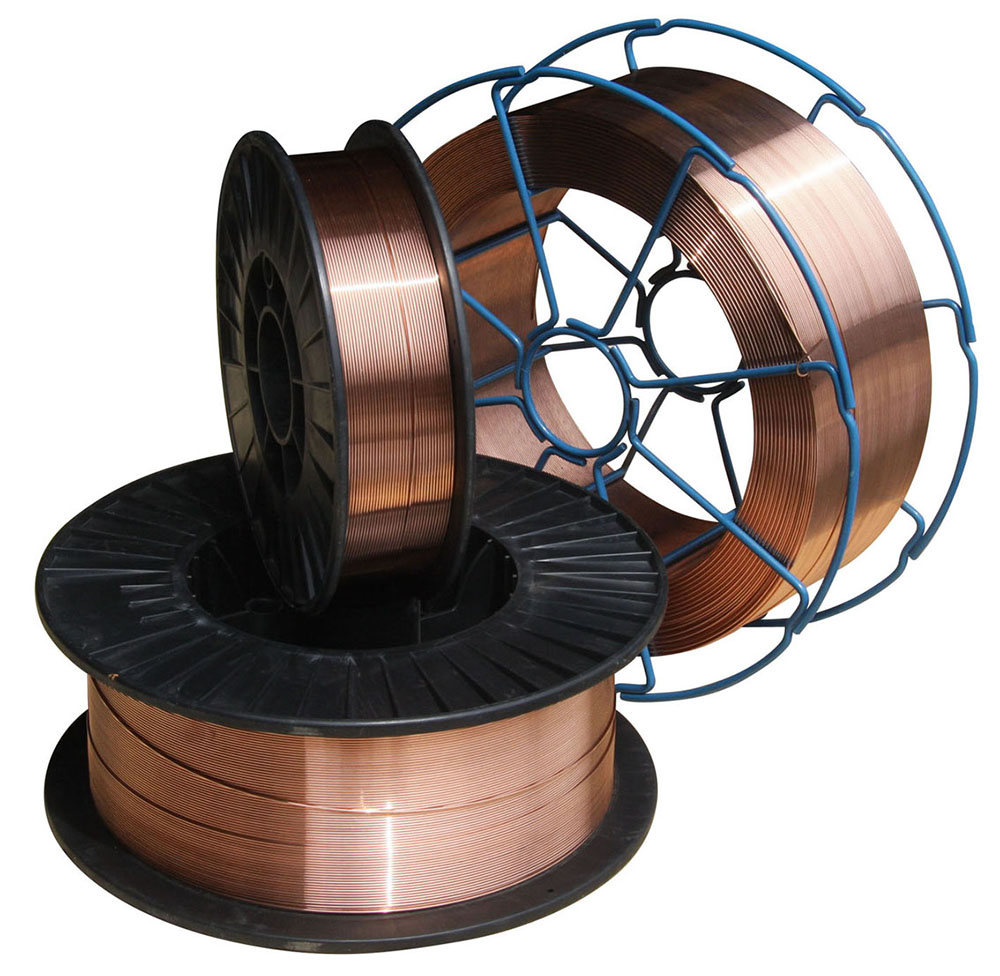
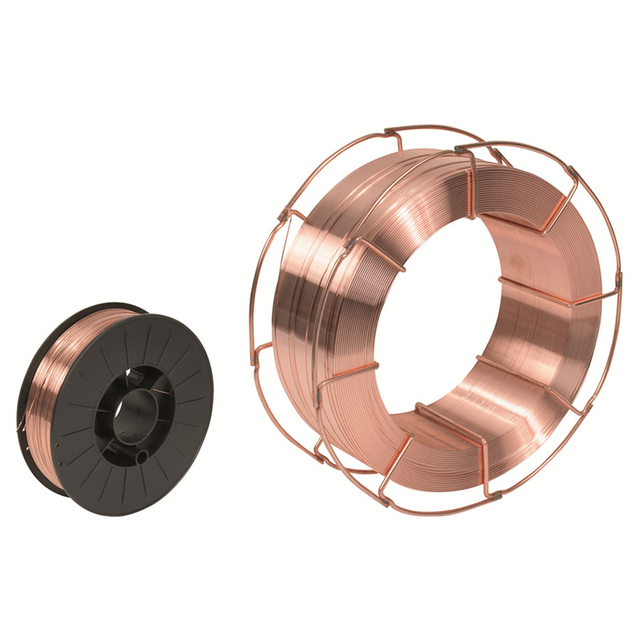
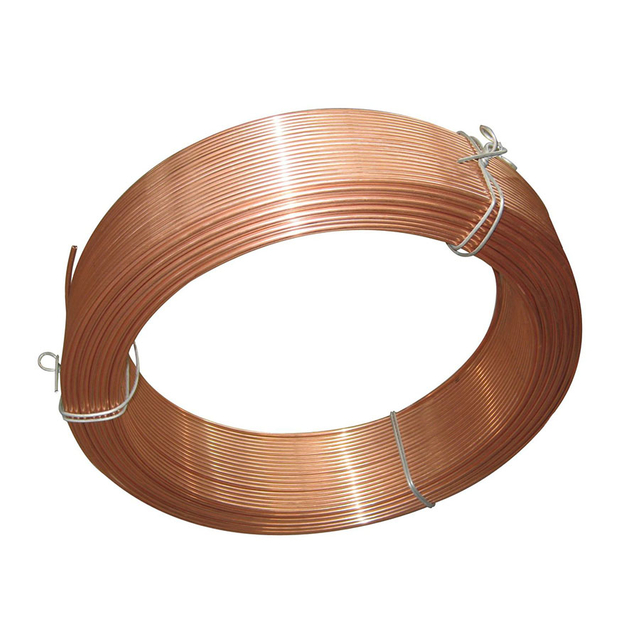
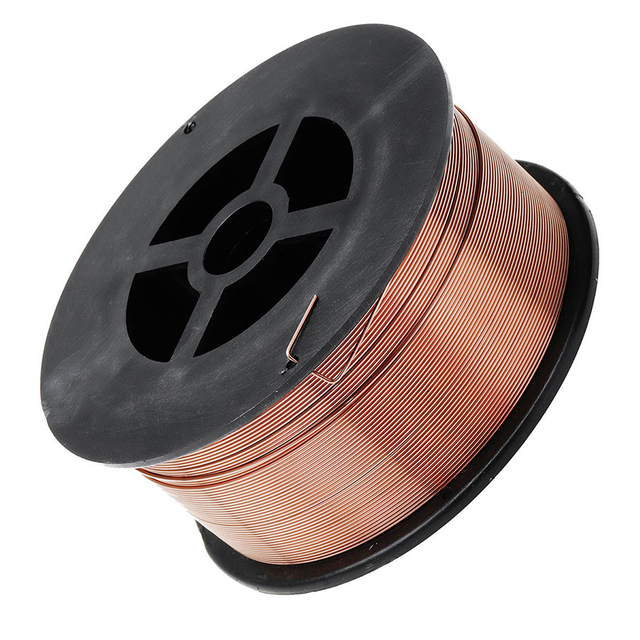
KYA ER70S-6 Mild Steel MIG Welding Wire er en kobberbelagt massiv tråd til gasmetalbuesvejsning (GMAW / MIG) af blødt stål og egnede kul-manganstål. Den er designet til brug med 100 % CO2 eller Argon/CO2 blandet beskyttelsesgas til generel fremstilling, stålkonstruktioner, maskineri, bilindustrien, skibsbygning og andre industrielle svejseapplikationer.
Tilgængelige tråddiametre inkluderer 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm og 1,6 mm med 5 kg, 15 kg og 20 kg spolemuligheder . Produktet er opført som AWS A5.18 ER70S-6 / ER50-6.
ER70S-6 indeholder mangan- og siliciumdeoxidationsmidler, der understøtter stabil svejseydelse på korrekt forberedt blødt stål og giver større tolerance over for let møllebelægning eller overfladeoxidation end massive tråde med lavere deoxidationsmiddel. Uædle metal bør stadig rengøres i henhold til svejseproceduren, når det er praktisk muligt.
| Specifikationsdetaljer | |
|---|---|
| Produkttype | Blødt stål massiv MIG / GMAW svejsetråd |
| AWS klassifikation | AWS A5.18 ER70S-6 |
| Relateret karakter | ER50-6 |
| Trådtype | Solid Tråd |
| Basislegeringstype | Blødt stål / Carbon-Mangan stål |
| Overflade | Kobber belagt |
| Tilgængelige diametre | 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,6 mm |
| Spolevægt | 5 kg, 15 kg, 20 kg |
| Spolereference | D200 / D270 / D300 konfigurationer afhængigt af tråddiameter og pakke; bekræft den nøjagtige spole før bestilling |
| Svejseproces | GMAW / MIG svejsning |
| Beskyttelsesgas | 100% CO2 eller Argon / CO2 Blandet Gas |
| Polaritet | DCEP bruges normalt til solid ER70S-6 GMAW; følg svejseproceduren og udstyrskravene |
| Typiske applikationer | Generel fremstilling, stålkonstruktioner, maskiner, biler, skibsbygning, broer, trykbeholdere og konstruktion |
ER70S-6 er en AWS-klassificering for massiv svejsetråd af kulstofstål. At forstå betegnelsen hjælper svejsedistributører og fabrikanter med at vælge det korrekte fyldmetal.
| Betegnelse | Betydning |
|---|---|
| ER | Elektrode eller stavfyld metal |
| 70 | 70 ksi mindste trækstyrkeklassificering i henhold til den gældende AWS-specifikation |
| S | Solid ledning |
| 6 | Identificerer ER70S-6 kemiklassifikationen, herunder dens mangan- og siliciumdeoxideringsmiddelserie |
| Grade | AWS Classification | Diameter | Package |
|---|---|---|---|
| ER50-6 | ER70S-6 | 0,8 mm | 5 / 15 / 20 kg pr. spole |
| ER50-6 | ER70S-6 | 0,9 mm | 5 / 15 / 20 kg pr. spole |
| ER50-6 | ER70S-6 | 1,0 mm | 5 / 15 / 20 kg pr. spole |
| ER50-6 | ER70S-6 | 1,2 mm | 5 / 15 / 20 kg pr. spole |
| ER50-6 | ER70S-6 | 1,6 mm | 5 / 15 / 20 kg pr. spole |
| ER50-G | ER70S-G | 1,0-1,6 mm | 15 / 20 kg pr. spole – relateret kvalitet reference |
Den korrekte tråddiameter afhænger af basismetaltykkelse, overføringstilstand, svejsestrøm, krav til afsætningshastighed, samlingsdesign og svejseudstyr. Drivruller, liner og kontaktspids skal også matche den valgte tråddiameter.
Følgende værdier er de typiske kemiske sammensætningsdata, som i øjeblikket er opført af KYA for dette ER70S-6-produkt. For specifikationskontrollerede projekter skal du anmode om det relevante materialecertifikat eller batchtestrapport før brug.
| C | Mn | Si | P | S | Ni | Cr | Cu | V |
|---|---|---|---|---|---|---|---|---|
| 0,08 % | 1,51 % | 0,89 % | 0,015 % | 0,013 % | 0,016 % | 0,021 % | 0,18 % | 0,003 % |
ER70S-6 bruger mangan og silicium som vigtige deoxiderende elementer. Disse elementer reagerer med oxygen under svejsning og hjælper med at reducere svejsemetalporøsitet forårsaget af begrænsede mængder overfladeoxidation eller mølleskala.
Dette højere niveau af deoxidationsmiddel er en af grundene til, at ER70S-6 er bredt udvalgt til generel fremstilling. Det skal ikke tolkes som tilladelse til at svejse gennem kraftig rust, olie, maling eller forurening; normal svejseforberedelse er fortsat vigtig.
KYA lister i øjeblikket følgende repræsentative egenskaber af aflejret metal under CO2-beskyttelsesgas. Faktiske testresultater afhænger af trådbatch, beskyttelsesgas, svejseprocedure, varmetilførsel og testbetingelser.
| Trækstyrke | Udbyttestyrke | Forlængelse | Slagenergi | Test Temperatur | Beskyttelsesgas |
|---|---|---|---|---|---|
| 545 MPa | 452 MPa | 29 % | 91 J | -30°C | CO2 |
| Beskyttelsesgas | Generelle svejseegenskaber |
|---|---|
| 100% CO2 | Fælles økonomisk beskyttelsesgas til ER70S-6; giver generelt stærk penetration, men kan producere mere sprøjt end argon-rige blandinger afhængigt af svejseparametrene. |
| Ar / CO2 Blandet Gas | Argon-rige blandinger kan give en glattere lysbue, reduceret sprøjt og forskellige overførselskarakteristika afhængigt af det nøjagtige gasforhold og svejseparametre. |
KYA angiver i øjeblikket 100 % CO2 og argon med ca. 5–20 % CO2 som gældende beskyttelsesgaskonfigurationer. Gasvalg bør følge den påkrævede overførselstilstand, svejsegennemtrængning, vulstprofil, sprøjtniveau og kvalificeret svejseprocedure.
Følgende værdier er de parameterområder, der i øjeblikket er opført af KYA. De skal bruges som startreferencer frem for faste indstillinger. Slutstrøm og spænding afhænger af basismetaltykkelse, samlingsdesign, trådfremføringshastighed, beskyttelsesgas, overførselstilstand, svejseposition og strømkilde.
| Ledningsdiameter | Strømområde | Spændingsområde | Referencestrøm |
|---|---|---|---|
| 0,8 mm | 50-120 A | 15-22 V | 100 A |
| 1,0 mm | 70-180 A | 18-24 V | 150 A |
| 1,2 mm | 80-350 A | 18-34 V | 280 A |
| 1,6 mm | 140-500 A | 20-42 V | 350 A |
| Funktion | ER70S-6 | ER70S-3 |
|---|---|---|
| Trådtype | Solid MIG-tråd i blødt stål | Solid MIG-tråd i blødt stål |
| Niveau af deoxidationsmiddel | Generelt højere indhold af Mn/Si-deoxidationsmiddel | Generelt lavere deoxidationsindhold end ER70S-6 |
| Overfladetilstand | Mere tolerant over for begrænset let mølleskala eller oxidation, selvom rengøring stadig anbefales | Foretrukket typisk på renere basismateriale |
| Typisk brug | Generel fremstilling, automotive, strukturel og industriel svejsning | Generel fremstilling med passende forberedt basismateriale |
Kobberbelægning understøtter ensartet elektrisk kontakt mellem ledningen og kontaktspidsen under GMAW-drift.
En ensartet trådoverflade og spolevikling hjælper med at understøtte jævn fremføring gennem drivrullerne, foringen og kontaktspidsen. Foderydelsen afhænger også af korrekt foderopsætning og forbrugsstoffernes tilstand.
Konsekvent tråddiameter, kemi og fremføring bidrager til stabil lysbueadfærd, når svejseparametre og beskyttelsesgas er valgt korrekt.
ER70S-6 er meget udbredt til svejsning af blødt stålrammer, fabrikerede komponenter, beslag, samlinger og generelt industrielt stålværk.
Tråden kan anvendes i strukturel fremstilling, hvor fyldstof-klassificeringen, basisstål og kvalificeret svejseprocedure opfylder de gældende projektkrav.
Anvendelser omfatter bilkomponenter, køretøjsrammer, trailere og andre produktionsmiljøer, der kræver repeterbar solid-wire MIG-svejsning.
Tekniske maskiner, landbrugsudstyr og fremstillede maskinkomponenter er almindelige anvendelser for ER70S-6 massiv svejsetråd.
ER70S-6 bruges i skibsbygning og tung fabrikation, hvor den gældende svejseprocedure, basismateriale og projektspecifikation tillader denne fyldmetal klassificering.
Klassificeringen kan bruges i udvalgt trykbeholder- og rørfabrikation, men kodestyret arbejde skal følge den kvalificerede WPS, gældende konstruktionskode og påkrævet fyldmetal-certificering.
| Diameter | Generel valgbetragtning |
|---|---|
| 0,8 mm | Lavstrømssvejsning, tyndere materiale og applikationer, der kræver finere varmetilførselskontrol |
| 0,9 mm | Generel let-til-medium fremstilling og almindelige MIG-udstyrskonfigurationer |
| 1,0 mm | Generel fremstilling, der kræver en balance mellem aflejringshastighed og strømområde |
| 1,2 mm | Middel til tung fremstilling og højere krav til afsætning |
| 1,6 mm | Højstrøms industriel svejsning og tungere fremstilling, hvor udstyr og procedure understøtter trådstørrelsen |
| Oplysninger om køb | at give |
|---|---|
| Klassifikation | ER70S-6 / ER50-6 |
| Tråddiameter | 0,8, 0,9, 1,0, 1,2 eller 1,6 mm |
| Spolevægt | 5 kg, 15 kg eller 20 kg |
| Spoletype | Bekræft D200, D270, D300 eller påkrævet feeder-kompatibel pakke |
| Beskyttelsesgas | CO2 eller påkrævet Ar/CO2-blanding |
| Anvendelse | Generel fremstilling, konstruktionsstål, bilindustrien, skibsbygning, maskineri eller anden industriel svejsning |
| Nødvendig dokumentation | Angiv materialecertifikat, batchtestrapport eller anden dokumentation, der kræves for projektet |
| Mængde | Spoler, kartoner, paller eller årlig indkøbsvolumen |
| Emballage | Standard emballage eller påkrævet private label emballage |
ER70S-6 er en massiv MIG-svejsetråd af blødt stål, der bruges til generel fremstilling, konstruktionsstål, bilkomponenter, maskineri, skibsbygning og mange andre applikationer til kulstofstålsvejsning.
ER70S-6 er klassificeret som en solid svejsetråd af blødt stål/carbon-mangan. Det skal ikke beskrives som #45 højkulstofstål.
ER70S-6 kan bruges med 100 % CO2 eller egnede Argon/CO2 blandede beskyttelsesgasser. Gasblandingen påvirker penetration, buekarakteristika, overførselstilstand, perleprofil og sprøjtniveau.
Ja. 100 % CO2 er en almindeligt anvendt beskyttelsesgas med ER70S-6 massiv ledning. Svejseparametre bør justeres for den valgte tråddiameter, overførselstilstand og samling.
Ja. Argonrige CO2-blandinger bruges i vid udstrækning sammen med ER70S-6 og kan give jævnere lysbueegenskaber og reduceret sprøjt sammenlignet med 100 % CO2 under passende forhold.
ER70S-6 massiv MIG-tråd svejses normalt ved hjælp af DCEP, hvilket betyder jævnstrømselektrode positiv. Følg altid trådspecifikationen, svejseproceduren og kravene til maskinopsætning.
ER70S-6 indeholder generelt højere niveauer af mangan og silicium deoxidationsmiddel, hvilket giver den større tolerance over for begrænset mølleskala eller overfladeoxidation. ER70S-3 er generelt forbundet med renere ståloverflader. Korrekt forberedelse af uædle metal anbefales til begge.
KYA ER70S-6-produktet beskrevet på denne side er kobberbelagt. Belægningen understøtter elektrisk kontakt og ensartet trådfremføring, når svejsesystemet vedligeholdes korrekt.
Det nuværende KYA-produktsortiment viser diametre på 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm og 1,6 mm .
KYA viser i øjeblikket 5 kg, 15 kg og 20 kg spolemuligheder. Bekræft den nøjagtige spolediameter og navkonfiguration, der kræves af trådfremføreren, når du bestiller.
Dets højere indhold af deoxidationsmiddel giver mere tolerance over for begrænset mølleskala eller let overfladeoxidation end nogle faste tråde med lavere deoxidationsmiddel, men kraftig rust, olie, maling og forurening bør stadig fjernes i henhold til normal svejsepraksis.
ER70S-6 kan bruges i flere svejsepositioner, når den valgte overførselstilstand, tråddiameter, parametre og kvalificeret procedure understøtter denne position. Svejsepositionsevnen bør ikke bestemmes ud fra trådklassifikationen alene.
ER70S-6 bruges i udvalgt trykbeholderfremstilling, men kodekontrollerede applikationer kræver den korrekte fyldstof-dokumentation og en kvalificeret svejseprocedure, der opfylder den gældende konstruktionsstandard.
Angiv den nødvendige tråddiameter, spolevægt, spoletype, beskyttelsesgas, anvendelse, mængde, nødvendige testdokumenter, emballage og destinationsmarked.
Købere, der kræver dokumentation for kemiske eller mekaniske egenskaber, bør angive det påkrævede certifikat eller batchtestrapport, når de anmoder om et tilbud, så tilgængelighed kan bekræftes for ordren.
Spørg om ER70S-6 svejsetrådKYA leverer ER70S-6 blødt stål MIG-svejsetråd til svejsedistributører, stålkonstruktionsfabrikker, maskinfabrikanter, billeverandører, skibsværfter, fabrikationsanlæg og andre industrielle brugere.
For tilbud angiv den påkrævede ER70S-6 tråddiameter, spolevægt, spolekonfiguration, beskyttelsesgas, mængde, dokumentationskrav og destinationsmarked.
Anmod om et massetilbud