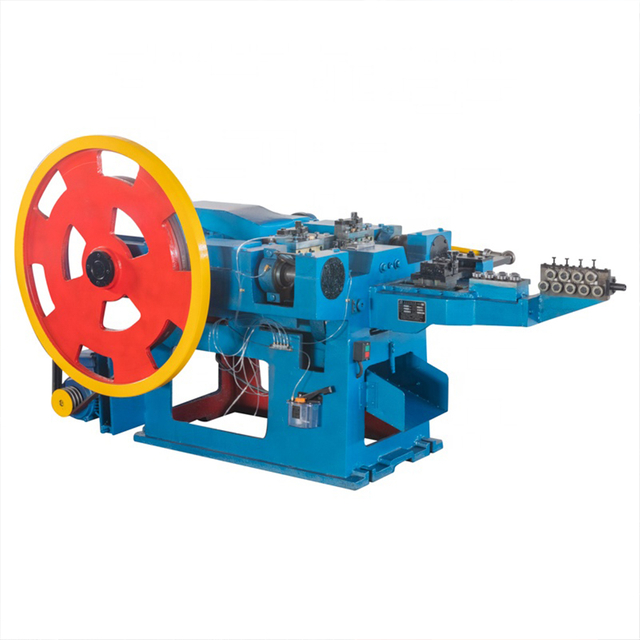
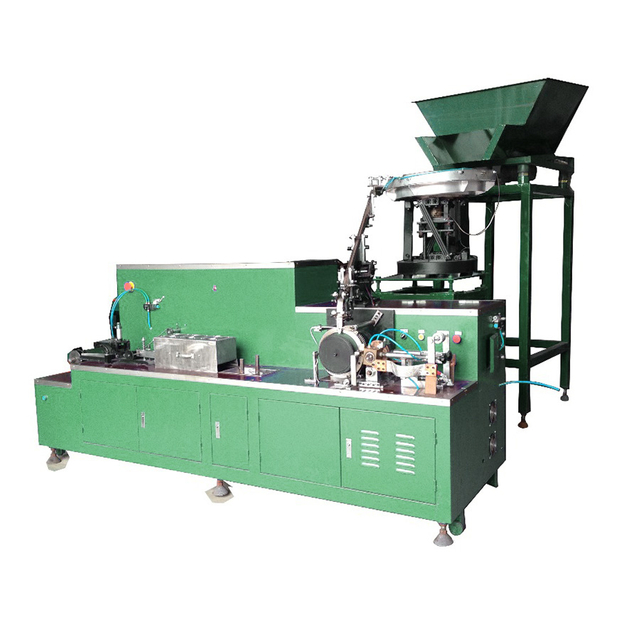
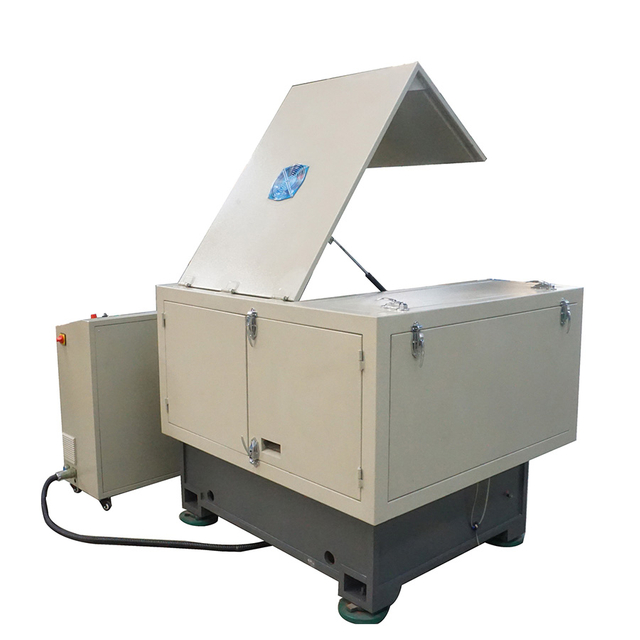
KYA -X50 brzi stroj za izradu žičanih čavala dizajniran je za automatsku proizvodnju žičanih čavala duljine od 32 mm do 50 mm pomoću čelične žice 1,9 mm do 2,5 mm . promjera od S navedenom proizvodnom brzinom od do 760 čavala u minuti , X50 je prikladan za proizvođače čavala kojima je potrebna proizvodnja velike količine žičanih čavala srednje veličine.
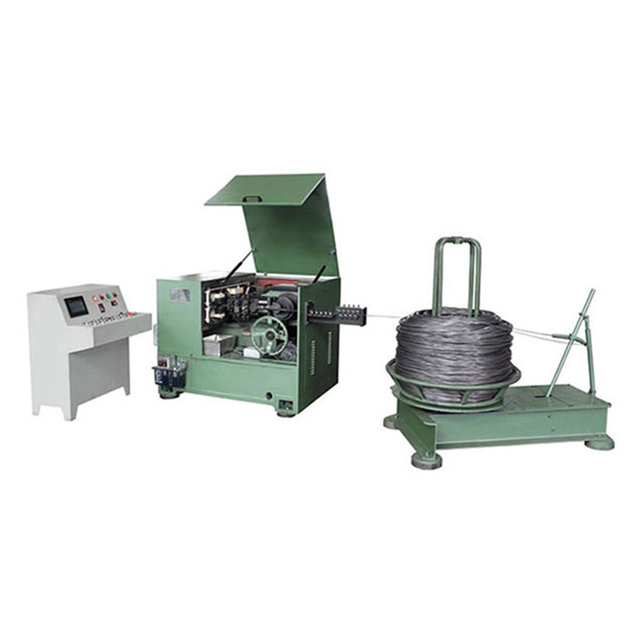
Standardni sustav X50 uključuje stroj za izradu čavala, upravljač i stalak za isplatu aktivne žice s navedenim kapacitetom opterećenja od približno 1,2–1,5 tona . Stroj oblikuje pojedinačne labave žičane čavle koji se mogu prodati izravno ili prenijeti u daljnju opremu za proizvodnju čavla u koturima, čavla s papirnom trakom ili druge sortirane čavle.
KYA-X50 automatski uvlači čeličnu žicu u mehanizam za oblikovanje, kontrolira potrebnu duljinu čavla, reže žicu, oblikuje vrh čavla i proizvodi glavu čavla. Različite veličine čavala unutar podržanog raspona mogu se proizvesti podešavanjem stroja i korištenjem alata koji odgovara potrebnom promjeru žice i specifikaciji gotovog čavla.
Do 760 čavala/min: Dizajnirano za automatsku proizvodnju čavala velike količine.
Dužina čavla 32–50 mm: Prikladno za uobičajene i industrijske žičane čavle srednje veličine.
Promjer žice 1,9–2,5 mm: Pokriva više specifikacija gotovih čavala.
7 kW instalirane snage: Konfiguracija stroja dizajnirana za kontinuiranu industrijsku proizvodnju.
Isplata aktivne žice: Podržava namotaje žice težine približno 1,2–1,5 tona.
±0,2 mm navedena tolerancija duljine: Podržava kontrolirane gotove dimenzije čavla nakon ispravnog postavljanja.
Namjenski alat: Kalup za čavle, rezač i igla za bušenje usklađeni su s potrebnom specifikacijom čavla.

| parametara | Specifikacija |
|---|---|
| Model | KYA-X50 |
| Vrsta stroja | Brzi automatski stroj za izradu čavala od žice |
| Brzina proizvodnje | Do 760 čavala/min |
| Raspon duljine noktiju | 32–50 mm |
| Raspon promjera žice | 1,9–2,5 mm |
| Instalirana snaga | 7 kW |
| Dimenzije stroja | 1600 × 1550 × 1000 mm |
| Težina stroja | cca. 2800 kg |
| Tolerancija duljine nokta | ±0,2 mm |
| Kapacitet postolja za isplatu | cca. 1,2–1,5 tona |
| Standardni sustav | Stroj za izradu noktiju + upravljač + stalak za isplatu aktivne žice |
Nabavite tehničke specifikacije

X50 ima navedenu najveću brzinu proizvodnje od približno 760 čavala u minuti . Brzina proizvodnje izražava se brojem komada jer stvarni učinak po težini ovisi o dimenzijama gotovog čavla.
Čavlić od 50 mm izrađen od žice debljine 2,5 mm sadrži značajno više čelika nego čavao od 32 mm izrađen od žice debljine 1,9 mm. Iz tog razloga, stvarni kg/sat ili tona/smjena treba se izračunati iz specifičnog čavla koji se proizvodi umjesto primjene jedne fiksne težine za svaku primjenu X50.
| faktora proizvodnje na output | Učinak |
|---|---|
| Duljina noktiju | Dulji čavli troše više čelika po komadu i povećavaju učinak prema težini. |
| Promjer žice | Veći promjer žice značajno povećava težinu pojedinačnog čavla. |
| Brzina trčanja | Stvarna kontinuirana brzina ovisi o specifikaciji čavla i postavkama stroja. |
| Učinkovitost mjenjača | Promjene žice, pregled, podešavanje alata i održavanje utječu na neto učinak. |
Standardna konfiguracija KYA-X50 uključuje aktivno postolje za isplatu žice s navedenim maksimalnim kapacitetom opterećenja od približno 1,2–1,5 tona . Sustav isplate neprekidno opskrbljuje čeličnu žicu stroju za izradu čavala tijekom proizvodnje.
Prikladan sustav isplativosti važan je za stabilno dodavanje žice pri velikim brzinama proizvodnje. Kupci bi trebali potvrditi dimenzije svitka sirove žice, težinu svitka i tvorničku opremu za rukovanje prilikom planiranja proizvodne linije.
Glavne mehaničke komponente kao što su osovina, brijeg i zupčanici koriste čelične komponente toplinski obrađene za industrijski rad. Svaka konfiguracija stroja zahtijeva alat koji odgovara dimenzijama čavla koje se proizvode.
| komponente | Funkcija |
|---|---|
| Kalup za nokte / kalup | Podržava oblikovanje čavala prema specificiranom promjeru žice i gotovim dimenzijama čavla. |
| Rezač/nož za nokte | Reže žicu i oblikuje potrebnu točku čavala. |
| Punch Pin | Formira glavu čavla tijekom ciklusa zaglavlja. |
| Kontrolor | Omogućuje centralizirane kontrole rada stroja. |
| Aktivno postolje za isplatu | Kontinuirano dovodi žicu u stroj tijekom proizvodnje. |
KYA-X50 prvenstveno je stroj za oblikovanje žičanih čavala . Proizvodi pojedinačne labave čavle između 32 mm i 50 mm u skladu s ugrađenim alatom i promjerom sirove žice.
| gotovog proizvoda | Zahtjevi za proizvodnju |
|---|---|
| Zajednička žica Čavli | Proizvedeno izravno na X50 unutar njegovih podržanih dimenzija čavala. |
| Izgradnja Čavli | Proizvedeno prema traženoj glavi, vrhu, dršci i specifikaciji duljine. |
| Zavojnice za nokte | Labavi čavli iz X50 zahtijevaju nizvodnu opremu za slaganje zavojnica ili opremu za zavarivanje. |
| Prazne nokte od papirne trake | Labavi čavli zahtijevaju kompatibilnu opremu za spajanje papirnatih traka. |
| Prsten ili drška vijka Čavli | Nakon proizvodnje labavih čavala potrebna je dodatna oprema za motanje navoja. |


Konačna konfiguracija proizvodne linije ovisi o ulaznoj sirovini i gotovom proizvodu za nokte. X50 izvodi operaciju oblikovanja čavla od jezgre žice, dok može biti potrebna dodatna oprema prije ili nakon izrade čavala.
| za fazu proizvodnje | Tipična oprema |
|---|---|
| Priprema žice | Oprema za izvlačenje ili pripremu žice kada ulazna žica zahtijeva obradu. |
| Žičana isplata | 1,2–1,5 tona stalak za isplatu aktivne žice. |
| Oblikovanje noktiju | KYA-X50 brzi stroj za izradu čavala od žice. |
| Poliranje | Oprema za poliranje noktiju kada je potrebno čišćenje ili završna obrada površine. |
| Prsten / drška vijka | Oprema za valjanje navoja za valjane profile drške. |
| Čavli u kolutu | Stroj za slaganje čavala ili zavarivanje. |
| Papirna traka Čavli | Oprema za spajanje čavala papirnom trakom. |
Pogledajte sve strojeve za izradu noktiju
Ispravan stroj treba odabrati prema dimenzijama gotovih čavala i proizvodnim zahtjevima. X50 je namijenjen za žičane čavle srednje veličine unutar svoje duljine 32–50 mm i raspona žice od 1,9–2,5 mm.
| Informacije za pružanje | zašto je to važno |
|---|---|
| Duljina noktiju | X50 podržava otprilike 32–50 mm. |
| Promjer nokta | Određuje promjer sirove žice i potreban alat. |
| Glavica eksera | Veličina glave i profil određuju odabir bušilice i matrice. |
| Točka za nokte | Geometrija točke određuje postavu rezača. |
| Vrsta drške | Prstenasti ili vijčani čavli mogu zahtijevati nizvodnu opremu za kotrljanje. |
| Potreban izlaz | Pomaže u određivanju količine stroja i rasporeda proizvodne linije. |
| Završni format noktiju | Labavi čavli, zavojnice ili čavli s papirnom trakom zahtijevaju različitu prateću opremu. |
| Tvornički električni standard | Električnu konfiguraciju treba potvrditi prije proizvodnje i otpreme stroja. |
Pošaljite svoje specifikacije noktiju
Potvrdite tvorničke električne zahtjeve prije naručivanja.
Pripremite čeličnu žicu unutar navedenog raspona promjera 1,9–2,5 mm.
Ostavite dovoljno prostora za rad i održavanje oko stroja i postolja za isplatu.
Pripremite opremu za dizanje prikladnu za stroj težine približno 2800 kg.
Ugradite kalupe za nokte, rezače i bušilice koji odgovaraju specifikaciji gotovog nokta.
Pokrenite proizvodnju uzorka i provjerite duljinu, glavu, vrh, promjer i ravnost čavla prije pune proizvodnje.
Koristite žicu unutar navedenog raspona promjera i odgovarajućeg materijala.
Koristite alat koji odgovara ciljanim dimenzijama nokta.
Redovito provjeravajte istrošenost rezača, izbijača i kalupa za nokte.
Prije neprekidnog rada provjerite isplatu žice i putanju uvlačenja.
Izmjerite dimenzije gotovih čavala nakon promjene žice ili alata.
Održavajte stroj čistim i pridržavajte se navedenog rasporeda podmazivanja i održavanja.
Odspojite i izolirajte električnu energiju prije unutarnjeg održavanja ili servisiranja alata.
| Problem | Mogući uzrok | Preporučena provjera |
|---|---|---|
| Netočna duljina nokta | Dodavanje žice ili podešavanje duljine | Provjerite postavke hranjenja i izmjerite gotovu duljinu nokta. |
| Nepravilna glava nokta | Istrošenost proboja ili kalupa, nepravilno podešavanje | Pregledajte bušilicu i kalup za čavle. |
| Loša točka nokta | Istrošenost ili poravnanje rezača | Pregledajte i prilagodite rezač za nokte. |
| Nestabilno uvlačenje žice | Otplatno stanje ili stanje sirove žice | Provjerite opterećenje svitka žice, ravnost žice i komponente dodavanja. |
| Proizvodnja postaje nedosljedna | Trošenje alata, promjena sirovina ili varijacije postavki | Pregledajte alate i ponovno provjerite dimenzije žice i gotovih čavala. |
KYA-X50 namijenjen je tvornicama čavala, proizvođačima spojnica, proizvođačima čavlića u zavojnicama, dobavljačima građevinskih čavala i kupcima proizvodnih linija kojima je potrebna automatska proizvodnja žičanih čavala od 32–50 mm.
Kada tražite ponudu, navedite potrebnu duljinu čavla, promjer čavla, dimenzije glave, stil vrha, vrstu drške, potreban izlaz i konačni format čavla. Ako su potrebni zavojni čavli ili čavli za papirne trake, također naznačite je li potrebna oprema za uspoređivanje.
Zatražite ponudu proizvodne linije
KYA-X50 dizajniran je za žičane čavle 32 mm do 50 mm . duljine približno
Navedeni raspon promjera žice je od 1,9 mm do 2,5 mm.
Navedena maksimalna brzina proizvodnje je približno 760 čavala u minuti . Stvarna stabilna brzina rada ovisi o specifikaciji čavla, alatu i uvjetima proizvodnje.
Učinak mase ovisi o duljini čavla i promjeru žice. Procjenu proizvodnje treba izračunati iz točne specifikacije gotovog čavla, a ne koristiti jednu fiksnu vrijednost tonaže za svaku veličinu čavla.
Standardno postolje za isplatu aktivne žice ima navedeno najveće opterećenje od približno 1,2–1,5 tona.
KYA-X50 ima navedenu instaliranu snagu od 7 kW.
Navedena težina stroja je približno 2800 kg.
Navedene dimenzije stroja su približno 1600 × 1550 × 1000 mm.
X50 proizvodi pojedinačne labave žičane čavle. Završni zavojni čavli zahtijevaju opremu za slaganje zavojnih čavala ili opremu za zavarivanje.
X50 može proizvesti prikladne labave prazne čavle, dok završni čavli s papirnom trakom zahtijevaju kompatibilnu opremu za slaganje papirne trake.
X50 proizvodi osnovni labavi čavao. Prstenasta drška ili profili drške vijka obično zahtijevaju dodatnu opremu za motanje navoja nakon oblikovanja čavla.
Stroj koristi kalupe za nokte, rezače za nokte i igle za bušenje usklađene s dimenzijama gotovog nokta. Navedite specifikacije ciljanog nokta kako bi se potvrdio odgovarajući alat.
Navedite potrebnu duljinu čavla, promjer žice, promjer i oblik glave, vrh čavla, vrstu drške, potrebni učinak, tvornički električni standard i format konačnog proizvoda. Ako su potrebni čavli za zavojnice ili papirne trake, također navedite je li potrebna oprema za uspoređivanje.