ভিউ: 34 লেখক: কেওয়াইএ ফাস্টেনারস প্রকাশের সময়: 2023-05-14 মূল: সাইট
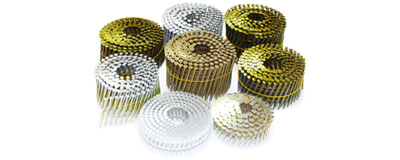
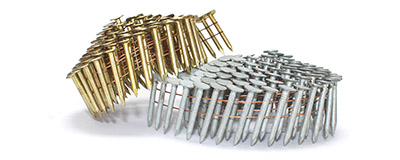
গ্যালভানাইজড কয়েল নখ হল কার্বন-স্টিলের পেরেক যা জিঙ্ক দ্বারা সুরক্ষিত এবং উচ্চ-উৎপাদন বায়ুসংক্রান্ত নেইলারগুলির জন্য কয়েলে জমাটবদ্ধ। দস্তা একটি বলির আবরণ হিসাবে কাজ করে: এটি নীচে ইস্পাতের আগে ক্ষয়প্রাপ্ত হয়। যাইহোক, একা শব্দটি গ্যালভানাইজড একজন ক্রেতাকে বলে না যে একটি পেরেকের কতটা সুরক্ষা রয়েছে।
শুষ্ক গৃহমধ্যস্থ কাজের জন্য, ইলেক্ট্রো-গ্যালভানাইজড (ইজি) কয়েল নখ সাধারণত লাভজনক পছন্দ। বাহ্যিক নির্মাণ, ঘন ঘন ঘনীভূতকরণ, বা সংরক্ষক-চিকিত্সা করা কাঠের জন্য, একটি পরিমাপযোগ্য আবরণের প্রয়োজন সহ হট-ডিপ গ্যালভানাইজড (HDG) পেরেক নির্দিষ্ট করুন - সাধারণত ASTM A153/A153M ক্লাস ডি যখন তৈরির পরে শেষ পেরেকটি গ্যালভানাইজ করা হয়। সমুদ্রের সীমানা, লবণ-স্প্ল্যাশ, স্থায়ী-ভিজা, বা অত্যন্ত ক্ষয়কারী চিকিত্সা-কাঠের অ্যাপ্লিকেশনের জন্য, টাইপ 304/305 বা টাইপ 316 স্টেইনলেস স্টিল নিরাপদ স্পেসিফিকেশন হতে পারে।
| প্রকল্পের শর্ত | প্রস্তাবিত উপাদান বা সমাপ্ত | সাধারণ আবরণ স্পেসিফিকেশন | ক্রেতার প্রধান চেক |
|---|---|---|---|
| শুকনো ইনডোর প্যালেট, ক্রেট এবং আসবাবপত্র ফ্রেম | উজ্জ্বল বা নিয়মিত ইজি | EG 3–5 μm যখন মৌলিক জং সুরক্ষা প্রয়োজন হয় | মাত্রা, সমন্বয় এবং খাওয়ানোর সামঞ্জস্য |
| গৃহমধ্যস্থ আর্দ্রতা বা মাঝে মাঝে ঘনীভবন | ভারী ই.জি | 8-12 μm, প্যাসিভেশন বা টপকোট উল্লেখ করা হয়েছে | আবরণ বেধ প্লাস একটি সংজ্ঞায়িত লবণ-স্প্রে রিপোর্ট |
| বাহ্যিক, মাটির উপরে এবং অ-উপকূলীয় | এইচডিজি | পোস্ট-গঠিত HDG-এর জন্য ASTM A153/A153M ক্লাস D: 43 μm সর্বনিম্ন গড় | প্রক্রিয়া, বেধ সার্টিফিকেট এবং আবরণ কভারেজ |
| ACQ, CA বা অন্যান্য সংরক্ষক-চিকিত্সা করা কাঠ | এইচডিজি ক্লাস ডি ন্যূনতম বা স্টেইনলেস স্টীল | কাঠের ট্রিটার, সংযোগকারী প্রস্তুতকারক এবং স্থানীয় কোডের সাথে মিল করুন | কাঠের রসায়ন, ধরে রাখার স্তর এবং ভেজা-পরিষেবা এক্সপোজার |
| উপকূলীয় লবণ বাতাস, লবণ স্প্ল্যাশ, ডক বা গুরুতর ক্লোরাইড এক্সপোজার | টাইপ 316 স্টেইনলেস স্টীল পছন্দ | দস্তা বেধের পরিবর্তে উপাদান-গ্রেড শংসাপত্র | HDG একটি আজীবন সামুদ্রিক সমাধান অনুমান করবেন না |
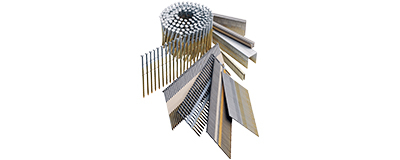
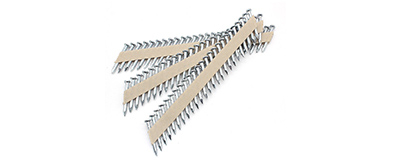
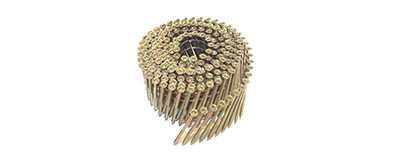
কুণ্ডলী পেরেক হল ঢালাই করা তার বা প্লাস্টিকের শীট দ্বারা সংযুক্ত পেরেক এবং একটি সমতল বা শঙ্কুযুক্ত কুণ্ডলীতে ক্ষত হয়। একটি কয়েল ম্যাগাজিনে একটি স্ট্রিপ নেইলারের চেয়ে অনেক বেশি ফাস্টেনার থাকে, তাই অপারেটররা কম ঘন ঘন রিলোড করে। এটি প্যালেট এবং ক্রেট উত্পাদন, বেড়া, সাইডিং, শীথিং এবং ছাদ তৈরিতে কয়েল পেরেককে সাধারণ করে তোলে।
পেরেকের বডি, শ্যাঙ্ক প্রোফাইল এবং কোলেশন ড্রাইভিং এবং হোল্ডিং কর্মক্ষমতা নির্ধারণ করে। গ্যালভানাইজিং এর একটি ভিন্ন কাজ আছে: এটি ক্ষয়কে ধীর করে দেয়। দস্তা দুটি উপায়ে ইস্পাত রক্ষা করে। প্রথমত, এটি ইস্পাত এবং পরিবেশের মধ্যে একটি বাধা তৈরি করে। দ্বিতীয়ত, যখন আবরণ আঁচড়ে যায় তখন দস্তা ছোট উন্মুক্ত স্থানে বলিদানের সুরক্ষা প্রদান করে। দস্তা খাওয়ার সাথে সাথে সুরক্ষা হ্রাস পায়; অতএব, আবরণ বেধ এবং অভিন্নতা ব্যাপার.
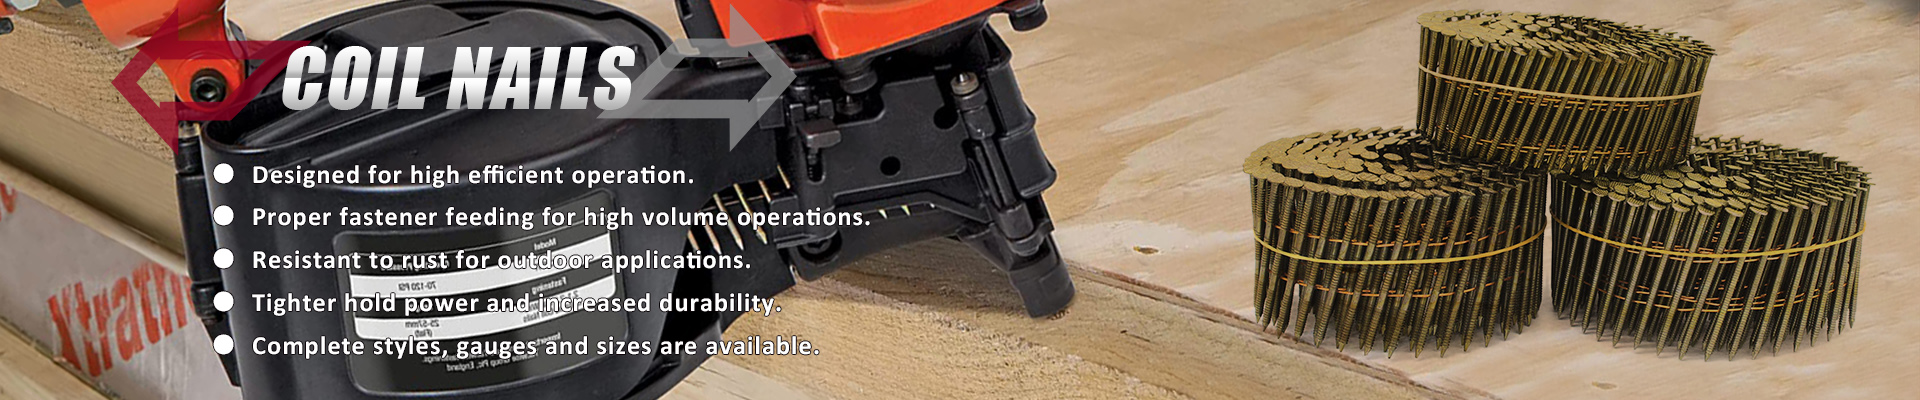
ইলেক্ট্রো-গ্যালভানাইজিং একটি বৈদ্যুতিক প্রবাহ ব্যবহার করে ইস্পাতে জিঙ্ক জমা করে। এটি একটি মসৃণ, উজ্জ্বল এবং মাত্রিকভাবে নিয়ন্ত্রিত ফিনিস তৈরি করে যা সাধারণত একটি বায়ুসংক্রান্ত টুলের মাধ্যমে পরিষ্কারভাবে খাওয়ানো হয়। নিয়মিত বাণিজ্যিক EG কুণ্ডলী পেরেক সাধারণত প্রায় 3-5 μm জিঙ্ক বহন করে, যখন ভারী EG স্পেসিফিকেশন প্রায়ই 8-12 μm পরিসরে থাকে।
EG সাধারণত সর্বনিম্ন-মূল্যের গ্যালভানাইজড বিকল্প, তবে চিকিত্সা করা কাঠের মধ্যে ঘনীভবন, বৃষ্টি, লবণ বা সংরক্ষক দ্বারা একটি পাতলা স্তর দ্রুত গ্রহণ করা যেতে পারে। এটি শুষ্ক অভ্যন্তরীণ, সুরক্ষিত প্যাকেজিং, আসবাবপত্র ফ্রেম এবং স্বল্প-জীবনের অ্যাপ্লিকেশনগুলিতে সবচেয়ে ভাল ব্যবহার করা হয়। বাইরের কাজের জন্য কোনও পণ্য অনুমোদন করবেন না কারণ শক্ত কাগজটি 'গ্যালভানাইজড' বলে৷
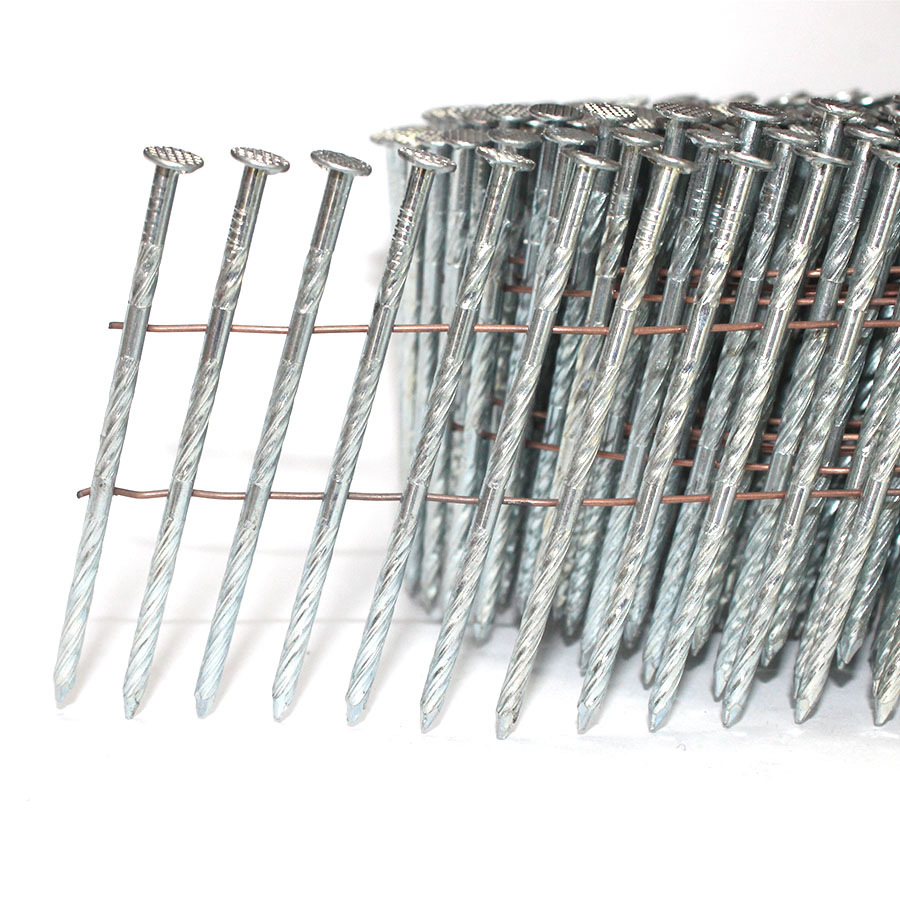
হট-ডিপ গ্যালভানাইজিংয়ে, দস্তা উচ্চ তাপমাত্রায় প্রয়োগ করা হয় এবং দস্তা-লোহা খাদ স্তরগুলি ইস্পাতের সাথে আবদ্ধ করে। ফিনিসটি EG-এর তুলনায় ঘন এবং আরও টেক্সচারযুক্ত এবং সাধারণত ঘর্ষণ এবং দীর্ঘমেয়াদী আবহাওয়া ভালভাবে প্রতিরোধ করে।
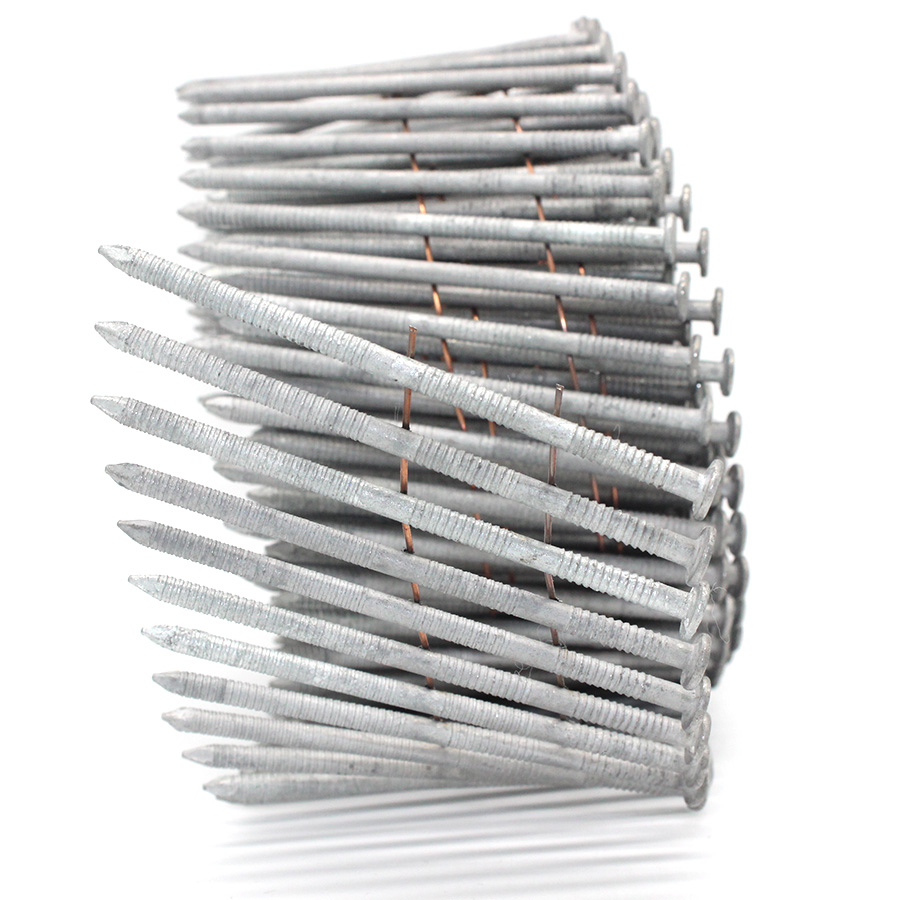
দুটি পণ্য রুট আছে যা ক্রেতাদের আলাদা করা উচিত:
গ্যালভানাইজড তার থেকে তৈরি: নখের মাথা, পয়েন্টেড এবং কোলাটেড করার আগে শুরুর তারটি জিঙ্ক লেপে দেওয়া হয়। অর্ডারে প্রয়োজনীয় ওয়্যার-লেপ ক্লাস উল্লেখ করা উচিত কারণ গঠন এবং কাটা মাথা এবং বিন্দুতে কভারেজকে প্রভাবিত করতে পারে।
গঠনের পরে গ্যালভানাইজড: সমাপ্ত পেরেকটি মাথা থেকে বিন্দু পর্যন্ত লেপা হয়। সাধারণ নখ এবং অনুরূপ ফাস্টেনারগুলির জন্য 3/8 ইঞ্চি (9.52 মিমি) বা তার কম ব্যাস, ASTM A153/A153M ক্লাস D-এর জন্য ন্যূনতম গড় জিঙ্ক আবরণ প্রয়োজন 1.00 oz/ft⊃2;, প্রায় 43 μm এর সমতুল্য, এবং একটি ন্যূনতম প্রায় 6 μm 3 মিমিমিটারের সমান।
ASTM F1667/F1667M ক্রেতাদের ASTM A641/A641M-এ গ্যালভানাইজড তার থেকে তৈরি পেরেকের জন্য এবং ASTM A153/A153M ক্লাস D-এর দিকে নির্দেশ করে যখন ভারী পোস্ট-গঠিত HDG আবরণ বাহ্যিক ব্যবহারের জন্য বা চিকিত্সা করা কাঠের জন্য নির্দিষ্ট করা হয়। ফলস্বরূপ, ক্রয়ের বিবরণ হিসাবে 'HDG' এখনও অসম্পূর্ণ—প্রক্রিয়া, শ্রেণী এবং প্রয়োজনীয় শংসাপত্র বিবৃত করা উচিত।
| ফ্যাক্টর | রেগুলার ইজি | হেভি ইজি | পোস্ট-ফর্মড এইচডিজি ক্লাস ডি |
|---|---|---|---|
| সাধারণ বা প্রয়োজনীয় দস্তা বেধ | আনুমানিক 3-5 μm সাধারণ | আনুমানিক 8-12 μm নির্দিষ্ট করা হয়েছে | 43 μm সর্বনিম্ন গড়; 36 μm সর্বনিম্ন ব্যক্তি |
| সারফেস | মসৃণ এবং উজ্জ্বল | মসৃণ এবং উজ্জ্বল | ম্যাট এবং আরো জমিন |
| জারা সুরক্ষা | মৌলিক | পরিমিত, প্রধানত সুরক্ষিত পরিষেবার জন্য | অনেক বাহ্যিক এবং ভিজা-পরিষেবা অ্যাপ্লিকেশনের জন্য উচ্চ |
| সবচেয়ে উপযুক্ত পরিবেশ | শুকনো ইনডোর | গৃহমধ্যস্থ আর্দ্রতা বা মাঝে মাঝে ঘনীভবন | বাহ্যিক অ-সামুদ্রিক, প্রকল্পের প্রয়োজনীয়তা সাপেক্ষে |
| আপেক্ষিক ক্রয়-মূল্য সূচক* | 1.00 | 1.05-1.15 | 1.15-1.35 |
*একই নখের জ্যামিতি এবং অর্ডার পরিমাণের জন্য বাজেটের তুলনা। দস্তার দাম, প্যাকেজিং, সার্টিফিকেশন, অবস্থান এবং অর্ডারের আকার প্রকৃত উদ্ধৃতি পরিবর্তন করতে পারে।
লেপ বেধ একা ফিনিশ নামের চেয়ে একটি আরো দরকারী ক্রয় নিয়ন্ত্রণ. EG-এর জন্য, একটি সংখ্যাসূচক ন্যূনতম যেমন 5, 8 বা 12 μm লিখুন এবং এটি স্থানীয় ন্যূনতম বা ব্যাচ গড় প্রযোজ্য কিনা তা বলুন। পোস্ট-গঠিত HDG নখের জন্য, ASTM A153/A153M ক্লাস D আবরণ-ভর এবং বেধ উভয় মানদণ্ড প্রদান করে।
একটি নির্ভরযোগ্য আগত-পরিদর্শন পরিকল্পনা অন্তর্ভুক্ত করা উচিত:
গ্যালভানাইজিং রুট: গঠনের পরে দস্তা ধাতুপট্টাবৃত, গ্যালভানাইজড তার থেকে তৈরি বা গঠনের পরে হট-ডিপ গ্যালভানাইজড।
আবরণ মান এবং শ্রেণী, শুধুমাত্র 'EG' বা 'HDG' নয়।
ন্যূনতম গড় এবং ন্যূনতম পৃথক বেধ।
পরিমাপ পদ্ধতি, নমুনার আকার এবং মাথা এবং ঠোঁটের অবস্থান।
মাথা, ঠাণ্ডা এবং বিন্দুর জন্য কভারেজ প্রয়োজনীয়তা।
লট নম্বর এবং একটি শংসাপত্র যা পাঠানো ব্যাচের সাথে পরীক্ষার ফলাফল লিঙ্ক করে।
চেহারা প্রমাণ নয়। একটি উজ্জ্বল পেরেক একটি পাতলা ইলেক্ট্রোপ্লেটেড স্তর বহন করতে পারে এবং একটি নিস্তেজ পেরেক স্বয়ংক্রিয়ভাবে ASTM A153 এর সাথে সঙ্গতিপূর্ণ নয়। ক্রমাঙ্কিত আবরণ-বেধ পরিমাপ বা আবরণ-ভর পরীক্ষার সাথে সম্মতি নিশ্চিত করুন।
ASTM B117 এবং ISO 9227 সংজ্ঞায়িত করে কিভাবে একটি লবণ-স্প্রে ক্যাবিনেট পরিচালনা করতে হয়; কোনটিই স্ট্যান্ডার্ড একটি গ্যালভানাইজড কয়েল পেরেকের জন্য একটি সর্বজনীন সংখ্যক পাসিং ঘন্টা নির্ধারণ করে না। পণ্যের স্পেসিফিকেশন অবশ্যই এক্সপোজার সময়, নমুনা প্রস্তুতি এবং পাস/ফেল মানদণ্ড নির্ধারণ করবে।
উদাহরণস্বরূপ, '500 ঘন্টা লবণ স্প্রে' অসম্পূর্ণ। একজন ক্রেতাকে লিখতে হবে: ASTM B117 অনুযায়ী 500 ঘন্টা নিরপেক্ষ লবণ স্প্রে, মাথায় বা ঠোঁটে লাল মরিচা নেই, ইচ্ছাকৃতভাবে কাটা বিন্দু বাদ দিয়ে যদি সম্মত হন, সমাপ্ত উত্পাদন পেরেকের উপর পরীক্ষা করা হয়, ফটোগ্রাফ এবং তৃতীয় পক্ষের বা অনুমোদিত-ল্যাবরেটরি রিপোর্ট সহ।
| সমাপ্ত | সাধারণ ক্রয় বেঞ্চমার্ক | সাজেস্টেড ব্যবহার | কিভাবে সংখ্যার চিকিৎসা করা যায় |
|---|---|---|---|
| নিয়মিত EG, 3-5 μm | সর্বনিম্ন লাল মরিচা থেকে 24 ঘন্টা | শুষ্ক অন্দর বা মৌলিক ট্রানজিট সুরক্ষা | একটি পরিমিত মান-নিয়ন্ত্রণ স্ক্রীন, বহিরঙ্গন অনুমোদন নয় |
| ভারী EG, 8-12 μm | 48-96 ঘন্টা লাল মরিচা, সম্মত হিসাবে | সুরক্ষিত আর্দ্র অভ্যন্তর | প্যাসিভেশন এবং সিলার ফলাফল পরিবর্তন করতে পারে; তাদের নাম দাও |
| HDG, 43 μm গড় সর্বনিম্ন | 300-500 ঘন্টা থেকে লাল মরিচা একটি সাধারণ প্রকল্প পর্দা | সাধারণ বাহ্যিক এবং ভেজা পরিষেবা | ASTM A153 দস্তা আবরণ নিয়ন্ত্রণ করে, লবণ-স্প্রে ঘন্টা নয় |
| প্রিমিয়াম পরীক্ষিত আবরণ | 1,000 ঘন্টা যখন বিশেষভাবে প্রয়োজন এবং প্রত্যয়িত | একটি উচ্চ পরীক্ষাগার বেঞ্চমার্ক প্রয়োজন প্রকল্প | 'HDG' থেকে 1,000 ঘন্টা অনুমান করবেন না; পরীক্ষার রিপোর্ট প্রয়োজন |
লাল মরিচা ইস্পাত স্তরের ক্ষয় নির্দেশ করে; সাদা জারা একটি দস্তা জারা পণ্য. কোন প্রান্তবিন্দু সীমিত এবং কতটা প্রভাবিত এলাকা অনুমোদিত তা জানান। এছাড়াও মনে রাখবেন যে লবণ স্প্রে একটি তুলনামূলক মান-নিয়ন্ত্রণ পরীক্ষা। ASTM B117 সতর্ক করে যে স্ট্যান্ড-অলোন লবণ-স্প্রে ফলাফল কদাচিৎ প্রাকৃতিক-পরিবেশের কার্যকারিতা ভবিষ্যদ্বাণী করে, যখন ISO 9227 বলে যে পরীক্ষাটি বিভিন্ন উপকরণের র্যাঙ্ক বা দীর্ঘমেয়াদী ক্ষয় প্রতিরোধের পূর্বাভাস দেওয়ার উদ্দেশ্যে নয়। এক হাজার পরীক্ষাগার ঘন্টা তাই বহিরঙ্গন বছরের একটি নির্দিষ্ট সংখ্যার সমান নয়।
কোনও দায়িত্বশীল সরবরাহকারী প্রতিটি প্রকল্পের জন্য একটি পরিষেবা-জীবন নম্বর দিতে পারে না। দস্তার পুরুত্ব, ভেজা থাকার সময়, লবণের ঘনত্ব, তাপমাত্রা, দূষণকারী, আবরণের ক্ষতি, কাঠের প্রজাতি, কাঠের সংরক্ষক এবং ধরে রাখার মাত্রা, ভিন্ন ধাতুর সংস্পর্শ এবং নখের মাথা উন্মুক্ত থাকে কিনা এর সাথে নখের জীবন পরিবর্তন হয়।
বায়ুমণ্ডলীয় এক্সপোজারের জন্য একটি দরকারী প্রথম স্ক্রীনিং গণনা হল:
আমেরিকান গ্যালভানাইজার্স অ্যাসোসিয়েশনের ISO-ভিত্তিক নির্দেশিকাতে প্রকাশিত বায়ুমণ্ডলীয় দস্তা-জারা রেঞ্জ ব্যবহার করে, নিম্নলিখিত টেবিলটি দেখায় যে একই 43 μm আবরণ কত দ্রুত ভিন্ন পরিকল্পনার ফলাফল তৈরি করতে পারে।
| বায়ুমণ্ডলীয় বিভাগ | সাধারণ বর্ণনা | দস্তা হ্রাস হার | 43 μm এইচডিজি স্ক্রীনিং লাইফ | সিলেকশন ইমপ্লিকেশন |
|---|---|---|---|---|
| গ 1 | জলবায়ু-নিয়ন্ত্রিত, শুষ্ক অন্দর | ≤0.1 μm/বছর | সম্ভবত 60 বছরেরও বেশি | অন্য রাসায়নিক উপস্থিত না থাকলে EG সাধারণত যথেষ্ট |
| C2 | কম দূষণ, আশ্রয় বা বেশিরভাগ শুষ্ক | >0.1–0.7 μm/বছর | গুরুতর শেষে প্রায় 60 বছর বা তার বেশি | HDG একটি বড় জারা রিজার্ভ প্রস্তাব |
| C3 | মাঝারি শহুরে, শিল্প বা উপকূলীয় পরিবেশ | >0.7–2.1 μm/বছর | প্রায় 20-60 বছর | যাচাইকৃত HDG ব্যবহার করুন এবং উন্মুক্ত কাজ পরিদর্শন করুন |
| C4 | উচ্চ আর্দ্রতা, শিল্প বা সমুদ্র তীরবর্তী বায়ুমণ্ডল | >2.1–4.2 μm/বছর | প্রায় 10-20 বছর | ভারী সুরক্ষা বা স্টেইনলেস স্টীল বিবেচনা করুন |
| C5 | খুব উচ্চ সামুদ্রিক বা শিল্প এক্সপোজার | >4.2–8.4 μm/বছর | প্রায় 5-10 বছর | টাইপ 316 স্টেইনলেস স্টিল সাধারণত নিরাপদ পছন্দ |
| অ্যাপ্লিকেশন | এক্সপোজার | প্রস্তাবিত সমাপ্তি বা উপাদান | সাধারণ পেরেক কনফিগারেশন | কী সতর্কতা |
|---|---|---|---|---|
| প্যালেট এবং রপ্তানি ক্রেট | শুকনো গুদাম | উজ্জ্বল বা EG 3–5 μm | রিং বা স্ক্রু শঙ্ক; যৌথ নকশার উপর ভিত্তি করে আকার | গন্তব্যের আর্দ্রতা, প্যাকেজিংয়ের চাহিদা এবং দাগের সীমা পরীক্ষা করুন |
| অভ্যন্তরীণ আসবাবপত্র ফ্রেম এবং সাধারণ কাঠমিস্ত্রি | শুকনো অভ্যন্তর | EG 3–5 μm | মসৃণ বা রিং শঙ্ক | EG জারা সুরক্ষা যোগ করে, কাঠামোগত ক্ষমতা নয় |
| শিঙ্গল অধীনে ছাদ | সাধারণত আচ্ছাদিত, কিন্তু ঘনীভবন সম্ভব | কোড- এবং ছাদ-সিস্টেম-অনুমোদিত EG বা HDG | বড়-মাথা কুণ্ডলী ছাদ পেরেক, সাধারণত মসৃণ ঠাণ্ডা | শিঙ্গল প্রস্তুতকারকের ওয়ারেন্টি এবং স্থানীয় কোড অনুসরণ করুন |
| সাইডিং, শিথিং এবং বাইরের কাঠ | বাইরে, মাটির উপরে | এইচডিজি ক্লাস ডি বা অনুমোদিত সমমানের | রিং শ্যাঙ্ক সাধারণত প্রত্যাহার প্রতিরোধের জন্য নির্বাচিত হয় | স্টেইনলেস স্টিল ব্যবহার করুন যেখানে দাগ অগ্রহণযোগ্য হবে |
| বেড়া এবং ডেকিং | বৃষ্টি এবং ভেজা/শুকানোর চক্র | এইচডিজি ক্লাস ডি; উচ্চতর এক্সপোজারের জন্য 304/305 স্টেইনলেস | রিং বা স্ক্রু শঙ্ক | স্থল যোগাযোগ এবং চিকিত্সা কাঠ ক্ষয় ঝুঁকি বাড়ায় |
| ACQ, CA বা অন্যান্য তামা-ভিত্তিক চিকিত্সা করা কাঠ | রাসায়নিকভাবে ক্ষয়কারী মাইক্রো-এনভায়রনমেন্ট | HDG ক্লাস ডি ন্যূনতম বা স্টেইনলেস স্টীল, অনুমোদিত হিসাবে | প্রকল্প-নির্দিষ্ট কাঠামোগত পেরেক | EG HDG এর সমতুল্য নয়; প্রিজারভেটিভ এবং ধরে রাখার স্তর নিশ্চিত করুন |
| সিডার, রেডউড বা দৃশ্যমান প্রিমিয়াম ক্ল্যাডিং | এক্সট্র্যাক্টিভ প্লাস দৃশ্যমান স্টেনিং ঝুঁকি | 304/305 স্টেইনলেস; 316 উপকূলের কাছাকাছি | অ্যাপ্লিকেশন-নির্দিষ্ট সাইডিং পেরেক | গ্যালভানাইজড ইস্পাত গাঢ় রেখা তৈরি করতে পারে কারণ সুরক্ষা খাওয়া হয় |
| সমুদ্রের সামনে, ডক এবং লবণ-স্প্ল্যাশ জোন | গুরুতর ক্লোরাইড এক্সপোজার | 316 স্টেইনলেস স্টীল টাইপ করুন | অ্যাপ্লিকেশন- এবং টুল-অনুমোদিত স্টেইনলেস কয়েল পেরেক | স্টেইনলেস সংযোগকারীগুলির সাথে গ্যালভানাইজড ফাস্টেনারগুলি মিশ্রিত করবেন না |
একই পেরেকের মাত্রা এবং আয়তনের জন্য, নিয়মিত EG সাধারণত সর্বনিম্ন-মূল্যের গ্যালভানাইজড ফিনিস। একটি ব্যবহারিক প্রাথমিক পর্যায়ের বাজেট EG-কে 1.00-এর সূচক হিসাবে, ভারী EG প্রায় 1.05–1.15-এ, পোস্ট-ফর্মড HDG প্রায় 1.15–1.35-এ, টাইপ 304/305 স্টেইনলেস প্রায় 2-3-এ এবং টাইপ 6-3-এ 304/305 স্টেইনলেস ব্যবহার করতে পারে। এগুলি পরিকল্পনার পরিসর, উদ্ধৃতি নয়।
| বিকল্প | বাজেটের মূল্য সূচক | যেখানে প্রিমিয়াম ফেরত দেয় |
|---|---|---|
| নিয়মিত ই.জি | 1.00 | উচ্চ ভলিউম শুকনো অন্দর কাজ |
| ভারী ই.জি | 1.05-1.15 | HDG টেক্সচার ছাড়া ট্রানজিট এবং ঘনীভবন সুরক্ষা যোগ করা হয়েছে |
| এইচডিজি | 1.15-1.35 | বাহ্যিক স্থায়িত্ব, কম মরিচা কলব্যাক এবং কম প্রতিস্থাপন ঝুঁকি |
| 304/305 স্টেইনলেস স্টীল | 2.0-3.0 | ভেজা পরিষেবা, প্রিমিয়াম ক্ল্যাডিং, চিকিত্সা করা কাঠ এবং দাগ-সংবেদনশীল কাজ |
| 316 স্টেইনলেস স্টীল | 3.0-5.0 | গুরুতর উপকূলীয় এবং ক্লোরাইড এক্সপোজার যেখানে প্রতিস্থাপন কঠিন |
পেরেকের দাম ইনস্টল করা খরচের মাত্র একটি অংশ। অকাল ক্ষয়ের জন্য সাইডিং, ছাদের সামগ্রী, ডেকিং বা বেড়া অপসারণের প্রয়োজন হতে পারে এবং প্রতিস্থাপনের শ্রম মূল ফাস্টেনার খরচ বহুবার অতিক্রম করতে পারে। সর্বনিম্ন ব্যয়বহুল ফিনিস নির্বাচন করুন যা সম্পূর্ণ পরিষেবা পরিবেশকে সন্তুষ্ট করে - কেবলমাত্র সর্বনিম্ন ব্যয়বহুল শক্ত কাগজ নয়।
| স্ট্যান্ডার্ড | কি এটা নিয়ন্ত্রণ করে | কিভাবে একজন ক্রেতা এটি ব্যবহার করবেন |
|---|---|---|
| ASTM F1667/F1667M | চালিত পেরেক, স্পাইক এবং স্ট্যাপল, উপকরণ, মাত্রা, কারিগর এবং প্রতিরক্ষামূলক ফিনিস সহ | মূল ইউএস চালিত-ফাস্টেনার স্পেসিফিকেশন হিসাবে ব্যবহার করুন; সঠিক পেরেক শৈলী এবং আবরণ শ্রেণী যোগ করুন |
| ASTM A153/A153M ক্লাস D | ছোট হার্ডওয়্যার, নখ এবং অনুরূপ প্রবন্ধগুলিতে হট-ডিপ দস্তার আবরণ | পোস্ট-গঠিত HDG নখের জন্য নির্দিষ্ট করুন যখন একটি ভারী বাহ্যিক বা চিকিত্সা করা কাঠের আবরণ প্রয়োজন হয় |
| ASTM A641/A641M | দস্তা-প্রলিপ্ত কার্বন-ইস্পাত তার | প্রাক-গ্যালভানাইজড তার থেকে নখ তৈরি হলে ব্যবহার করুন; প্রয়োজনীয় শ্রেণী বলুন |
| ASTM B117 বা ISO 9227 | লবণ-স্প্রে ক্যাবিনেট পদ্ধতি এবং শর্তাবলী | পরীক্ষার সময়, লাল/সাদা-মরিচা শেষ বিন্দু, অনুমোদিত প্রভাবিত এলাকা, নমুনা প্রস্তুতি এবং রিপোর্টিং যোগ করুন |
| ICC-ES AC257 | চিকিত্সা করা কাঠ, আবহাওয়া এবং উপকূলীয় লবণের এক্সপোজার সহ জারা-প্রতিরোধী ফাস্টেনারগুলির মূল্যায়ন | কোড মূল্যায়ন বা চিকিত্সা কাঠের সমতা প্রকল্পের অংশ হলে ব্যবহার করুন |
| EN 14592:2022 | লোড বহনকারী কাঠের কাঠামোর জন্য ডোয়েল-টাইপ ফাস্টেনার, লেপের ধরন, বেধের ঘোষণা এবং কর্মক্ষমতা মূল্যায়ন সহ | প্রাসঙ্গিক ইউরোপীয় স্ট্রাকচারাল-টিম্বার অর্ডার এবং কনফার্মিটি ডকুমেন্টেশনের জন্য ব্যবহার করুন |
মান বিনিময়যোগ্য নয়। ASTM B117 ASTM A153 সম্মতি প্রমাণ করে না, এবং লবণ-স্প্রে ফলাফল প্রত্যাহারের ক্ষমতা বা পেরেক-বন্দুকের সামঞ্জস্য প্রমাণ করে না। ক্রয় আদেশ জারা কর্মক্ষমতা এবং যান্ত্রিক/পণ্য প্রয়োজনীয়তা উভয় কভার করা উচিত.
একবার ফিনিস নির্বাচন করা হলে, টুল এবং জয়েন্টের সাথে প্রতিটি ইন্টারফেস নিশ্চিত করুন। একটি জারা-প্রতিরোধী পেরেক যা সঠিকভাবে খাওয়ায় না বা কাঠামোগত সময়সূচী পূরণ করে না তা এখনও ভুল পেরেক।
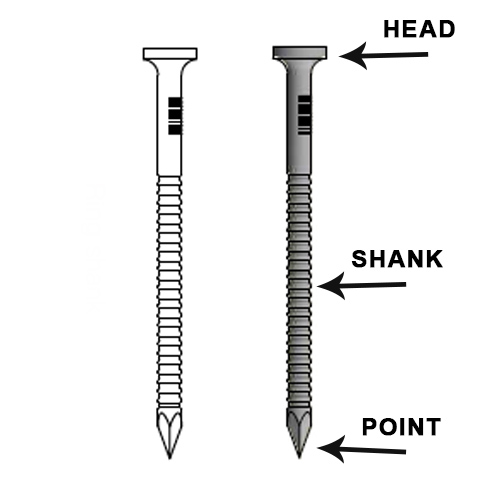
কোলেশন অ্যাঙ্গেল এবং টাইপ: নেইলারের নির্দিষ্ট কোণ নিশ্চিত করুন, সাধারণত 15° তারের-কোলাটেড কয়েল নখের জন্য, এবং এটি তার-ঝালাই বা প্লাস্টিক-শীট কোলেশন গ্রহণ করে কিনা।
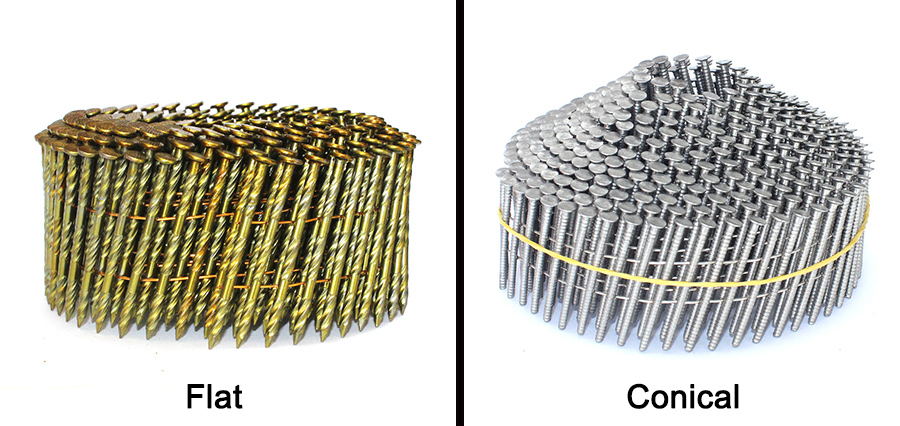
ফ্ল্যাট বা শঙ্কুযুক্ত কয়েল: ম্যাগাজিনের নকশা এবং সর্বাধিক কয়েল ব্যাসের সাথে মেলে।
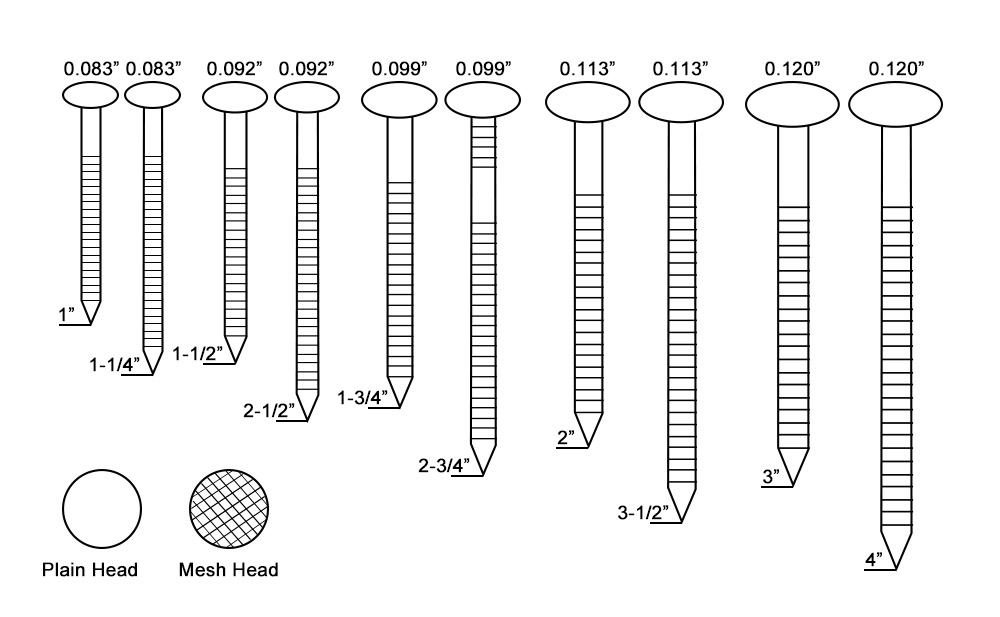
পেরেকের দৈর্ঘ্য এবং শ্যাঙ্ক ব্যাস: জয়েন্ট ডিজাইন, উপাদানের বেধ, প্রয়োজনীয় অনুপ্রবেশ এবং প্রযোজ্য কোড অনুসরণ করুন। চেহারা দ্বারা প্রতিস্থাপন করবেন না.
মাথার ব্যাস এবং শৈলী: ছাদ, সাইডিং, ফ্রেমিং এবং প্যালেট নখ বিভিন্ন মাথা ব্যবহার করে। টুল ড্রাইভার ব্লেড এবং প্রকল্পের সময়সূচী পরীক্ষা করুন।
শ্যাঙ্ক: মসৃণ শ্যাঙ্কগুলি সহজেই গাড়ি চালায়; রিং শ্যাঙ্কগুলি অনেক নরম কাঠের জয়েন্টগুলিতে প্রত্যাহার প্রতিরোধের উন্নতি করে; স্ক্রু শ্যাঙ্কগুলি দরকারী যেখানে উচ্চ ধারণ ক্ষমতা প্রয়োজন। কাঠামোগত কাজের জন্য পরীক্ষিত নকশা মান ব্যবহার করুন।
বিন্দু: হীরা, ভোঁতা এবং অন্যান্য বিন্দু অনুপ্রবেশ এবং বিভাজনের ঝুঁকি পরিবর্তন করে।
কোলেশন গুণমান: ভাঙ্গা কয়েল, ডবল ফিড এবং জ্যাম কমাতে ঝালাই শক্তি, পিচ এবং প্রান্তিককরণ নির্দিষ্ট করুন।
ট্রায়াল ফায়ারিং: একটি বড় অর্ডার দেওয়ার আগে প্রকৃত নেইলার, সাবস্ট্রেট এবং অপারেটিং চাপে উত্পাদনের নমুনাগুলি অনুমোদন করুন।
একই ভিত্তিতে তুলনা করা যেতে পারে এমন কোটেশন পেতে নিম্নলিখিত ক্ষেত্রগুলিকে একটি RFQ-তে অনুলিপি করুন:
অ্যাপ্লিকেশন, ইনস্টলেশনের দেশ এবং স্থানীয় কোড।
অভ্যন্তরীণ বা বহিরঙ্গন এক্সপোজার, উপকূল থেকে দূরত্ব এবং কোন লবণ বা রাসায়নিক যোগাযোগ।
কাঠের প্রজাতি, সংরক্ষণকারীর ধরন, ধরে রাখার স্তর এবং প্রত্যাশিত আর্দ্রতার অবস্থা।
নেইলার মেক এবং মডেল, কোলেশন অ্যাঙ্গেল, তার বা প্লাস্টিকের কোলেশন এবং ফ্ল্যাট বা শঙ্কুযুক্ত কয়েল।
পেরেকের দৈর্ঘ্য, শ্যাঙ্কের ব্যাস, মাথার ব্যাস, বিন্দু এবং মসৃণ, রিং বা স্ক্রু শঙ্ক।
ফিনিশ রুট: EG, গ্যালভানাইজড তার থেকে তৈরি, গঠনের পরে HDG, বা স্টেইনলেস-স্টীল গ্রেড।
আবরণ মান বা শ্রেণী এবং সর্বনিম্ন গড় বা স্থানীয় বেধ.
লবণ-স্প্রে পদ্ধতি, ঘন্টা, লাল বা সাদা-মরিচা শেষ বিন্দু, অনুমোদিত প্রভাবিত এলাকা এবং কাটা বিন্দু বাদ আছে কিনা।
প্রয়োজনীয় নথি: উপাদান শংসাপত্র, আবরণ-বেধ রিপোর্ট, লবণ-স্প্রে রিপোর্ট, মাত্রিক পরিদর্শন এবং লট ট্রেসেবিলিটি।
কুণ্ডলী পরিমাণ, বক্স পরিমাণ, প্যালেটাইজেশন, আর্দ্রতা সুরক্ষা, লেবেল এবং গন্তব্য শিপিং শর্ত।
একটি দরকারী অর্ডার বিবরণ পড়তে পারে:
15° ওয়্যার-কোলেটেড কয়েল নখ, ফ্ল্যাট কয়েল, 2.5 × 50 মিমি, পুরো গোলাকার মাথা, রিং শ্যাঙ্ক; হট-ডিপ ASTM A153/A153M ক্লাস ডি তে গঠনের পর গ্যালভানাইজড; ন্যূনতম গড় আবরণ বেধ 43 μm এবং সর্বনিম্ন পৃথক বেধ 36 μm; 500 ঘন্টার জন্য ASTM B117 প্রতি ফিনিশড-নেল নিউট্রাল সল্ট স্প্রে মাথায় বা ঠোঁটে লাল মরিচা ছাড়াই; অনেক নির্দিষ্ট বেধ এবং লবণ-স্প্রে রিপোর্ট প্রয়োজন; সামঞ্জস্যের নমুনা উত্পাদনের আগে নামযুক্ত নেইলারে অনুমোদিত হতে হবে।
না। নিয়মিত ইজি কয়েল নখ প্রাথমিকভাবে একটি শুষ্ক-অভ্যন্তর বা সুরক্ষিত-পরিষেবা পণ্য। বাহ্যিক কাজের জন্য, একটি যাচাইকৃত ভারী আবরণ নির্দিষ্ট করুন যেমন পোস্ট-ফর্মড HDG থেকে ASTM A153/A153M ক্লাস ডি, যদি না প্রকল্পটির জন্য স্টেইনলেস স্টিল বা অন্য অনুমোদিত সিস্টেমের প্রয়োজন হয়।
অগত্যা. আপনাকে অবশ্যই পরীক্ষা পদ্ধতি, ব্যর্থতার শেষ পয়েন্ট, নমুনা অবস্থা এবং আবরণ সিস্টেমের তুলনা করতে হবে। সল্ট-স্প্রে ঘন্টা উত্পাদন তুলনা করার জন্য দরকারী কিন্তু বহিরঙ্গন বছরের মধ্যে সরাসরি অনুবাদ করবেন না।
তাদের HDG এর সমতুল্য হিসাবে বিবেচনা করা উচিত নয়। তামা-ভিত্তিক প্রিজারভেটিভগুলি ইস্পাত এবং দস্তার ক্ষয়কে ত্বরান্বিত করতে পারে। কাঠের ট্রিটার, প্রজেক্ট কোড এবং সংযোগকারী প্রস্তুতকারক দ্বারা নির্দিষ্ট করা ফাস্টেনার ব্যবহার করুন—সাধারণত HDG ক্লাস ডি বা স্টেইনলেস স্টিল।
গুরুতর ক্লোরাইড এক্সপোজার, লবণ স্প্ল্যাশ, ডক এবং সমুদ্রের সামনে নির্মাণের জন্য, টাইপ 316 স্টেইনলেস স্টিল সাধারণত পছন্দ করা হয়। প্রজেক্ট স্পেসিফিকেশন সাপেক্ষে টাইপ 304/305 কম তীব্র ভেজা এক্সপোজারের জন্য উপযুক্ত হতে পারে। গ্যালভানাইজড কানেক্টরের সাথে স্টেইনলেস ফাস্টেনার মেশানো এড়িয়ে চলুন কারণ ভিন্ন-ধাতুর যোগাযোগ দস্তা ক্ষয়কে ত্বরান্বিত করতে পারে।
চেহারা শুধুমাত্র একটি সংকেত. ইজি সাধারণত মসৃণ এবং উজ্জ্বল হয়, যখন এইচডিজি প্রায়শই নিস্তেজ এবং রুক্ষ হয়, তবে প্যাসিভেশন, নিভেন এবং উত্পাদন পদ্ধতি চেহারা পরিবর্তন করতে পারে। স্বীকৃতির জন্য শংসাপত্র এবং আবরণ পরিমাপ ব্যবহার করুন।
নেই। নেইলার ম্যানুয়ালের বিপরীতে কোণ, সমষ্টি উপাদান, সমতল বা শঙ্কুযুক্ত কুণ্ডলী, সর্বাধিক কুণ্ডলীর ব্যাস, পেরেকের দৈর্ঘ্য, শ্যাঙ্কের ব্যাস এবং মাথার আকার পরীক্ষা করুন। ভলিউম অর্ডার করার আগে একটি উত্পাদন নমুনা চালান.
এক্সপোজার এবং প্রমাণ দ্বারা গ্যালভানাইজড কয়েল পেরেক চয়ন করুন, শুধুমাত্র শেষ নাম দ্বারা নয়। EG 3-5 μm শুষ্ক অন্দর উত্পাদনের জন্য লাভজনক; ভারী EG 8-12 μm আশ্রয়যুক্ত আর্দ্র পরিষেবাতে সুরক্ষা যোগ করে; আনুমানিক 43 μm ন্যূনতম গড় আবরণ সহ যাচাইকৃত HDG হল অনেক বাহ্যিক এবং চিকিত্সা করা কাঠের অ্যাপ্লিকেশনগুলির জন্য স্বাভাবিক সূচনা বিন্দু। যখন ক্লোরাইড এক্সপোজার, কাঠের রসায়ন, দৃশ্যমান দাগ বা প্রতিস্থাপনের ঝুঁকি গ্যালভানাইজড কার্বন ইস্পাতকে একটি অনিশ্চিত পছন্দ করে তোলে তখন স্টেইনলেস স্টিলে যান।
একটি সঠিক উদ্ধৃতির জন্য, KYA অ্যাপ্লিকেশন, পরিবেশ, কাঠের চিকিত্সা, নেইলার মডেল, পেরেকের মাত্রা, আবরণ মান এবং প্রয়োজনীয় পরীক্ষার শেষ পয়েন্ট পাঠান। একটি মিলে যাওয়া স্পেসিফিকেশন দামের তুলনাকে অর্থবহ করে তোলে এবং সরবরাহ করা কয়েল নখকে সঠিকভাবে খাওয়াতে এবং উদ্দেশ্য অনুযায়ী শেষ করতে সহায়তা করে।