Visualizações: 34 Autor: KYA Fasteners Publicação: 2023-05-14 Origem: Site
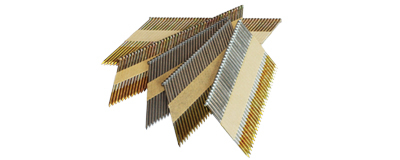
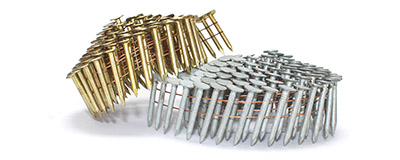
Os pregos em bobina galvanizados são pregos de aço carbono protegidos por zinco e agrupados em bobinas para pregadores pneumáticos de alta produção. O zinco atua como um revestimento sacrificial: ele corrói antes do aço que está por baixo. No entanto, a palavra galvanizado por si só não indica ao comprador quanta proteção um prego possui.
Para trabalhos internos a seco, pregos em espiral eletrogalvanizados (EG) são geralmente a escolha econômica. Para construção externa, condensação frequente ou madeira tratada com preservativo, especifique pregos galvanizados por imersão a quente (HDG) com um requisito de revestimento mensurável - normalmente ASTM A153/A153M Classe D quando o prego acabado é galvanizado após a formação. Para aplicações à beira-mar, com respingos de sal, com umidade permanente ou com madeira tratada altamente corrosiva, o aço inoxidável Tipo 304/305 ou Tipo 316 pode ser a especificação mais segura.
| Condição do projeto | Material recomendado ou acabamento | Especificação típica do revestimento | Verificação principal do comprador |
|---|---|---|---|
| Seque paletes, caixotes e molduras de móveis para ambientes internos | EG brilhante ou regular | EG 3–5 μm quando é necessária proteção básica contra ferrugem | Dimensões, agrupamento e consistência de alimentação |
| Umidade interna ou condensação ocasional | EG pesado | 8–12 μm, com passivação ou acabamento indicado | Espessura do revestimento mais um relatório de névoa salina definido |
| Exterior, acima do solo e não costeiro | HDG | ASTM A153/A153M Classe D para HDG pós-formado: média mínima de 43 μm | Processo, certificado de espessura e cobertura de revestimento |
| ACQ, CA ou outra madeira tratada com preservativo | Mínimo HDG Classe D ou aço inoxidável | Combine o tratador de madeira, o fabricante do conector e o código local | Química da madeira, nível de retenção e exposição a serviços úmidos |
| Ar salgado costeiro, respingos de sal, docas ou exposição severa a cloretos | Preferencialmente aço inoxidável tipo 316 | Certificado de qualidade do material em vez da espessura do zinco | Não presuma que o HDG é uma solução marítima vitalícia |
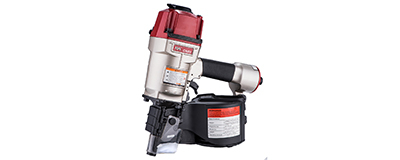
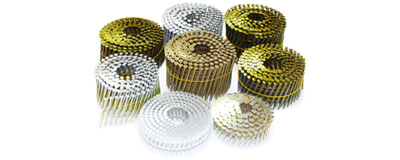
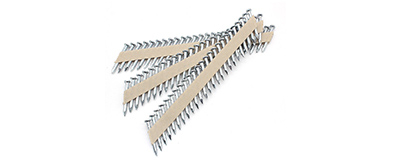
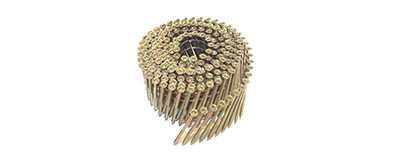
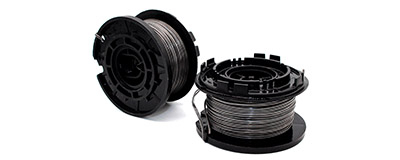
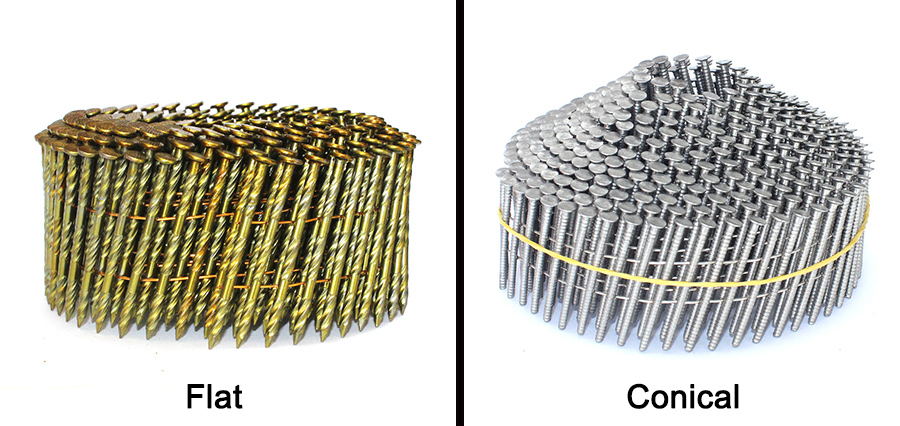
Pregos em espiral são pregos unidos por arame soldado ou folha de plástico e enrolados em uma bobina plana ou cônica. Um carregador de bobinas contém muito mais fixadores do que um pregador de tiras, portanto os operadores recarregam com menos frequência. Isso torna os pregos em espiral comuns na produção de paletes e caixotes, cercas, revestimentos, revestimentos e telhados.
O corpo do prego, o perfil da haste e o agrupamento determinam o desempenho de condução e retenção. A galvanização tem uma função diferente: retarda a corrosão. O zinco protege o aço de duas maneiras. Primeiro, cria uma barreira entre o aço e o meio ambiente. Em segundo lugar, o zinco proporciona proteção sacrificial a pequenas áreas expostas quando o revestimento é arranhado. À medida que o zinco é consumido, a proteção diminui; portanto, a espessura e a uniformidade do revestimento são importantes.
A eletrogalvanização deposita zinco no aço usando corrente elétrica. Produz um acabamento liso, brilhante e dimensionalmente controlado que geralmente é alimentado de forma limpa por meio de uma ferramenta pneumática. Pregos de bobina EG comerciais regulares geralmente carregam cerca de 3–5 μm de zinco, enquanto as especificações EG mais pesadas geralmente estão na faixa de 8–12 μm.
EG é normalmente a opção galvanizada de menor custo, mas uma camada fina pode ser consumida rapidamente pela condensação, chuva, sais ou conservantes na madeira tratada. É melhor utilizado em interiores secos, embalagens protegidas, estruturas de móveis e aplicações de curta duração. Não aprove um produto para trabalho ao ar livre simplesmente porque a embalagem diz “galvanizado”.
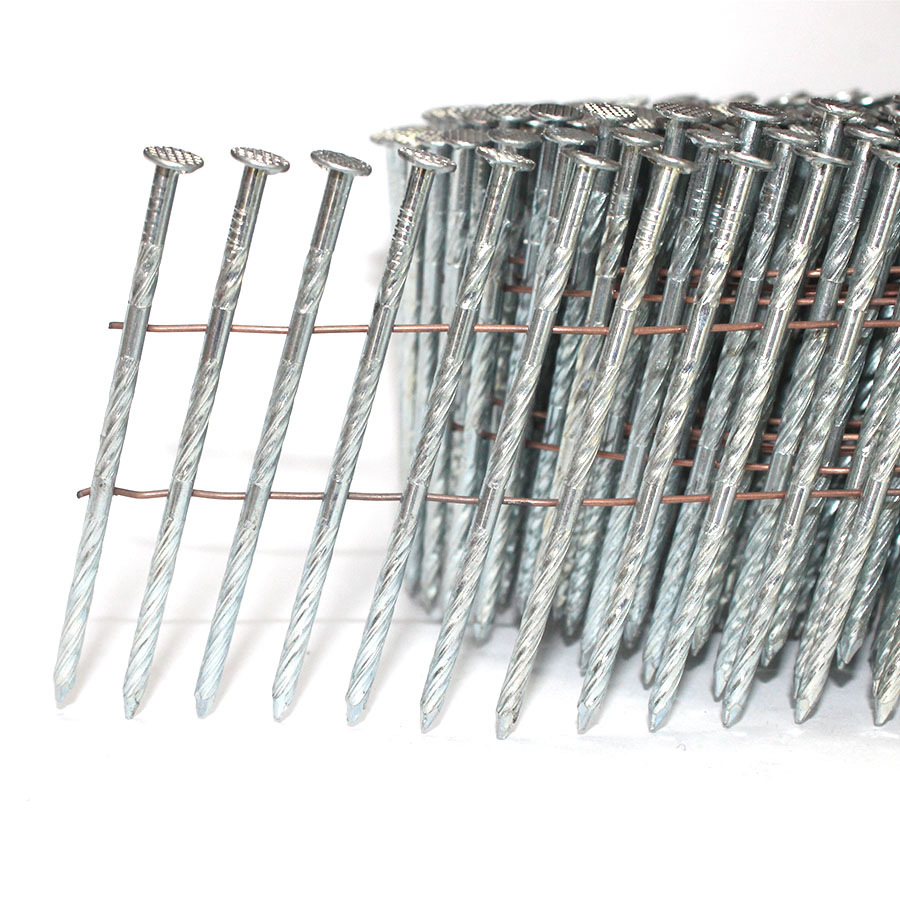
Na galvanização por imersão a quente, o zinco é aplicado em alta temperatura e forma camadas de liga zinco-ferro ligadas ao aço. O acabamento é mais espesso e texturizado que o EG e normalmente resiste melhor à abrasão e ao desgaste a longo prazo.
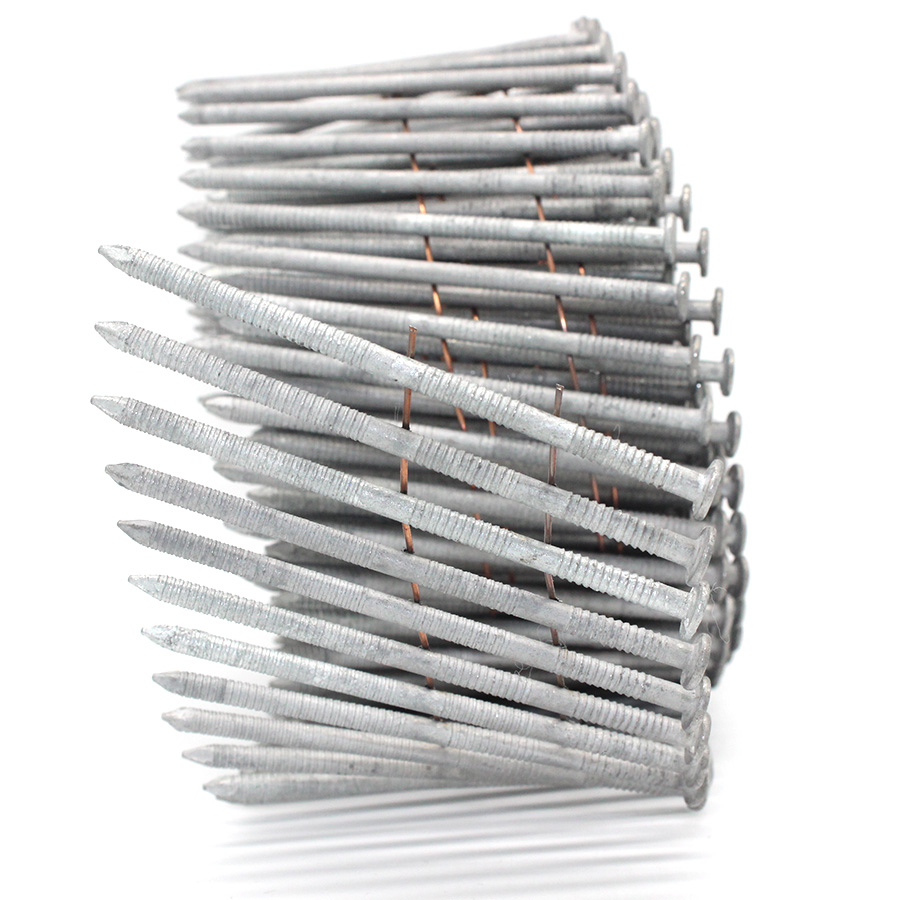
Existem duas rotas de produtos que os compradores devem distinguir:
Feito de arame galvanizado: O arame inicial é revestido de zinco antes do prego ser encabeçado, pontiagudo e agrupado. O pedido deve indicar a classe de revestimento do fio necessária porque a formação e o corte podem afetar a cobertura na cabeça e na ponta.
Galvanizado após a formação: O prego acabado é revestido da cabeça às pontas. Para pregos comuns e fixadores semelhantes de 3/8 pol. (9,52 mm) ou menos de diâmetro, ASTM A153/A153M Classe D requer um revestimento de zinco médio mínimo de 1,00 onças/pés⊃2;, equivalente a aproximadamente 43 μm, e um mínimo de aproximadamente 36 μm em uma amostra individual.
ASTM F1667/F1667M indica aos compradores a ASTM A641/A641M para pregos feitos de arame galvanizado e a ASTM A153/A153M Classe D quando o revestimento HDG pós-formado mais pesado é especificado para uso externo ou madeira tratada. Conseqüentemente, “HDG” ainda está incompleto como descrição de compra – o processo, a classe e o certificado exigido devem ser indicados.
| Fator | Regular EG | Pesado EG | Pós-Formado HDG Classe D |
|---|---|---|---|
| Espessura de zinco típica ou necessária | Aproximadamente 3–5 μm típico | Aproximadamente 8–12 μm especificado | média mínima de 43 μm; Indivíduo mínimo de 36 μm |
| Superfície | Suave e brilhante | Suave e brilhante | Fosco e mais texturizado |
| Proteção contra corrosão | Básico | Moderado, principalmente para serviço protegido | Alta para muitas aplicações externas e de serviço úmido |
| Ambiente mais adequado | Interior seco | Umidade interna ou condensação ocasional | Exterior não marinho, sujeito aos requisitos do projeto |
| Índice de preço de compra relativo* | 1.00 | 1,05–1,15 | 1,15–1,35 |
*Comparação orçamentária para mesma geometria de prego e quantidade encomendada. O preço do zinco, embalagem, certificação, localização e tamanho do pedido podem alterar a cotação real.
A espessura do revestimento é um controle de compra mais útil do que apenas o nome do acabamento. Para EG, escreva um mínimo numérico como 5, 8 ou 12 μm e indique se ele se aplica ao mínimo local ou à média do lote. Para pregos HDG pós-formados, ASTM A153/A153M Classe D fornece critérios de massa e espessura do revestimento.
Um plano de inspeção de entrada confiável deve incluir:
A rota de galvanização: zincada após a conformação, feita de arame galvanizado ou galvanizado por imersão a quente após a conformação.
O padrão e classe de revestimento, não apenas 'EG' ou 'HDG'.
Espessura mínima média e mínima individual.
Método de medição, tamanho da amostra e localização na cabeça e na haste.
Requisitos de cobertura para cabeça, haste e ponta.
Número do lote e um certificado que vincula os resultados do teste ao lote enviado.
Aparência não é prova. Uma unha brilhante pode conter uma fina camada galvanizada e uma unha cega não é automaticamente compatível com ASTM A153. Confirme a conformidade com medições calibradas de espessura de revestimento ou testes de massa de revestimento.
ASTM B117 e ISO 9227 definem como operar um gabinete de névoa salina; nenhum dos padrões atribui um número universal de horas passadas a um prego em espiral galvanizado. A especificação do produto deve definir o tempo de exposição, preparo da amostra e critério de aprovação/reprovação.
Por exemplo, “500 horas de névoa salina” está incompleto. O comprador deve escrever: 500 horas de névoa salina neutra de acordo com ASTM B117, sem ferrugem vermelha na cabeça ou na haste, excluindo o ponto de corte intencional se acordado, testado em pregos de produção acabados, com fotografias e um relatório de terceiros ou de laboratório aprovado.
| Concluir | do benchmark de compras comum | uso sugerido | Como tratar o número |
|---|---|---|---|
| GE regular, 3–5 μm | 24 horas até ferrugem vermelha no mínimo | Proteção interna seca ou de trânsito básica | Uma tela modesta de controle de qualidade, sem aprovação externa |
| EG pesado, 8–12 μm | 48–96 horas até a ferrugem vermelha, conforme acordado | Interiores úmidos protegidos | A passivação e o selador podem alterar o resultado; nomeie-os |
| HDG, mínimo médio de 43 μm | 300–500 horas até a ferrugem vermelha é uma tela de projeto comum | Exterior geral e serviço molhado | ASTM A153 controla o revestimento de zinco, não as horas de pulverização de sal |
| Revestimento testado premium | 1.000 horas quando especificamente exigido e certificado | Projetos que exigem um alto benchmark laboratorial | Não inferir 1.000 horas de “HDG”; exigir o relatório de teste |
A ferrugem vermelha indica corrosão do substrato de aço; a corrosão branca é um produto da corrosão do zinco. Indique qual ponto final é limitado e quanta área afetada é permitida. Lembre-se também de que a névoa salina é um teste comparativo de controle de qualidade. A ASTM B117 alerta que os resultados isolados da névoa salina raramente prevêem o desempenho do ambiente natural, enquanto a ISO 9227 diz que o teste não se destina a classificar diferentes materiais ou prever a resistência à corrosão a longo prazo. Mil horas de laboratório, portanto, não equivalem a um número fixo de anos ao ar livre.
Nenhum fornecedor responsável pode fornecer um número de vida útil para cada projeto. A vida útil do prego muda com a espessura do zinco, tempo de umidade, concentração de sal, temperatura, poluentes, danos ao revestimento, espécie de madeira, preservativo de madeira e nível de retenção, contato com metais diferentes e se a cabeça do prego permanece exposta.
Um primeiro cálculo útil de triagem para exposição atmosférica é:
Usando faixas de corrosão atmosférica de zinco publicadas nas orientações baseadas em ISO da American Galvanizers Association, a tabela a seguir mostra a rapidez com que o mesmo revestimento de 43 μm pode produzir resultados de planejamento muito diferentes.
| Categoria atmosférica | Descrição típica | Taxa de perda de zinco | 43 μm HDG Triagem | Seleção de vida Implicação |
|---|---|---|---|---|
| C1 | Interior seco e climatizado | ≤0,1 μm/ano | Potencialmente muito mais de 60 anos | EG é normalmente suficiente, a menos que outro produto químico esteja presente |
| C2 | Baixa poluição, abrigada ou quase sempre seca | >0,1–0,7 μm/ano | Aproximadamente 60 anos ou mais no final grave | HDG oferece uma grande reserva de corrosão |
| C3 | Atmosfera urbana, industrial ou costeira moderada | >0,7–2,1 μm/ano | Aproximadamente 20-60 anos | Use HDG verificado e inspecione o trabalho exposto |
| C4 | Alta umidade, atmosfera industrial ou costeira | >2,1–4,2 μm/ano | Aproximadamente 10-20 anos | Considere proteção mais pesada ou aço inoxidável |
| C5 | Exposição marítima ou industrial muito elevada | >4,2–8,4 μm/ano | Aproximadamente 5–10 anos | O aço inoxidável tipo 316 é normalmente a escolha mais segura |
| da aplicação | Exposição | Acabamento ou material recomendado | Configuração típica da unha | Importante Cuidado |
|---|---|---|---|---|
| Paletes e caixas de exportação | Armazém seco | Brilhante ou EG 3–5 μm | Haste de anel ou parafuso; tamanho baseado no projeto conjunto | Verifique a umidade do destino, as necessidades de embalagem e os limites de coloração |
| Molduras de móveis interiores e carpintaria em geral | Interior seco | EG 3–5 μm | Haste lisa ou anelar | EG adiciona proteção contra corrosão, não capacidade estrutural |
| Cobertura sob telhas | Normalmente coberto, mas é possível condensação | EG ou HDG aprovado por código e sistema de cobertura | Prego para telhados em espiral de cabeça grande, geralmente com haste lisa | Siga a garantia do fabricante da telha e o código local |
| Tapume, revestimento e madeira exterior | Exterior, acima do solo | HDG Classe D ou equivalente aprovado | Haste de anel comumente selecionada para resistência à retirada | Use aço inoxidável onde manchas seriam inaceitáveis |
| Cercas e decks | Ciclos de chuva e umedecimento/secagem | HDG Classe D; Aço inoxidável 304/305 para maior exposição | Haste de anel ou parafuso | O contato com o solo e a madeira tratada aumentam o risco de corrosão |
| ACQ, CA ou outra madeira tratada à base de cobre | Microambiente quimicamente corrosivo | Mínimo HDG Classe D ou aço inoxidável, conforme aprovado | Prego estrutural específico do projeto | EG não é equivalente a HDG; confirmar o nível de conservante e retenção |
| Cedro, pau-brasil ou revestimento premium visível | Extrativos mais risco visível de manchas | inoxidável 304/305; 316 perto da costa | Prego de revestimento específico para aplicação | O aço galvanizado pode criar listras escuras à medida que a proteção é consumida |
| À beira-mar, docas e zonas salinas | Exposição severa ao cloreto | Aço inoxidável tipo 316 | Prego em espiral de aço inoxidável aprovado para aplicação e ferramenta | Não misture fixadores galvanizados com conectores inoxidáveis |
Para as mesmas dimensões e volume de pregos, o EG normal é normalmente o acabamento galvanizado de menor custo. Um orçamento prático em estágio inicial pode usar EG como um índice de 1,00, EG pesado em aproximadamente 1,05–1,15, HDG pós-formado em aproximadamente 1,15–1,35, aço inoxidável tipo 304/305 em aproximadamente 2–3 e aço inoxidável tipo 316 em aproximadamente 3–5. Estes são intervalos de planejamento, não cotações.
| de opção | Índice de preços orçamentários | onde o prêmio é pago |
|---|---|---|
| GE normal | 1.00 | Trabalho interno seco de alto volume |
| EG pesado | 1,05–1,15 | Adicionada proteção contra trânsito e condensação sem textura HDG |
| HDG | 1,15–1,35 | Durabilidade externa, menos retornos de ferrugem e menor risco de substituição |
| Aço inoxidável 304/305 | 2,0–3,0 | Serviço úmido, revestimento premium, madeira tratada e trabalhos sensíveis a manchas |
| 316 aço inoxidável | 3,0–5,0 | Exposição costeira severa e a cloretos onde a substituição é difícil |
O preço do prego é apenas uma parte do custo instalado. A corrosão prematura pode exigir a remoção de revestimentos, materiais de telhado, decks ou cercas, e a mão de obra de substituição pode exceder muitas vezes o custo do fixador original. Selecione o acabamento mais barato que satisfaça todo o ambiente de serviço – e não apenas a caixa mais barata.
| Padrão | O que controla | como um comprador deve usá-lo |
|---|---|---|
| ASTM F1667/F1667M | Pregos, pontas e grampos cravados, incluindo materiais, dimensões, acabamento e acabamentos de proteção | Use como a principal especificação de fixadores acionados nos EUA; adicione o estilo exato das unhas e a classe de revestimento |
| ASTM A153/A153M Classe D | Revestimento de zinco por imersão a quente em pequenas ferragens, pregos e artigos semelhantes | Especifique para pregos HDG pós-formados quando for necessário um revestimento externo pesado ou de madeira tratada |
| ASTM A641/A641M | Fio de aço carbono revestido de zinco | Utilizar quando os pregos são formados a partir de arame pré-galvanizado; indique a classe desejada |
| ASTM B117 ou ISO 9227 | Método e condições da cabine de pulverização de sal | Adicione horas de teste, ponto final de ferrugem vermelha/branca, área afetada permitida, preparação de amostras e relatórios |
| ICC-ES AC257 | Avaliação de fixadores resistentes à corrosão com madeira tratada, exposição às intempéries e ao sal costeiro | Use quando a avaliação do código ou a equivalência de madeira tratada fizer parte do projeto |
| EN 14592:2022 | Fixadores tipo cavilha para estruturas estruturais de madeira, incluindo tipo de revestimento, declarações de espessura e avaliação de desempenho | Use para pedidos relevantes de madeira estrutural europeia e documentação de conformidade |
Os padrões não são intercambiáveis. ASTM B117 não comprova conformidade com ASTM A153, e um resultado de névoa salina não comprova capacidade de extração ou compatibilidade com pistola de pregos. O pedido de compra deve cobrir tanto o desempenho contra corrosão quanto os requisitos mecânicos/do produto.
Uma vez selecionado o acabamento, confirme cada interface com a ferramenta e a junta. Um prego resistente à corrosão que não se alimenta corretamente ou não atende ao cronograma estrutural ainda é o prego errado.
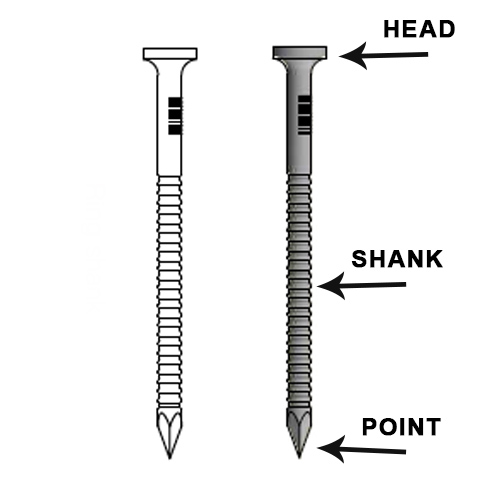
Ângulo e tipo de agrupamento: Confirme o ângulo especificado do pregador, geralmente 15 ° para pregos em espiral agrupados com arame, e se ele aceita agrupamento com arame soldado ou folha de plástico.
Bobina plana ou cônica: Combine o design do magazine e o diâmetro máximo da bobina.
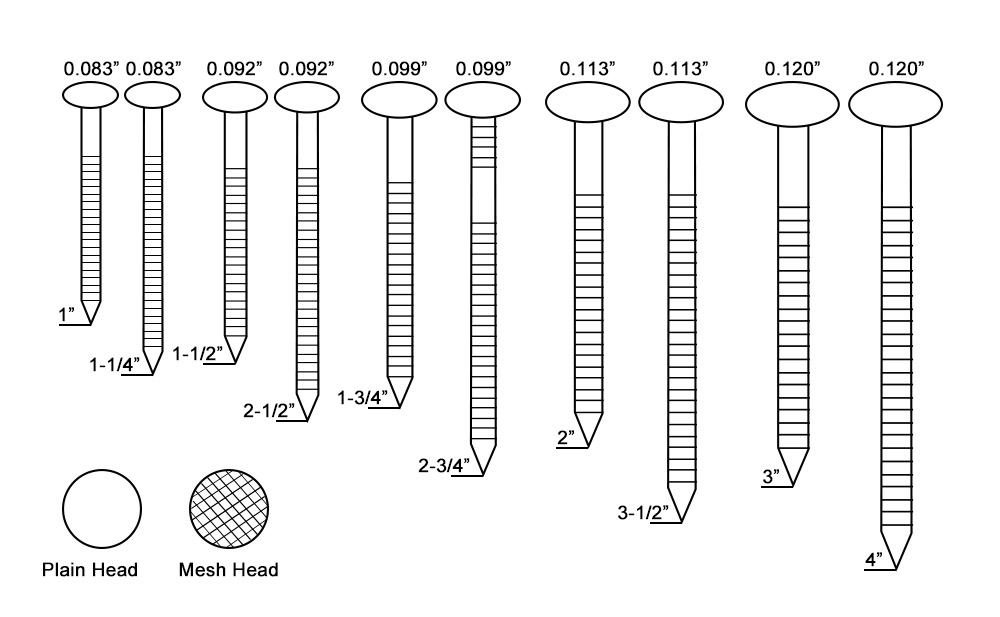
Comprimento do prego e diâmetro da haste: Siga o desenho da junta, espessura do material, penetração necessária e código aplicável. Não substitua pela aparência.
Diâmetro e estilo da cabeça: Os pregos para telhados, revestimentos, molduras e paletes usam cabeças diferentes. Verifique a lâmina da ferramenta e o cronograma do projeto.
Haste: Hastes lisas dirigem facilmente; as hastes do anel melhoram a resistência à retirada em muitas juntas de madeira macia; as hastes dos parafusos são úteis onde é necessário um alto poder de retenção. Use valores de projeto testados para trabalhos estruturais.
Ponto: Pontos diamantados, rombos e outros alteram a penetração e o risco de divisão.
Qualidade de agrupamento: Especifique a resistência da solda, o passo e o alinhamento para reduzir bobinas quebradas, alimentações duplas e atolamentos.
Queima de teste: Aprove amostras de produção no pregador, substrato e pressão operacional reais antes de fazer um pedido grande.
Copie os seguintes campos em uma RFQ para receber cotações que possam ser comparadas na mesma base:
Aplicação, país de instalação e código local.
Exposição interna ou externa, distância da costa e qualquer contato com sal ou produtos químicos.
Espécie de madeira, tipo de conservante, nível de retenção e condição de umidade esperada.
Marca e modelo do pregador, ângulo de agrupamento, agrupamento de arame ou plástico e bobina plana ou cônica.
Comprimento do prego, diâmetro da haste, diâmetro da cabeça, ponta e haste lisa, anel ou parafuso.
Rota de acabamento: EG, formado a partir de arame galvanizado, HDG após conformação ou aço inoxidável.
Padrão ou classe de revestimento e espessura mínima média ou local.
Método de spray salino, horas, ponto final de ferrugem vermelha ou branca, área afetada permitida e se o ponto de corte é excluído.
Documentos necessários: certificado de material, relatório de espessura de revestimento, relatório de névoa salina, inspeção dimensional e rastreabilidade de lote.
Quantidade de bobinas, quantidade de caixas, paletização, proteção contra umidade, etiquetas e condições de envio no destino.
Uma descrição útil do pedido poderia ser:
Pregos em espiral de 15°, bobina plana, 2,5 × 50 mm, cabeça totalmente redonda, haste anelar; galvanizado por imersão a quente após conformação conforme ASTM A153/A153M Classe D; espessura média mínima do revestimento 43 μm e espessura individual mínima 36 μm; spray de sal neutro para unhas acabadas de acordo com ASTM B117 por 500 horas sem ferrugem vermelha na cabeça ou na haste; são necessários relatórios de espessura e névoa salina específicos do lote; amostra de compatibilidade a ser aprovada no pregador nomeado antes da produção.
Não. Os pregos helicoidais EG regulares são principalmente um produto para interior seco ou para serviço protegido. Para trabalhos externos, especifique um revestimento pesado verificado, como HDG pós-formado conforme ASTM A153/A153M Classe D, a menos que o projeto exija aço inoxidável ou outro sistema aprovado.
Não necessariamente. Você deve comparar o método de teste, o ponto final da falha, a condição da amostra e o sistema de revestimento. As horas de pulverização de sal são úteis para comparação de produção, mas não se traduzem diretamente em anos ao ar livre.
Não devem ser tratados como equivalentes ao HDG. Conservantes à base de cobre podem acelerar a corrosão do aço e do zinco. Use o fixador especificado pelo tratador de madeira, código do projeto e fabricante do conector – geralmente HDG Classe D ou aço inoxidável.
Para exposição severa a cloretos, respingos de sal, docas e construções à beira-mar, o aço inoxidável Tipo 316 é normalmente preferido. O tipo 304/305 pode ser adequado para exposição úmida menos severa, sujeito às especificações do projeto. Evite misturar fixadores inoxidáveis com conectores galvanizados porque o contato com metais diferentes pode acelerar a perda de zinco.
A aparência é apenas uma pista. O EG é geralmente liso e brilhante, enquanto o HDG costuma ser mais opaco e áspero, mas os métodos de passivação, têmpera e produção podem alterar a aparência. Use o certificado e a medição do revestimento para aceitação.
Não. Verifique o ângulo, o material de agrupamento, a bobina plana ou cônica, o diâmetro máximo da bobina, o comprimento do prego, o diâmetro da haste e o tamanho da cabeça em relação ao manual do pregador. Execute uma amostra de produção antes de fazer o pedido em volume.
Escolha pregos galvanizados por exposição e evidência, não apenas pelo nome do acabamento. EG 3–5 μm é econômico para produção interna seca; EG pesado 8–12 μm adiciona proteção em serviços úmidos e protegidos; O HDG verificado com revestimento médio mínimo de aproximadamente 43 μm é o ponto de partida normal para muitas aplicações externas e de madeira tratada. Mude para o aço inoxidável quando a exposição ao cloreto, a química da madeira, as manchas visíveis ou o risco de substituição tornarem o aço carbono galvanizado uma escolha incerta.
Para um orçamento preciso, envie à KYA a aplicação, ambiente, tratamento da madeira, modelo do pregador, dimensões do prego, padrão de revestimento e ponto final de teste necessário. Uma especificação correspondente torna as comparações de preços significativas e ajuda os pregos em espiral entregues a serem alimentados corretamente e a durarem conforme o esperado.
ASTM F1667/F1667M - Fixadores acionados: Pregos , Spikes e Grampos
ASTM A153/A153M — Revestimento de Zinco (Imersão a Quente) em Ferragens de Ferro e Aço
ISO 9227:2022 – Testes de Corrosão em Atmosferas Artificiais
ICC-ES AC257 — Fixadores resistentes à corrosão e madeira tratada
EN 14592:2022 — Estruturas de madeira, fixadores tipo cavilha